
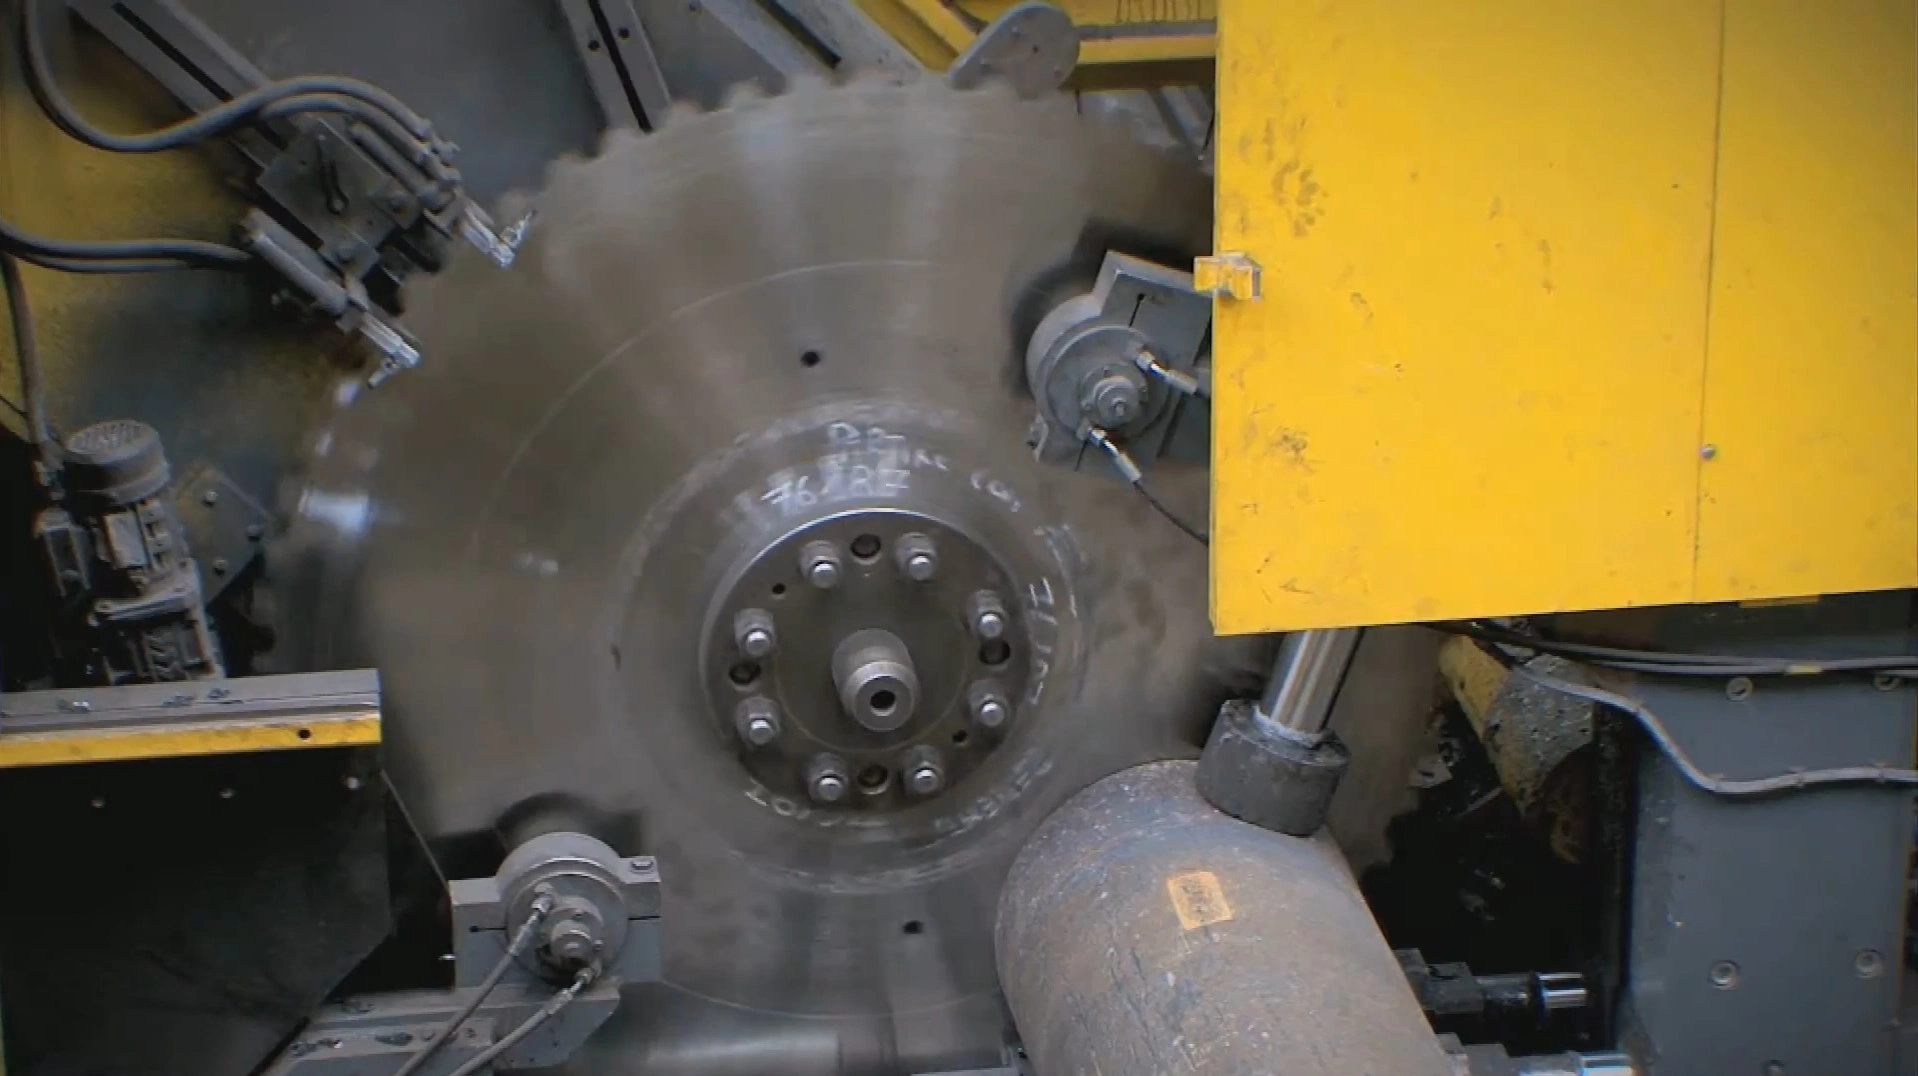
Trennlösungen für schwere Stahlknüppel
Massive Knüppel im Takt des Walzwerks trennen. Präzision in größter Dimension.
Entwickelt für Hochleistungs-Kaltkreissägen von Linsinger, SMS group und vergleichbare Linien mit Blattdurchmessern von 500 bis 2000 mm. Kontinuierliche Hochleistungs-Walz- und Schmiedelinien können nicht auf den Trennschnitt warten. Unsere HM-Kaltkreissägeblätter haben daher ein klares Ziel: massive Vollquerschnitte mit maximalem Vorschub und perfekter Rechtwinkligkeit zu trennen, ohne zum Engpass Ihrer Linie zu werden.
Herausforderungen der Branche
Die Physik tiefer Schnitte durch massive Querschnitte
Das Trennen eines großen Vollquerschnitts in einer kontinuierlichen Linie ist eine extreme physikalische Belastung. Großformatige, hartmetallbestückte Kreissägeblätter müssen dabei täglich diese drei Probleme bewältigen.
Maximaler Vorschub, maximale Belastung
Um mit einer kontinuierlichen Linie Schritt zu halten, muss das Kreissägeblatt einen hohen Vorschub durch einen großen Vollquerschnitt aufrechterhalten. Dabei nimmt es enorme Schnittkräfte auf und führt in jeder Sekunde große Spanmengen ab. Ein Blatt, das nicht für diese Dauerlast ausgelegt ist, bleibt stehen oder versagt.
Spanabfuhr aus tiefen Schnitten und Festfressen
Dies ist der kritischste Ausfallmechanismus beim Trennen von Vollmaterial. Dringt das Blatt tief in den Knüppel ein, muss jeder Span einen langen Weg durch die geschlossene Schnittfuge zurücklegen. Sobald die Spanabfuhr stockt, stauen und verdichten sich die Späne. Das Blatt frisst sich fest, Hartmetallschneiden brechen aus oder das Stahlstammblatt verzieht sich.
Abdrängung und Planlauf bei großen Durchmessern
Ein Blatt mit 1,5 m Durchmesser besitzt ein 8 mm starkes Stammblatt und wiegt mehr als 100 kg. Unter enormen Schnitt- und Fliehkräften neigt es dennoch zu Schwingungen und seitlichem Verlauf. Jeder Planlauffehler beeinträchtigt die Rechtwinkligkeit der Knüppelstirnfläche und überträgt sich unmittelbar auf das nachfolgende Präzisionsschmieden oder die mechanische Bearbeitung.
Unser technischer Ansatz
So bleibt ein Großkreissägeblatt bei vollem Vorschub stabil
Dynamisches Stammblattspannen für maximale Steifigkeit
Zur Minimierung des Planlaufs wird jedes Stammblatt von 500 bis 2000 mm präzise auf eine enge dynamische Spezifikation walzgespannt. Das Kreissägeblatt bleibt auch bei voller Drehzahl und unter Wärmeausdehnung plan und steif, sodass der Rechtwinkligkeitsfehler an der Knüppelstirnfläche auf ein absolutes Minimum sinkt.
Leistungsfähige spanteilende Zahngeometrie
Für das Trennen von Vollmaterial verwenden wir eine komplexe Zahnform mit speziellen Spanbrechern. Sie teilen einen breiten, massiven Span gezielt in zwei oder drei schmale Bänder. Dadurch werden Spanaufweitung und Spanstau vermieden, die das Stammblatt in einer tiefen Schnittfuge festsetzen würden, und der Schnitt läuft bis zum Austritt gleichmäßig.
Die Alternative für PVD und Logistik: Wendeschneidplatten
Gelötetes Hartmetall bleibt die leistungsfähigste Universallösung, doch ein Großkreissägeblatt passt nicht in eine Vakuumkammer zur PVD-Beschichtung. Für maximale Standzeit je Schneide in abrasiven Stählen oder bei aufwendiger grenzüberschreitender Nachschärflogistik bieten wir daher eine Ausführung mit Wendeschneidplatten: PVD-beschichtete Platten werden am Stammblatt verschraubt und direkt an der Maschine gewechselt.
Produktprogramm
Werkzeugmatrix für die Schwerindustrie
Hartmetallbestückte Kreissägeblätter für massive Knüppel und Schienenstahl sowie eine Ausführung mit Wendeschneidplatten, wenn Beschichtung und Nachschärflogistik entscheidend sind — alle von 500 bis 2000 mm.

Gelötetes HM · 500–2000 mm
HM-Kaltkreissägeblätter für Stahlknüppel
Großformatige HM-Kaltkreissägeblätter zum Kopf- und Fußbeschnitt sowie zum Ablängen massiver Knüppel aus Kohlenstoffstahl, legiertem Stahl und Edelstahl in Walzlinien. Ein dynamisch gespanntes Stammblatt und eine spanteilende Zahngeometrie erzeugen rechtwinklige Stirnflächen bei den Vorschüben eines kontinuierlichen Walzwerks.
Massive Stahlknüppel · Walz- und Schmiedelinien
Spezifikationen ansehen →
Gelötetes HM · 500–2000 mm
HM-Kaltkreissägeblätter für Schienen- und Radknüppel
Hartmetallsorte und Zahngeometrie sind auf den kohlenstoffreichen, hochharten Stahl von Schienen- und Radknüppeln abgestimmt. Ausgelegt auf Rechtwinkligkeit und saubere Schnittflächen selbst bei besonders abrasiven Chargen für das Schienenwalzen und Radschmieden.
Kohlenstoffreicher Schienenstahl und Radknüppel
Spezifikationen ansehen →
Wendeschneidplatten · 500–2000 mm
Kaltkreissägeblätter mit Wendeschneidplatten für Schienen- und Radknüppel
Mechanisch geklemmte, PVD-beschichtete Hartmetall-Wendeschneidplatten für besonders abrasive Schienen- und Radstähle. Die nur an kleinen Einzelschneiden mögliche Beschichtung maximiert die Standzeit je Schneide; verschlissene Platten werden direkt an der Maschine gewechselt, statt ein 100 kg schweres Blatt zum Nachschärfen zu versenden. Dafür ist die Schnittfuge breiter.
Abrasiver Schienen- und Radstahl · lange Nachschärflogistik
Spezifikationen ansehen →Erwartete Ergebnisse
Was dieses Kreissägeblattprogramm leistet
Die Verbesserungen, die eine Walz-, Schmiede- oder Schienenlinie erzielt, wenn das Großkreissägeblatt auf Querschnitt, Stahlsorte und Schnitttakt abgestimmt ist.
Hohe Vorschübe und eine zuverlässige Spanabfuhr halten die Säge im Takt einer kontinuierlichen Schmiede- oder Walzlinie. Der Trennschnitt bremst den vorgelagerten wertschöpfenden Prozess nicht aus.
Walzgespannte Stammblätter bleiben unter hohen Vorschubkräften plan und erzeugen die rechtwinkligen Knüppelstirnflächen, die für das nachgelagerte Präzisionsschmieden und die mechanische Bearbeitung erforderlich sind.
Spanteilende Zahngeometrien und, wo sie entscheidend sind, PVD-beschichtete Wendeschneidplatten verlängern die Standzeit und reduzieren die Zahl der Blattwechsel. Dadurch sinken Kosten und Stillstandszeiten jeder Produktionskampagne.
Experten-FAQ
Auswahl und Prozessdiagnose
Wovon hängt der größte Vollknüppel ab, den ein Kreissägeblatt in einem Schnitt trennen kann?
Entscheidend ist die Geometrie. Die nutzbare Schnitttiefe entspricht ungefähr dem Blattradius abzüglich des Spannflanschradius und eines sicheren Überlaufs. Als Richtwert trennt ein Kreissägeblatt mit 1500 mm Durchmesser Vollquerschnitte von etwa 400–500 mm. Für größere Knüppel ist ein größerer Blattdurchmesser erforderlich; deshalb arbeiten diese Sägen mit Kreissägeblättern bis 2000 mm. Nennen Sie uns Ihren maximalen Querschnitt, und wir stimmen Durchmesser, Stammblattdicke und Zähnezahl darauf ab.
Wie verhindern Sie Spanstau, wenn ein 1,5-m-Blatt einen 400-mm-Vollknüppel trennt?
Die Spanabfuhr aus tiefen Schnitten wird über die Zahngeometrie gelöst. Unsere Hartmetallschneiden besitzen spezielle mehrstufige Spanteiler. Statt eines breiten, eingerollten Spans, der sich aufweitet und die Schnittfuge blockiert, scheren die Zähne das Metall in schmalere, segmentierte Späne. Diese lassen sich leicht aus dem Spanraum abführen, bevor Reibung entsteht oder sich das Stammblatt festsetzt.
Wann ist ein Kreissägeblatt mit Wendeschneidplatten einem herkömmlichen gelöteten HM-Blatt vorzuziehen?
Gelötetes Hartmetall ist die bewährte Universallösung: schmalere Schnittfuge, geringerer Werkstoffverlust und hervorragende Gesamtstabilität. Eine Ausführung mit Wendeschneidplatten ist sinnvoll, wenn (1) extrem abrasiver Stahl gesägt wird und eine nur bei kleinen Einzelschneiden mögliche PVD-Beschichtung für die Standzeit entscheidend ist oder (2) Ihr Werk weit von einem Nachschärfzentrum entfernt liegt und der wiederholte Versand eines 100 kg schweren Großkreissägeblatts zu teuer und aufwendig wäre. Beachten Sie, dass die Wendeschneidplattenausführung eine etwas breitere Schnittfuge benötigt und dadurch pro Schnitt geringfügig mehr Material verloren geht.
Unsere Schnitte an Schienenknüppeln verlieren die Rechtwinkligkeit. Liegt es an der Maschine oder am Blatt?
Bei einem Großkreissägeblatt in massivem, kohlenstoffreichem Stahl ist fast immer seitliche Abdrängung die Ursache und nicht ein Fehler der Vorschubachse. Entweder stauen sich Späne in der Schnittfuge und drücken das Stammblatt seitlich weg, oder das Blatt hat seine Spannung verloren und kann der Schnittlast nicht mehr widerstehen. Unsere Kreissägeblätter lösen beide Probleme: Eine spanteilende Geometrie hält die Spanräume frei, während eine eng tolerierte dynamische Walzspannung das Stammblatt bei voller Vorschubkraft plan und steif hält.
Benötigen wir für kohlenstoffreichen Schienen- und Radstahl ein anderes Blatt als für gewöhnliche Knüppel?
Ja. Schienen- und Radknüppel sind deutlich härter und abrasiver als handelsübliche Kohlenstoffstahlknüppel. Sie verschleißen Schneiden schneller und erfordern eine zähere Hartmetallsorte sowie eine auf diese Belastung abgestimmte Zahngeometrie. Dafür liefern wir ein spezielles gelötetes HM-Kreissägeblatt. Für besonders abrasive Chargen steht außerdem eine Ausführung mit PVD-beschichteten Wendeschneidplatten zur Verfügung, die die Standzeit je Schneide maximiert und einen Plattenwechsel an der Maschine ermöglicht.
Schnittkonzept anfordern
Die Säge darf niemals zum Engpass Ihrer Linie werden
Nennen Sie uns Knüppelquerschnitt und Stahlsorte, Sägemodell und Blattdurchmesser sowie Ihre Rechtwinkligkeitsanforderung. Unsere Ingenieure empfehlen Stammblatt, Hartmetallsorte und Zahngeometrie, mit denen Ihre Walz-, Schmiede- oder Schienenlinie im Takt bleibt.