
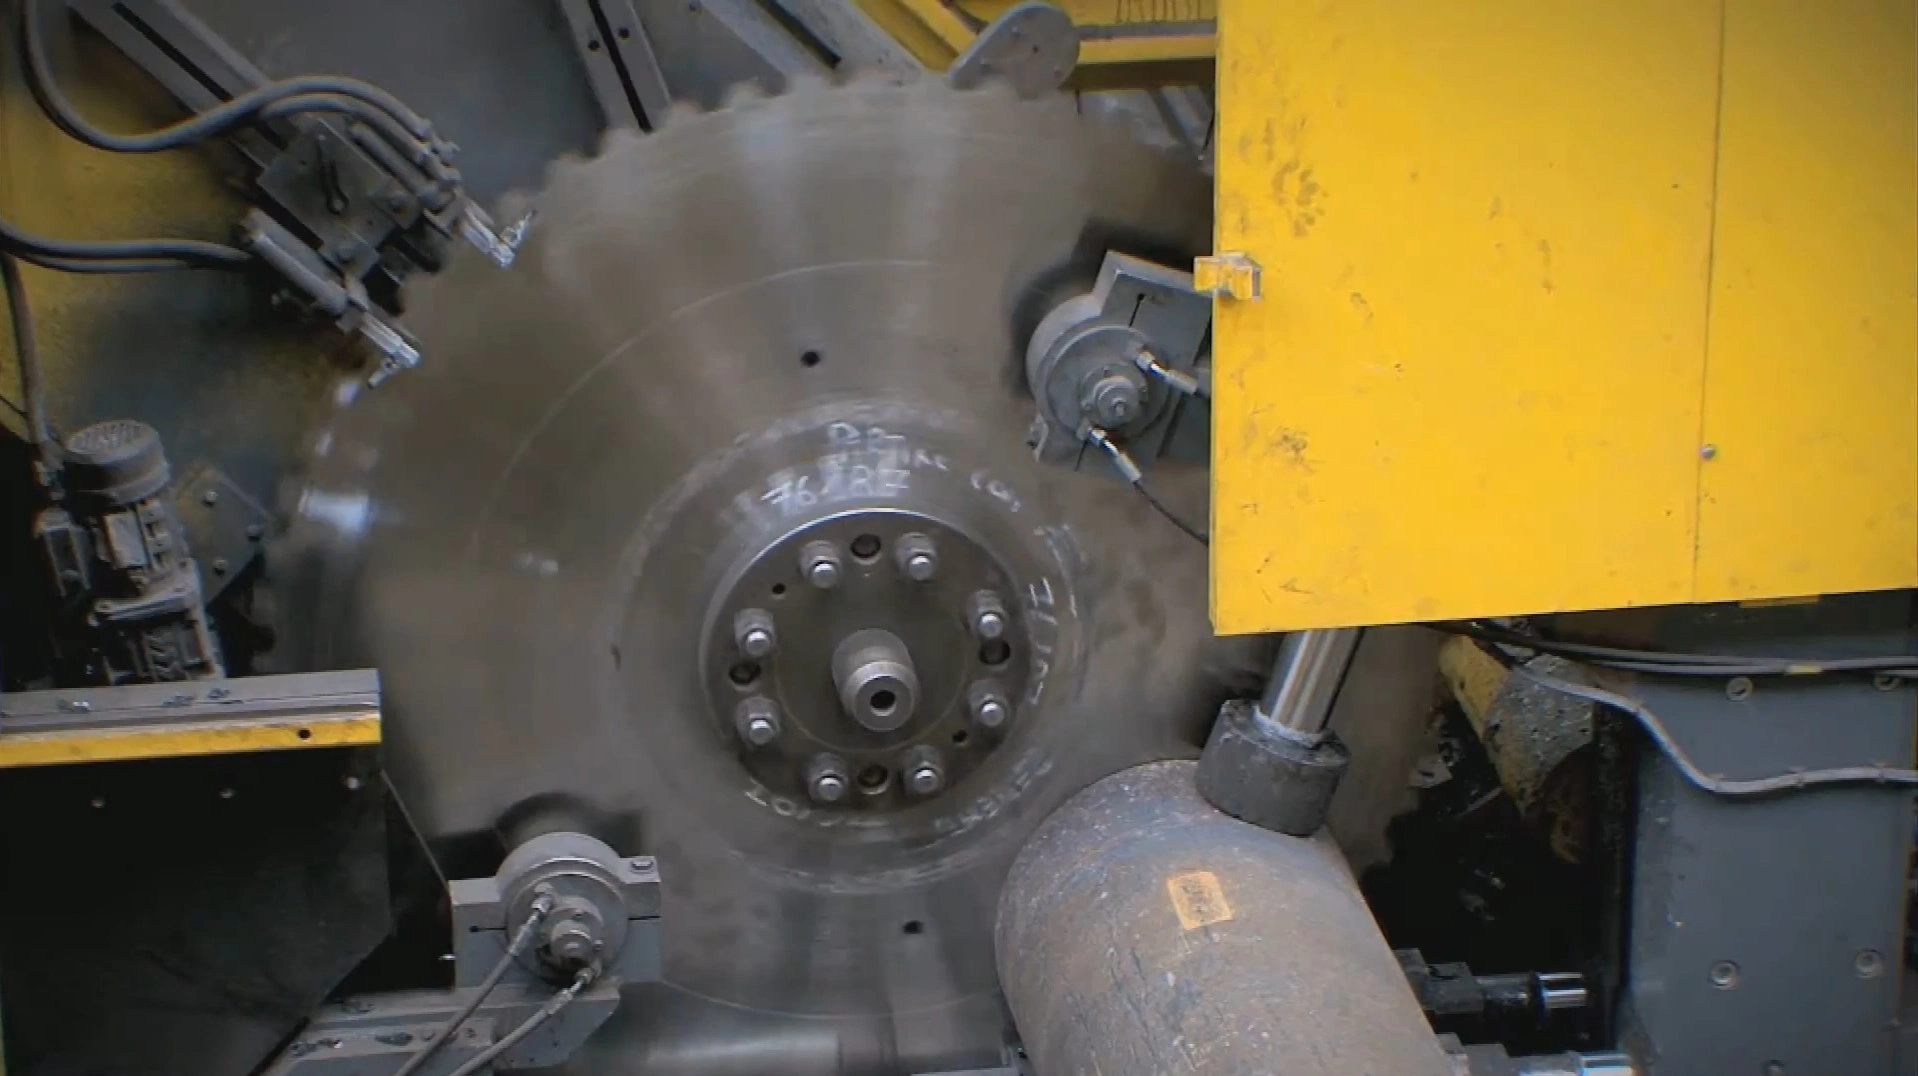
중대형 빌릿 절단 솔루션
생산라인의 속도에 맞춘 실심 빌릿 절단. 대형 소재에서도 정밀하게.
Linsinger, SMS group 및 동급 생산라인의 중절삭용 냉간 톱기계를 위해 설계되었으며, 직경 500–2000 mm의 톱날을 지원합니다. 고속 연속 압연 및 단조 라인은 절단 공정을 기다릴 수 없습니다. 당사의 중절삭용 TCT 원형톱날은 생산라인의 병목이 되지 않으면서 최대 이송 속도로 대형 실심 빌릿을 완벽한 수직도로 절단하는 한 가지 목적을 위해 만들어졌습니다.
산업 과제
깊은 실심 단면 절단의 물리적 과제
연속 생산라인에서 대형 실심 단면을 절단하는 작업은 가혹한 물리적 시험입니다. 대형 브레이징 초경 톱날은 매일 다음 세 가지 문제에 직면합니다.
최대 이송, 최대 부하
연속 생산라인의 속도를 맞추려면 톱날이 높은 이송 속도를 유지하며 대형 실심 단면을 직선으로 관통해야 합니다. 절단하는 매 순간 막대한 절삭력을 흡수하고 쏟아지는 칩을 배출해야 하며, 이를 견디도록 설계되지 않은 톱날은 지속적인 부하로 절단이 멈추거나 파손됩니다.
깊은 절단의 칩 배출과 톱날 고착
실심 소재 절단에서 가장 심각한 고장 형태입니다. 톱날이 빌릿 깊숙이 들어갈수록 각 칩은 닫힌 절단 홈 안에서 먼 거리를 이동해야 배출됩니다. 배출이 막히는 순간 칩이 팽창하고 압축되어 톱날을 즉시 고착시키고 초경 팁을 치핑시키거나 강재 본체까지 변형시킬 수 있습니다.
대형 직경에서 발생하는 편향과 런아웃
직경 1.5 m 톱날은 두께 8 mm, 중량 100 kg 이상의 본체를 사용하지만 막대한 절삭력과 원심 하중에서 여전히 진동하고 측면으로 편주하려 합니다. 작은 런아웃도 빌릿 절단면의 수직도를 무너뜨리며, 이 오차는 후속 정밀 단조 또는 기계가공에 그대로 영향을 줍니다.
당사의 기술적 접근법
최대 이송에서도 대형 톱날을 안정적으로 유지하는 방법
최대 강성을 위한 동적 본체 텐셔닝
런아웃을 억제하기 위해 모든 500–2000 mm 본체를 엄격한 동적 사양에 맞춰 정밀 롤 텐셔닝합니다. 최고 회전수와 열팽창 조건에서도 톱날이 완벽한 평탄도와 강성을 유지하여 빌릿 절단면의 수직도 오차를 최소화합니다.
강력한 분할 절삭 톱니 형상
실심 소재 절단에는 전용 칩 브레이커를 갖춘 복합 톱니 형상을 적용하여 넓고 두꺼운 칩 하나를 두세 개의 좁은 리본 형태로 분할합니다. 깊은 절단 홈에서 본체를 고착시키는 칩의 팽창과 압축을 제거하고 절단이 끝까지 원활하게 진행되도록 합니다.
PVD와 물류 문제의 대안 — 교체형 인서트
브레이징 TCT는 여전히 종합 성능이 가장 우수한 주류 선택이지만, 대형 톱날은 PVD 코팅용 진공 챔버에 넣기 어렵습니다. 마모성 강재에서 개별 절삭날 수명을 극대화하거나 높은 국경 간 재연삭 물류비를 줄여야 하는 고객에게 본체에 볼트로 체결하고 장비에서 교체할 수 있는 PVD 코팅 인서트 방식을 제공합니다.
추천 톱날
중공업 금속용 톱날 매트릭스
실심 빌릿 및 레일강용 브레이징 초경 톱날과 코팅 및 재연삭 물류가 중요한 현장을 위한 교체형 인서트 톱날을 500–2000 mm 규격으로 제공합니다.

브레이징 TCT · 500–2000 mm
강재 빌릿용 냉간 원형톱날
압연 라인에서 실심 탄소강, 합금강 및 스테인리스강 빌릿의 선단과 후단 제거 및 정척 절단에 사용하는 대형 초경 냉간 원형톱날입니다. 동적으로 텐셔닝한 본체와 분할 절삭 톱니가 연속 압연 공정에 필요한 이송 속도에서도 직각의 수직 절단면을 만듭니다.
실심 강재 빌릿 · 압연 및 단조 라인
사양 보기 →
브레이징 TCT · 500–2000 mm
레일 및 차륜 빌릿용 냉간 원형톱날
레일 및 차륜 빌릿의 고탄소 고경도 강재에 맞춘 초경 등급과 톱니 형상을 적용합니다. 마모가 심한 강재를 레일 압연 및 차륜 단조 공정에 공급할 때도 수직도와 깨끗한 절단면을 유지하도록 설계되었습니다.
고탄소 레일강 및 차륜 빌릿
사양 보기 →
교체형 인서트 · 500–2000 mm
레일 및 차륜 빌릿용 인서트 톱니 냉간 원형톱날
마모가 극심한 레일 및 차륜강을 위해 기계적으로 체결한 PVD 코팅 초경 인서트를 적용합니다. 소형 독립 인서트에만 가능한 코팅으로 개별 절삭날 수명을 극대화하고, 마모된 인서트는 장비에서 바로 교체할 수 있어 100 kg 톱날을 재연삭을 위해 운송할 필요가 없습니다. 단, 절단 폭이 넓어지는 점은 고려해야 합니다.
마모성 레일 및 차륜강 · 장거리 재연삭 물류
사양 보기 →기대 효과
이 톱날 솔루션이 제공하는 효과
대형 톱날을 소재 단면, 강종 및 절단 속도에 맞췄을 때 압연, 단조 또는 레일 생산라인에서 기대할 수 있는 개선 효과입니다.
매우 높은 이송 속도와 안정적인 칩 배출로 톱기계가 연속 단조 또는 압연 라인의 속도를 따라가므로 절단 공정이 고부가가치 후속 공정을 지연시키지 않습니다.
롤 텐셔닝한 본체가 큰 이송력에서도 평탄도를 유지하여 후속 정밀 단조 및 기계가공에 필요한 수직 빌릿 절단면을 제공합니다.
분할 절삭 형상과 필요한 경우 적용하는 PVD 코팅 교체형 인서트가 사용 수명을 연장하고 톱날 교체 횟수를 줄여 각 생산 캠페인의 비용과 가동 중단 시간을 낮춥니다.
전문가 FAQ
선정 및 공정 진단
한 번에 절단할 수 있는 최대 실심 빌릿 크기는 무엇으로 결정되나요?
기하학적 치수로 결정됩니다. 유효 절단 깊이는 대략 톱날 반경에서 클램핑 플랜지 반경과 안전 여유를 뺀 값입니다. 일반적으로 직경 1500 mm 톱날은 400–500 mm 범위의 실심 단면을 절단합니다. 더 큰 빌릿에는 더 큰 직경이 필요하며, 이것이 해당 톱기계에서 최대 2000 mm 톱날을 사용하는 이유입니다. 최대 단면을 알려 주시면 적합한 직경, 본체 두께 및 톱니 수를 선정해 드립니다.
직경 1.5 m 톱날로 400 mm 실심 빌릿을 절단할 때 칩 막힘을 어떻게 해결하나요?
깊은 절단의 칩 배출 문제는 톱니 형상으로 해결합니다. 초경 팁에 전용 다단 칩 스플리터를 적용하여 팽창하며 절단 홈을 막는 넓고 말린 칩 하나 대신 금속을 더 좁은 분절 칩으로 전단합니다. 이 칩은 마찰을 일으키거나 톱날 본체를 고착시키기 전에 칩 포켓에서 쉽게 배출됩니다.
기존 브레이징 TCT 톱날 대신 교체형 인서트 톱날은 언제 선택해야 하나요?
브레이징 TCT는 좁은 절단 폭, 적은 소재 손실 및 뛰어난 종합 안정성을 제공하는 주력 제품입니다. 교체형 인서트는 (1) 소형 독립 인서트에만 가능한 PVD 코팅이 공구 수명에 필수적인 극심한 마모성 강재를 절단하거나, (2) 공장이 재연삭 센터에서 멀어 100 kg 대형 톱날을 왕복 운송하는 비용과 부담이 큰 경우에만 고려하세요. 인서트 방식은 절단 폭이 약간 더 넓어 절단당 소재 손실이 조금 증가합니다.
레일 빌릿 절단면의 수직도가 떨어집니다. 장비와 톱날 중 어느 쪽 문제인가요?
대형 톱날로 실심 고탄소강을 절단할 때는 대부분 이송축 고장이 아니라 측면 편향이 원인입니다. 칩이 절단 홈에 압축되어 본체를 옆으로 밀거나, 본체가 텐션을 잃어 절삭 하중을 견디지 못하는 경우입니다. 당사의 톱날은 분할 절삭 형상으로 칩 포켓을 깨끗하게 유지하고, 정밀 동적 롤 텐셔닝으로 최대 이송력에서도 본체의 평탄도와 강성을 유지하여 두 문제를 모두 해결합니다.
고탄소 레일강과 차륜강에는 일반 빌릿과 다른 톱날이 필요한가요?
필요합니다. 레일 및 차륜 빌릿은 일반 탄소강 빌릿보다 훨씬 단단하고 마모성이 높아 절삭날이 빠르게 마모됩니다. 따라서 더 인성이 높은 초경 등급과 해당 부하에 맞춘 톱니 형상이 필요합니다. 전용 레일 및 차륜용 브레이징 톱날을 제공하며, 마모가 가장 심한 강재에는 개별 절삭날 수명을 극대화하고 장비에서 인서트를 교체할 수 있는 PVD 코팅 교체형 인서트 제품을 제공합니다.