
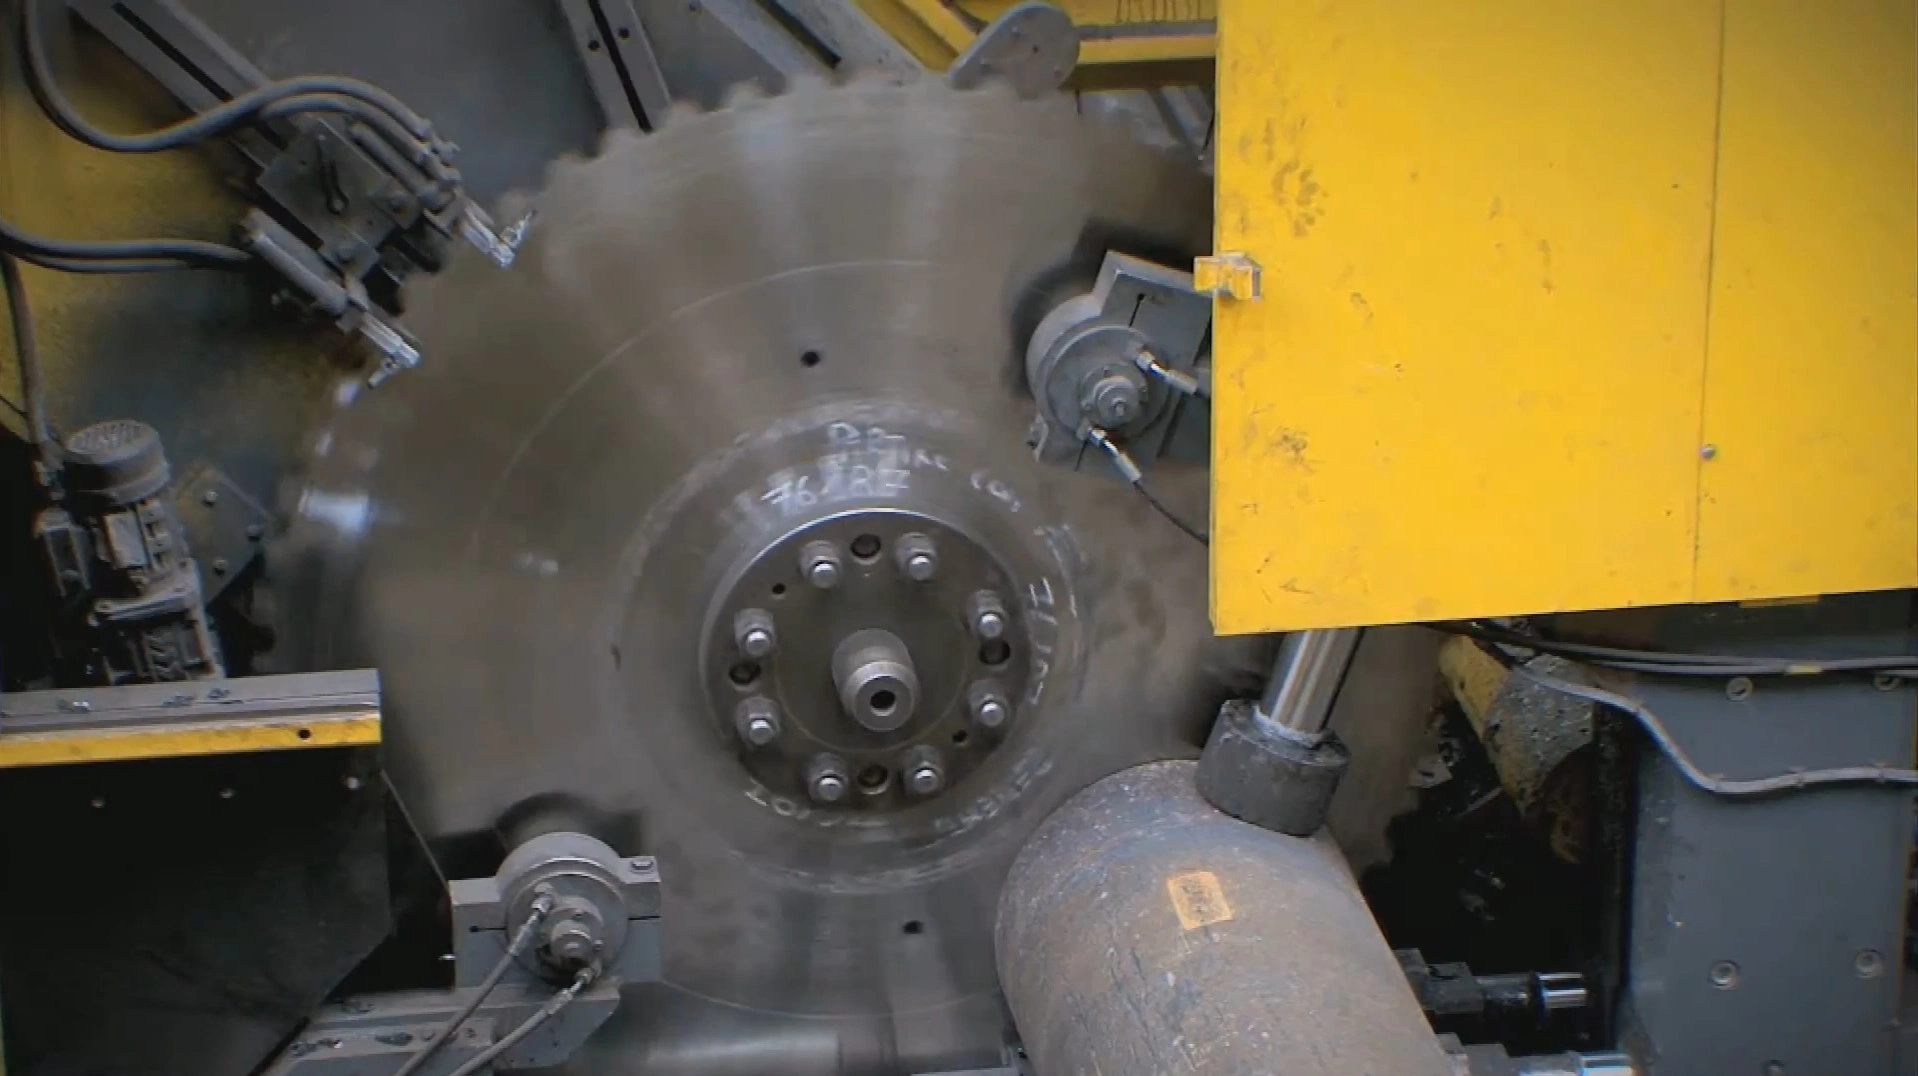
Solutions de tronçonnage de billette lourde
Coupez la billette massive au rythme du train. Précision à l'échelle massive.
Conçues pour les scies à froid à usage intensif — lignes Linsinger, SMS group et similaires — fonctionnant avec des diamètres de lame de 500 mm à 2000 mm. Les trains de laminage continu à cadence élevée et les lignes de forge ne peuvent pas attendre le tronçonnage. Nos lames de scie circulaire en carbure à usage intensif n'existent que dans un seul but : trancher une billette massive énorme à la vitesse d'avance maximale, avec une perpendicularité parfaite, sans devenir le goulot d'étranglement de votre ligne.
Défis du secteur
La physique de la coupe profonde de sections massives
Trancher une grande section massive sur une ligne continue est une épreuve physique brutale. Chaque jour, les lames géantes conventionnelles en carbure brasé luttent contre ces trois problèmes.
Avance maximale, charge maximale
Pour suivre le rythme d'une ligne continue, la lame doit maintenir une vitesse d'avance agressive à travers une grande section massive. Cela signifie absorber une force de coupe énorme et évacuer un torrent de copeaux à chaque seconde de la coupe — une charge soutenue qui bloquera la coupe ou détruira toute lame non conçue pour la supporter.
Évacuation des copeaux en trou profond et grippage
Le pire mode de défaillance de la coupe massive. À mesure que la lame s'enfonce profondément dans la billette, chaque copeau doit parcourir une longue distance à l'intérieur d'un trait de coupe fermé avant de pouvoir s'échapper. Dès que l'évacuation se bouche, les copeaux gonflent et se compactent — grippant instantanément la lame, ébréchant le carbure, voire déformant le corps en acier.
Déflexion et faux-rond à diamètre massif
Une lame de 1,5 m porte un corps de 8 mm pesant plus de 100 kg qui, même sous une force de coupe immense et une charge centrifuge, cherche encore à vibrer et à dériver latéralement. Tout faux-rond détruit la perpendicularité de la face de la billette — et cette erreur se répercute directement sur le forgeage ou l'usinage de précision qui suit.
Notre approche technique
Comment nous stabilisons une lame géante à pleine avance
Mise en tension dynamique du plateau pour une rigidité maximale
Pour vaincre le faux-rond, chaque corps de 500 à 2000 mm est mis en tension par galetage de précision selon une spécification dynamique stricte. La lame reste parfaitement plane et rigide même à pleine vitesse de rotation et sous dilatation thermique, maintenant l'erreur de perpendicularité sur la face de la billette à un minimum absolu.
Géométrie agressive fractionnant les copeaux
Pour la coupe massive, nous utilisons une forme de dent complexe avec des brise-copeaux dédiés qui forcent un copeau large et solide à se fracturer en deux ou trois rubans étroits. Cela élimine le gonflement et le compactage des copeaux qui grippent le corps dans un trait de coupe profond, et maintient la coupe fluide jusqu'au bout.
L'alternative PVD et logistique — plaquettes amovibles
Le carbure brasé reste le choix conventionnel le plus robuste et polyvalent, mais une lame géante est trop grande pour tenir dans une chambre à vide pour le revêtement PVD. Pour les clients recherchant la durée de vie maximale par tranchant sur acier abrasif, ou confrontés à une logistique de réaffûtage transfrontalière coûteuse, nous proposons une option à plaquettes amovibles : des plaquettes revêtues PVD boulonnées au corps et changées sur la machine.
Écosystème de produits
Matrice d'outillage pour métallurgie lourde
Lames en carbure brasé pour billette massive et acier de rails, plus une option à plaquettes amovibles là où le revêtement et la logistique de réaffûtage comptent le plus — toutes de 500 à 2000 mm.

TCT brasé · 500–2000 mm
Lames de scie à froid pour billette d'acier
Lames de scie à froid en carbure de grand diamètre pour l'écroûtage des extrémités et la coupe à longueur de billette massive en acier au carbone, allié et inoxydable sur la ligne de laminage. Un corps mis en tension dynamiquement et une denture fractionnant les copeaux fournissent des faces perpendiculaires et carrées à la vitesse d'avance exigée par un train continu.
Billette massive en acier · lignes de laminage et de forge
Voir les spécifications →
TCT brasé · 500–2000 mm
Lames de scie à froid pour billette de rails et de roues
Une qualité de carbure et une géométrie de denture ajustées pour l'acier à haute teneur en carbone et haute dureté de la billette de rails et de roues. Conçues pour conserver la perpendicularité et une face de coupe propre à travers les coulées les plus abrasives alimentant le laminage de rails et le forgeage de roues.
Acier à haute teneur en carbone pour rails et billette de roues
Voir les spécifications →
Plaquette amovible · 500–2000 mm
Lames de scie à froid à dents rapportées pour billette de rails et de roues
Plaquettes en carbure à revêtement PVD, fixées mécaniquement, pour l'acier de rails et de roues le plus abrasif. Le revêtement, possible uniquement sur de petites plaquettes indépendantes, maximise la durée de vie de chaque tranchant, et les plaquettes usées se changent directement sur la machine — sans devoir renvoyer une lame de 100 kg pour réaffûtage. La contrepartie est un trait de coupe plus large.
Acier abrasif de rails/roues · logistique de réaffûtage longue
Voir les spécifications →Résultats attendus
Ce que ce programme de lames de scie apporte
Les gains qu'une ligne de laminage, de forge ou de rails peut attendre lorsqu'une lame géante est adaptée à la section, à la nuance d'acier et à la cadence de la coupe.
Des vitesses d'avance extrêmes et une évacuation fiable des copeaux permettent à la scie de suivre le rythme d'une ligne continue de forge ou de laminage, de sorte que le tronçonnage ne retarde jamais le procédé à haute valeur qui l'alimente.
Les corps mis en tension par galetage conservent leur planéité sous une force d'avance énorme, offrant les faces perpendiculaires de billette dont dépendent le forgeage et l'usinage de précision en aval.
La géométrie fractionnant les copeaux et — là où cela compte — les plaquettes amovibles à revêtement PVD prolongent la durée de vie en service et réduisent le nombre de changements de lame, retirant du coût et du temps d'arrêt à chaque campagne.
FAQ d'experts
Sélection et diagnostic de procédé
Qu'est-ce qui détermine la plus grande billette massive qu'une lame peut trancher en une seule coupe ?
Tout est question de géométrie. La profondeur de coupe utile correspond approximativement au rayon de la lame moins le rayon de la bride de serrage et une marge de sécurité. À titre indicatif, une lame de 1500 mm tranche des sections massives dans la plage de 400 à 500 mm ; pour une billette plus grande, on augmente le diamètre, ce qui explique pourquoi ces scies utilisent des lames allant jusqu'à 2000 mm. Indiquez-nous votre section maximale et nous ajusterons le diamètre, l'épaisseur du corps et le nombre de dents.
Comment résolvez-vous le colmatage des copeaux lorsqu'une lame de 1,5 m coupe une billette massive de 400 mm ?
L'évacuation des copeaux en trou profond se résout dans la géométrie de la dent. Nous utilisons des brise-copeaux spécifiques à plusieurs étages sur les plaquettes carbure. Au lieu d'un copeau large et enroulé qui gonfle et bloque le trait de coupe, les dents cisaillent le métal en copeaux plus étroits et segmentés qui s'évacuent facilement de la gorge avant de pouvoir générer de la friction ou de gripper le corps de la lame.
Quand devons-nous choisir la lame à plaquettes amovibles plutôt qu'une lame conventionnelle en carbure brasé ?
Le carbure brasé reste la solution conventionnelle de référence — trait de coupe plus étroit, moins de perte de matière et une excellente stabilité globale. N'envisagez l'option à plaquettes amovibles que si (1) vous coupez un acier extrêmement abrasif où un revêtement PVD, possible uniquement sur de petites plaquettes indépendantes, est essentiel à la durée de vie de l'outil, ou (2) votre usine est éloignée de tout centre de réaffûtage, rendant trop coûteux et frustrant l'aller-retour d'une lame géante de 100 kg. Rappelez-vous que la conception à plaquettes nécessite un trait de coupe légèrement plus large, vous perdez donc marginalement plus de matière par coupe.
Nous perdons la perpendicularité sur les coupes de billette de rails — est-ce la machine ou la lame ?
Sur une lame géante dans de l'acier massif à haute teneur en carbone, il s'agit presque toujours d'une déflexion latérale, et non d'un défaut de l'axe d'avance. Soit le copeau se compacte dans le trait de coupe et pousse le corps latéralement, soit le corps a perdu sa tension et ne peut plus résister à la charge de coupe. Nos lames s'attaquent aux deux : la géométrie fractionnant les copeaux garde la gorge dégagée, et une mise en tension dynamique par galetage stricte maintient le corps plat et rigide sous pleine force d'avance pour que la face reste carrée.
Avons-nous besoin d'une lame différente pour l'acier à haute teneur en carbone de rails et de roues que pour une billette ordinaire ?
Oui. La billette de rails et de roues est nettement plus dure et abrasive qu'une billette d'acier au carbone courante, elle use donc les tranchants plus vite et exige une qualité de carbure plus résistante et une géométrie de denture adaptée à cette charge. Nous fournissons une lame brasée dédiée aux rails et roues, et pour les coulées les plus abrasives une version à plaquettes amovibles à revêtement PVD qui maximise la durée de vie par tranchant et permet de changer les plaquettes directement sur la machine.
Obtenir un plan de coupe
La scie ne devrait jamais être le goulot d'étranglement de votre ligne
Indiquez-nous la section de votre billette et la nuance d'acier, le modèle de votre scie et le diamètre de la lame, ainsi que votre objectif de perpendicularité — et nos ingénieurs vous recommanderont le corps, la qualité de carbure et la géométrie de denture qui maintiennent en mouvement votre ligne de laminage, de forge ou de rails.