
業界の課題
大断面中実材を深切りする際の物理的課題
連続ラインで大断面の中実材を切断する工程は、鋸刃にとって極めて過酷です。一般的な大径ろう付け超硬鋸刃は、日々次の3つの課題に直面します。
最大送りによる最大負荷
連続ラインに追従するには、大断面中実材を高い送り速度で真っ直ぐ切断しなければなりません。切断中は毎秒、非常に大きな切削力を受けながら大量の切りくずを排出します。この継続的な高負荷に対応していない鋸刃では、切断停止や鋸刃損傷が発生します。
深切り時の排屑と焼き付き
中実材切断で最も深刻な故障モードです。鋸刃がビレット深部へ進むにつれ、切りくずは閉じた切断溝内を長い距離移動してから排出されます。排出が滞ると切りくずが膨張・堆積し、鋸刃の焼き付き、超硬チップの欠損、さらには台金の変形を瞬時に引き起こします。
超大径鋸刃のたわみと振れ
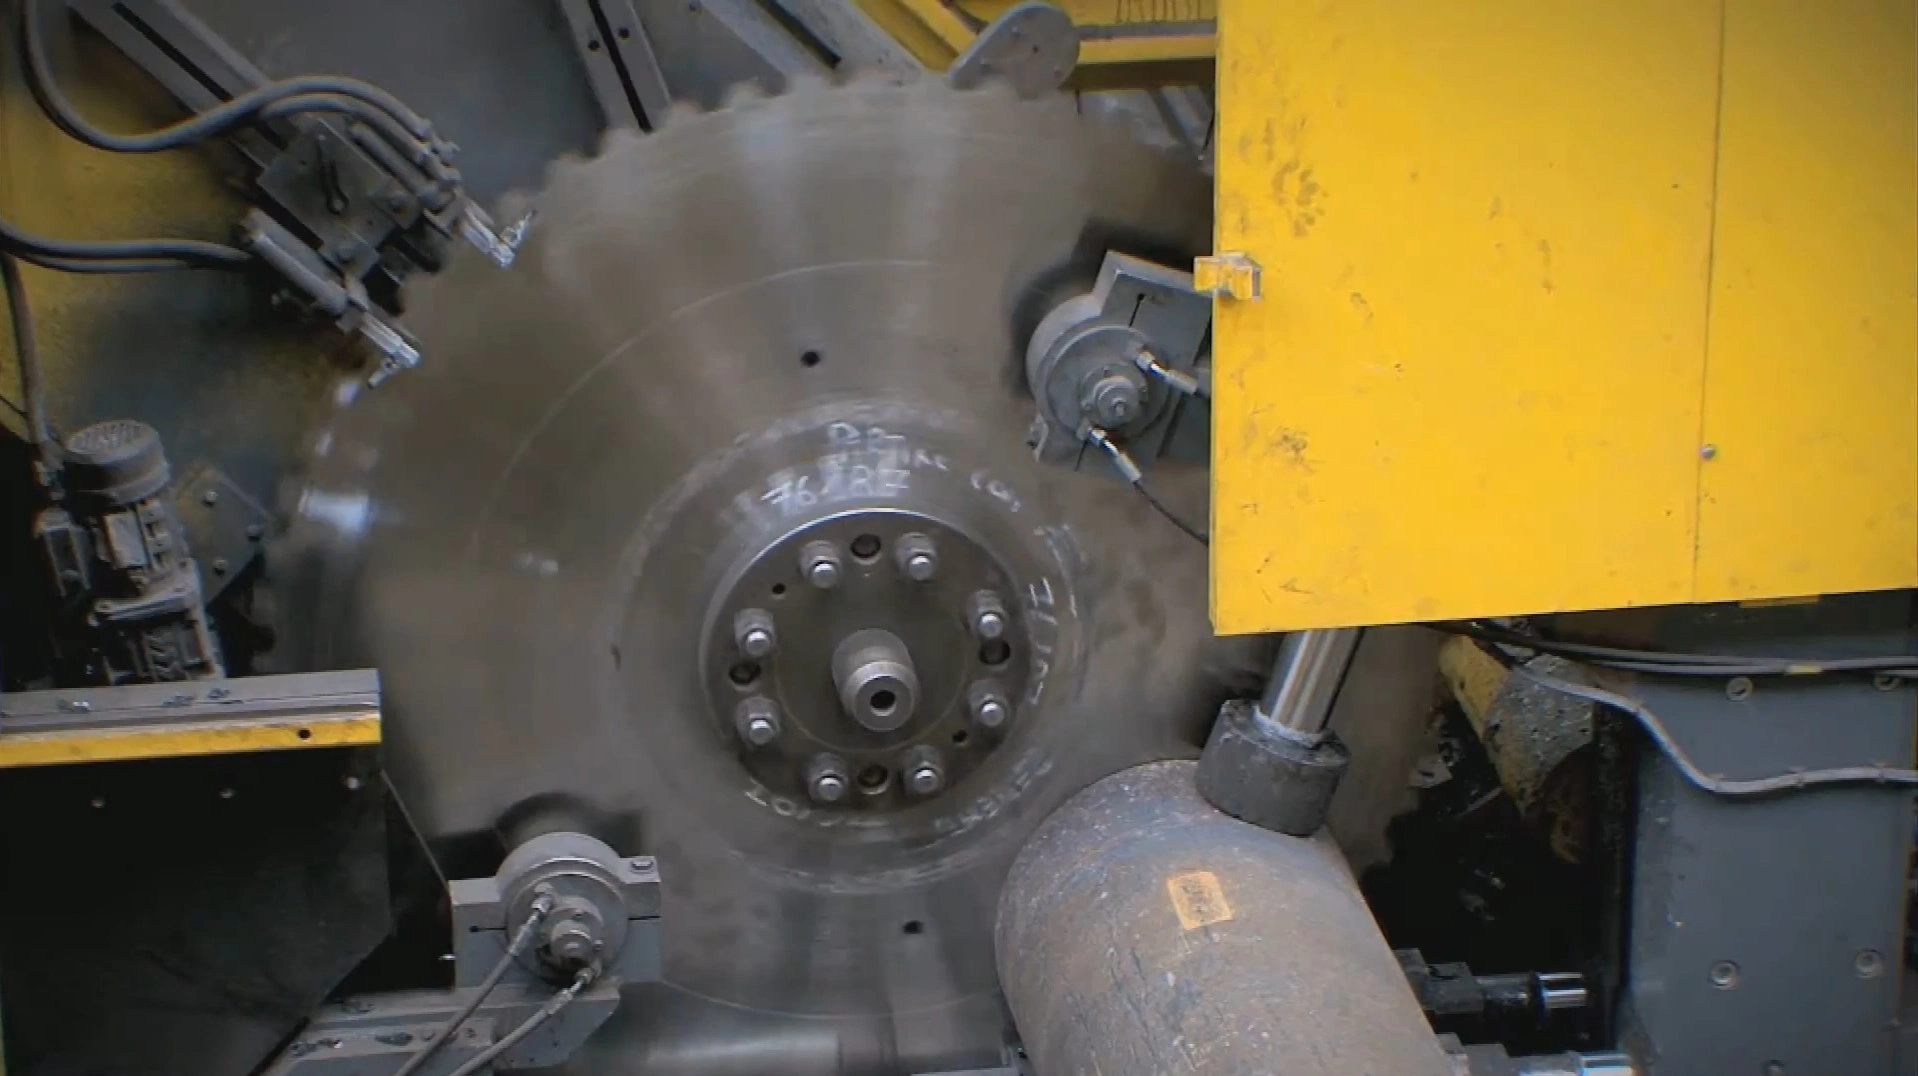
直径1.5 m、台金厚8 mmの鋸刃は100 kgを超えますが、大きな切削力と遠心荷重を受けると振動や横方向の偏位が発生します。わずかな振れでもビレット端面の直角度を損ない、その誤差は後工程の精密鍛造や機械加工へ直接影響します。
技術的アプローチ
大径鋸刃を最高送りでも安定させる設計
動的台金テンショニングによる高剛性化
振れを抑えるため、直径500~2000 mmのすべての台金へ厳格な動的仕様に基づく精密ロールテンショニングを施します。最高回転数および熱膨張下でも鋸刃の平面度と剛性を維持し、ビレット端面の直角度誤差を最小限に抑えます。
強力な分割切削刃型
中実材切断には専用チップブレーカーを備えた複合刃型を採用し、幅広く厚い切りくずを2~3本の細い切りくずへ強制的に分断します。深い切断溝内で切りくずが膨張・堆積して台金を焼き付かせる問題を防ぎ、切断完了まで滑らかな加工を維持します。
PVDと再研磨物流に対応するインサート式
ろう付けTCTは総合性能に優れた主流の選択肢ですが、超大径鋸刃はPVDコーティング用真空炉へ収まりません。摩耗性の高い鋼材で1刃寿命を最大化したい場合や、国境を越える再研磨輸送が高コストとなる場合には、PVDコーティングインサートを台金へボルト固定し、機上交換できるインサート式をご用意しています。
推奨鋸刃
重工業向け鋸刃ラインアップ
中実ビレット・レール鋼用ろう付け超硬鋸刃に加え、コーティングや再研磨輸送が重要となる用途向けのインサート式を、直径500~2000 mmで提供します。

ろう付けTCT・500~2000 mm
鋼ビレット用コールドソー
圧延ラインで中実の炭素鋼、合金鋼、ステンレス鋼ビレットの端部切断および定尺切断を行う大径超硬コールドソーです。動的テンショニングを施した台金と分割切削刃型により、連続圧延ラインが求める送り速度でも直角度の高い端面を実現します。
中実鋼ビレット・圧延/鍛造ライン
仕様を見る →
ろう付けTCT・500~2000 mm
レール・車輪ビレット用コールドソー
レール・車輪ビレットに使用される高炭素・高硬度鋼向けに、超硬材種と刃型を最適化。摩耗性の高い鋼材でも、レール圧延や車輪鍛造に必要な端面直角度と滑らかな切断面を維持します。
高炭素レール鋼・車輪ビレット
仕様を見る →
インサート式・500~2000 mm
レール・車輪ビレット用インサート式コールドソー
摩耗性の高いレール・車輪鋼向けに、PVDコーティング超硬インサートを機械的に固定します。小型の独立インサートだからこそ可能なコーティングで1刃当たりの寿命を延ばし、摩耗したインサートは機上交換できます。重量100 kgの鋸刃を再研磨のために返送する必要がありませんが、切削幅はやや広くなります。
高摩耗レール/車輪鋼・再研磨輸送距離が長い現場
仕様を見る →期待できる効果
この鋸刃プログラムがもたらす効果
大径鋸刃を断面寸法、鋼種、切断サイクルに適合させることで、圧延・鍛造・レール生産ラインに期待できる改善効果です。
高い送り速度と確実な排屑性により、鋸切断機が連続鍛造・圧延ラインへ追従し、切断工程が後続の高付加価値工程を遅らせることを防ぎます。
ロールテンショニングを施した台金が大きな送り荷重下でも平面度を維持し、後工程の精密鍛造や機械加工に必要な端面直角度を実現します。
分割切削刃型と、必要に応じて採用するPVDコーティング交換式インサートが寿命を延ばし、鋸刃交換回数を減らして、各生産期間のコストと停止時間を削減します。
技術FAQ
選定と加工診断
1回で切断できる中実ビレットの最大寸法は何によって決まりますか?
主に幾何寸法で決まります。有効切断深さは、おおよそ鋸刃半径からクランプフランジ半径と安全余裕を差し引いた値です。目安として、直径1500 mmの鋸刃では400~500 mm程度の中実断面を切断できます。さらに大きなビレットには鋸刃外径を大きくする必要があり、そのためこの種の設備では最大2000 mmの鋸刃を使用します。最大断面寸法をお知らせいただければ、適切な外径、台金厚、刃数を選定します。
直径1.5 mの鋸刃で400 mmの中実ビレットを切断する際、切りくず詰まりをどう防ぎますか?
深切り時の排屑問題は刃型で解決します。超硬チップに専用の多段チップブレーカーを設け、切断溝内で膨張・詰まりやすい幅広の巻き状切りくずではなく、細く分割された切りくずとしてせん断します。切りくずは摩擦や台金の焼き付きを起こす前に、歯室から容易に排出されます。
従来のろう付けTCTではなく、インサート式鋸刃を選ぶべきなのはどのような場合ですか?
ろう付けTCTは切削幅が狭く、材料損失が少なく、総合安定性にも優れた主流の鋸刃です。インサート式を検討するのは、(1) 小型の独立インサートにのみ適用できるPVDコーティングが工具寿命に不可欠な、極めて摩耗性の高い鋼材を切断する場合、または(2) 工場が再研磨拠点から遠く、重量100 kgの大径鋸刃を往復輸送するコストと手間が大きい場合です。インサート式は切削幅がやや広いため、1切断当たりの材料損失がわずかに増える点にご注意ください。
レールビレットの切断面直角度が悪化しています。原因は設備ですか、鋸刃ですか?
大径鋸刃で中実高炭素鋼を切断する場合、多くは送り軸の故障ではなく横方向のたわみが原因です。切りくずが切断溝へ堆積して台金を横へ押しているか、台金がテンションを失い切削荷重に耐えられなくなっています。当社の鋸刃は、分割切削刃型で歯室を詰まりにくくし、厳密な動的ロールテンショニングで最高送り荷重下でも台金の平面度と剛性を維持することで、両方の原因へ対応します。
高炭素レール・車輪鋼には、一般的なビレットとは異なる鋸刃が必要ですか?
はい。レール・車輪ビレットは一般的な炭素鋼ビレットより硬く、摩耗性も高いため、刃先摩耗が速く、より靭性の高い超硬材種と負荷に合わせた刃型が必要です。当社では専用のレール・車輪用ろう付け鋸刃を提供し、特に摩耗性の高い鋼材には、1刃寿命を最大化して機上で交換できるPVDコーティングインサート式も用意しています。