
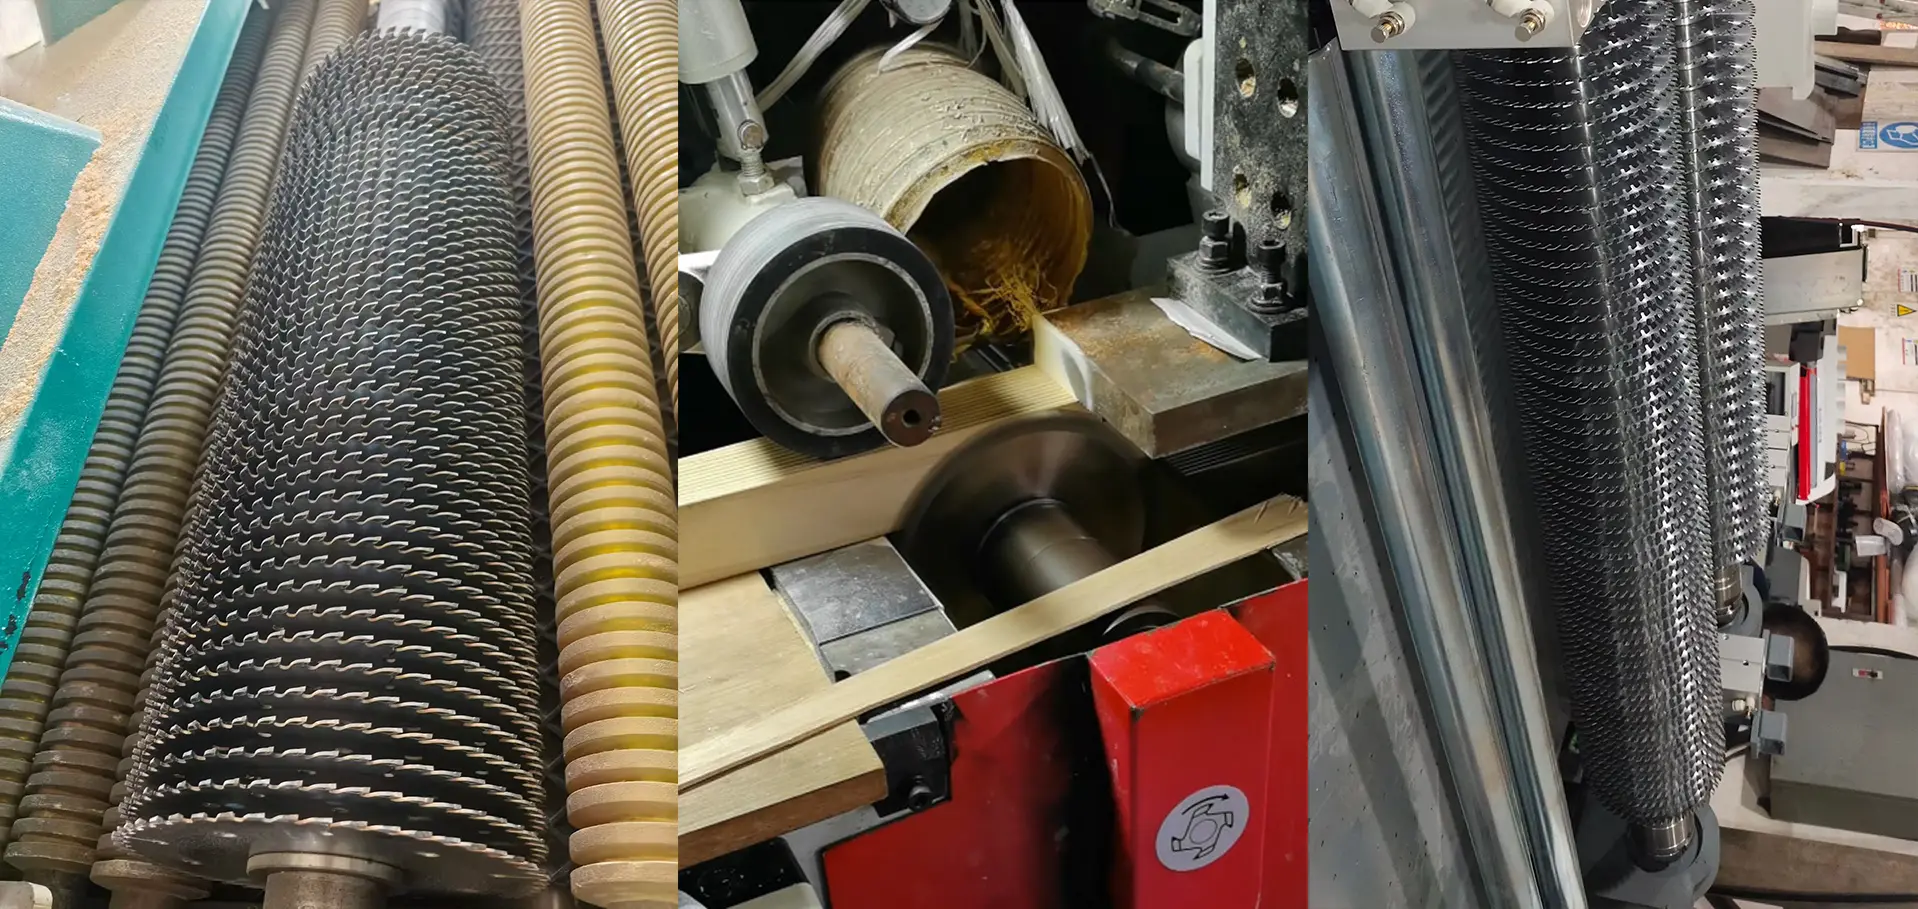
1ミリが生むコスト
高価な広葉樹では、鋸くずが実質的なコストになります
木材が高価になるほど、削らずに残せた切断幅1ミリごとに販売可能な製品が増えます。
収益面の効果
長尺板を仕上がり幅20 mmの細幅材へ縦挽きする場合、一般的な切断幅3.2 mmでは1本当たり23.2 mmの材料を使用しますが、 切断幅1.2 mmなら21.2 mmだけで済みます。
- 同じ板材から、原材料を追加せずに完成品を約9%多く生産できます。
- 高級広葉樹では、最初の1週間で節約できる木材費だけで鋸刃セット全体の費用を回収できる場合があります。
- 短尺材の高頻度切断では、切断回数が増えるほど節約効果が積み上がります。
加工負荷面の効果
切断幅を3.2 mmから1.2 mmへ狭めると、1回の切断で鋸くずになる木材量を約60%削減できます。
- 切削抵抗が大幅に低下し、主軸モーターの負荷と電流も下がります。
- 負荷低減により、発熱と消費電力が減り、主軸軸受や送り駆動部の疲労進行も遅くなります。
- 同じ送り速度でも設備が低温かつ静かに稼働し、薄い切断幅が木材だけでなく鋸盤も保護します。
業界の課題
薄刃の歩留まりを損なう3つの不具合
切断幅を限界まで狭めても、鋸刃がまっすぐ、自由に、低温で回転しなければ効果は得られません。高密度の乾燥広葉樹で発生する3つの問題に対し、設計面から対策します。
たわみと波状の加工痕
切断幅を薄くするほど、台金は剛性限界に近づきます。横剛性が不足した薄刃で高密度の乾燥広葉樹を切断すると鋸刃が蛇行し、加工面に波状痕が残ります。製品等級が下がり、追加研磨のコストも発生します。
内部応力の解放による噛み込み
乾燥広葉樹を多枚挽きすると、内部応力が解放されて木材が内側へ締まります。薄刃は側面の逃げが小さいため、一瞬で挟まれて噛み込み、設備の過負荷や停止を招くことがあります。
樹脂の焼き付きと熱変形
乾燥広葉樹にも樹脂は含まれています。狭い切断溝で排屑が悪いと摩擦熱が急上昇し、樹脂が台金へ炭化付着して鋸刃が焼き付きます。局所的な熱で薄い台金が膨張し、テンションを失って使用不能になります。
技術アプローチ
極薄鋸刃を安定させる設計
超硬スクレーパーと流体力学的排屑
深い切断での噛み込みと焼けを防ぎます。多枚挽き鋸刃の薄い台金に精密な超硬スクレーパーを配置します。スクレーパーは木材を切削するのではなく、木材が戻る際に切断溝の壁を削る物理的なワイパーとして働き、鋼製台金と木材の直接接触を遮断します。同時に生じる気流が樹脂を含む木粉を狭い切断溝から排出し、台金を低温に保ちます。
軸方向剛性を高めるFEM段付きハブ構造
たわみと波状痕を防ぎます。1 mm未満の外周部に高い剛性を持たせるため、フランジに近いハブ部は十分な厚さを保ち、有効切込み深さや薄い切断幅を変えず、刃先部だけを薄くします。この段付きハブ構造が鋸刃に軸方向剛性を与え、蛇行を確実に抑えます。
サブミクロン超硬と鏡面サイド研磨
粗い切断面と再研磨工程をなくします。硬く脆い広葉樹繊維に対し、高結晶性の超微粒子超硬を採用し、刃先側面を鏡面研磨して側面逃げを最小限に抑えます。刃先が通過しながら切断面を平滑に仕上げるため、そのまま組立工程へ送れる品質が得られます。
削減効果を試算
短尺材の材料歩留まり計算
プランA
切断プランA
工件数
-
1本あたりの完成工件数
材料利用率
-
有効長さ / 原材料の長さ
プランB
切断プランB
工件数
-
1本あたりの完成工件数
材料利用率
-
有効長さ / 原材料の長さ
比較
プランBとプランAの比較
差を確認するため、上記の両プランを計算してください。正の値はプランBの結果がプランAより優れていることを示します。
工件数の変化
-
工件数と変化率
材料利用率の変化
-
ポイント差と相対変化
推奨鋸刃
あらゆる二次加工に対応する薄刃鋸刃
高負荷の多枚挽きから単刃での短尺切断まで、材料の厚さと内部応力に合わせて選定します。
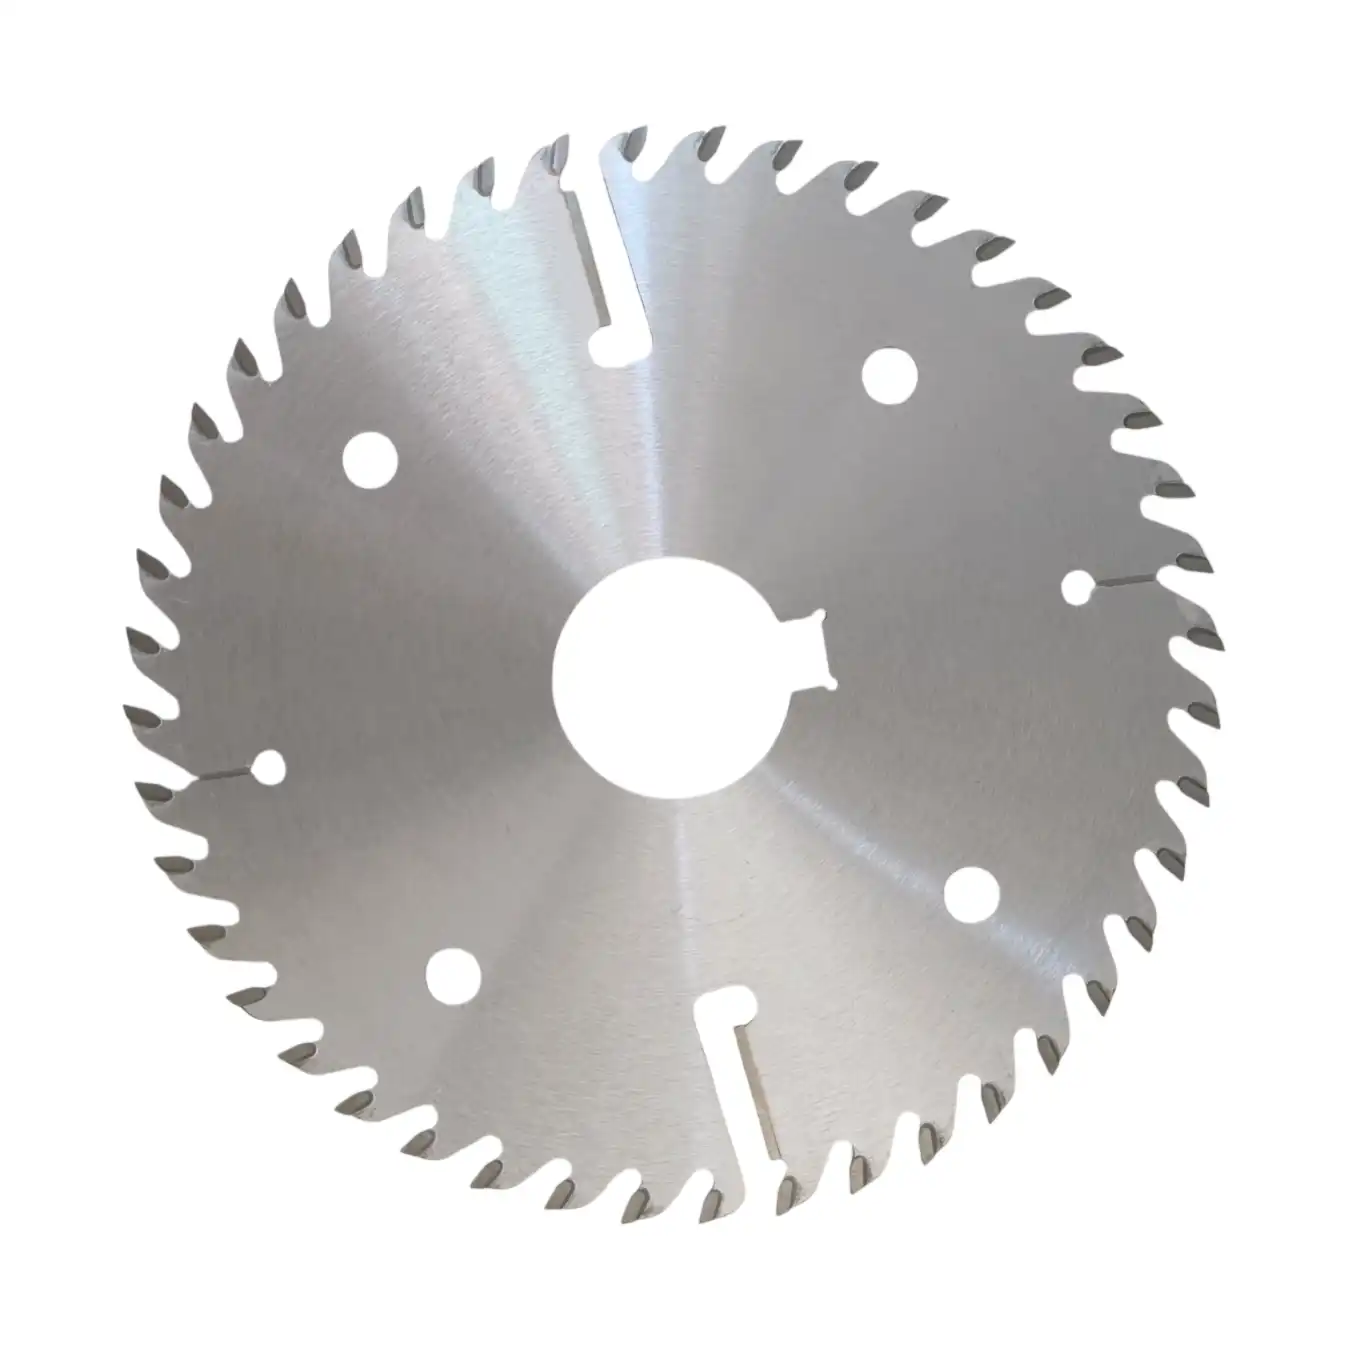
高負荷多枚挽き/スクレーパー付き
無垢材用薄刃スクレーパー付き多枚挽きチップソー
厚い広葉樹材を深く、高い内部応力下で縦挽きする用途向けです。超硬スクレーパーが切断溝の壁を押し広げ、樹脂を含む木粉を排出するため、複数の鋸刃を同時に使用しても噛み込みや焼けを確実に防ぎます。
切断幅:約1.5~5.5 mm
仕様を見る →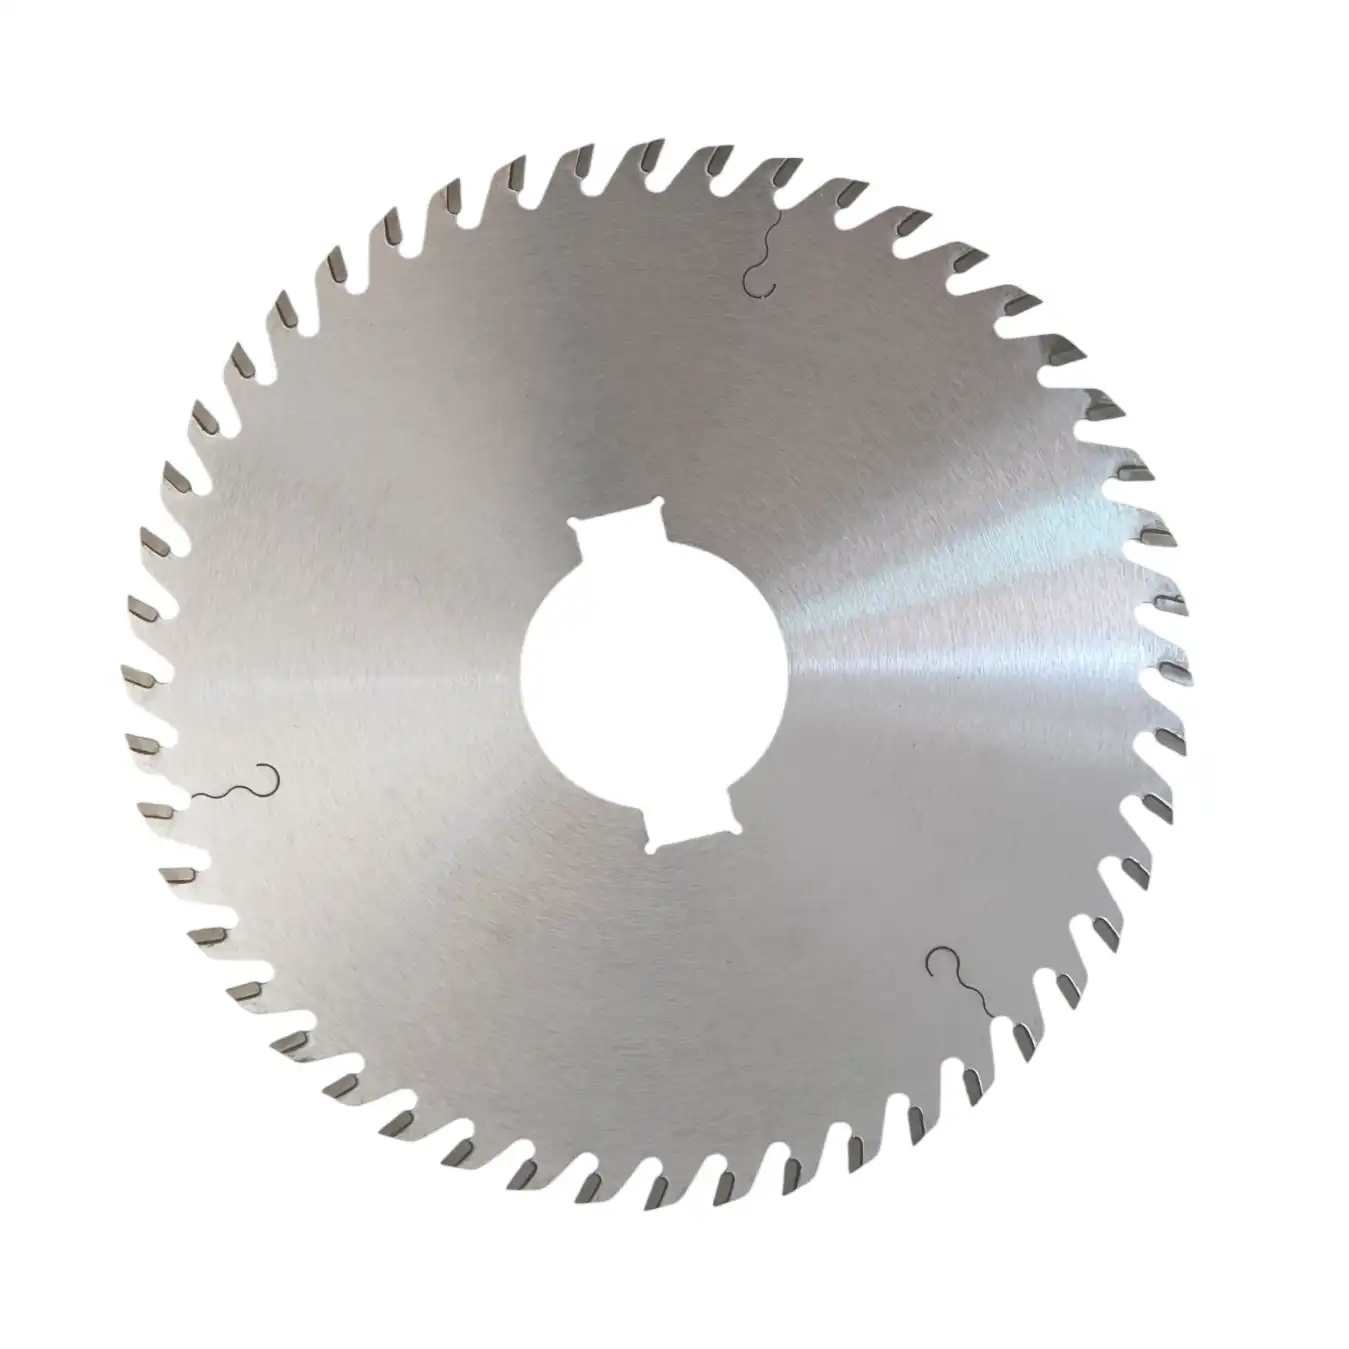
精密多枚挽き/スクレーパーなし
無垢材用超薄刃多枚挽き丸鋸
シャッター用スラット、楽器用ブランク、高級フローリング用ラメラなど、内部応力の小さい薄材向けです。スクレーパーを省き、実用上最小の切断幅と加工仕上げに近い端面を実現。応力解放が穏やかな材料で歩留まりを最大化します。
切断幅:約1.0~2.5 mm
仕様を見る →
導入効果
薄刃鋸刃が生み出す具体的な収益
広葉樹二次加工で適切な薄刃鋸刃を推奨条件で使用した場合に期待できる効果です。
切断幅を狭めることで、高価な板材を鋸くずではなく販売可能な製品としてより多く回収できます。節約額だけで、最初の1週間に鋸刃セットの費用を回収できる場合もあります。
高剛性の段付きハブ台金と鏡面研磨した刃先側面が、まっすぐできれいな切断を維持します。不良品を減らし、多くの部品で二次研磨工程を省けます。
1回の切断で除去する材料を約60%削減することで、主軸負荷と電流が下がり、軸受や送り駆動部の摩耗も緩やかになります。同じ送り速度でも設備を低温で運転できます。
専門家によるFAQ
よくあるご質問
スクレーパー付きとスクレーパーなしの超薄多枚挽き鋸刃は、どのように選びますか?
切込み深さと木材の内部応力で選定します。内部応力が大きく解放されて鋸刃を締め付ける厚い広葉樹を縦挽きする場合は、切断溝の壁を広げて排屑と放熱を助けるスクレーパー付きが適しています。内部応力の小さい薄材を切断し、できる限り美しい端面を求める場合は、スクレーパーなしの仕様が最も薄い切断幅と清浄な切断面を実現します。
この超薄鋸刃を湿材や生材に使用できますか?
使用できません。この点は重要です。この鋸刃は、人工乾燥した高価な木材(通常は含水率約12%未満)の歩留まり向上専用です。湿った生材の繊維は水分を多く含み、弾性も高いため、切断時の膨張と締め付けによって薄い台金がほぼ瞬時に熱変形します。生材や湿材には、当社の標準切断幅の多枚挽きチップソー、または原木一次加工向け高耐久製品をご使用ください。
切断幅を3.2 mmから1.2 mmへ狭めると、実際にどの程度の電力を削減できますか?
切削抵抗は除去する材料量に比例し、切断幅1.2 mmでは3.2 mmに比べて1回当たりの木材除去量が約60%少なくなります。実際には、主軸が必要とするトルクが大きく低下し、自動ラインのピーク電力が下がり、長期的には主軸軸受や送りモーターの疲労も明らかに軽減されます。正確な削減量は、樹種、送り速度、設備によって異なります。