
Lösungen für die Hartholz-Weiterverarbeitung
Maximale Ausbeute bei der Hartholz-Weiterverarbeitung
Verwandeln Sie Sägemehl wieder in Ertrag. Ausschließlich für kammergetrocknetes, hochwertiges Hartholz und hochfrequente Kurzteilfertigung entwickelt — Schnittverlust reduzieren, Blattverlauf verhindern und verborgene Marge zurückgewinnen aus jedem Stück Edelholz.
Der Preis eines Millimeters
Bei hochwertigem Hartholz entstehen die tatsächlichen Kosten als Sägemehl
Bei derart wertvollem Holz wird jeder nicht zerspante Millimeter Schnittfuge zu verkaufsfähigem Endprodukt.
Die wirtschaftliche Rechnung
Ein langes Brett wird in fertige 20-mm-Lamellen aufgetrennt. Eine Standard-Schnittbreite von 3,2 mm verbraucht pro Lamelle 23,2 mm Rohbreite; unsere Schnittbreite von 1,2 mm benötigt nur 21,2 mm.
- Etwa 9 % mehr fertige Lamellen aus demselben Brett, ohne zusätzliches Rohmaterial.
- Bei Edelholz kann die Holzeinsparung der ersten Betriebswoche den gesamten Kreissägeblattsatz amortisieren.
- Bei hochfrequenter Kurzteilfertigung wächst die Einsparung mit jedem weiteren Schnitt.
Die physikalische Rechnung
Die Verringerung der Schnittbreite von 3,2 auf 1,2 mm reduziert das pro Schnitt zu Sägemehl zerspante Holzvolumen um etwa 60 %.
- Der Schnittwiderstand sinkt deutlich, damit nehmen auch Belastung und Stromaufnahme des Spindelmotors ab.
- Geringere Last bedeutet weniger Wärme, niedrigere Leistungsaufnahme und langsamere Ermüdung von Spindellagern und Vorschubantrieben.
- Die Maschine läuft bei gleichem Vorschub kühler und leiser. Die dünne Schnittfuge schont nicht nur das Holz, sondern auch die Säge.
Herausforderungen der Branche
Drei Ausfallmechanismen, die die Dünnschnittausbeute zunichtemachen
Eine minimale Schnittbreite lohnt sich nur, wenn das Kreissägeblatt gerade, frei und kühl läuft. In dichtem, trockenem Hartholz treten drei Probleme auf, gegen die wir gezielt konstruieren.
Blattabdrängung und Rattermarken
Mit abnehmender Schnittbreite nähert sich das Stammblatt seiner Steifigkeitsgrenze. Ist es für dichtes, trockenes Hartholz zu dünn und seitlich nicht ausreichend steif, beginnt es zu verlaufen und hinterlässt Rattermarken. Das Produkt wird abgewertet und muss aufwendig nachgeschliffen werden.
Klemmen durch Spannungsfreisetzung
Beim Vielblattschnitt in getrocknetem Hartholz werden innere Spannungen frei und das Holz drückt nach innen. Ein dünnes Kreissägeblatt besitzt nur wenig seitlichen Freiraum und kann schlagartig eingeklemmt werden. Die Maschine wird überlastet und kommt zum Stillstand.
Harzeinbrand und thermische Verformung
Auch trockenes Hartholz enthält Harz. In einer engen Schnittfuge lässt unzureichender Spanfluss die Reibungswärme stark ansteigen. Harz verkohlt auf dem Stammblatt, das Blatt „brennt ein“, und lokale Wärme dehnt den dünnen Körper aus. Die Spannung geht verloren und das Blatt wird unbrauchbar.
Unser technischer Ansatz
So läuft ein hauchdünnes Kreissägeblatt stabil
Hartmetallräumer und hydrodynamischer Spanfluss
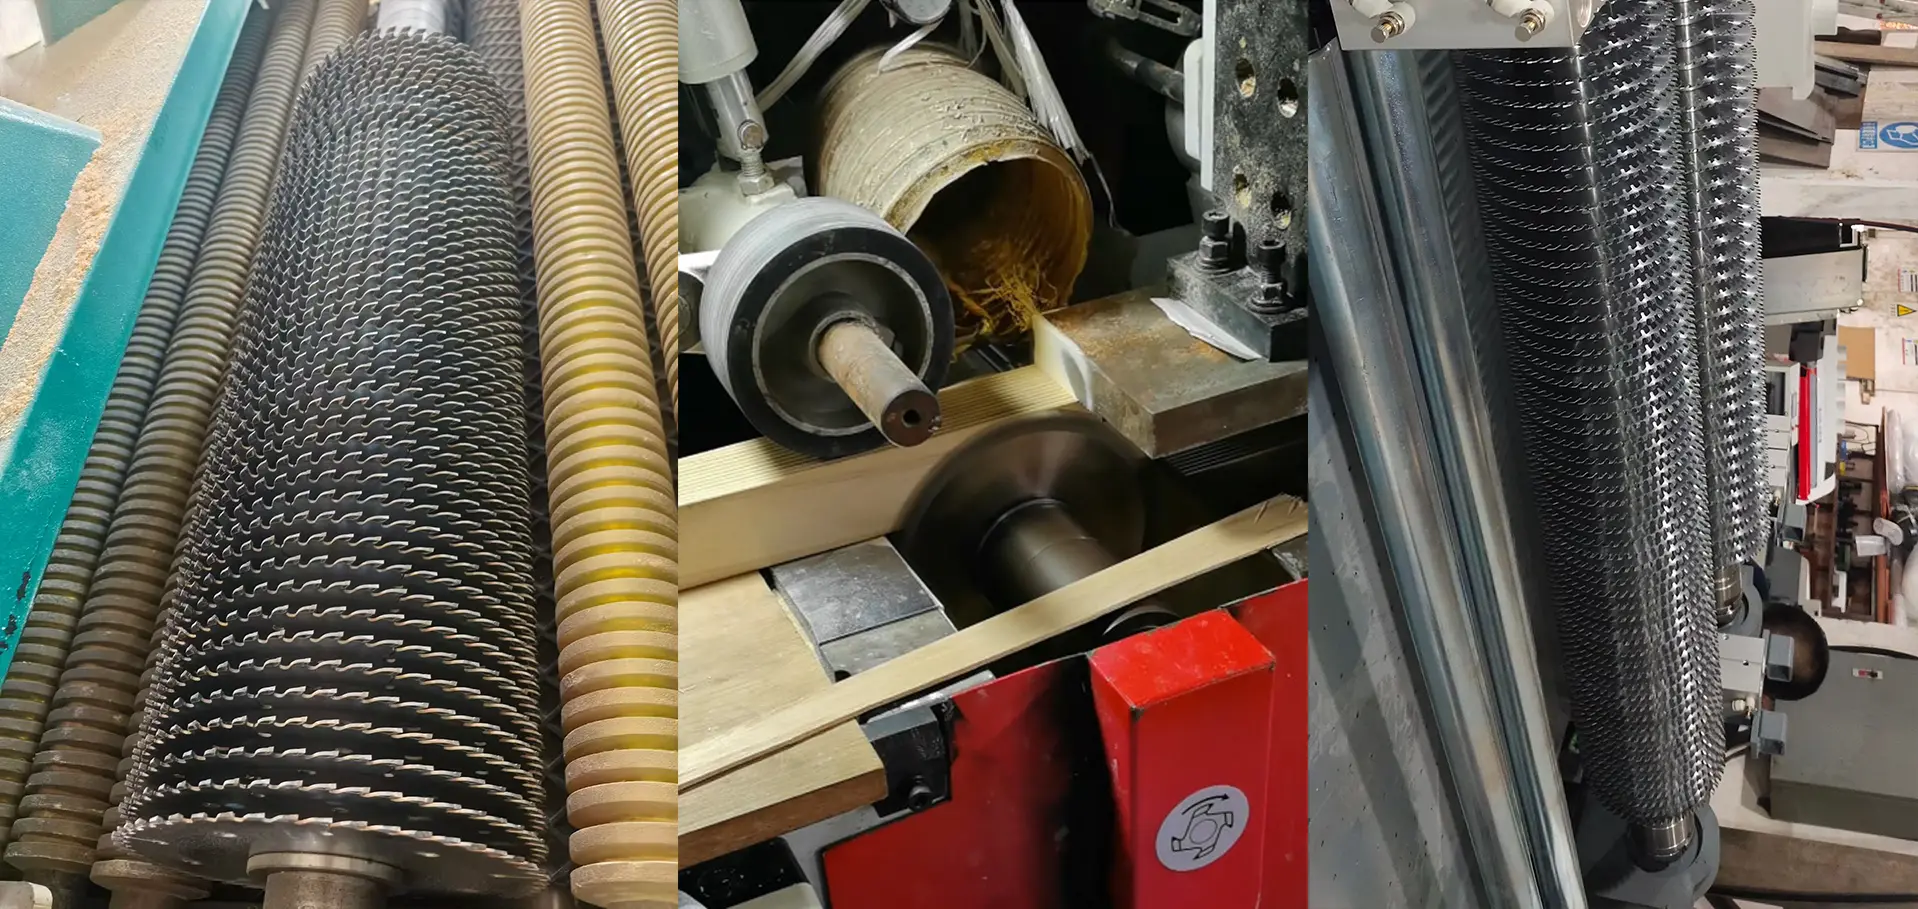
Verhindert Klemmen und Einbrennen in tiefen Schnitten. In die dünnen Stammblätter unserer Vielblatt-Kreissägeblätter setzen wir präzise Hartmetallräumer ein. Sie schneiden das Holz nicht, sondern wirken als mechanische Schaber, die beim Zurückfedern des Holzes die Schnittfugenwand freihalten und direkten Kontakt zwischen Stahl und Holz verhindern. Gleichzeitig treibt der erzeugte Luftstrom harzhaltigen Staub aus der engen Schnittfuge und hält das Stammblatt kühl.
FEM-ausgelegtes Stufennaben-Stammblatt für axiale Steifigkeit
Verhindert Abdrängung und Rattermarken. Damit sich ein weniger als einen Millimeter dicker Rand wie ein steifes Blatt verhält, bleibt im flanschnahen Nabenbereich die volle Dicke erhalten; nur der Bereich an der Schneide wird ausgedünnt. Nutzbare Schnitttiefe und schmale Schnittfuge bleiben unverändert. Diese Stufennabenkonstruktion verleiht dem Kreissägeblatt die axiale Steifigkeit, die Blattverlauf zuverlässig verhindert.
Submikron-Hartmetall und spiegelgeschliffene Zahnflanken
Verhindert raue Flächen und Nachschleifen. Für spröde Hartholzfasern verwenden wir hochkristallines Ultrafeinkorn-Hartmetall. Anschließend werden die Zahnflanken spiegelglatt geschliffen und der seitliche Freischnitt minimiert. Der Zahn glättet die Schnittfläche beim Durchlauf, sodass das Werkstück unmittelbar montiert werden kann.
Einsparpotenzial berechnen
Materialausbeute-Rechner für kurze Abschnitte
Plan A
Schnittplan A
Werkstückanzahl
-
Ganze Werkstücke pro Stange
Materialausnutzung
-
Nutzlänge / Rohmateriallänge
Plan B
Schnittplan B
Werkstückanzahl
-
Ganze Werkstücke pro Stange
Materialausnutzung
-
Nutzlänge / Rohmateriallänge
Vergleich
Plan B im Vergleich zu Plan A
Berechnen Sie beide oben stehenden Pläne, um den Unterschied zu sehen. Positive Werte bedeuten, dass Plan B ein besseres Ergebnis als Plan A liefert.
Änderung der Werkstückanzahl
-
Werkstücke und prozentuale Änderung
Änderung der Materialausnutzung
-
Prozentpunkte und relative Änderung
Empfohlene Werkzeuge
Das passende Dünnschnitt-Kreissägeblatt für jede Weiterbearbeitung
Vom schweren Vielblattschnitt bis zur Kurzteilfertigung mit Einzelblatt — abgestimmt auf Werkstückdicke und innere Spannung.
Schwerer Vielblattschnitt / mit Räumern
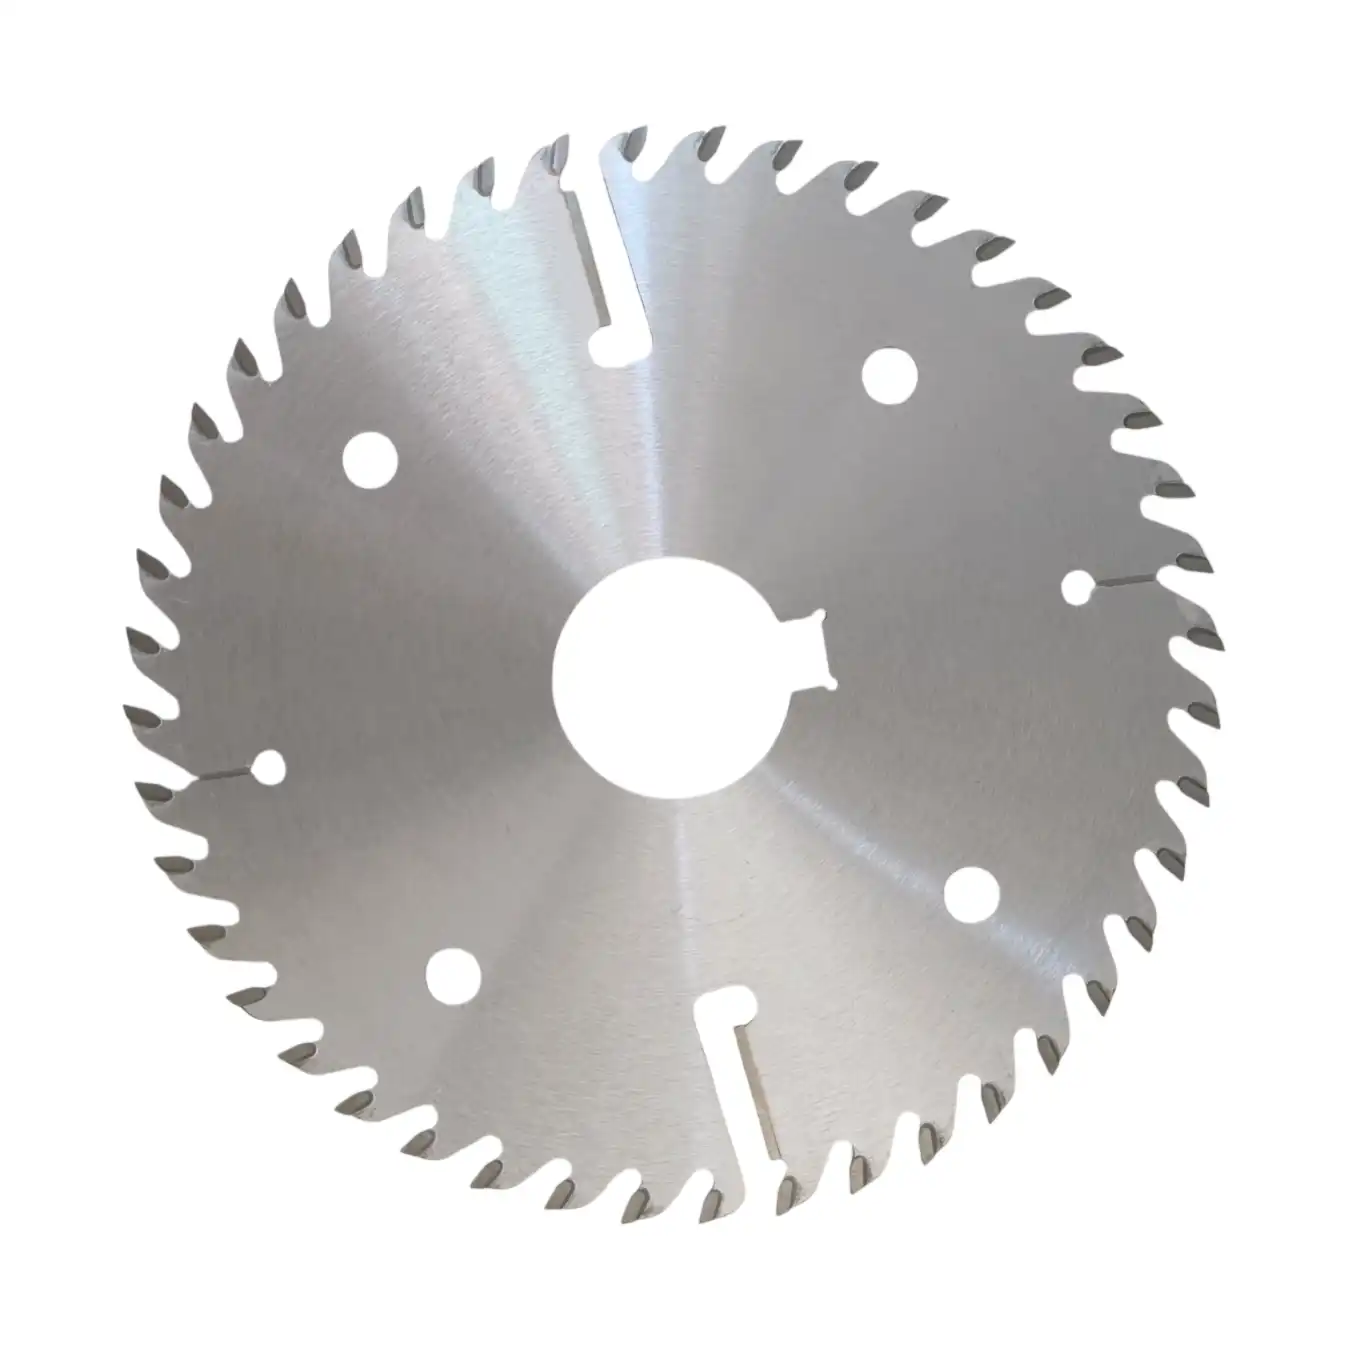
Dünnschnitt-HM-Vielblatt-Kreissägeblätter mit Räumern
Für tiefe, hoch belastete Längsschnitte in dickeren Hartholzquerschnitten. Hartmetallräumer halten die Schnittfugenwände offen und führen harzhaltigen Staub ab. Dadurch schützen sie beim gleichzeitigen Einsatz mehrerer Blätter zuverlässig vor Klemmen und Brandspuren.
Schnittbreite ca. 1,5–5,5 mm
Spezifikationen ansehen →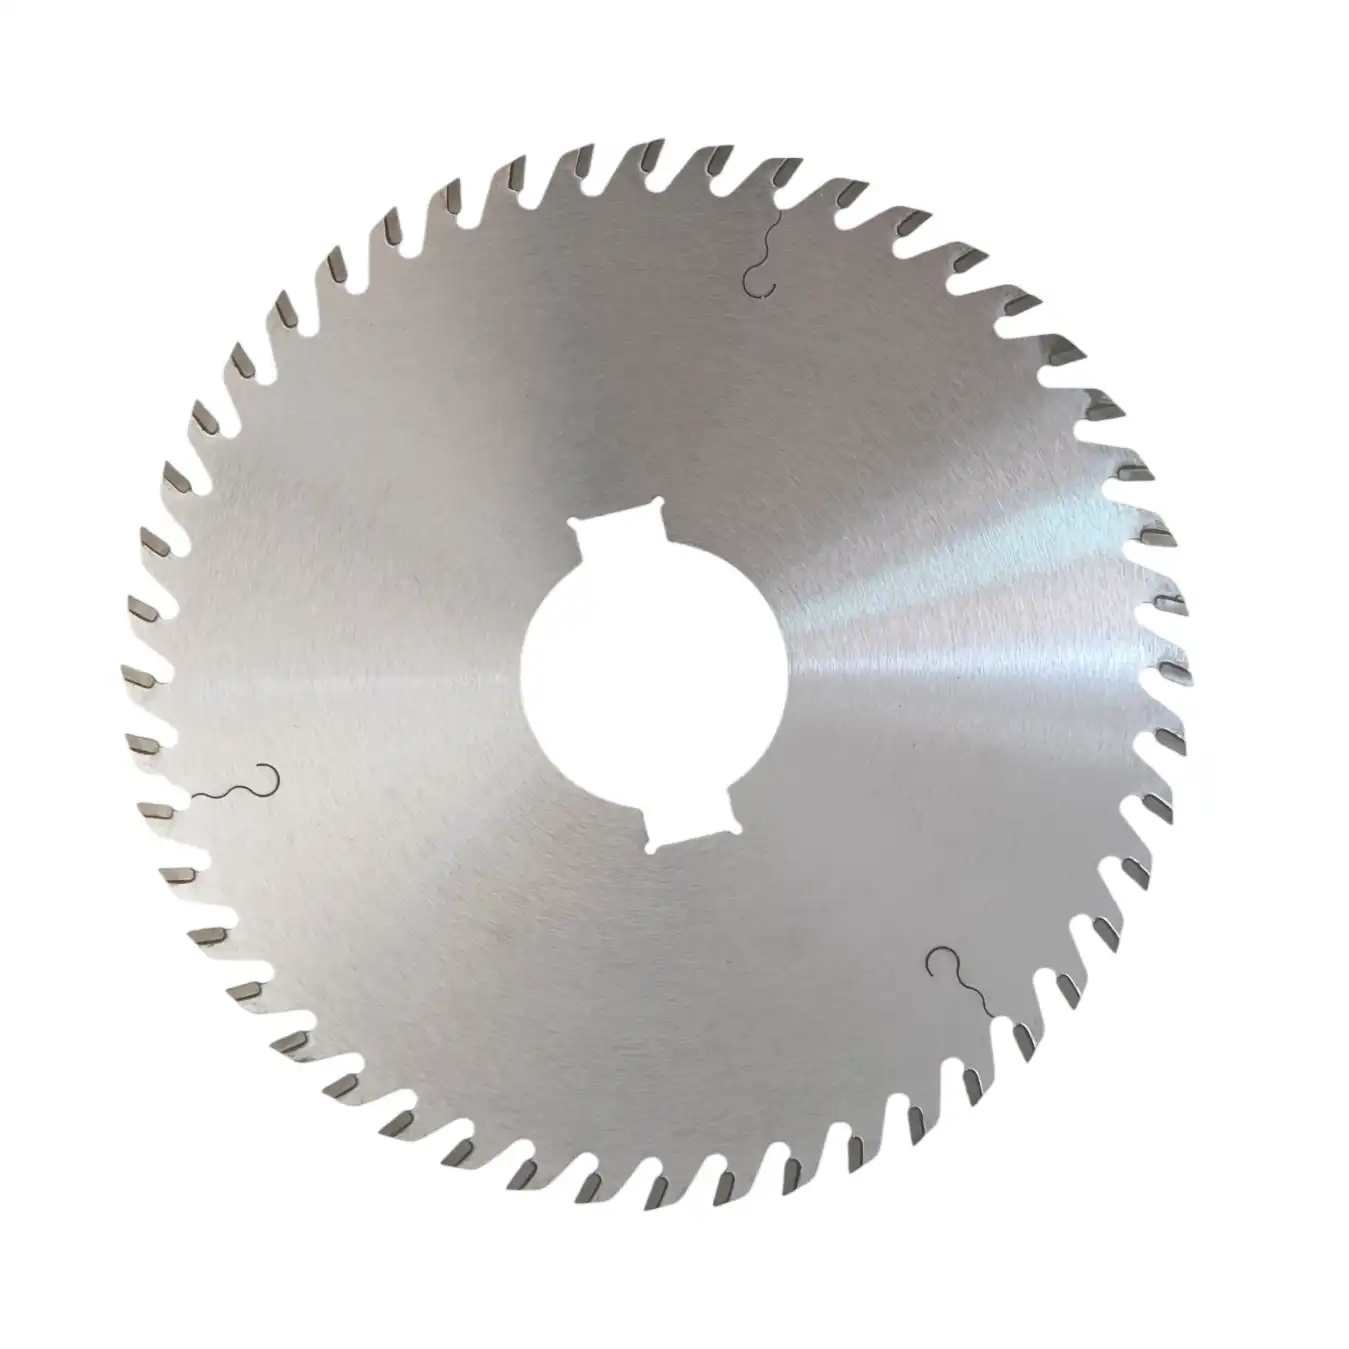
Präzisions-Vielblattschnitt / ohne Räumer
Ultradünne HM-Vielblatt-Kreissägeblätter
Für dünnere Werkstücke mit geringeren inneren Spannungen, etwa Rollladenlamellen, Instrumentenrohlinge und hochwertige Parkettlamellen. Ohne Räumer, mit der technisch schmalsten Schnittfuge und nahezu fertig bearbeiteter Oberfläche für maximale Ausbeute bei geringer Spannungsfreisetzung.
Schnittbreite ca. 1,0–2,5 mm
Spezifikationen ansehen →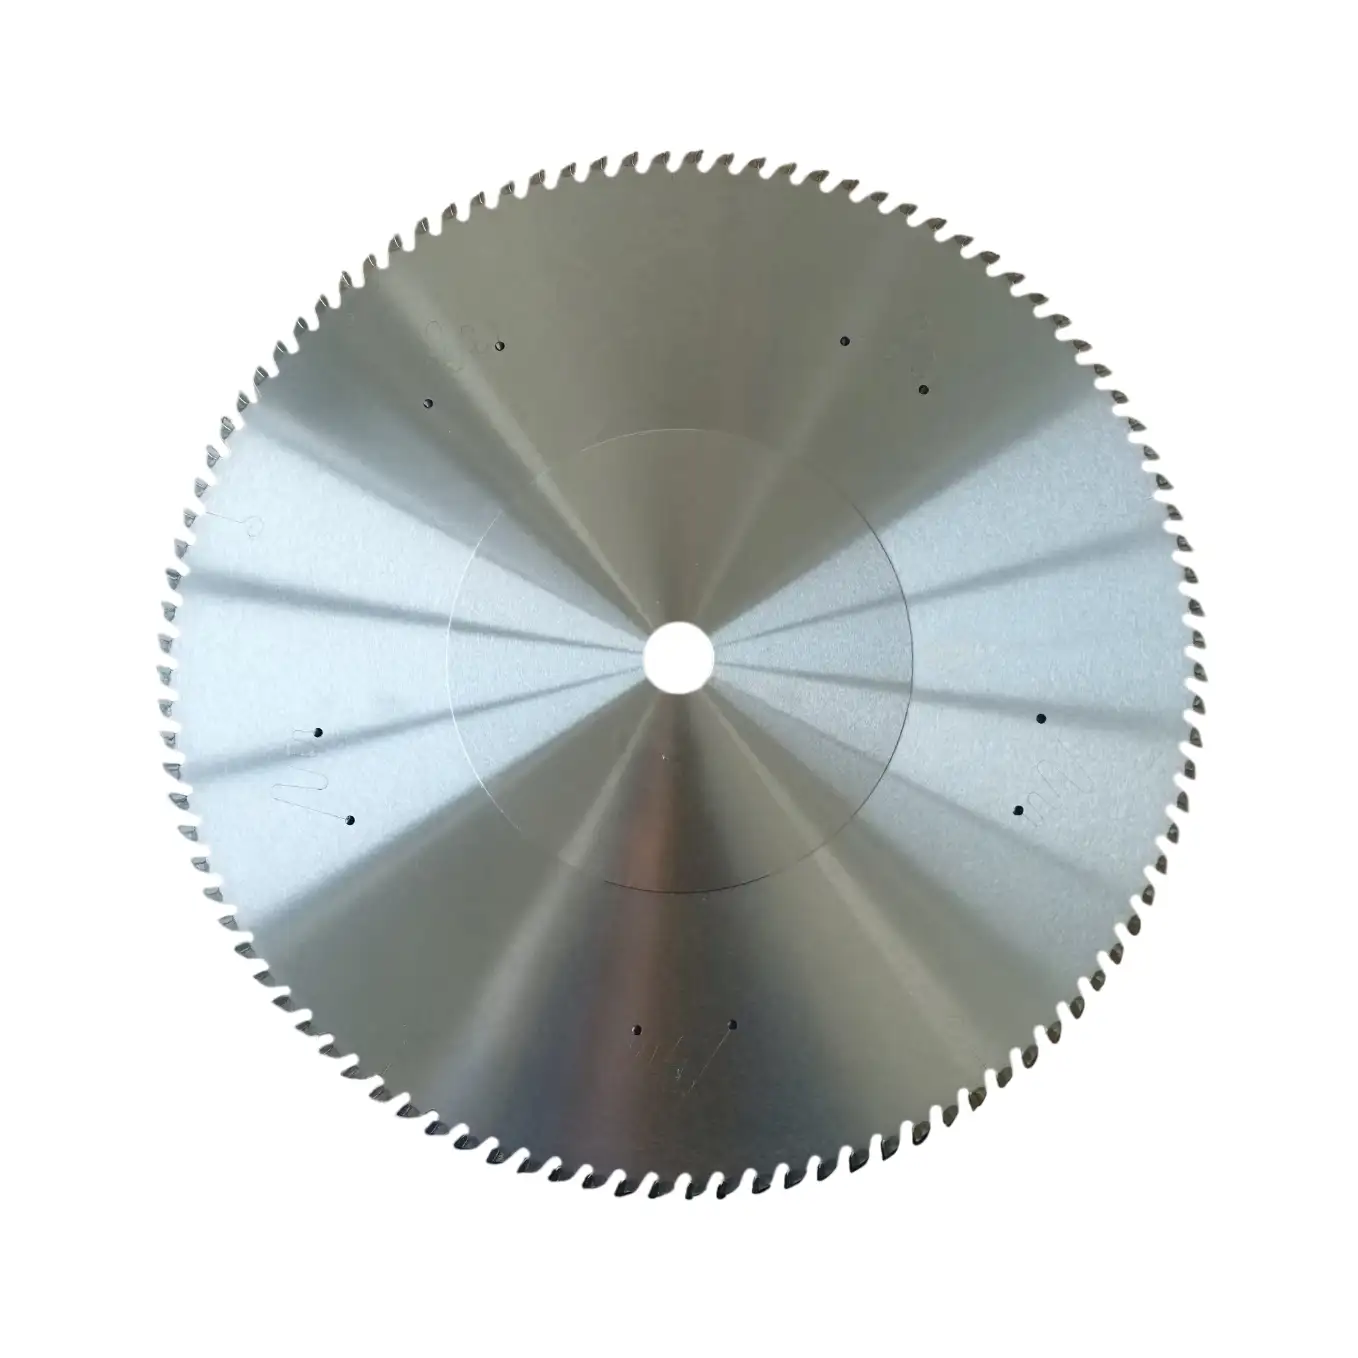
Einzelblatt / hochfrequente Kurzteilfertigung
HM-Dünnschnitt-Kreissägeblätter mit ultradünner Schnittfuge
Präzisionsschnitt mit einem Einzelblatt für kurze, hochwertige Werkstücke, etwa Holzkunstteile, Premiumspielzeug, Haushaltswaren und Modellflugzeugkomponenten. Jeder Schnitt spart wertvolles Holz und hinterlässt eine schleiffertige Oberfläche.
Schnittbreite ca. 0,5–1,2 mm
Spezifikationen ansehen →Erwartete Ergebnisse
Welche Einsparungen Dünnschnitt-Kreissägeblätter erzielen
Die Verbesserungen, die ein Betrieb zur Hartholz-Weiterverarbeitung mit dem passenden Dünnschnitt-Kreissägeblatt und empfohlenen Parametern erzielt.
Eine schmalere Schnittfuge verwandelt mehr von jedem teuren Brett in verkaufsfähiges Produkt statt in Sägemehl. Diese Einsparung amortisiert den Blattsatz häufig bereits in der ersten Woche.
Ein steifes Stufennaben-Stammblatt und spiegelgeschliffene Flanken halten den Schnitt gerade und sauber. Dies minimiert Ausschuss und macht bei vielen Teilen einen zusätzlichen Schleifgang überflüssig.
Etwa 60 % weniger zerspantes Material pro Schnitt bedeuten geringere Spindellast, niedrigere Stromaufnahme und langsameren Verschleiß von Lagern und Vorschubantrieben. Die Maschine läuft bei gleichem Vorschub kühler.
Experten-FAQ
Häufig gestellte Fragen
Wann sollte ich ein ultradünnes Vielblatt-Kreissägeblatt mit oder ohne Räumer wählen?
Entscheidend sind Schnitttiefe und innere Holzspannung. Beim Längsschneiden dickerer Hartholzquerschnitte, deren Spannungen sich stark lösen und das Blatt einklemmen, ist die Ausführung mit Räumern richtig. Sie halten die Schnittfugenwand offen, unterstützen die Spanabfuhr und führen Wärme ab. Bei dünneren, spannungsarmen Werkstücken und höchster Anforderung an die Schnittfläche bietet die Ausführung ohne Räumer die schmalste Schnittfuge und den saubersten Schnitt.
Kann ich diese ultradünnen Kreissägeblätter für nasses oder frisches Holz verwenden?
Nein, und das ist entscheidend. Diese Kreissägeblätter sind Ausbeutewerkzeuge speziell für kammergetrocknetes, hochwertiges Holz mit üblicherweise weniger als etwa 12 % Feuchte. Nasse, frische Fasern enthalten viel Wasser und federn stark. Quellen und Klemmen beim Schnitt verformen ein dünnes Stammblatt nahezu sofort durch Wärme. Verwenden Sie für frisches oder nasses Holz stattdessen unsere Vielblatt-Kreissägeblätter mit Standard-Schnittbreite oder unser Hochleistungsprogramm für die Rundholz-Erstbearbeitung.
Wie viel Leistung spare ich tatsächlich beim Wechsel von 3,2 auf 1,2 mm Schnittbreite?
Der Schnittwiderstand hängt vom zerspanten Materialvolumen ab. Eine Schnittbreite von 1,2 mm entfernt pro Schnitt etwa 60 % weniger Holz als 3,2 mm. In der Praxis sinken dadurch das erforderliche Spindeldrehmoment und die Spitzenleistung automatisierter Linien. Langfristig werden Spindellager und Vorschubmotoren deutlich weniger ermüdet. Der genaue Wert hängt von Holzart, Vorschub und Maschine ab.
Ausbeutekonzept anfordern
Jeder Millimeter Schnittfuge in Edelholz ist Gewinn, der in der Absaugung landet
Senden Sie uns Werkstückdicke, Holzart, Fertigmaße und Maschine — Vielblatt- oder Einzelblattsäge. Unsere Ingenieure bestimmen die schmalste stabil einsetzbare Schnittfuge und zeigen Ihnen die damit zurückgewonnene Ausbeute.