
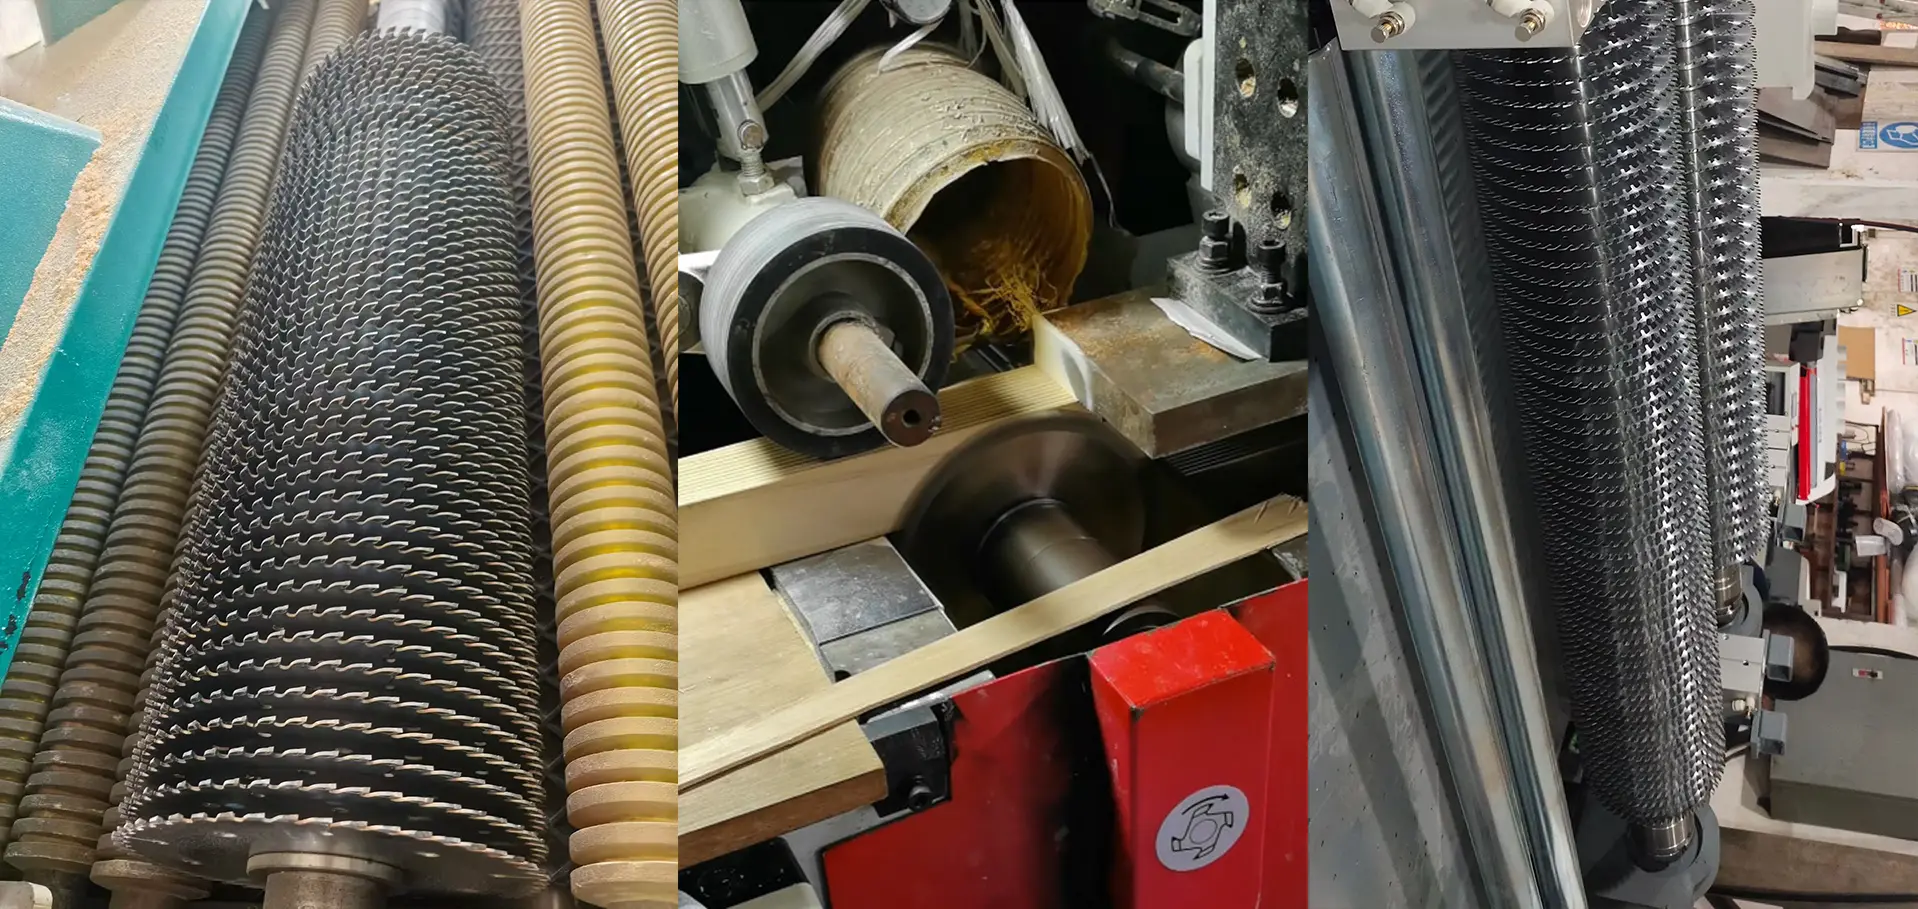
Soluții pentru prelucrarea secundară a lemnului de esență tare
Randament maxim la tăierea secundară a lemnului de esență tare
Transformați rumegușul înapoi în profit. Concepute exclusiv pentru lemn valoros de esență tare, uscat în uscător, și pentru tăierea frecventă a pieselor scurte — reduceți pierderile din tăietură, eliminați devierea pânzei și recuperați marja ascunsă din fiecare volum de lemn nobil.
Costul unui milimetru
La esențele tari de mare valoare, costul real este rumegușul
Când lemnul este atât de scump, fiecare milimetru pe care nu îl transformați în rumeguș devine produs finit vandabil.
Argumentul financiar
Spintecați o scândură lungă în fâșii finite de 20 mm. O tăietură standard de 3,2 mm consumă 23,2 mm de material pentru fiecare fâșie; tăietura noastră de 1,2 mm consumă doar 21,2 mm.
- Cu ~9% mai multe fâșii finite din aceeași scândură, fără materie primă suplimentară.
- La esențele nobile, lemnul economisit în prima săptămână de funcționare poate amortiza întregul set de pânze.
- La tăierea frecventă a pieselor scurte, economia se acumulează cu fiecare tăiere suplimentară.
Argumentul fizic
Trecerea de la o tăietură de 3,2 mm la una de 1,2 mm reduce cu aproximativ 60% volumul de lemn transformat în rumeguș la fiecare tăiere.
- Rezistența la tăiere scade puternic, iar sarcina motorului arborelui și curentul scad odată cu ea.
- O sarcină mai mică înseamnă mai puțină căldură, consum redus de energie și oboseală mai lentă a lagărelor arborelui și a sistemelor de avans.
- Mașina funcționează mai rece și mai silențios la același avans — tăietura îngustă protejează atât ferăstrăul, cât și lemnul.
Provocările industriei
Trei moduri de defectare care anulează randamentul tăieturii înguste
Reducerea la limită a lățimii tăieturii este rentabilă numai dacă pânza rămâne dreaptă, liberă și rece. În lemnul dens și uscat de esență tare apar trei probleme, iar noi proiectăm soluții pentru toate.
Deviere și defecte de ondulare
Urmărirea celei mai înguste tăieturi împinge corpul spre limita sa de rigiditate. Dacă pânza este prea subțire pentru lemnul dens și uscat și nu are suficientă rigiditate laterală, aceasta deviază și lasă urme ondulate pe suprafață, depreciind produsul și necesitând o șlefuire suplimentară costisitoare.
Blocare prin eliberarea tensiunilor interne
Când lemnul uscat de esență tare este debitat multilamă, tensiunile interne se eliberează, iar lemnul se strânge spre interior. O pânză subțire are un joc lateral foarte mic, astfel încât poate fi prinsă și blocată instantaneu, suprasolicitând și oprind mașina.
Arderea rășinii și deformare termică
Chiar și lemnul uscat de esență tare conține rășină. Într-o tăietură îngustă, evacuarea slabă a așchiilor crește puternic căldura de frecare: rășina se carbonizează pe corp — o pânză „arsă” — iar încălzirea locală dilată corpul subțire, îi distruge tensionarea și îl compromite.
Abordarea noastră tehnică
Cum controlăm o pânză circulară extrem de subțire
Racloare din carbură și flux hidrodinamic al așchiilor
Combat blocarea și arderea în tăieturi adânci. În corpul subțire al pânzelor multilamă montăm racloare de precizie din carbură. Acestea nu taie lemnul, ci acționează ca raclete fizice care curăță peretele tăieturii când lemnul revine elastic, întrerupând contactul direct dintre oțel și lemn, iar fluxul de aer generat forțează praful încărcat cu rășină să iasă din tăietura îngustă și menține corpul rece.
Corp cu butuc în trepte optimizat FEA pentru rigiditate axială
Combate devierea și ondularea. Pentru ca o periferie submilimetrică să se comporte ca un disc rigid, păstrăm grosimea integrală în zona butucului, lângă flanșă, și reducem grosimea numai spre muchia de tăiere, fără a afecta adâncimea utilă sau lățimea redusă a tăieturii. Această arhitectură cu butuc în trepte conferă pânzei rigiditatea axială necesară pentru a elimina complet devierea.
Carbură submicronică și rectificare laterală tip oglindă
Combat suprafețele rugoase și necesitatea șlefuirii ulterioare. Pentru fibrele ferme și fragile ale lemnului de esență tare folosim carbură de înaltă cristalinitate, cu granulație ultrafină, apoi rectificăm fețele laterale tip oglindă și reducem la minimum jocul lateral. Dintele netezește tăietura la trecere, lăsând o suprafață suficient de curată pentru a merge direct la asamblare.
Estimați economiile
Calculatorul randamentului materialului pentru piese scurte
Planul A
Plan de tăiere A
Număr de piese
-
Piese întregi per bară
Grad de utilizare a materialului
-
Lungime utilă / lungime materie primă
Planul B
Plan de tăiere B
Număr de piese
-
Piese întregi per bară
Grad de utilizare a materialului
-
Lungime utilă / lungime materie primă
Comparație
Planul B comparativ cu Planul A
Calculați ambele planuri de mai sus pentru a vedea diferența. Valorile pozitive indică faptul că Planul B oferă rezultate mai bune decât Planul A.
Modificarea numărului de piese
-
Număr de piese și variație procentuală
Modificarea gradului de utilizare
-
Puncte procentuale și variație relativă
Scule recomandate
O pânză cu tăietură îngustă pentru fiecare operație secundară
De la debitarea multilamă grea până la piesele scurte tăiate cu o singură pânză — adaptate grosimii semifabricatului și tensiunilor interne.
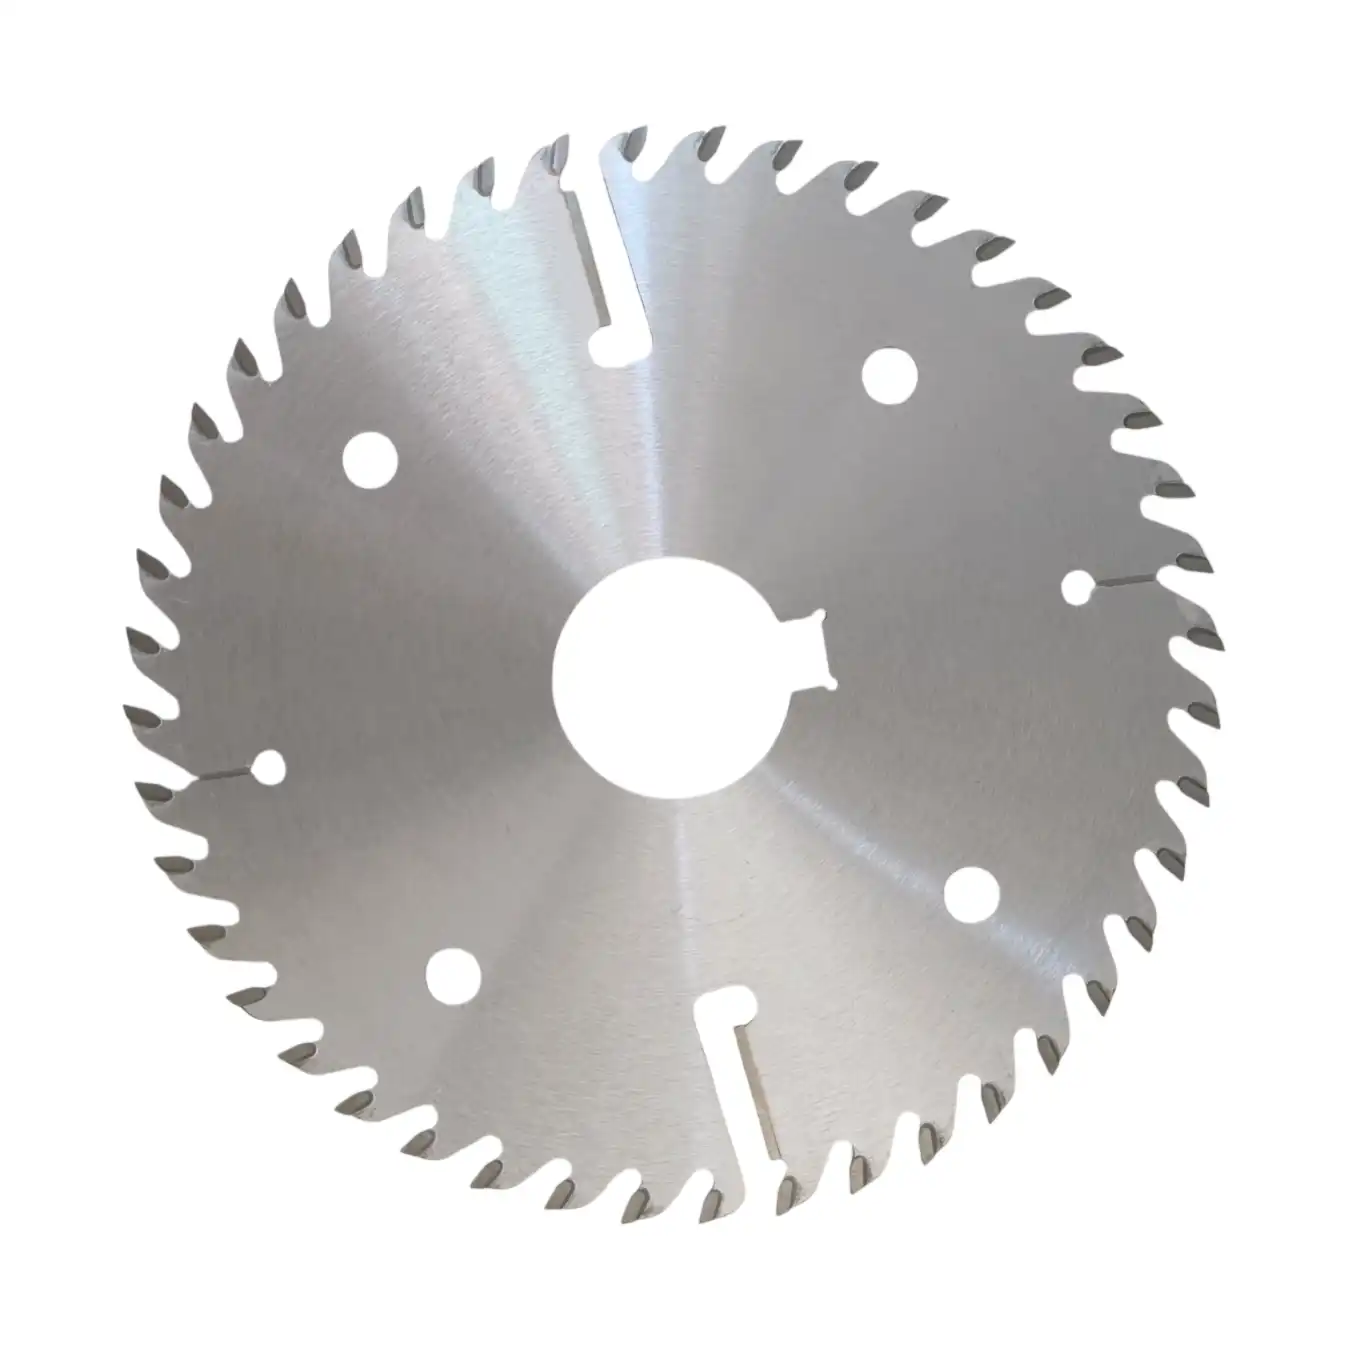
Debitare multilamă grea / Cu racloare
Pânze circulare multilamă cu tăietură îngustă și racloare
Pentru spintecarea adâncă și intens solicitată a semifabricatelor groase din lemn de esență tare. Racloarele din carbură mențin deschiși pereții tăieturii și evacuează praful încărcat cu rășină, oferind protecție excepțională împotriva blocării și arderii când mai multe pânze lucrează simultan.
Lățimea tăieturii ~1,5–5,5 mm
Vedeți specificațiile →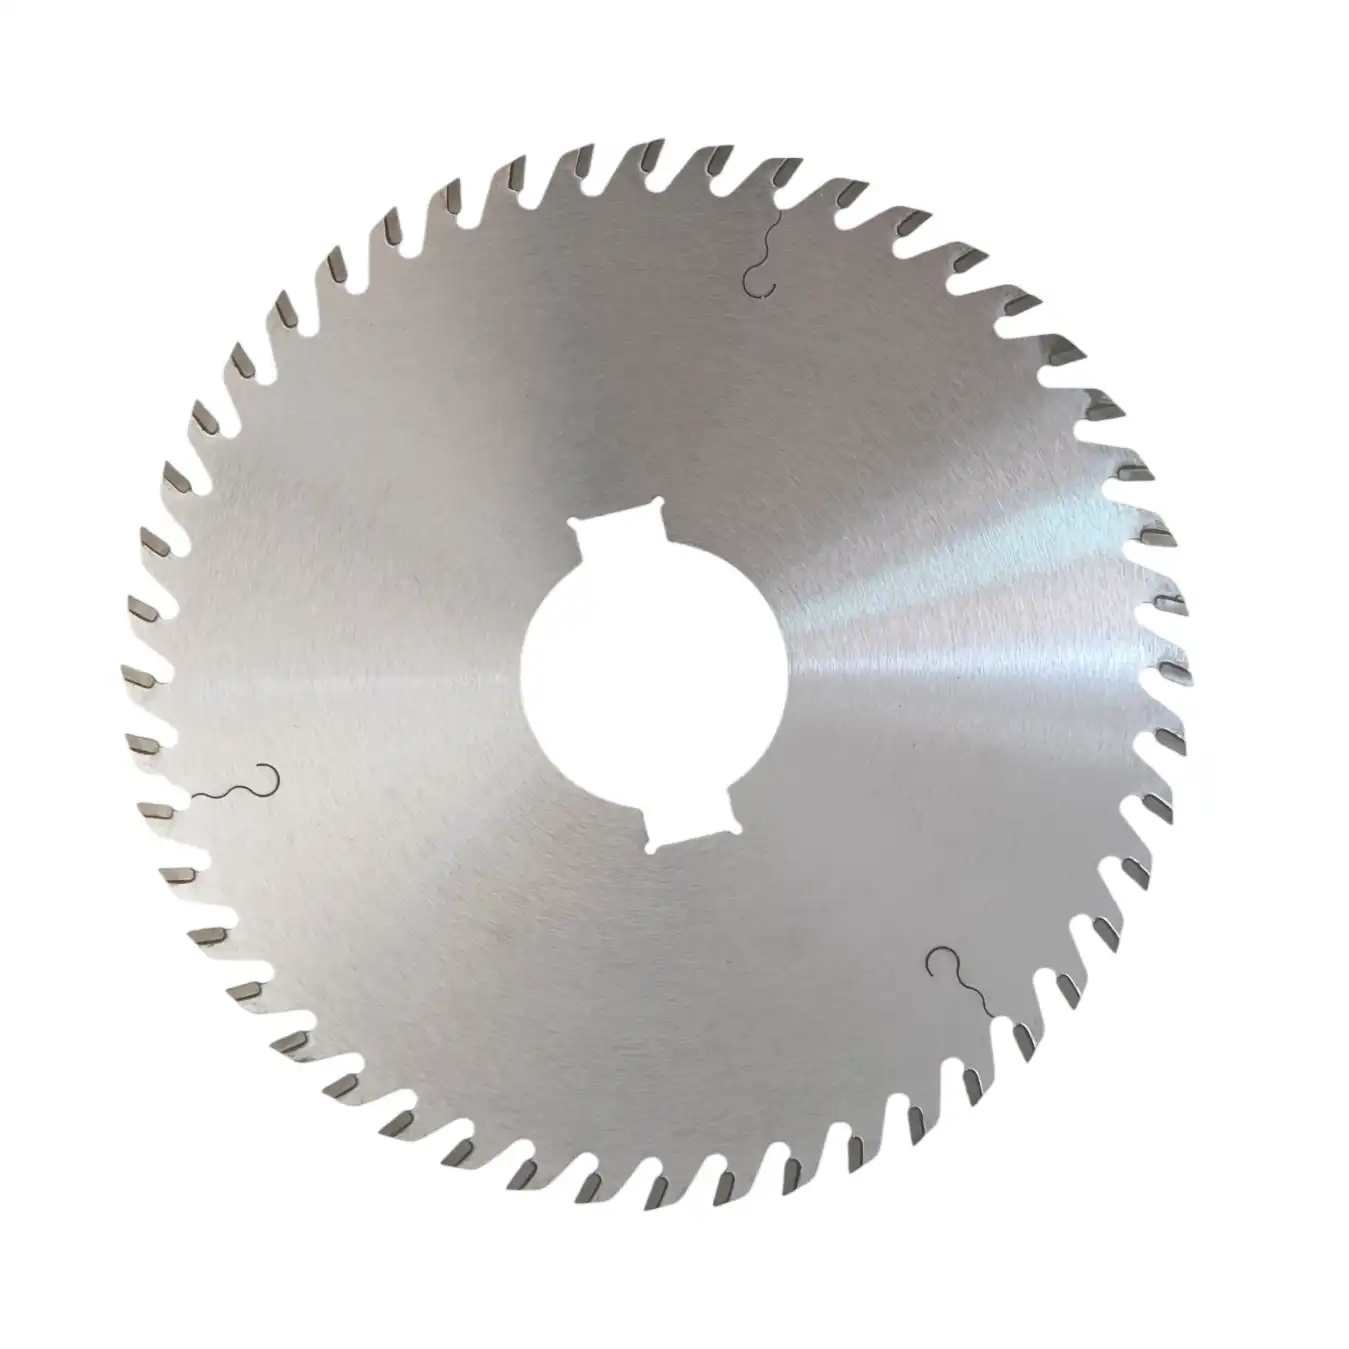
Debitare multilamă de precizie / Fără racloare
Pânze circulare multilamă cu tăietură ultraîngustă
Pentru semifabricate mai subțiri, cu tensiuni interne reduse — lamele de obloane, semifabricate pentru instrumente și lamele pentru pardoseli premium. Fără racloare, cu cea mai îngustă tăietură practică și o suprafață aproape finisată, pentru randament maxim acolo unde eliberarea tensiunilor este moderată.
Lățimea tăieturii ~1,0–2,5 mm
Vedeți specificațiile →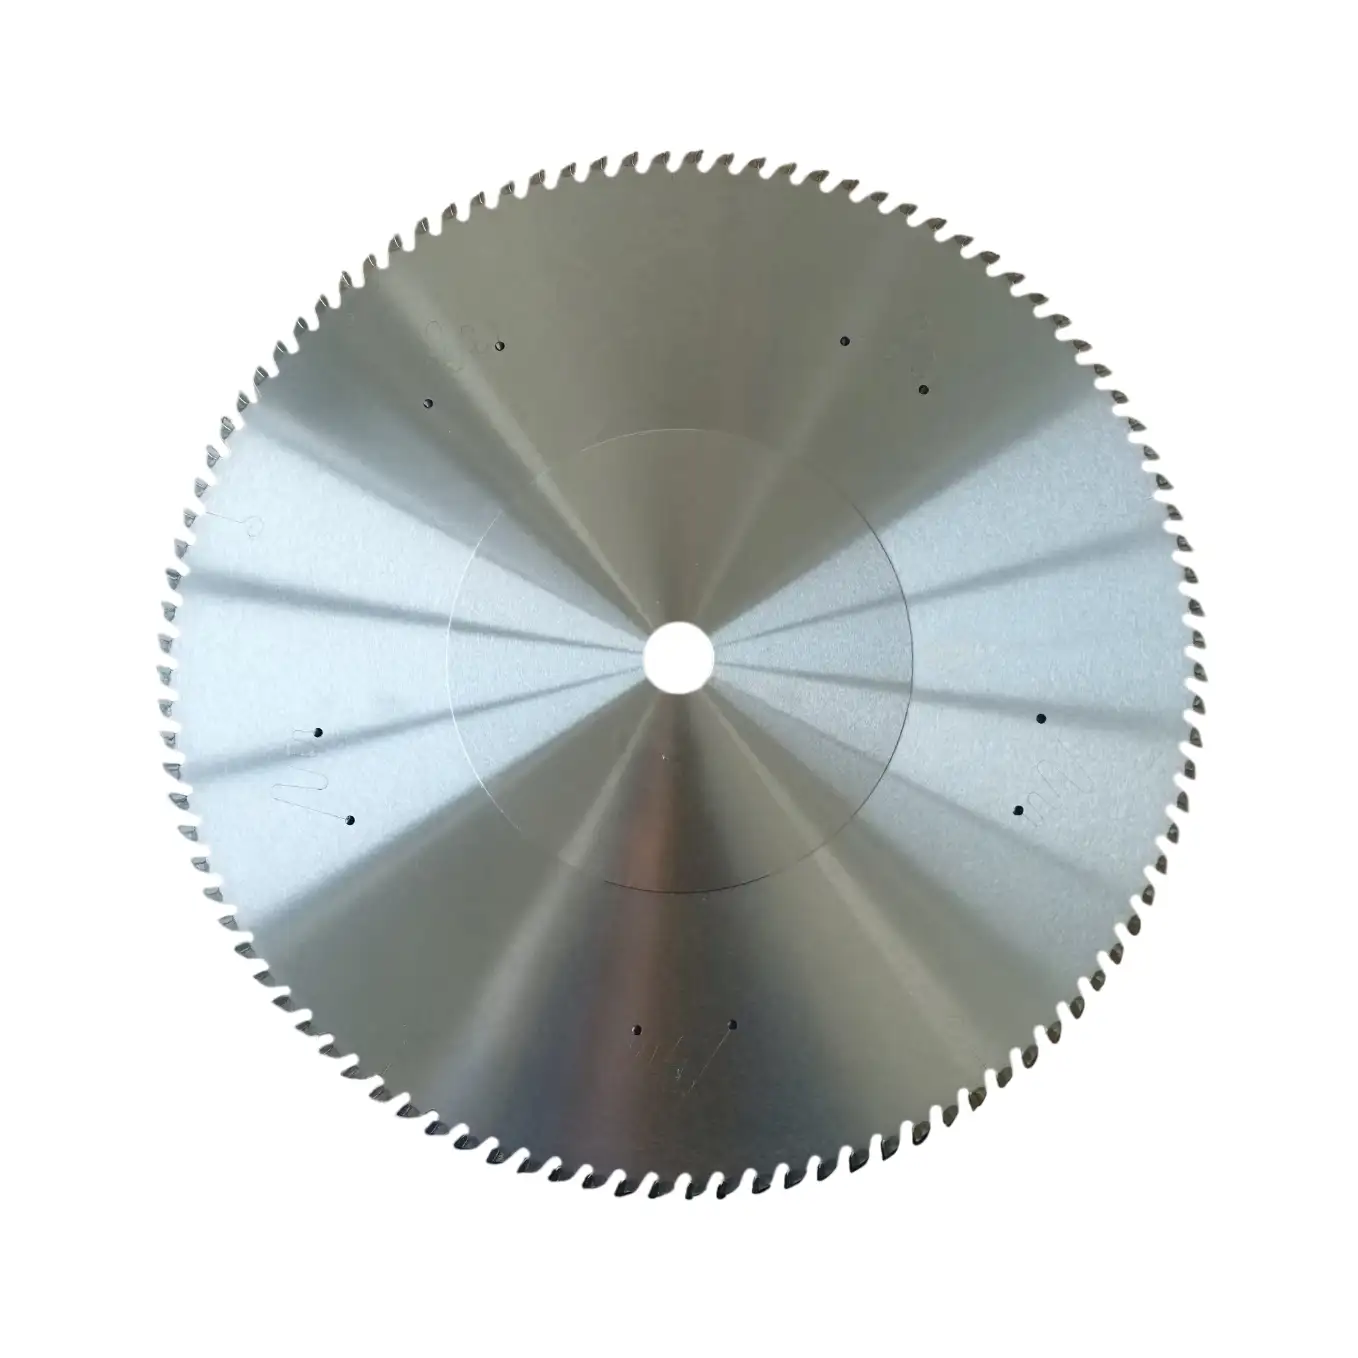
Pânză unică / Piese scurte tăiate în frecvență ridicată
Pânze circulare cu tăietură ultraîngustă
Tăiere de precizie pe un singur arbore pentru semifabricate scurte, de mare valoare — piese artizanale din lemn, jucării premium, articole pentru casă și componente de aeromodele. Fiecare tăiere economisește lemnul cel mai costisitor și lasă o suprafață care nu necesită șlefuire.
Lățimea tăieturii până la ~0,5–1,2 mm
Vedeți specificațiile →Rezultate estimate
Ce recuperează pânzele cu tăietură îngustă din costurile dumneavoastră
Beneficiile pe care le poate obține un atelier de prelucrare secundară a lemnului de esență tare când utilizează pânza potrivită cu tăietură îngustă, la parametrii recomandați.
O tăietură mai îngustă transformă o parte mai mare din fiecare scândură scumpă în produs vandabil, nu în rumeguș — o economie care amortizează adesea setul de pânze în prima săptămână.
Corpul rigid cu butuc în trepte și fețele laterale rectificate tip oglindă mențin o tăiere dreaptă și curată, reducând rebuturile și eliminând operația secundară de șlefuire pentru numeroase piese.
Cu aproximativ 60% mai puțin material îndepărtat la fiecare tăiere, sarcina arborelui și curentul scad, iar lagărele și sistemele de avans se uzează mai lent; mașina funcționează mai rece la același avans.
Întrebări frecvente pentru specialiști
Întrebări frecvente
Când ar trebui să aleg o pânză multilamă ultra-subțire cu racloare și când una fără racloare?
Alegerea depinde de adâncimea tăieturii și de intensitatea tensiunilor din lemn. Dacă spintecați lemn de esență tare mai gros, în care tensiunile interne se eliberează puternic și prind pânza, aveți nevoie de varianta cu racloare: acestea deschid peretele tăieturii, ajută la evacuarea așchiilor și îndepărtează căldura. Dacă tăiați semifabricate mai subțiri, cu tensiuni reduse, și doriți cea mai impecabilă suprafață posibilă, varianta fără racloare oferă cea mai îngustă tăietură și cea mai curată suprafață.
Pot utiliza aceste pânze ultra-subțiri pentru lemn umed sau verde?
Nu, iar acest lucru este important. Aceste pânze sunt scule pentru creșterea randamentului, construite special pentru lemn valoros uscat în uscător, de regulă cu o umiditate sub aproximativ 12%. Fibra verde și umedă conține multă apă și este foarte elastică; umflarea și strângerea din timpul tăierii deformează termic aproape imediat un corp subțire. Pentru semifabricate verzi sau umede, utilizați pânzele noastre multilamă cu lățime standard a tăieturii sau gama robustă pentru prelucrarea primară a buștenilor.
Câtă energie economisesc în realitate când trec de la o tăietură de 3,2 mm la una de 1,2 mm?
Rezistența la tăiere este proporțională cu volumul de material îndepărtat, iar o tăietură de 1,2 mm elimină cu aproximativ 60% mai puțin lemn decât una de 3,2 mm. În practică, aceasta înseamnă o reducere semnificativă a cuplului pe care trebuie să îl furnizeze arborele, o putere de vârf mai mică pe liniile automatizate și o oboseală vizibil redusă în timp a lagărelor arborelui și a motoarelor de avans. Valoarea exactă depinde de specie, avans și mașină.
Obțineți un plan de randament
Fiecare milimetru de tăietură în lemnul nobil înseamnă profit trimis în buncărul de rumeguș
Trimiteți-ne grosimea semifabricatului, specia, dimensiunile finite și mașina — multilamă sau cu pânză unică — iar inginerii noștri vor specifica cea mai îngustă tăietură pe care o puteți utiliza stabil și vă vor arăta randamentul recuperat.