
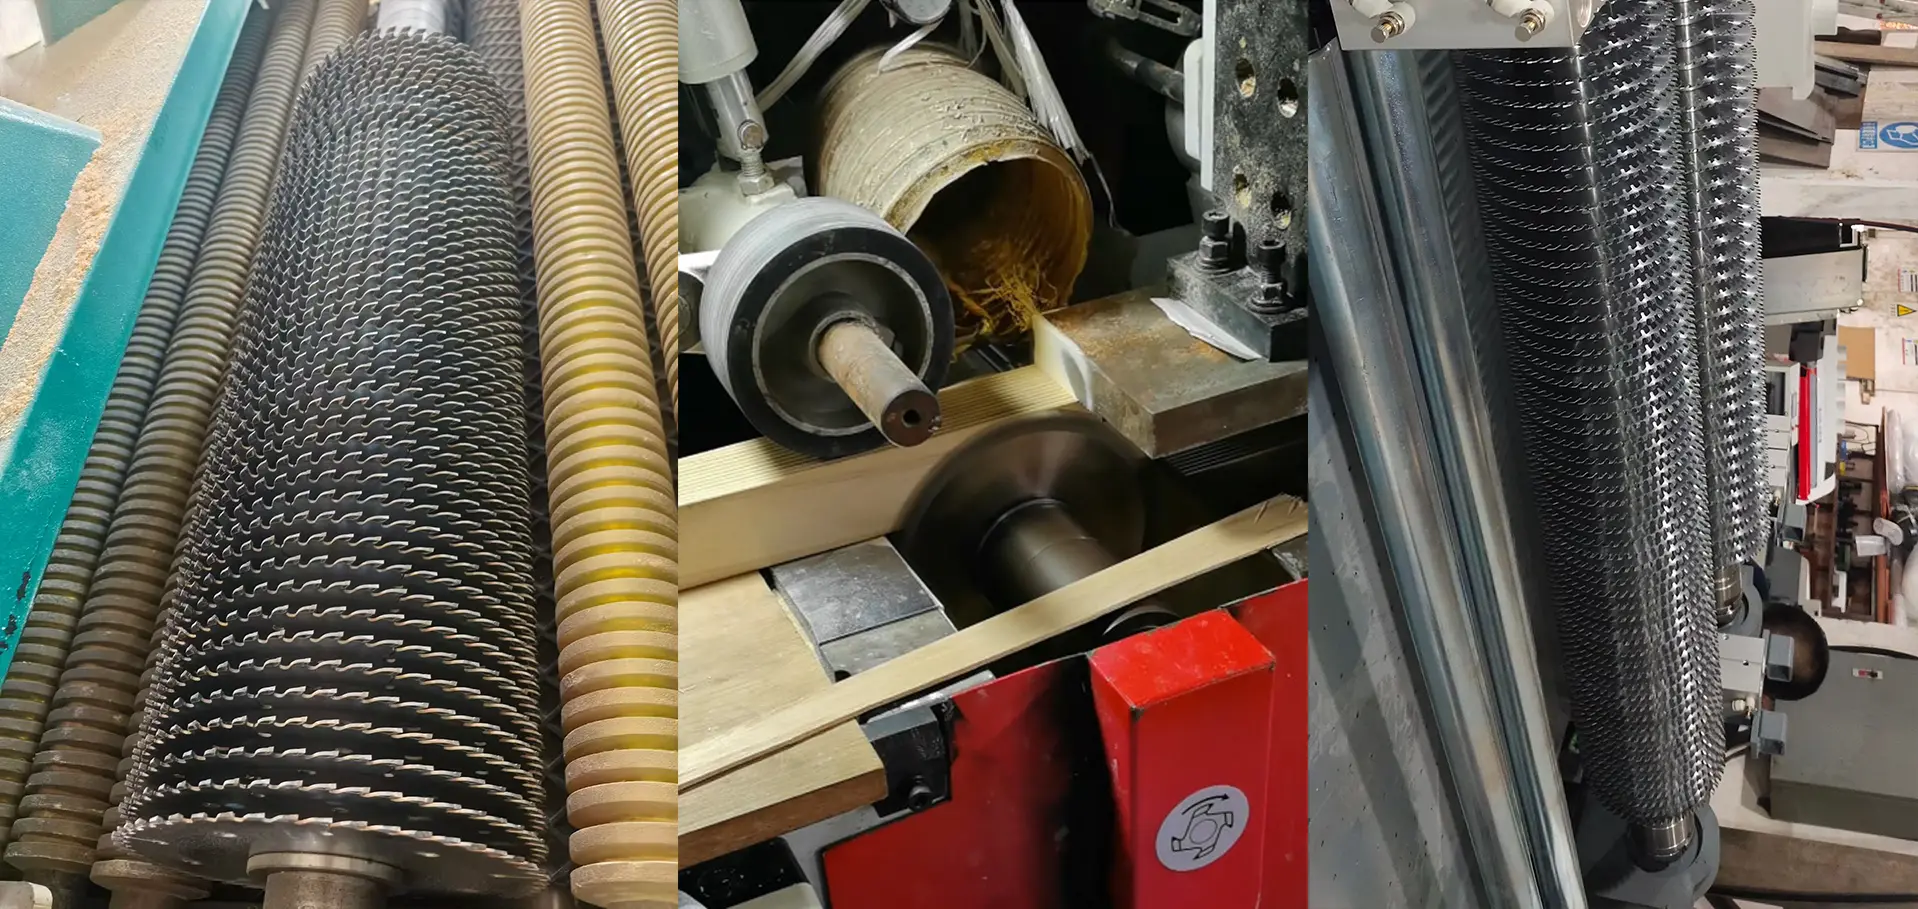
Megoldások keményfa másodlagos feldolgozásához
Maximális kihozatal a keményfa másodlagos vágásában
Alakítsa a fűrészport ismét nyereséggé. Kizárólag kemencében szárított, nagy értékű keményfa és nagy gyakoriságú röviddarab-vágás számára készült — csökkenti a vágórés-veszteséget, megszünteti a körfűrészlap kígyózását, és visszanyeri a rejtett árrést minden egységnyi nemesfából.
Egy milliméter ára
Nagy értékű keményfánál a valódi költség a fűrészpor
Ilyen drága fa esetén a vágórés minden meg nem munkált millimétere értékesíthető késztermék marad.
Pénzügyi érvek
Vágjon egy hosszú deszkát kész, 20 mm-es lécekre. A hagyományos 3,2 mm-es vágórés lécenként 23,2 mm anyagot használ fel; 1,2 mm-es vágórésünk csupán 21,2 mm-t.
- ~9%-kal több kész léc ugyanabból a deszkából, további alapanyag nélkül.
- Nemes keményfánál már az első hét alatt megtakarított fa megtérítheti a teljes körfűrészlap-készlet árát.
- Nagy gyakoriságú röviddarab-vágásnál a megtakarítás minden további vágással halmozódik.
Fizikai érvek
A vágórés 3,2 mm-ről 1,2 mm-re csökkentése vágásonként körülbelül 60%-kal mérsékli a fűrészporrá alakítandó fa mennyiségét.
- A vágási ellenállás jelentősen csökken, vele együtt pedig az orsómotor terhelése és áramfelvétele is.
- A kisebb terhelés kevesebb hőt, kisebb energiafelvételt, valamint az orsócsapágyak és előtolóhajtások lassabb kifáradását jelenti.
- A gép azonos előtolásnál hűvösebben és csendesebben működik — a vékony vágórés nemcsak a fát, hanem a fűrészt is kíméli.
Iparági kihívások
Három meghibásodási mód, amely tönkreteszi a vékony vágórés kihozatalát
A vágórés határig történő csökkentése csak akkor térül meg, ha a körfűrészlap egyenes, szabad és hűvös marad. Sűrű, száraz keményfában három probléma jelentkezik — mindhárom ellen célzott megoldást alkalmazunk.
Kitérés és hullámos felületi hibák
A lehető legvékonyabb vágórés az alaptestet merevségi határához közelíti. Ha megfelelő oldalmerevség nélkül túl vékony körfűrészlappal vág sűrű, száraz keményfát, a lap kígyózni kezd, hullámos nyomokat hagy a felületen — csökkentve a termék minőségi osztályát és költséges utólagos csiszolást igényelve.
Belső feszültség felszabadulása miatti beszorulás
Szárított keményfa sorozatvágásakor felszabadul a belső feszültség, és a fa befelé szorul. A vékony körfűrészlapnak nagyon kis oldalszabadtere van, ezért egy pillanat alatt becsípődhet és beszorulhat — túlterhelve és leállítva a gépet.
Gyantabeégés és hődeformáció
Még a száraz keményfa is tartalmaz gyantát. Keskeny vágórésben az elégtelen forgácsáram rendkívüli súrlódási hőt okoz — a gyanta elszenesedik és ráég az alaptestre, a helyi hő pedig kitágítja a vékony lapot, megszünteti feszítettségét és selejtessé teszi.
Műszaki megközelítésünk
Így tartjuk stabilan a borotvavékony körfűrészlapot
Keményfém tisztítókések és hidrodinamikus forgácsáram
Megakadályozza a beszorulást és beégést mély vágásokban. A sorozatvágó körfűrészlapok vékony alaptestébe precíziós keményfém tisztítókéseket helyezünk. Ezek nem vágják a fát — fizikai kaparóként megtisztítják a vágórés falát, amikor a fa visszarugózik, megszüntetik az acél és a fa közvetlen érintkezését, az általuk keltett légáram pedig kivezeti a gyantás port a keskeny vágórésből, hűvösen tartva az alaptestet.
Végeselemes módszerrel tervezett lépcsős agyú alaptest az axiális merevségért
Megakadályozza a kitérést és a hullámos felületet. Ahhoz, hogy a milliméternél vékonyabb perem merev lemezként viselkedjen, a karima melletti agyterületen megtartjuk a teljes vastagságot, és csak a vágóél felé vékonyítjuk el — a tényleges vágásmélység vagy a vékony vágórés csökkentése nélkül. Ez a lépcsős agykialakítás biztosítja a körfűrészlap kígyózását teljesen megszüntető axiális merevséget.
Szubmikronos keményfém és tükörminőségű oldalköszörülés
Megszünteti az érdes felületet és az utólagos csiszolás szükségességét. A merev, rideg keményfarosthoz nagy kristályosságú, ultrafinom szemcséjű keményfémet használunk, majd az oldalfelületeket tükörsimára köszörüljük, az oldalszabadteret pedig minimálisra csökkentjük. A fog áthaladás közben simítja a vágott felületet, amely így közvetlenül összeszerelhető.
Becsülje meg a megtakarítást
Rövid darabok anyagkihozatali kalkulátora
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Ajánlott szerszámok
Vékony vágórésű körfűrészlap minden másodlagos vágási feladathoz
A nagy igénybevételű sorozatvágástól az egylapos röviddarab-vágásig — az anyag vastagságához és belső feszültségéhez illesztve.
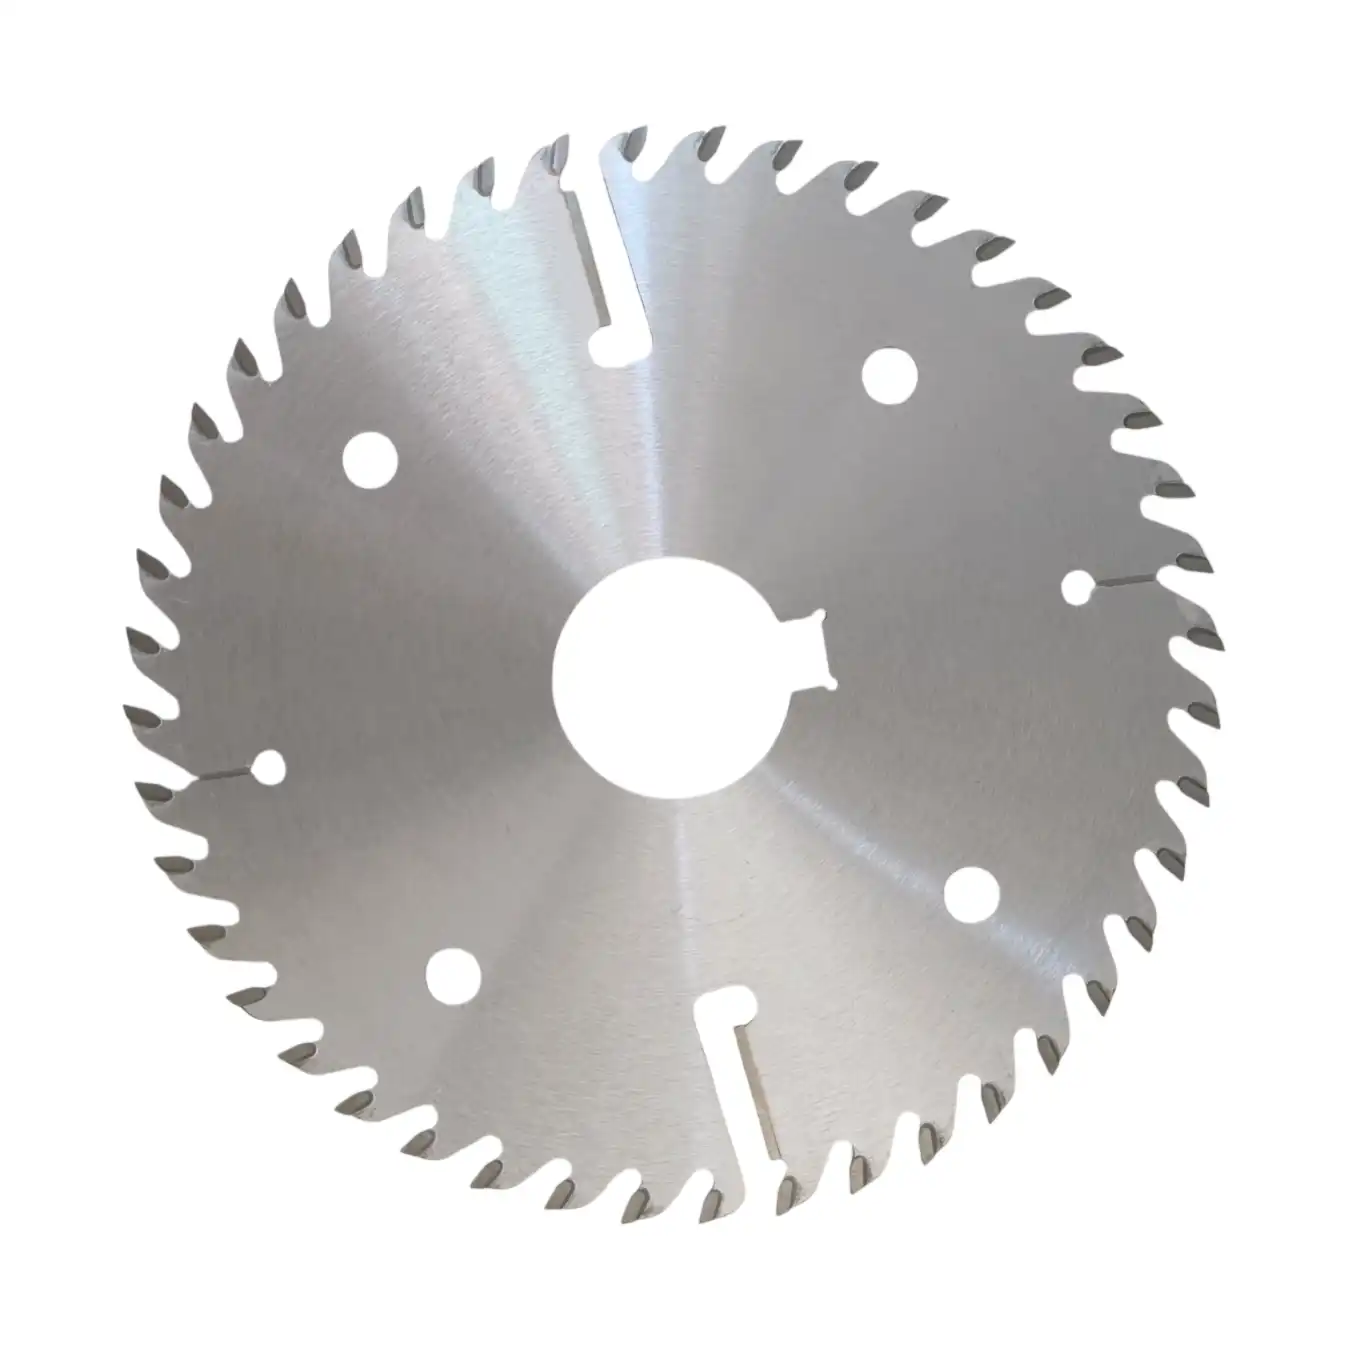
Nagy igénybevételű sorozatvágás / tisztítókésekkel
Vékony vágórésű sorozatvágó körfűrészlapok tisztítókésekkel
Vastagabb keményfa mély, nagy terhelésű hosszvágásához. A keményfém tisztítókések nyitva tartják a vágórés falait és eltávolítják a gyantás port, páratlan védelmet biztosítva a beszorulás és beégés ellen, amikor egyszerre több körfűrészlap dolgozik.
Vágórés-tartomány: ~1,5–5,5 mm
Műszaki adatok →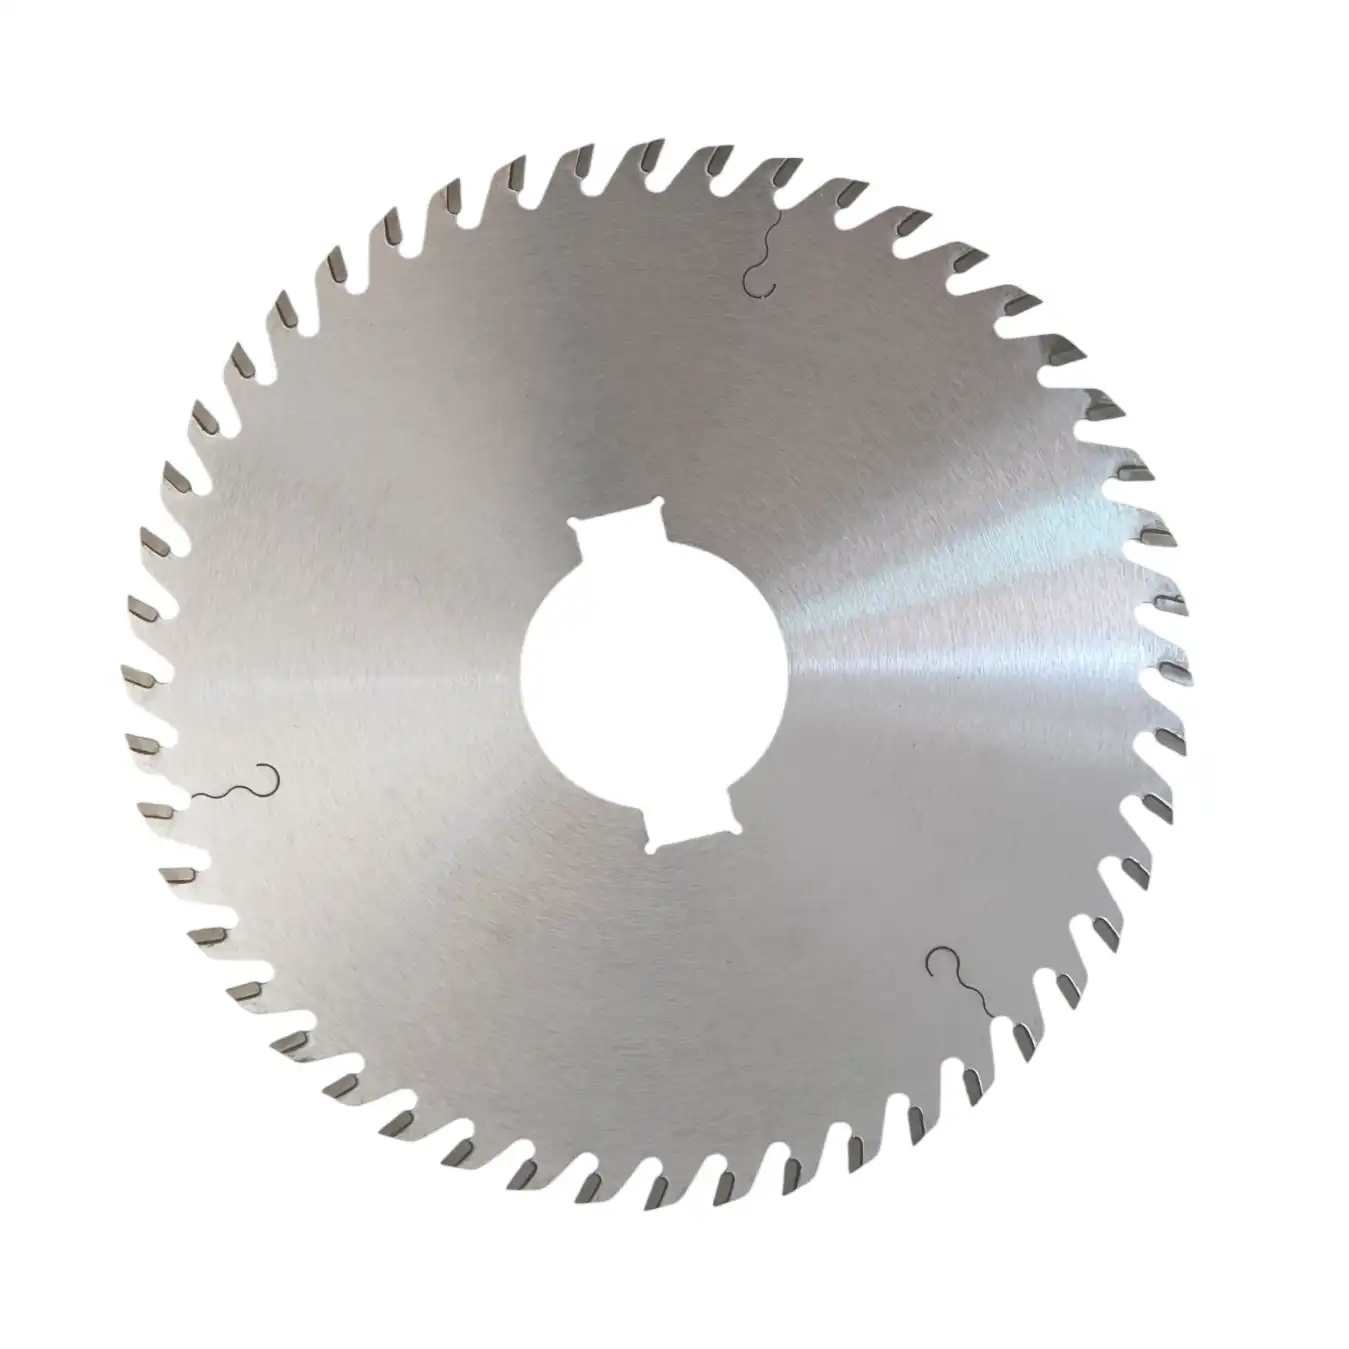
Precíziós sorozatvágás / tisztítókések nélkül
Ultravékony vágórésű sorozatvágó körfűrészlapok
Vékonyabb, kisebb belső feszültségű anyaghoz — redőnylécekhez, hangszeralapanyagokhoz és prémium padlólécekhez. Tisztítókések nélkül, a gyakorlatban elérhető legvékonyabb vágóréssel és közel készre munkált felülettel a maximális kihozatalért, ahol a feszültségfelszabadulás mérsékelt.
Vágórés-tartomány: ~1,0–2,5 mm
Műszaki adatok →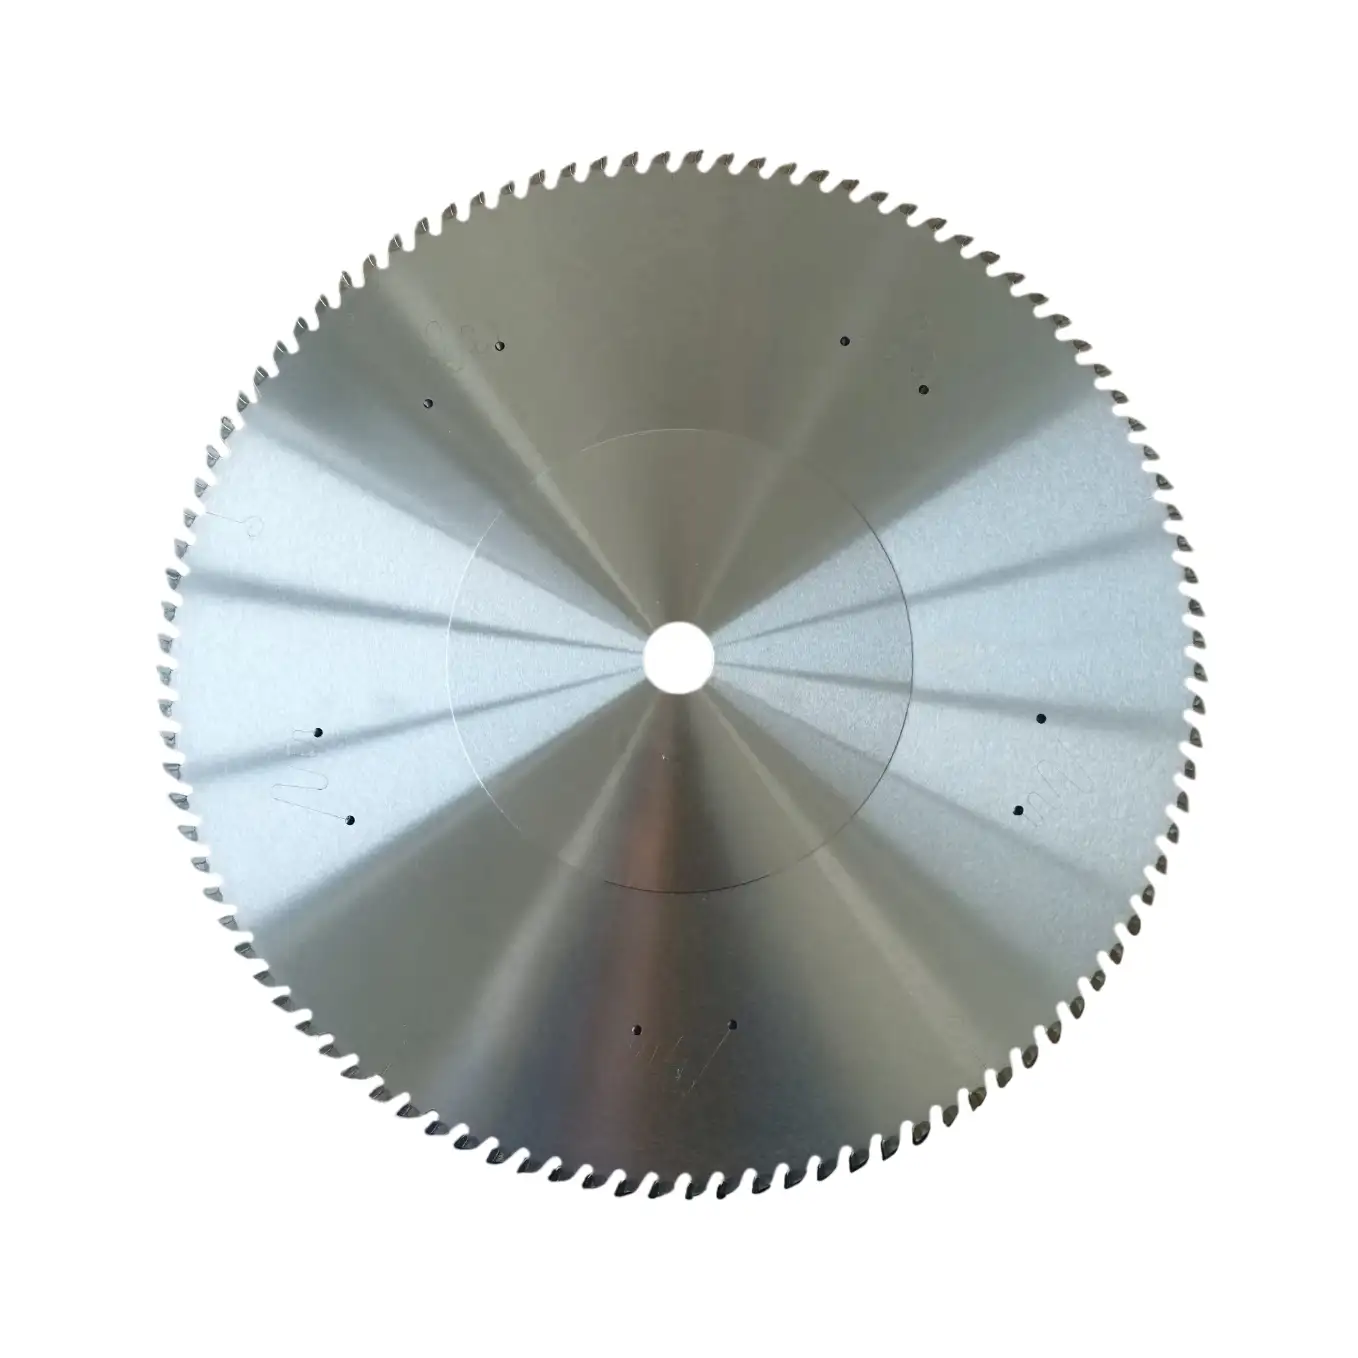
Egyetlen körfűrészlap / nagy gyakoriságú röviddarab-vágás
Ultravékony vágórésű körfűrészlapok
Egytengelyes precíziós vágás rövid, nagy értékű anyagokhoz — fa kézműves alkatrészekhez, prémium játékokhoz, háztartási tárgyakhoz és repülőmodellek alkatrészeihez. Minden vágás drága fát takarít meg, és csiszolást nem igénylő felületet hagy.
Vágórés akár ~0,5–1,2 mm
Műszaki adatok →Várható eredmények
A vékony vágórésű körfűrészlapok kézzelfogható megtakarításai
A keményfát másodlagosan feldolgozó üzem akkor érheti el ezeket az előnyöket, ha a megfelelő vékony vágórésű körfűrészlapot az ajánlott paraméterekkel használja.
A keskenyebb vágórés minden drága deszkából több értékesíthető terméket és kevesebb fűrészport eredményez — ez a megtakarítás gyakran már az első héten megtéríti a körfűrészlap-készletet.
A merev, lépcsős agyú alaptest és a tükörsimára köszörült oldalak egyenes, tiszta vágást tartanak, minimalizálják a selejtet, és sok alkatrésznél megszüntetik az utólagos csiszolási műveletet.
A vágásonként körülbelül 60%-kal kisebb anyagleválasztás kisebb orsóterhelést és áramfelvételt, valamint a csapágyak és előtolóhajtások lassabb kopását jelenti — a gép azonos előtolásnál hűvösebben működik.
Szakértői GYIK
Gyakran ismételt kérdések
Mikor válasszak tisztítókéses, illetve tisztítókés nélküli ultravékony sorozatvágó körfűrészlapot?
A választást a vágásmélység és a fa belső feszültsége határozza meg. Ha vastagabb keményfát vág hosszirányban, ahol a belső feszültség erősen felszabadul és becsípi a lapot, tisztítókéses kivitel szükséges — a kések nyitják a vágórés falát, segítik a forgácselvezetést és elvezetik a hőt. Ha vékonyabb, kis feszültségű anyagot vág, és a lehető leghibátlanabb felület a cél, a tisztítókés nélküli változat biztosítja a legvékonyabb vágórést és a legtisztább vágást.
Használhatók ezek az ultravékony körfűrészlapok nedves vagy friss fához?
Nem — és ez fontos. Ezek a körfűrészlapok kifejezetten kemencében szárított, nagy értékű fához, jellemzően körülbelül 12% alatti nedvességtartalomhoz készült kihozatali szerszámok. A nedves, friss rost vízzel telt és nagyon rugalmas; vágás közbeni duzzadása és összeszorulása szinte azonnal hődeformálja a vékony alaptestet. Friss vagy nedves anyaghoz használja hagyományos vágórésű sorozatvágó körfűrészlapjainkat, vagy az elsődleges rönkfeldolgozáshoz készült nagy igénybevételű termékcsaládunkat.
Mennyi energiát takarítok meg valójában, ha 3,2 mm-ről 1,2 mm-re csökkentem a vágórést?
A vágási ellenállás arányos az eltávolított anyagmennyiséggel, az 1,2 mm-es vágórés pedig vágásonként körülbelül 60%-kal kevesebb fát távolít el, mint a 3,2 mm-es. A gyakorlatban ez az orsó szükséges nyomatékának számottevő csökkenését, az automatizált sorok kisebb csúcsteljesítményét, valamint az orsócsapágyak és előtolómotorok észrevehetően lassabb kifáradását jelenti. A pontos érték a fafajtól, az előtolástól és a géptől függ.
Kérjen kihozatali tervet
Nemes keményfánál a vágórés minden millimétere a porelszívóba kerülő nyereség
Küldje el az anyag vastagságát, fafaját, készméreteit és a gép típusát — sorozatvágó vagy egylapos —, mérnökeink pedig meghatározzák a stabilan használható legvékonyabb vágórést, és kimutatják a visszanyert kihozatalt.