
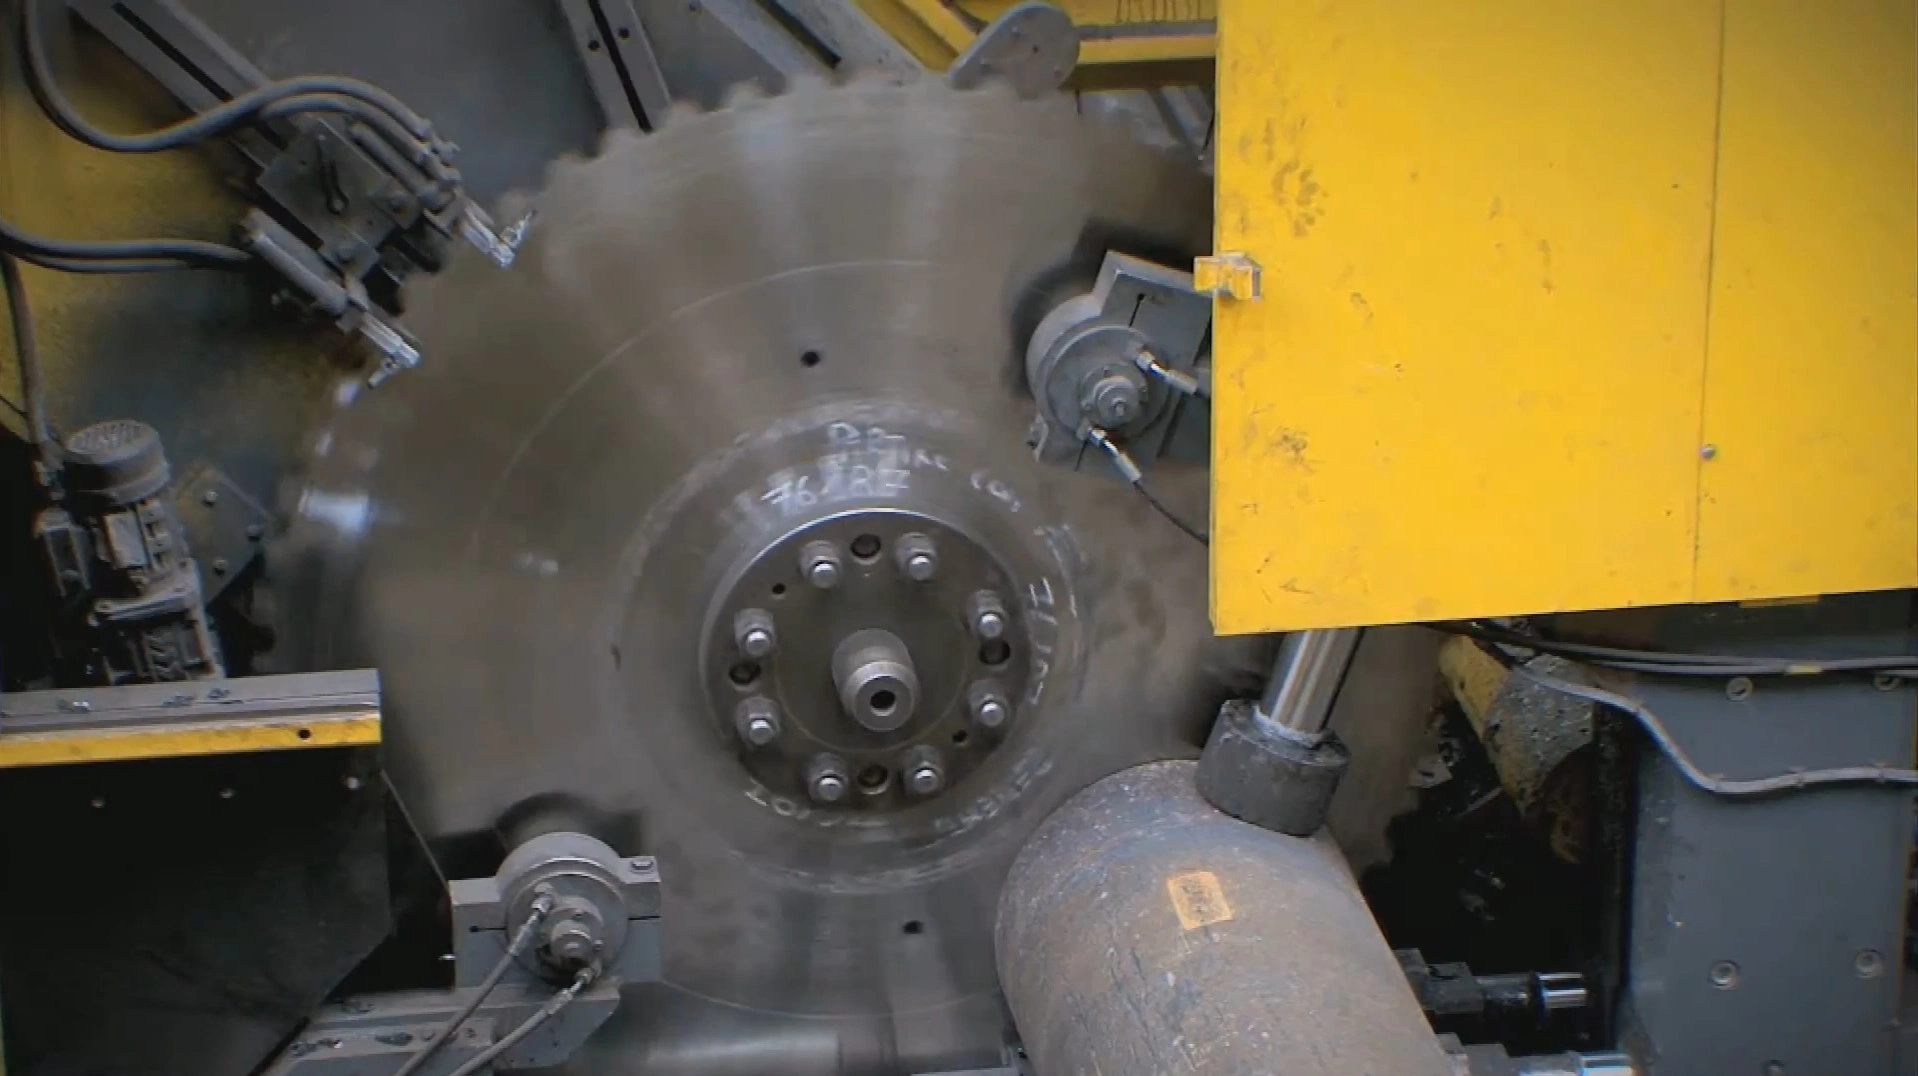
Megoldások nagyméretű tuskók darabolásához
Tömör tuskók darabolása a hengermű ütemében. Nagy léptékű precizitás.
Nagy igénybevételű hidegfűrészekhez tervezve — Linsinger, SMS group és hasonló gyártósorokhoz — 500–2000 mm átmérőjű körfűrészlapokkal. A nagy ütemű folyamatos henger- és kovácssorok nem várhatnak a darabolásra. Nagy igénybevételű TCT körfűrészlapjaink egyetlen célt szolgálnak: a nagyméretű tömör tuskók maximális előtolással, tökéletes merőlegességgel történő darabolását, anélkül, hogy a fűrész a gyártósor szűk keresztmetszetévé válna.
Iparági kihívások
A tömör, nagy keresztmetszet mély vágásának fizikája
Nagyméretű tömör keresztmetszet darabolása egy folyamatos soron rendkívüli fizikai igénybevétel. A hagyományos, forrasztott keményfémlapkás óriás körfűrészlapok naponta e három problémával küzdenek.
Maximális előtolás, maximális terhelés
A folyamatos sor ütemének tartásához a körfűrészlapnak nagy előtolással kell áthaladnia a nagyméretű tömör keresztmetszeten. Ez óriási vágóerő felvételét és másodpercenként hatalmas forgácsmennyiség elvezetését jelenti; az ilyen tartós terhelés megakasztja vagy tönkreteszi a nem erre tervezett körfűrészlapot.
Forgácselvezetés mély vágásban és beszorulás
A tömör anyag vágásának legsúlyosabb meghibásodási módja. Ahogy a körfűrészlap mélyen a tuskóba merül, minden forgácsnak hosszú utat kell megtennie a zárt vágórésben, mielőtt távozhat. Amint az elvezetés elakad, a forgács feltorlódik és összetömörödik — azonnal beszorítja a körfűrészlapot, kitöri a keményfém lapkákat, vagy akár eldeformálja az acél alaptestet.
Kitérés és ütés óriási átmérőnél
Egy 1,5 m-es körfűrészlap 8 mm vastag, több mint 100 kg tömegű alaptesttel rendelkezik, mégis rezgésre és oldalirányú kitérésre hajlamos az óriási vágóerő és centrifugális terhelés alatt. Bármilyen ütés tönkreteszi a tuskó homlokfelületének merőlegességét, a hiba pedig közvetlenül továbbadódik az ezt követő precíziós kovácsolásba vagy megmunkálásba.
Műszaki megközelítésünk
Így tartjuk stabilan az óriás körfűrészlapot teljes előtolásnál
Dinamikus alaptestfeszítés a maximális merevségért
Az ütés kiküszöbölésére minden 500–2000 mm-es alaptestet szűk dinamikus előírás szerint, precíziós hengeres feszítéssel állítunk be. A körfűrészlap teljes fordulatszámon és hőtágulás alatt is tökéletesen sík és merev marad, a tuskó homlokfelületének merőlegességi hibáját abszolút minimumon tartva.
Hatékony forgácsosztó geometria
Tömör anyag vágásához összetett fogalakot és célzott forgácstörőket alkalmazunk, amelyek az egyetlen széles, tömör forgácsot két vagy három keskeny szalagra osztják. Ez megszünteti a mély vágórésben az alaptestet beszorító forgácsduzzadást és -tömörödést, így a vágás végig egyenletes marad.
PVD- és logisztikai alternatíva — cserélhető lapkák
A forrasztott TCT továbbra is a legerősebb általános megoldás, de egy óriás körfűrészlap nem fér be a PVD-bevonáshoz szükséges vákuumkamrába. Az abrazív acélon maximális egyélű élettartamot kereső, illetve költséges nemzetközi újraélezési logisztikával szembesülő ügyfeleknek cserélhető lapkás kivitelt kínálunk: az alaptesthez csavarozott PVD-bevonatú lapkákat közvetlenül a gépen lehet cserélni.
Termékprogram
Szerszámválaszték a nehézkohászathoz
Forrasztott keményfémlapkás körfűrészlapok tömör tuskókhoz és sínacélhoz, valamint cserélhető lapkás megoldás, ahol a bevonat és az újraélezési logisztika a legfontosabb — mindez 500–2000 mm-es méretben.

Forrasztott TCT · 500–2000 mm
Hidegvágó körfűrészlapok acéltuskókhoz
Nagyméretű keményfémlapkás hidegvágó körfűrészlapok tömör szénacél, ötvözött és rozsdamentes acéltuskók fej- és végvágásához, valamint méretre darabolásához a hengersoron. A dinamikusan feszített alaptest és a forgácsosztó fogazás derékszögű, merőleges vágott felületet biztosít a folyamatos hengermű által megkövetelt előtolás mellett.
Tömör acéltuskó · henger- és kovácssorok
Műszaki adatok →
Forrasztott TCT · 500–2000 mm
Hidegvágó körfűrészlapok sín- és keréktuskókhoz
A keményfém minősége és a foggeometria a sín- és keréktuskók nagy széntartalmú, nagy keménységű acéljához van hangolva. A legabrazívabb adagokban is megtartja a merőlegességet és a tiszta vágott felületet a sínhengerlés és kerékkovácsolás előtti darabolásnál.
Nagy széntartalmú sínacél és keréktuskó
Műszaki adatok →
Cserélhető lapkás · 500–2000 mm
Cserélhető fogbetétes hidegvágó körfűrészlapok sín- és keréktuskókhoz
Mechanikusan rögzített, PVD-bevonatú keményfém lapkák a legabrazívabb sín- és kerékacélokhoz. A csak kis, különálló lapkákon megvalósítható bevonat maximalizálja az egy élre jutó élettartamot, a kopott lapkák pedig a gépen cserélhetők — nem kell egy 100 kg-os körfűrészlapot újraélezésre visszaszállítani. Ennek ára a szélesebb vágórés.
Abrazív sín- és kerékacél · hosszú újraélezési logisztika
Műszaki adatok →Várható eredmények
A körfűrészlap-program eredményei
A henger-, kovács- vagy síngyártó sor akkor érheti el ezeket az előnyöket, ha az óriás körfűrészlapot a keresztmetszethez, az acélminőséghez és a vágási ütemhez illesztik.
A rendkívül nagy előtolás és a megbízható forgácselvezetés lehetővé teszi, hogy a fűrész tartsa a folyamatos kovács- vagy hengersor ütemét, így a darabolás nem késlelteti az azt kiszolgáló nagy értékű folyamatot.
A hengeresen feszített alaptestek óriási előtolóerő alatt is megőrzik síkfutásukat, és olyan merőleges tuskóhomlokot készítenek, amelyre az ezt követő precíziós kovácsolás és megmunkálás építhet.
A forgácsosztó geometria és — ahol indokolt — a PVD-bevonatú cserélhető lapkák növelik az élettartamot és csökkentik a körfűrészlap-cserék számát, ezáltal minden gyártási kampány költségét és állásidejét.
Szakértői GYIK
Kiválasztás és folyamatdiagnosztika
Mi határozza meg az egy vágással darabolható legnagyobb tömör tuskóméretet?
Ezt a geometria határozza meg. A használható vágásmélység megközelítőleg a körfűrészlap sugara, levonva a befogókarima sugarát és a biztonságos túlfutást. Irányadó értékként egy 1500 mm-es körfűrészlap 400–500 mm-es tömör keresztmetszetet darabol; nagyobb tuskóhoz nagyobb átmérő szükséges, ezért működnek ezek a fűrészek akár 2000 mm-es körfűrészlappal. Adja meg a legnagyobb keresztmetszetet, és meghatározzuk a megfelelő átmérőt, alaptestvastagságot és fogszámot.
Hogyan előzhető meg a forgácseltömődés, amikor egy 1,5 m-es körfűrészlap 400 mm-es tömör tuskót vág?
A mély vágás forgácselvezetését a foggeometriával oldjuk meg. A keményfém lapkákon speciális, többlépcsős forgácsosztókat alkalmazunk. A kitáguló és a vágórést eltömítő egyetlen széles, felkunkorodó forgács helyett a fogak keskenyebb, szakaszolt forgácsokra nyírják a fémet, amelyek könnyen távoznak a fogárokból, mielőtt súrlódást okoznának vagy beszorítanák az alaptestet.
Mikor érdemes a cserélhető lapkás körfűrészlapot választani a hagyományos forrasztott TCT helyett?
A forrasztott TCT a bevált általános megoldás: keskenyebb vágórést, kisebb anyagveszteséget és kiváló általános stabilitást kínál. Cserélhető lapkás kivitelt csak akkor érdemes választani, ha (1) rendkívül abrazív acélt vág, ahol az éltartamhoz elengedhetetlen a csak kis különálló lapkákon megvalósítható PVD-bevonat, vagy (2) az üzem messze van az újraélező központtól, ezért egy 100 kg-os óriás körfűrészlap oda-vissza szállítása túl költséges és nehézkes. A lapkás kivitel valamivel szélesebb vágórést igényel, ezért vágásonként kissé nagyobb az anyagveszteség.
Romlik a merőlegesség a síntuskók vágásakor — a gép vagy a körfűrészlap a hibás?
Tömör, nagy széntartalmú acélban dolgozó óriás körfűrészlapnál ezt szinte mindig oldalirányú kitérés, nem pedig az előtolási tengely hibája okozza. A forgács vagy feltorlódik a vágórésben és oldalra nyomja az alaptestet, vagy az alaptest elveszítette feszítettségét, és már nem képes ellenállni a vágási terhelésnek. Körfűrészlapjaink mindkét problémát kezelik: a forgácsosztó geometria tisztán tartja a fogárkot, a pontos dinamikus hengeres feszítés pedig teljes előtolóerő alatt is síkban és mereven tartja az alaptestet, hogy a homlokfelület derékszögű maradjon.
Más körfűrészlap szükséges a nagy széntartalmú sín- és kerékacélhoz, mint a közönséges tuskóhoz?
Igen. A sín- és keréktuskó jóval keményebb és abrazívabb a közönséges szénacél tuskónál, ezért gyorsabban koptatja az éleket, szívósabb keményfém minőséget és a terheléshez hangolt foggeometriát igényel. Ehhez külön forrasztott körfűrészlapot kínálunk sín- és kerékacélhoz, a legabrazívabb adagokhoz pedig PVD-bevonatú cserélhető lapkás változatot, amely maximalizálja az egyélű élettartamot, és lehetővé teszi a lapkák gépen történő cseréjét.
Kérjen vágási tervet
A fűrész soha nem lehet a gyártósor szűk keresztmetszete
Adja meg a tuskó keresztmetszetét és acélminőségét, a fűrészgép típusát és a körfűrészlap átmérőjét, valamint a merőlegességi célt, mérnökeink pedig olyan alaptestet, keményfém minőséget és foggeometriát ajánlanak, amely folyamatosan mozgásban tartja henger-, kovács- vagy síngyártó sorát.