
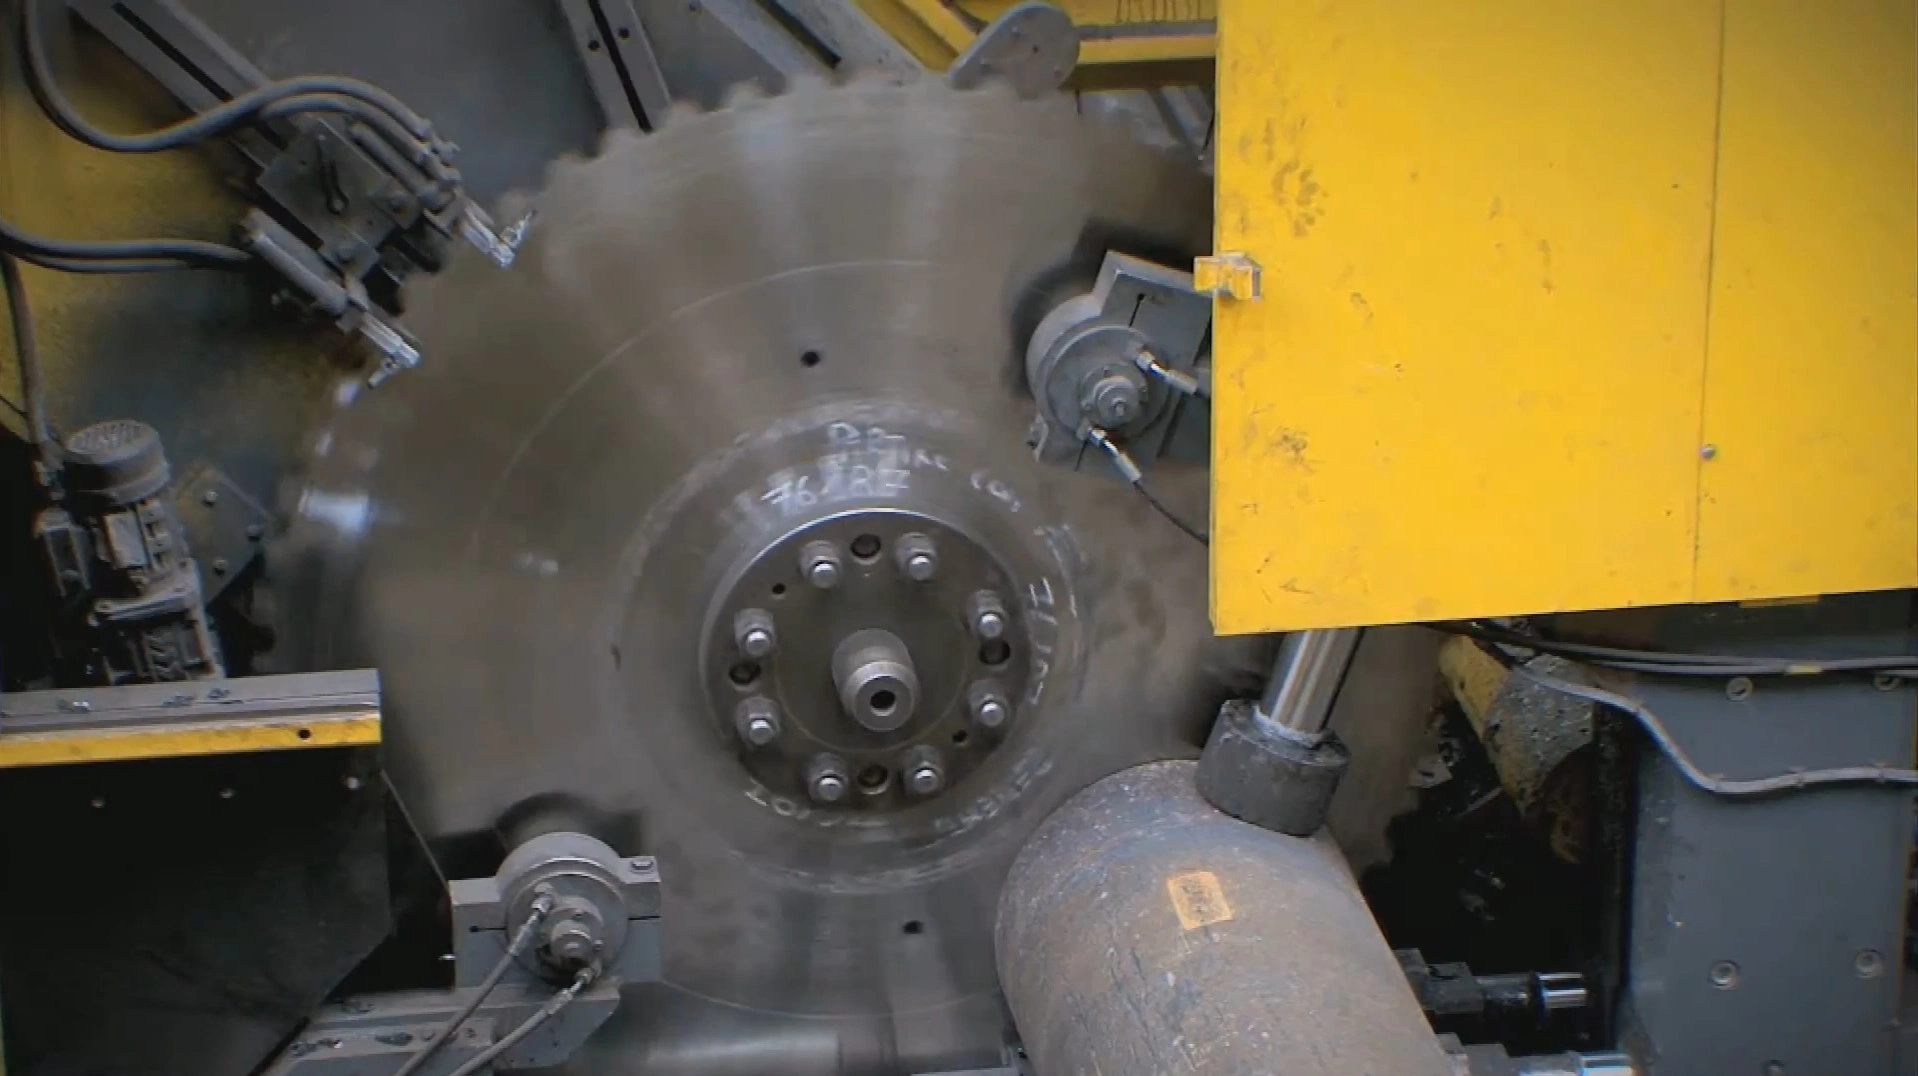
Ağır Biyet Boy Kesim Çözümleri
Masif Biyeti Haddehane Temposunda Kesin. Büyük Ölçekte Hassasiyet.
Linsinger, SMS group ve benzeri hatlarda çalışan, bıçak çapı 500 mm ile 2000 mm arasındaki ağır hizmet soğuk kesim makineleri için geliştirilmiştir. Yüksek tempolu sürekli haddehaneler ve dövme hatları boy kesimi bekleyemez. Ağır hizmet TCT daire testere bıçaklarımız tek bir amaçla üretilir: dev masif biyetleri maksimum ilerleme hızında, kusursuz diklikle ve hattınızda darboğaz oluşturmadan kesmek.
Sektörel Zorluklar
Derin Masif Kesit Kesiminin Fiziği
Sürekli bir hatta büyük masif kesiti ayırmak ağır bir fiziksel sınavdır. Yaygın kullanılan dev sert lehimli karbür testere bıçakları her gün bu üç sorunla mücadele eder.
Maksimum İlerleme, Maksimum Yük
Sürekli hattın temposuna yetişmek için testere bıçağı büyük masif kesit boyunca yüksek ilerleme hızını korumalıdır. Bu, dev kesme kuvvetini karşılamak ve kesimin her saniyesinde yoğun talaşı tahliye etmek demektir; bu sürekli yüke göre tasarlanmamış her bıçak kesimi durdurur veya arızalanır.
Derin Kesitte Talaş Tahliyesi ve Sıkışma
Masif kesimdeki en ağır arıza biçimidir. Testere bıçağı biyetin içine ilerledikçe her talaş dışarı çıkmadan önce kapalı kesim kanalında uzun bir yol kat etmek zorundadır. Tahliye tıkandığı anda talaş şişip sıkışır; testere bıçağını aniden kilitler, karbür uçları kırar veya çelik gövdeyi bile çarpıtabilir.
Büyük Çapta Sapma ve Salgı
1,5 m çaplı bir bıçak, 100 kg'ın üzerinde ağırlığa sahip 8 mm gövde taşır; buna rağmen dev kesme kuvveti ve merkezkaç yükü altında titreşip yana sapma eğilimindedir. Her türlü salgı biyet yüzeyinin dikliğini bozar ve bu hata doğrudan sonraki hassas dövme veya talaşlı işleme aktarılır.
Teknik Yaklaşımımız
Dev Testere Bıçağını Tam İlerlemede Nasıl Kararlı Tutuyoruz
Maksimum Rijitlik için Dinamik Gövde Germe
Salgıyı önlemek için 500–2000 mm arasındaki her gövde, dar dinamik özelliklere göre hassas biçimde merdaneli gerilir. Testere bıçağı tam dönüş devrinde ve ısıl genleşme altında bile tamamen düz ve rijit kalır; biyet yüzeyindeki diklik hatasını mutlak minimumda tutar.
Güçlü Talaş Bölücü Geometri
Masif kesimde geniş ve bütün bir talaşı iki veya üç dar şeride ayırmaya zorlayan özel talaş kırıcılarla karmaşık bir diş biçimi kullanırız. Bu geometri, derin kesim kanalında gövdeyi sıkıştıran talaş şişmesini ve birikmesini ortadan kaldırarak kesimin baştan sona düzgün ilerlemesini sağlar.
PVD ve Lojistik Alternatifi — Değiştirilebilir Uçlar
Sert lehimli TCT, genel olarak en güçlü ve yaygın seçenek olmaya devam eder; ancak dev bir testere bıçağı PVD kaplama vakum haznesine sığmayacak kadar büyüktür. Aşındırıcı çelikte maksimum tek ağız ömrü isteyen veya maliyetli sınır ötesi yeniden bileme lojistiğiyle karşılaşan müşterilere değiştirilebilir uç seçeneği sunuyoruz: PVD kaplı uçlar gövdeye cıvatalanır ve makine üzerinde değiştirilir.
Ürün Ekosistemi
Ağır Metalurji Takım Matrisi
Masif biyet ve ray çeliği için sert lehimli karbür testere bıçaklarının yanı sıra kaplama ve yeniden bileme lojistiğinin kritik olduğu uygulamalar için değiştirilebilir uç seçeneği — tamamı 500 ile 2000 mm arasında.

Sert Lehimli TCT · 500–2000 mm
Çelik Biyet için Soğuk Kesim Daire Testere Bıçakları
Hadde hattında masif karbon, alaşımlı ve paslanmaz çelik biyetlerin baş-son düzeltme ve boy kesimi için büyük çaplı karbür soğuk kesim bıçakları. Dinamik gerilmiş gövde ve talaş bölücü diş, sürekli haddehanenin gerektirdiği ilerleme hızında düzgün ve dik yüzeyler sağlar.
Masif çelik biyet · hadde ve dövme hatları
Teknik özellikleri inceleyin →
Sert Lehimli TCT · 500–2000 mm
Ray ve Tekerlek Kütüğü için Soğuk Kesim Daire Testere Bıçakları
Ray ve tekerlek kütüğünün yüksek karbonlu, yüksek sertlikteki çeliğine göre ayarlanmış karbür kalitesi ve diş geometrisi. Ray haddeleme ve tekerlek dövme hatlarını besleyen en aşındırıcı çelik partilerinde dikliği ve temiz kesim yüzeyini korumak için üretilmiştir.
Yüksek karbonlu ray çeliği ve tekerlek kütüğü
Teknik özellikleri inceleyin →
Değiştirilebilir Uçlu · 500–2000 mm
Ray ve Tekerlek Kütüğü için Değiştirilebilir Uçlu Soğuk Kesim Bıçakları
En aşındırıcı ray ve tekerlek çelikleri için mekanik bağlanan, PVD kaplı karbür kesici uçlar. Yalnızca küçük bağımsız uçlara uygulanabilen kaplama, tek ağız ömrünü en üst düzeye çıkarır; aşınmış uçlar makine üzerinde değiştirilir ve 100 kg'lık bıçağın yeniden bileme için geri gönderilmesi gerekmez. Bunun karşılığında kesim genişliği biraz daha fazladır.
Aşındırıcı ray / tekerlek çeliği · uzun yeniden bileme lojistiği
Teknik özellikleri inceleyin →Beklenen Sonuçlar
Bu Testere Bıçağı Programının Sağladığı Kazanımlar
Dev bir testere bıçağı kesite, çelik kalitesine ve kesim temposuna uygun seçildiğinde hadde, dövme veya ray hattının elde edebileceği kazanımlar.
Çok yüksek ilerleme hızları ve güvenilir talaş tahliyesi, testerenin sürekli dövme veya hadde hattının temposuna yetişmesini sağlar; boy kesme işlemi kendisini besleyen yüksek değerli prosesi asla geciktirmez.
Merdaneli gerilmiş gövdeler dev ilerleme kuvveti altında düzlüğünü korur ve sonraki hassas dövme ile talaşlı işlemenin ihtiyaç duyduğu dik biyet yüzeylerini sağlar.
Talaş bölücü geometri ve gerekli uygulamalarda PVD kaplı değiştirilebilir uçlar kullanım ömrünü uzatır, testere bıçağı değişim sayısını azaltır ve her üretim dönemindeki maliyet ile duruşu düşürür.
Uzman Yanıtları
Seçim ve Proses Teşhisi
Bir testere bıçağının tek kesimde ayırabileceği en büyük masif biyeti ne belirler?
Belirleyici unsur geometridir. Kullanılabilir kesim derinliği yaklaşık olarak testere bıçağı yarıçapından sıkma flanşı yarıçapı ve güvenli taşma payının çıkarılmasıyla bulunur. Genel bir kılavuz olarak 1500 mm testere bıçağı 400–500 mm aralığındaki masif kesitleri ayırır; daha büyük biyetler için çap artırılır ve bu nedenle söz konusu makinelerde 2000 mm'ye kadar testere bıçakları kullanılır. Maksimum kesitinizi bize bildirin; çapı, gövde kalınlığını ve diş sayısını buna göre eşleştirelim.
1,5 m testere bıçağı 400 mm masif biyeti keserken talaş tıkanmasını nasıl çözüyorsunuz?
Derin kesitte talaş tahliyesi diş geometrisiyle çözülür. Karbür uçlarda özel çok kademeli talaş bölücüler kullanırız. Genişleyip kesim kanalını sıkıştıran tek, geniş ve kıvrımlı talaş yerine dişler metali daha dar, bölümlü talaşlara ayırır; bu talaşlar sürtünme oluşturmadan veya testere gövdesini sıkıştırmadan önce diş boşluğundan kolayca tahliye edilir.
Geleneksel sert lehimli TCT bıçak yerine ne zaman değiştirilebilir uçlu testere bıçağı seçmeliyiz?
Sert lehimli TCT temel ve güçlü seçenektir; daha dar kesim genişliği, daha az malzeme kaybı ve üstün genel kararlılık sunar. Değiştirilebilir uç seçeneğini yalnızca (1) takım ömrü için yalnızca küçük bağımsız uçlara uygulanabilen PVD kaplamanın zorunlu olduğu son derece aşındırıcı çelikleri kesiyorsanız veya (2) tesisiniz yeniden bileme merkezlerinden uzaktaysa ve 100 kg'lık dev testere bıçağını gidip gelmek üzere sevk etmek çok maliyetli ve zahmetliyse değerlendirin. Uçlu tasarımın biraz daha geniş kesim gerektirdiğini ve kesim başına az miktarda daha fazla malzeme kaybettirdiğini unutmayın.
Ray kütüğü kesimlerinde diklik kaybediyoruz; sorun makinede mi, testere bıçağında mı?
Masif yüksek karbonlu çelikte dev testere bıçağı kullanılırken bunun nedeni neredeyse her zaman ilerleme ekseni arızası değil, yanal sapmadır. Ya talaş kesim kanalında birikerek gövdeyi yana iter ya da gövde gerilimini kaybettiği için kesme yüküne karşı koyamaz. Testere bıçaklarımız her iki sorunu da çözer: talaş bölücü geometri diş boşluğunu açık tutar, sıkı dinamik merdaneli germe ise tam ilerleme kuvveti altında gövdeyi düz ve rijit tutarak yüzeyin gönye hassasiyetini korur.
Yüksek karbonlu ray ve tekerlek çeliği için standart biyetten farklı bir testere bıçağı gerekir mi?
Evet. Ray ve tekerlek kütüğü standart karbon çeliği biyetten belirgin biçimde daha sert ve aşındırıcıdır; kesici ağızları daha hızlı aşındırır, daha tok bir karbür kalitesi ve bu yüke göre ayarlanmış diş geometrisi gerektirir. Bu uygulama için özel sert lehimli ray ve tekerlek bıçağı; en aşındırıcı çelik partileri için ise tek ağız ömrünü en üst düzeye çıkaran ve uçların makine üzerinde değiştirilmesini sağlayan PVD kaplı değiştirilebilir uçlu sürüm sunuyoruz.
Kesim Planınızı Alın
Testere hattınızda asla darboğaz oluşturmamalıdır
Biyet kesitinizi ve çelik kalitenizi, testere modelinizi ve testere bıçağı çapını, ayrıca diklik hedefinizi paylaşın; mühendislerimiz hadde, dövme veya ray hattınızı çalışır tutacak gövdeyi, karbür kalitesini ve diş geometrisini önersin.