
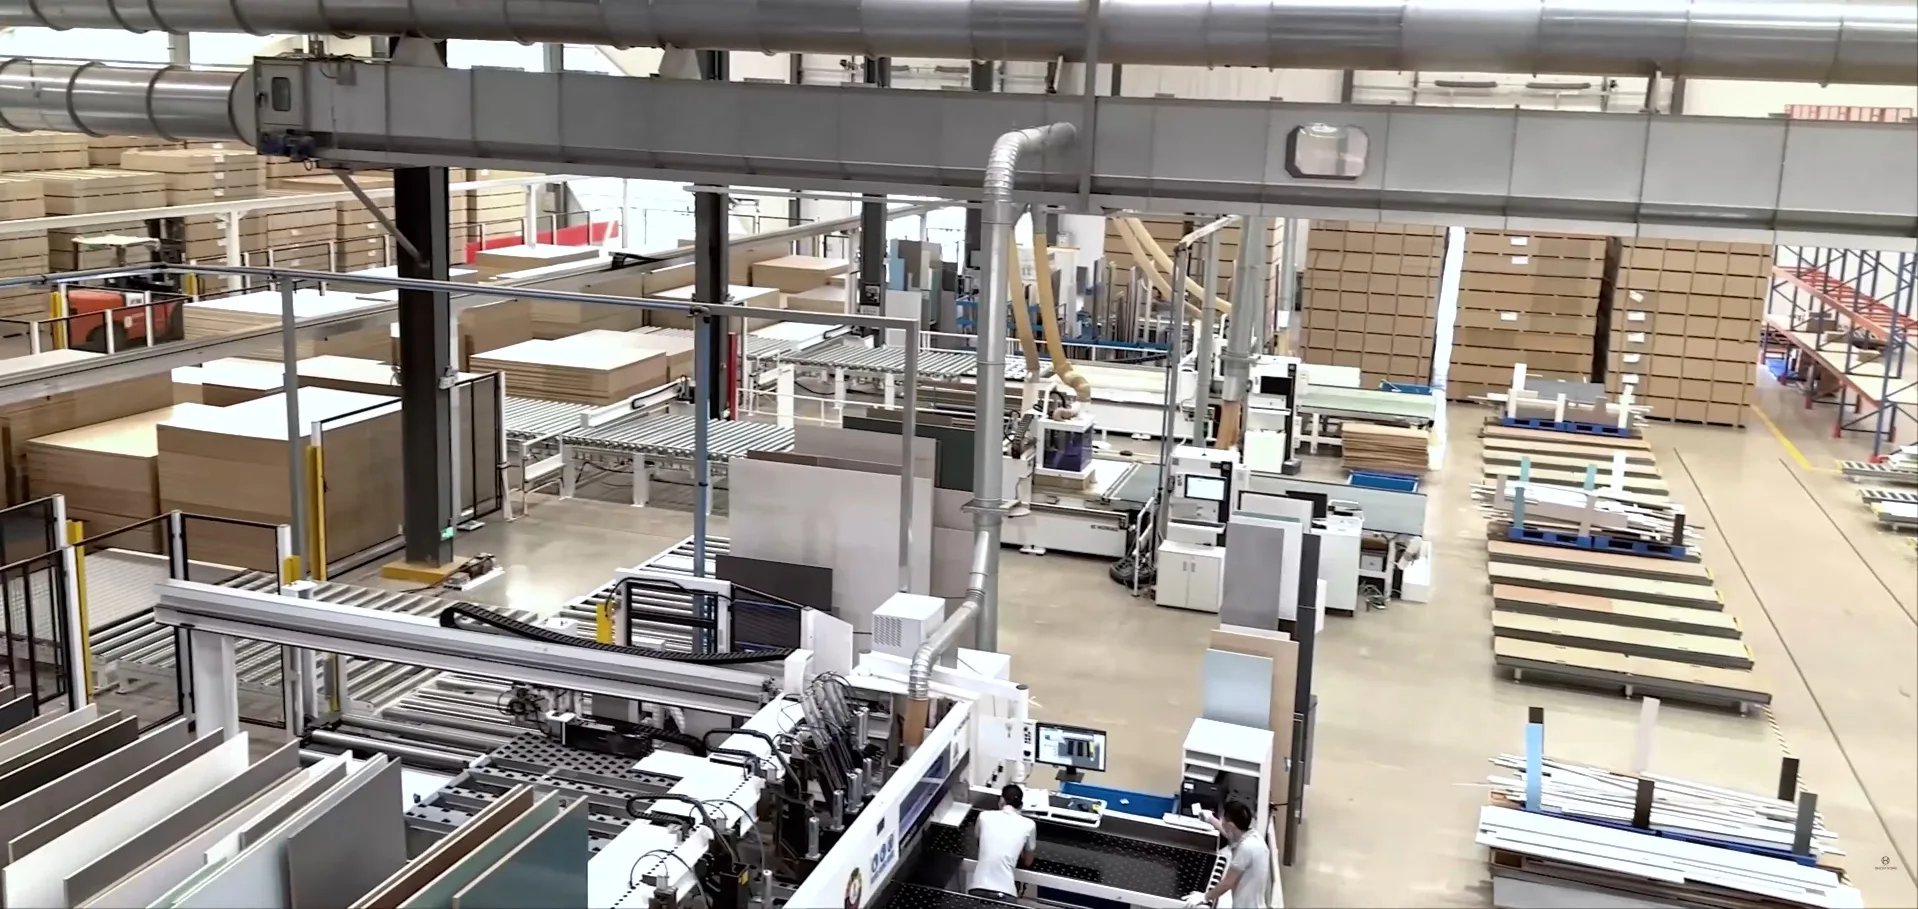
Panel Mobilya Üretim Çözümleri
Yüksek Hassasiyetli Panel Ebatlama ve İşleme Çözümleri
Homag, Biesse ve SCM hatlarında yüksek hacimli mobilya üretimi için hassasiyet ve tutarlılık — aşındırıcı melamin, MDF ve HPL'de kırıksız kenarlar; her istasyon için eşleştirilmiş PCD ve karbür testere bıçaklarıyla desteklenir.
Sektörel Zorluklar
Panel Hatlarında Hurda ve Duruşun Oluştuğu Noktalar
Kaplamalı paneller kolay görünür ancak zor kesilir: tutarsız bir çekirdeğin üzerinde kırılgan, aşındırıcı yüzey; milimetrenin küçük bir bölümünün parçanın sevk mi yoksa hurda mı olacağını belirlediği yüksek hızda işlenir. Önemli dört sorun şunlardır.
Melamin Yırtılması ve Kenar Kırılması
Melamin veya HPL yüzey sert fakat kırılgandır. Testere bıçağı hafifçe saptığı veya kesici ağız keskinliğini kaybettiği anda kaplamayı kesmek yerine yırtar; üst veya alt yüzeydeki kırık, pahalı ebatlanmış parçayı hurdaya dönüştürür.
Aşındırıcı Çekirdek ve Reçine Kaynaklı Aşınma
Levha çekirdekleri geri dönüştürülmüş elyaftan gelen silika içerir; bunları bağlayan UF/MUF reçineleri ise sıcak kesilir. Silika talaş yüzeyini aşındırırken kesme ısısı karbürdeki kobalt bağlayıcıya etki eder; ikisi birlikte kesici ağzı hızla yuvarlar ve kenar kırılması bu körelmeyle başlar.
Çizici ve Ana Bıçak Uyumsuzluğu
İki yüzün de temiz kesilmesi, çizici testere bıçağıyla ana testere bıçağının aynı hattı ve kesim genişliğini tam olarak paylaşmasına bağlıdır. Kesim genişlikleri veya gerilimleri çok az farklılaşırsa panel kenarında kademe oluşur; kenar bantlama makinesi kademeli yüzeye bandı hiçbir zaman tam sıfır oturtamaz.
Düzeltme ve Hogging İşlemlerinde Titreşim
Kenar bantlama ve çift taraflı zıvana makinelerinde düzeltme bıçakları ile hogging takımları yüksek hızda dönerek yoğun talaş kaldırır. Her türlü balanssızlık veya yetersiz talaş tahliyesi, dalgalı izler bırakan, kenarı yakan ve mil yataklarını aşındıran yüksek frekanslı tırlamaya yol açar.
Teknik Yaklaşımımız
Kesimden Kesime Kırıksız Kenarı Nasıl Koruyoruz
Eşleştirilmiş PCD ve Mikron Altı Karbür Yelpazesi
Aşındırıcı levhada doğru çözüm her iş için tek malzeme değil, uygulamaya uygun uçtur. Yeni taşlanmış mikron altı karbür testere bıçağı olağanüstü keskindir ve çok temiz kenar sağlar; sınırı, kaplamalı levhada bu keskinliği ne kadar koruduğudur. PCD başlangıçta biraz daha az keskin olsa da kabul edilebilir kalitedeki ağzı aylarca korur; üretim serisinin ilk ve son paneli arada bıçak değişimi olmadan aynı görünür. Her iki seçeneği de sunar, hacim ve malzemeye göre doğru seçimi yapmanıza yardımcı oluruz.
Kararlı Gövde için Lazer Kanallar ve Reçine Dolgulu Sönümleme
Kırıksız kesim, hareket etmeyen bir gövdeyle başlar. Ebatlama ve çizici testere bıçaklarımız, yüksek devirli kesimin harmonik rezonansını emmek için lazer kesimli genleşme kanalları ve reçine dolgulu titreşim önleyici kanallar kullanır; panel paketlerinde bile doğru hattı korur. Keskin ağzın kaplamayı temiz ayırmasını sağlayan unsur kararlı gövdedir.
Hassas Eşleştirilmiş Çizici ve Ebatlama Geometrisi
Konik veya parçalı çizici testere bıçaklarını dar kesim genişliği toleransında taşlar ve ana bıçaktaki optimize TCG veya ATB geometrisiyle eşleştiririz; böylece ön çizme ve ana kesim tam olarak aynı hatta buluşur. Bu düz, kademesiz kenar görünür tutkal çizgisi olmadan kusursuz kenar bantlamanın temelidir.
Balanslı, Serbest Kesimli Hogging Takımları ve Düzeltme Bıçakları
Düzeltme bıçakları ve segmentli hogging takımları yüksek devirli miller için üretilip balanslanır; güçlü talaş açısı ve açık talaş cepleri atığın birikip ağzı ısıtmasına izin vermeden dışarı atılmasını sağlar. Sonuç, yanık izi olmadan hızlı ve temiz gönyeleme ile düzeltme ve mil yatakları için daha uzun ömürdür.
Önerilen Takımlar
Panel Hattı için Eksiksiz Takım Ekosistemi
Ebatlama, çizme, kenar düzeltme, hogging ve CNC kanal açma — PCD ve karbür seçenekleriyle tek iş ortağından.

Yatay Panel Testeresi / Ebatlama
Endüstriyel Panel Ebatlama Testere Bıçakları
Yatay panel testereleri ve panel ebatlama makineleri için karbür uçlu TCG ana bıçaklar; çizici bıçakla birlikte çalışarak melamin, HPL, MDF ve laminat kaplı suntayı kırıksız ebatlar.
Teknik özellikleri inceleyin →
Yatay Panel Testeresi / Ebatlama
PCD Panel Ebatlama Testere Bıçakları
Aynı yatay panel testereleri için PCD uçlu TCG ana bıçaklar; hat gün boyu aşındırıcı levha işlerken karbüre göre 10 kat veya daha uzun ömür sunarak en düşük kesim başına takım maliyeti ve çok daha az bıçak değişimi sağlar.
Teknik özellikleri inceleyin →
Yatar Daire Testere / Ebatlama
Panel Ebatlama Testere Bıçakları
Düşük hacimli işletmelerde melamin kaplı sunta, MDF ve kontrplağın iki yüzünü temiz kesmek için çizici bıçakla eşleştirilen, yatar daire ve tezgâh testerelerine uygun karbür ebatlama bıçakları.
Teknik özellikleri inceleyin →
Çizme
Konik Çizici Testere Bıçakları
Alt yüzey kaplamasını önceden çizen karbür konik çizici bıçaklar; ana bıçak daha önce kesilmiş hattan çıkar ve alt yüzey kırılması ortadan kalkar. Çizici kaldırma sistemli makinelerde kesim genişliği yükseklikle ayarlanır.
Teknik özellikleri inceleyin →
Çizme
PCD Konik Çizici Testere Bıçakları
Polikristal elmas (PCD) uçlu çizici seçenek; aşındırıcı levhada çizme genişliğini çok daha uzun süre korur, böylece çizici ile ana bıçak eşleşmesi uzun üretim serileri boyunca sürekli yeniden ayar gerektirmeden tolerans içinde kalır.
Teknik özellikleri inceleyin →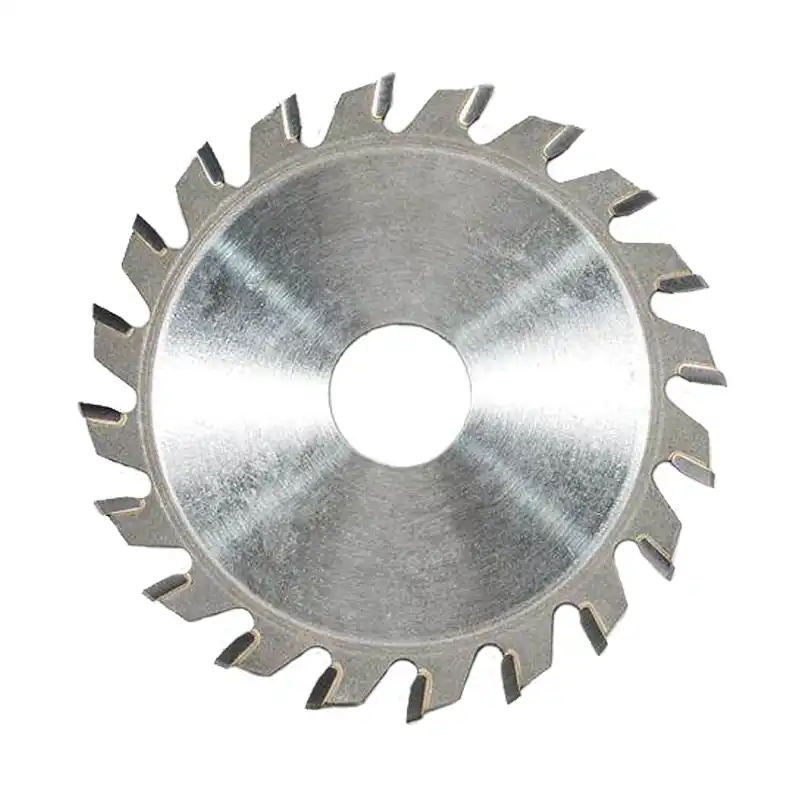
Kenar Bantlama / Düzeltme
Kenar Düzeltme Daire Testere Bıçakları
Kenar bantlama makineleri için küçük çaplı, yüksek devirli karbür bıçaklar; PVC, ABS, PP, PET, kaplama ve masif ahşap kenar bantlarını eritmeden veya iz bırakmadan temiz biçimde sıfırlar.
Teknik özellikleri inceleyin →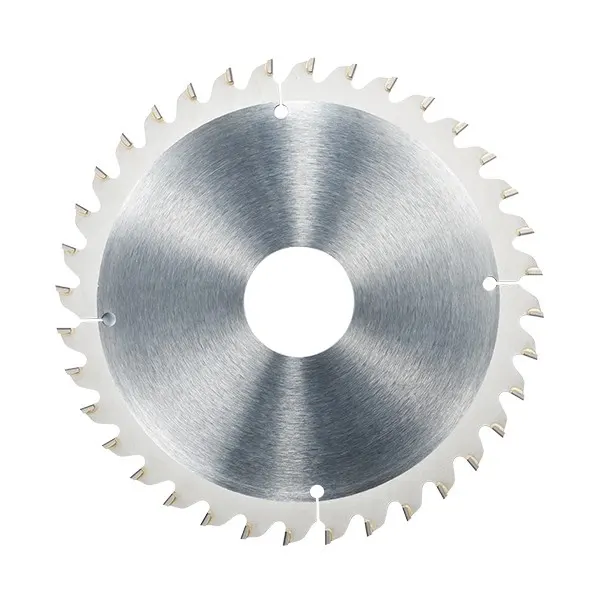
Kenar Bantlama / Düzeltme
Kenar Düzeltme PCD Daire Testere Bıçakları
Yüksek hacimli kenar bantlama makineleri için PCD uçlu düzeltme bıçakları; elmas ağızlar binlerce metre bant boyunca keskinliğini korur ve sıfır kesim vardiyadan vardiyaya tutarlı kalır.
Teknik özellikleri inceleyin →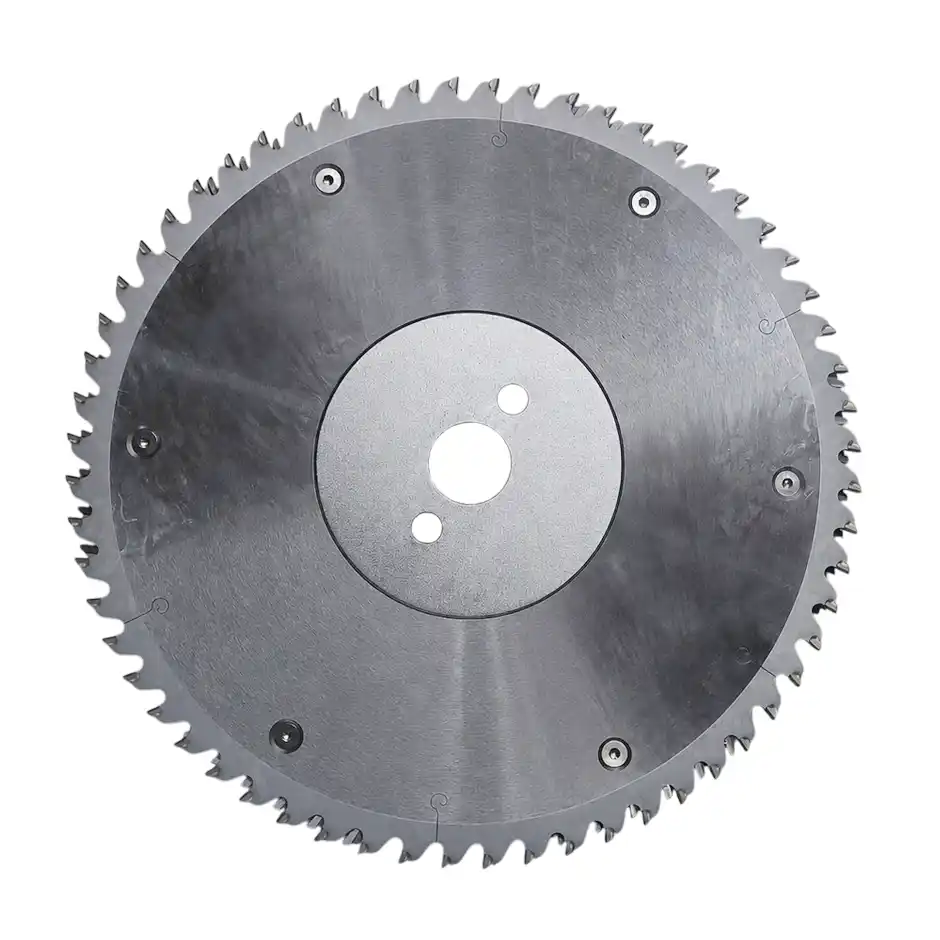
Gönyeleme / Hogging
Panel Düzeltme için Segmentli Hogging Takımları
Çift taraflı zıvana makineleri ve gönyeleme hatları için PCD segmentli hogging takımları; düzeltme bıçağı ve kenar bantlama makinesi öncesinde panel kenarındaki gönyeleme payını hızlı ve kırıksız tek geçişte kaldırır.
Teknik özellikleri inceleyin →
CNC İşleme Merkezi
CNC İşleme Merkezleri için Kanal Açma Bıçakları
CNC işleme merkezleri ve frezeler için küçük çaplı, yüksek rijitlikte kanal açma bıçakları; panel ve masif ahşap işlerinde arkalıklar ile çekmece tabanları için kırıksız kanallar açar.
Teknik özellikleri inceleyin →Beklenen Sonuçlar
Bu Testere Bıçağı Takımının Sağladığı Kazanımlar
Ebatlama, çizme ve düzeltme işlemleri önerilen parametrelerde eşleştirilmiş bir takım olarak çalıştığında mobilya tesisinin elde edebileceği kazanımlar.
Eşleştirilmiş çizici ve ebatlama takımı, kaplamalı parçaları hurdaya çıkaran üst ve alt yüzey kırılmasını ortadan kaldırır; ilk geçiş verimini artırır ve ebatlama hatalarını azaltır.
Aşındırıcı levhada PCD, kabul edilebilir kalitedeki kesici ağzı karbürden çok daha uzun süre korur; üretim serisi boyunca kalite aynı kalır ve hat testere bıçağı değişimi için çok daha az durur.
Düz ve kademesiz kenar, bandın görünür tutkal çizgisi olmadan oturmasını sağlayarak bitmiş mobilyanın algılanan kalitesini yükseltir.
Uzman Yanıtları
Sık Sorulan Sorular
Konik mi, parçalı mı çizici testere bıçağı kullanmalıyım?
Bu, makinenize bağlıdır. Motorlu çizici ünite yükseklik ayarı bulunan yatay panel ve yatar daire testereler konik çiziciyle en iyi sonucu verir; bıçağı yükseltip alçaltarak çizme genişliğini hassas biçimde ayarlarsınız. Hassas yükseklik kontrolü olmayan eski testerelerde parçalı (iki parçalı) çizici daha uygundur; kesim genişliğini ana bıçakla eşleştirmek için fiziksel olarak ara pul eklenir veya çıkarılır.
Kesimin üstü temizken alt yüzey neden kırılıyor?
Alt yüzey kırılmasının nedeni neredeyse her zaman çizici testere bıçağıdır. Üç yaygın neden vardır: çizici ve ana bıçak tam olarak aynı hatta değildir; çizicinin kesim genişliği aşınarak ana bıçaktan daha dar hale gelmiştir ve ana dişler çizme hattının dışından çıkar; ya da çizme derinliği çok azdır. İki bıçağı eş merkezlilik için yeniden hizalayın, çizme genişliğini ana kesim genişliğine ayarlayın ve çizme derinliğini yaklaşık 1,5–2 mm'de tutun.
PCD melamini keskin bir karbür testere bıçağından gerçekten daha iyi keser mi?
İlk kesimde değil; yepyeni mikron altı karbür testere bıçağı daha keskindir ve PCD'den daha ince bir kenar bile bırakabilir. Asıl fark bu kalitenin ne kadar sürdüğüdür. Kaplamalı levha karbürü hızla köreltir ve köreldiğinde kenar kırılması başlar; PCD ise kabul edilebilir kalitedeki kırıksız ağzı aylarca korur. Bu nedenle PCD'nin değeri ilk kesimin daha iyi olması değil, arada bıçak değişimi olmadan ilk panelden son panele aynı kaliteyi sağlamasıdır.
Karbürden (TCT) PCD'ye geçmek ne zaman avantajlıdır?
Değişim sıklığınızı ve duruş maliyetinizi izleyin. Yüksek aşındırıcılıktaki sunta, MDF veya kompakt laminatı yüksek hacimde işliyor ve karbür testere bıçaklarını yaklaşık haftada birden sık değiştiriyorsanız her değişimdeki üretim kaybı ve çiziciyi yeniden ayarlama süresi genellikle PCD'nin yüksek fiyatını aşar. Bu eşik, yüksek hacimli istasyonları PCD'ye geçirip karbürü daha kısa veya değişken üretim serilerinde kullanma noktasıdır.
Testere Bıçağı Planınızı Alın
Her kırık yüzey ve her testere bıçağı değişimi bitmiş parçanın kâr marjını azaltır
Yatay panel testeresi, kenar bantlama, çift taraflı zıvana ve CNC makinelerinizi, levha türlerinizi ve üretim hacimlerinizi paylaşın; her istasyon için PCD ve karbür testere bıçağı planı oluşturalım.