
行业挑战
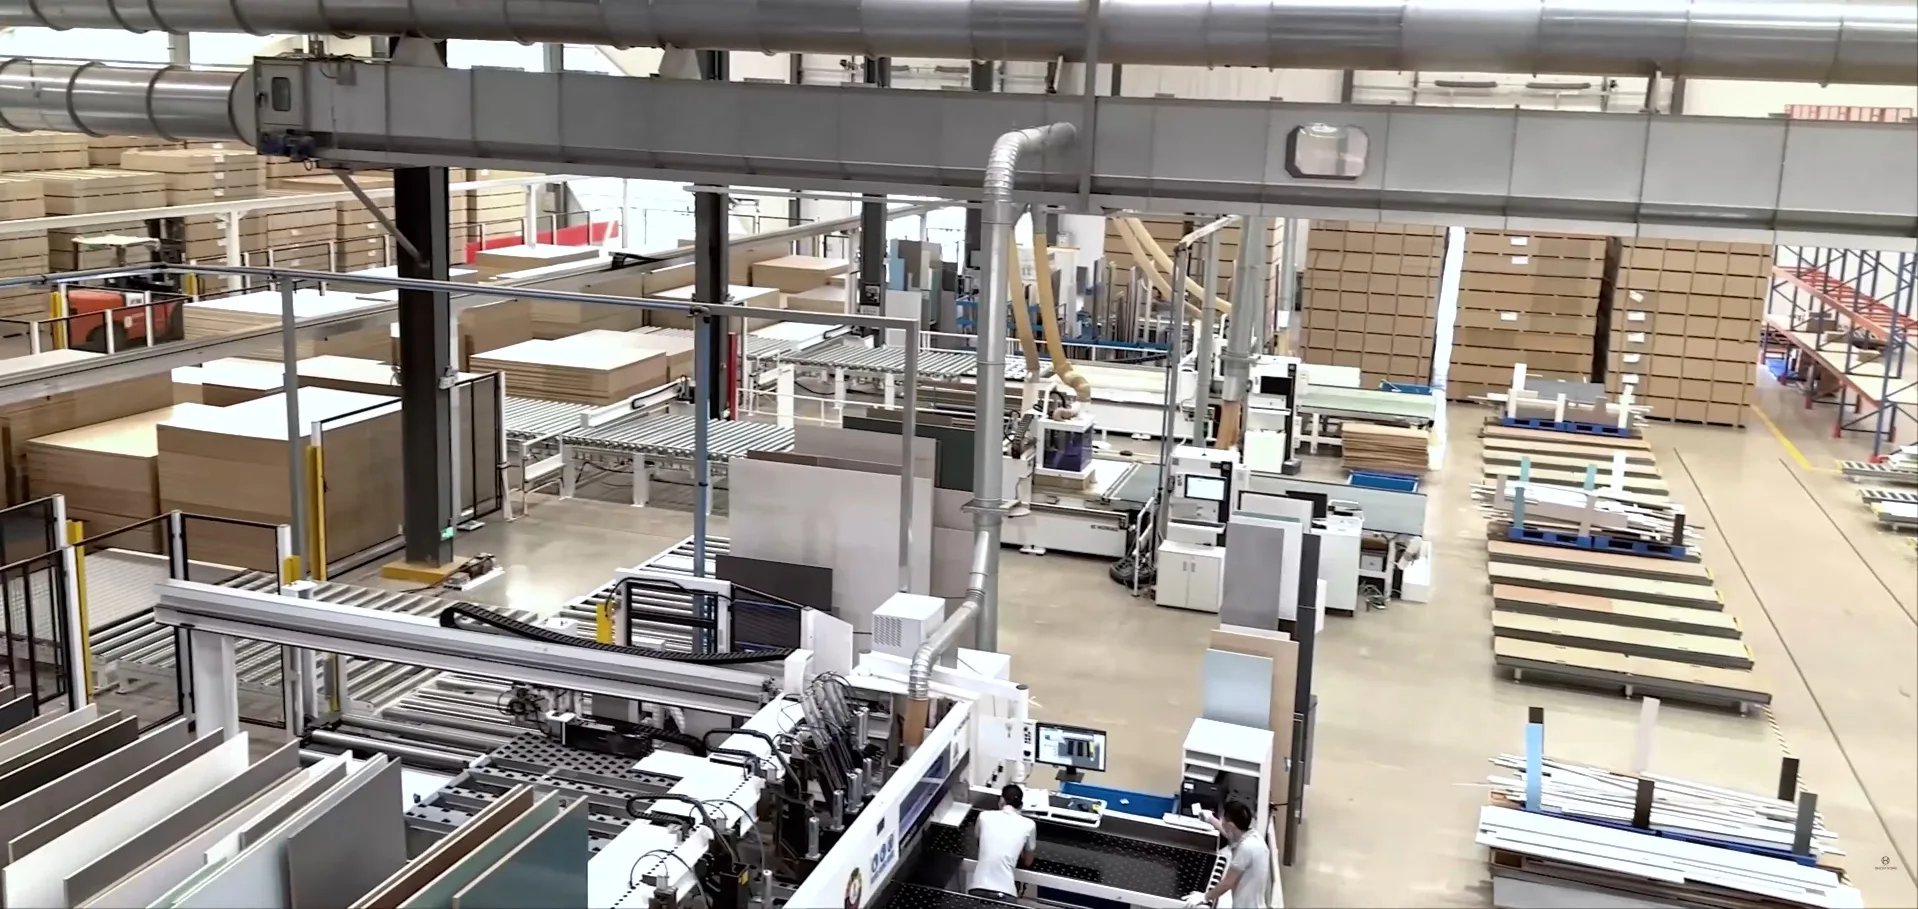
板材开料线的废料与停机损失
饰面板材看似易于加工,实则锯切难度极大:其表面既脆又具磨蚀性,内部芯材却质地不均;加工过程高速进行,而仅仅零点几毫米的偏差,便决定了成品是顺利出货还是沦为废品。这正是四个关键难题所在。
三聚氰胺饰面板的撕裂与崩边
三聚氰胺或高压层压板的表面虽硬,却很脆。一旦锯片发生轻微偏转或刃口变钝,便会撕裂而非切断饰面层;而一旦顶面或底面出现崩边,原本昂贵的加工件就会沦为废料。
磨料与树脂磨损
板材芯层含有源自回收纤维的二氧化硅,而用于粘合芯层的脲醛或三聚氰胺改性脲醛树脂在切削时会产生高温。二氧化硅会磨损刀具前刀面,切削热则会侵蚀硬质合金中的钴粘结剂——两者共同作用导致刀刃迅速变钝圆,而圆钝的刀刃正是引发崩刃的根源。
划槽锯和主锯不匹配
要实现整洁的双面锯切,关键在于划槽锯片与主锯片必须在同一条直线上运行,且切缝完全重合。如果两者的切缝位置或张力出现哪怕极细微的偏差,板材边缘就会产生台阶状的错位——而封边机是无法在存在台阶状端面上平整地贴合封边带的。
修边与粉碎过程中的振动
在封边机和双端铣榫机上,修边锯和粉碎刀高速旋转并进行强力切削。一旦出现不平衡或排屑不畅,就会引发高频颤振,导致工件表面留下波浪纹、边缘烧焦,并加速主轴轴承的磨损。
我们的技术方案
持续保持无崩口的刀刃状态
精选PCD与亚微米硬质合金
针对耐磨板材(如饰面板),最理想的解决方案是根据具体工况选择合适的刀头,而非试图用一种材质应对所有情况。新的亚微米级硬质合金锯片极其锋利,切削出的边缘质量极佳,但其局限性在于切割耐磨板材时,这种极致锋利度难以持久保持。PCD锯片初期的锋利度虽略逊一筹,却能长时间维持良好的切削质量,确保批量加工中首尾两块板材的切削效果完全一致,无需中途更换刀具。我们同时提供这两种锯片,并会根据您的加工量和板材类型协助您做出最佳选择。
激光开槽与树脂填充阻尼技术实现稳定的基体
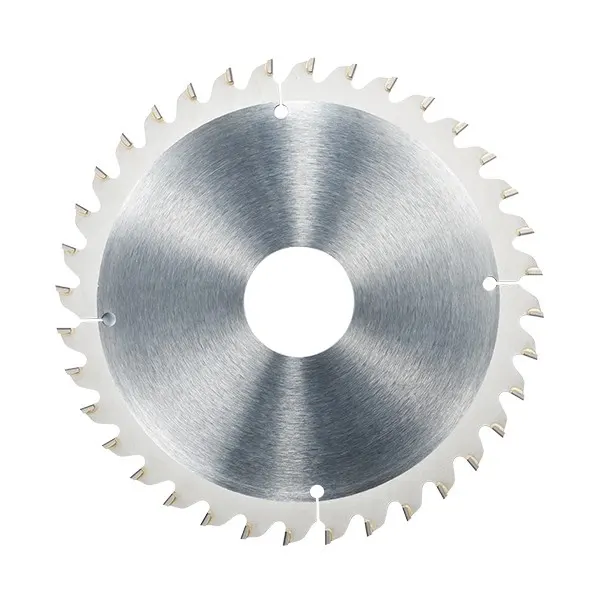
要实现无崩边锯切,首先需要一个稳固不晃动的锯身。我们的开料锯片和划槽锯片采用了激光切割的膨胀槽以及树脂填充的减震槽,能够有效吸收高速旋转切削时产生的谐振;即便在锯切堆叠板材时,也能保持精准的锯切轨迹——因为只有锯身保持平稳,锋利的锯齿才能干净利落地切断饰面层。
精密匹配的划槽和开料几何结构
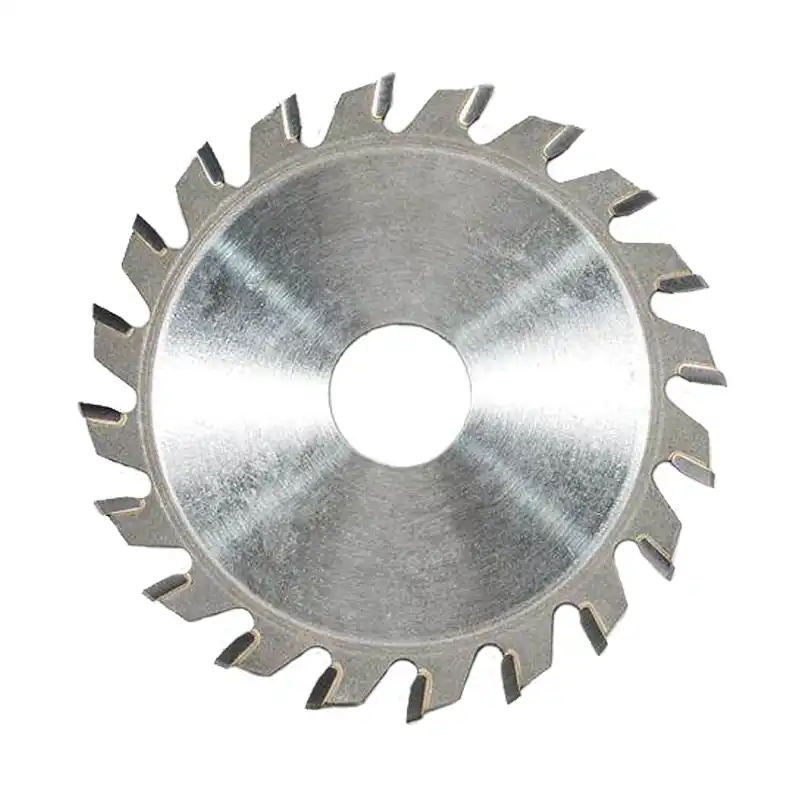
我们对锥形或组合式划槽锯片进行精密刃磨,确保极窄的切口公差,并将其与采用优化梯平齿或左右齿齿形的各种主锯片相匹配,从而确保预切槽与主锯切轨迹完全重合。这种平整、无台阶的锯切边缘,正是实现无可见胶线、完美封边的基础。
平衡且顺畅切削的粉碎刀与修边锯片
修边锯片和粉碎刀专为高转速主轴设计并经过动平衡校准,其特点包括大前角设计和宽敞的排屑槽,能迅速将切屑排出,避免切屑堆积导致切削刃发热。这不仅能实现快速、平整的锯切与修边,且切口无烧焦痕迹,同时也有助于延长主轴轴承的使用寿命。
推荐锯片
面向板材生产线的全套刀具生态系统
开料、划槽、修边、粉碎及CNC开槽——涵盖PCD与硬质合金材质,一站式合作伙伴。

电子开料锯 / 开料
工业级人造板开料合金锯片
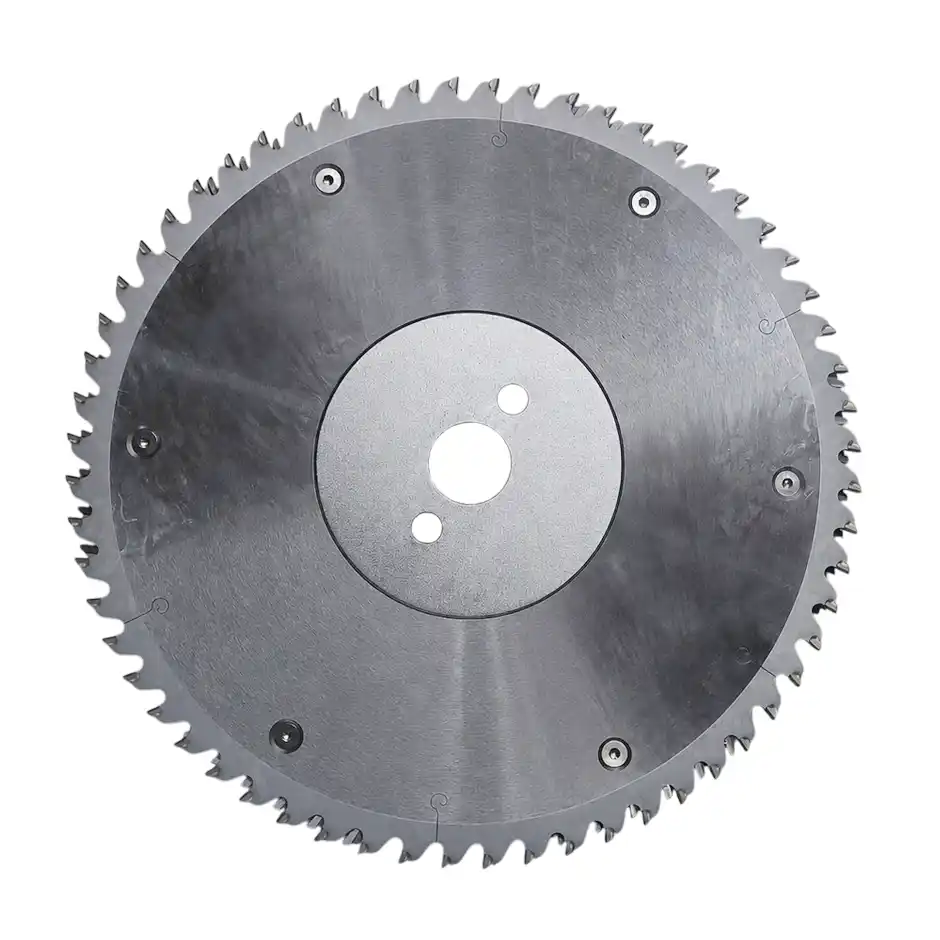
用于卧式电子开料锯和板材开料设备的硬质合金 TCG 主锯片,与划线锯片配套使用,可对三聚氰胺饰面板、HPL、MDF 和贴面刨花板进行无崩边开料。
查看产品规格 →
电子开料锯 / 开料
PCD 工业级裁板锯片
用于同类电子开料锯的 PCD 齿 TCG 主锯片。生产线全天加工高磨蚀性板材时,其使用寿命可达到硬质合金锯片的 10 倍以上,从而降低单次切割的刀具成本并显著减少换刀次数。
查看产品规格 →



预期成果
该锯片方案能带来什么
当家具厂在推荐参数下将开料、划槽和修边工序作为配套组合进行作业时,可望获得相应的效益
配套的开料和划槽锯片可消除导致工件报废的上下表面崩边现象,从而提高一次合格率并降低开料加工中的废品率。
在加工耐磨板材时,PCD刀具保持优质切削刃的时间远长于硬质合金刀具——因此,整个加工过程中的质量保持一致,且因更换锯片而停线的频率也大幅降低。
平整且无台阶的切口使封边条能够紧密贴合,且不留可见的胶线,从而提升了成品家具的质感。
专家问答
常见问题
我应该使用锥形还是组合式划线锯片?
这取决于您使用的设备。对于配备电动划线锯片高度调节功能的电子锯和推台锯,使用锥形划线锯片效果最佳——只需升降锯片即可微调划线切口的宽度。而对于缺乏高度微调功能的老式锯机,则更适合使用组合式(双片)划线锯片,即通过增减垫片来手动调整切口宽度,使其与主锯片相匹配。
为什么我的切口上表面平整,但下表面却有崩边?
底面崩边通常是由划线锯片引起的。常见原因有三个:划线锯片与主锯片不在同一直线上;划线锯片的切口宽度因磨损而变得比主锯片窄,导致主锯齿切出时超出了划线范围;或者划线深度过浅。请重新校准两者使其同轴对齐,将划线切口宽度调整至与主锯片切口宽度一致,并将划线深度保持在 1.5–2 毫米左右。
PCD 锯片在锯切三聚氰胺板时,真的比锋利的硬质合金锯片效果更好吗?
这并非体现在最初的锯切效果上——全新的亚微米级硬质合金锯片其实比PCD圆锯片更锋利,切出的边缘甚至更细腻。真正的区别在于这种切割质量能保持多久。锯切贴面板材时,硬质合金锯片会迅速变钝,一旦变钝便容易产生崩边;而PCD锯片则能长时间保持良好的锯切质量,且不产生崩边。因此,PCD锯片的价值不在于初次切割效果更佳,而在于从第一块板材到最后一块板材,切割质量始终如一,无需中途更换刀具。
何时值得从硬质合金(TCT)升级到 PCD?
请关注刀具更换频率及停机成本。如果您在大规模加工高耐磨的刨花板、中密度纤维板或HPL,且硬质合金锯片的更换频率超过每周一次,那么因更换刀具(以及重新调整划线锯)而造成的产量损失,其代价通常会超过PCD刀具较高的采购成本。当达到这一临界点时,就应将高频作业工位的刀具更换为PCD材质,而针对小批量或多品种的生产任务,则继续使用硬质合金锯片。