
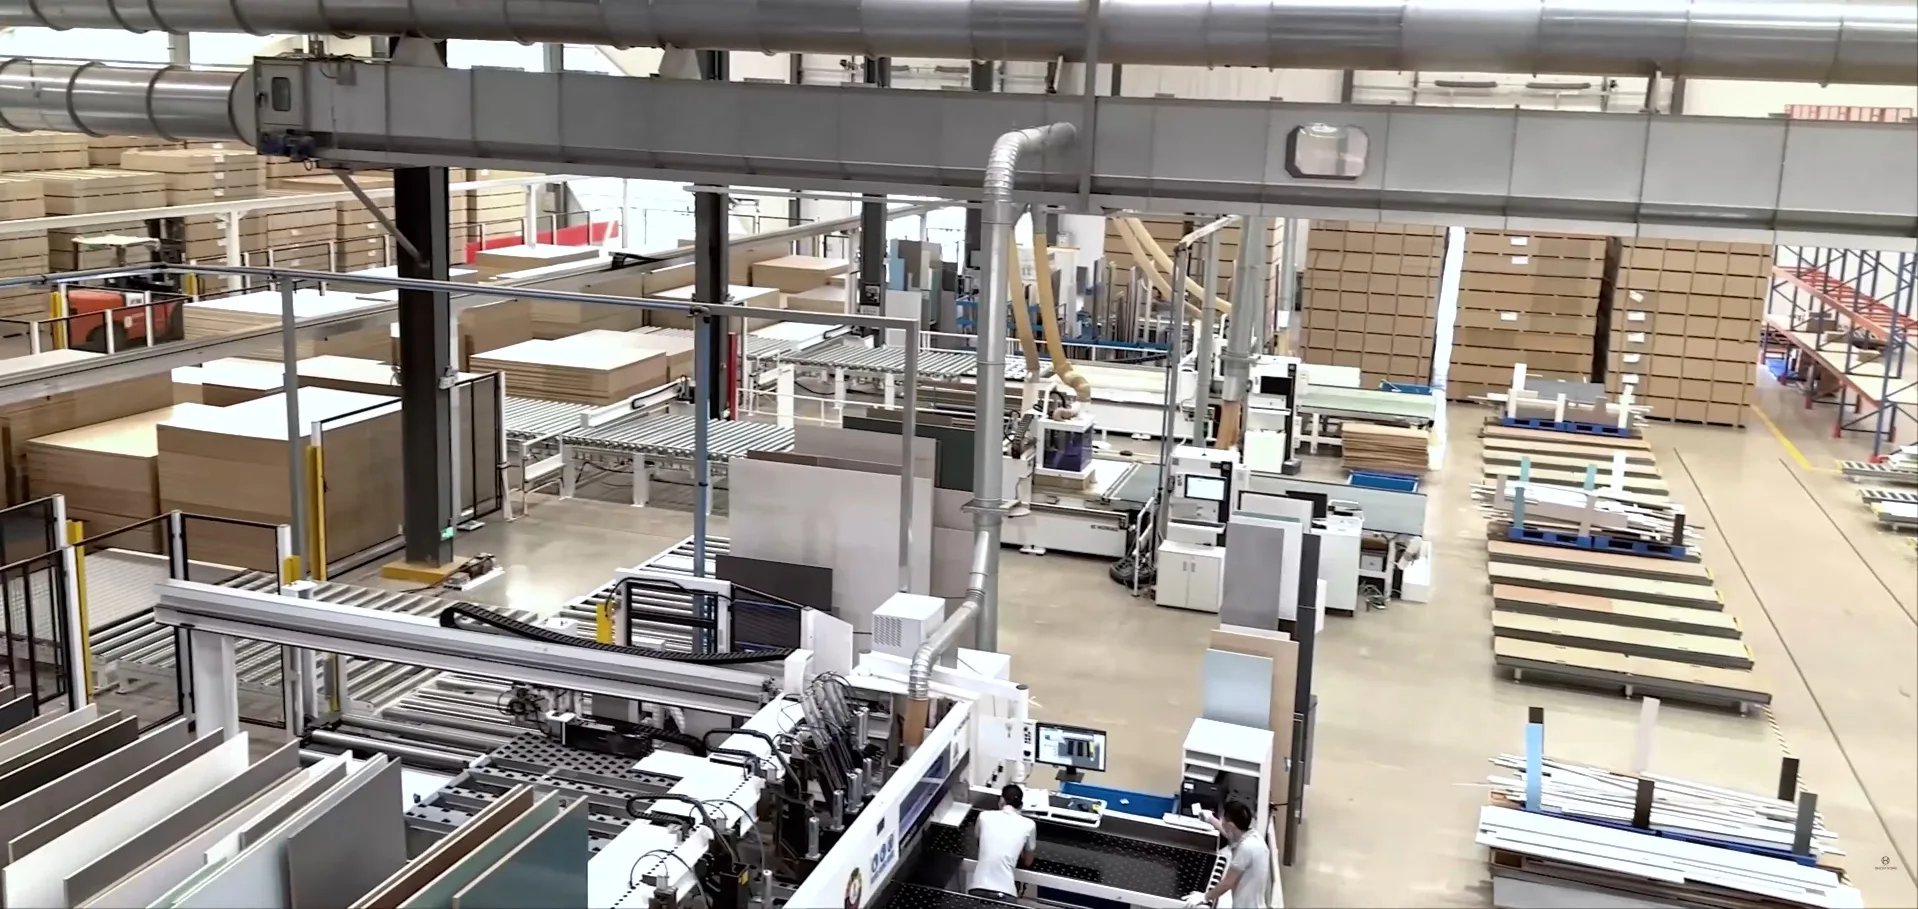
Решения за производство на корпусни мебели
Високопрецизни решения за разкрояване и обработка на плоскости
Прецизност и постоянство при серийното мебелно производство на линии Homag, Biesse и SCM — ръбове без отчупвания при абразивни меламин, MDF и HPL, осигурени от съгласувани циркулярни дискове PCD и TCT за всяка станция.
Предизвикателства в индустрията
Къде линиите за плоскости създават брак и губят време за работа
Облицованите плоскости изглеждат лесни, но се режат трудно: крехка абразивна повърхност върху нееднородна сърцевина, обработвана с висока скорост, при която части от милиметъра решават дали детайлът ще бъде доставен или бракуван. Тези четири проблема са решаващи.
Разкъсване и отчупване на меламина
Повърхността от меламин или HPL е твърда, но крехка. Щом циркулярният диск се отклони леко или режещият ръб загуби остротата си, той разкъсва покритието вместо да го пререже. Отчупването по горната или долната страна превръща скъпия разкроен детайл в брак.
Абразивна сърцевина и износване от смолата
Сърцевините на плоскостите съдържат силициев диоксид от рециклираните влакна, а свързващите UF/MUF смоли нагряват среза. Силициевият диоксид износва предната повърхност, а топлината атакува кобалтовото свързващо вещество в карбида — заедно те бързо заоблят ръба, което причинява отчупванията.
Несъответствие между подрезващия и основния диск
Чистият двустранен срез зависи от това подрезващият и основният диск да работят по точно една и съща линия и ширина на среза. Ако ширината или напрягането им се разминават дори минимално, по ръба на плоскостта се образува стъпало и кантиращата машина не може да положи канта наравно върху него.
Вибрации при подрязване и снемане на материал
При кантиращи и двустранни профилиращи машини подрязващите дискове и дробителите се въртят бързо и агресивно отнемат материал. Всеки дисбаланс или лошо отвеждане на стружките предизвиква високочестотни вибрации, които оставят вълнообразни следи, обгарят ръба и износват лагерите на шпиндела.
Нашият технически подход
Как запазваме ръба без отчупвания, срез след срез
Съгласувана гама PCD и субмикронен карбид
Правилното решение за абразивните плоскости е подходящата пластина за задачата, а не един материал за всичко. Прясно шлифованият диск от субмикронен карбид е изключително остър и оставя отличен ръб — ограничението е колко дълго запазва тази острота при облицовани плоскости. PCD започва с малко по-ниска острота, но поддържа приемливо качество на ръба месеци наред, така че първата и последната плоскост от серията изглеждат еднакво без междинна смяна. Предлагаме и двата вида и помагаме при избора според обема и материала.
Лазерни канали и демпфиране със смола за стабилно тяло
Ръбът без отчупвания започва с тяло, което не се отклонява. Нашите основни и подрезващи дискове използват лазерно изрязани разширителни канали и антивибрационни канали, запълнени със смола, за да поглъщат хармоничния резонанс при високи обороти и да поддържат точна линия дори през пакет плоскости — стабилното тяло позволява на острия ръб да пререже покритието чисто.
Прецизно съгласувана геометрия за подрязване и разкрояване
Шлифоваме подрезващите дискове — конусни или двуделни — в строг допуск на ширината на среза и ги съчетаваме с оптимизирана геометрия TCG или ATB на основния диск. Така предварителният и основният срез попадат точно на една линия. Плоският ръб без стъпало е основата за безшевно кантиране без видима линия на лепилото.
Балансирани, свободно режещи дробители и подрязващи дискове
Подрязващите дискове и сегментните дробители са конструирани и балансирани за високоскоростни шпиндели, с агресивен преден ъгъл и отворени пространства за стружките, които извеждат отпадъка, вместо да го задържат и нагряват ръба. Резултатът е бързо и чисто калиброване и подрязване без следи от обгаряне и по-дълъг живот на лагерите на шпиндела.
Препоръчани инструменти
Цялостна система от инструменти за линията за плоскости
Форматно разкрояване, подрязване, обработка на кантове, снемане на материал и CNC канали — с PCD и твърдосплавни инструменти от един партньор.

Панелен циркуляр / форматно разкрояване
Индустриални циркулярни дискове за форматно разкрояване на плоскости
Основни дискове с твърдосплавни пластини и геометрия TCG за хоризонтални панелни циркуляри и форматно-разкройващи машини — разкрояване без отчупвания на меламин, HPL, MDF и ламинирани ПДЧ в комплект с диск за подрезвач.
Вижте спецификациите →
Панелен циркуляр / форматно разкрояване
Циркулярни дискове PCD за форматно разкрояване на плоскости
Основни дискове с пластини PCD и геометрия TCG за същите панелни циркуляри — при целодневна обработка на абразивни плоскости животът им е 10 или повече пъти по-дълъг от твърдосплавните дискове, което намалява разхода за инструмент на срез и броя на смените.
Вижте спецификациите →
Форматен циркуляр с плъзгаща маса / разкрояване
Циркулярни дискове за форматно разкрояване на плоскости
Твърдосплавни дискове за форматни циркуляри с плъзгаща маса и настолни циркуляри, използвани с диск за подрезвач за чист двустранен срез на меламинови ПДЧ, MDF и шперплат в цехове с по-малък обем.
Вижте спецификациите →
Подрязване
Конусни дискове за подрезвач
Конусни твърдосплавни дискове за подрезвач, които предварително прорязват долното покритие, така че основният диск да излиза в вече отворена линия — без отчупвания по долната страна. Ширината на среза се регулира чрез височината при машини с повдигащ подрезващ агрегат.
Вижте спецификациите →
Подрязване
Конусни дискове PCD за подрезвач
Подрезващият вариант с PCD пластини запазва ширината на предварителния срез много по-дълго при абразивни плоскости. Съответствието между подрезващия и основния диск остава в допуск през дълги производствени серии без постоянна пренастройка.
Вижте спецификациите →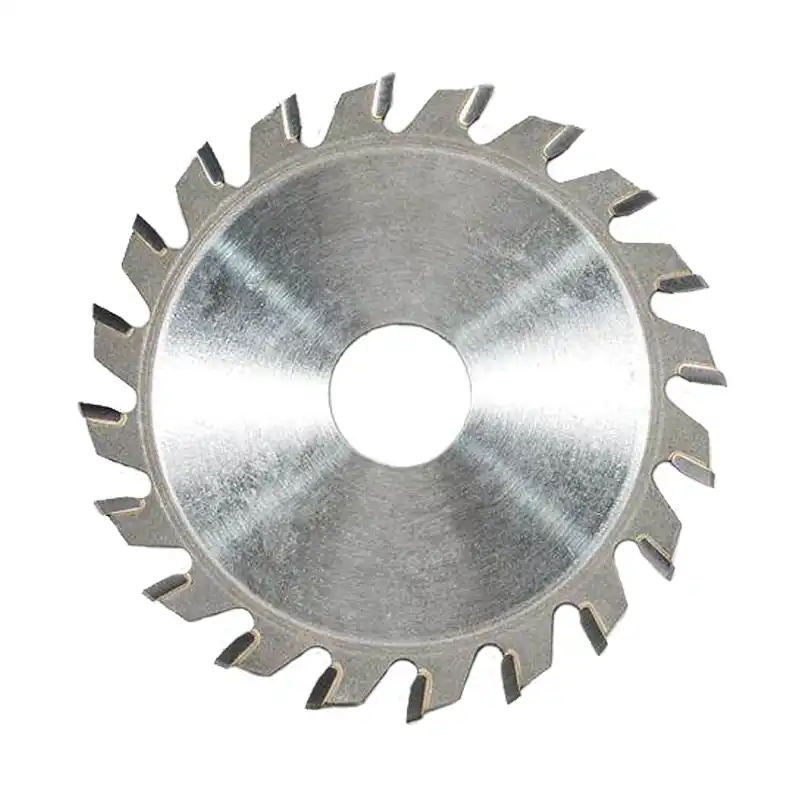
Кантиране / подрязване
Циркулярни дискове за подрязване на кантове
Малки твърдосплавни дискове за високи обороти на кантиращи машини, които подрязват чисто и наравно кантове от PVC, ABS, PP, PET, фурнир и масивна дървесина без стопяване или видими следи.
Вижте спецификациите →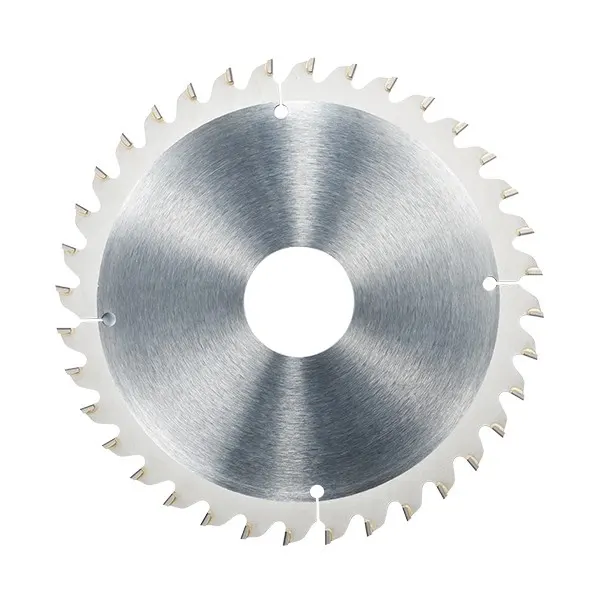
Кантиране / подрязване
Циркулярни дискове PCD за подрязване на кантове
Подрязващи дискове с PCD пластини за високопроизводителни кантиращи машини — диамантените режещи ръбове остават остри през хиляди метри кант и срезът наравно остава постоянен смяна след смяна.
Вижте спецификациите →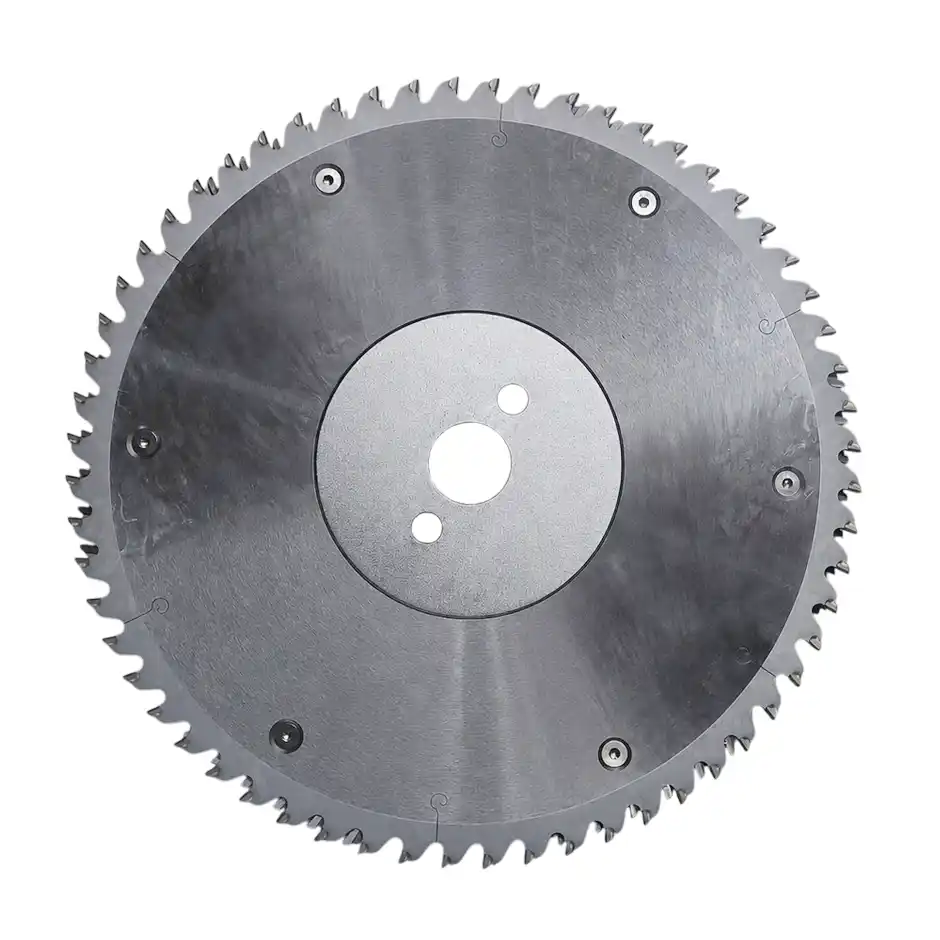
Калиброване / снемане на материал
Сегментни дробители за подрязване на плоскости
Сегментни дробители PCD за двустранни профилиращи машини и калибровъчни линии — отнемат прибавката за калиброване от ръба на плоскостта с едно бързо преминаване без отчупвания преди подрязващия диск и кантиращата машина.
Вижте спецификациите →
CNC обработващ център
Канални циркулярни дискове за CNC обработващи центри
Канални дискове с малък диаметър и висока твърдост за CNC обработващи центри и фрезови машини — канали без отчупвания за гърбове и дъна на чекмеджета в плоскости и масивна дървесина.
Вижте спецификациите →Очаквани резултати
Какво осигурява тази система от циркулярни дискове
Подобренията, които мебелната фабрика може да очаква, когато основните, подрезващите и подрязващите дискове работят като съгласуван комплект при препоръчаните параметри.
Съгласуваният комплект от подрезващ и основен диск премахва отчупванията по горната и долната страна, които бракуват облицованите детайли, повишава добива от първото преминаване и намалява брака при разкрояване.
При абразивни плоскости PCD запазва ръб с приемливо качество много по-дълго от твърдосплавните дискове — качеството остава постоянно през цялата серия, а линията спира за смяна значително по-рядко.
Плоският ръб без стъпало позволява кантът да прилегне без видима линия на лепилото и повишава възприеманото качество на готовите мебели.
Експертни въпроси и отговори
Често задавани въпроси
Да използвам ли конусен или двуделен диск за подрезвач?
Изборът зависи от машината. Панелните и форматните циркуляри с моторизирано регулиране на височината на подрезващия агрегат работят най-добре с конусен диск — ширината на предварителния срез се настройва фино чрез повдигане или спускане на диска. За по-стари машини без фино регулиране на височината е по-подходящ двуделен подрезващ диск, при който се добавят или премахват дистанционни шайби, за да се изравни физически ширината на среза с основния диск.
Защо срезът е чист отгоре, но има отчупвания отдолу?
Отчупванията по долната страна почти винаги са свързани с диска за подрезвач. Обичайните причини са три: подрезващият и основният диск не лежат точно на една линия; срезът на подрезващия диск се е износил и е станал по-тесен от основния, така че основните зъби излизат извън предварителния срез; или дълбочината на подрязване е твърде малка. Подравнете отново двата диска, настройте ширината на предварителния срез спрямо основния и поддържайте дълбочина около 1,5–2 mm.
PCD действително ли реже меламина по-добре от остър твърдосплавен диск?
Не при първия срез — чисто новият диск от субмикронен карбид е по-остър и може да остави дори по-фин ръб от PCD. Истинската разлика е колко дълго се запазва това качество. Облицованите плоскости бързо затъпяват карбида, а след затъпяване започват отчупвания; PCD поддържа ръб с приемливо качество без отчупвания в продължение на месеци. Стойността на PCD не е по-добър първи срез, а еднакво качество от първата до последната плоскост без междинна смяна.
Кога си струва преминаването от твърдосплавен диск (TCT) към PCD?
Следете честотата на смените и цената на престоя. Ако обработвате серийно силно абразивни ПДЧ, MDF или компактен ламинат и сменяте твърдосплавните дискове по-често от приблизително веднъж седмично, загубеното производство при всяка смяна — заедно с повторната настройка на подрезвача — обикновено надхвърля по-високата цена на PCD. Това е моментът да преминете към PCD на най-натоварените станции и да запазите твърдосплавните дискове за по-къси или разнообразни серии.
Получете план за циркулярните дискове
Всяко отчупено лице и всяка смяна на диск намаляват маржа на готовия детайл
Посочете машините си — панелен циркуляр, кантираща машина, двустранна профилираща машина и CNC — както и видовете плоскости и производствените обеми. Ние ще изградим план с дискове PCD и TCT за всяка отделна станция.