
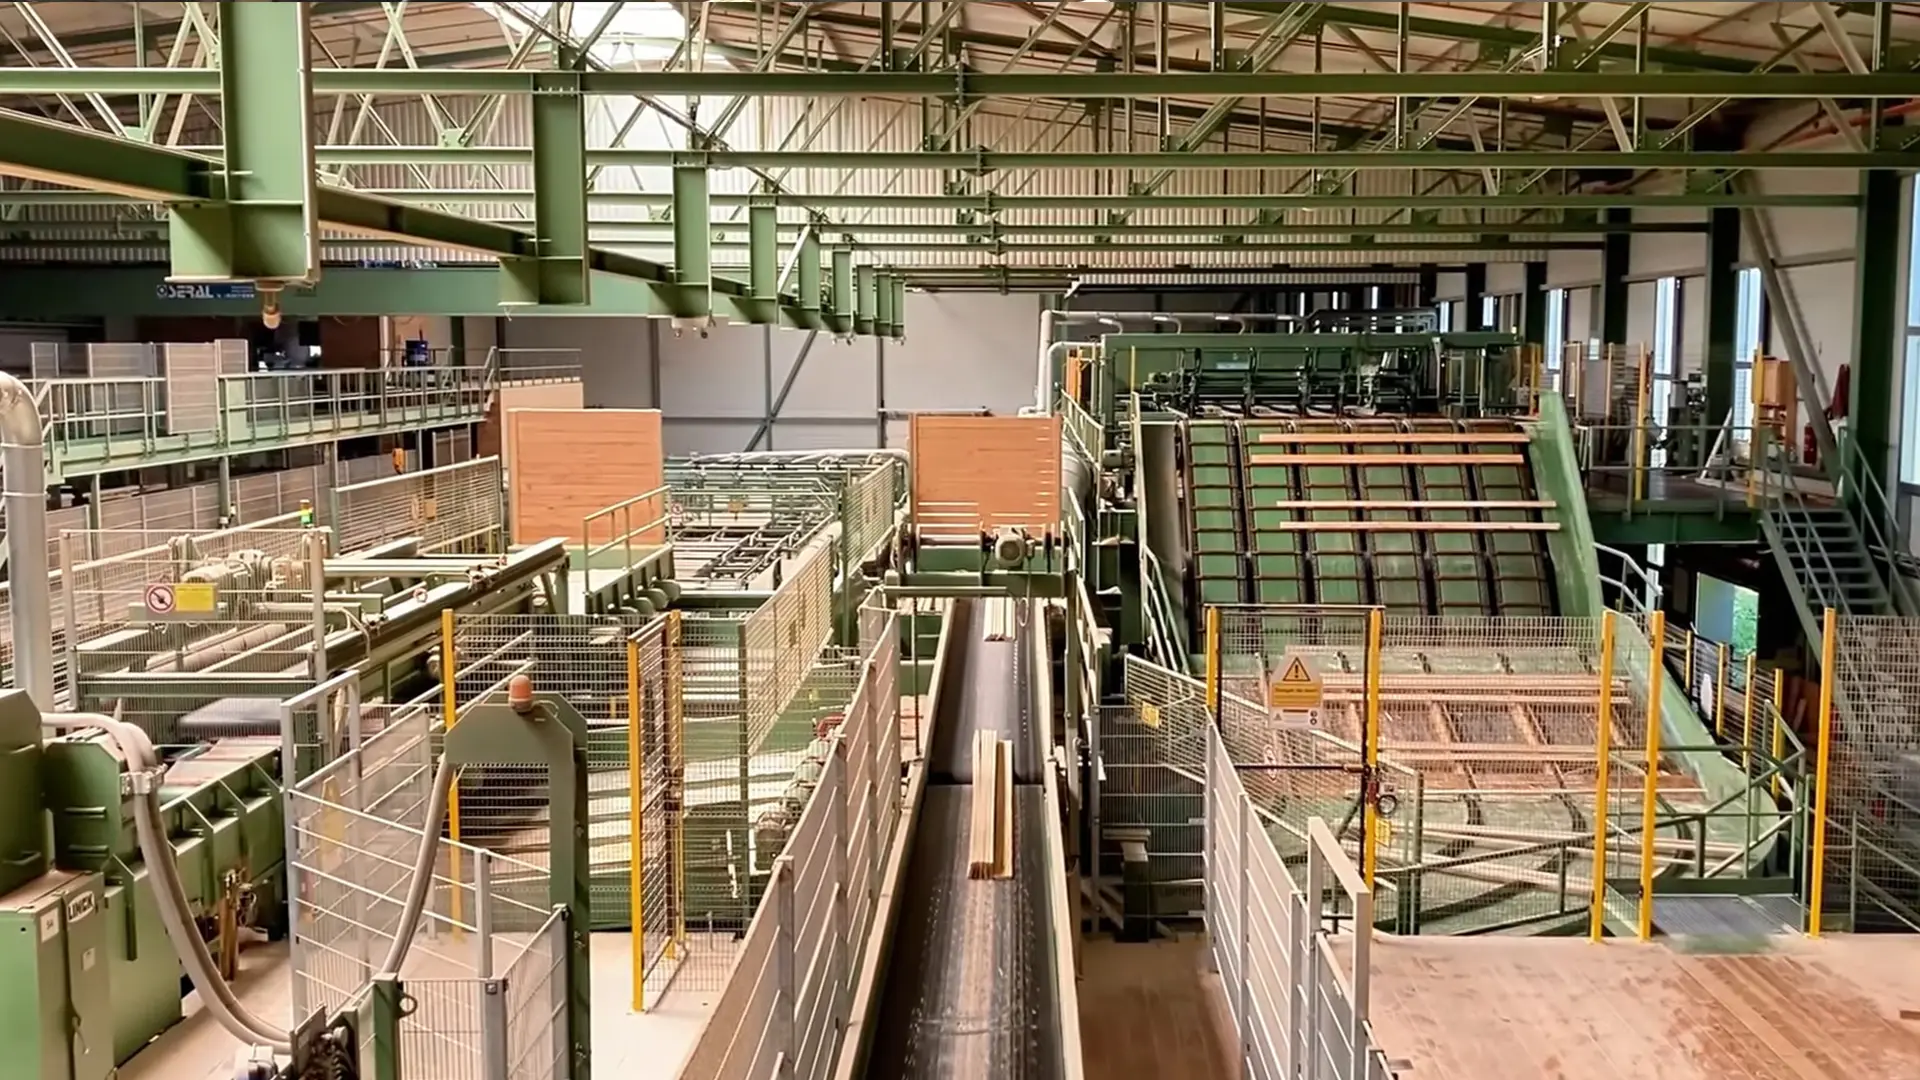
Решения за автоматизирани дъскорезници за първична обработка
Циркулярни дискове с висок добив за първична обработка на трупи
Проектирани за цялата линия за първично разкрояване — напречно рязане, стружкообразуващо профилиране и предварително и повторно рязане с многолистов циркуляр на машини Linck, EWD, HewSaw, Möhringer, SAB и Brodbaek. Поддържат права линия при високо подаване и извличат максимално количество дървен материал от всеки труп.
Предизвикателства в индустрията
Какво поврежда дисковете във високоскоростна линия за първично разкрояване
Трупите са естествен материал — мокър, смолист, чепат, замърсен с пясък и замръзнал през зимата — а модерните линии ги подават със скорост значително над 100 m/min. Тези видове повреди определят добива и времето на работа.
Криволичене на дисковете при дълбоко рязане с многолистов циркуляр
В комплект за многолистов циркуляр няколко диска режат едновременно дълбоко в гредата. При освобождаване на вътрешните напрежения на растежа дървесината притиска телата, а диск, загубил твърдост или напрягане, започва да криволичи и да се отклонява. Резултатът са вълнообразни повърхности, дебелина на дъските извън допуска и — в най-лошия случай — цял комплект дискове, прегрял за секунди.
Натрупване на смола и термично претоварване
Мократа иглолистна и смолистата дървесина изпича твърд слой смола и пресовани влакна по страните на тялото. Той запълва среза, увеличава страничното триене и топлината и извежда тялото извън работното му напрежение — дискът се разширява, губи линията си и започва да реже по-широко.
Удари от замръзнали трупи и чепове
През зимата дъскорезниците подават замръзнали трупи, чиито лед и плътни мъртви чепове удрят зъбите като твърди включвания. При пълна периферна скорост недостатъчно жилавият карбид отчупва или отлющва пластината, а един повреден зъб може да спре цялата автоматизирана линия за смяна на инструмент.
Абразивно износване от замърсявания в кората
Кората носи направо от гората пясък, абразивни частици, камъни и понякога забити чужди тела. При напречното рязане и стружкообразуващото профилиране това превръща процеса в шлифоване: ръбовете бързо се заоблят, силите на рязане нарастват, а с тях се влошават качеството на треските и натоварването на двигателя.
Нашият технически подход
Как поддържаме инструментите прави и удължаваме живота им
Твърдосплавни чистачи и изпъкнали тела
Предотвратяват натрупването на смола и триенето на тялото. При дисковете за многолистов циркуляр твърдосплавните чистачи извеждат натоварените със смола стружки от среза, преди да се спекат върху тялото, и служат като физически ограничители, които държат стоманеното тяло далеч от дървесината. Удебеленото изпъкнало тяло осигурява страничната твърдост, необходима за права линия при дълбоки срезове.
Напрягане и варианти с направляване / шлицов отвор за прави срезове
Предотвратяват криволиченето и разликите в ширината на ламелите. Всяко тяло се напряга чрез ролки според работните си обороти, за да остане плоско при нагряване. За най-взискателните многолистови и обрезни линии предлагаме направлявани дискове с шлицов отвор — многоточковото предаване на въртящия момент и външните направляващи поддържат тънкото тяло абсолютно право при пълно подаване.
Антифрикционни покрития и свободен поток на стружките
Предотвратяват нагряването и уплътняването на стружките в бързи профилиращи линии. Хромираните или полирани тела отблъскват смолата и намаляват страничното триене, а геометрията и обемът на междузъбните кухини позволяват стружките да излязат от среза при високо подаване, вместо да бъдат повторно нарязвани и нагрявани — обичайната причина за обгаряне на дисковете в линии Linck или HewSaw.
Удароустойчив карбид за замръзнали и замърсени трупи
Устоява на ударите от чепове и абразивното износване. При първична обработка на трупи жилавостта е по-важна от абсолютната твърдост: използваме ултрафинозърнест карбид с високо съдържание на кобалт, който понася удара от замръзнали чепове и абразията на замърсената кора, удължавайки интервала между заточванията при напречно рязане и стружкообразуващо профилиране.
Препоръчани инструменти
Съгласувани циркулярни дискове за всяка станция в линията
От площадката за трупи до окончателното повторно рязане — един партньор за инструментите на цялата линия за първична обработка.
Подаване на трупи / разкрояване по дължина
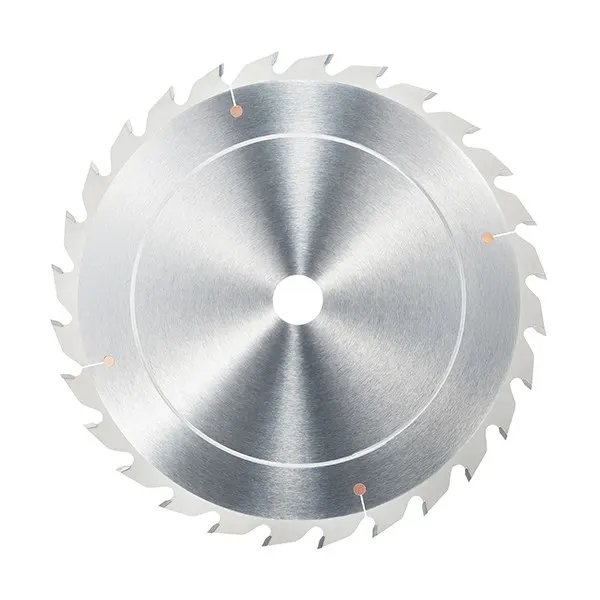
Циркулярни дискове за напречно рязане на трупи
Тежконатоварени дискове за напречно разкрояване на кръгли трупи по дължина в началото на линията — изработени с жилав ултрафинозърнест карбид, който издържа на замърсена с пясък кора и замръзнали чепове без отчупване.
Вижте спецификациите →
Стружкообразуващ профилиращ агрегат
Дробителни пръстени за линии за производство на технологични трески
Твърдосплавни дробителни пръстени за стружкообразуващи профилиращи агрегати, които превръщат капаците в чисти технологични трески, докато оформят двустранно бичената греда — проектирани за стабилен поток на треските и постоянни размери при мокри и сухи трупи.
Вижте спецификациите →
Профилиращ агрегат
Дробители за профилиращ агрегат
Твърдосплавни дробители за профилиращия агрегат — оформят и профилират лицето на трупа преди надлъжното рязане, като поддържат точността на профила серия след серия при непрекъснато високо подаване.
Вижте спецификациите →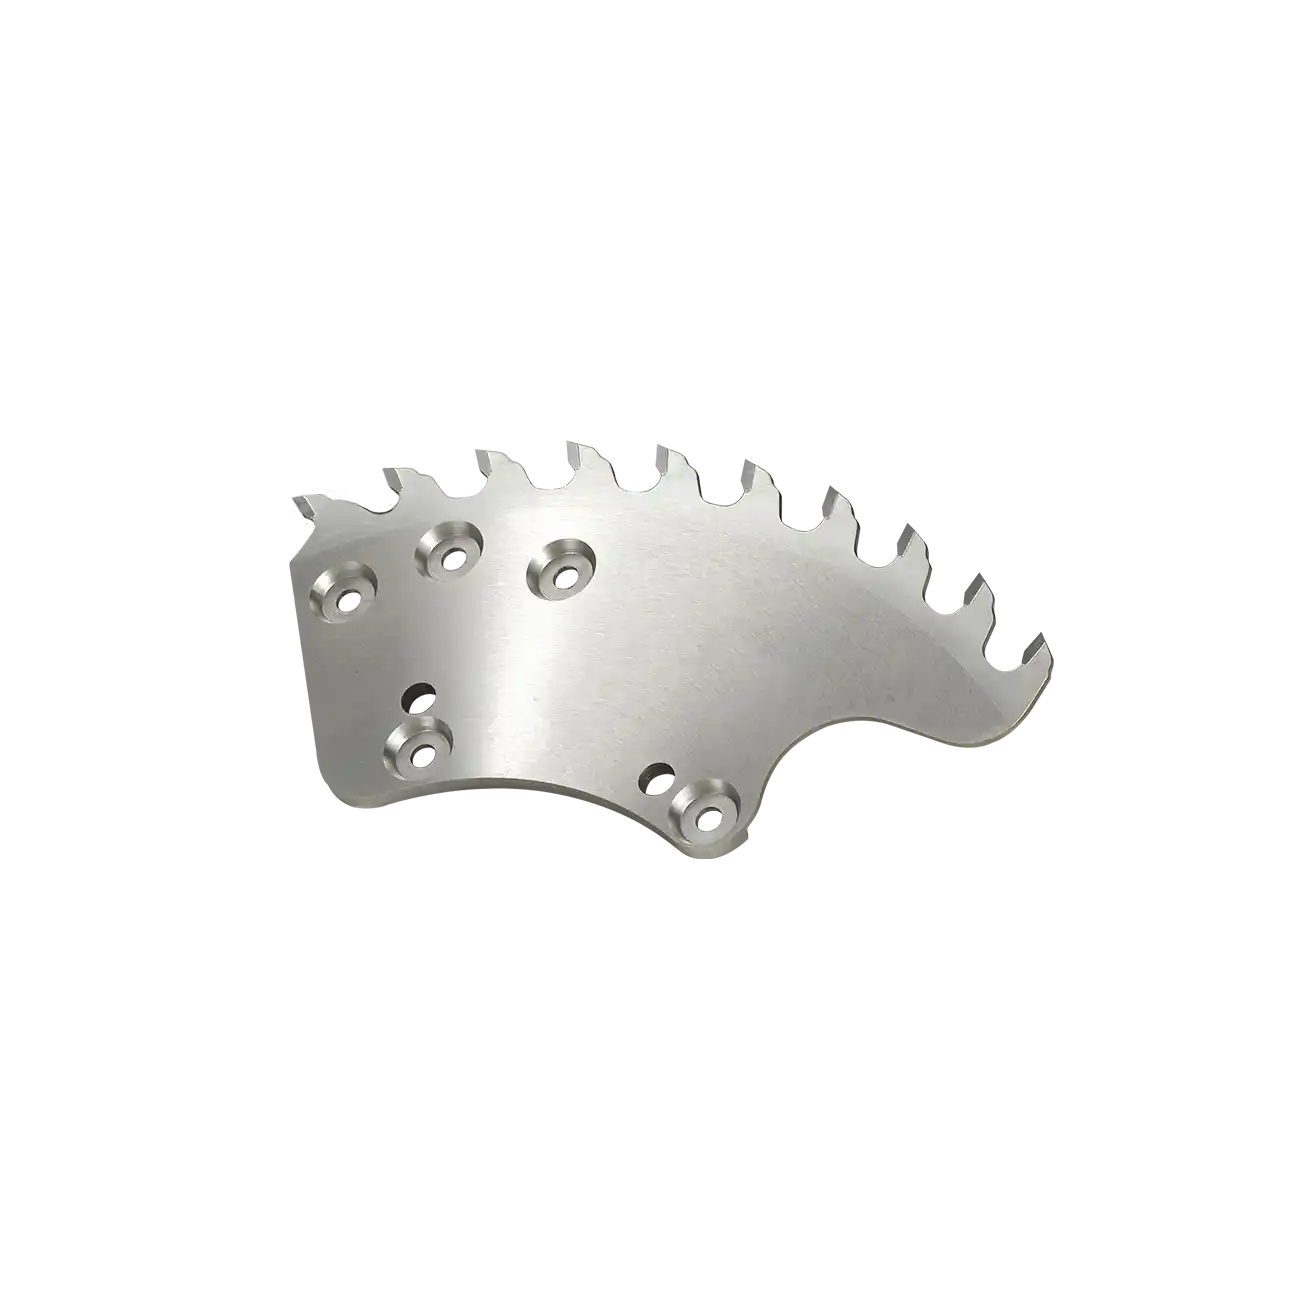
Профилиращ агрегат
Сегменти за профилиращ агрегат
Сменяеми твърдосплавни профилиращи сегменти за същите агрегати — подменят се само износените сегменти, а не цялото тяло на инструмента, което намалява разхода за профилиране на кубичен метър.
Вижте спецификациите →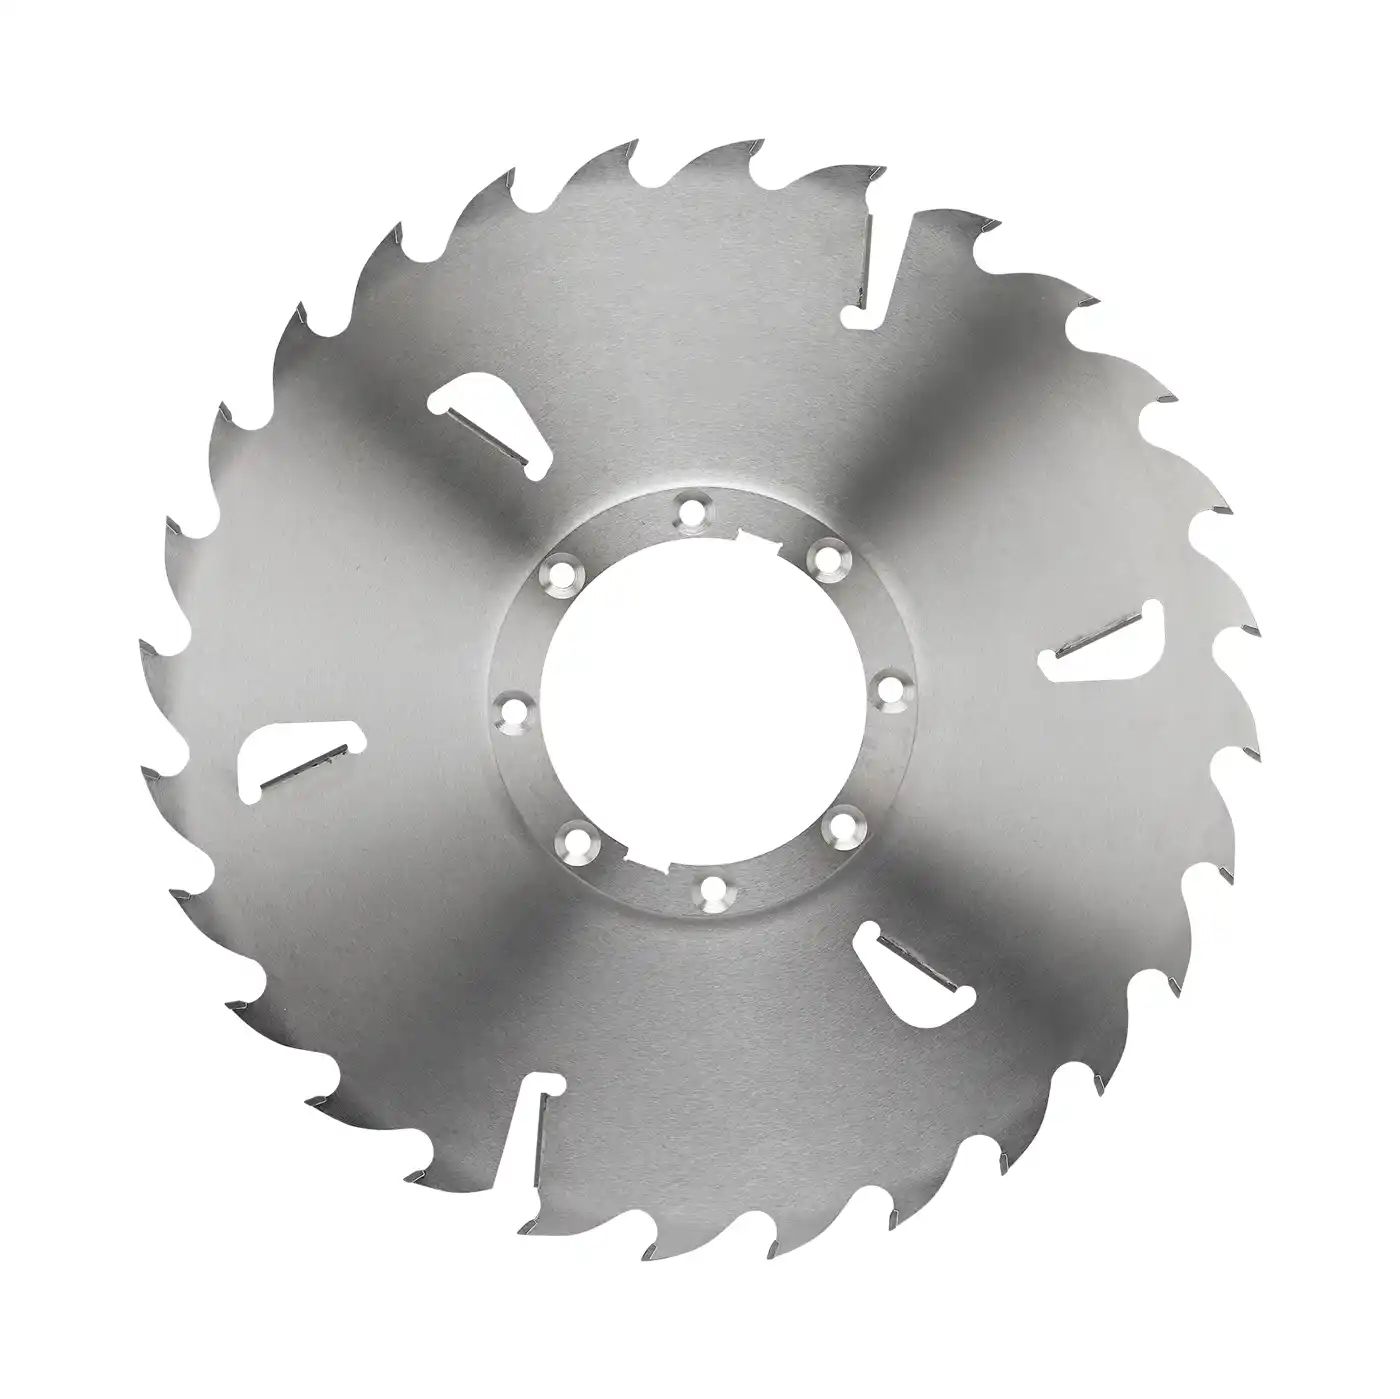
Предварително надлъжно рязане с многолистов циркуляр
Циркулярни дискове с чистачи за предварително рязане на многолистов циркуляр
Първо преминаване на многолистовия циркуляр през цялата греда. Удебеленото изпъкнало тяло и твърдосплавните чистачи държат стоманеното тяло далеч от повърхността на дървесината и поддържат права линия при дълбоки срезове с високи вътрешни напрежения.
Вижте спецификациите →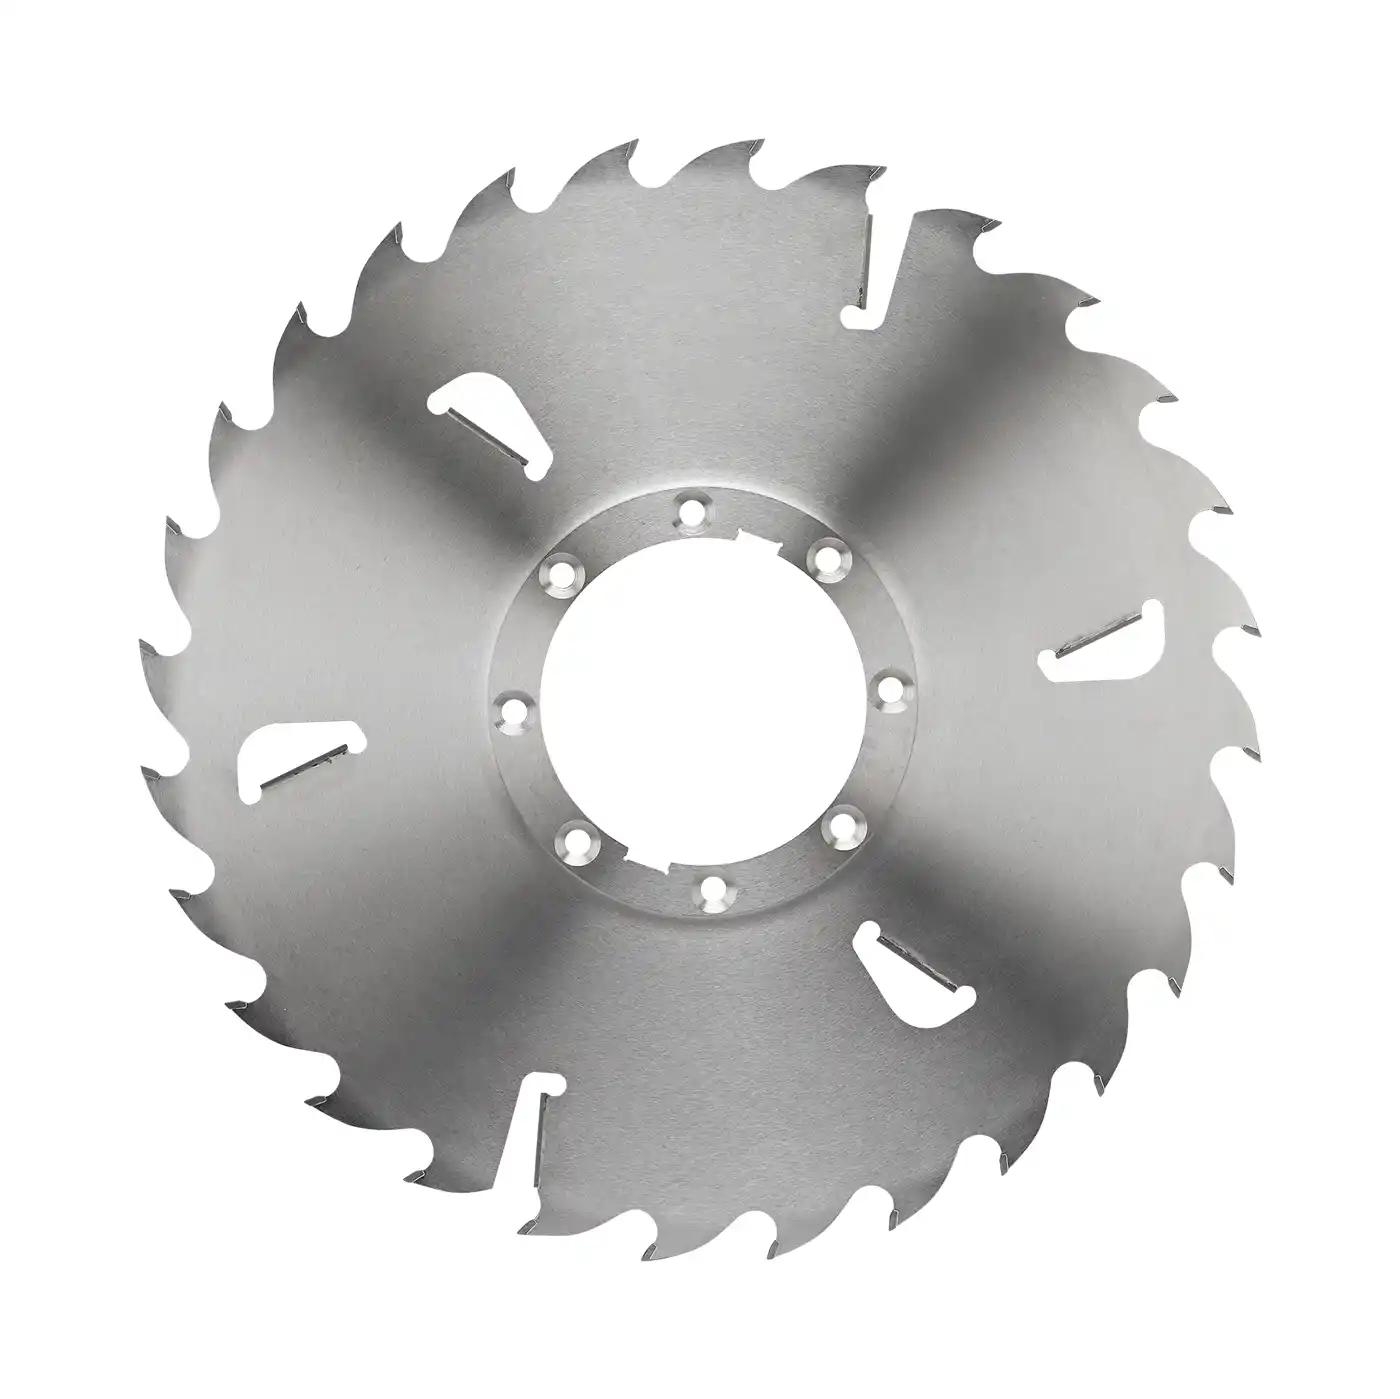
Повторно надлъжно рязане с многолистов циркуляр
Циркулярни дискове с чистачи за повторно рязане на многолистов циркуляр
Второ преминаване на многолистовия циркуляр, което калибрира дъските до крайната ширина. Телата с тънък срез и чистачи увеличават максимално добива, като ограничават отклоненията в ширината на ламелите по целия комплект на вала.
Вижте спецификациите →
Направляван многолистов циркуляр
Направлявани циркулярни дискове с шлицов отвор за многолистови циркуляри
За валови системи с направляване: шлицовият отвор разпределя задвижващия момент между множество контактни точки за по-стабилна работа, а външните направляващи поддържат тънкото тяло абсолютно право при пълно подаване.
Вижте спецификациите →Очаквани резултати
Какво осигурява тази програма от циркулярни дискове
Подобренията, които една дъскорезница може да очаква, когато цялата линия работи със съгласувани, правилно напрегнати дискове при препоръчаните параметри.
Дисковете, които поддържат права линия, позволяват намаляване на прибавката към целевия размер и уверена работа с по-тънък срез — по-голяма част от всеки труп се превръща в продаваеми дъски вместо в стърготини.
Покритията против полепване на смола и удароустойчивият карбид удължават интервала между смените на инструменти, така че линията HewSaw или Linck продължава да подава с пълна скорост вместо да спира за непланирани смени.
Стабилната работа на целия комплект на вала запазва дебелината и качеството на повърхността в допуск и захранва последващите операции по оптимизация, сушене и сортиране без брак.
Експертни въпроси и отговори
Често задавани въпроси
Могат ли вашите дискове за многолистов циркуляр да режат замръзнали трупи без промяна на подаването?
Замръзналата дървесина е въпрос на цялата система, а не само на смяна на диска. Нашият удароустойчив клас карбид е проектиран да понася удара от замръзнали чепове, но за зимна работа препоръчваме и зимна геометрия на зъбите — по-малкият преден ъгъл осигурява по-добра опора на ръба — както и бърза проверка на състоянието на вала и задвижващите ремъци. Дали можете да запазите същото подаване зависи от машината и температурата на трупите; ще специфицираме диска според реалните ви работни условия.
Защо стандартните дискове обгарят толкова бързо в нашата профилираща линия Linck?
В бърза автоматизирана линия причината почти винаги е отвеждането на стружките. Ако обемът на междузъбната кухина е твърде малък за скоростта на подаване, стружките не могат да напуснат среза — нарязват се отново и го запълват, страните на тялото се нагряват, дискът губи напрягане и започва да заклинва. Нашите профилиращи дискове и дискове за многолистов циркуляр имат размери на кухините за поток на стружките при високо подаване и повърхност, която отблъсква смолата. Това ги поддържа хладни при 100 m/min и повече.
Кога да използваме направлявани дискове с шлицов отвор вместо дискове с дистанционни втулки?
Изборът зависи от желаната ширина на среза и конструкцията на машината. Дисковете с дистанционни втулки върху гладък вал са по-прости и подходящи за умерен срез. Когато целите много тънък срез за максимален добив, направляваният диск с шлицов отвор е по-добрият избор: шлиците разпределят задвижващия момент между много контактни точки за по-стабилна работа, а външните направляващи физически ограничават тънкото тяло, за да не се отклонява от линията. Ако многолистовият или обрезният циркуляр е проектиран за направляващи, това е пътят към най-тънкия стабилен срез.
Получете план за инструментите
Във високоскоростна линия всеки отклонен или обгорял диск е добив, който не можете да продадете
Изпратете конфигурацията на линията — моделите на машините за напречно рязане, стружкообразуващо профилиране и многолистово рязане, видовете дървесина, целевите ширини на среза и дали обработвате замръзнали трупи. Нашите инженери ще изготвят план за инструментите на всяка станция.