
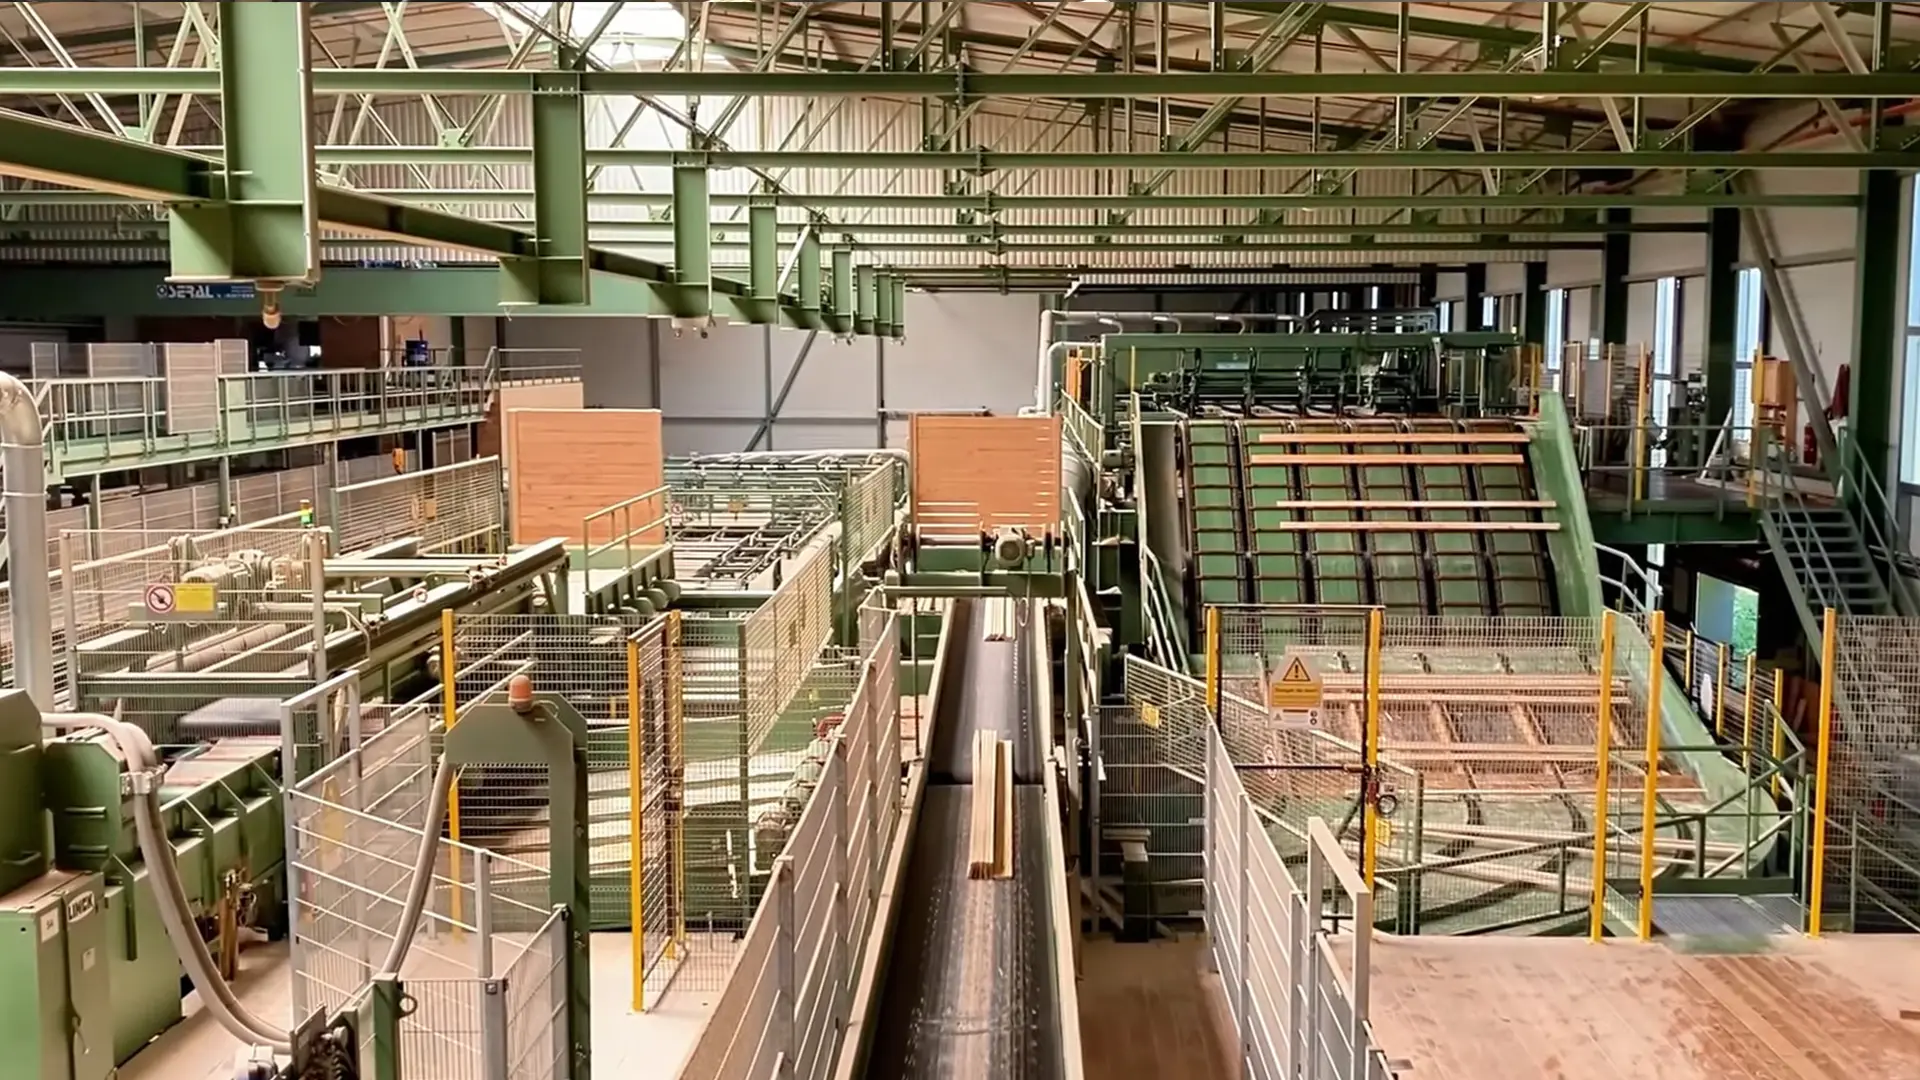
Giải pháp nhà máy cưa sơ cấp tự động
Lưỡi cưa tỷ lệ thu hồi cao cho gia công sơ cấp gỗ tròn
Được thiết kế cho toàn bộ dây chuyền xẻ phá — cắt ngang, tạo biên dạng bằng cụm máy phay băm dăm, xẻ nhiều lưỡi sơ cấp và xẻ lại trên máy Linck, EWD, HewSaw, Möhringer, SAB và Brodbaek. Giữ đường cắt thẳng ở tốc độ cấp phôi cao và thu được lượng gỗ xẻ tối đa từ mỗi khúc gỗ.
Thách thức trong ngành
Những yếu tố phá hỏng lưỡi cưa trên dây chuyền xẻ phá tốc độ cao
Gỗ tròn là vật liệu tự nhiên — ướt, nhiều nhựa, nhiều mắt, lẫn cát sạn và có thể đông cứng vào mùa đông — trong khi dây chuyền hiện đại cấp phôi với tốc độ vượt xa 100 m/phút. Đây là những dạng hư hỏng quyết định tỷ lệ thu hồi và thời gian vận hành của bạn.
Lưỡi chạy ngoằn ngoèo khi xẻ nhiều lưỡi ở độ sâu lớn
Trong một bộ cưa nhiều lưỡi, nhiều lưỡi cùng xẻ sâu vào hộp gỗ. Khi đường cưa giải phóng ứng suất sinh trưởng bên trong, gỗ kẹp chặt thân lưỡi; nếu thân lưỡi mất độ cứng vững hoặc ứng suất, lưỡi sẽ chạy ngoằn ngoèo và lệch hướng. Kết quả là bề mặt gợn sóng, chiều dày ván ngoài dung sai và — trong trường hợp xấu nhất — cả bộ lưỡi quá nhiệt chỉ trong vài giây.
Tích tụ nhựa gỗ và quá tải nhiệt
Gỗ mềm ướt và các loài nhiều nhựa nung kết một lớp nhựa cứng cùng sợi gỗ nén trên hai mặt thân lưỡi. Lớp này lấp đầy mạch cắt, làm tăng ma sát bên và nhiệt, đẩy thân lưỡi vượt quá điểm ứng suất thiết kế — khiến lưỡi giãn nở, lệch đường và bắt đầu cắt rộng.
Va đập từ gỗ tròn và mắt gỗ đông cứng
Vào mùa đông, nhà máy đưa vào các khúc gỗ đông cứng, nơi băng và mắt chết đặc chắc tác động lên răng như những điểm cứng. Ở tốc độ vành tối đa, loại hợp kim thiếu độ dai sẽ mẻ hoặc bong răng — và chỉ một răng hỏng cũng có thể khiến toàn bộ dây chuyền tự động dừng để thay dụng cụ.
Mài mòn do tạp chất trong vỏ cây
Vỏ cây mang theo cát, sạn, đá và đôi khi cả mảnh dị vật cắm vào từ rừng. Tại công đoạn cắt ngang và phay băm dăm, chúng biến quá trình cắt thành mài: cạnh cắt nhanh cùn, lực cắt tăng, chất lượng dăm giảm và tải động cơ tăng theo.
Giải pháp kỹ thuật của chúng tôi
Cách chúng tôi giúp dụng cụ cắt thẳng và bền lâu hơn
Răng gạt phoi hợp kim và thân lưỡi dạng lồi
Khắc phục tích tụ nhựa và ma sát thân lưỡi. Trên lưỡi cưa nhiều lưỡi, răng gạt phoi hợp kim đẩy phoi chứa nhựa ra khỏi mạch cắt trước khi chúng nung kết lên thân lưỡi, đồng thời tạo khoảng cách vật lý để thân thép không cọ vào mặt gỗ. Thân lưỡi lồi được gia cường bổ sung độ cứng vững theo phương ngang cần thiết để giữ thẳng khi cắt sâu.
Cán tạo ứng suất và tùy chọn dẫn hướng/lỗ then hoa cho đường cắt thẳng
Khắc phục hiện tượng chạy ngoằn ngoèo và sai lệch chiều rộng thanh gỗ. Mỗi thân lưỡi được cán tạo ứng suất theo tốc độ làm việc để giữ phẳng khi nóng lên. Với các dây chuyền cưa nhiều lưỡi và sửa cạnh khắt khe nhất, chúng tôi cung cấp lưỡi cưa dẫn hướng có lỗ then hoa — truyền mô-men qua nhiều điểm kết hợp bộ dẫn hướng bên ngoài giữ thân lưỡi mỏng thẳng tuyệt đối ở tốc độ cấp phôi tối đa.
Bề mặt giảm ma sát và dòng thoát phoi thông suốt
Khắc phục nhiệt và kẹt phoi trên dây chuyền tạo biên dạng tốc độ cao. Thân mạ chrome hoặc đánh bóng giúp chống bám nhựa và giảm ma sát bên; hình học hầu răng cùng khoang phoi được tính toán để phoi thoát khỏi đường cắt ở tốc độ cấp phôi cao thay vì bị cắt lại và nung nóng — nguyên nhân thường khiến lưỡi bị cháy trên dây chuyền Linck hoặc HewSaw.
Hợp kim chịu va đập cao cho gỗ tròn đông cứng và lẫn tạp chất
Khắc phục va đập từ mắt gỗ và mài mòn do cát sạn. Trong gia công sơ cấp gỗ tròn, độ dai quan trọng hơn độ cứng tuyệt đối: chúng tôi sử dụng hợp kim hạt siêu mịn hàm lượng cobalt cao, chịu được va đập của mắt gỗ đông cứng và chống mài mòn từ vỏ cây lẫn cát sạn, kéo dài khoảng thời gian giữa các lần mài lại ở công đoạn cắt ngang và phay băm dăm.
Dụng cụ đề xuất
Bộ lưỡi cưa đồng bộ cho từng công đoạn trên dây chuyền
Từ sàn tiếp nhận gỗ tròn đến công đoạn xẻ lại cuối cùng — một đối tác dụng cụ cho toàn bộ dây chuyền xẻ phá.
Cấp phôi gỗ tròn / Cắt khúc
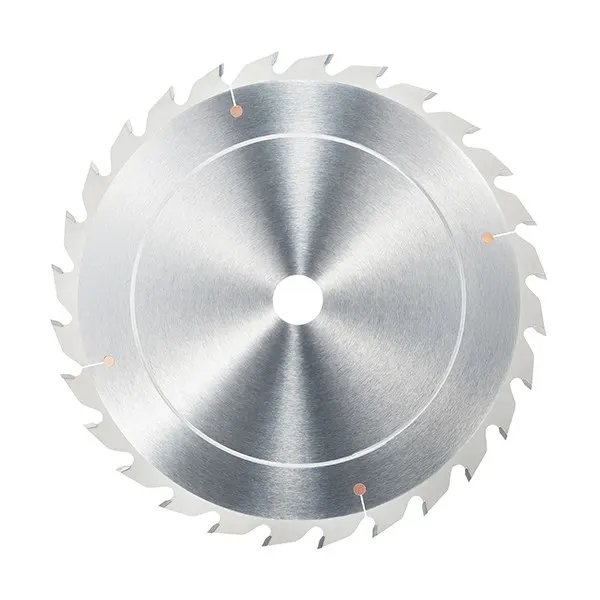
Lưỡi cưa đĩa cắt ngang khúc gỗ
Lưỡi cưa ngang tải nặng dùng để cắt gỗ tròn theo chiều dài tại đầu dây chuyền — sử dụng hợp kim hạt siêu mịn có độ dai cao để chịu được vỏ cây lẫn cát sạn và mắt gỗ đông cứng mà không mẻ răng.
Xem thông số kỹ thuật →
Cụm máy phay băm dăm
Vòng băm hợp kim cho dây chuyền băm dăm
Vòng băm hợp kim cho cụm máy phay băm dăm, biến phần bìa thành dăm sạch đồng thời tạo hình hộp gỗ — được thiết kế để duy trì dòng dăm ổn định và kích thước đồng đều trên cả gỗ tròn ướt lẫn khô.
Xem thông số kỹ thuật →
Cụm tạo biên dạng
Dao băm hợp kim cho cụm tạo biên dạng
Dao băm hợp kim cho cụm tạo biên dạng — tạo hình hộp gỗ và gia công biên dạng mặt gỗ tròn trước khi xẻ dọc, duy trì độ chính xác biên dạng qua từng đợt chạy liên tục ở tốc độ cấp phôi cao.
Xem thông số kỹ thuật →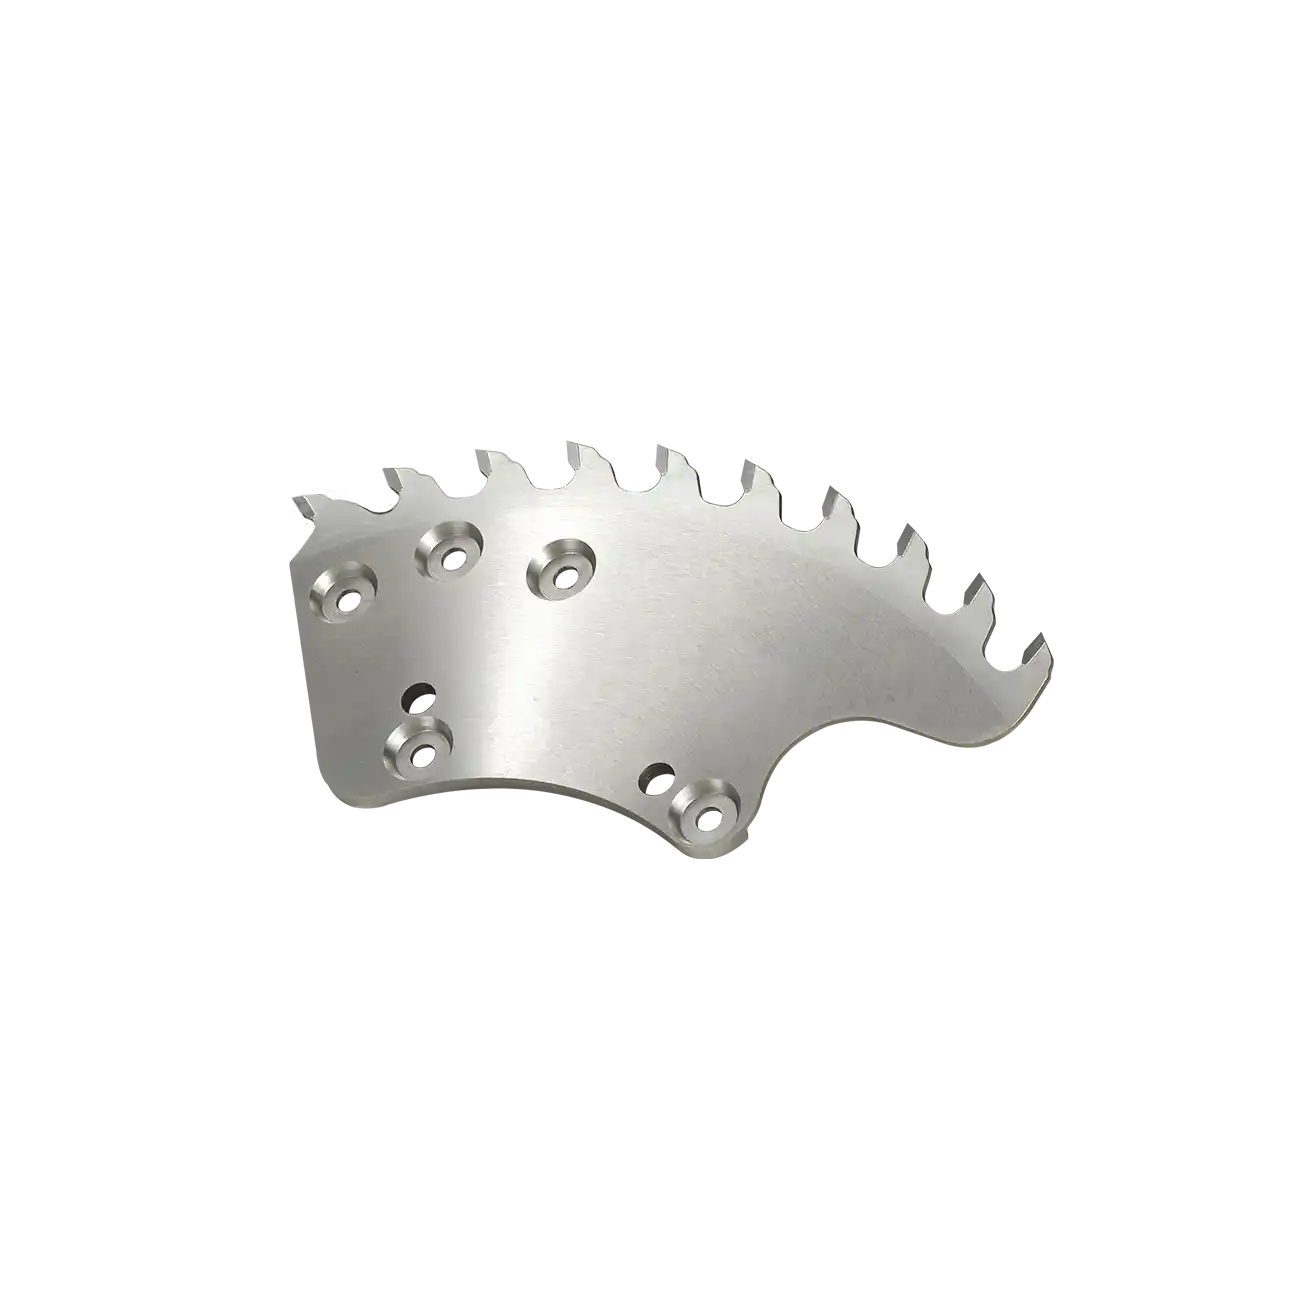
Cụm tạo biên dạng
Dao phân đoạn cho cụm tạo biên dạng
Dao phân đoạn hợp kim có thể thay thế cho cùng loại cụm máy — chỉ thay các phân đoạn đã mòn thay vì toàn bộ thân dụng cụ, giúp giảm chi phí tạo biên dạng trên mỗi mét khối gỗ.
Xem thông số kỹ thuật →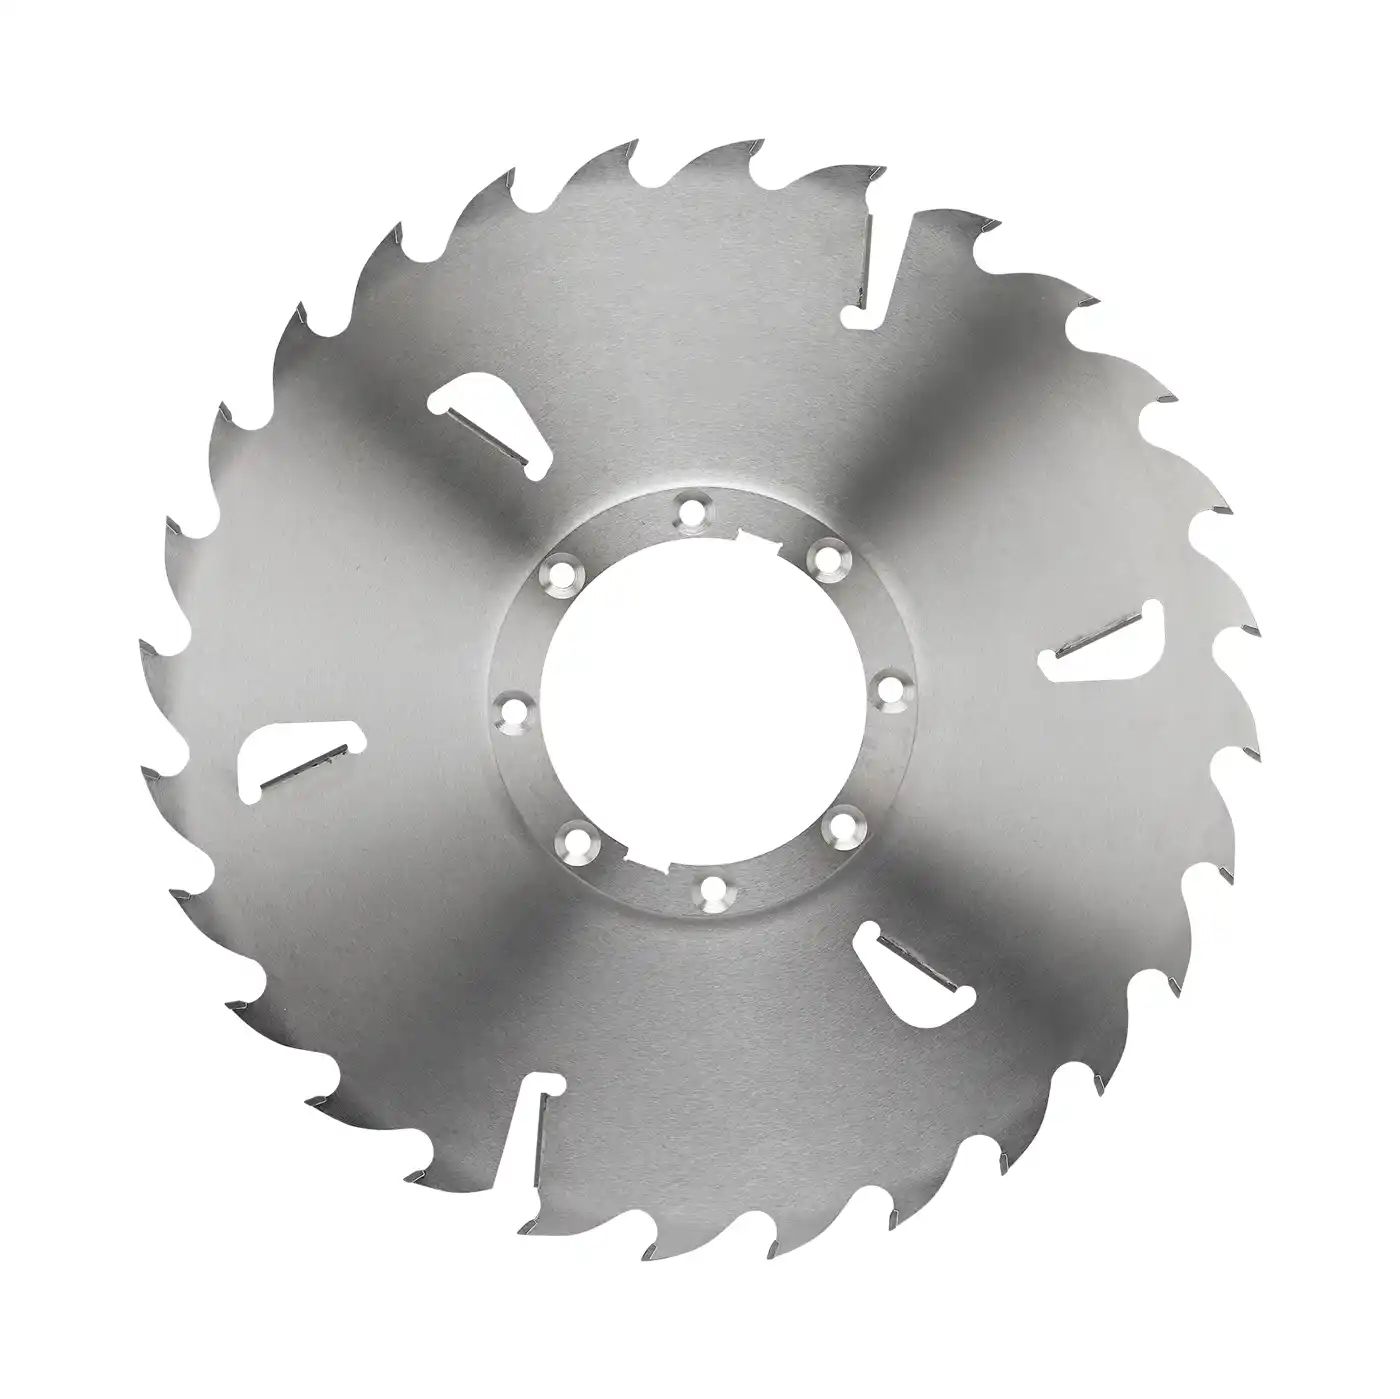
Xẻ nhiều lưỡi sơ cấp
Lưỡi cưa sơ cấp nhiều lưỡi có răng gạt phoi
Lượt xẻ nhiều lưỡi đầu tiên xuyên qua toàn bộ hộp gỗ. Thân lưỡi lồi được gia cường kết hợp răng gạt phoi hợp kim giúp thân thép không cọ vào bề mặt gỗ và giữ đường cắt thẳng trong các đường cắt sâu chịu ứng suất lớn.
Xem thông số kỹ thuật →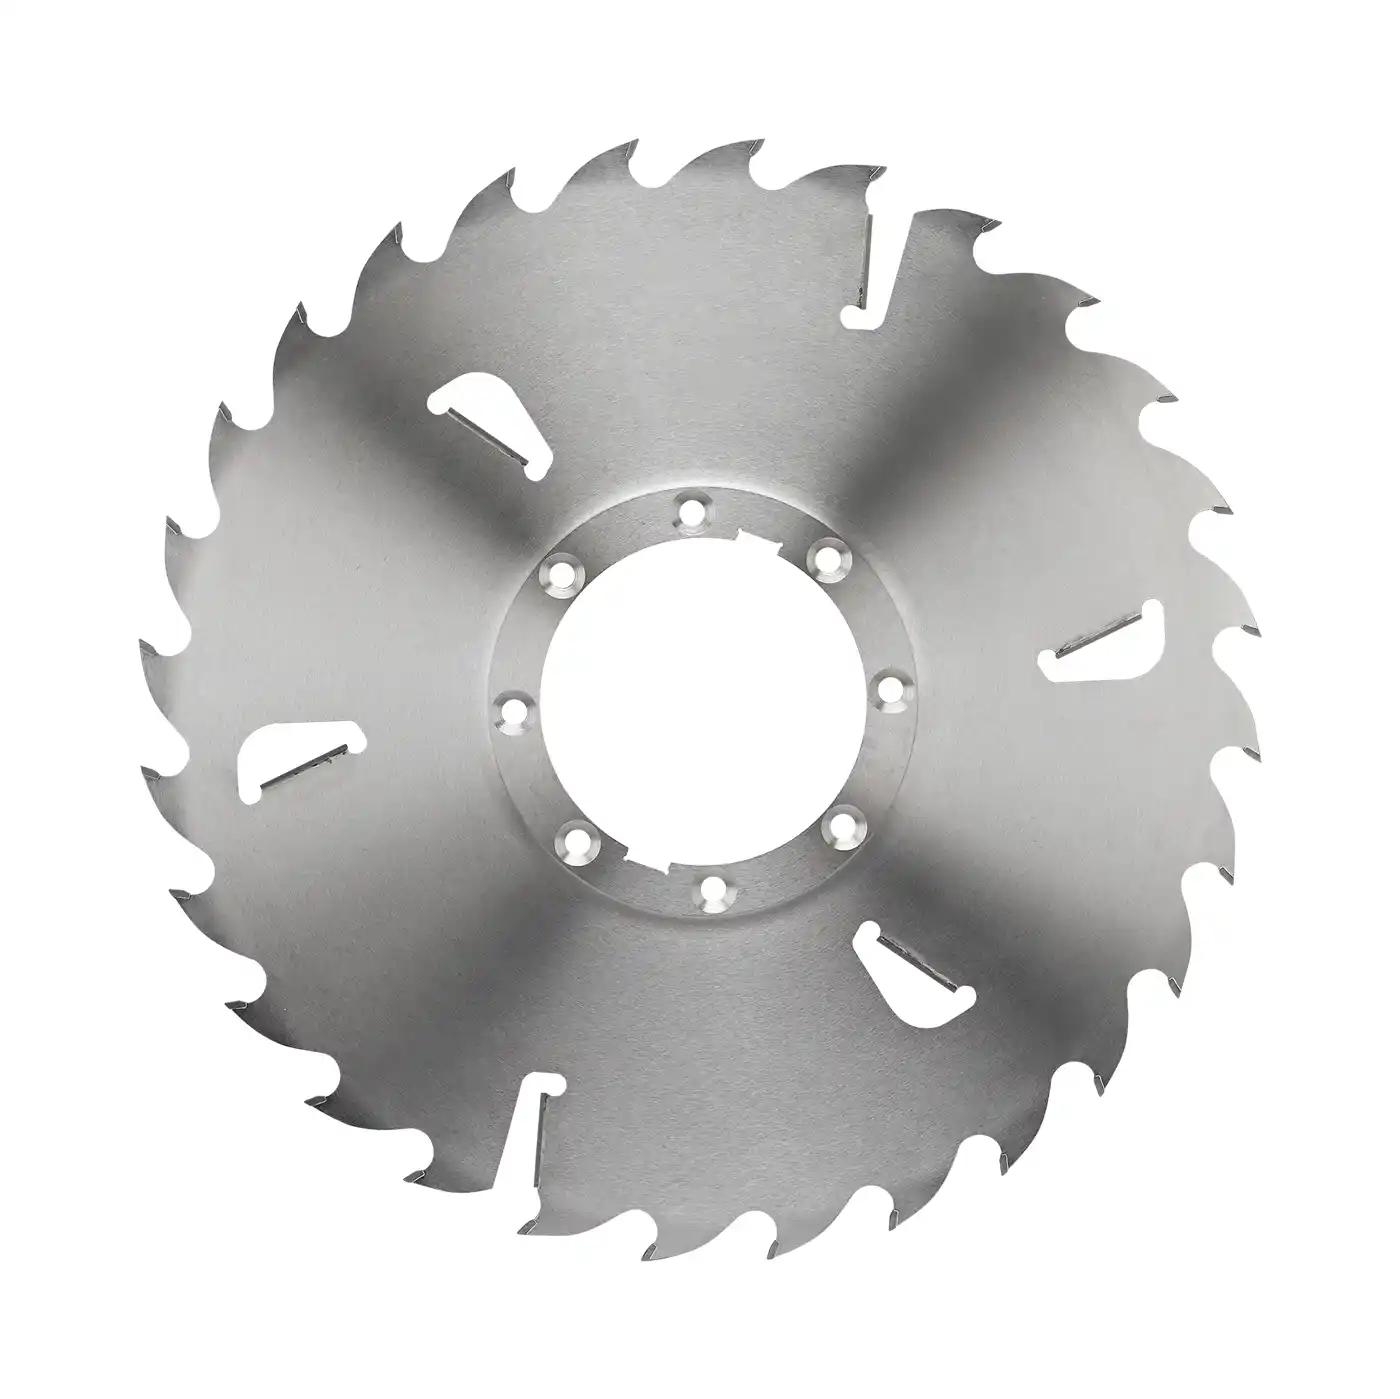
Xẻ lại bằng nhiều lưỡi
Lưỡi cưa xẻ lại nhiều lưỡi có răng gạt phoi
Lượt xẻ nhiều lưỡi thứ hai đưa ván về chiều rộng hoàn thiện. Thân lưỡi mạch cắt mỏng có răng gạt phoi giúp tối đa hóa tỷ lệ thu hồi đồng thời kiểm soát chặt chẽ độ sai lệch chiều rộng giữa toàn bộ bộ lưỡi trên trục.
Xem thông số kỹ thuật →
Xẻ nhiều lưỡi có dẫn hướng
Lưỡi cưa dẫn hướng lỗ then hoa cho máy cưa nhiều lưỡi
Dành cho hệ thống trục có dẫn hướng: lỗ then hoa phân bổ mô-men truyền động qua nhiều điểm tiếp xúc để vận hành ổn định hơn, trong khi bộ dẫn hướng bên ngoài giữ thân lưỡi mỏng thẳng tuyệt đối ở tốc độ cấp phôi tối đa.
Xem thông số kỹ thuật →Kết quả dự kiến
Hiệu quả mà chương trình lưỡi cưa này mang lại
Những lợi ích nhà máy cưa sơ cấp có thể đạt được khi toàn dây chuyền sử dụng lưỡi cưa đồng bộ, được tạo ứng suất chính xác và vận hành theo thông số khuyến nghị.
Lưỡi cưa giữ đường cắt thẳng cho phép giảm lượng dư kích thước mục tiêu và vận hành mạch cắt mỏng hơn một cách tin cậy — biến nhiều phần hơn của mỗi khúc gỗ thành ván bán được thay vì mùn cưa.
Bề mặt chống bám nhựa và hợp kim chịu va đập cao kéo dài thời gian vận hành giữa các lần thay dụng cụ, giúp dây chuyền HewSaw hoặc Linck tiếp tục cấp phôi ở tốc độ tối đa thay vì dừng máy ngoài kế hoạch.
Vận hành ổn định trên toàn bộ bộ lưỡi ở trục giúp duy trì chiều dày và chất lượng bề mặt ván trong dung sai, cung cấp phôi đạt yêu cầu liên tục cho các công đoạn tối ưu hóa, sấy và phân hạng phía sau.
FAQ chuyên môn
Câu hỏi thường gặp
Lưỡi cưa nhiều lưỡi có thể xử lý gỗ tròn đông cứng mà không giảm tốc độ cấp phôi không?
Xử lý gỗ đông cứng là vấn đề của toàn hệ thống, không chỉ đơn thuần thay lưỡi. Loại hợp kim chịu va đập cao của chúng tôi được chế tạo để chịu xung lực từ mắt gỗ đông cứng; tuy nhiên, khi vận hành vào mùa đông, chúng tôi cũng khuyến nghị hình học răng chuyên dụng với góc trước nhỏ hơn để nâng đỡ cạnh cắt tốt hơn, đồng thời kiểm tra nhanh tình trạng trục và dây đai truyền động. Khả năng duy trì đúng tốc độ cấp phôi còn phụ thuộc vào máy và nhiệt độ của gỗ tròn — chúng tôi sẽ quy định cấu hình lưỡi theo điều kiện vận hành thực tế.
Vì sao lưỡi cưa tiêu chuẩn nhanh bị cháy trên dây chuyền tạo biên dạng Linck?
Trên dây chuyền tự động tốc độ cao, nguyên nhân hầu như luôn là khả năng thoát phoi. Nếu thể tích hầu răng hoặc khoang phoi quá nhỏ so với tốc độ cấp phôi, phoi không thể thoát khỏi đường cắt — chúng bị cắt lại và nén trong mạch cắt, hai mặt thân lưỡi nóng lên, khiến lưỡi mất ứng suất và bắt đầu kẹt. Lưỡi cưa tạo biên dạng và lưỡi cưa nhiều lưỡi của chúng tôi được tính toán cho dòng phoi ở tốc độ cấp phôi cao và xử lý bề mặt chống bám nhựa, nhờ đó duy trì nhiệt độ ổn định ở 100 m/phút trở lên.
Khi nào nên dùng lưỡi cưa dẫn hướng có lỗ then hoa thay cho lưỡi cưa kẹp bằng bích?
Điều này phụ thuộc vào mạch cắt bạn muốn đạt và cấu tạo máy. Lưỡi cưa kẹp bằng bích trên trục trơn đơn giản hơn và phù hợp với mạch cắt trung bình. Khi chuyển sang mạch cắt rất mỏng để tối đa hóa tỷ lệ thu hồi, lưỡi cưa dẫn hướng có lỗ then hoa là lựa chọn tốt hơn: then hoa phân bổ mô-men truyền động qua nhiều điểm tiếp xúc để chạy ổn định, còn bộ dẫn hướng bên ngoài giữ thân lưỡi mỏng không bị lệch khỏi đường cắt. Nếu máy cưa nhiều lưỡi hoặc máy sửa cạnh đã được thiết kế cho bộ dẫn hướng, đây là phương án đạt mạch cắt ổn định mỏng nhất.
Nhận phương án dụng cụ
Trên dây chuyền tốc độ cao, mỗi lưỡi chạy lệch hoặc bị cháy đều làm mất lượng gỗ có thể bán
Hãy gửi cho chúng tôi cấu hình dây chuyền — model máy cắt ngang, máy phay băm dăm và máy cưa nhiều lưỡi, loại gỗ, mạch cắt mục tiêu cùng thông tin có gia công gỗ đông cứng hay không — đội ngũ kỹ sư sẽ xây dựng phương án dụng cụ cho từng công đoạn.