
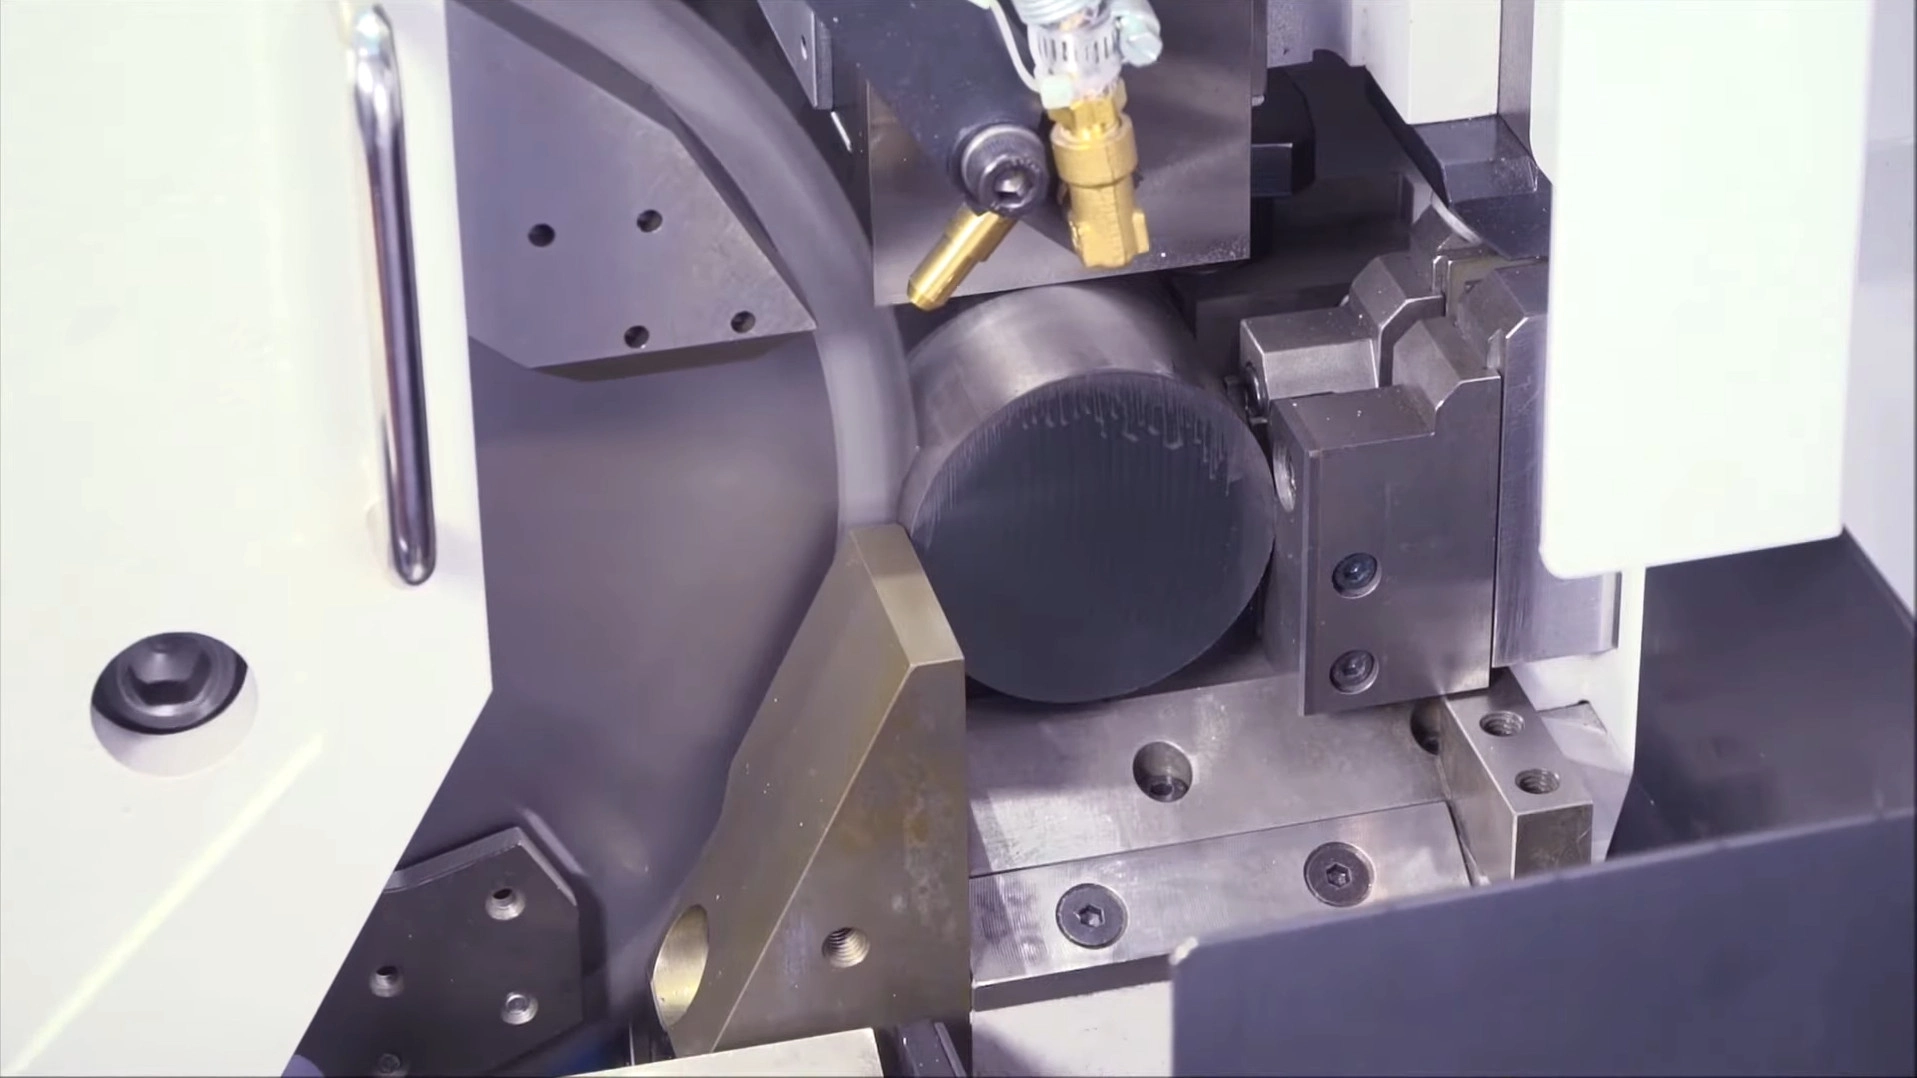
Giải pháp cắt thép theo chiều dài
Giải pháp cưa nguội kim loại tốc độ cao
Độ chính xác không thỏa hiệp ở tốc độ sản xuất trên máy cưa SOCO, Tsune, Kasto, Nishijima, Noritake và Everising. Khi cắt phôi đặc để rèn, ống thành dày cho vòng bi hoặc tấm dày thay cho cắt nhiệt, lưỡi Cermet và hợp kim tạo đường cắt nguội vuông, không ba via và không có vùng ảnh hưởng nhiệt.
Giá trị của cưa nguội
Giá trị nằm ở yếu tố “nguội” của quá trình cưa
Đường cắt nguội sạch và vuông không chỉ mang tính thẩm mỹ — nó quyết định hiệu quả tại máy rèn, mâm cặp và lợi nhuận cuối cùng.
Đặc tính vật lý: Nhiệt thoát theo phoi
Khi răng xén thép đặc, nhiệt độ vùng cắt tăng vọt trong khoảnh khắc. Hình học răng Cermet và hợp kim cuộn phoi ra ngay khi hình thành, đưa phần lớn nhiệt cắt ra ngoài cùng phoi.
- Phôi vẫn nguội — không có vùng ảnh hưởng nhiệt, không cứng cạnh và không thay đổi vi cấu trúc.
- Công đoạn tiếp theo — tiện, phay, tạo ren CNC — nhận được thép sạch, mềm và sẵn sàng gia công.
- Không cứng cạnh đồng nghĩa không truyền hiện tượng mòn sớm sang dụng cụ ở công đoạn phía sau.
Hiệu quả kinh tế: Tỷ lệ thu hồi & chi phí quy trình
Mặt cắt vuông, không ba via giúp giảm chi phí ở mọi công đoạn sau cưa — còn khi cắt phôi ngắn, mạch cắt mỏng giúp tiết kiệm trực tiếp nguyên liệu.
- Rèn & dập nguội: phôi phẳng, không vết cưa tránh nứt gấp bắt đầu từ dấu cưa; phôi dập có khối lượng ổn định theo gam bảo vệ khuôn đắt tiền khỏi tải lệch tâm.
- Cấp phôi CNC: đầu vuông, không ba via giúp bộ cấp thanh không bị kẹt, đồng thời bảo đảm kẹp mâm cặp và chạm chuẩn trục Z chính xác.
- Tùy chọn mạch cắt mỏng: giảm mạch cắt đoạn ngắn tần suất cao từ 2,0 mm xuống 1,5 mm giúp tiết kiệm 0,5 mm hợp kim đắt tiền ở mỗi lần cắt — con số tăng nhanh với hàng chục nghìn chi tiết mỗi ngày.
Thách thức trong ngành
Bốn vấn đề quen thuộc tại mọi xưởng cắt đứt
Dù là trạm cắt nội bộ cấp phôi cho rèn và CNC hay trung tâm dịch vụ bán vật liệu đã cắt, đây là bốn vấn đề quyết định năng suất, phế phẩm và uy tín của bạn.
Điểm nghẽn chu kỳ trong sản xuất hàng loạt
Máy cưa vòng quá chậm để liên tục cấp phôi cho máy ép rèn hoặc cụm máy CNC, còn lưỡi HSS mòn nhanh trên hợp kim cứng. Trong cả hai trường hợp, trạm cắt đứt trở thành điểm nghẽn — và thay lưỡi liên tục biến thành thời gian dừng ngoài kế hoạch.
Khuyết tật rèn do chất lượng cắt kém
Dập nguội và rèn đòi hỏi nghiêm ngặt về chất lượng phôi. Vết cưa gợn sóng và ba via gấp lại dưới áp lực, tạo mầm nứt ẩn trong vật rèn; mặt cắt không vuông làm khối lượng phôi dập dao động — rút ngắn tuổi thọ khuôn đắt tiền và gây phế phẩm tại khách hàng.
Biến cứng nguội ở thép không gỉ & thép hợp kim
Khi cắt thép không gỉ 304/316 hoặc thép hợp kim cứng bằng cạnh cùn hay bị cọ xát, bề mặt biến cứng ngay lập tức. Lớp cứng đó sẽ phá hủy mảnh hợp kim trong công đoạn tiện hoặc phay kế tiếp.
Vùng ảnh hưởng nhiệt & hiệu suất thấp khi gia công tấm
Trung tâm dịch vụ cắt tấm dày bằng oxy-gas hoặc laser phải trả chi phí hai lần: quá trình chậm, tiêu tốn điện năng và để lại cạnh cứng chịu ảnh hưởng nhiệt, gây khó khăn cho khách hàng khi gia công sau đó.
Giải pháp kỹ thuật của chúng tôi
Cách duy trì đường cắt vuông, nguội và ổn định
Ma trận răng Cermet & hợp kim kép
Chọn đúng vật liệu răng cho từng vật liệu, không dùng một mác cho mọi trường hợp. Cermet (TiC/TiN) có độ cứng nóng vượt trội và trơ hóa học với sắt — lý tưởng để cắt liên tục tốc độ cao thép cacbon đặc và thép hợp kim nhẹ, cho bề mặt bóng gương và tuổi thọ dài. Hợp kim vonfram cung cấp độ dai va đập cần thiết cho thép không gỉ, hợp kim cứng và cắt ống gián đoạn, chống sứt mẻ hiệu quả.
Cán tạo ứng suất động để triệt tiêu độ lệch
Phôi có khối lượng ổn định theo gam và không vết cưa bắt đầu từ thân lưỡi không chạy lệch. Mỗi thân thép được cán tạo ứng suất chính xác theo tốc độ làm việc, để khi nóng lên trong quá trình cắt liên tục, ứng suất bên trong đạt cân bằng và thân vẫn cứng vững — không độ đảo, không lệch ngang khi răng ăn vào thanh đặc.
Dung sai lỗ tâm chặt & hình học mặt bên duy trì độ phẳng
Chúng tôi kiểm soát chặt dung sai lỗ tâm, lỗ chốt và mài mặt bên răng bằng đá kim cương độ hạt cao để cạnh bên hoạt động như cạnh hoàn thiện — xóa các gờ nhỏ do rung gây ra. Kết hợp kẹp bích chính xác, giải pháp giữ vững độ vuông và tạo mặt phẳng, vuông góc mà rèn và CNC yêu cầu.
Tạo ứng suất cho mạch cắt mỏng & cưa tấm rung thấp
Với phôi ngắn tần suất cao, lưỡi mạch cắt mỏng được tạo ứng suất nghiêm ngặt hơn để thân mảnh chống cong lòng chảo dưới mô-men khi cắt thép đặc và duy trì độ vuông. Cách tiếp cận rung thấp, chính xác cao tương tự được áp dụng cho lưỡi cưa tấm — cắt tấm dày thẳng, vuông và nguội trên máy cưa dầm kim loại để thay thế cắt nhiệt.
Ước tính mức tiết kiệm
Công cụ tính tỷ lệ thu hồi vật liệu cho phôi ngắn
Phương án A
Phương án cắt A
Số lượng chi tiết
-
Số chi tiết nguyên trên mỗi thanh
Hiệu suất sử dụng vật liệu
-
Chiều dài hữu ích / chiều dài vật liệu thô
Phương án B
Phương án cắt B
Số lượng chi tiết
-
Số chi tiết nguyên trên mỗi thanh
Hiệu suất sử dụng vật liệu
-
Chiều dài hữu ích / chiều dài vật liệu thô
So sánh
So sánh phương án B với phương án A
Tính cả hai phương án trên để xem chênh lệch. Giá trị dương cho biết phương án B hiệu quả hơn phương án A.
Thay đổi số lượng chi tiết
-
Số chi tiết và tỷ lệ thay đổi
Thay đổi hiệu suất sử dụng
-
Điểm phần trăm và mức thay đổi tương đối
Dụng cụ đề xuất
Lưỡi cưa phù hợp theo vật liệu và kiểu cắt
Cermet để cắt sạch, nhanh thép đặc; hợp kim cho thép không gỉ, hợp kim cứng và ống.
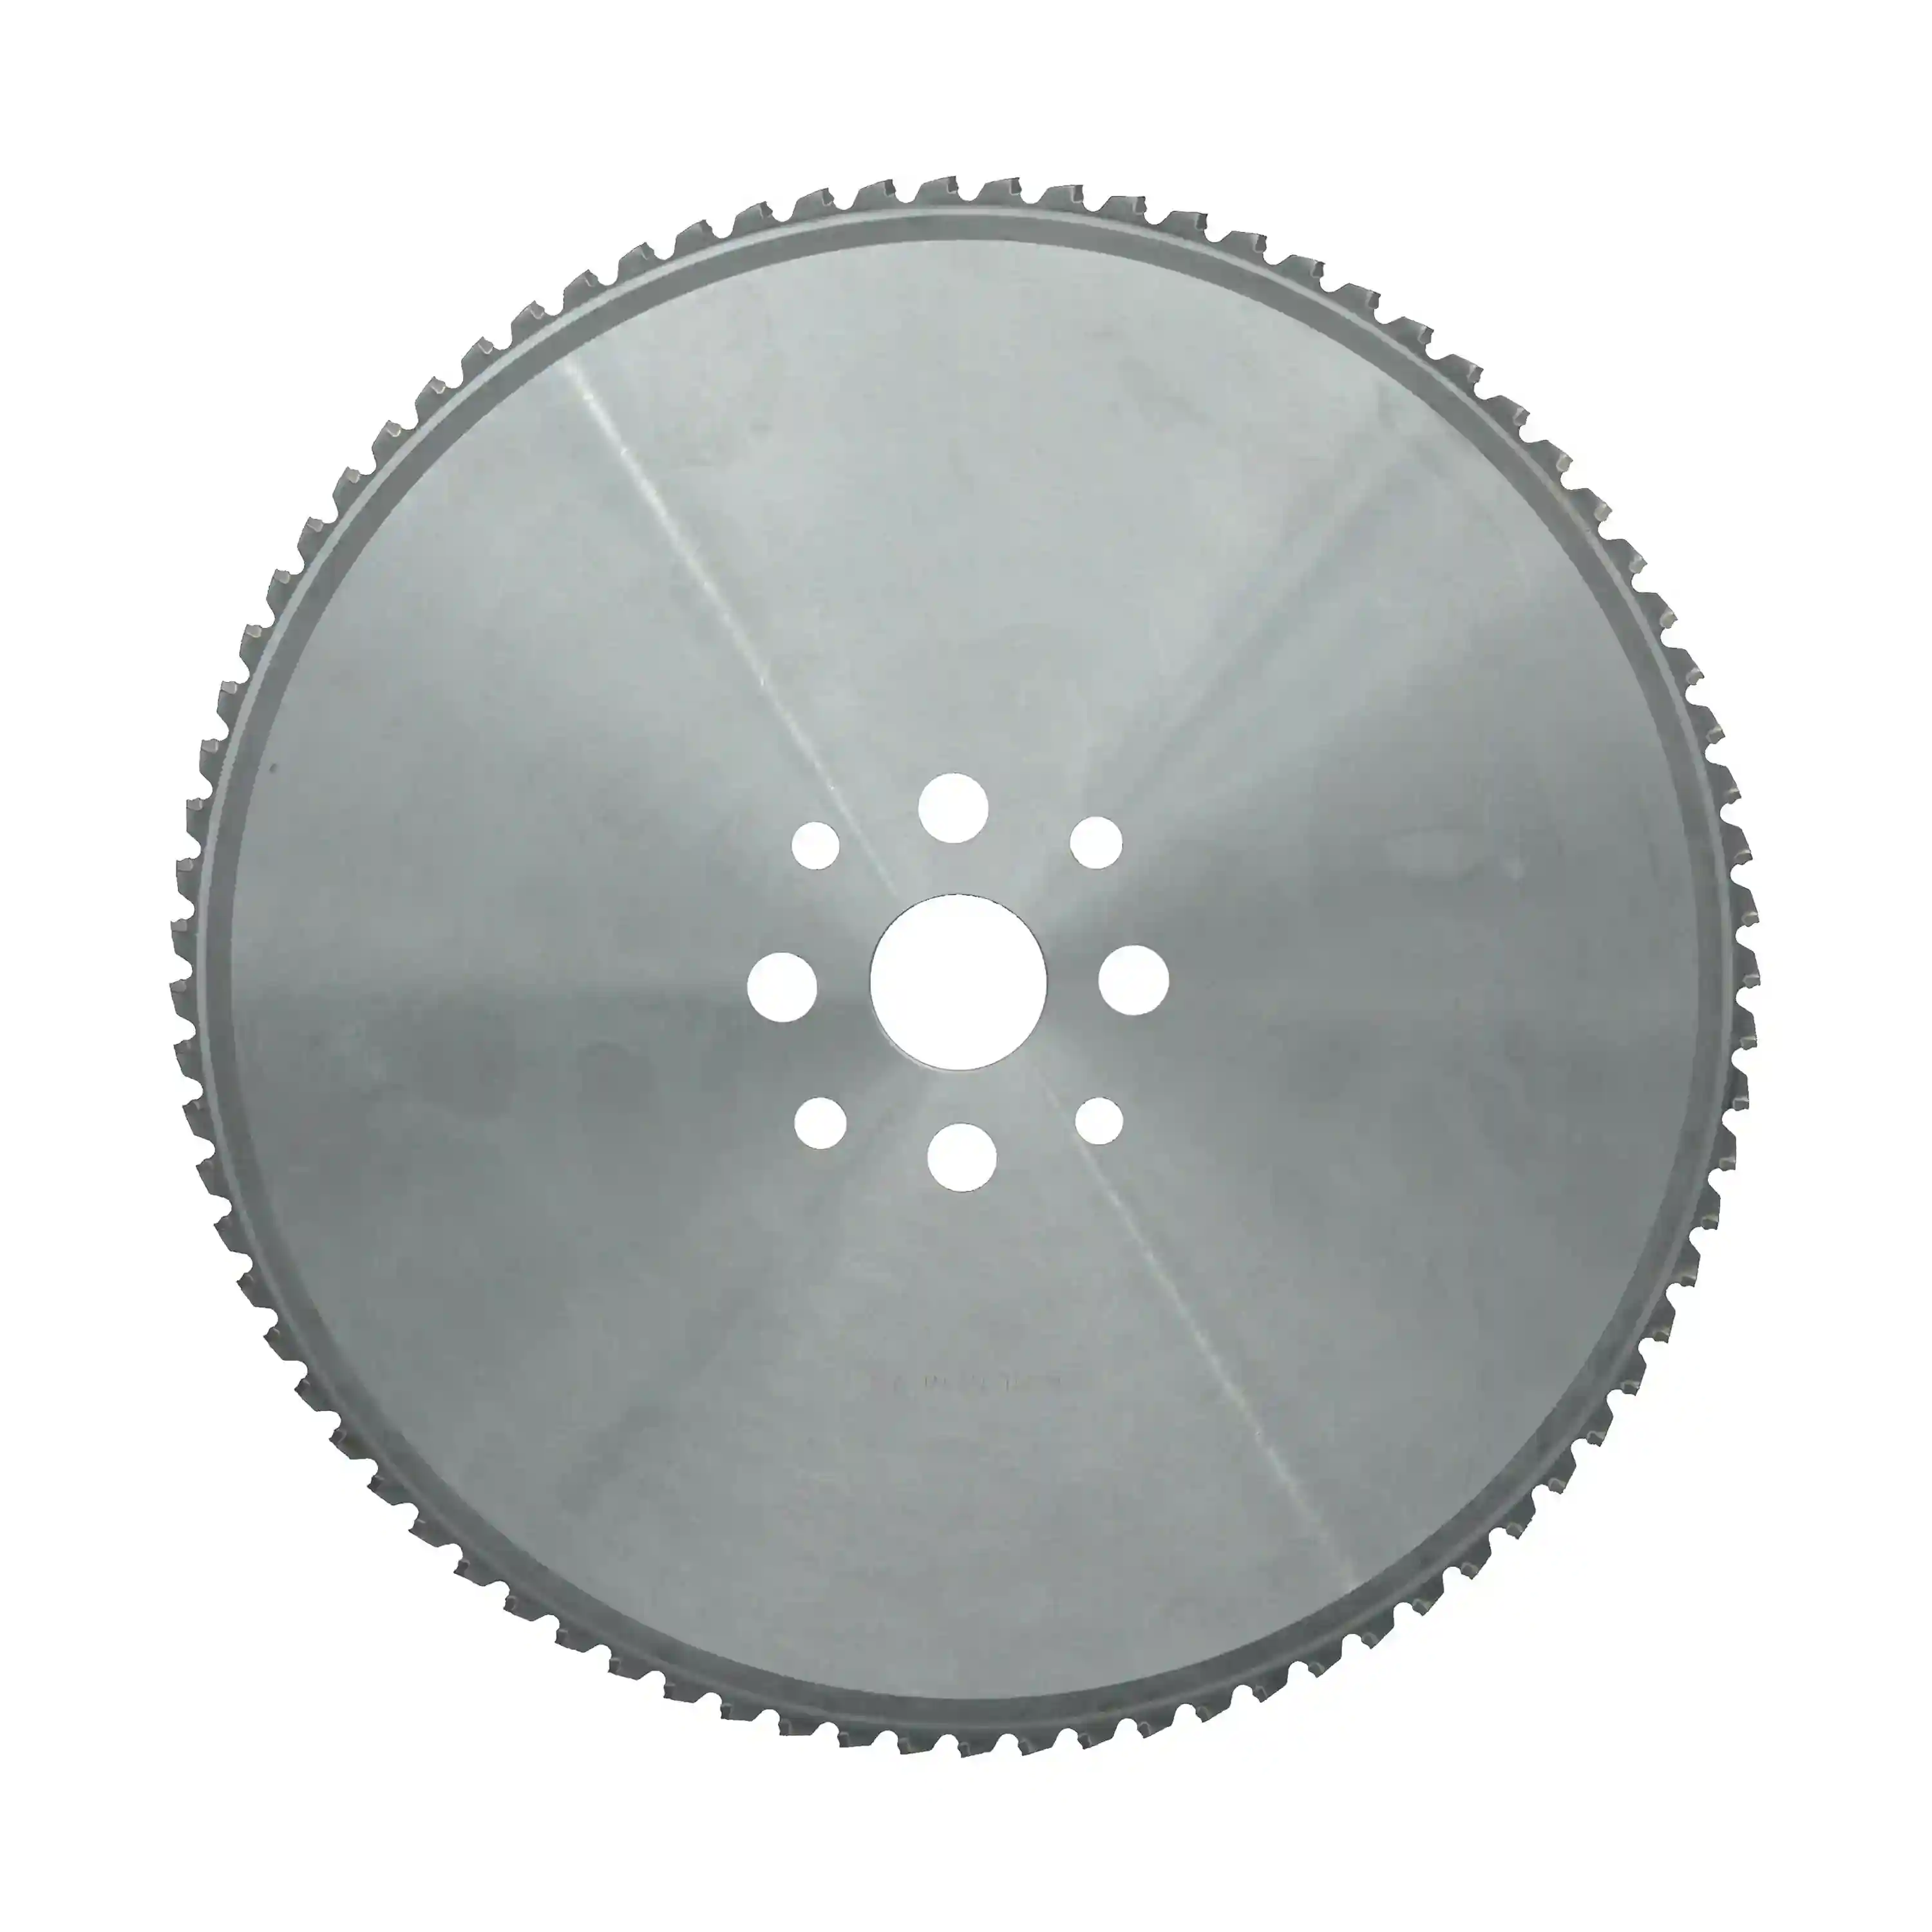
Dòng Cermet
Lưỡi cưa nguội cắt thép cacbon thấp & trung bình
Lưỡi răng Cermet cắt thanh thép cacbon đặc và ống thành dày. Tính trơ hóa học của Cermet với sắt ngăn lẹo dao, tạo mặt cắt sạch bóng gương và tuổi thọ dài, ổn định khi cắt đứt phôi sản lượng lớn.
Thép cacbon & hợp kim thấp · thanh đặc và ống thành dày
Xem thông số kỹ thuật →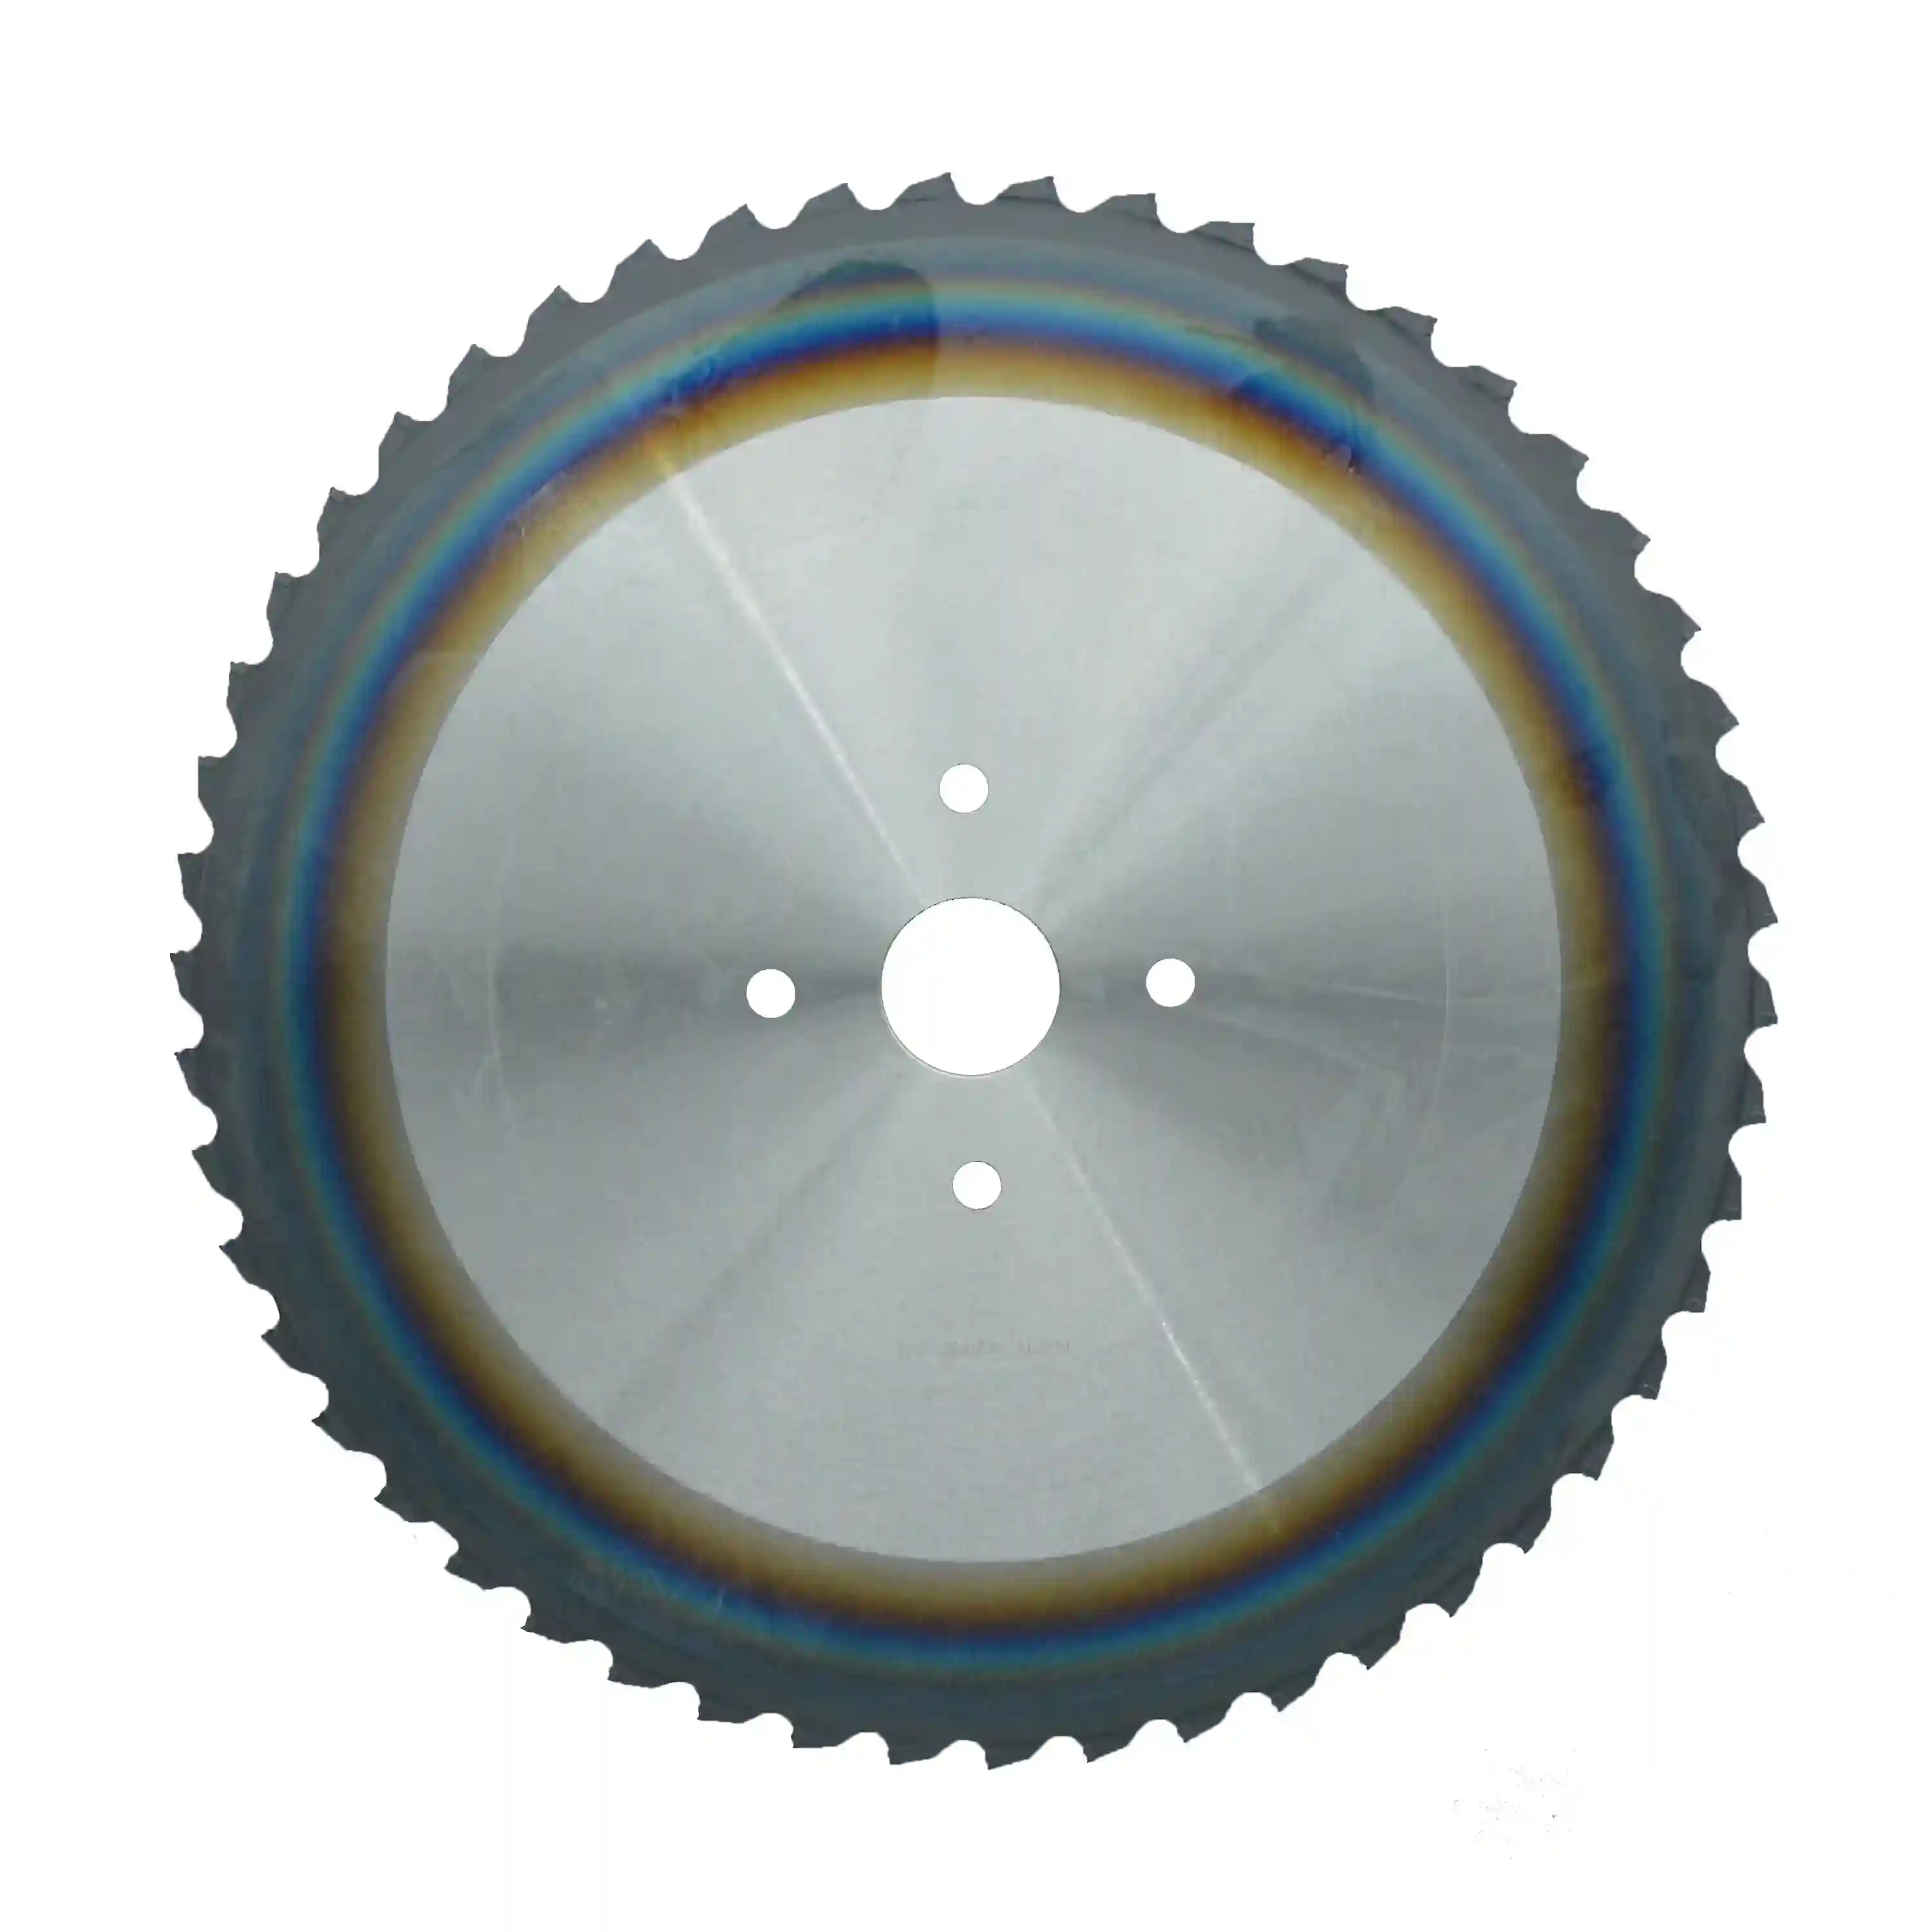
Dòng Cermet · Phủ PVD
Lưỡi cưa nguội cắt thép
Cermet phủ PVD nâng cấp cho phạm vi rộng hơn gồm thép mềm, thép cacbon cao và thép hợp kim. Lớp phủ tăng khả năng chống mòn, chống oxy hóa để kéo dài tuổi thọ trên mẻ thép khó và sản xuất liên tục.
Thép mềm, cacbon cao & hợp kim · thanh đặc và ống thành dày
Xem thông số kỹ thuật →
Dòng hợp kim (TCT)
Lưỡi cưa nguội cắt thép không gỉ
Hợp kim vonfram phủ PVD dành cho thép không gỉ, titan và thép hợp kim cao khó gia công. Nền giàu cobalt chịu được biến cứng nguội và tải cơ học của các hợp kim này mà không sứt mẻ.
Thép không gỉ, titan & thép hợp kim cao
Xem thông số kỹ thuật →
Dòng hợp kim (TCT)
Lưỡi cưa nguội cắt ống thép
Hợp kim phủ PVD được chế tạo cho quá trình cắt gián đoạn ống có thành trên 3 mm — độ dai phá hủy và khả năng chịu sốc nhiệt cao để hấp thụ va đập lặp lại khi cắt ống thép cacbon, hợp kim và không gỉ.
Ống thép cacbon / hợp kim / không gỉ (thành >3 mm)
Xem thông số kỹ thuật →Kết quả dự kiến
Chương trình lưỡi cưa này mang lại điều gì
Mức cải thiện mà công đoạn cắt đứt có thể đạt được khi mác lưỡi cưa và thông số phù hợp với vật liệu.
Mặt phẳng vuông góc, không vùng ảnh hưởng nhiệt có thể đi thẳng sang rèn hoặc CNC — không tẩy ba via, không nứt gấp, không lớp cứng làm hỏng dụng cụ tiếp theo.
Mác Cermet hoặc hợp kim phù hợp cùng thân lưỡi ổn định, được tạo ứng suất đúng cách kéo dài chu kỳ giữa các lần thay, giúp máy cưa tốc độ cao tiếp tục cấp phôi thay vì dừng vì lưỡi.
Khối lượng phôi dập ổn định bảo vệ khuôn rèn, còn tùy chọn mạch cắt mỏng tiết kiệm hợp kim đắt tiền ở mỗi đoạn cắt ngắn — khoản tiết kiệm thực tế trong gia công cắt theo chiều dài tần suất cao.
FAQ chuyên gia
Câu hỏi thường gặp
Nên chọn lưỡi Cermet hay hợp kim (TCT) cho máy cưa?
Lựa chọn phụ thuộc vào vật liệu và kiểu cắt. Chọn Cermet khi cắt hàng loạt thép cacbon đặc và thép hợp kim nhẹ — như C45 / 1.0503 (S45C, AISI 1045). Tính trơ hóa học của Cermet với sắt ngăn lẹo dao, tạo bề mặt hoàn hảo và tuổi thọ dài trên thép kết cấu đặc. Chọn hợp kim (TCT) cho hợp kim cường độ cao, thép không gỉ và ống thành dày — thép vòng bi/hợp kim như 100Cr6 / SUJ2 / 52100 và 42CrMo4, hoặc thép không gỉ 1.4301 / SUS304 / 316. Các vật liệu này tạo tải cơ học lớn, biến cứng nguội và — với ống — va đập gián đoạn; hợp kim giàu cobalt của chúng tôi có độ dai phá hủy và chịu sốc nhiệt phù hợp.
Tại sao lưỡi mạch cắt mỏng tiết kiệm khi cắt ngắn nhưng không phù hợp với phôi lớn?
Với đoạn cắt 20 mm, giảm mạch cắt từ 2,0 xuống 1,5 mm tiết kiệm một lượng hợp kim đắt tiền đáng kể ở mỗi lượt — và tích lũy rất nhanh trong gia công tần suất cao. Nhưng với phôi đặc đường kính lớn, cung tiếp xúc dài, lượng phoi khổng lồ và tải bên cao. Thân quá mỏng không đủ cứng vững để chạy đúng, nên có thể lệch và mất độ vuông. Đường kính càng lớn càng cần thân dày hơn — đây là đánh đổi vật lý, không phải sở thích.
Lưỡi cưa tấm có thực sự thay thế được máy cắt laser hoặc oxy-gas không?
Có, đối với cắt đường thẳng tấm trung bình đến dày. Laser chậm rõ rệt trên tấm dày và để lại cạnh côn chịu ảnh hưởng nhiệt; oxy-gas còn chậm và nóng hơn. Máy cưa dầm kim loại với lưỡi cưa nguội cắt tấm dày nhanh, thẳng, tạo cạnh vuông, sạch và nguội để khách hàng đưa thẳng vào gia công — không cần loại bỏ HAZ trước. Với tấm mỏng hoặc biên dạng phức tạp, laser vẫn vượt trội; với cắt thẳng số lượng lớn trên tấm dày, cưa nguội rất khó bị thay thế.
Nhận phương án cắt
Trạm cắt đứt không nên là thiết bị chậm nhất trong nhà máy
Hãy cung cấp mác vật liệu, kích thước thanh hoặc ống, model máy và năng suất mục tiêu; kỹ sư của chúng tôi sẽ đề xuất lưỡi Cermet hoặc hợp kim, mạch cắt và hình học giúp tăng năng suất cùng chất lượng cắt.