
Lösungen zum Ablängen von Stahl
Hochgeschwindigkeitslösungen für das Kaltkreissägen von Metall
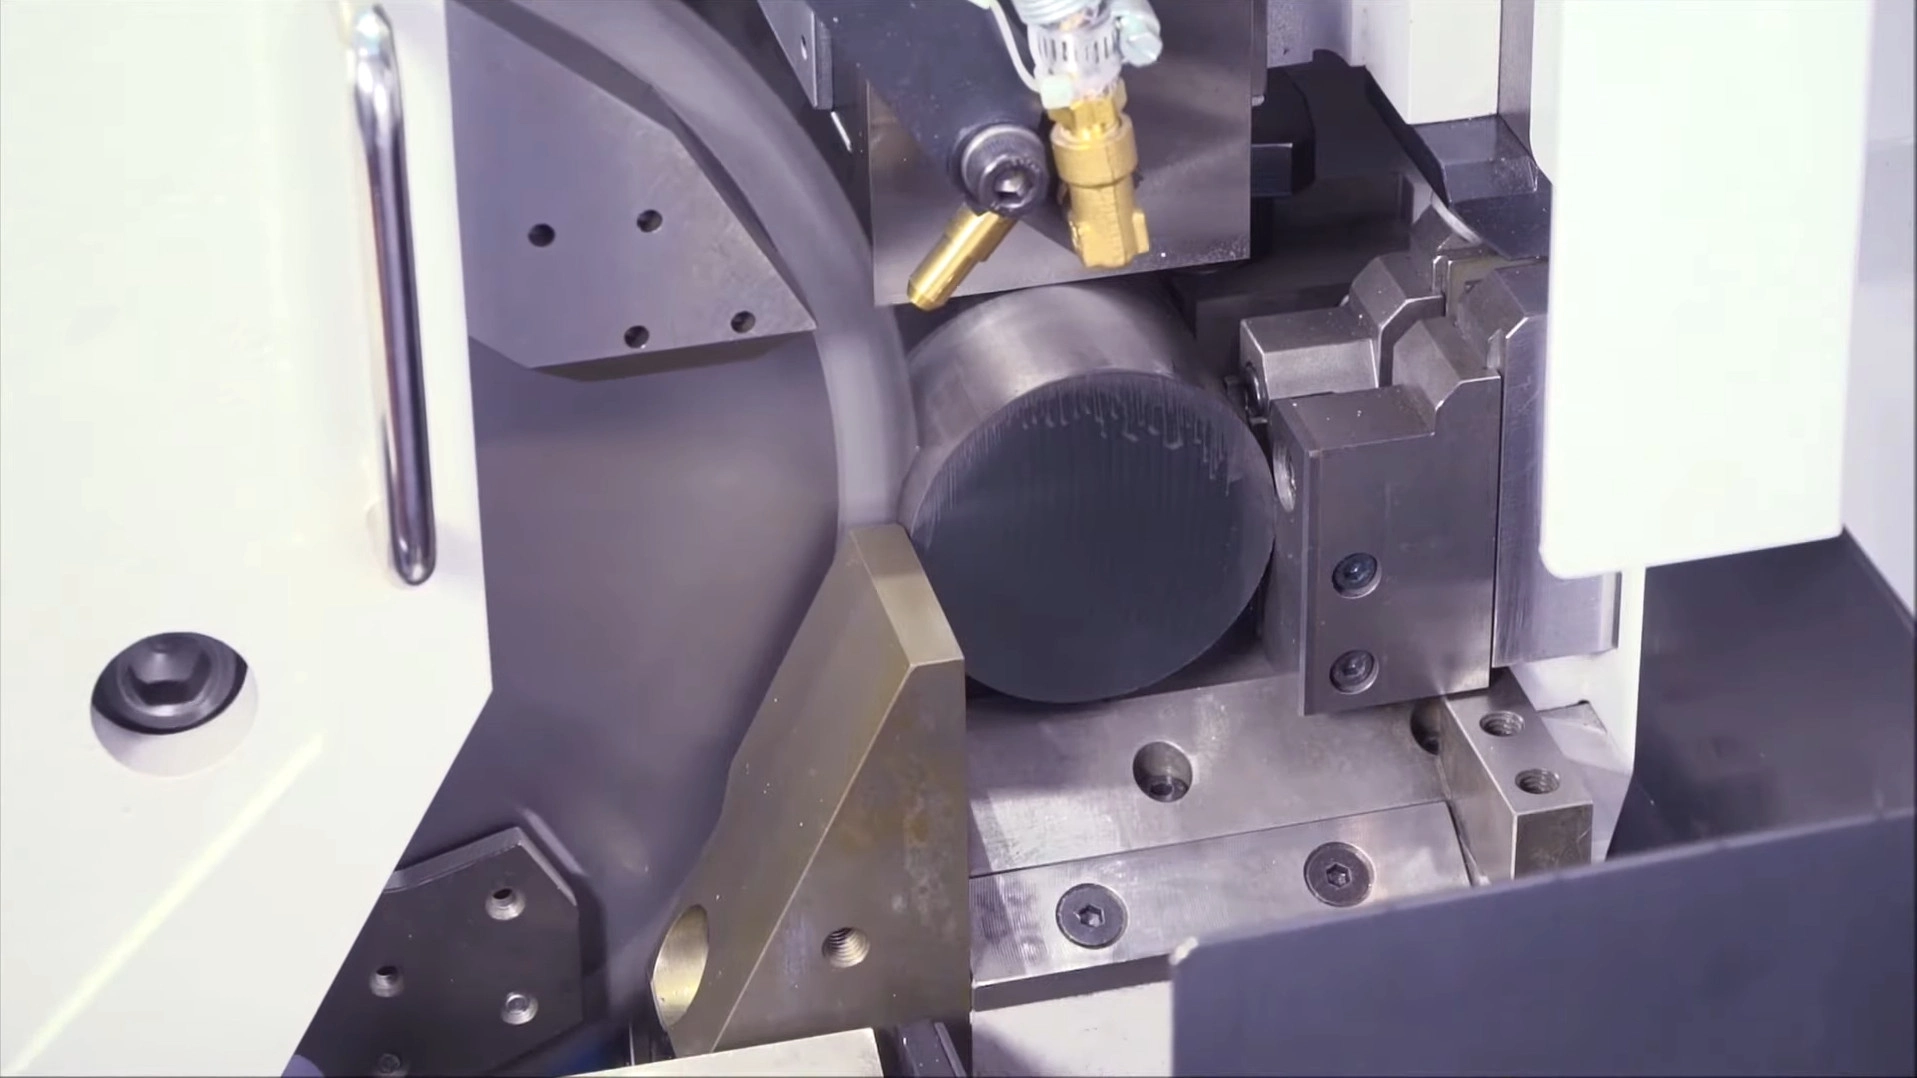
Kompromisslose Präzision bei Produktionstakt auf Sägen von SOCO, Tsune, Kasto, Nishijima, Noritake und Everising. Ob massive Abschnitte für Schmiedeteile, dickwandige Rohre für Lager oder Grobbleche als Alternative zum thermischen Trennen: Unsere Kreissägeblätter mit Cermet- und Hartmetallschneiden erzeugen gratfreie, rechtwinklige Kaltschnitte ohne Wärmeeinflusszone.
Warum sich Kaltsägen rechnet
Der wirtschaftliche Vorteil liegt im „kalten“ Schnitt
Ein sauberer, rechtwinkliger Kaltschnitt ist keine Frage der Optik. Er entscheidet über Schmiedeprozess, Spannvorgang und Wirtschaftlichkeit.
Die Physik: Die Wärme verlässt den Schnitt mit dem Span
Wenn der Zahn massiven Stahl abschert, steigt die Temperatur in der Scherzone kurzzeitig stark an. Unsere Cermet- und Hartmetall-Zahngeometrie rollt den Span unmittelbar bei seiner Entstehung ab. So wird der größte Teil der Schnittwärme mit dem Span abgeführt.
- Das Werkstück bleibt kalt — keine Wärmeeinflusszone, keine aufgehärtete Kante und keine Gefügeveränderung.
- Die nachfolgende Bearbeitung — CNC-Drehen, Fräsen oder Gewindeschneiden — erhält sauberen, weichen und unmittelbar zerspanbaren Stahl.
- Ohne Kantenaufhärtung wird kein vorzeitiger Werkzeugverschleiß an den nächsten Prozess weitergegeben.
Die Wirtschaftlichkeit: Materialausbeute und Prozesskosten
Eine gratfreie, rechtwinklige Stirnfläche senkt die Kosten jedes nachfolgenden Prozessschritts. Bei kurzen Abschnitten reduziert eine schmalere Schnittfuge zusätzlich den Rohmaterialverbrauch.
- Schmieden und Kaltstauchen: plane Abschnitte ohne Sägespuren verhindern Faltenrisse, die an solchen Spuren entstehen. Gewichtskonstante Rohlinge schützen teure Gesenke vor außermittiger Belastung.
- CNC-Zuführung: Rechtwinklige, gratfreie Enden verhindern das Klemmen von Stangenladern und sichern korrektes Spannen sowie präzises Antasten der Z-Achse.
- Dünnschnittausführung: Wird die Schnittfuge bei häufigen kurzen Abschnitten von 2,0 mm auf 1,5 mm reduziert, sparen Sie bei jedem Schnitt 0,5 mm teure Legierung. Bei Zehntausenden Teilen pro Tag summiert sich dies schnell.
Herausforderungen der Branche
Vier Probleme, die jeder Ablängbetrieb kennt
Ob interne Ablängzelle für Schmiede- und CNC-Prozesse oder Servicecenter für zugeschnittenes Material: Diese vier Faktoren entscheiden über Durchsatz, Ausschuss und Ihren Ruf beim Kunden.
Taktzeitengpässe in der Serienfertigung
Bandsägen sind häufig zu langsam, um eine Schmiedepresse oder mehrere CNC-Maschinen kontinuierlich zu versorgen. HSS-Kreissägeblätter verschleißen auf harten Legierungen schnell. In beiden Fällen wird die Ablängstation zum Engpass, und häufige Blattwechsel führen zu ungeplanten Stillständen.
Schmiedefehler durch mangelhafte Schnittqualität
Kaltstauchen und Schmieden verzeihen keine Qualitätsabweichungen am Abschnitt. Wellenförmige Sägespuren und Grate falten sich unter Druck ein und verursachen verdeckte Risse im Schmiedeteil. Nicht rechtwinklige Schnitte verändern das Rohlinggewicht, verkürzen die Lebensdauer teurer Gesenke und führen beim Kunden zu Ausschuss.
Kaltverfestigung bei Edelstahl und legiertem Stahl
Wird Edelstahl 304/316 oder harter legierter Stahl mit einer stumpfen oder reibenden Schneide getrennt, verfestigt sich die Oberfläche sofort. Diese gehärtete Randschicht zerstört anschließend die Hartmetall-Wendeschneidplatte beim nächsten Dreh- oder Fräsvorgang.
Wärmeeinflusszone und Ineffizienz bei der Plattenbearbeitung
Servicecenter zahlen beim Trennen dicker Platten mit Autogenbrenner oder Laser doppelt: Der Prozess ist langsam und energieintensiv und hinterlässt eine gehärtete, wärmebeeinflusste Kante, die der Käufer anschließend nur schwer bearbeiten kann.
Unser technischer Ansatz
So sichern wir rechtwinklige, kalte und konstante Schnitte
Eine abgestufte Cermet- und Hartmetall-Schneidenmatrix
Für jeden Werkstoff die passende Schneide, statt einer Sorte für alles. Cermet (TiC/TiN) bietet hervorragende Warmhärte und chemische Inertheit gegenüber Eisen. Es eignet sich ideal zum schnellen, kontinuierlichen Trennen massiver Kohlenstoff- und niedriglegierter Stähle und erzeugt spiegelblanke Flächen bei langer Standzeit. Hartmetall liefert die Stoßzähigkeit für Edelstahl, harte Legierungen und unterbrochene Rohrschnitte und widersteht den Schneidenausbrüchen, an denen schwächere Blätter versagen.
Dynamisches Walzspannen gegen Blattabdrängung
Gewichtskonstante Abschnitte ohne Sägespuren setzen ein Stammblatt voraus, das nicht verläuft. Jedes Stahlstammblatt wird präzise für seine Arbeitsdrehzahl walzgespannt. Erwärmt es sich beim kontinuierlichen Sägen, stellt sich ein ausgeglichener innerer Spannungszustand ein und das Blatt bleibt steif: kein Planlauffehler und kein seitliches Abdriften beim Zahneingriff in den Vollstab.
Enge Bohrungstoleranz und planlaufstabile Zahnflankengeometrie
Bohrungs- und Nebenlochtoleranzen werden eng eingehalten. Die Zahnflanken schleifen wir mit feinkörnigen Diamantschleifscheiben, sodass die seitliche Schneide wie eine Schlichtschneide wirkt und kleine, schwingungsbedingte Riefen beseitigt. Zusammen mit einer präzisen Flanschspannung sichert dies die Rechtwinkligkeit und erzeugt die plane Stirnfläche, die Schmiede- und CNC-Prozesse benötigen.
Präzises Spannen von Dünnschnittblättern und schwingungsarmes Plattensägen
Für häufige kurze Abschnitte erhalten unsere Dünnschnitt-Kreissägeblätter eine besonders genaue Spannung. So widersteht das schlanke Stammblatt beim Trennen von Vollstahl einer tellerförmigen Verformung durch das Schnittmoment und hält die Rechtwinkligkeit. Derselbe schwingungsarme Präzisionsansatz prägt unsere Kreissägeblätter für Platten: Sie trennen dicke Platten auf Metall-Balkensägen gerade, rechtwinklig und kalt als Alternative zum thermischen Schneiden.
Einsparpotenzial berechnen
Materialausbeute-Rechner für kurze Abschnitte
Plan A
Schnittplan A
Werkstückanzahl
-
Ganze Werkstücke pro Stange
Materialausnutzung
-
Nutzlänge / Rohmateriallänge
Plan B
Schnittplan B
Werkstückanzahl
-
Ganze Werkstücke pro Stange
Materialausnutzung
-
Nutzlänge / Rohmateriallänge
Vergleich
Plan B im Vergleich zu Plan A
Berechnen Sie beide oben stehenden Pläne, um den Unterschied zu sehen. Positive Werte bedeuten, dass Plan B ein besseres Ergebnis als Plan A liefert.
Änderung der Werkstückanzahl
-
Werkstücke und prozentuale Änderung
Änderung der Materialausnutzung
-
Prozentpunkte und relative Änderung
Empfohlene Werkzeuge
Abgestimmte Kreissägeblätter nach Werkstoff und Schnittart
Cermet für sauberes, schnelles Trennen von Vollstahl; Hartmetall für Edelstahl, harte Legierungen und Rohre.
Cermet-Serie
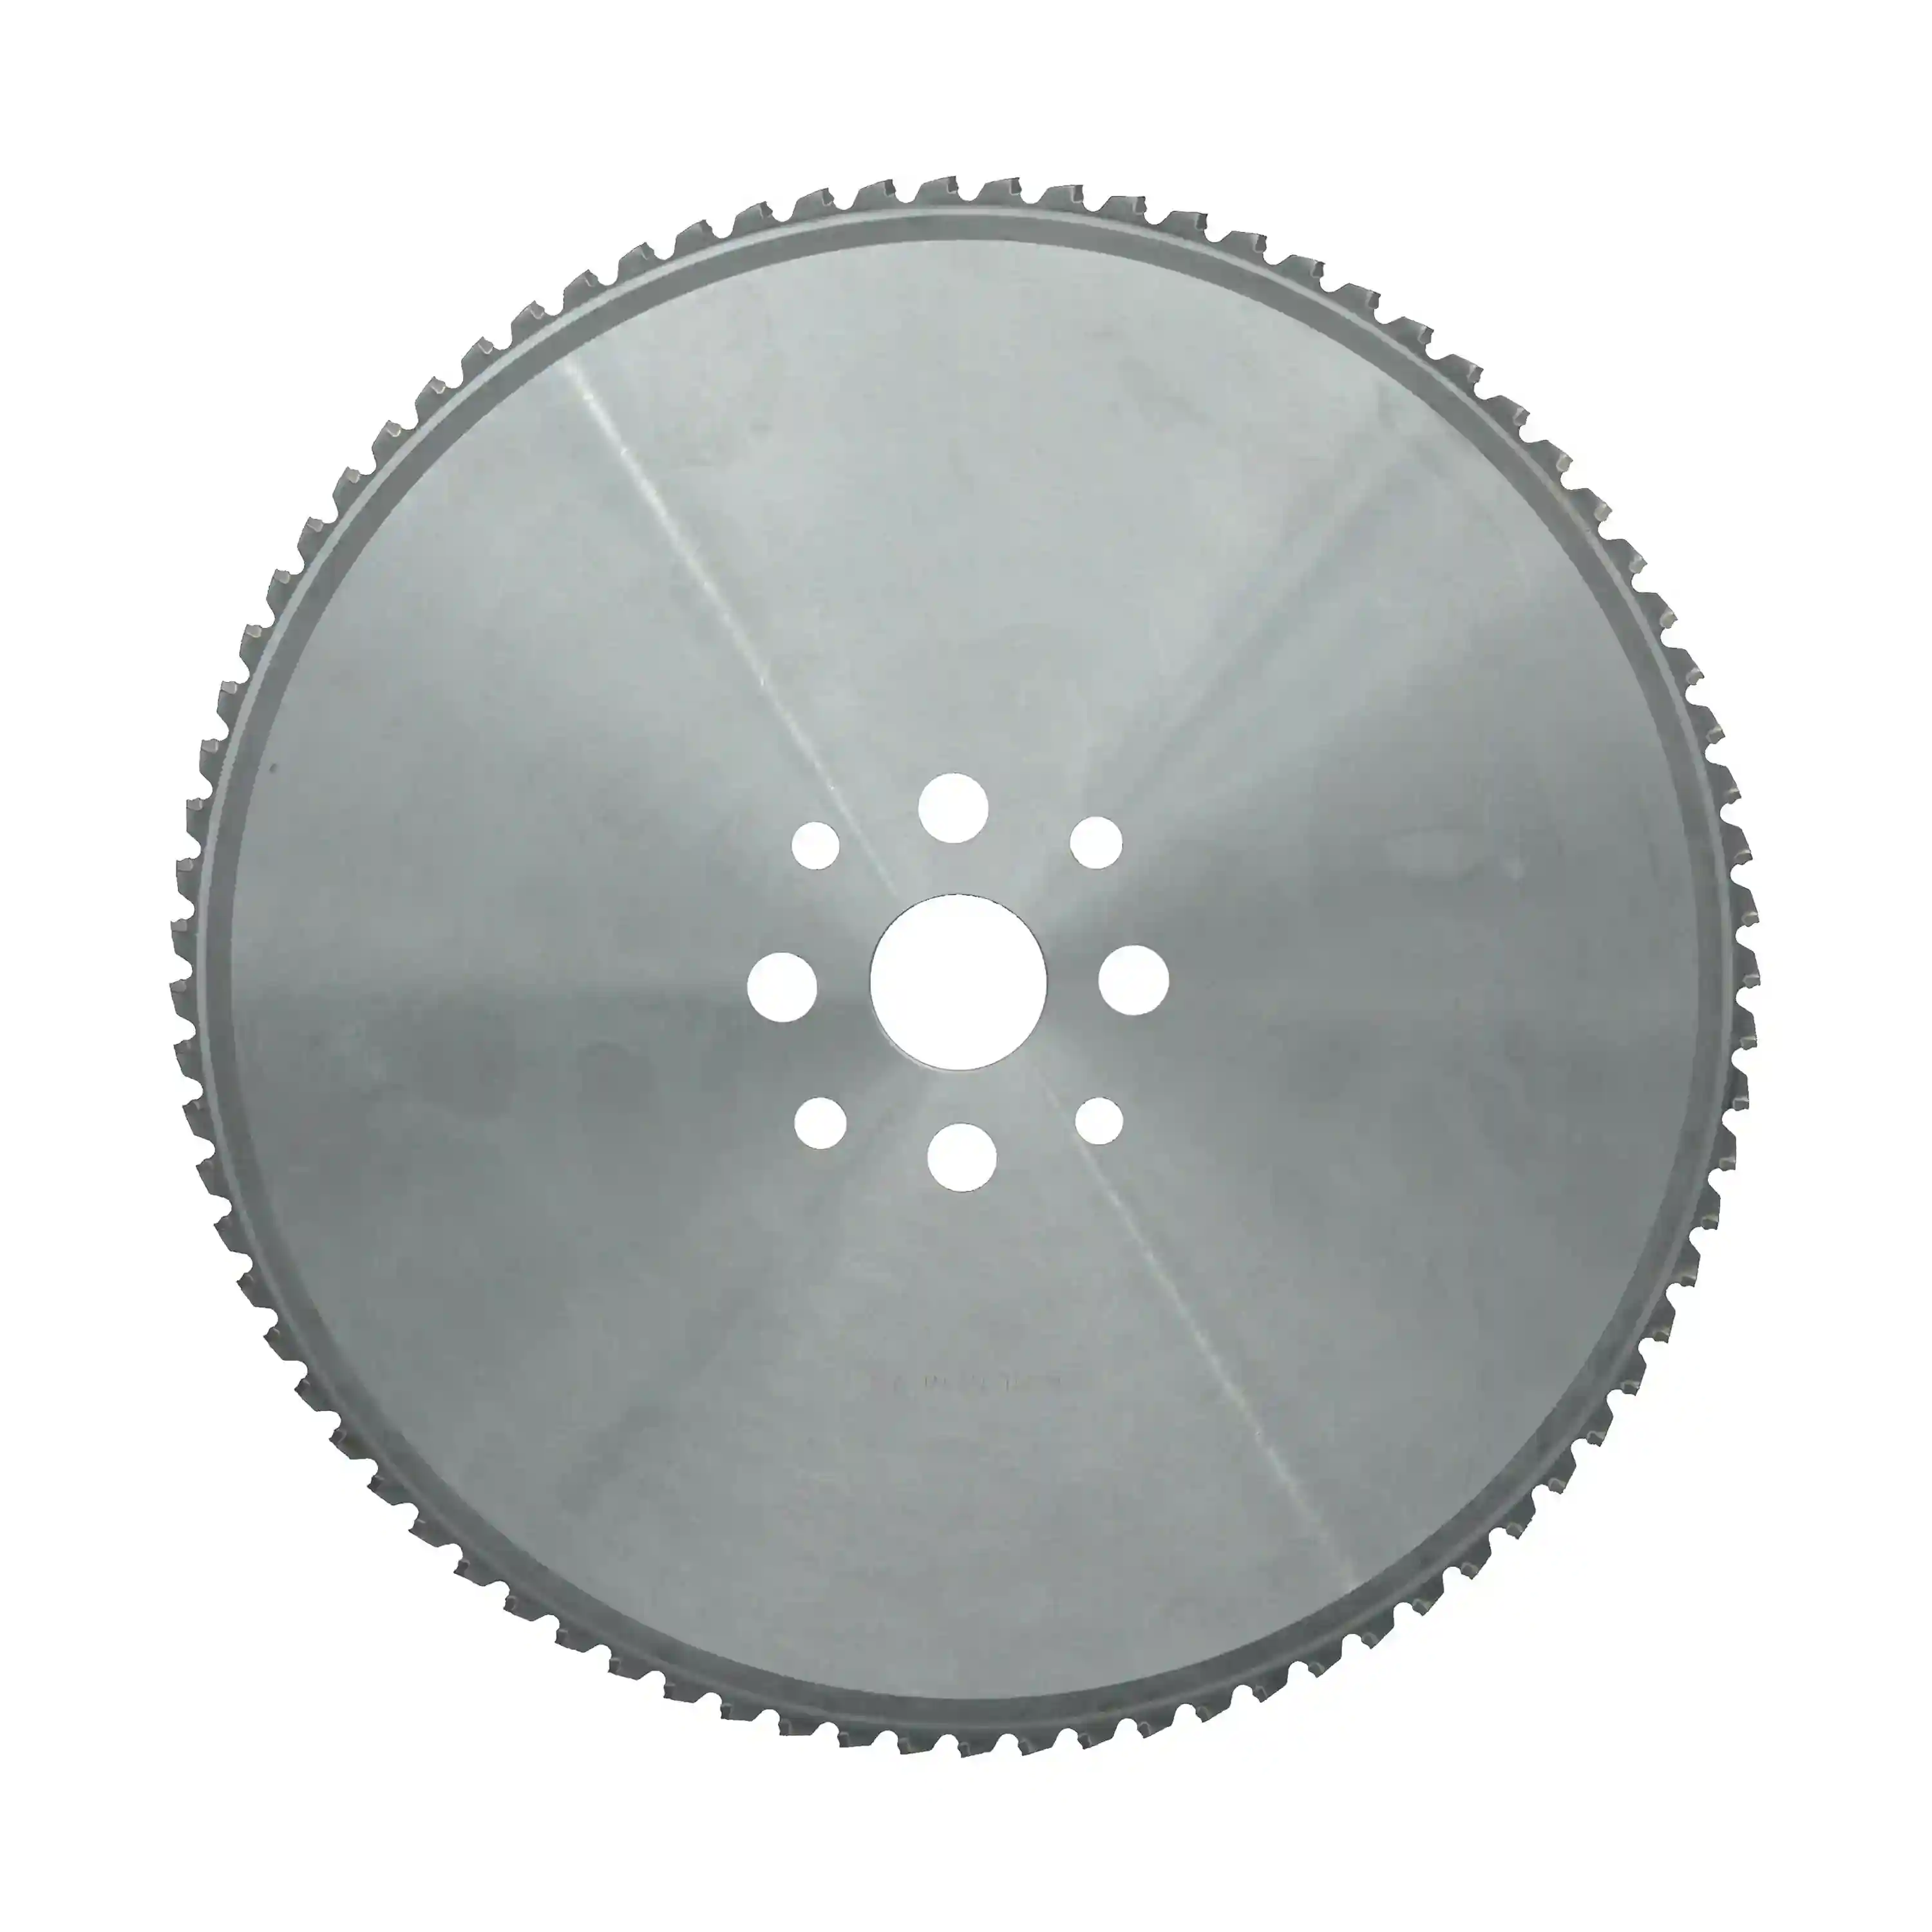
Cermet-Kaltkreissägeblätter für niedrig- und mittelkohlenstoffhaltigen Stahl
Cermet-bestückte Blätter für Vollstäbe aus Kohlenstoffstahl und dickwandige Rohre. Die chemische Inertheit von Cermet gegenüber Eisen verhindert Aufbauschneiden und sorgt beim Trennen großer Stückzahlen für spiegelblanke Stirnflächen sowie lange, konstante Standzeiten.
Kohlenstoff- und niedriglegierter Stahl · Vollmaterial und dickwandige Rohre
Spezifikationen ansehen →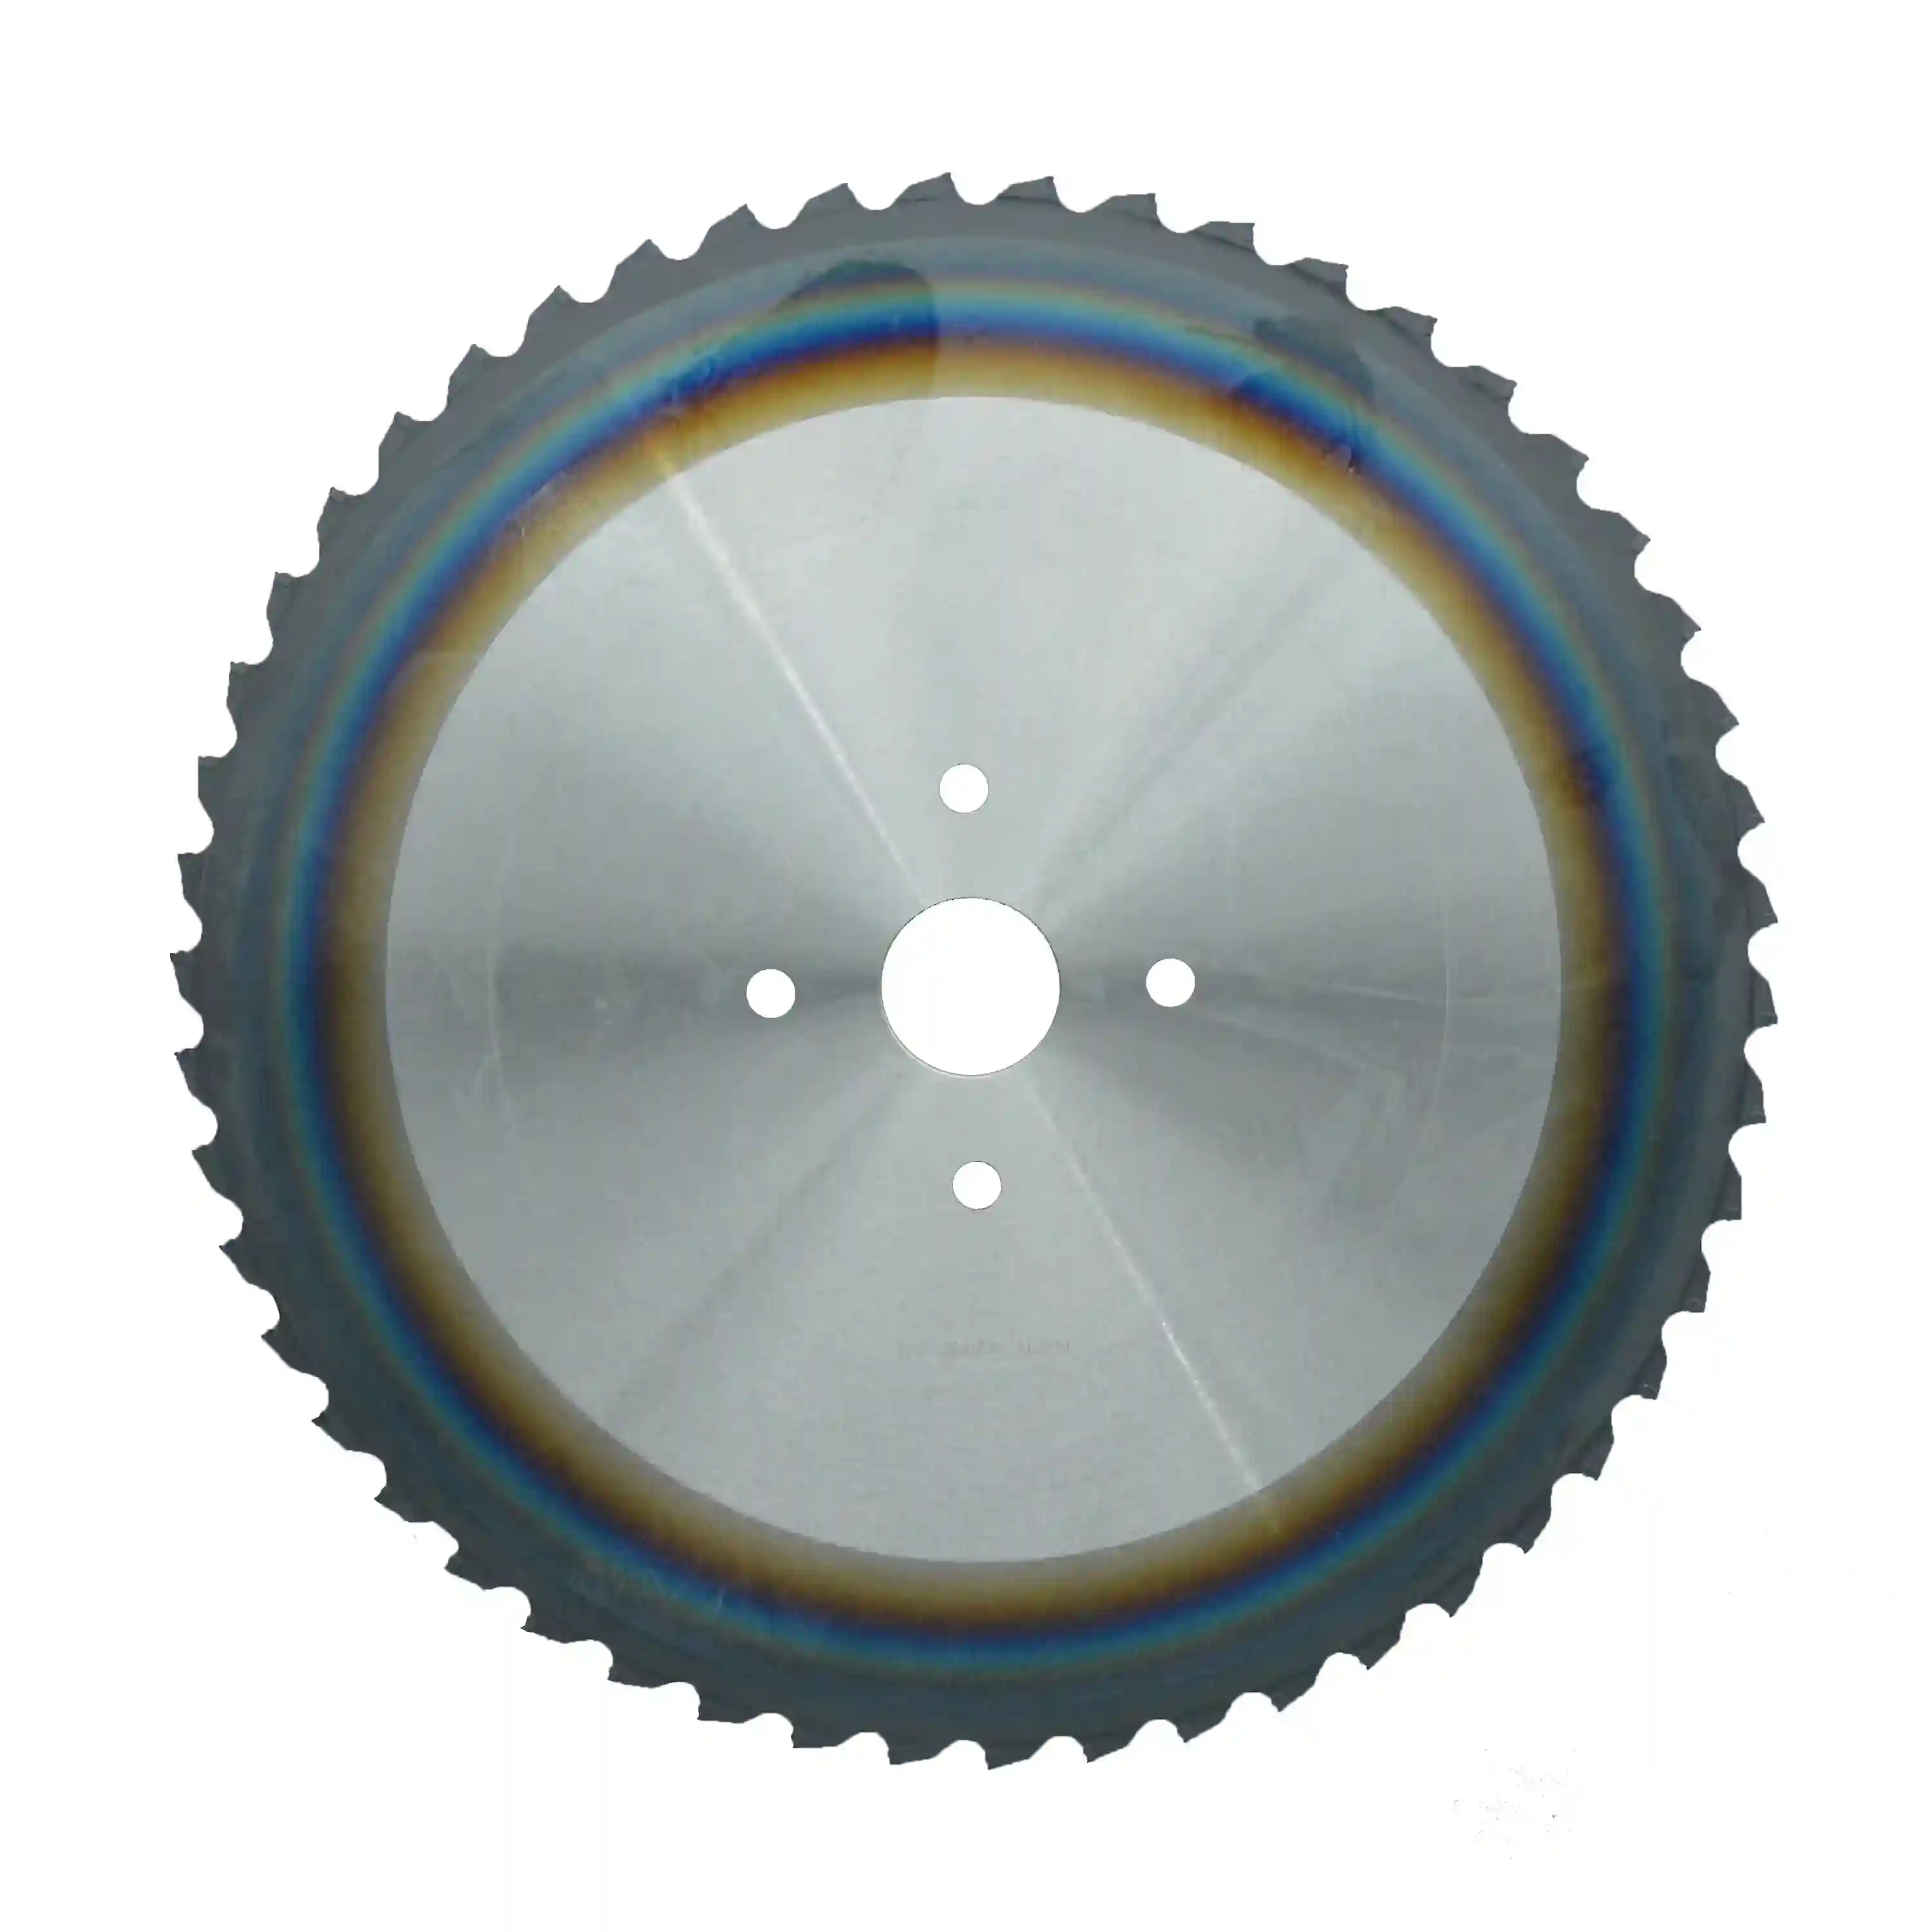
Cermet-Serie · PVD-beschichtet
PVD-beschichtete Cermet-Kaltkreissägeblätter für Stahl
Weiterentwickeltes, PVD-beschichtetes Cermet für ein breites Spektrum niedrigkohlenstoffhaltiger, kohlenstoffreicher und legierter Stähle. Die Beschichtung erhöht Verschleiß- und Oxidationsbeständigkeit und verlängert die Standzeit bei anspruchsvollen Chargen und kontinuierlicher Produktion.
Niedrigkohlenstoffhaltiger, kohlenstoffreicher und legierter Stahl · Vollmaterial und dickwandige Rohre
Spezifikationen ansehen →
Hartmetallserie (TCT)
HM-Kaltkreissägeblätter für Edelstahl
PVD-beschichtetes Hartmetall für Edelstahl, Titan und anspruchsvolle hochlegierte Stähle. Eine kobaltangereicherte Matrix widersteht der Kaltverfestigung und mechanischen Belastung dieser Legierungen ohne Schneidenausbrüche.
Edelstahl, Titan und hochlegierter Stahl
Spezifikationen ansehen →
Hartmetallserie (TCT)
HM-Kaltkreissägeblätter für Stahlrohre
PVD-beschichtetes Hartmetall für den unterbrochenen Schnitt an Rohren mit mehr als 3 mm Wanddicke. Hohe Bruchzähigkeit und Thermoschockbeständigkeit nehmen die wiederholten Stöße beim Trennen von Kohlenstoffstahl-, legierten und Edelstahlrohren auf.
Rohre aus Kohlenstoffstahl, legiertem Stahl und Edelstahl (>3 mm Wanddicke)
Spezifikationen ansehen →Erwartete Ergebnisse
Was dieses Kreissägeblattprogramm leistet
Die Verbesserungen, die ein Ablängbetrieb erzielt, wenn Schneidstoff und Schnittparameter auf den Werkstoff abgestimmt sind.
Plane, rechtwinklige Stirnflächen ohne Wärmeeinflusszone können unmittelbar geschmiedet oder CNC-bearbeitet werden: kein Entgraten, keine Faltenrisse und keine gehärtete Randschicht, die das nächste Werkzeug beschädigt.
Abgestimmte Cermet- oder Hartmetallsorten und stabile, fachgerecht gespannte Stammblätter verlängern die Laufzeit zwischen den Wechseln. Die Hochleistungssäge versorgt die Linie, statt für Blattwechsel stillzustehen.
Konstante Rohlinggewichte schützen Schmiedegesenke, während die Dünnschnittausführung bei jedem kurzen Abschnitt teure Legierung einspart. Bei hochfrequenten Ablängprozessen entsteht daraus ein erheblicher wirtschaftlicher Vorteil.
Experten-FAQ
Häufig gestellte Fragen
Sollte ich für meine Säge ein Cermet- oder ein HM-Kreissägeblatt (TCT) wählen?
Entscheidend sind Werkstoff und Schnittart. Wählen Sie Cermet für die Serienzerspanung massiver Kohlenstoff- und niedriglegierter Stähle wie C45 / 1.0503 (S45C, AISI 1045). Die chemische Inertheit von Cermet gegenüber Eisen verhindert Aufbauschneiden und ermöglicht auf massivem Baustahl eine einwandfreie Oberfläche sowie lange Standzeiten. Hartmetall (TCT) eignet sich für hochfeste Legierungen, Edelstahl und dickwandige Rohre, etwa Lager- und legierte Stähle wie 100Cr6 / SUJ2 / 52100 und 42CrMo4 oder Edelstähle wie 1.4301 / SUS304 / 316. Diese Werkstoffe verursachen hohe mechanische Belastung und Kaltverfestigung sowie bei Rohren wiederholte Stoßbelastungen. Unser kobaltangereichertes Hartmetall besitzt die erforderliche Bruchzähigkeit und Thermoschockbeständigkeit.
Warum sparen Dünnschnitt-Kreissägeblätter bei kurzen Abschnitten Material, sind aber für große Knüppel ungeeignet?
Bei einem 20 mm langen Abschnitt spart die Verringerung der Schnittfuge von 2,0 auf 1,5 mm bei jedem Hub eine relevante Menge teurer Legierung. Bei hoher Taktzahl summiert sich dies schnell. An einem großen Vollknüppel sind jedoch Eingriffsbogen und Spanvolumen groß und die Seitenkräfte hoch. Ein sehr dünnes Stammblatt besitzt dafür nicht genügend Steifigkeit, kann abdrängen und die Rechtwinkligkeit verlieren. Mit zunehmendem Durchmesser ist eine größere Stammblattdicke erforderlich. Dies ist ein physikalischer Zielkonflikt, keine Geschmacksfrage.
Können Ihre Kreissägeblätter zum Plattensägen Laser- oder Autogenschneiden tatsächlich ersetzen?
Bei geraden Schnitten in mitteldicken bis dicken Platten: ja. Der Laser wird bei dicken Platten deutlich langsamer und hinterlässt eine konische, wärmebeeinflusste Kante; Autogenschneiden ist noch langsamer und erzeugt mehr Wärme. Eine Metall-Balkensäge mit unseren Kaltkreissägeblättern trennt dicke Platten schnell und gerade. Es entsteht eine rechtwinklige, saubere, kalte Kante, die der Kunde direkt weiterbearbeiten kann, ohne zuvor eine Wärmeeinflusszone abzutragen. Bei dünnem Blech oder komplexen Konturen bleibt der Laser überlegen; bei geraden Serienschnitten in dicken Platten ist Kaltsägen kaum zu schlagen.
Schnittkonzept anfordern
Ihre Ablängstation darf nicht die langsamste Maschine im Werk sein
Nennen Sie uns Werkstoffsorten, Stangen- oder Rohrabmessungen, Sägemodell und Zieltakt. Unsere Ingenieure empfehlen Cermet- oder HM-Kreissägeblatt, Schnittbreite und Geometrie zur Steigerung von Durchsatz und Schnittqualität.