
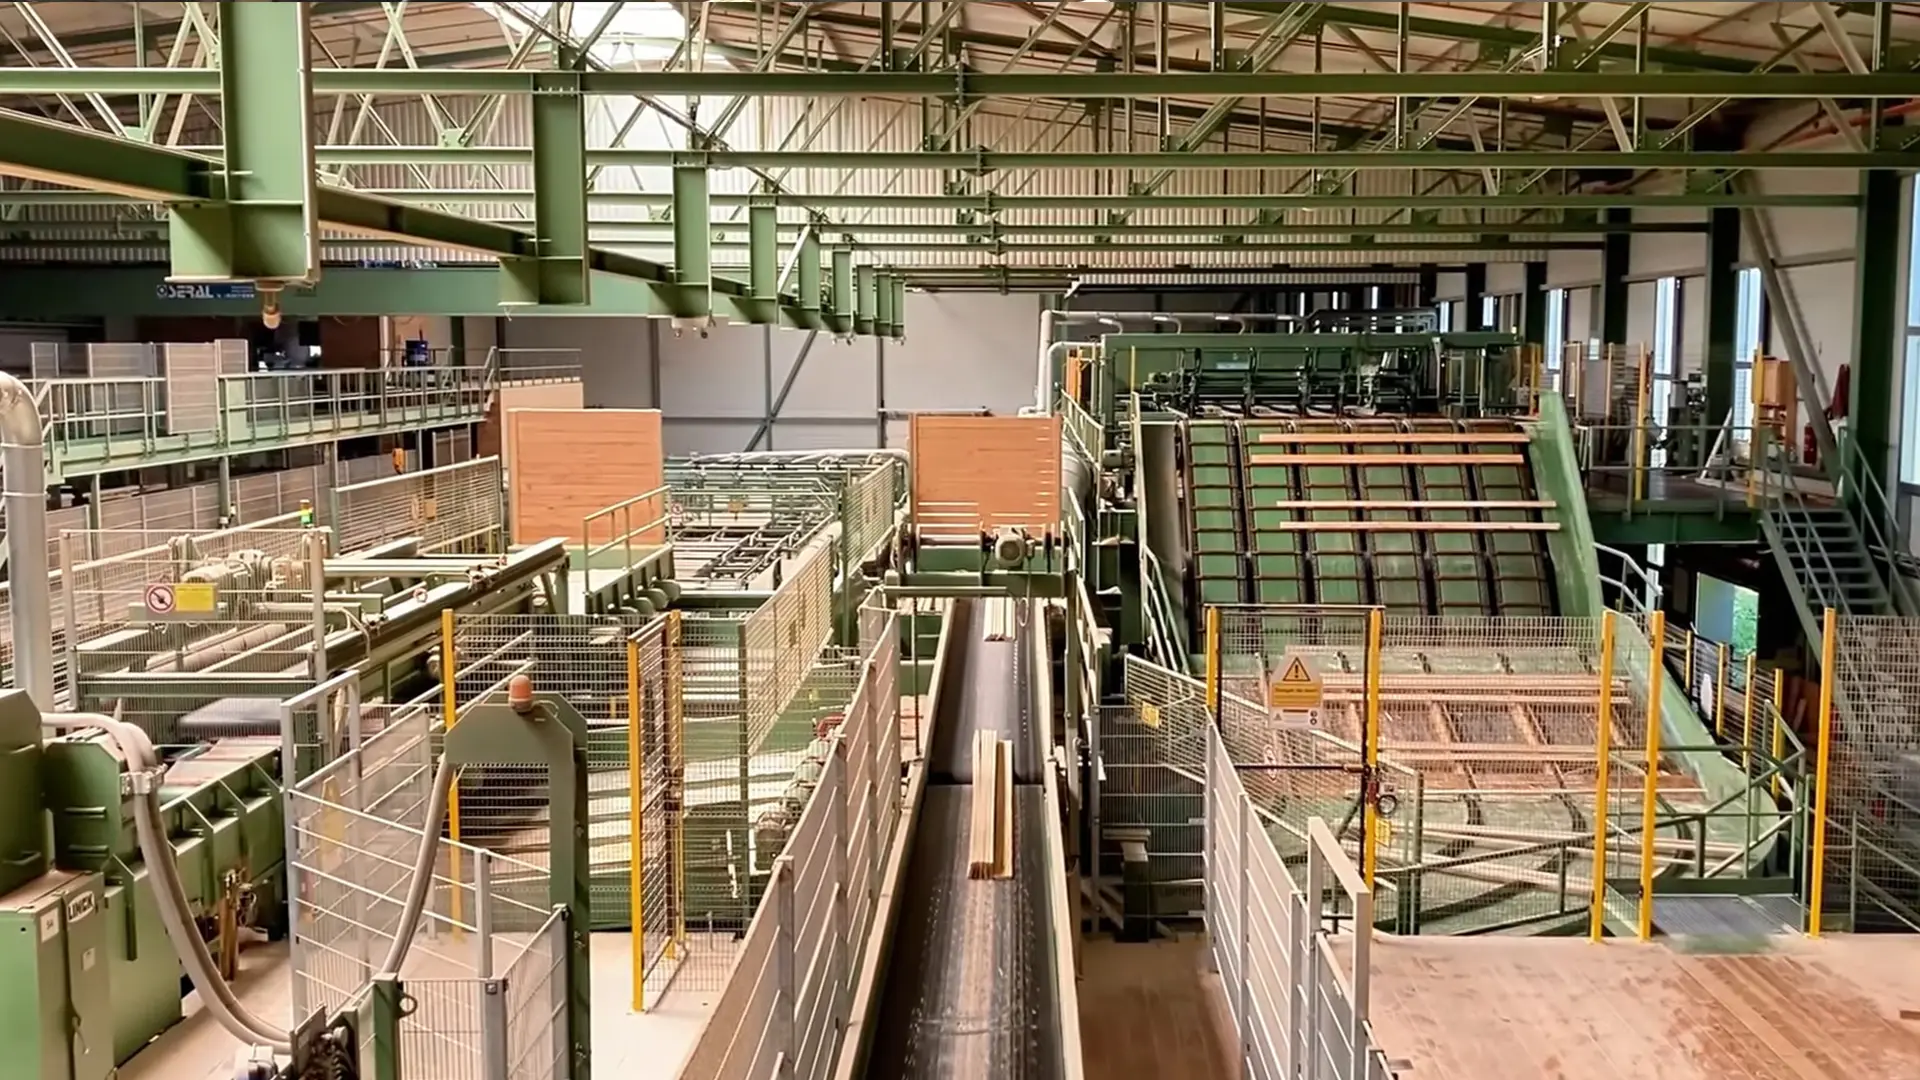
Lösungen für automatisierte Primärsägewerke
Ausbeuteoptimierte Kreissägeblätter für die Rundholz-Erstbearbeitung
Entwickelt für die vollständige Einschnittlinie — Ablängen, Profilspanen sowie Vielblatt-Vor- und Nachschnitt auf Maschinen von Linck, EWD, HewSaw, Möhringer, SAB und Brodbaek. Für geraden Lauf bei hohen Vorschüben und maximale Schnittholzausbeute aus jedem Stamm.
Herausforderungen der Branche
Was Kreissägeblätter in schnellen Einschnittlinien zerstört
Rundholz ist ein gewachsener Werkstoff: nass, harzig, astreich, verschmutzt und im Winter gefroren. Moderne Linien verarbeiten es mit Vorschüben weit über 100 m/min. Diese Ausfallmechanismen bestimmen Ausbeute und Anlagenverfügbarkeit.
Blattverlauf bei tiefen Vielblattschnitten
In einem Vielblattsatz schneiden mehrere Blätter gleichzeitig tief durch ein Model. Wenn der Schnitt innere Wachstumsspannungen des Stamms freisetzt, klemmt das Holz das Stammblatt ein. Ein Blatt mit unzureichender Steifigkeit oder Spannung beginnt zu schlängeln und zu verlaufen. Die Folge sind wellige Oberflächen, Brettdicken außerhalb der Toleranz und im schlimmsten Fall ein innerhalb von Sekunden überhitzter Blattsatz.
Harzaufbau und thermische Überlastung
Nasses Nadelholz und harzreiche Arten backen eine harte Schicht aus Harz und verdichteten Fasern auf die Stammblattflanken. Sie verengt die Schnittfuge, erhöht Seitenreibung und Wärme und belastet das Blatt über seinen Spannungszustand hinaus. Das Kreissägeblatt dehnt sich aus, verliert die Schnittlinie und schneidet zu breit.
Stoßbelastung durch gefrorene Stämme und Äste
Im Winter verarbeiten Sägewerke gefrorene Stämme, deren Eis und dichte Totäste wie harte Stellen auf die Zähne schlagen. Bei voller Umfangsgeschwindigkeit bricht eine zu wenig zähe Hartmetallsorte aus oder platzt von der Schneide ab. Bereits ein ausgefallener Zahn kann die gesamte automatisierte Linie für einen Werkzeugwechsel stoppen.
Abrasiver Verschleiß durch Rindenverunreinigungen
Rinde bringt Sand, Schmutz, Steine und gelegentlich eingewachsene Fremdkörper direkt aus dem Wald mit. Beim Ablängen und Profilspanen wird der Schnitt dadurch zum Schleifprozess: Die Schneiden verrunden schnell, die Schnittkräfte steigen und Spanqualität sowie Motorbelastung verschlechtern sich.
Unser technischer Ansatz
So schneiden Werkzeuge gerade und halten länger
Hartmetallräumer und konvexe Stammblätter
Verhindert Harzaufbau und Stammblattreibung. Bei Vielblatt-Kreissägeblättern drücken Hartmetallräumer harzhaltige Späne aus der Schnittfuge, bevor sie auf dem Blatt anbacken können. Gleichzeitig wirken sie als mechanischer Abstandhalter zwischen Stahlstammblatt und Holzoberfläche. Ein verstärktes konvexes Stammblatt liefert die Seitensteifigkeit für geraden Lauf in tiefen Schnitten.
Spannung sowie Führungs- und Keilwellenoptionen für gerade Schnitte
Verhindert Blattverlauf und Breitenabweichungen. Jedes Stammblatt wird auf seine Arbeitsdrehzahl walzgespannt und bleibt beim Erwärmen plan. Für besonders anspruchsvolle Vielblatt- und Besäumlinien bieten wir geführte Kreissägeblätter mit Keilwellenbohrung. Mehrpunkt-Drehmomentübertragung und externe Führungen halten ein dünnes Stammblatt bei vollem Vorschub exakt gerade.
Reibungsarme Oberflächen und ungehinderter Spanfluss
Verhindert Wärmeentwicklung und Spanstau in schnellen Profilierlinien. Verchromte oder polierte Stammblätter weisen Harz ab und reduzieren die Seitenreibung. Spanräume und Spantaschen sind so dimensioniert, dass Späne auch bei hohem Vorschub aus dem Schnitt gelangen, statt erneut geschnitten und erhitzt zu werden. Letzteres ist die typische Ursache für ein „Einbrennen“ von Kreissägeblättern auf Linck- oder HewSaw-Linien.
Stoßzähes Hartmetall für gefrorene und verschmutzte Stämme
Widersteht Aststößen und abrasivem Schmutz. Bei der Rundholz-Erstbearbeitung ist Zähigkeit wichtiger als maximale Härte. Wir verwenden kobaltreiches Ultrafeinkorn-Hartmetall, das die Stöße gefrorener Äste aufnimmt und der abrasiven Wirkung verschmutzter Rinde widersteht. Dadurch verlängern sich die Nachschärfintervalle beim Ablängen und Profilspanen.
Empfohlene Werkzeuge
Abgestimmte Kreissägeblätter für jede Station der Linie
Vom Rundholzplatz bis zum abschließenden Nachschnitt — ein Werkzeugpartner für die gesamte Einschnittlinie.
Rundholzaufgabe / Ablängen
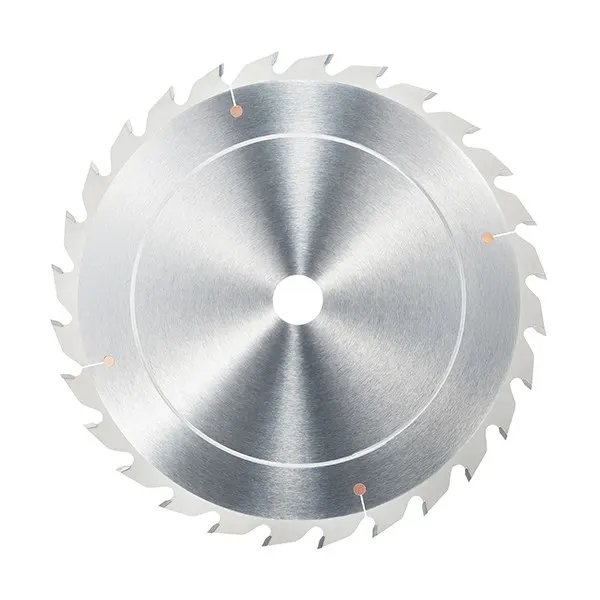
HM-Querschnitt-Kreissägeblätter für Rundholz
Hochleistungs-Querschnittblätter zum Ablängen von Rundholz am Linienanfang. Zähes Ultrafeinkorn-Hartmetall widersteht verschmutzter Rinde und gefrorenen Ästen ohne Schneidenausbrüche.
Spezifikationen ansehen →
Profilspaner
Hartmetall-Zerspanerringe für Sägewerkslinien
Hartmetall-Zerspanerringe für Profilspaneraggregate, die Schwarten zu sauberen Hackschnitzeln zerkleinern und gleichzeitig das Model formen. Entwickelt für stabilen Spanfluss und Maßkonstanz bei nassem und trockenem Rundholz.
Spezifikationen ansehen →
Profilieraggregat
Hartmetall-Zerspaner für Profilieraggregate
Hartmetall-Zerspaner für Profilieraggregate formen und profilieren die Stammfläche vor dem Längsschnitt. Sie halten die Profilgenauigkeit auch bei kontinuierlichem Betrieb mit hohem Vorschub über viele Durchläufe konstant.
Spezifikationen ansehen →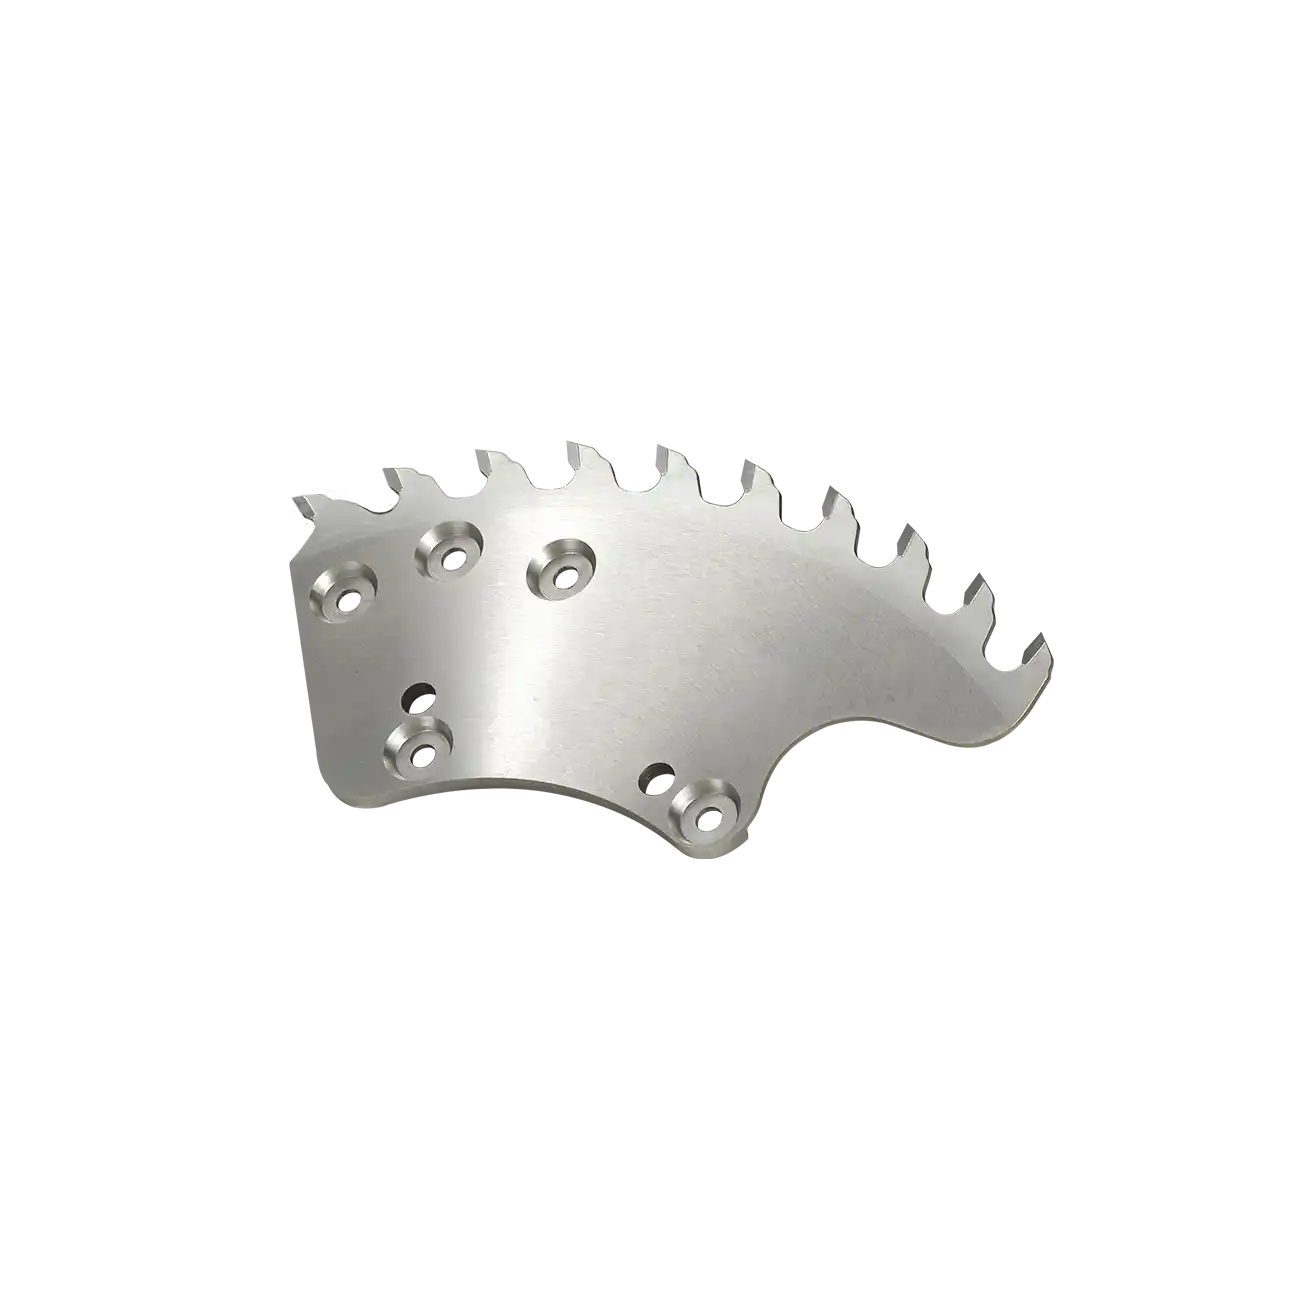
Profilieraggregat
Hartmetallsegmente für Profilieraggregate
Austauschbare Hartmetall-Profiliersegmente für dieselben Aggregate. Statt des gesamten Werkzeugkörpers werden nur verschlissene Segmente erneuert, wodurch die Profilierkosten pro Kubikmeter sinken.
Spezifikationen ansehen →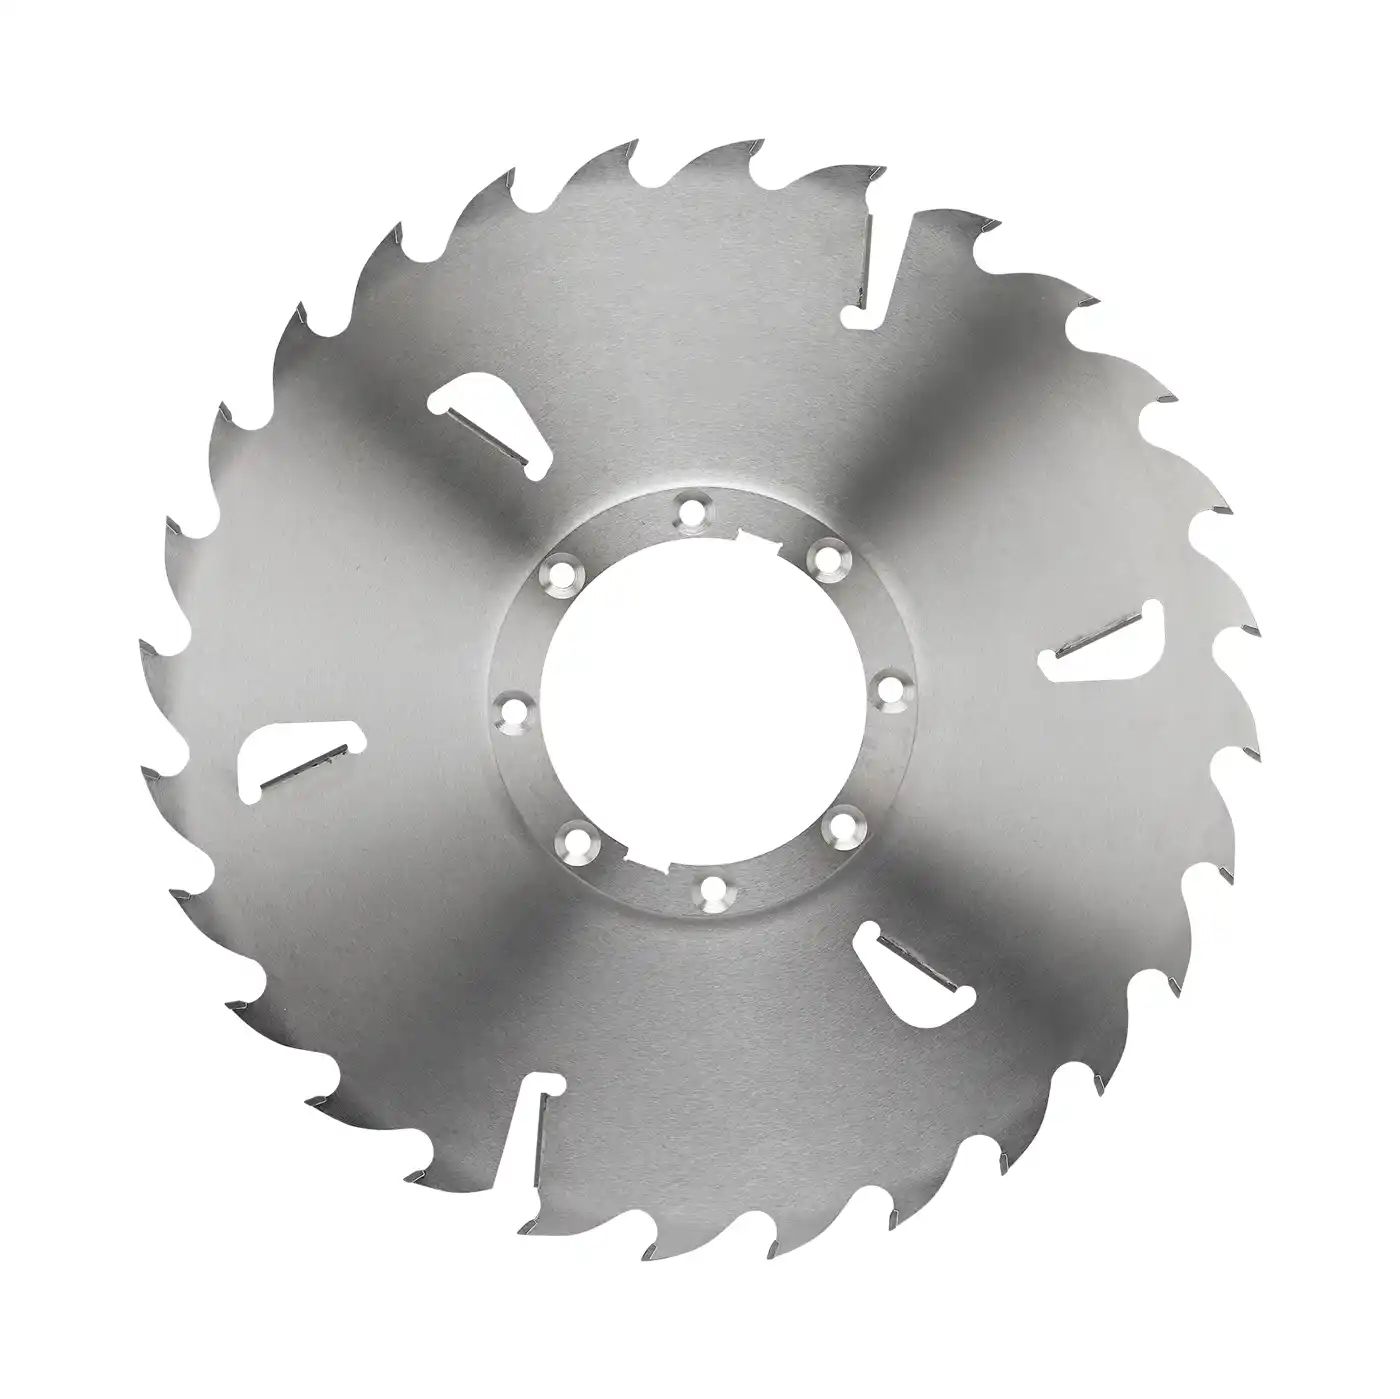
Vielblatt-Vorschnitt
HM-Vielblatt-Kreissägeblätter mit Räumern für den Vorschnitt
Erster Vielblattdurchgang durch das vollständige Model. Ein verstärktes konvexes Stammblatt und Hartmetallräumer halten die Blattflanken von der Holzoberfläche fern und sichern bei tiefen, spannungsbelasteten Schnitten einen geraden Verlauf.
Spezifikationen ansehen →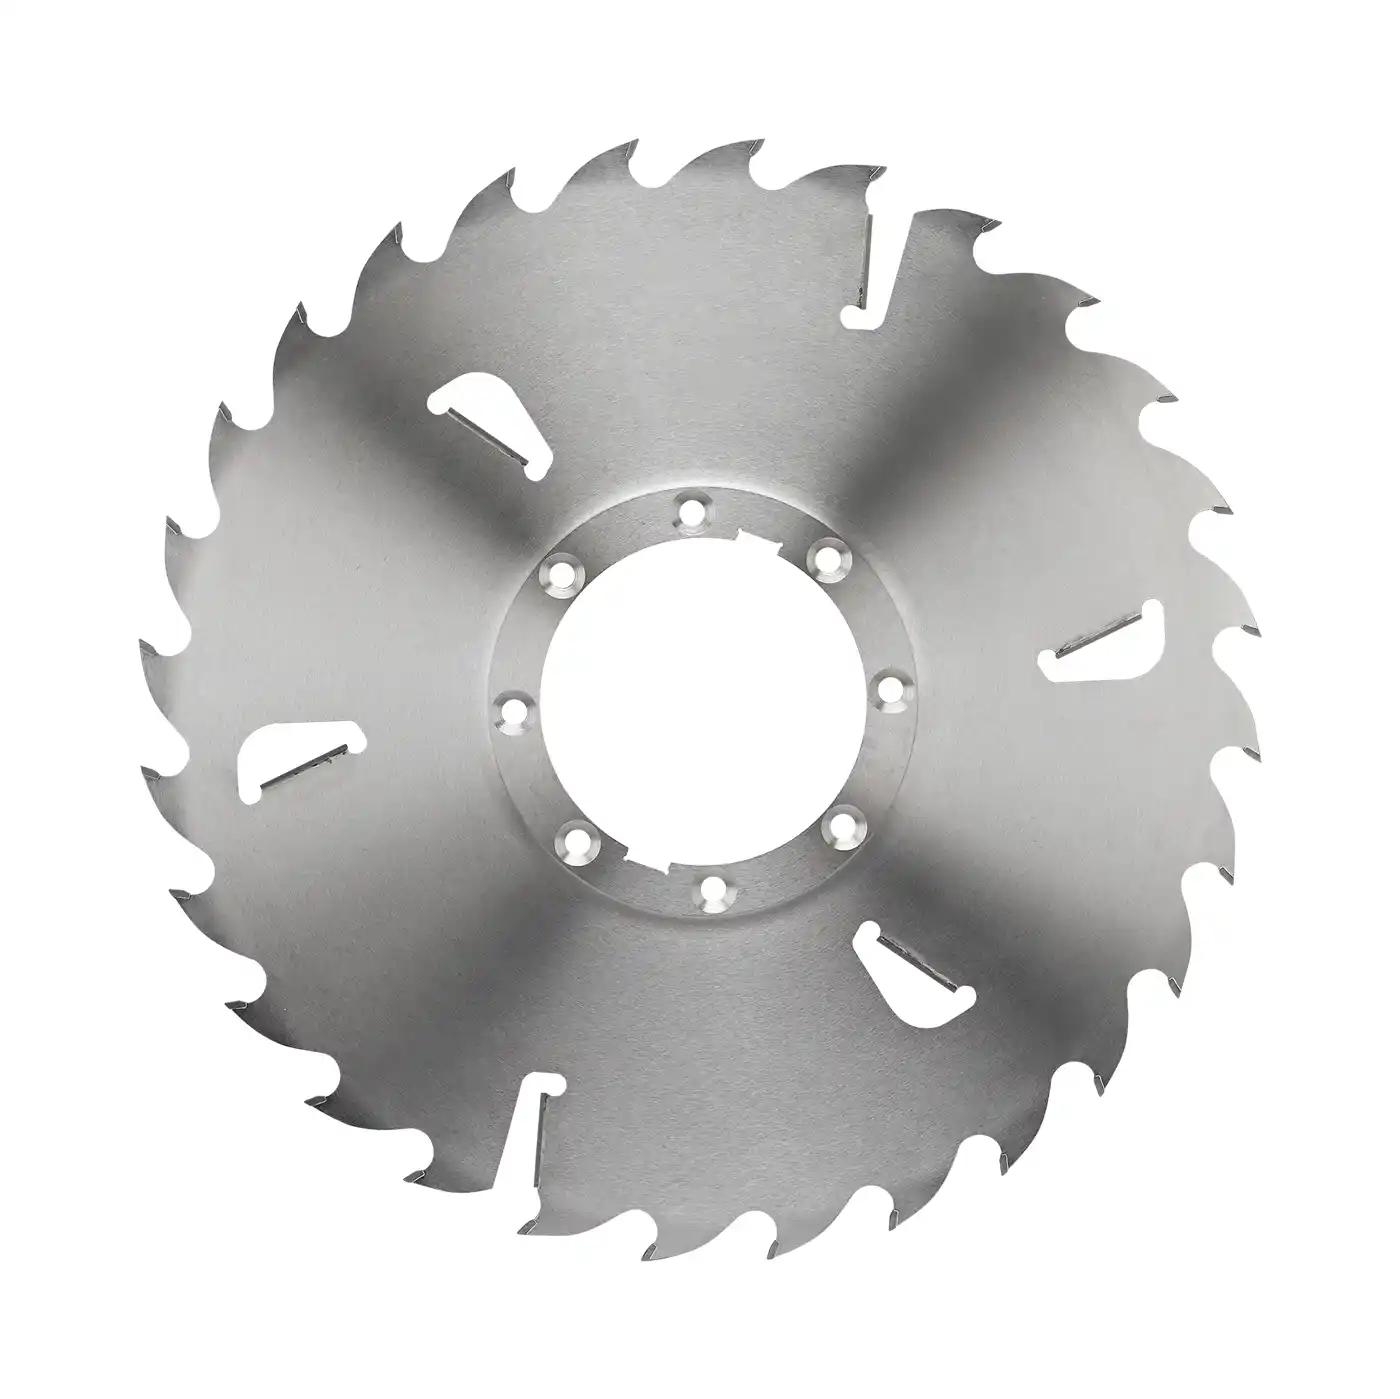
Vielblatt-Nachschnitt
HM-Vielblatt-Kreissägeblätter mit Räumern für den Nachschnitt
Zweiter Vielblattdurchgang zum Auftrennen der Bretter auf Fertigbreite. Dünnschnitt-Stammblätter mit Räumern maximieren die Ausbeute und halten die Breitenabweichung über den gesamten Wellensatz eng.
Spezifikationen ansehen →
Geführter Vielblattschnitt
Geführte HM-Vielblatt-Kreissägeblätter mit Keilwellenbohrung
Für geführte Wellensysteme: Eine Keilwellenbohrung verteilt das Antriebsmoment auf mehrere Kontaktflächen und verbessert die Laufruhe. Externe Blattführungen halten das dünne Stammblatt bei vollem Vorschub exakt gerade.
Spezifikationen ansehen →Erwartete Ergebnisse
Was dieses Kreissägeblattprogramm leistet
Die Verbesserungen, die ein Primärsägewerk erzielt, wenn die gesamte Linie mit abgestimmten, korrekt gespannten Kreissägeblättern und empfohlenen Parametern arbeitet.
Gerade laufende Blätter ermöglichen kleinere Maßzugaben und sicher beherrschte dünnere Schnittfugen. Dadurch wird aus jedem Stamm mehr verkaufsfähiges Schnittholz statt Sägemehl.
Harzabweisende Oberflächen und stoßzähes Hartmetall verlängern die Laufzeit zwischen den Werkzeugwechseln. Ihre HewSaw- oder Linck-Linie arbeitet mit vollem Vorschub weiter, statt für ungeplante Wechsel zu stoppen.
Ein stabiler Lauf über den gesamten Wellensatz hält Brettdicke und Oberflächenqualität innerhalb der Toleranz. Nachgelagerte Optimierung, Trocknung und Sortierung werden ohne Ausschuss zuverlässig versorgt.
Experten-FAQ
Häufig gestellte Fragen
Können Ihre Vielblatt-Kreissägeblätter gefrorene Stämme ohne Verringerung unseres Vorschubs bearbeiten?
Gefrorenes Holz betrifft das gesamte System und lässt sich nicht allein durch einen Blattwechsel lösen. Unsere stoßzähe Hartmetallsorte nimmt die Belastung gefrorener Äste auf. Für den Winterbetrieb empfehlen wir zusätzlich eine Winterzahngeometrie, bei der ein kleinerer Spanwinkel die Schneide besser stützt, sowie eine kurze Prüfung von Sägewelle und Antriebsriemen. Ob der gleiche Vorschub tatsächlich gehalten werden kann, hängt von Maschine und Stammtemperatur ab. Wir legen das Kreissägeblatt für Ihre realen Betriebsbedingungen aus.
Warum brennen Standard-Kreissägeblätter auf unserer Linck-Profilierlinie so schnell ein?
In einer schnellen automatisierten Linie liegt es fast immer an der Spanabfuhr. Sind Spanraum oder Spantaschenvolumen für den Vorschub zu klein, verlassen die Späne den Schnitt nicht. Sie werden erneut geschnitten, verdichten sich in der Schnittfuge, erhitzen die Stammblattflanken und führen zu Spannungsverlust und Klemmen. Unsere Profilier- und Vielblatt-Kreissägeblätter sind für den Spanfluss bei hohem Vorschub dimensioniert und harzabweisend ausgeführt. Dadurch bleiben sie auch bei 100 m/min und darüber kühl.
Wann sollten wir geführte Blätter mit Keilwellenbohrung statt Bundkreissägeblättern einsetzen?
Entscheidend sind die angestrebte Schnittbreite und die Maschinenkonstruktion. Bundkreissägeblätter auf einer glatten Welle sind einfacher aufgebaut und für mittlere Schnittbreiten geeignet. Bei sehr dünnen Schnittfugen für maximale Ausbeute ist ein geführtes Blatt mit Keilwellenbohrung die bessere Wahl: Die Verzahnung verteilt das Antriebsmoment auf viele Kontaktflächen und verbessert die Laufruhe. Externe Führungen stützen das dünne Stammblatt mechanisch, sodass es nicht aus der Schnittlinie abdrängen kann. Ist Ihre Vielblatt- oder Besäumsäge bereits für Führungen ausgelegt, ermöglicht dieses System den dünnsten stabilen Schnitt.
Werkzeugkonzept anfordern
Jeder Blattverlauf und jedes eingebrannte Blatt kostet verkaufsfähige Ausbeute
Senden Sie uns den Aufbau Ihrer Linie — Modelle von Ablängsäge, Profilspaner und Vielblattsäge, Holzarten, gewünschte Schnittbreiten und Angaben zur Verarbeitung gefrorener Stämme. Unsere Ingenieure erstellen daraus ein Werkzeugkonzept für jede Station.