
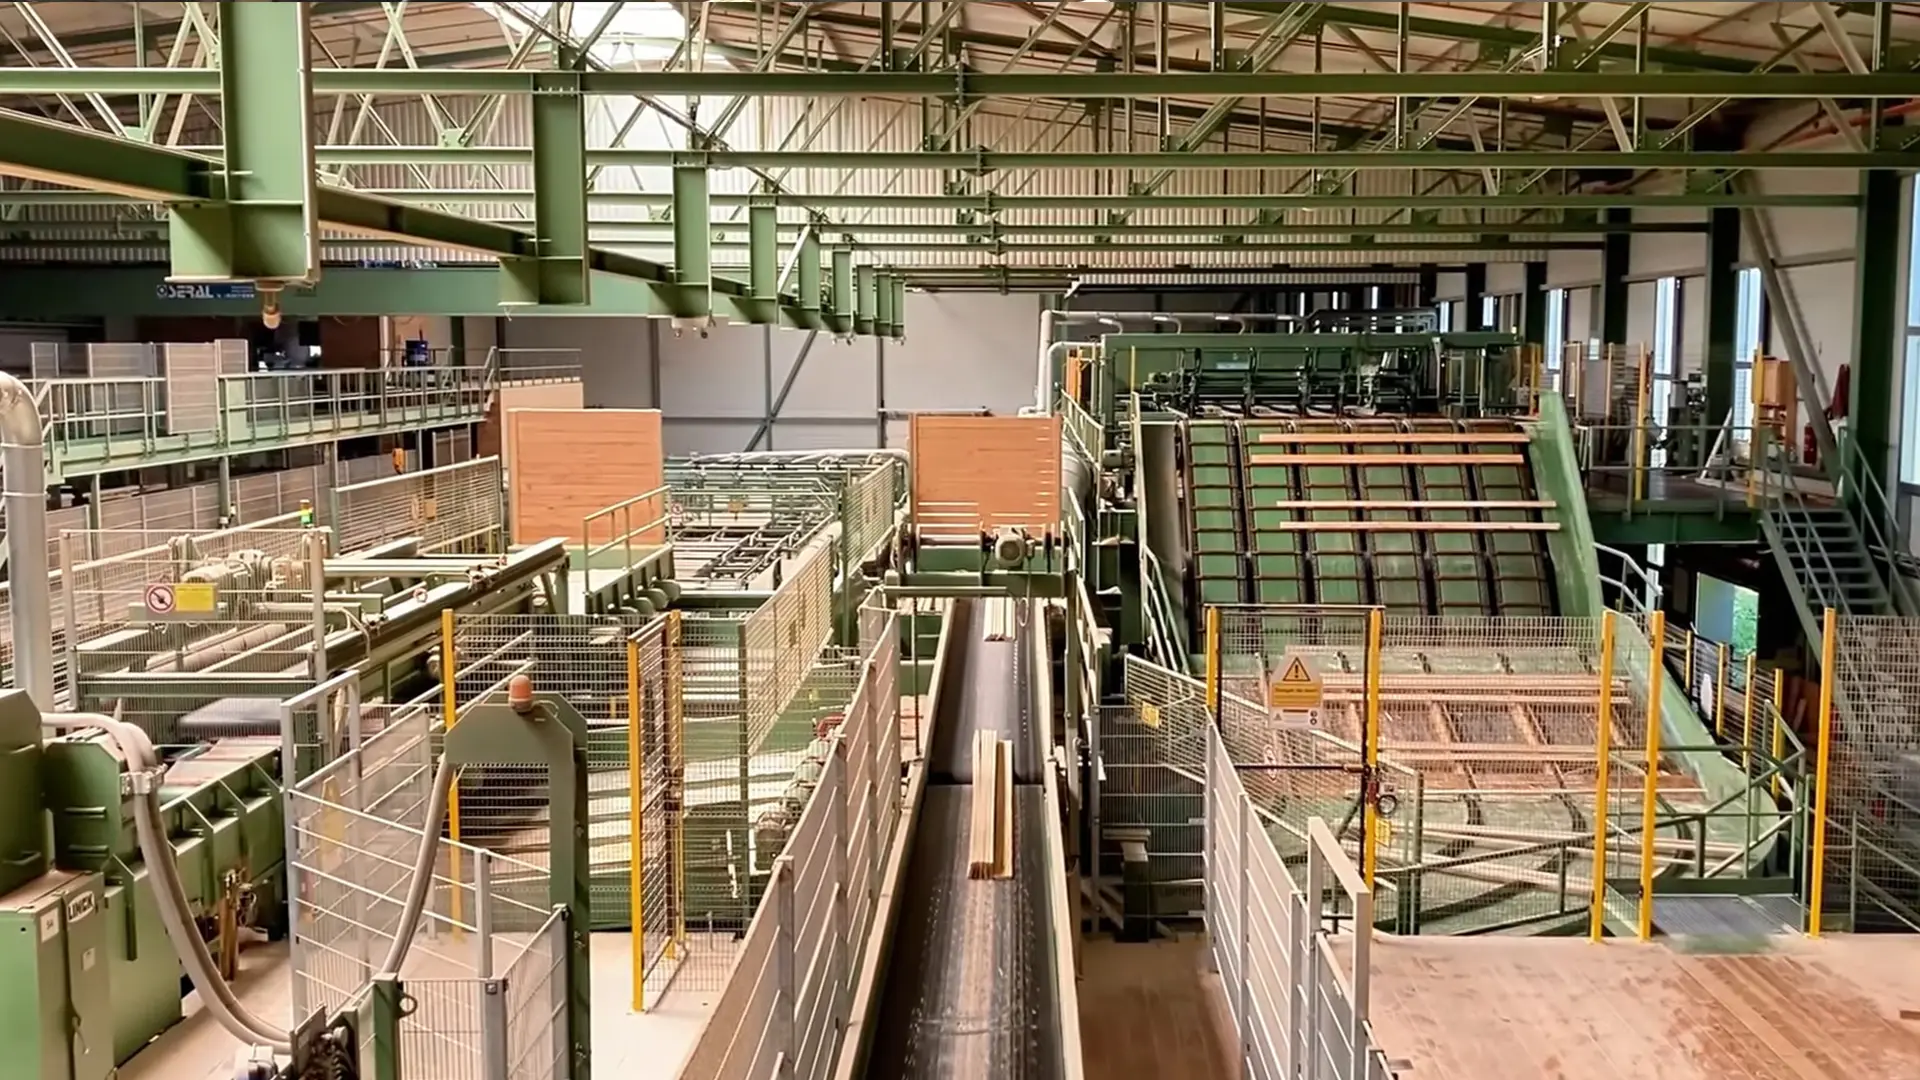
Rozwiązania dla zautomatyzowanych tartaków wstępnego przerobu
Piły o wysokim uzysku do wstępnej obróbki kłód
Zaprojektowane dla kompletnej linii rozkroju — cięcia poprzecznego, profilowania zrębkującego oraz wstępnego i wtórnego cięcia wielopiłowego na maszynach Linck, EWD, HewSaw, Möhringer, SAB i Brodbaek. Utrzymują prosty tor przy wysokim posuwie i pozwalają uzyskać maksymalną ilość tarcicy z każdej kłody.
Wyzwania branżowe
Co niszczy piły na szybkiej linii rozkroju
Kłody są niejednorodnym materiałem — mokrym, żywicznym, sękatym, zanieczyszczonym piaskiem i zimą zamarzniętym — a nowoczesne linie obrabiają je z posuwem znacznie przekraczającym 100 m/min. Te mechanizmy uszkodzeń decydują o uzysku i dostępności linii.
Schodzenie pił z toru w głębokim cięciu wielopiłowym
W zestawie wielopiłowym kilka pił jednocześnie przecina głęboką pryzmę. Gdy cięcie uwalnia wewnętrzne naprężenia wzrostowe kłody, drewno zaciska się na korpusach, a piła, która utraciła sztywność lub naprężenie, zaczyna falować i schodzić z toru. Skutkiem są pofalowane powierzchnie, grubość desek poza tolerancją, a w najgorszym przypadku przegrzanie całego zestawu pił w ciągu kilku sekund.
Osadzanie żywicy i przeciążenie cieplne
Mokre drewno iglaste i gatunki bogate w żywicę przypiekają twardą warstwę żywicy oraz sprasowanych włókien na bokach korpusu. Osad wypełnia rzaz, zwiększa tarcie boczne i temperaturę oraz wyprowadza korpus poza właściwy zakres naprężenia — piła rozszerza się, traci tor i zaczyna ciąć zbyt szeroko.
Uderzenia zamarzniętych kłód i sęków
Zimą tartaki podają zamarznięte kłody, których lód i gęste martwe sęki uderzają w zęby jak twarde wtrącenia. Przy pełnej prędkości obwodowej zbyt kruchy gatunek węglika wykrusza się lub odspaja, a uszkodzenie jednego zęba może zatrzymać całą linię automatyczną na czas wymiany narzędzia.
Zużycie ścierne powodowane zanieczyszczeniami kory
Kora przenosi z lasu piasek, drobne zanieczyszczenia, kamienie i sporadycznie wbite fragmenty ciał obcych. Na stanowisku cięcia poprzecznego i w agregacie zrębkująco-profilującym zamienia to skrawanie w proces ścierny: krawędzie szybko się zaokrąglają, rosną siły skrawania, pogarsza się jakość zrębków i zwiększa obciążenie silnika.
Nasze podejście techniczne
Jak utrzymujemy prosty tor cięcia i wydłużamy trwałość narzędzi
Noże czyszczące z węglika i wypukłe korpusy
Ograniczają osadzanie żywicy i tarcie korpusu. W piłach do wielopił noże czyszczące z węglika wypychają z rzazu wióry nasycone żywicą, zanim przywrą do korpusu, i działają jak ograniczniki utrzymujące stal z dala od powierzchni drewna. Pogrubiony, wypukły korpus zapewnia sztywność boczną potrzebną do prostego prowadzenia w głębokich cięciach.
Naprężanie oraz warianty prowadzone z otworem wielowypustowym
Zapobiegają schodzeniu z toru i zmianom szerokości desek. Każdy korpus jest naprężany walcowo do roboczej prędkości obrotowej, dzięki czemu pozostaje płaski podczas nagrzewania. Do najbardziej wymagających linii wielopiłowych i obrzynających oferujemy prowadzone piły z otworem wielowypustowym — wielopunktowe przenoszenie momentu oraz zewnętrzne prowadnice utrzymują cienki korpus idealnie prosto przy pełnym posuwie.
Powłoki ograniczające tarcie i swobodny przepływ wiórów
Ograniczają nagrzewanie i zagęszczanie wiórów na szybkich liniach profilujących. Chromowane lub polerowane korpusy łatwo zrzucają żywicę i zmniejszają tarcie boczne, a geometria wrębów i przestrzeni wiórowych jest dobrana tak, aby wióry opuszczały rzaz przy wysokim posuwie zamiast być ponownie przecinane i nagrzewane — co zwykle powoduje „przypalanie” pił na liniach Linck lub HewSaw.
Wysokoudarowy węglik do zamarzniętych i zanieczyszczonych kłód
Chroni przed uderzeniami sęków i zużyciem ściernym. We wstępnej obróbce kłód udarność jest ważniejsza niż sama twardość: stosujemy ultradrobnoziarnisty węglik o wysokiej zawartości kobaltu, który wytrzymuje uderzenia zamarzniętych sęków i ścieranie przez zanieczyszczoną korę, wydłużając okres między ostrzeniami na stanowisku cięcia poprzecznego i w agregacie zrębkująco-profilującym.
Zalecane narzędzia
Piły dopasowane do każdego stanowiska linii
Od podawania kłód po końcowe cięcie wtórne — jeden partner narzędziowy dla całej linii rozkroju.
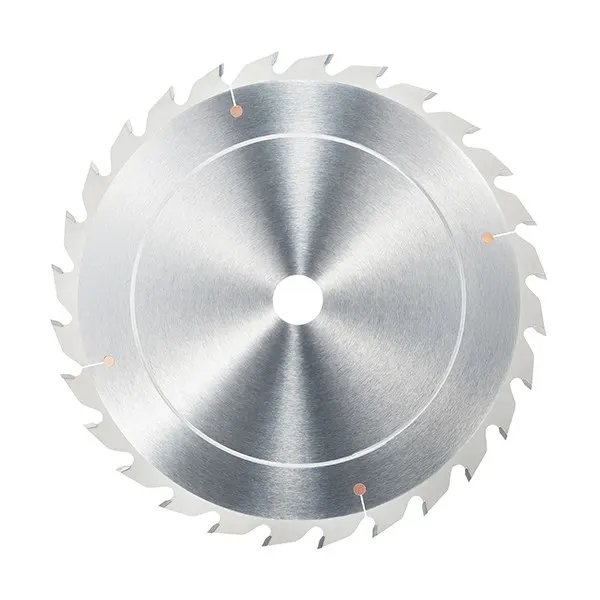
Podawanie kłód / Cięcie poprzeczne
Piły tarczowe do poprzecznego cięcia kłód
Wysokowydajne piły poprzeczne do cięcia okrągłych kłód na długość na początku linii — wykonane z wytrzymałego, ultradrobnoziarnistego węglika, który znosi korę zanieczyszczoną piaskiem i zamarznięte sęki bez wykruszania.
Zobacz dane techniczne →
Agregat zrębkująco-profilujący
Pierścienie zrębkujące do linii tartacznych
Pierścienie zrębkujące z węglikiem do agregatów zrębkująco-profilujących, które rozdrabniają oflis na czyste zrębki, jednocześnie formując pryzmę — zaprojektowane dla stabilnego przepływu zrębków i powtarzalności wymiarowej w mokrych oraz suchych kłodach.
Zobacz dane techniczne →
Agregat profilujący
Frezy zrębkujące do agregatów profilujących
Frezy zrębkujące z węglikiem do agregatów profilujących — formują pryzmę i profilują powierzchnię kłody przed cięciem wzdłużnym, utrzymując dokładność profilu w kolejnych cyklach ciągłej pracy z wysokim posuwem.
Zobacz dane techniczne →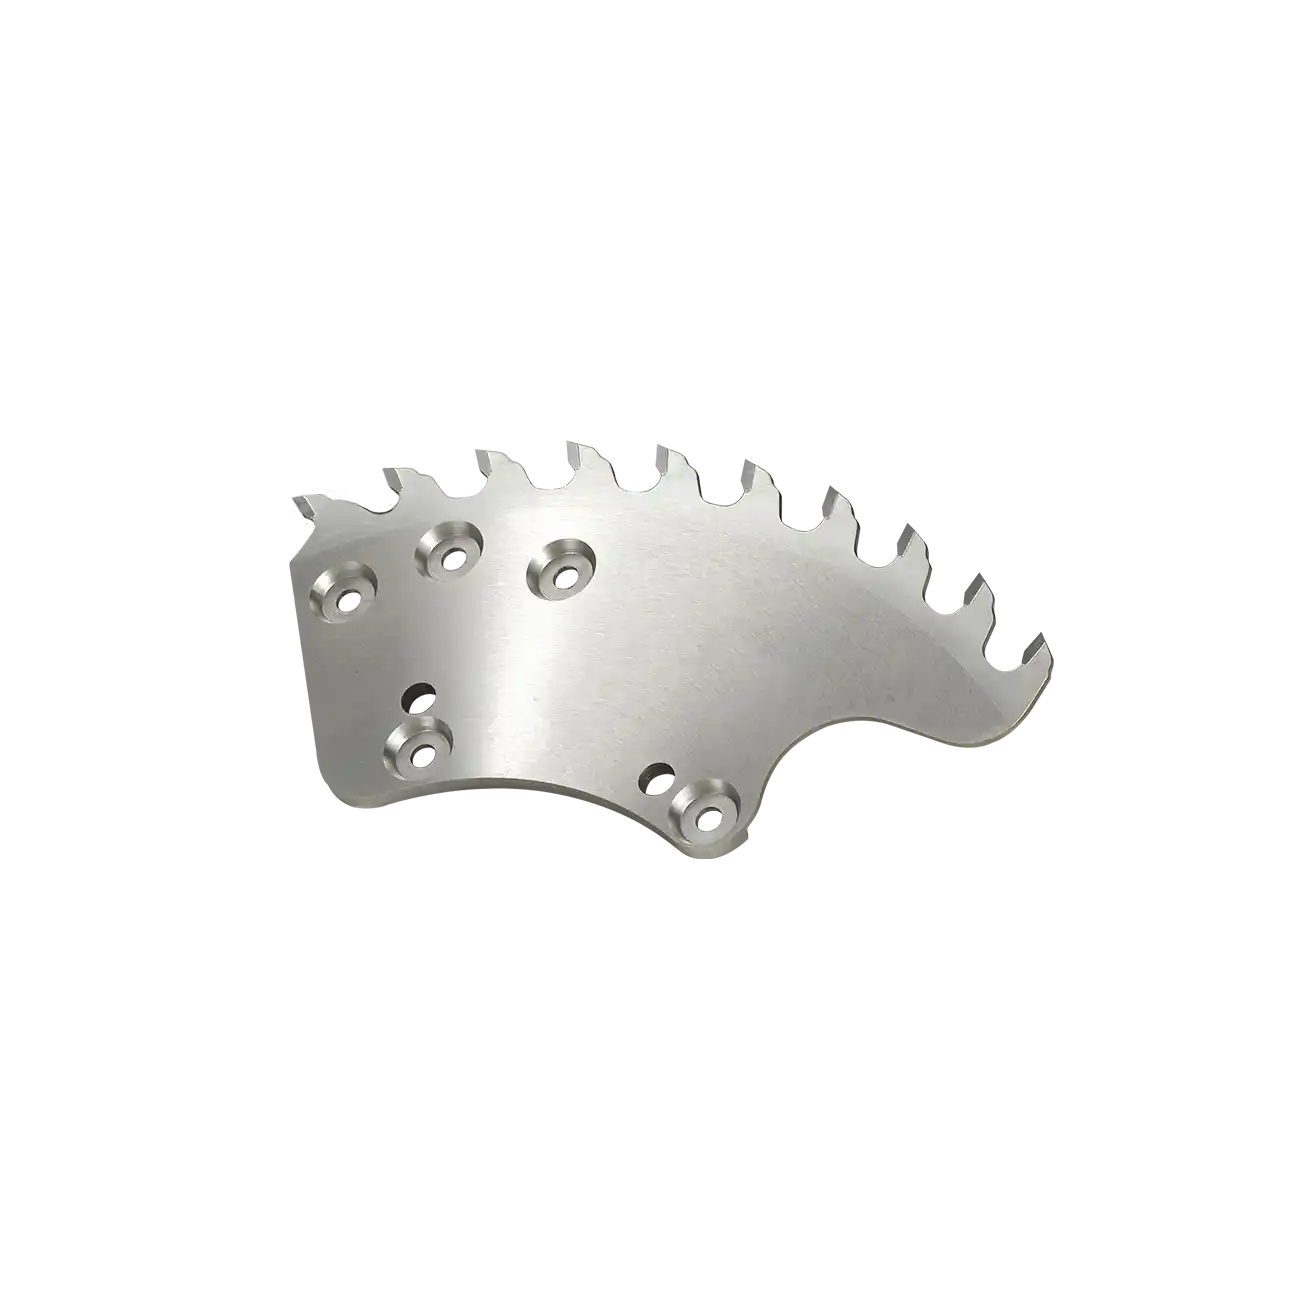
Agregat profilujący
Segmenty do agregatów profilujących
Wymienne segmenty profilujące z węglikiem do tych samych agregatów — zamiast całego korpusu narzędzia wymienia się wyłącznie zużyte segmenty, ograniczając koszt profilowania jednego metra sześciennego.
Zobacz dane techniczne →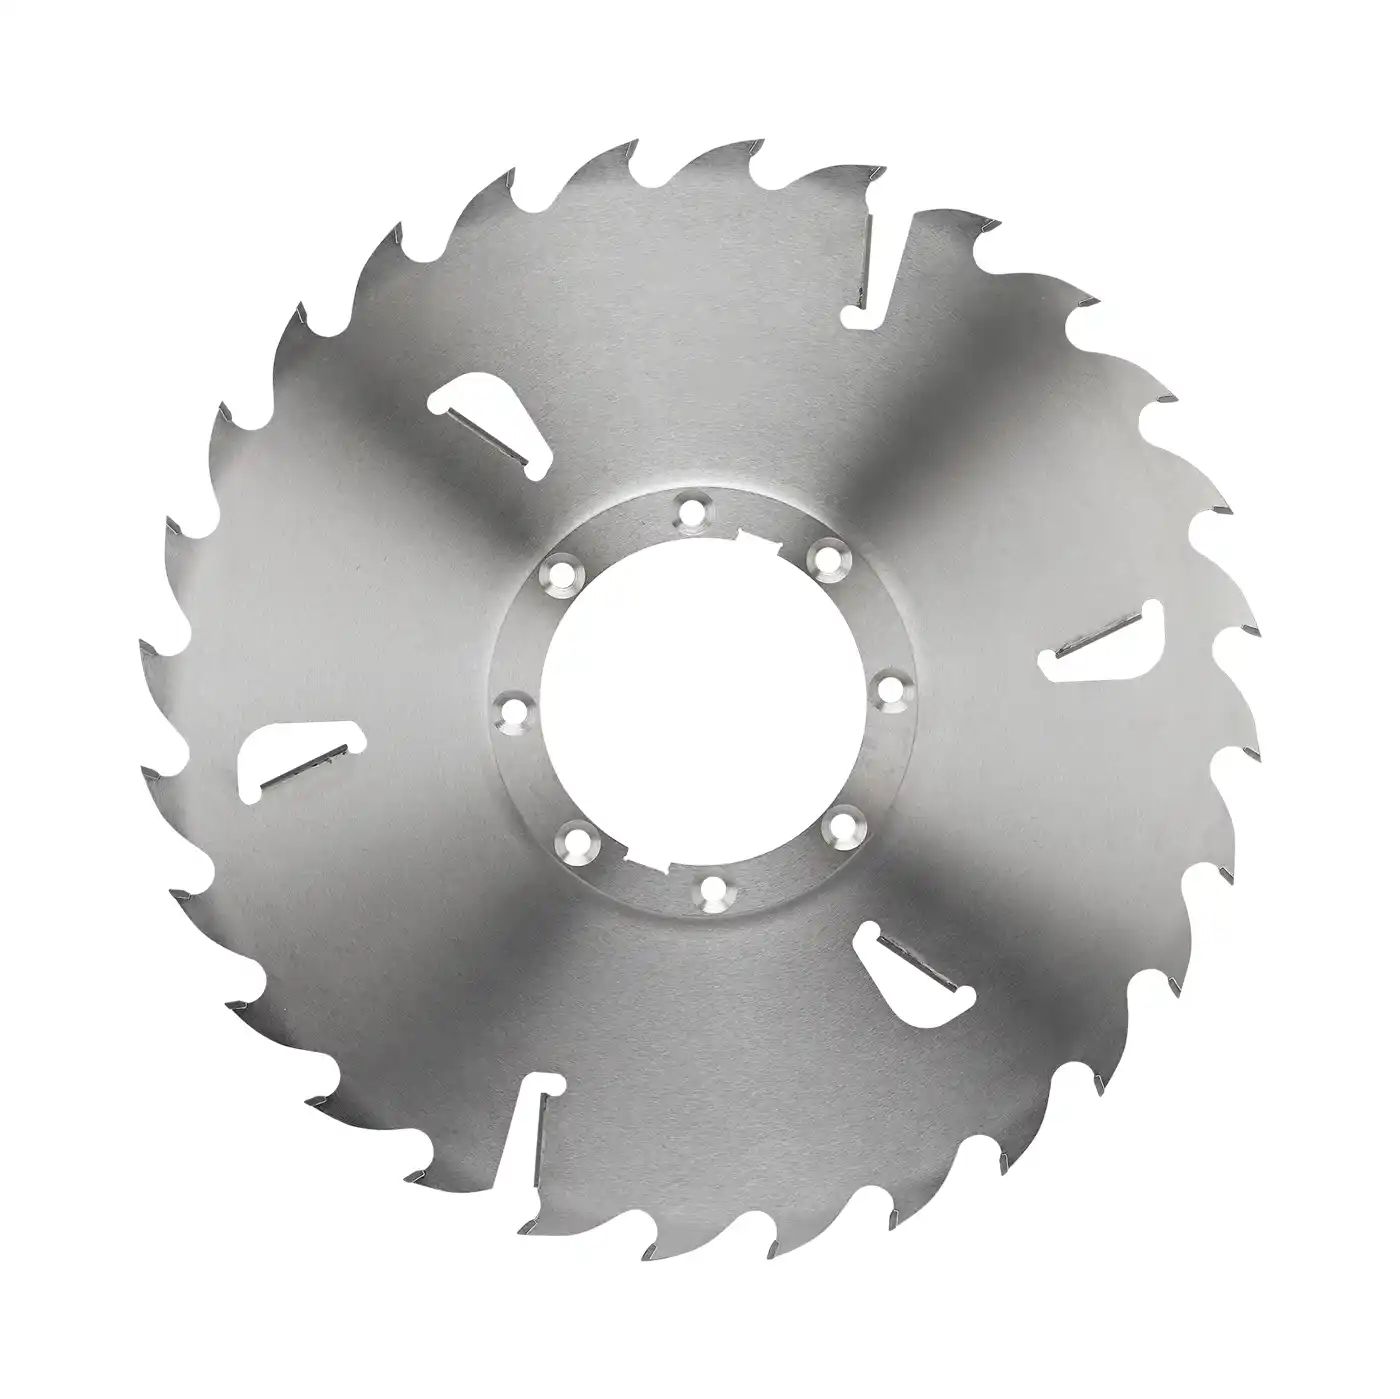
Wstępne cięcie wielopiłowe
Piły do wielopił z nożami czyszczącymi do cięcia wstępnego
Pierwsze przejście wielopiłowe przez pełną pryzmę. Pogrubiony, wypukły korpus wraz z nożami czyszczącymi z węglika utrzymuje stal z dala od powierzchni drewna i zapewnia prosty tor w głębokich cięciach obciążonych naprężeniami.
Zobacz dane techniczne →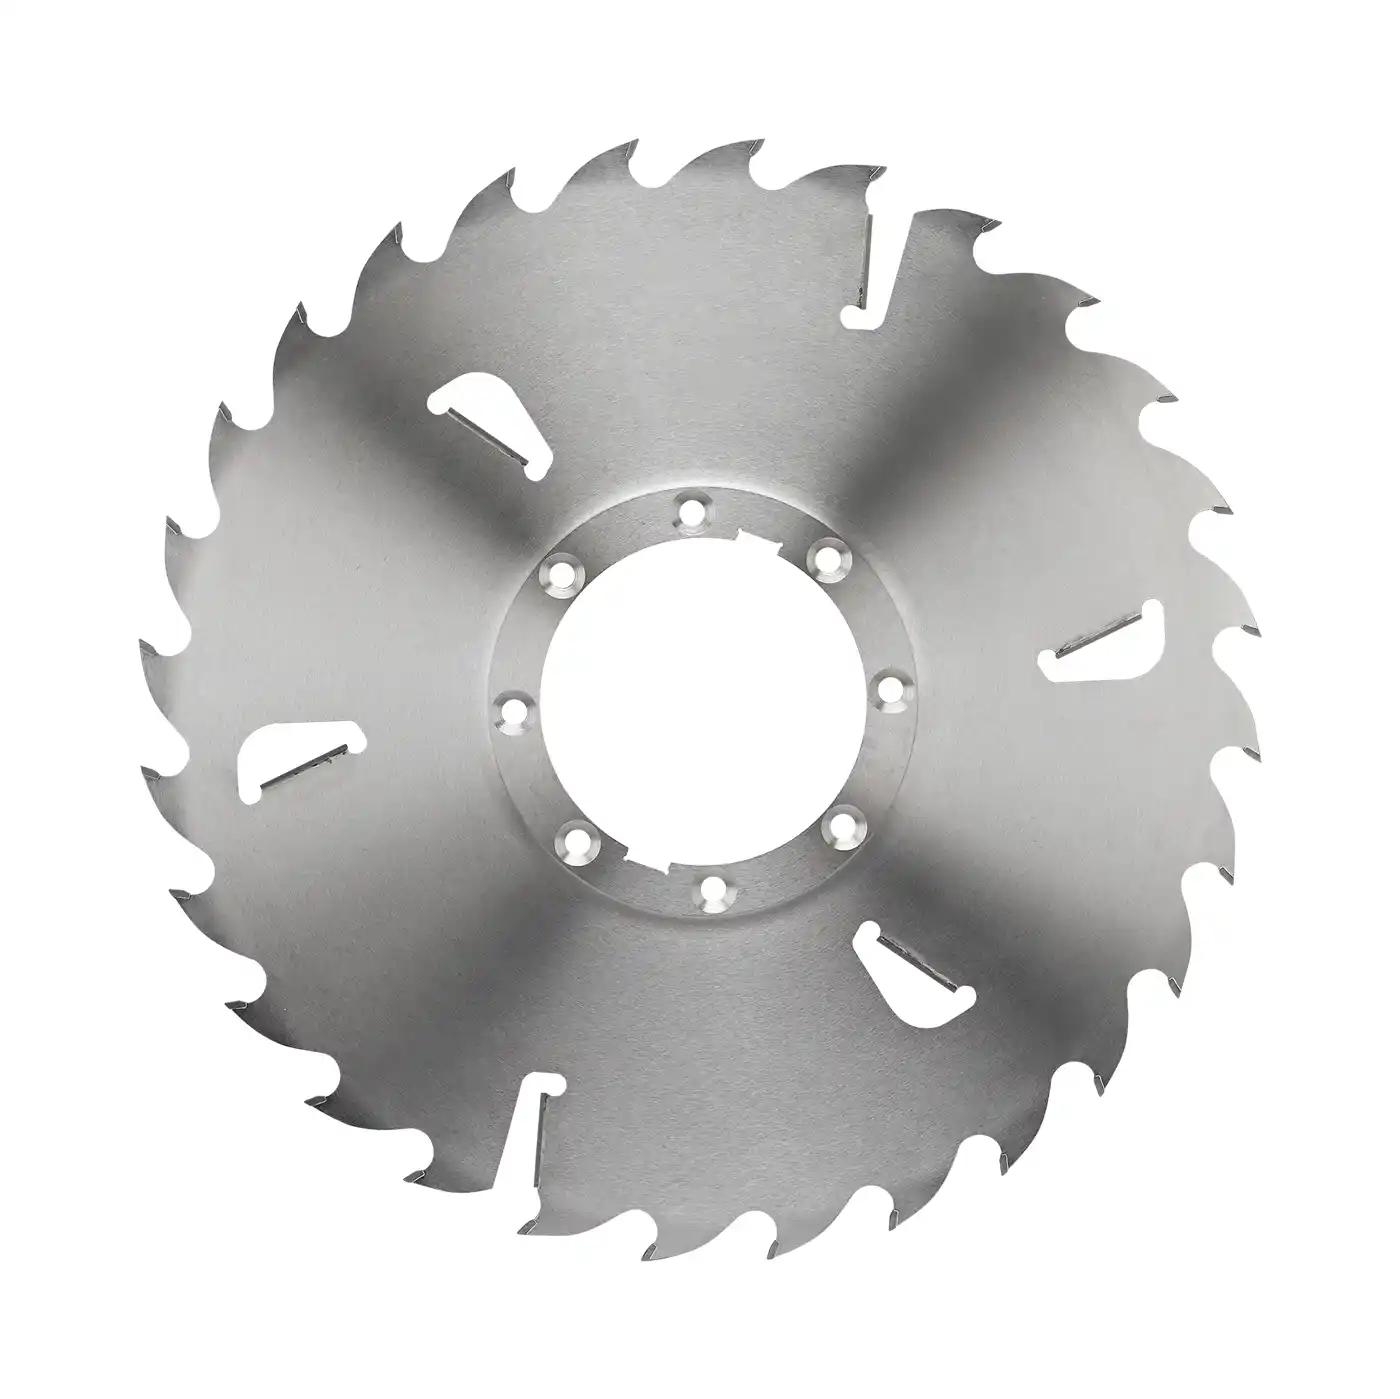
Wtórne cięcie wielopiłowe
Piły do wielopił z nożami czyszczącymi do cięcia wtórnego
Drugie przejście wielopiłowe formatujące deski do ostatecznej szerokości. Korpusy z wąskim rzazem i nożami czyszczącymi maksymalizują uzysk, utrzymując niewielkie odchyłki szerokości desek w całym zestawie na wale.
Zobacz dane techniczne →
Wielopiła z prowadzeniem
Prowadzone piły tarczowe z otworem wielowypustowym do wielopił
Do systemów z prowadzonym wałem: otwór wielowypustowy rozkłada moment napędowy na wiele powierzchni styku, stabilizując pracę, a zewnętrzne prowadnice utrzymują cienki korpus idealnie prosto przy pełnym posuwie.
Zobacz dane techniczne →Oczekiwane rezultaty
Rezultaty tego programu pił
Korzyści dla tartaku wstępnego przerobu, gdy cała linia pracuje z dopasowanymi, prawidłowo naprężonymi piłami przy zalecanych parametrach.
Piły utrzymujące prosty tor pozwalają zmniejszyć naddatek wymiarowy i bezpiecznie stosować węższy rzaz — przekształcając większą część każdej kłody w deski handlowe zamiast trocin.
Powierzchnie ograniczające osadzanie żywicy i wysokoudarowy węglik wydłużają czas między wymianami narzędzi, dzięki czemu linia HewSaw lub Linck pracuje z pełnym posuwem zamiast zatrzymywać się na nieplanowane wymiany.
Stabilna praca całego zestawu na wale utrzymuje grubość desek i jakość powierzchni w tolerancji, zasilając kolejne etapy optymalizacji, suszenia i sortowania bez braków.
FAQ ekspertów
Najczęściej zadawane pytania
Czy piły do wielopił poradzą sobie z zamarzniętymi kłodami bez zmiany posuwu?
Obróbka zamarzniętego drewna dotyczy całego systemu, a nie tylko wymiany piły. Nasz wysokoudarowy węglik jest przygotowany na uderzenia zamarzniętych sęków, ale do pracy zimowej zalecamy również zimową geometrię zębów — mniejszy kąt natarcia zapewnia lepsze podparcie krawędzi — oraz szybką kontrolę stanu wału i pasów napędowych. Możliwość utrzymania tego samego posuwu zależy od maszyny i temperatury kłód; dobierzemy specyfikację piły do rzeczywistych warunków pracy.
Dlaczego standardowe piły tak szybko przypalają się na naszej linii profilującej Linck?
Na szybkiej linii automatycznej niemal zawsze odpowiada za to odprowadzanie wiórów. Jeśli objętość wrębu lub przestrzeni wiórowej jest zbyt mała w stosunku do posuwu, wióry nie opuszczają rzazu — są ponownie przecinane i zagęszczają się, boki korpusu nagrzewają się, a piła traci naprężenie i zaczyna się zakleszczać. Nasze piły profilujące i do wielopił mają przestrzenie dobrane do przepływu wiórów przy wysokim posuwie oraz wykończenie ograniczające przywieranie żywicy, co utrzymuje niską temperaturę przy 100 m/min i więcej.
Kiedy stosować piły prowadzone z otworem wielowypustowym zamiast pił mocowanych kołnierzowo?
Decydują docelowa szerokość rzazu i konstrukcja maszyny. Piły mocowane kołnierzowo na gładkim wale są prostsze i odpowiednie do umiarkowanego rzazu. Przy bardzo wąskim rzazie nastawionym na maksymalny uzysk lepsza jest prowadzona piła z otworem wielowypustowym: wielowypust rozkłada moment napędowy na wiele powierzchni styku, stabilizując pracę, a zewnętrzne prowadnice fizycznie podtrzymują cienki korpus, aby nie mógł zejść z toru. Jeżeli wielopiła lub obrzynarka jest już przystosowana do prowadnic, jest to droga do najwęższego stabilnego cięcia.
Uzyskaj plan narzędziowy
Na szybkiej linii każda piła schodząca z toru lub przypalona oznacza utracony uzysk
Prześlij konfigurację linii — modele pilarek poprzecznych, agregatów zrębkująco-profilujących i wielopił — a także gatunki drewna, docelowy rzaz i informację o obróbce zamarzniętych kłód. Nasi inżynierowie przygotują plan narzędzi dla każdego stanowiska.