
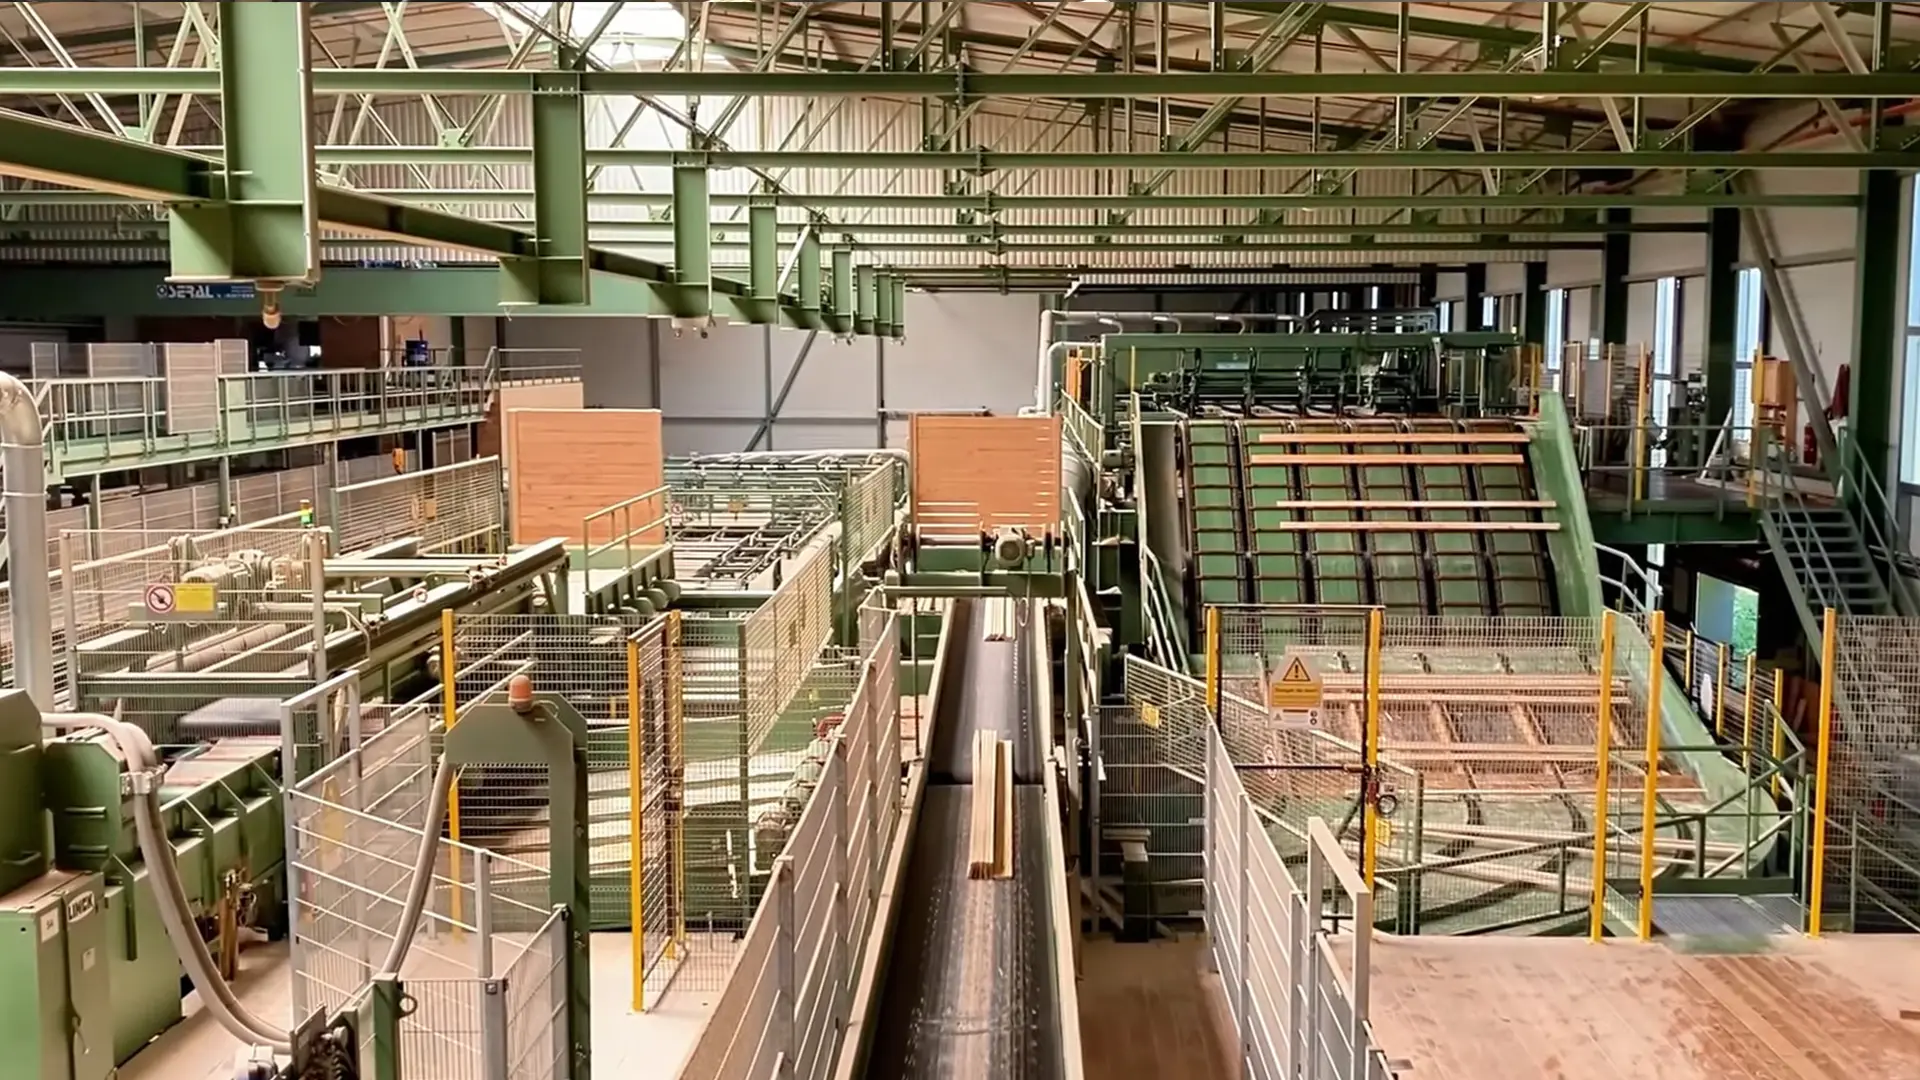
業界の課題
高速製材ラインで鋸刃を損傷させる要因
原木は、水分、樹脂、節、砂を含み、冬には凍結する自然素材です。最新ラインでは100 m/minを大きく超える送り速度で加工されます。歩留まりと稼働率を左右する主な損傷要因を示します。
深い多枚挽きでの鋸刃の蛇行
多枚挽きでは、複数の鋸刃が角材を同時に深く切断します。切断によって原木内部の成長応力が解放されると木材が台金を締め付け、剛性やテンションが不足した鋸刃は蛇行します。その結果、表面に波状痕が生じ、板厚が規格を外れ、最悪の場合は鋸刃セット全体が数秒で過熱します。
樹脂の付着と熱負荷
含水率の高い針葉樹や樹脂の多い樹種では、台金側面に樹脂と圧縮繊維が焼き付き、硬い層を形成します。切断溝を詰まらせて側面摩擦と発熱を増加させ、台金がテンション維持限界を超えると、鋸刃が膨張して直進性を失い、切断幅が広がります。
凍結原木と節による衝撃
冬季には凍結原木が投入され、氷や高密度の死節が硬質部として刃先へ衝撃を与えます。最高周速では、靭性不足の超硬材種に欠けやチップ脱落が生じます。刃先1個の破損でも、工具交換のために自動ライン全体を停止させることになります。
樹皮中の異物による摩耗
樹皮には森林から持ち込まれた砂、土、小石、ときには埋め込まれた異物が含まれます。横切りやチッパーキャンターでは研削に近い状態となり、刃先が急速に丸くなって切削抵抗が増加し、チップ品質の低下とモーター負荷の上昇を招きます。
技術アプローチ
直進性を維持し、工具寿命を延ばす設計
超硬スクレーパーと凸形台金
樹脂付着と台金の擦れを防ぎます。多枚挽き鋸刃の超硬スクレーパーは、樹脂を含む切りくずが台金へ焼き付く前に切断溝から排出し、鋼製台金が木材面に接触しないよう物理的なストッパーとして機能します。厚みを持たせた凸形台金が、深い切断で直進するために必要な横剛性を確保します。
テンション調整とガイド式・スプライン穴仕様
蛇行と板幅のばらつきを防ぎます。各台金は使用回転数に合わせてロールテンションを調整し、発熱時も平面性を維持します。特に負荷の高い多枚挽き・エジャーラインにはスプライン穴付きガイド鋸刃を用意。多点でのトルク伝達と外部ガイドにより、最高送り速度でも薄い台金をまっすぐ保持します。
低摩擦仕上げと円滑な排屑
高速成形ラインでの発熱と切りくず詰まりを防ぎます。クロムめっきまたは研磨仕上げの台金が樹脂の付着と側面摩擦を低減します。高送りでも切りくずを再切削・再加熱せず排出できるよう、刃室とチップポケットの形状・容量を設計し、LinckやHewSawラインで起こりやすい鋸刃の焼き付きを抑えます。
凍結原木・異物混入原木向け高耐衝撃超硬
節の衝撃と砂による摩耗を防ぎます。原木一次加工では、単純な硬さより靭性が重要です。高コバルト・超微粒子超硬を採用し、凍結節の衝撃に耐え、砂を含む樹皮による摩耗を抑制。横切りとチッパーキャンターでの再研磨間隔を延ばします。
推奨工具
ラインの各工程に適合する鋸刃
原木投入から最終リカットまで、製材ライン全体の工具を一社で提供します。
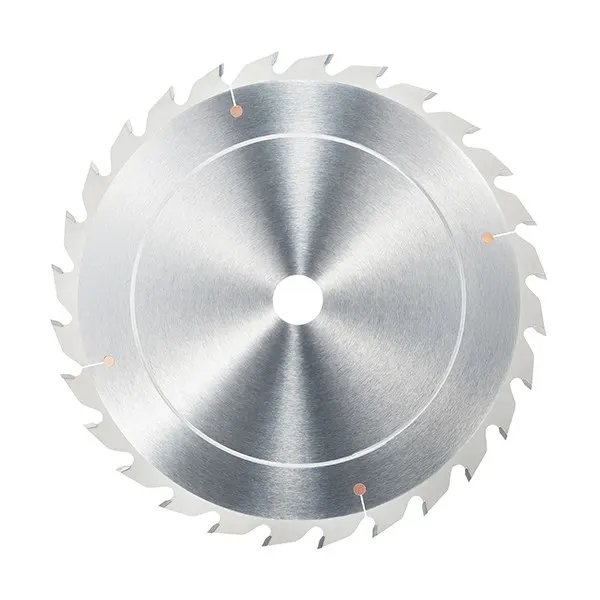

チッパーキャンター
チッピングライン用超硬ホガーリング
チッパーキャンターで耳材を良質なチップに粉砕しながら、角材を成形する超硬ホガーリングです。生材・乾燥材のどちらでも、安定したチップ排出と寸法精度を実現します。
仕様を見る →
プロファイリングアグリゲート
プロファイリングアグリゲート用超硬ホガー
縦挽き前に原木面を角取り・成形する、プロファイリングアグリゲート用超硬ホガーです。高送りの連続運転でも、繰り返し成形精度を維持します。
仕様を見る →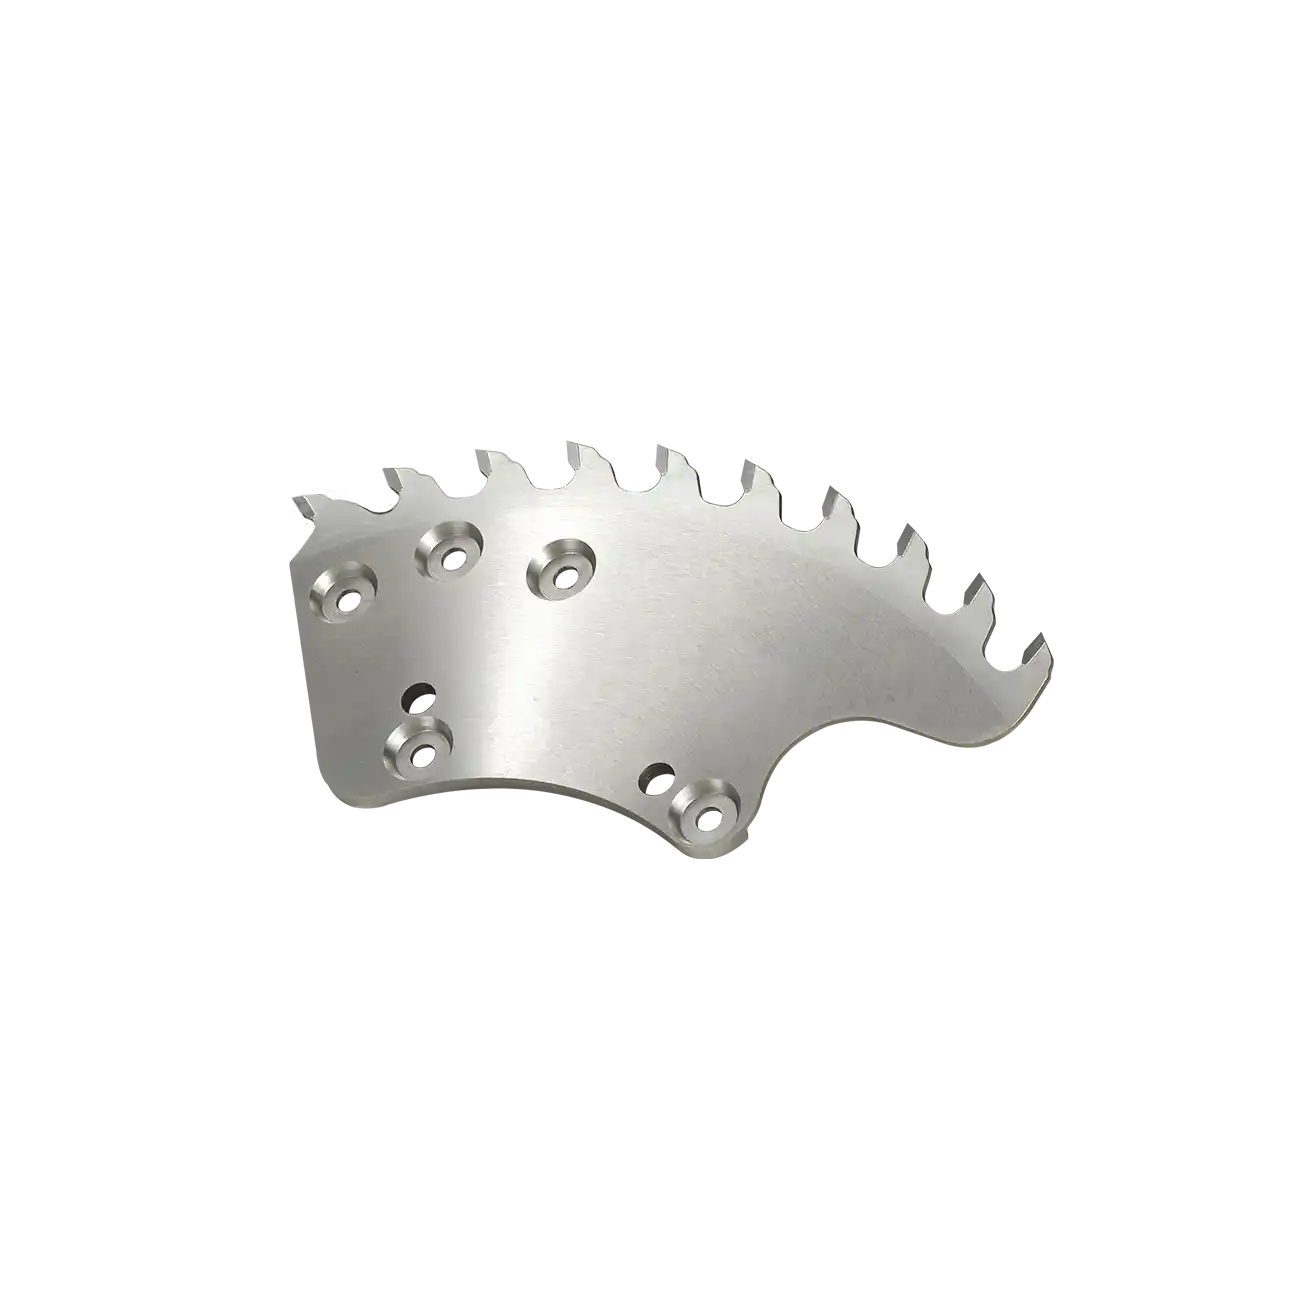
プロファイリングアグリゲート
プロファイリングアグリゲート用セグメント
同じアグリゲートに使用する交換式超硬プロファイリングセグメントです。工具本体全体ではなく摩耗したセグメントだけを交換し、1立方メートル当たりの成形コストを抑えます。
仕様を見る →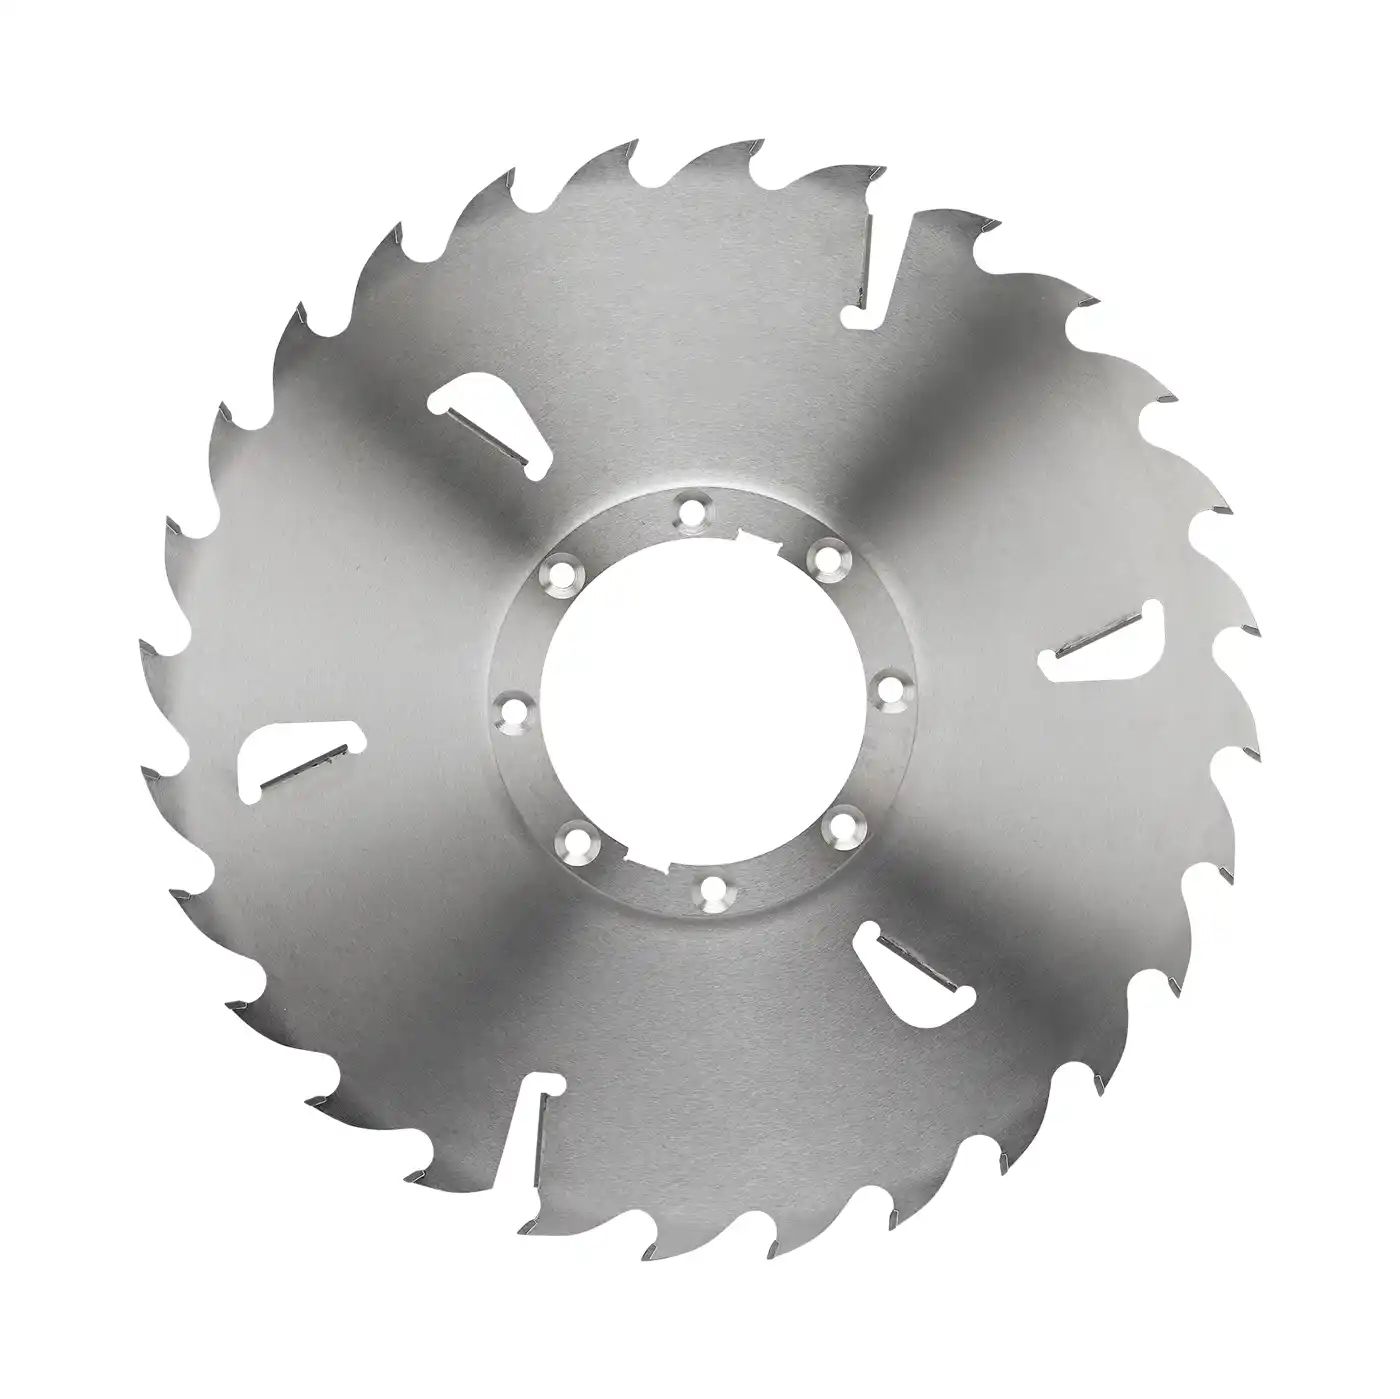
プレカット多枚挽き
スクレーパー付きプレカット多枚挽きチップソー
角材全体を最初に多枚挽きする鋸刃です。厚みを持たせた凸形台金と超硬スクレーパーが台金と木材面の接触を防ぎ、内部応力がかかる深い切断でも直進性を維持します。
仕様を見る →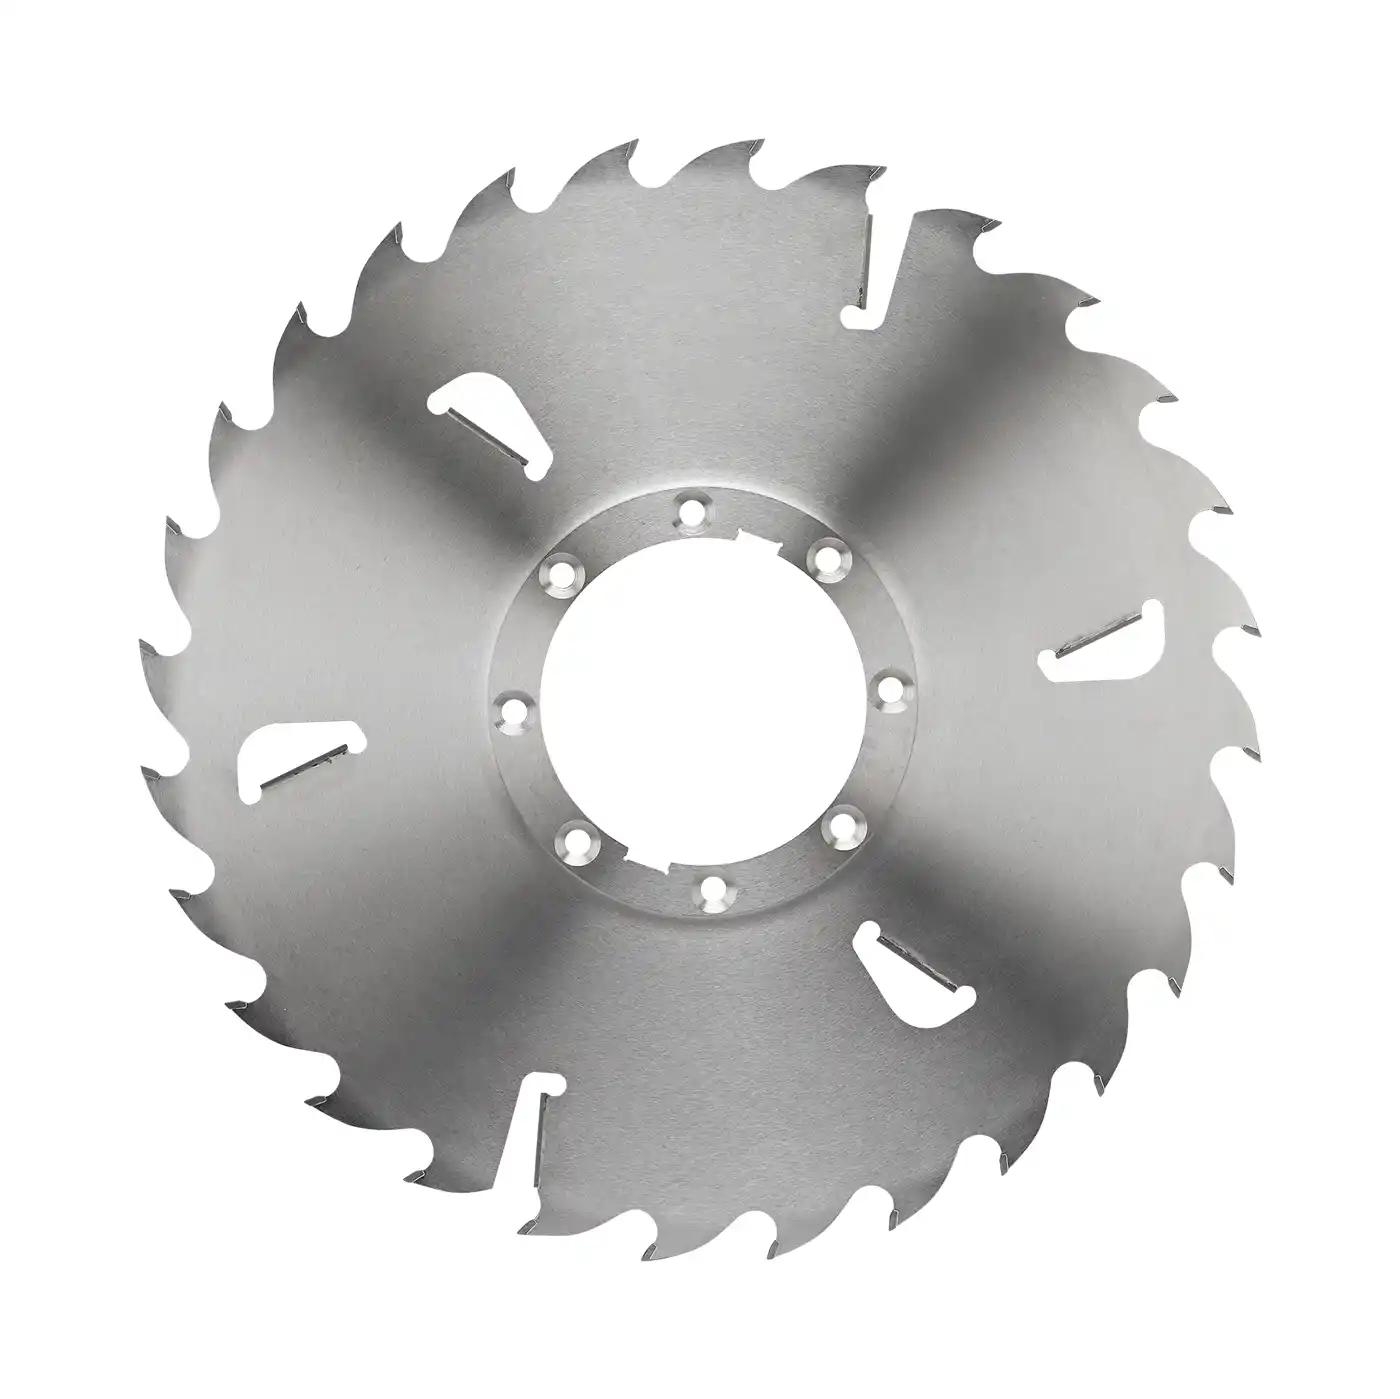
リカット多枚挽き
スクレーパー付きリカット多枚挽きチップソー
板材を最終幅に仕上げる2段目の多枚挽き用鋸刃です。スクレーパー付き薄刃台金が歩留まりを最大化し、主軸上の鋸刃セット全体で板幅のばらつきを抑えます。
仕様を見る →
ガイド式多枚挽き
多枚挽き用スプライン穴ガイドチップソー
ガイド付き主軸システム用です。スプライン穴が駆動トルクを複数の接触面へ分散して回転を安定させ、外部ガイドが最高送り速度でも薄い台金をまっすぐ保持します。
仕様を見る →導入効果
製材ライン向け鋸刃プログラムがもたらす成果
ライン全体で適合する鋸刃を正しくテンション調整し、推奨条件で運用することで期待できる効果です。
直進性を維持する鋸刃なら、仕上げ寸法への余裕代を小さくし、より薄い切断幅で安定して運転できます。原木を鋸くずではなく販売可能な板材として、より多く回収できます。
樹脂付着防止仕上げと高耐衝撃超硬により工具交換までの運転時間が延び、HewSawやLinckラインを計画外の交換で止めず、最高送り速度で稼働できます。
主軸上の鋸刃セット全体が安定して回転し、板厚と表面品質を公差内に維持します。不良品を出さず、後工程の最適化、乾燥、等級選別へ安定して供給できます。
専門家によるFAQ
よくあるご質問
送り速度を変えずに凍結原木を多枚挽きできますか?
凍結材への対応は鋸刃交換だけでなく、システム全体で判断する必要があります。当社の高耐衝撃超硬材種は凍結節の衝撃に耐えるよう設計されていますが、冬季運転には刃先支持力を高める小さなすくい角の冬季用刃形と、主軸・駆動ベルト状態の確認も推奨します。同じ送り速度を維持できるかは設備と原木温度によるため、実際の運転条件に合わせて鋸刃を設計します。
Linck成形ラインで一般的な鋸刃がすぐに焼き付くのはなぜですか?
高速自動ラインでは、ほとんどの場合、排屑が原因です。刃室やチップポケットの容量が送り速度に対して不足すると、切りくずを排出できず再切削されて切断溝に詰まり、台金側面が発熱して鋸刃がテンションを失い、噛み込み始めます。当社の成形・多枚挽き鋸刃は高送り時の排屑量に合わせて設計し、樹脂が付着しにくい表面仕上げを施すことで、100 m/min以上でも温度上昇を抑えます。
カラー付き鋸刃ではなく、スプライン穴付きガイド鋸刃を使うべきなのはどのような場合ですか?
目標とする切断幅と設備構造によって決まります。一般的な主軸に取り付けるカラー付き鋸刃は構成が単純で、中程度の切断幅に適しています。歩留まりを最大化するために極薄切断を行う場合は、スプライン穴付きガイド鋸刃が適しています。スプラインが駆動トルクを多数の接触点へ分散して回転を安定させ、外部ガイドが薄い台金を物理的に拘束して軌道外へのたわみを防ぎます。多枚挽き機やエジャーがガイド対応であれば、これが最も薄く安定した切断を実現する方法です。