
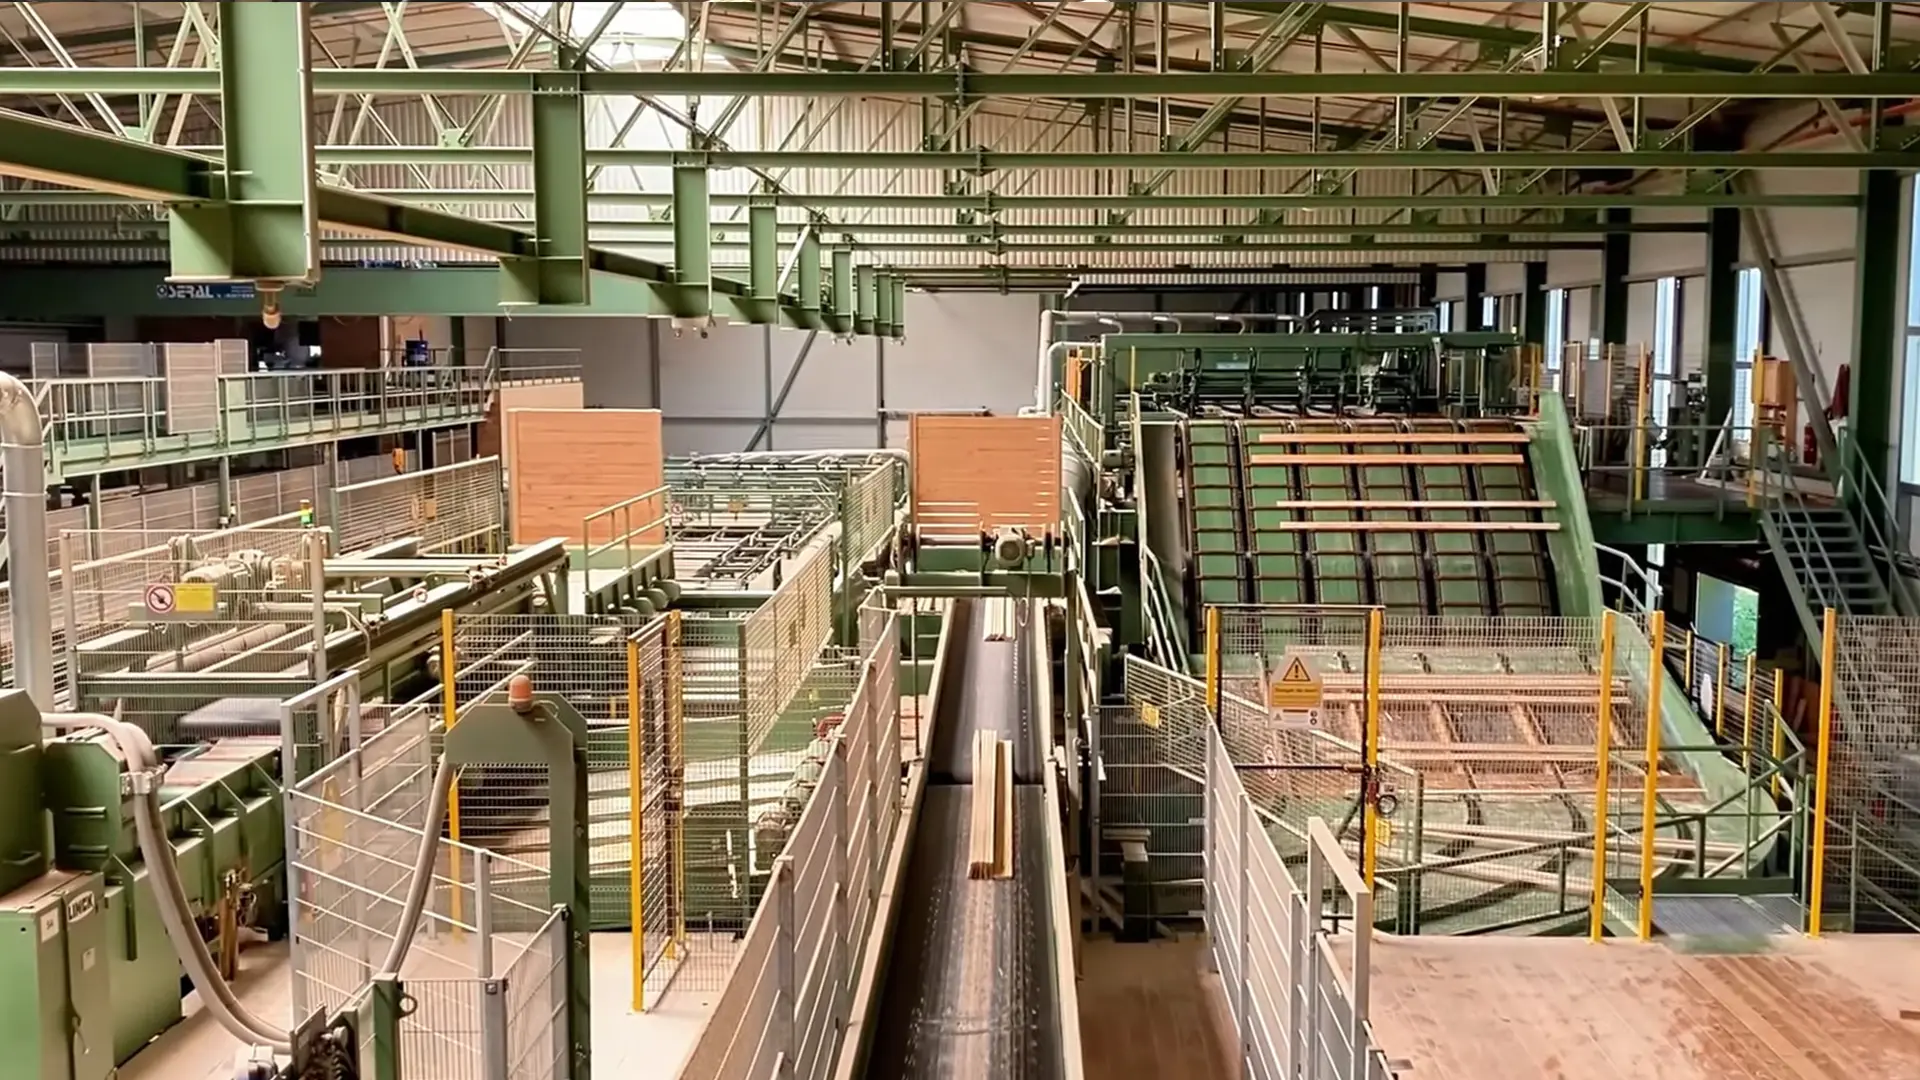
行業挑戰
導致高速生產線鋸片損壞的原因
原木屬於天然材料——具有潮濕、富含樹脂、多節、夾帶砂礫以及冬季凍結等特性——而現代生產線的進料速度遠超每分鐘100米。正是這些因素引發的故障模式,決定了您的出材率與設備正常運行時間。
多鋸片縱剖鋸切中的鋸片蛇形偏擺
在多鋸片縱剖作業中,多片圓鋸同時切入厚方材。隨着鋸切釋放原木內部的生長應力,木材會夾緊鋸片,導致剛性或張力喪失的鋸片基體開始發生蛇形擺動或偏離預定軌跡。其後果包括板材表面出現波浪紋、厚度超出公差,最糟糕的情況則是整組鋸片在短短幾秒鐘內因過熱而損壞。
結焦層積聚與熱過載
切割潮濕的軟木或富含樹脂的木材時,樹脂與被壓實的木纖維會在鋸片側面形成一層堅硬的結焦層。這層物質會填塞鋸路,導致側向摩擦力與熱量劇增,並使鋸片本體超出其張力極限——進而引發鋸片受熱膨脹、失去平直度,導致切口變寬。
凍結原木與木節造成的衝擊
冬季,鋸木廠加工的是凍結原木,其表面的冰層和緻密的死節猶如硬質點,會猛烈衝擊鋸齒。若採用韌性不足的硬質合金牌號,在高速運轉下,刀尖極易發生崩刃或剝落;而僅僅一個鋸齒失效,就可能導致整條自動化生產線停機更換刀具。
樹皮雜質引起的磨料磨損
樹皮直接從林間攜帶了沙礫、碎石以及偶爾嵌入其中的異物。在橫截和粉碎成型工序中,這使得切削過程演變成了一場“磨損較量”:刀刃迅速變鈍,切削力隨之攀升,進而導致木片質量下降,電機負荷加重。
我們的技術方案
如何確保鋸片切削平直並延長使用壽命
硬質合金刮刀與凸台基體
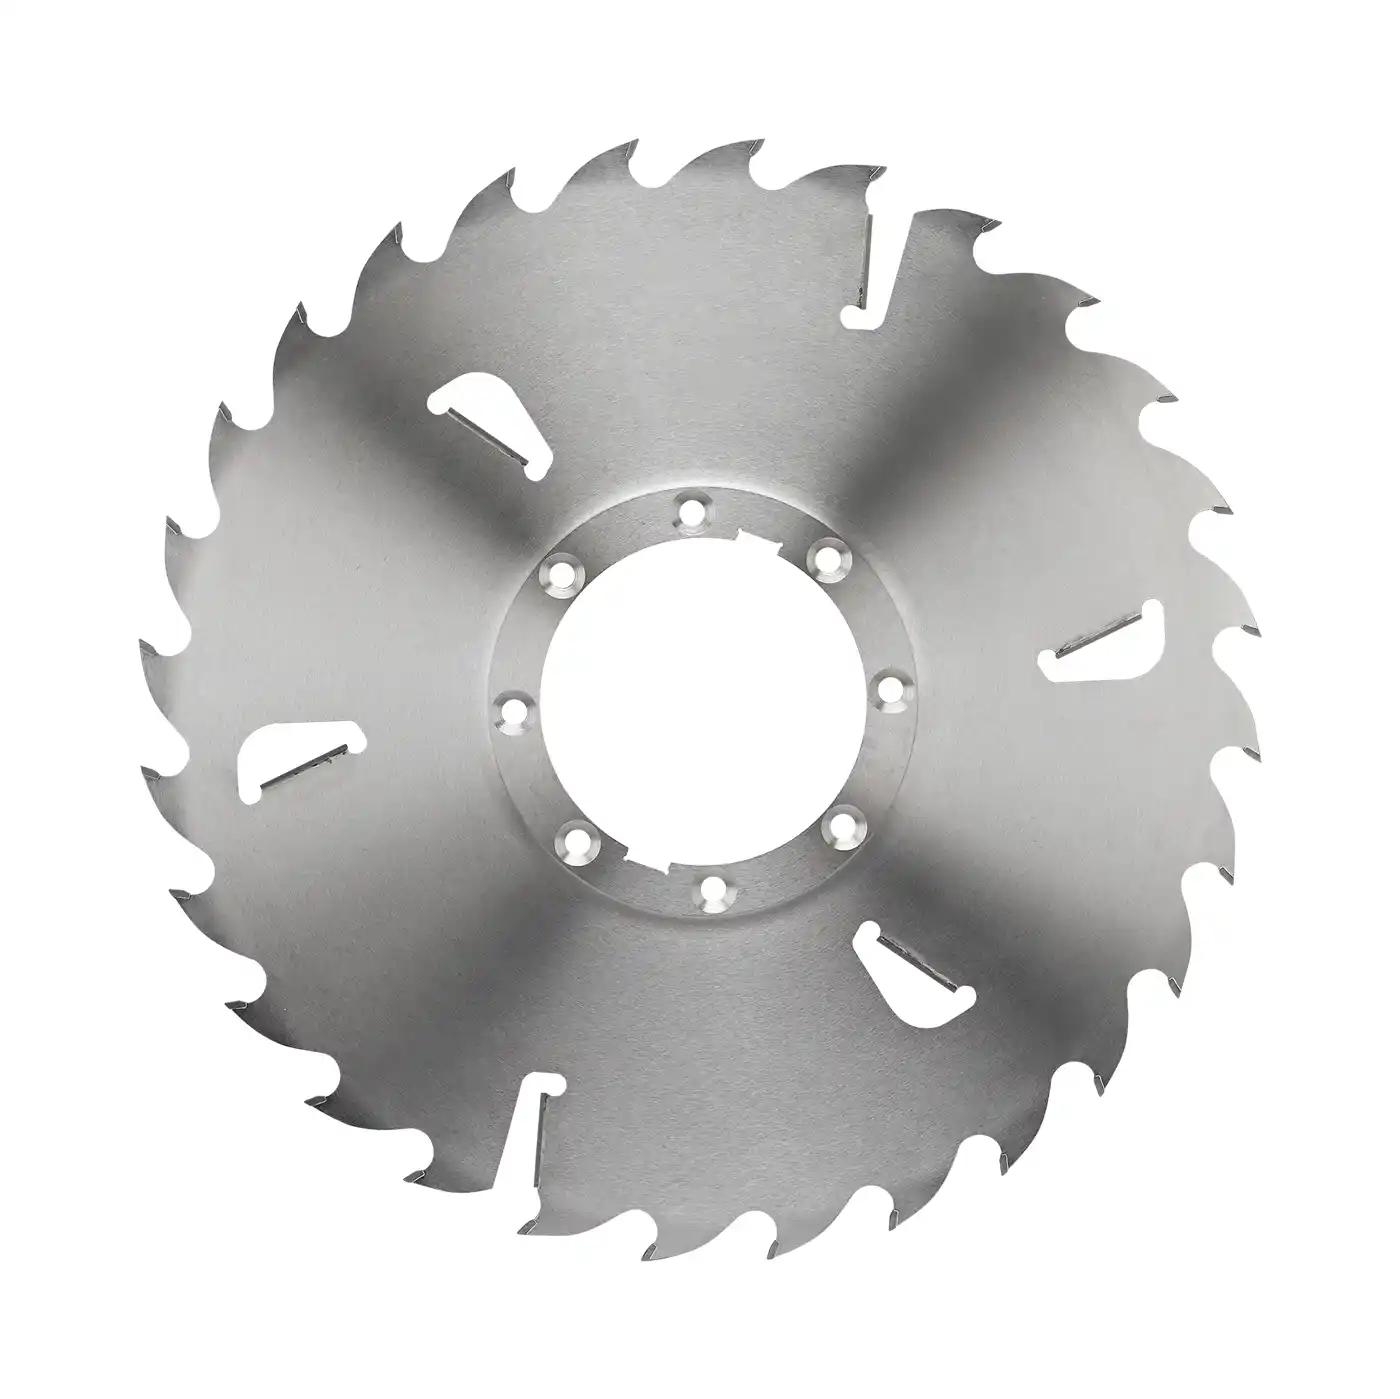
有效防止樹脂積聚及鋸板摩擦。在多片鋸鋸片上,硬質合金刮刀能將富含樹脂的鋸屑在燒結附着於鋸板之前排出鋸縫,並起到物理限位作用,使鋼製基體與木材表面保持間隙。加厚的凸台基體增強了側向剛性,確保在進行深切削時保持平直。
用於直線鋸切的張緊與導向/花鍵選項
有效消除蛇形運動和帶材寬度波動問題。每片基體在製造時均經過預應力處理(針對工作轉速),確保其在受熱升温時仍能保持平整。針對要求極高的多片鋸和雙面修邊鋸生產線,我們提供帶花鍵孔的導向鋸片——通過多點扭矩傳遞與外部導向裝置的結合,即使在全速進料狀態下,也能確保薄鋸片保持絕對平直。
低摩擦塗層與切屑順暢排出
消除快速成型生產線上的熱量和切屑堆積。鍍鉻或拋光的基體可減少樹脂堆積並降低側面摩擦,並且齒槽和容屑槽的幾何形狀經過適當調整,因此切屑可以在高進給時被有效清除,而不是二次鋸切和摩擦——這是鋸片在 Linck 或 HewSaw 生產線上“燒壞”的常見原因。
適用於凍結及帶泥原木的高抗衝擊硬質合金
有效應對木材節疤的衝擊與砂礫造成的磨損。在原木初加工環節,韌性比單純的高硬度更為關鍵:我們採用高鈷、超細晶粒硬質合金鋸齒,既能承受凍結節疤帶來的衝擊,又能抵禦附着砂礫的樹皮所造成的磨損,從而延長了橫截鋸和粉碎成型機(chipper-canter)鋸片的修磨週期。
推薦鋸片
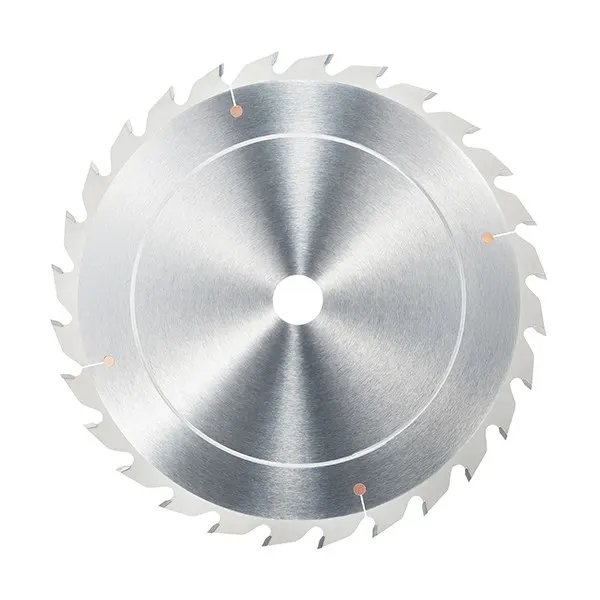
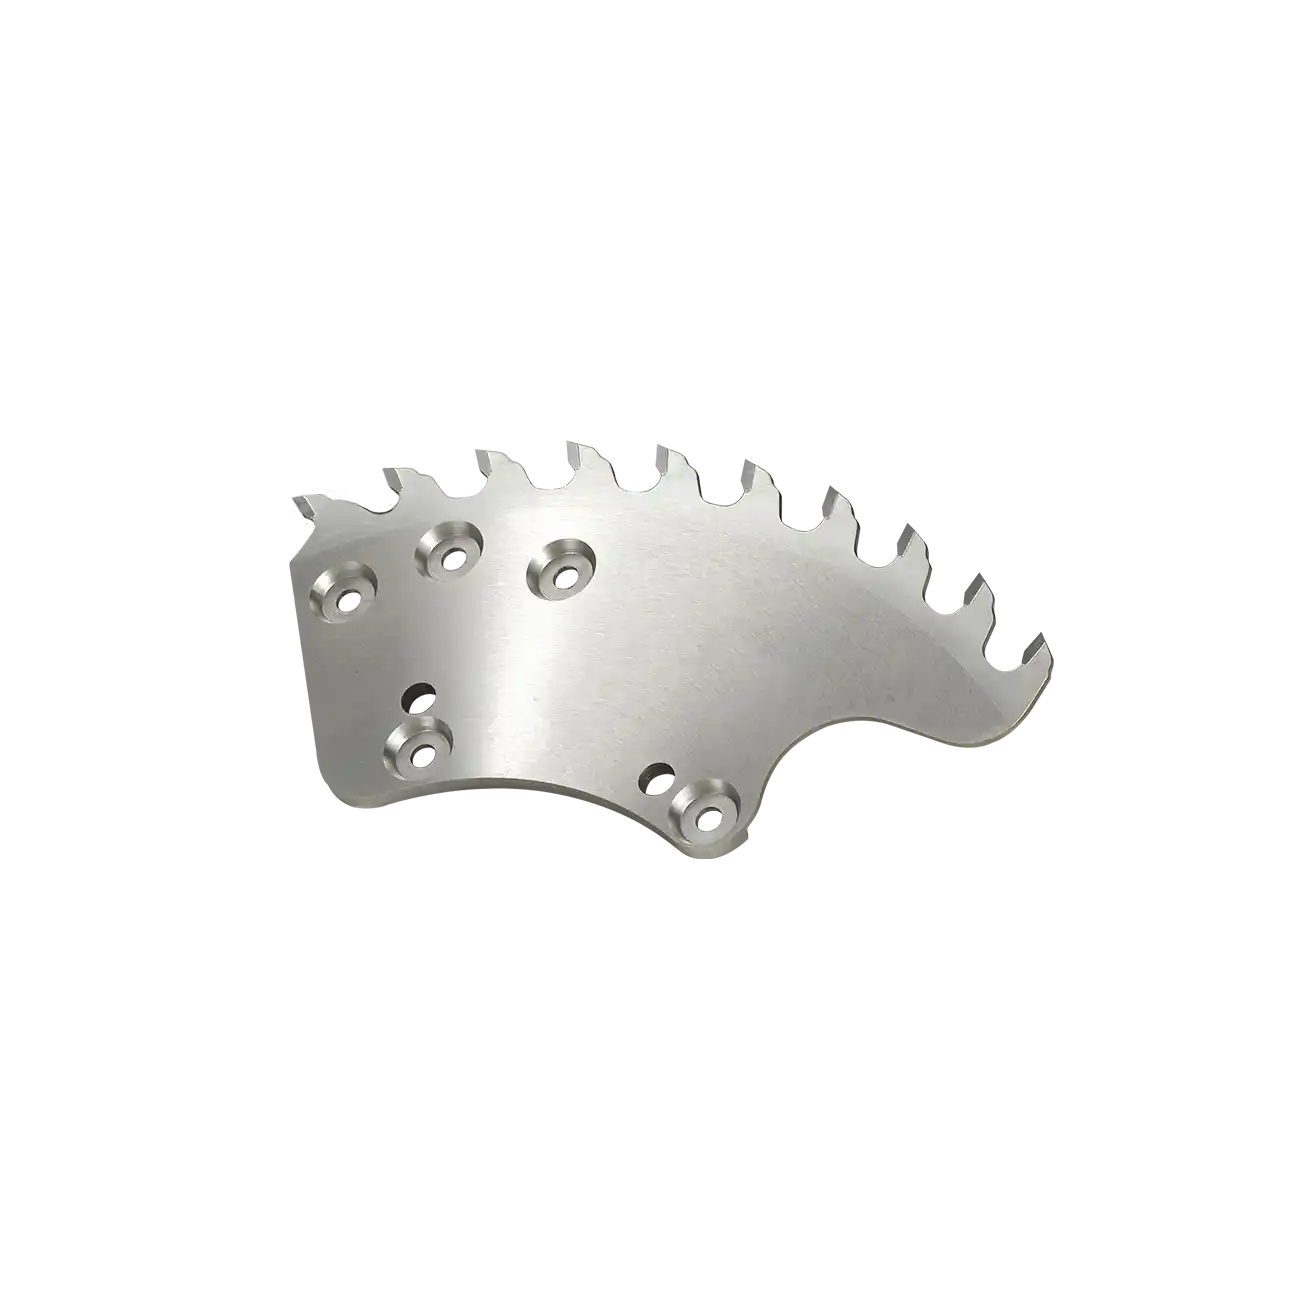
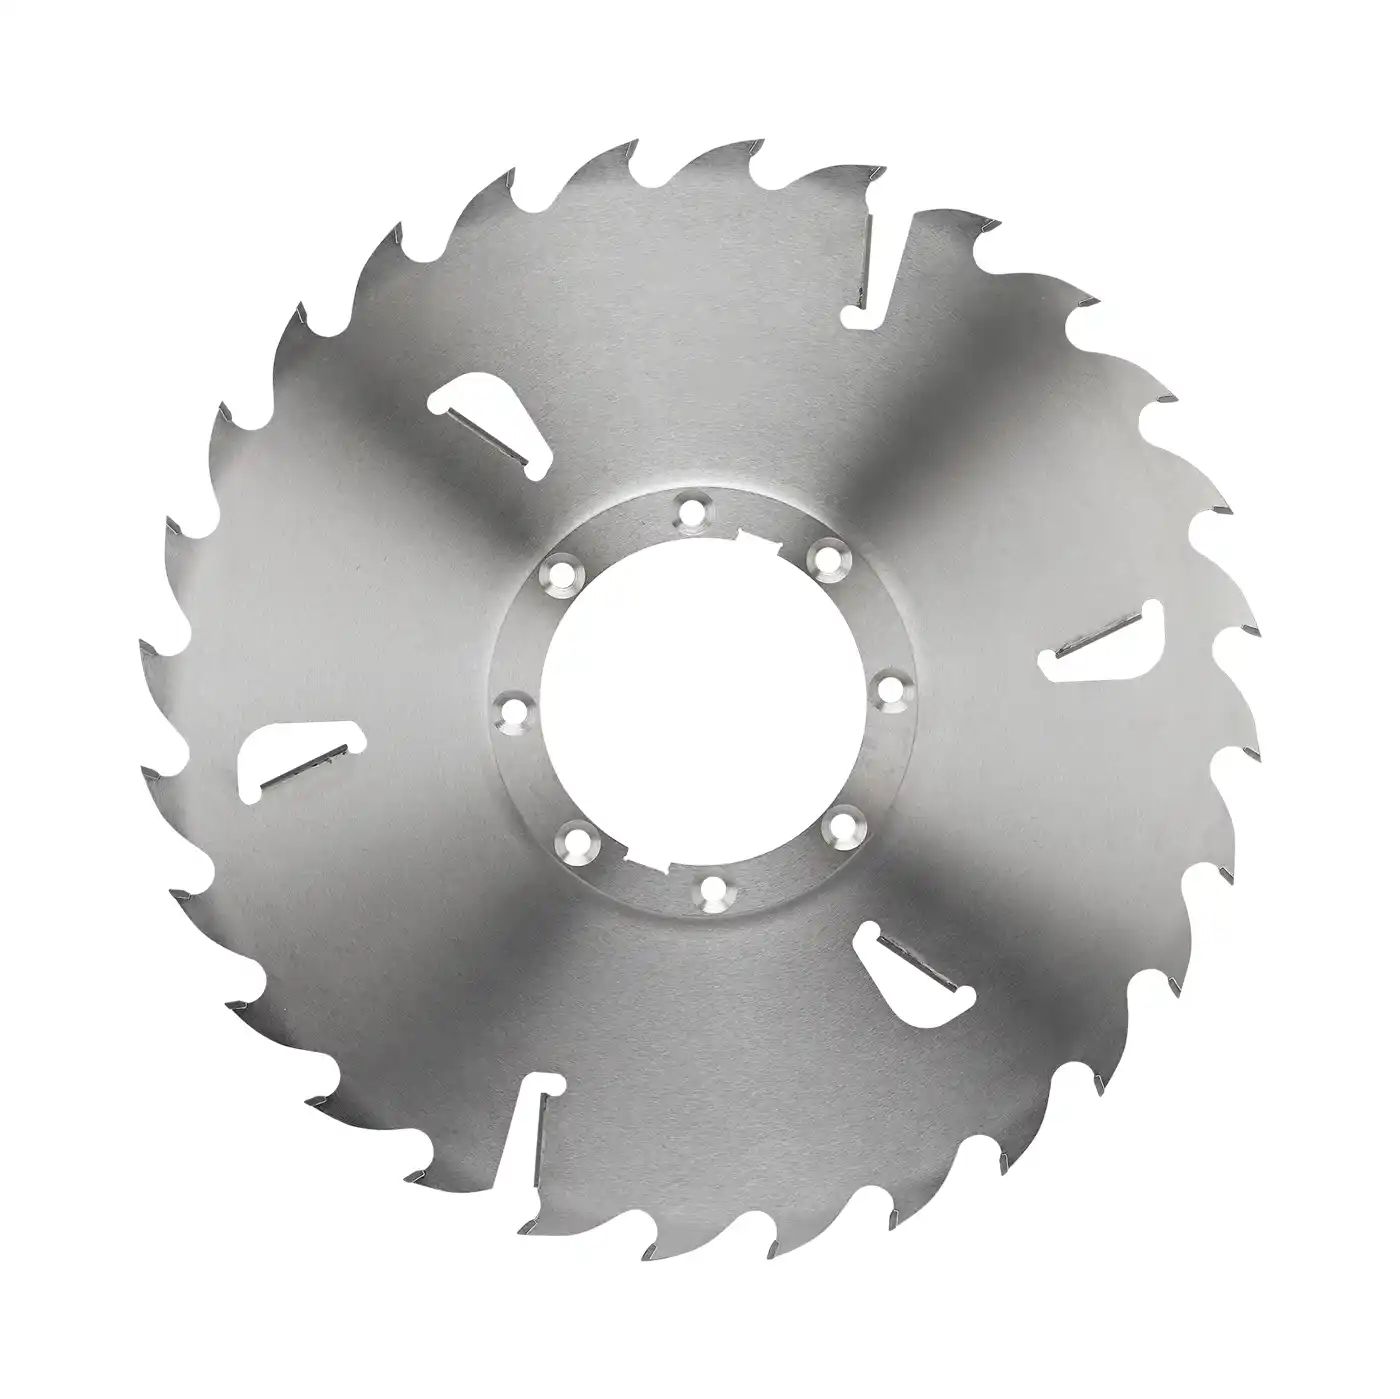
適用於生產線各工位的配套鋸片
從原木上料台到最終的二次鋸切——整條生產線僅需一家鋸片供應商。



預期結果
該鋸片方案能帶來什麼
當整條生產線在推薦參數下運行,並使用張緊度適宜且規格匹配的鋸片時,初級加工廠可望獲得的收益
能夠保持直線鋸切的鋸片,讓您能夠收緊目標尺寸的公差範圍,並放心地採用更窄的鋸路——從而將原木更多地轉化為可銷售的板材,而非鋸末。
抗樹脂附着的塗層與高衝擊韌性硬質合金延長了兩次換刀之間的運行週期,確保您的 HewSaw 或 Linck 生產線能以全速持續進料,避免因計劃外換刀而停機。
整套鋸片運行平穩,確保板材厚度和表面品質符合公差要求,從而為後續的優化、乾燥及分級工序提供合格的板材,避免產生廢品。
專家問答
常見問題
你們的多片鋸鋸片能否在不改變進料速度的情況下鋸切凍結原木?
處理凍木涉及整個系統的問題,而不僅僅是更換鋸片那麼簡單。我們採用高抗衝擊硬質合金,專為承受凍結木節帶來的衝擊而設計;但在冬季作業時,我們還建議採用專用的冬季齒形(減小前角可為切削刃提供更強支撐),並務必檢查鋸軸和傳動帶的狀況。能否保持原有的進料速度,取決於您的設備以及原木的凍結程度——我們會根據您的實際作業工況來配置最合適的鋸片。
為什麼標準鋸片在我們的 Linck 成型加工生產線上會這麼快燒損?
在高速自動化生產線上,問題往往出在排屑上。如果容屑槽(或排屑空間)的容積與進給速度不匹配,切屑就無法及時排出切口——切屑會被二次切削並堵塞鋸路,導致鋸板側面發熱,進而使鋸片失去張力併發生卡滯。我們的粉碎鋸片和多片鋸片專為適應高速進給下的排屑需求而設計,並經過特殊表面處理以防止樹脂粘附;正是這種設計確保了鋸片在進給速度達到 100 米/分鐘甚至更高時,仍能保持低温運行。
我們應該在何時使用導向式(花鍵孔)鋸片,而不是帶法蘭盤的鋸片?
這主要取決於您希望鋸路有多薄,以及機器的結構設計。對於中等寬度的鋸路,使用帶法蘭盤的普通軸安裝鋸片既簡單又適用;但若要追求極薄鋸路以最大化木材出材率,採用帶花鍵孔的導向鋸片則是更佳選擇:花鍵結構能將驅動扭矩分散到多個接觸點,從而確保運行更平穩;同時,外部導向裝置能從物理上約束薄鋸片,防止其發生偏離。如果您的多片鋸或修邊鋸本身就配備了導向系統,那麼採用這種配置便是實現極薄且穩定切割的最佳途徑。