
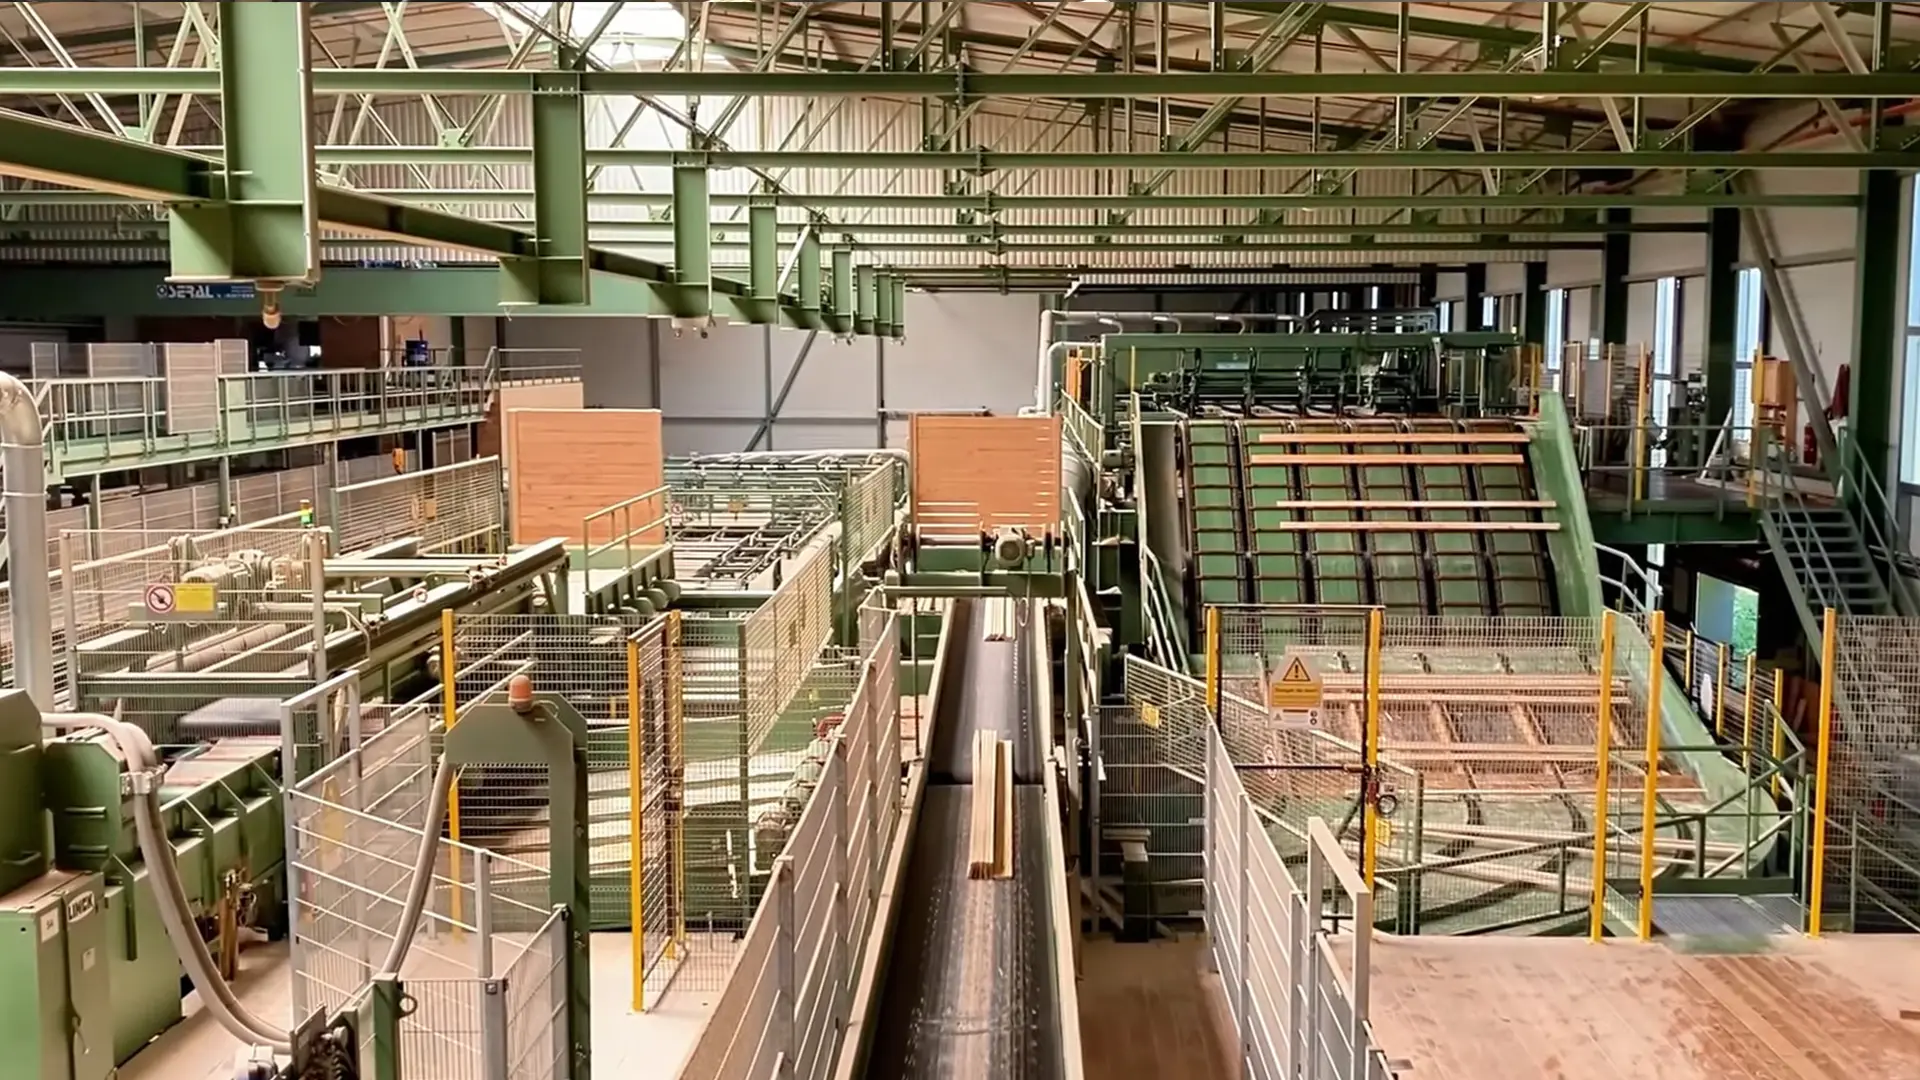
Soluções para serrarias primárias automatizadas
Discos de serra de alto rendimento para o processamento primário de toras
Desenvolvidos para toda a linha de desdobro — corte transversal, perfilamento por picador-canter e pré-corte e recorte multilâmina em máquinas Linck, EWD, HewSaw, Möhringer, SAB e Brodbaek. Fabricados para manter a trajetória reta em altas velocidades de avanço e extrair o máximo de madeira serrada de cada tora.
Desafios do setor
O que destrói discos de serra em uma linha de desdobro de alta velocidade
Toras são um material vivo — úmidas, resinosas, nodosas, carregadas de areia e congeladas no inverno — e as linhas modernas as processam a velocidades de avanço muito superiores a 100 m/min. Estes são os modos de falha que determinam o aproveitamento e a disponibilidade da linha.
Serpenteamento do disco em cortes multilâmina profundos
Em um conjunto multilâmina, vários discos cortam simultaneamente um bloco profundo. À medida que o corte libera as tensões internas de crescimento da tora, a madeira comprime os corpos dos discos; se eles perderam rigidez ou tensionamento, começam a serpentear e desviar. O resultado são superfícies onduladas, espessuras de tábuas fora da especificação e — no pior caso — um conjunto de discos superaquecido em segundos.
Acúmulo de resina e sobrecarga térmica
Madeiras macias úmidas e espécies resinosas formam uma camada dura de resina e fibras comprimidas nas laterais do corpo. Essa camada obstrui a largura de corte, aumenta o atrito lateral e o calor e leva o corpo além do seu ponto de tensionamento — o disco se expande, perde a trajetória e começa a produzir um corte mais largo.
Impacto de toras congeladas e nós
No inverno, as serrarias processam toras congeladas, cujo gelo e nós mortos densos atingem os dentes como pontos endurecidos. Na velocidade periférica máxima, um grau de metal duro com tenacidade insuficiente lasca ou destaca o dente — e a falha de um único dente pode parar toda a linha automatizada para a troca da ferramenta.
Desgaste abrasivo por contaminantes da casca
A casca traz da floresta areia, partículas abrasivas, pedras e fragmentos ocasionalmente incrustados. No corte transversal e no picador-canter, isso transforma o corte em um processo abrasivo: os gumes se arredondam rapidamente, as forças de corte aumentam e a qualidade dos cavacos e a carga do motor também são prejudicadas.
Nossa abordagem técnica
Como mantemos as ferramentas cortando em linha reta e por mais tempo
Dentes limpadores de metal duro e corpos convexos
Combatem o acúmulo de resina e o atrito do corpo. Nos discos multilâmina, os dentes limpadores de metal duro expulsam da largura de corte os cavacos carregados de resina antes que adiram ao corpo e atuam como limitadores físicos que mantêm o aço afastado da face da madeira. Um corpo convexo reforçado acrescenta a rigidez lateral necessária para permanecer reto em cortes profundos.
Opções de tensionamento, guia e furo estriado para cortes retos
Combatem o serpenteamento e a variação da largura das tábuas. Cada corpo recebe tensionamento por rolos para sua rotação de trabalho, permanecendo plano à medida que aquece. Para as linhas multilâmina e refiladeiras mais exigentes, oferecemos discos guiados com furo estriado — a transmissão de torque por múltiplos pontos, combinada com guias externas, mantém o corpo fino perfeitamente reto no avanço máximo.
Acabamentos antifricção e fluxo eficiente de cavacos
Combatem o calor e a compactação de cavacos em linhas rápidas de perfilamento. Corpos cromados ou polidos repelem a resina e reduzem o atrito lateral; a geometria dos canais e alojamentos é dimensionada para que os cavacos saiam do corte em alto avanço, em vez de serem recortados e reaquecidos — causa habitual de discos que “queimam” em linhas Linck ou HewSaw.
Metal duro de alta tenacidade para toras congeladas e contaminadas
Combate o impacto dos nós e o desgaste por partículas abrasivas. No processamento primário de toras, a tenacidade é mais importante que a dureza pura: utilizamos metal duro de alto teor de cobalto e grão ultrafino, capaz de suportar o choque de nós congelados e resistir à abrasão da casca carregada de areia, prolongando o intervalo entre afiações no corte transversal e no picador-canter.
Ferramentas recomendadas
Discos de serra adequados a cada estação da linha
Da mesa de toras ao recorte final — um único parceiro de ferramentas para toda a linha de desdobro.
Alimentação de toras / Traçamento
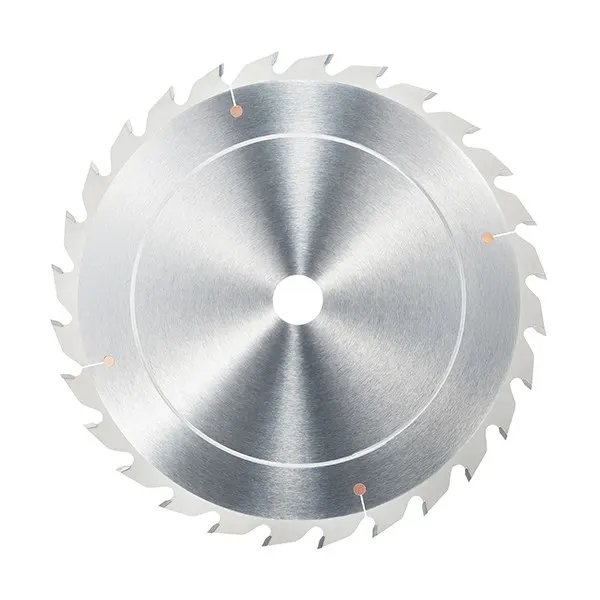
Discos de serra circular para corte transversal de toras
Discos robustos para traçamento de toras roliças no comprimento na entrada da linha — fabricados com metal duro tenaz de grão ultrafino para resistir a cascas carregadas de areia e nós congelados sem lascar os dentes.
Ver especificações →
Picador-canter
Anéis destroçadores para linhas de produção de cavacos
Anéis destroçadores de metal duro para unidades picador-canter, que transformam as costaneiras em cavacos limpos enquanto conformam o bloco — projetados para fluxo estável de cavacos e uniformidade dimensional em toras úmidas e secas.
Ver especificações →
Unidade de perfilamento
Fresas destroçadoras para unidades de perfilamento
Fresas destroçadoras de metal duro para a unidade de perfilamento — esquadrejam e perfilam a face da tora antes do corte longitudinal, mantendo a precisão do perfil série após série em operação contínua com alto avanço.
Ver especificações →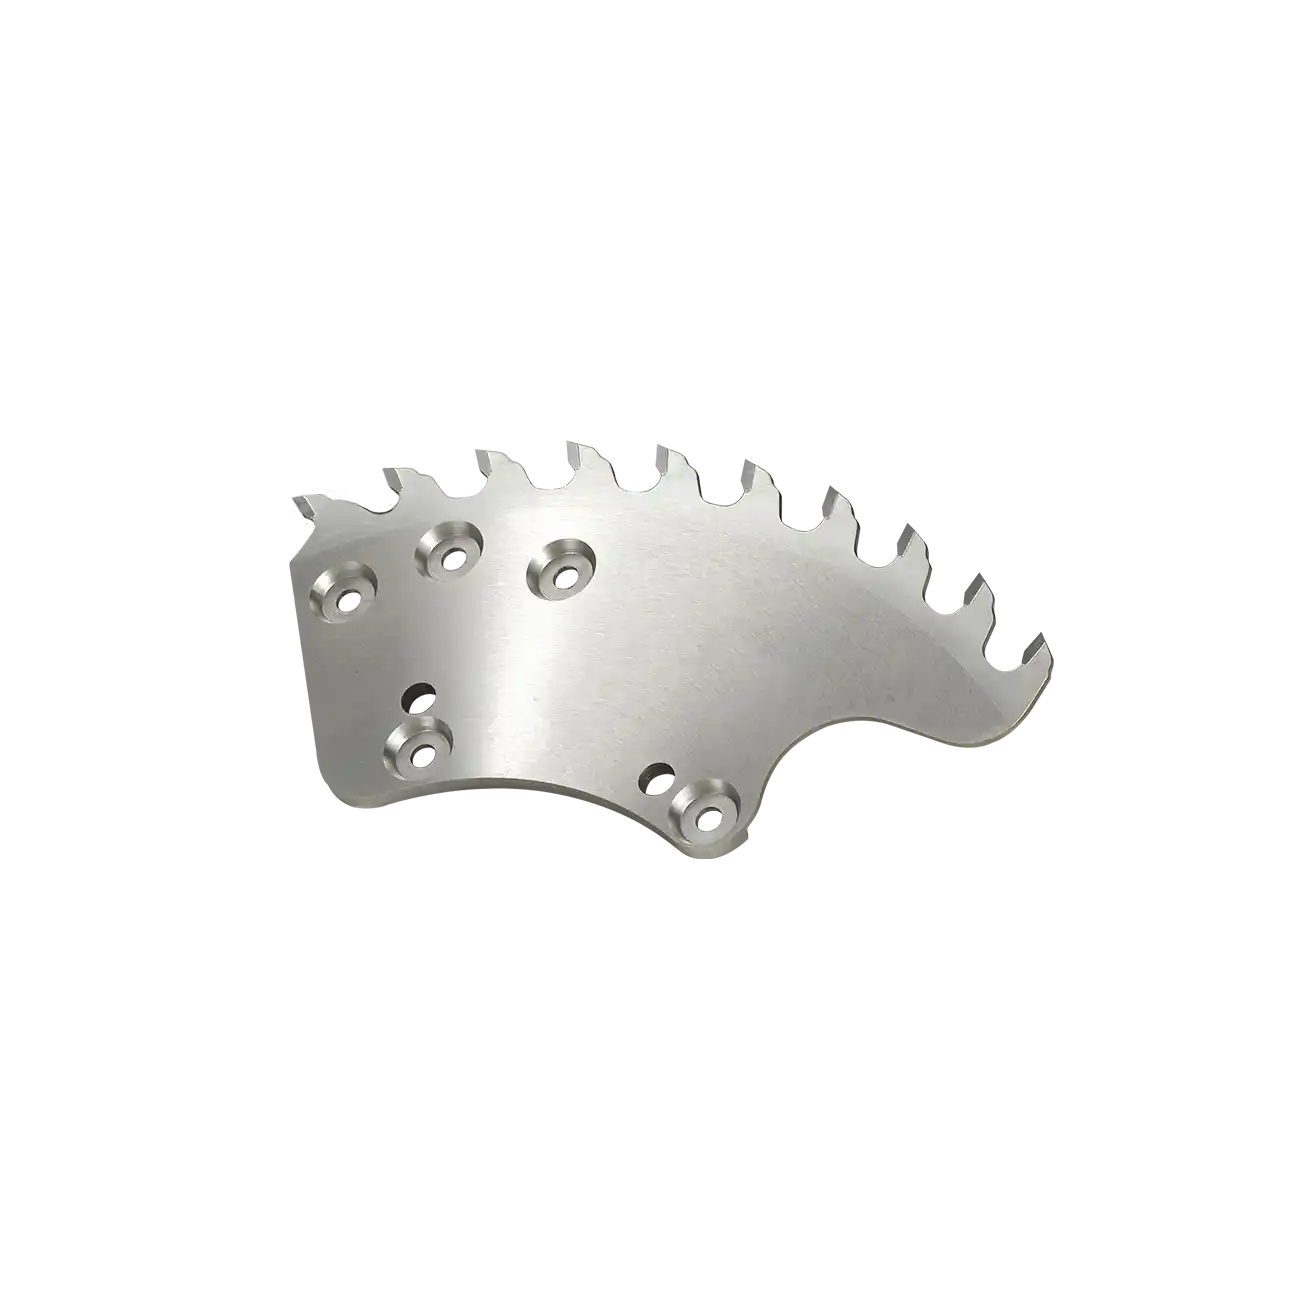
Unidade de perfilamento
Segmentos para unidades de perfilamento
Segmentos substituíveis de metal duro para perfilamento nas mesmas unidades — renove apenas os segmentos desgastados, em vez de todo o corpo da ferramenta, reduzindo o custo de perfilamento por metro cúbico.
Ver especificações →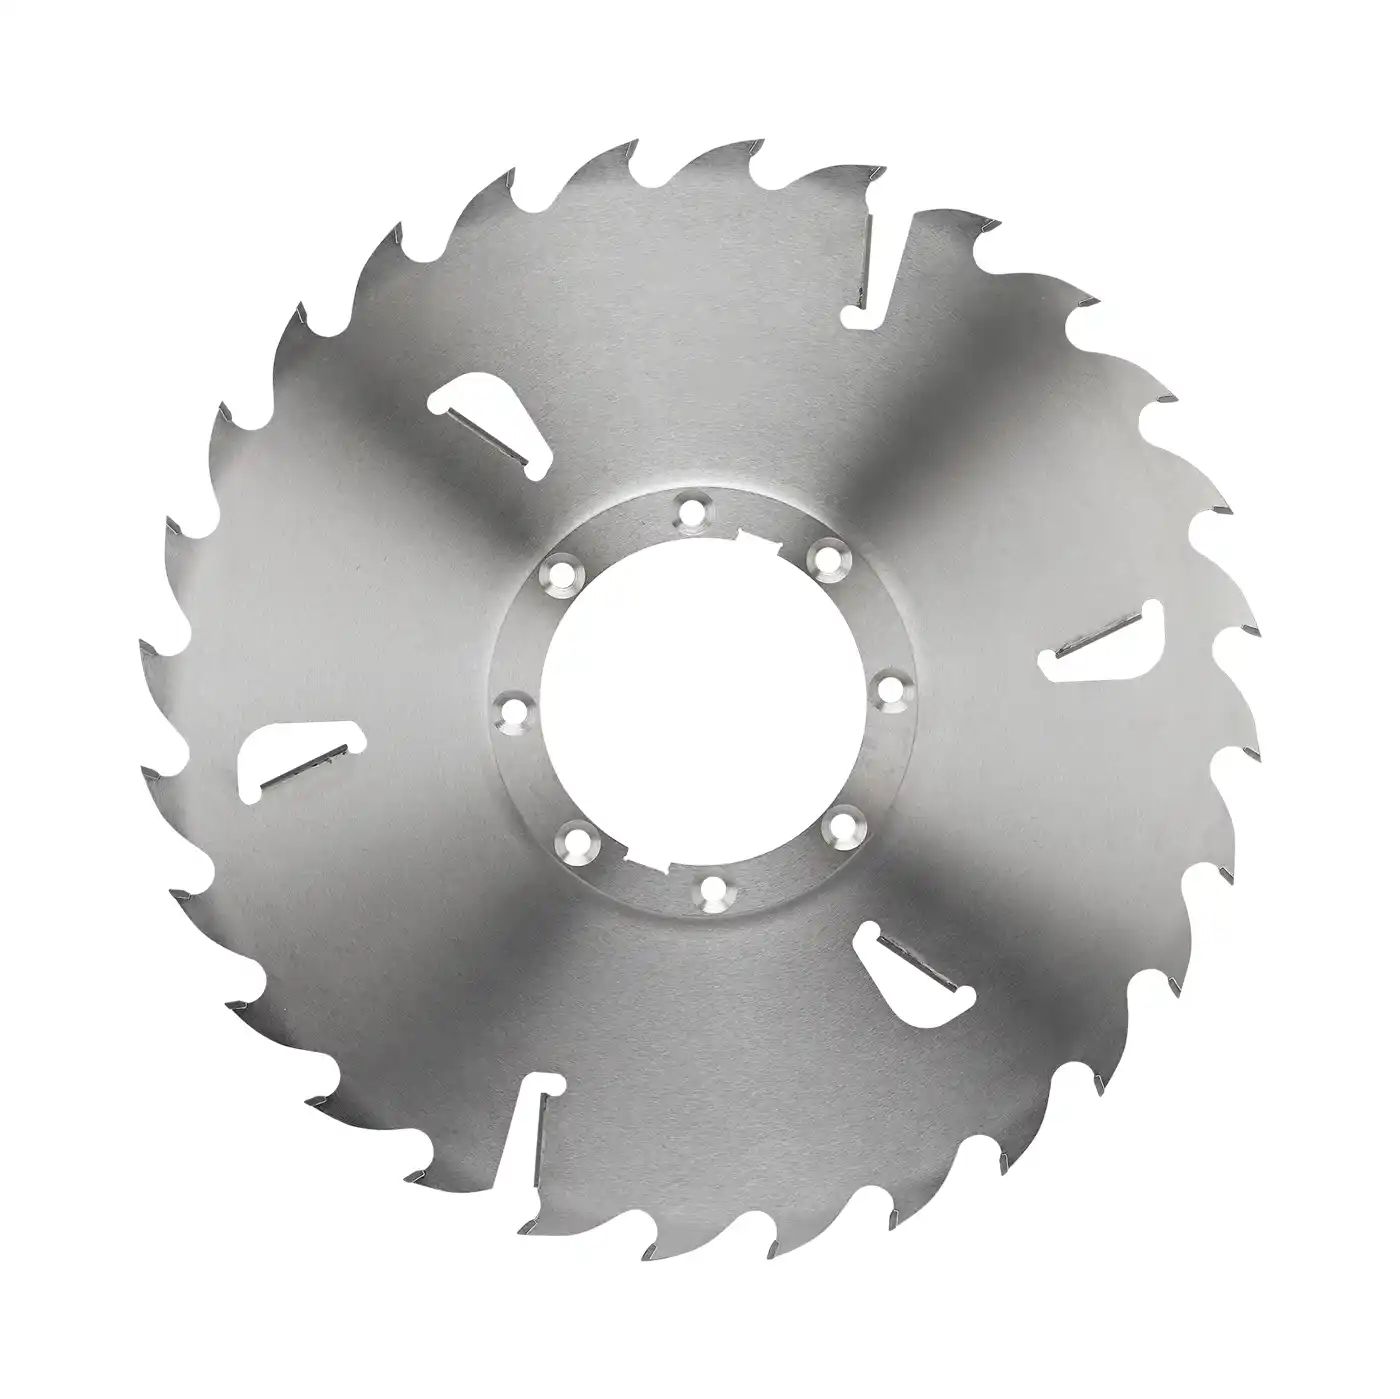
Pré-corte longitudinal multilâmina
Discos de serra circular multilâmina de pré-corte com dentes limpadores
Primeira passagem do conjunto multilâmina através de todo o bloco. Um corpo convexo reforçado, combinado com dentes limpadores de metal duro, mantém o corpo afastado da madeira e preserva uma trajetória reta em cortes profundos sujeitos a tensões.
Ver especificações →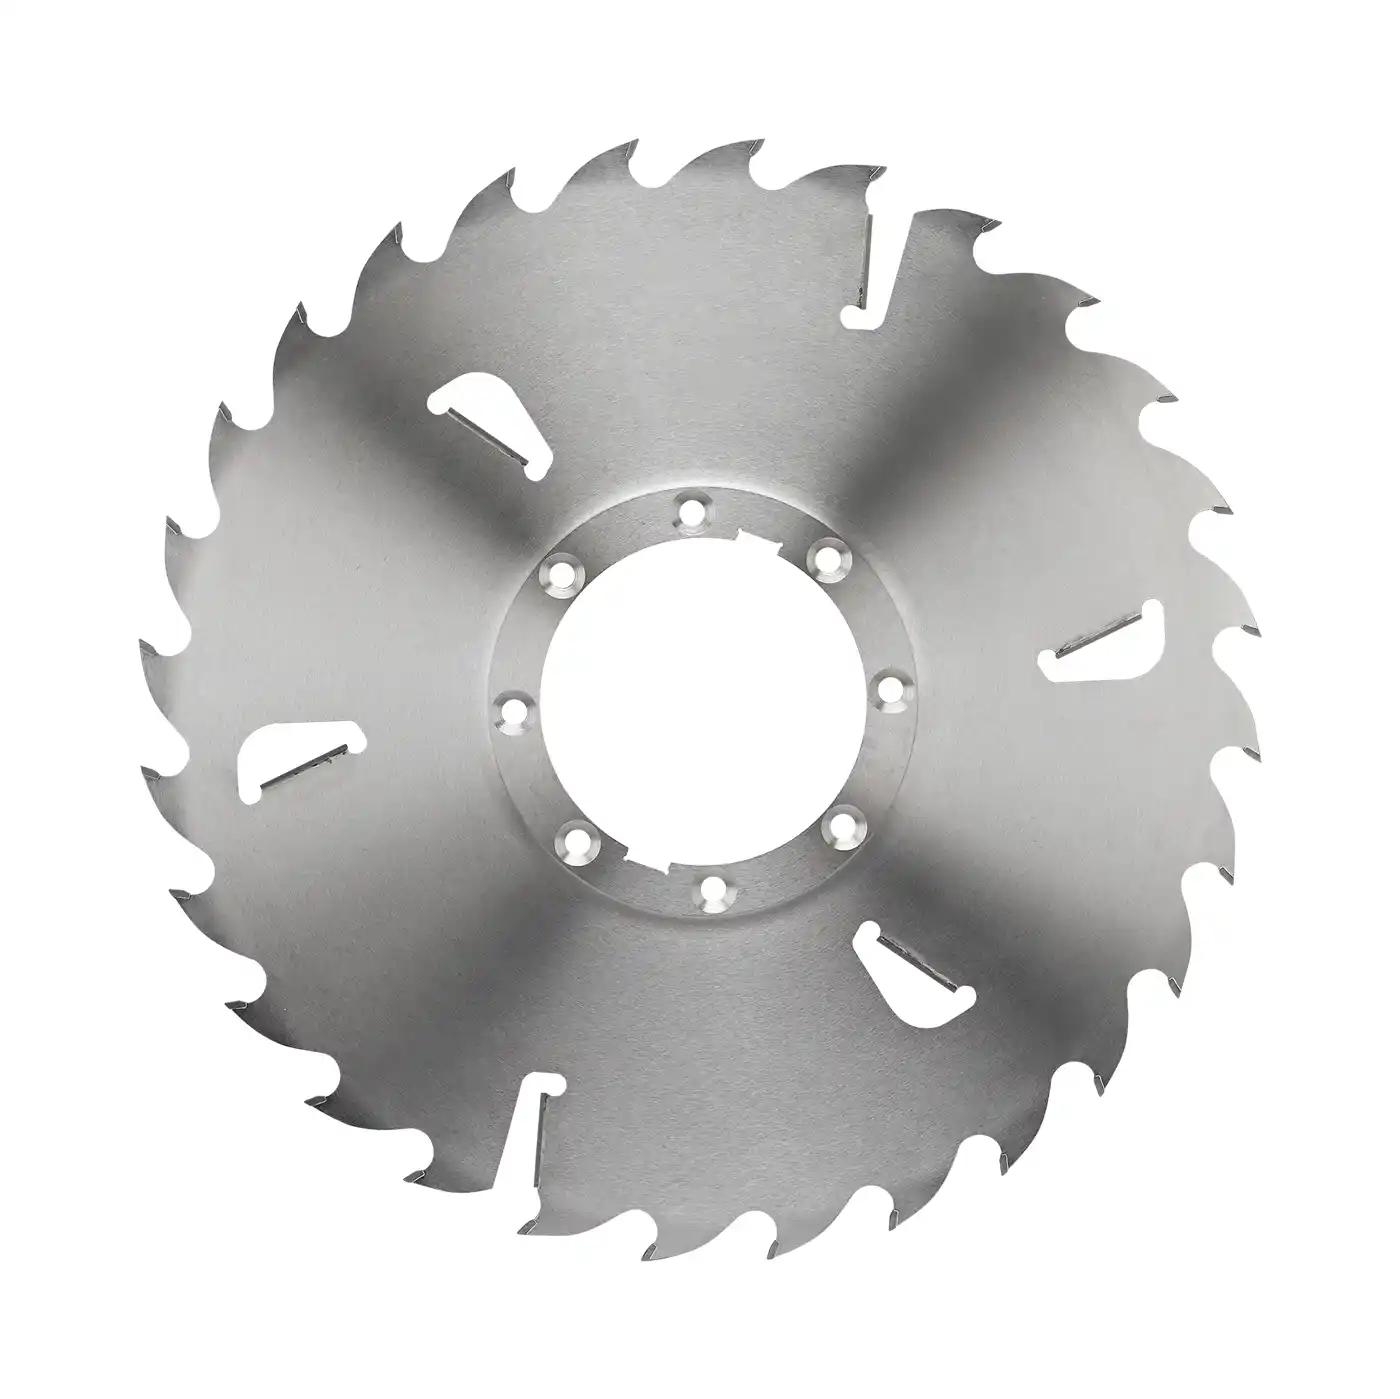
Recorte longitudinal multilâmina
Discos de serra circular multilâmina de recorte com dentes limpadores
Segunda passagem do conjunto multilâmina, que dimensiona as tábuas na largura final. Corpos de largura de corte reduzida com dentes limpadores maximizam o aproveitamento e mantêm baixa a variação de largura entre todos os discos montados no eixo.
Ver especificações →
Corte multilâmina guiado
Discos de serra circular guiados com furo estriado para serras multilâminas
Para sistemas de eixo guiado: o furo estriado distribui o torque de acionamento por vários pontos de contato, proporcionando operação mais estável, enquanto as guias externas mantêm o corpo fino perfeitamente reto no avanço máximo.
Ver especificações →Resultados esperados
O que este programa de discos de serra proporciona
Os ganhos que uma serraria primária pode esperar quando toda a linha opera com discos adequados, corretamente tensionados e nos parâmetros recomendados.
Discos que mantêm uma trajetória reta permitem reduzir a sobremedida da dimensão-alvo e trabalhar com menor largura de corte com segurança — transformando uma parcela maior de cada tora em tábuas comercializáveis, em vez de serragem.
Acabamentos antiaderentes para resina e metal duro de alta tenacidade prolongam as séries entre trocas de ferramentas, mantendo a linha HewSaw ou Linck em avanço máximo, sem paradas não programadas.
A operação estável de todo o conjunto montado no eixo mantém a espessura das tábuas e a qualidade superficial dentro da tolerância, abastecendo sem rejeições as etapas posteriores de otimização, secagem e classificação.
Perguntas técnicas
Perguntas frequentes
Seus discos multilâmina processam toras congeladas sem reduzir nossa velocidade de avanço?
Madeira congelada é uma questão do sistema completo, não apenas de trocar o disco. Nosso grau de metal duro de alta tenacidade foi desenvolvido para suportar o choque de nós congelados, mas, para a operação no inverno, também recomendamos uma geometria de dente específica (um ângulo de ataque reduzido oferece maior sustentação ao gume) e uma rápida verificação das condições do eixo e das correias de acionamento. A possibilidade de manter a mesma velocidade de avanço depende da máquina e da temperatura das toras — especificaremos o disco para suas condições reais de operação.
Por que os discos convencionais queimam tão rápido em nossa linha de perfilamento Linck?
Em uma linha automatizada rápida, a causa quase sempre é a evacuação de cavacos. Se o volume do canal ou do alojamento de cavacos for pequeno demais para a velocidade de avanço, os cavacos não saem do corte — são recortados e compactados na largura de corte, as laterais do corpo aquecem e o disco perde o tensionamento e começa a travar. Nossos discos para perfilamento e corte multilâmina são dimensionados para o fluxo de cavacos em alto avanço e recebem acabamento que repele a resina, mantendo-os frios a 100 m/min ou mais.
Quando devemos usar discos guiados com furo estriado em vez de discos com colares?
Isso depende de quão estreita deve ser a largura de corte e de como a máquina foi construída. Discos com colares em um eixo liso são mais simples e adequados para larguras de corte moderadas. Ao avançar para cortes muito estreitos visando o máximo aproveitamento, o disco guiado com furo estriado é a melhor escolha: as estrias distribuem o torque de acionamento por vários contatos para uma operação mais estável, e as guias externas restringem fisicamente o corpo fino, impedindo sua deflexão. Se a serra multilâmina ou refiladeira já foi projetada para guias, esse é o caminho para o corte estável mais estreito.
Solicite um plano de ferramentas
Em uma linha de alta velocidade, cada desvio e cada disco queimado representam madeira que deixa de ser vendida
Envie a configuração da linha — modelos das máquinas de corte transversal, picador-canter e serra multilâmina, espécies processadas, metas de largura de corte e informação sobre o processamento de toras congeladas — e nossos engenheiros elaborarão um plano de ferramentas para cada estação.