
Soluções de corte no comprimento para aço
Soluções de corte a frio de metais em alta velocidade
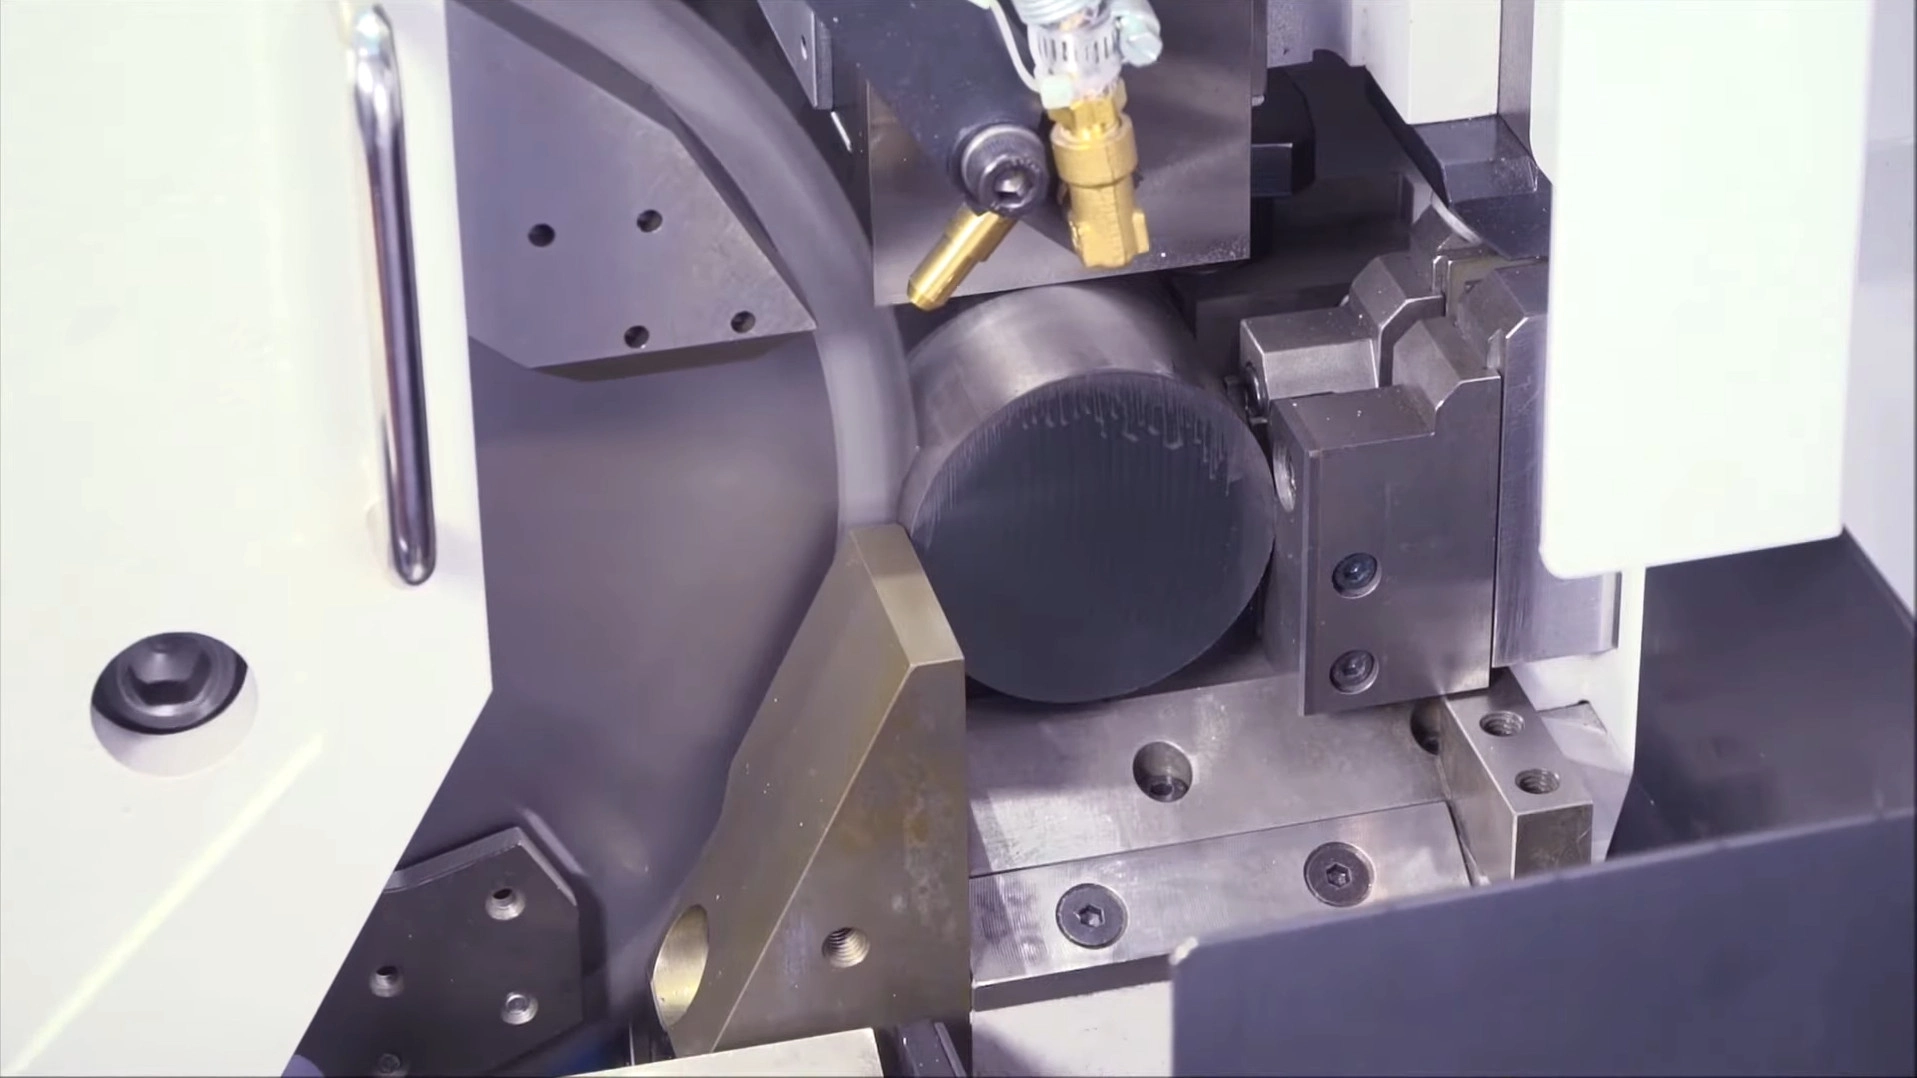
Precisão sem concessões em velocidade de produção nas serras SOCO, Tsune, Kasto, Nishijima, Noritake e Everising. No corte de tarugos maciços para forjamento, tubos de parede espessa para rolamentos ou chapas grossas em substituição ao corte térmico, nossos discos com dentes de cermet e metal duro produzem cortes frios, perpendiculares e sem rebarbas nem zona afetada pelo calor.
Por que o corte a frio compensa
O valor do corte a frio está justamente no “frio”
Um corte frio, limpo e perpendicular não é apenas estético — ele determina o que acontece no forjamento, na fixação e na rentabilidade.
A física: o calor sai com os cavacos
Quando o dente cisalha o aço maciço, a temperatura na zona de cisalhamento sobe bruscamente por um instante. A geometria de nossos dentes de cermet e metal duro curva o cavaco assim que ele se forma, removendo com ele a maior parte do calor de corte.
- A peça permanece fria — sem zona afetada pelo calor, borda endurecida ou alteração da microestrutura.
- O processo seguinte — torneamento, fresamento ou rosqueamento CNC — recebe aço limpo, sem endurecimento e pronto para usinar.
- Sem endurecimento da borda, a ferramenta da operação posterior não sofre desgaste prematuro.
A economia: aproveitamento e custo do processo
Uma face perpendicular e sem rebarbas reduz o custo de todas as etapas posteriores à serra — e, no corte de peças curtas, uma largura de corte menor reduz o consumo da própria matéria-prima.
- Forjamento e recalcamento a frio: tarugos planos e sem marcas evitam trincas por dobramento iniciadas nas marcas de serra, enquanto peças com peso consistente protegem matrizes caras contra cargas descentralizadas.
- Alimentação CNC: extremidades perpendiculares e sem rebarbas evitam travamentos nos alimentadores de barras e mantêm precisas a fixação e a tomada de referência do eixo Z.
- Opção de largura de corte reduzida: reduzir de 2,0 mm para 1,5 mm em cortes curtos de alta frequência economiza 0,5 mm de liga de alto valor em cada corte — uma diferença expressiva em dezenas de milhares de peças por dia.
Desafios do setor
Quatro problemas conhecidos por toda operação de corte
Seja em uma célula interna que abastece o forjamento e a usinagem CNC ou em um centro de serviços que vende material cortado, estes são os quatro problemas que determinam produtividade, refugo e reputação.
Gargalos de tempo de ciclo na produção em massa
Serras de fita são lentas demais para manter abastecidas uma prensa de forjamento ou várias máquinas CNC, enquanto discos HSS se desgastam rapidamente em ligas duras. Em ambos os casos, a estação de corte se torna o gargalo, e as trocas constantes de disco geram paradas não planejadas.
Defeitos de forjamento causados pela baixa qualidade do corte
O recalcamento a frio e o forjamento não toleram tarugos de baixa qualidade. Marcas onduladas de serra e rebarbas se dobram sob pressão e iniciam trincas ocultas dentro da peça forjada, enquanto cortes fora de esquadro alteram o peso do blank, reduzem a vida útil de matrizes caras e provocam rejeições no cliente.
Encruamento em aço inoxidável e aço-liga
Ao cortar aço inoxidável 304/316 ou aço-liga duro com um gume cego ou que desliza sobre o material, a superfície encrua imediatamente. Essa camada endurecida destrói a pastilha de metal duro já na operação seguinte de torneamento ou fresamento.
ZAC e ineficiência no processamento de chapas
Centros de serviços que cortam chapas grossas por oxicorte ou laser pagam duas vezes: o processo é lento e consome muita energia, além de deixar uma borda endurecida e afetada pelo calor, difícil de usinar posteriormente.
Nossa abordagem técnica
Como mantemos cortes frios, perpendiculares e consistentes
Uma matriz dupla de dentes de cermet e metal duro
A pastilha correta para cada material, e não uma única classe para tudo. O cermet (TiC/TiN) oferece excelente dureza a quente e inércia química em relação ao ferro, ideal para o corte contínuo em alta velocidade de aços carbono e de baixa liga maciços, com acabamento espelhado e longa vida útil. O metal duro proporciona a tenacidade ao impacto necessária para aço inoxidável, ligas duras e cortes interrompidos de tubos, resistindo ao lascamento que compromete discos inferiores.
Tensionamento dinâmico por rolos para eliminar a deflexão
Tarugos com peso consistente e sem marcas começam por um corpo que não se desvia. Cada corpo de aço é tensionado por rolos com precisão para sua velocidade de trabalho; ao aquecer durante o corte contínuo, as tensões internas entram em equilíbrio e o corpo permanece rígido, sem batimento nem desvio lateral quando o dente penetra na barra maciça.
Tolerâncias rigorosas do furo e geometria lateral que mantém a planicidade
Mantemos tolerâncias rigorosas no furo central e nos furos de arraste e retificamos as faces laterais dos dentes com rebolos diamantados de grão fino, para que o gume lateral atue no acabamento e remova as pequenas saliências que a vibração deixaria. Com a fixação precisa dos flanges, isso assegura a perpendicularidade e produz a face plana exigida pelo forjamento e pela usinagem CNC.
Tensionamento para largura de corte reduzida e corte de chapas com baixa vibração
Para peças curtas em alta frequência, nossos discos de largura de corte reduzida recebem um tensionamento mais rigoroso, permitindo que o corpo fino resista ao abaulamento sob o torque do corte de aço maciço e mantenha a perpendicularidade. A mesma abordagem de baixa vibração e alta precisão orienta nossos discos para chapas, desenvolvidos para cortar chapas grossas de forma reta, perpendicular e fria em serras de viga para metal, como alternativa ao corte térmico.
Estime sua economia
Calculadora de aproveitamento de material para peças curtas
Plano A
Plano de corte A
Quantidade de peças
-
Peças inteiras por barra
Aproveitamento do material
-
Comprimento útil / comprimento bruto
Plano B
Plano de corte B
Quantidade de peças
-
Peças inteiras por barra
Aproveitamento do material
-
Comprimento útil / comprimento bruto
Comparação
Plano B comparado ao plano A
Calcule os dois planos acima para ver a diferença. Valores positivos indicam que o plano B apresenta melhor resultado que o plano A.
Variação na quantidade de peças
-
Peças e variação percentual
Variação no aproveitamento
-
Pontos percentuais e variação relativa
Ferramentas recomendadas
Discos adequados a cada material e tipo de corte
Cermet para o corte rápido e limpo de aços maciços; metal duro para aço inoxidável, ligas duras e tubos.
Série Cermet
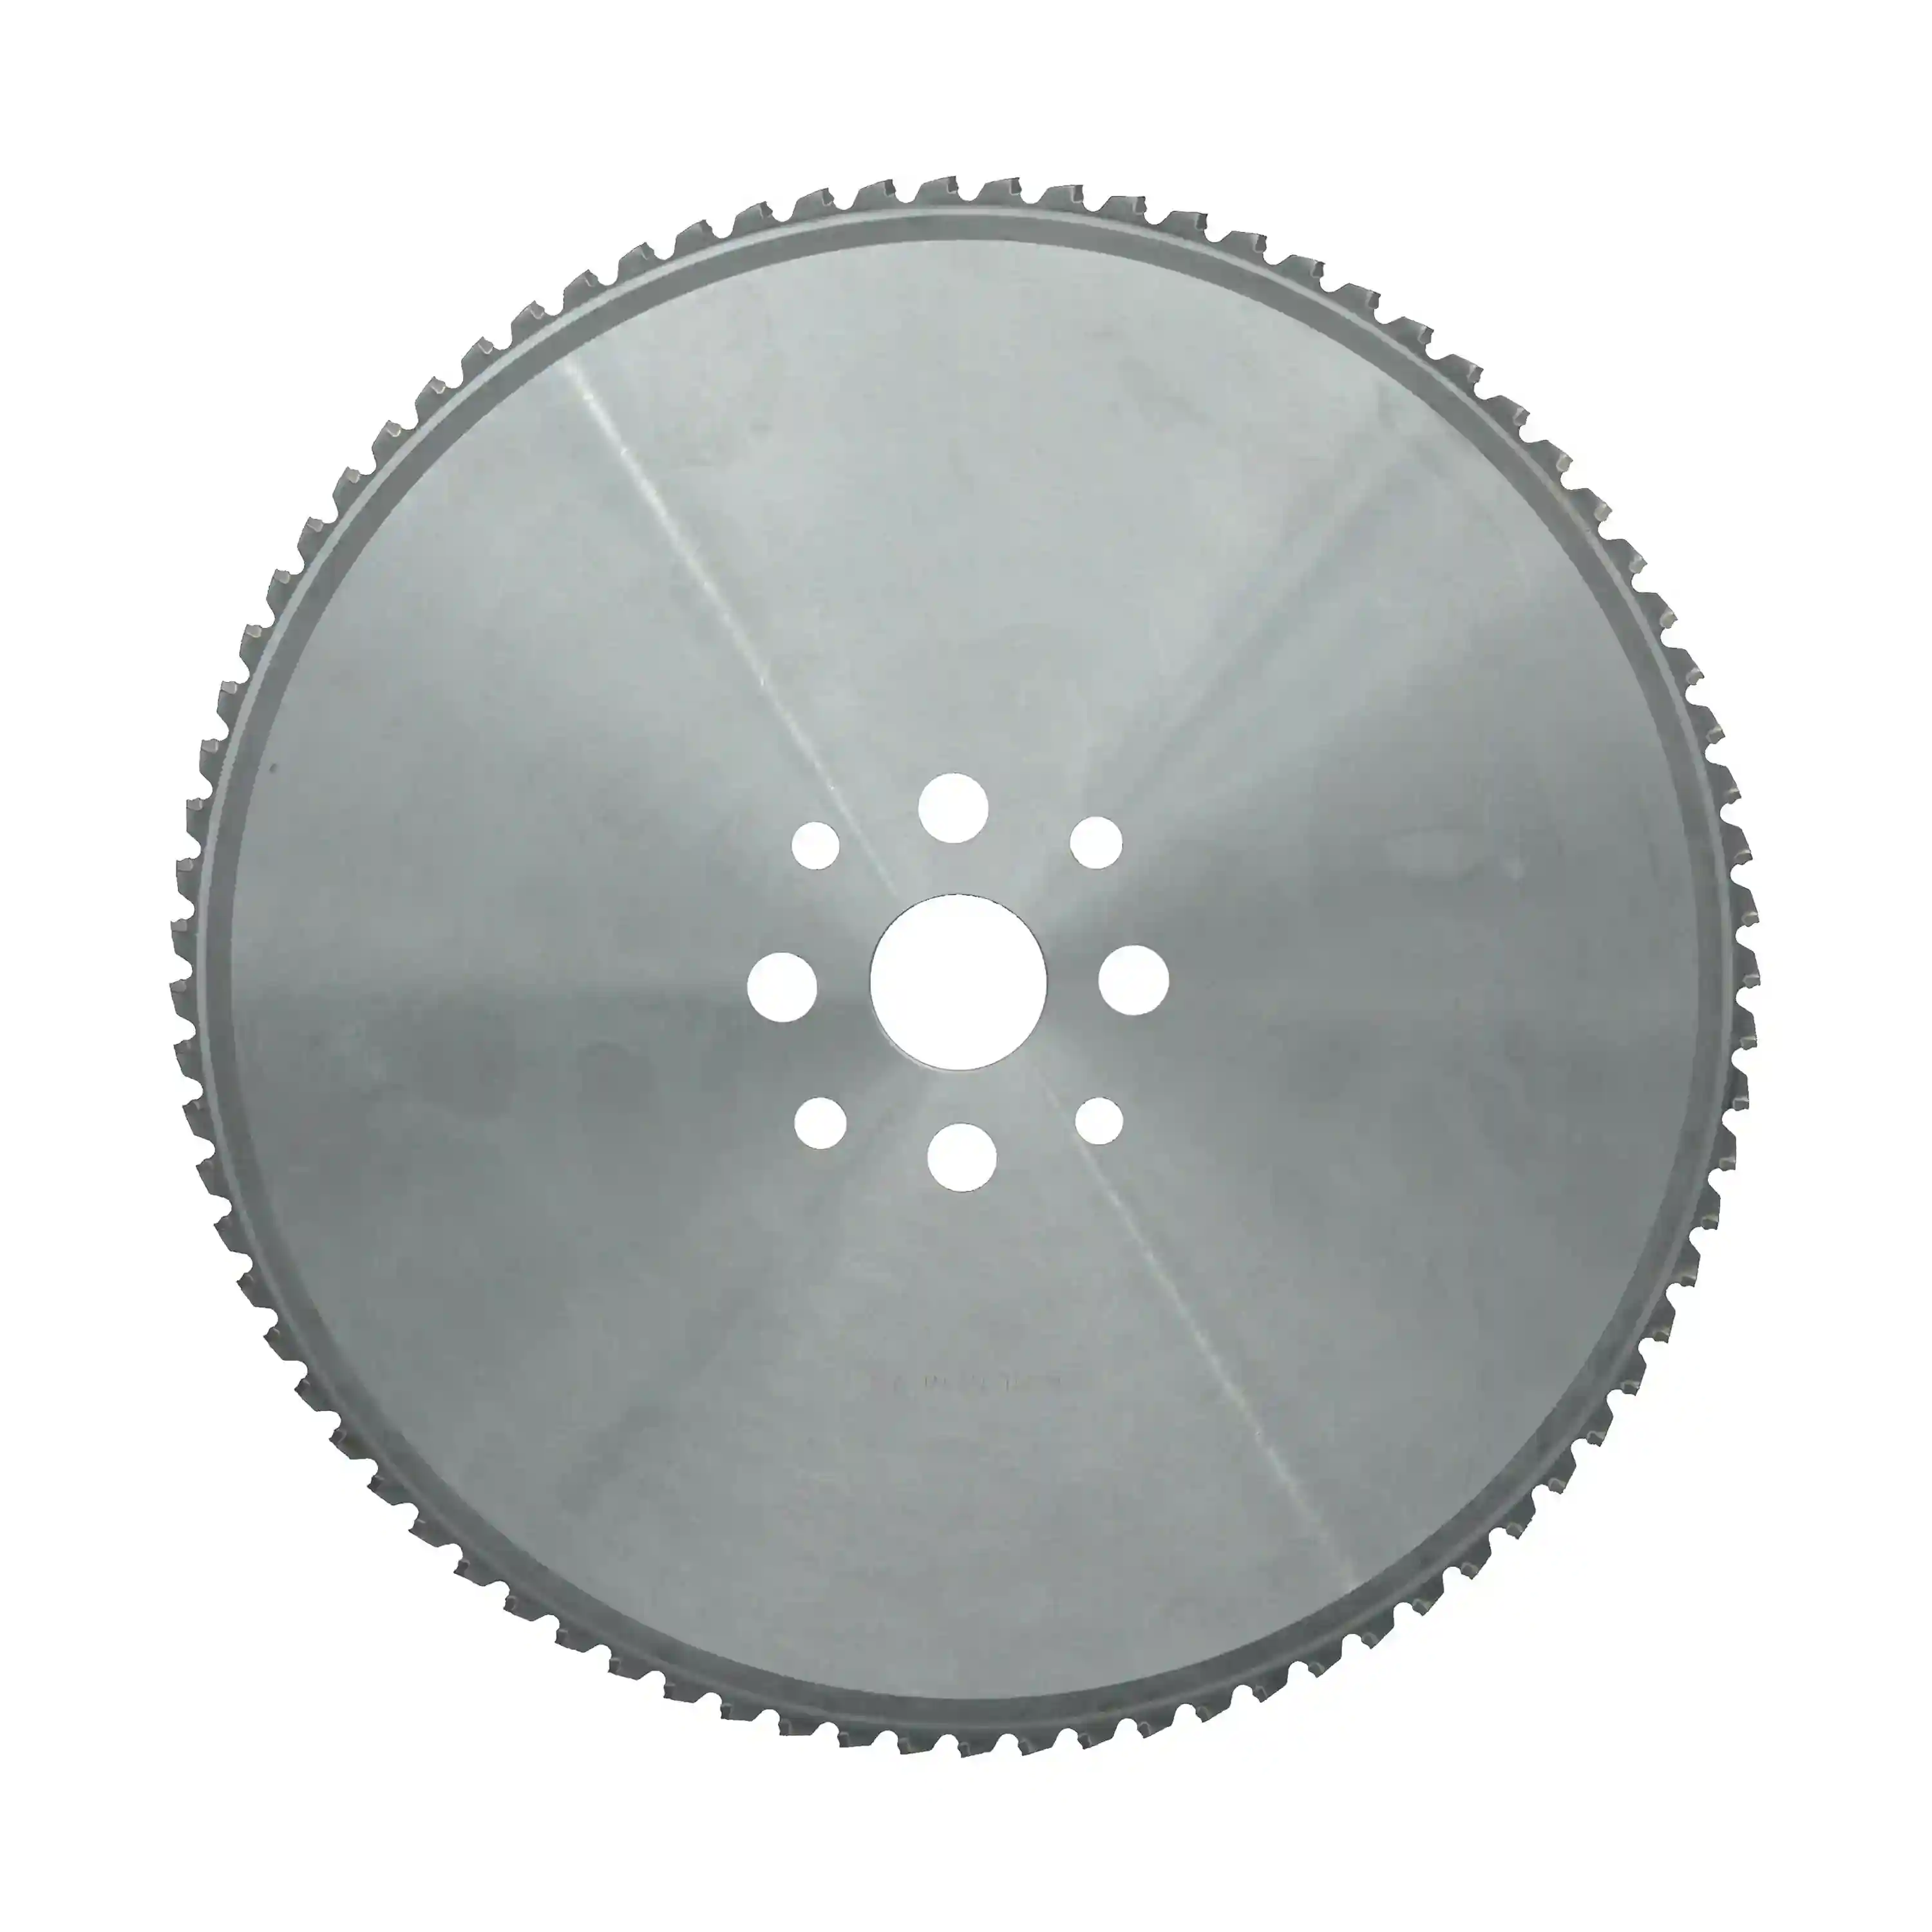
Discos de serra circular para corte a frio de aço de baixo e médio carbono
Discos com dentes de cermet para barras maciças de aço carbono e tubos de parede espessa. A inércia química do cermet em relação ao ferro impede a formação de aresta postiça, proporcionando faces com acabamento espelhado e vida útil longa e estável no corte de tarugos em alto volume.
Aço carbono e baixa liga · maciços e tubos de parede espessa
Ver especificações →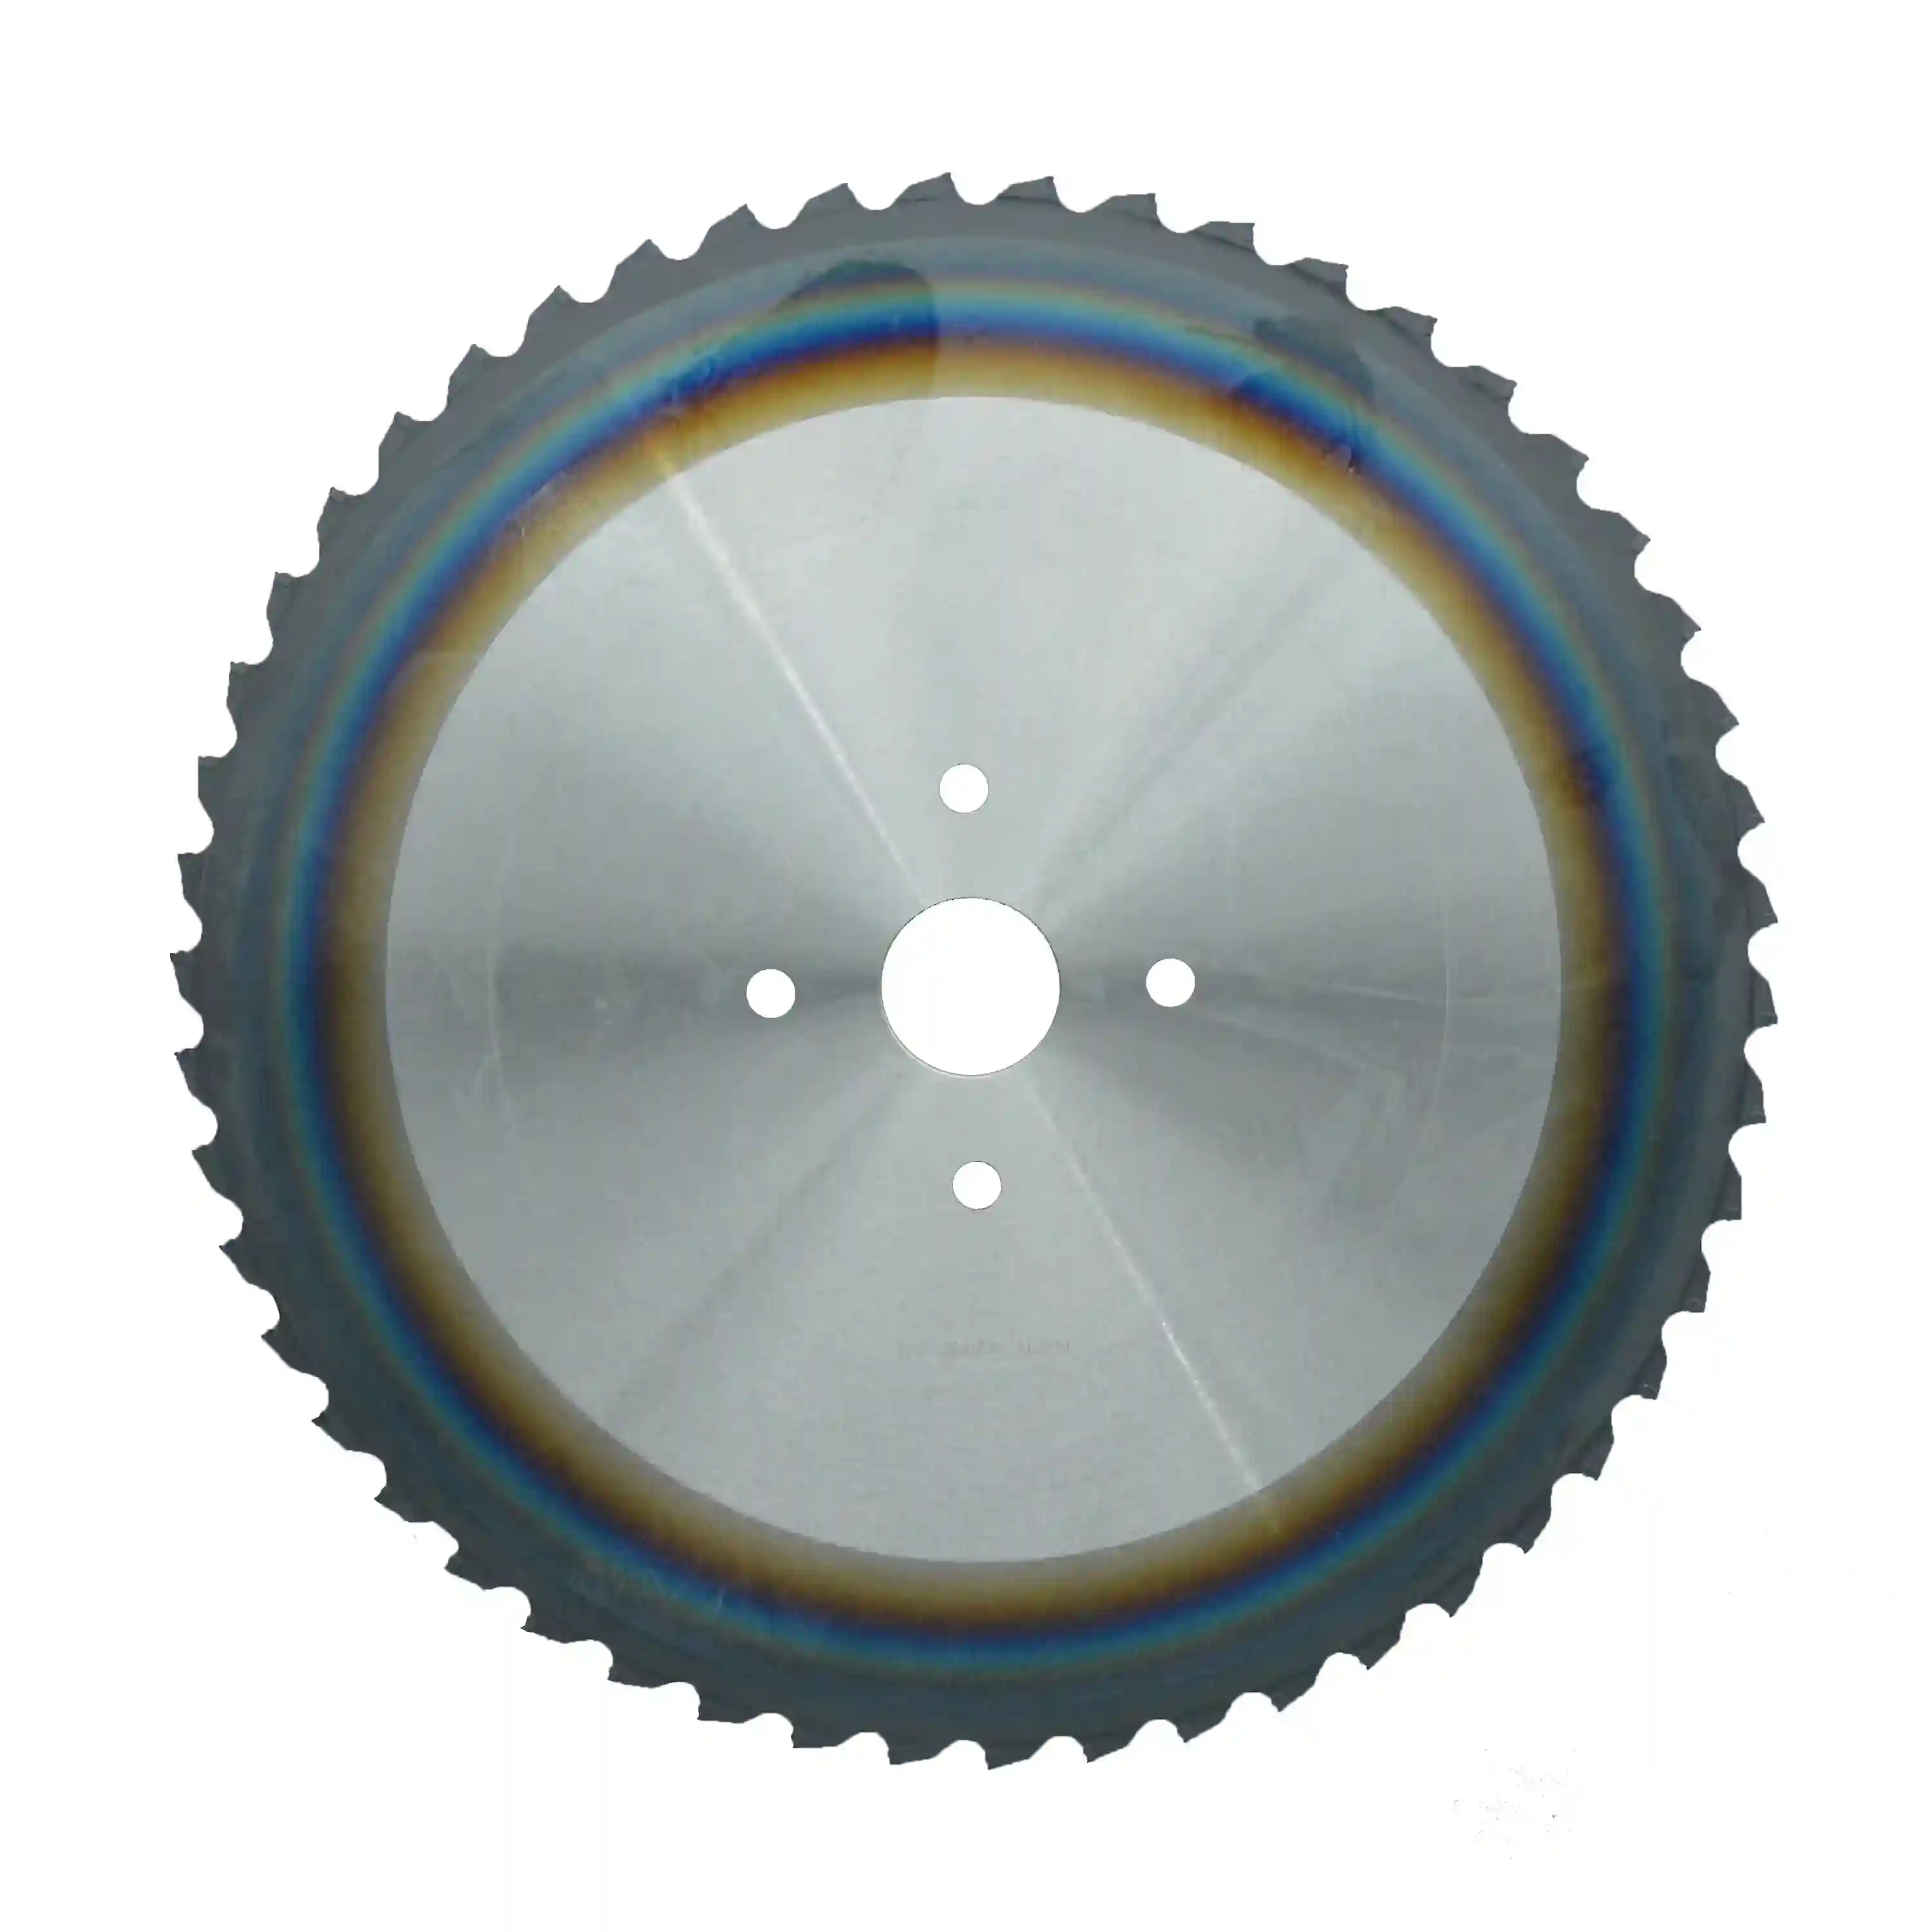
Série Cermet · Revestimento PVD
Discos de serra circular para corte a frio de aço
Cermet aprimorado com revestimento PVD para uma faixa mais ampla de aços de baixo carbono, alto carbono e aços-liga. O revestimento aumenta a resistência ao desgaste e à oxidação, prolongando a vida útil em lotes mais exigentes e na produção contínua.
Aço de baixo carbono, alto carbono e aço-liga · maciços e tubos de parede espessa
Ver especificações →
Série Metal Duro (TCT)
Discos de serra circular para corte a frio de aço inoxidável
Metal duro revestido por PVD para aço inoxidável, titânio e aços de alta liga exigentes. Uma matriz enriquecida com cobalto suporta o encruamento e a carga mecânica dessas ligas sem lascamento.
Aço inoxidável, titânio e aços de alta liga
Ver especificações →
Série Metal Duro (TCT)
Discos de serra circular para corte a frio de tubos de aço
Metal duro revestido por PVD, desenvolvido para o corte interrompido de tubos com parede superior a 3 mm; alta tenacidade à fratura e resistência ao choque térmico absorvem impactos repetidos em tubos de aço carbono, aço-liga e aço inoxidável.
Tubos de aço carbono / aço-liga / aço inoxidável (parede >3 mm)
Ver especificações →Resultados esperados
O que este programa de discos proporciona
Ganhos esperados em uma operação de corte quando a classe do disco e os parâmetros são adequados ao material.
Faces planas e perpendiculares, sem zona afetada pelo calor, seguem diretamente para o forjamento ou a usinagem CNC — sem rebarbação, trincas por dobramento ou camada endurecida que danifique a ferramenta seguinte.
Classes adequadas de cermet ou metal duro e corpos estáveis e bem tensionados prolongam o intervalo entre trocas, mantendo a serra de alta velocidade abastecendo a linha, em vez de parar para substituir discos.
O peso consistente das peças protege as matrizes de forjamento, e a opção de largura de corte reduzida economiza ligas de alto valor em cada peça curta — uma economia real no corte no comprimento em alta frequência.
Perguntas aos especialistas
Perguntas frequentes
Devo escolher um disco com dentes de cermet ou de metal duro (TCT) para minha serra?
A escolha depende do material e do tipo de corte. Use cermet na produção em massa de aços carbono e de baixa liga maciços, como C45 / 1.0503 (S45C, AISI 1045). A inércia química do cermet em relação ao ferro evita a aresta postiça, proporcionando acabamento impecável e longa vida útil em aço estrutural maciço. Use metal duro (TCT) em ligas de alta resistência, aço inoxidável e tubos de parede espessa, incluindo aços para rolamentos ou aços-liga como 100Cr6 / SUJ2 / 52100 e 42CrMo4, além de inoxidáveis como 1.4301 / SUS304 / 316. Esses materiais geram altas cargas mecânicas, encruamento e, nos tubos, impactos interrompidos; nosso metal duro enriquecido com cobalto oferece a tenacidade à fratura e a resistência ao choque térmico necessárias.
Por que discos de largura de corte reduzida economizam em peças curtas, mas não são recomendados para tarugos grandes?
Em peças curtas de 20 mm, reduzir a largura de corte de 2,0 mm para 1,5 mm economiza uma parcela relevante de liga de alto valor em cada passagem, com efeito acumulado rápido em operações de alta frequência. Em um tarugo maciço de grande diâmetro, porém, o arco de contato é longo, o volume de cavacos é enorme e a carga lateral é alta. Um corpo muito fino não possui rigidez suficiente para se manter estável, podendo sofrer deflexão e perder perpendicularidade. Quanto maior o diâmetro, maior deve ser a espessura do corpo: é uma relação física, não uma preferência.
Seus discos para chapas realmente podem substituir meu equipamento de corte a laser ou oxicorte?
Para cortes retos em chapas médias e grossas, sim. O laser perde muita velocidade em chapas grossas e deixa uma borda cônica afetada pelo calor; o oxicorte é ainda mais lento e quente. Uma serra de viga para metal equipada com nossos discos corta chapas grossas de forma rápida e reta, deixando uma borda perpendicular, limpa e fria que pode seguir diretamente para a usinagem, sem ZAC a remover primeiro. Para chapas finas ou contornos complexos, o laser ainda é superior; para cortes retos em volume em chapas grossas, o corte a frio é difícil de superar.
Solicite um plano de corte
Sua estação de corte não deve ser a máquina mais lenta da fábrica
Informe as classes dos materiais, as dimensões das barras ou tubos, o modelo da serra e a cadência desejada; nossos engenheiros recomendarão o disco de cermet ou metal duro, a largura de corte e a geometria que aumentarão sua produtividade e a qualidade do corte.