
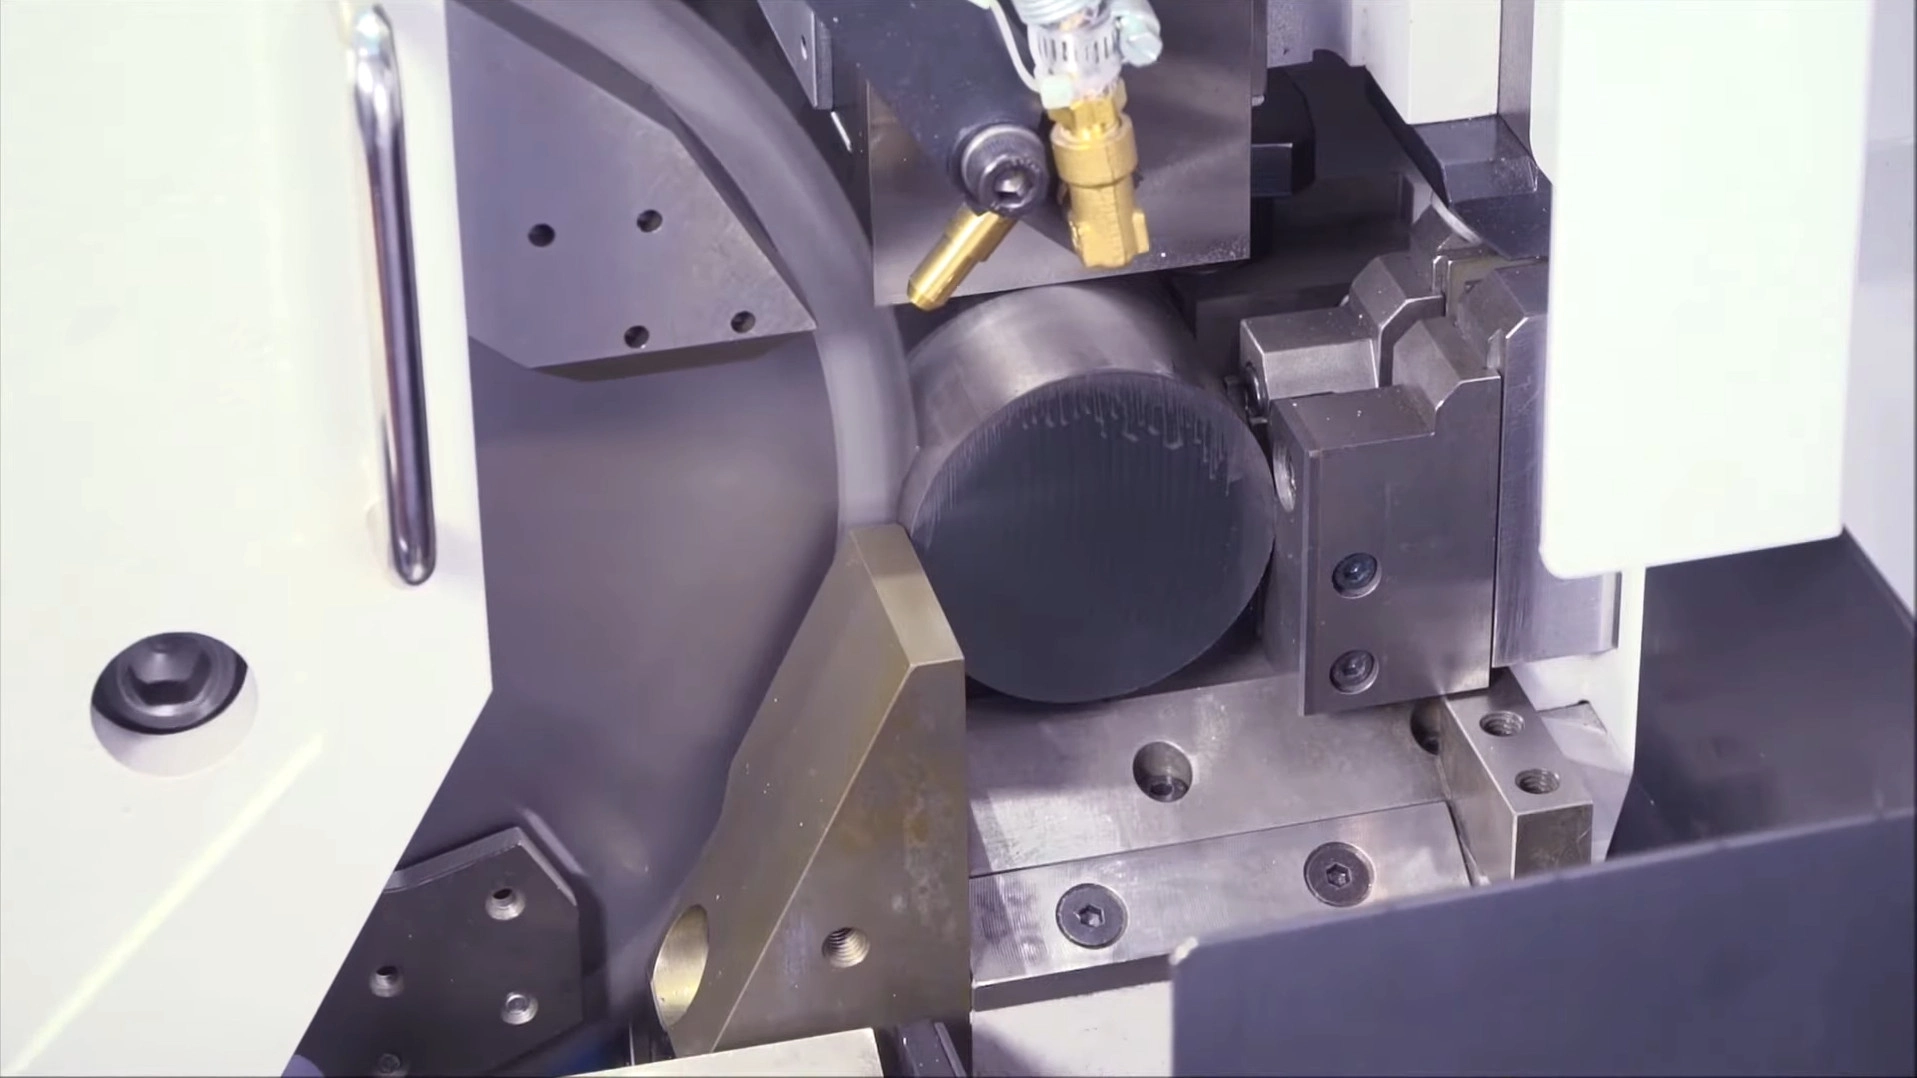
Çelik Boy Kesim Çözümleri
Yüksek Hızlı Metal Soğuk Kesim Çözümleri
SOCO, Tsune, Kasto, Nishijima, Noritake ve Everising testerelerde üretim hızında tavizsiz hassasiyet. Dövme için masif biyet, rulman için kalın etli boru veya termal kesime alternatif olarak kalın levha kesiminde Cermet ve karbür testere bıçaklarımız ısıdan etkilenmiş bölge oluşturmadan çapaksız, düzgün ve soğuk kesimler sağlar.
Soğuk Kesim Neden Kazandırır
Soğuk Kesimin Değeri Adındaki “Soğuk” Sözcüğünde Yatar
Temiz, düzgün ve soğuk kesim yalnızca görünümle ilgili değildir; dövme kalıbında, aynada ve kârlılıkta ne olacağını belirler.
Fizik: Isı Talaşla Birlikte Uzaklaşır
Diş masif çeliği makaslarken kesme bölgesinin sıcaklığı bir anlığına yükselir. Cermet ve karbür diş geometrimiz, talaşı oluştuğu anda kıvırıp uzaklaştırarak kesme ısısının büyük bölümünü talaşla birlikte dışarı taşır.
- İş parçası soğuk kalır — ısıdan etkilenmiş bölge, sertleşmiş kenar veya mikroyapı değişimi oluşmaz.
- Sonraki proses olan CNC tornalama, frezeleme veya diş açmaya temiz, yumuşak ve işlenmeye hazır çelik gider.
- Kenar sertleşmesi olmadığından sonraki işlemde takıma erken aşınma yüklenmez.
Ekonomi: Verim ve Proses Maliyeti
Çapaksız ve düzgün bir yüzey, testereden sonraki her adımdaki maliyeti azaltır; kısa parça işlerinde daha dar kesim genişliği doğrudan hammaddeden tasarruf sağlar.
- Dövme ve soğuk şekillendirme: düz, izsiz biyetler testere izlerinden başlayan katlanma çatlaklarını önler; gram bazında tutarlı parçalar pahalı kalıpları merkez dışı yükten korur.
- CNC besleme: düzgün ve çapaksız uçlar çubuk besleyicilerin sıkışmasını önler, aynaya bağlama ve Z ekseni temas ayarının doğruluğunu korur.
- İnce kesim seçeneği: sık tekrarlanan kısa kesimde kesim genişliğini 2,0 mm'den 1,5 mm'ye düşürerek her kesimde 0,5 mm pahalı alaşım tasarrufu sağlarsınız; günde on binlerce parçada bu miktar hızla büyür.
Sektörel Zorluklar
Her Boy Kesme İşletmesinin Bildiği Dört Sorun
İster dövme ve CNC hatlarını besleyen tesis içi bir boy kesme hücresi, ister kesilmiş malzeme satan bir servis merkezi olun; kapasitenizi, hurda oranınızı ve itibarınızı bu dört sorun belirler.
Seri Üretimde Çevrim Süresi Darboğazları
Şerit testereler bir dövme presini veya CNC makine grubunu beslemek için çok yavaştır; HSS bıçaklar ise sert alaşımlarda hızla aşınır. Her iki durumda da boy kesme istasyonu darboğaza dönüşür ve sürekli testere bıçağı değişimi plansız duruşlara yol açar.
Düşük Kesim Kalitesinden Kaynaklanan Dövme Hataları
Soğuk şekillendirme ve dövme işlemleri biyet kalitesindeki hataları tolere etmez. Dalgalı testere izleri ve çapaklar basınç altında katlanarak dövme içinde gizli çatlaklar başlatır; gönye dışı kesimler ise parça ağırlığını değiştirerek pahalı kalıpların ömrünü kısaltır ve müşteride parçaların hurdaya ayrılmasına neden olur.
Paslanmaz ve Alaşımlı Çelikte Pekleşme
304/316 paslanmaz veya sert alaşımlı çeliği körelmiş ya da sürtünen bir ağızla kestiğinizde yüzey anında pekleşir. Bu sertleşmiş tabaka, bir sonraki tornalama veya frezeleme işlemindeki karbür kesici ucu tahrip eder.
Levha İşlemede Isıdan Etkilenmiş Bölge ve Verimsizlik
Kalın levhayı oksijenle kesme veya lazerle işleyen servis merkezleri iki kez maliyet öder: proses yavaş ve yüksek enerji tüketimlidir; ayrıca alıcının daha sonra işlemekte zorlandığı sertleşmiş, ısıdan etkilenmiş bir kenar bırakır.
Teknik Yaklaşımımız
Düzgün, Soğuk ve Tutarlı Kesimleri Nasıl Koruyoruz
İkili Cermet ve Karbür Uç Matrisi
Her iş için tek kalite yerine malzemeye uygun uç seçilir. Cermet (TiC/TiN), yüksek sıcaklık sertliği ve demire karşı kimyasal kararlılık sunar; masif karbon ve düşük alaşımlı çeliğin yüksek hızlı sürekli kesiminde ayna kalitesinde yüzey ve uzun ömür için idealdir. Tungsten karbür ise paslanmaz çelik, sert alaşımlar ve borunun kesintili kesimi için gereken darbe tokluğunu sağlar; düşük kaliteli bıçakları kullanılamaz hale getiren uç kırılmasına karşı dayanır.
Sıfır Sapma için Dinamik Merdaneli Germe
Gram bazında tutarlı, izsiz biyetler kesim hattından sapmayan bir gövdeyle başlar. Her çelik gövde çalışma devrine göre hassas biçimde merdaneli gerilir; sürekli kesimde ısındıkça iç gerilimi dengeye oturur ve gövde rijit kalır. Diş masif çubuğa girerken salgı veya yanal sapma oluşmaz.
Dar Delik Toleransı ve Düzlüğü Koruyan Yan Geometri
Delik ve pim deliği toleranslarını dar tutar, diş yan yüzeylerini yüksek gritli elmas taşlarda işleyerek yan ağzın finisaj ağzı gibi çalışmasını sağlarız; böylece titreşimin bırakacağı küçük çıkıntılar giderilir. Hassas flanş bağlamayla birlikte gönye kararlılığı sağlanır ve dövme ile CNC işlemlerinin gerektirdiği dik, düz yüzey elde edilir.
İnce Kesim Germe ve Düşük Titreşimli Levha Kesimi
Sık tekrarlanan kısa parça kesiminde ince kesim bıçaklarımıza daha sıkı germe işlemi uygulanır; böylece ince gövde masif çelik kesim torku altında çanaklaşmaya direnir ve gönye hassasiyetini korur. Aynı düşük titreşimli, yüksek hassasiyetli yaklaşım levha kesme bıçaklarımızda da kullanılır; termal kesime alternatif olarak metal kiriş testerelerinde kalın levhayı düz, düzgün ve soğuk kesmek üzere üretilir.
Tasarrufunuzu Hesaplayın
Kısa Parça Malzeme Verimi Hesaplayıcı
Plan A
Kesim Planı A
İş Parçası Sayısı
-
Çubuk başına tam parça sayısı
Malzeme Kullanım Oranı
-
Kullanılabilir uzunluk / hammadde uzunluğu
Plan B
Kesim Planı B
İş Parçası Sayısı
-
Çubuk başına tam parça sayısı
Malzeme Kullanım Oranı
-
Kullanılabilir uzunluk / hammadde uzunluğu
Karşılaştırma
Plan B'nin Plan A ile Karşılaştırması
Farkı görmek için yukarıdaki iki planı da hesaplayın. Pozitif değerler, Plan B'nin Plan A'dan daha iyi sonuç verdiğini gösterir.
İş Parçası Sayısındaki Değişim
-
Parça sayısı ve yüzde değişimi
Kullanım Oranındaki Değişim
-
Yüzde puan ve göreli değişim
Önerilen Takımlar
Malzeme ve Kesime Uygun Testere Bıçakları
Masif çeliğin temiz ve hızlı kesimi için Cermet; paslanmaz çelik, sert alaşımlar ve boru için karbür.
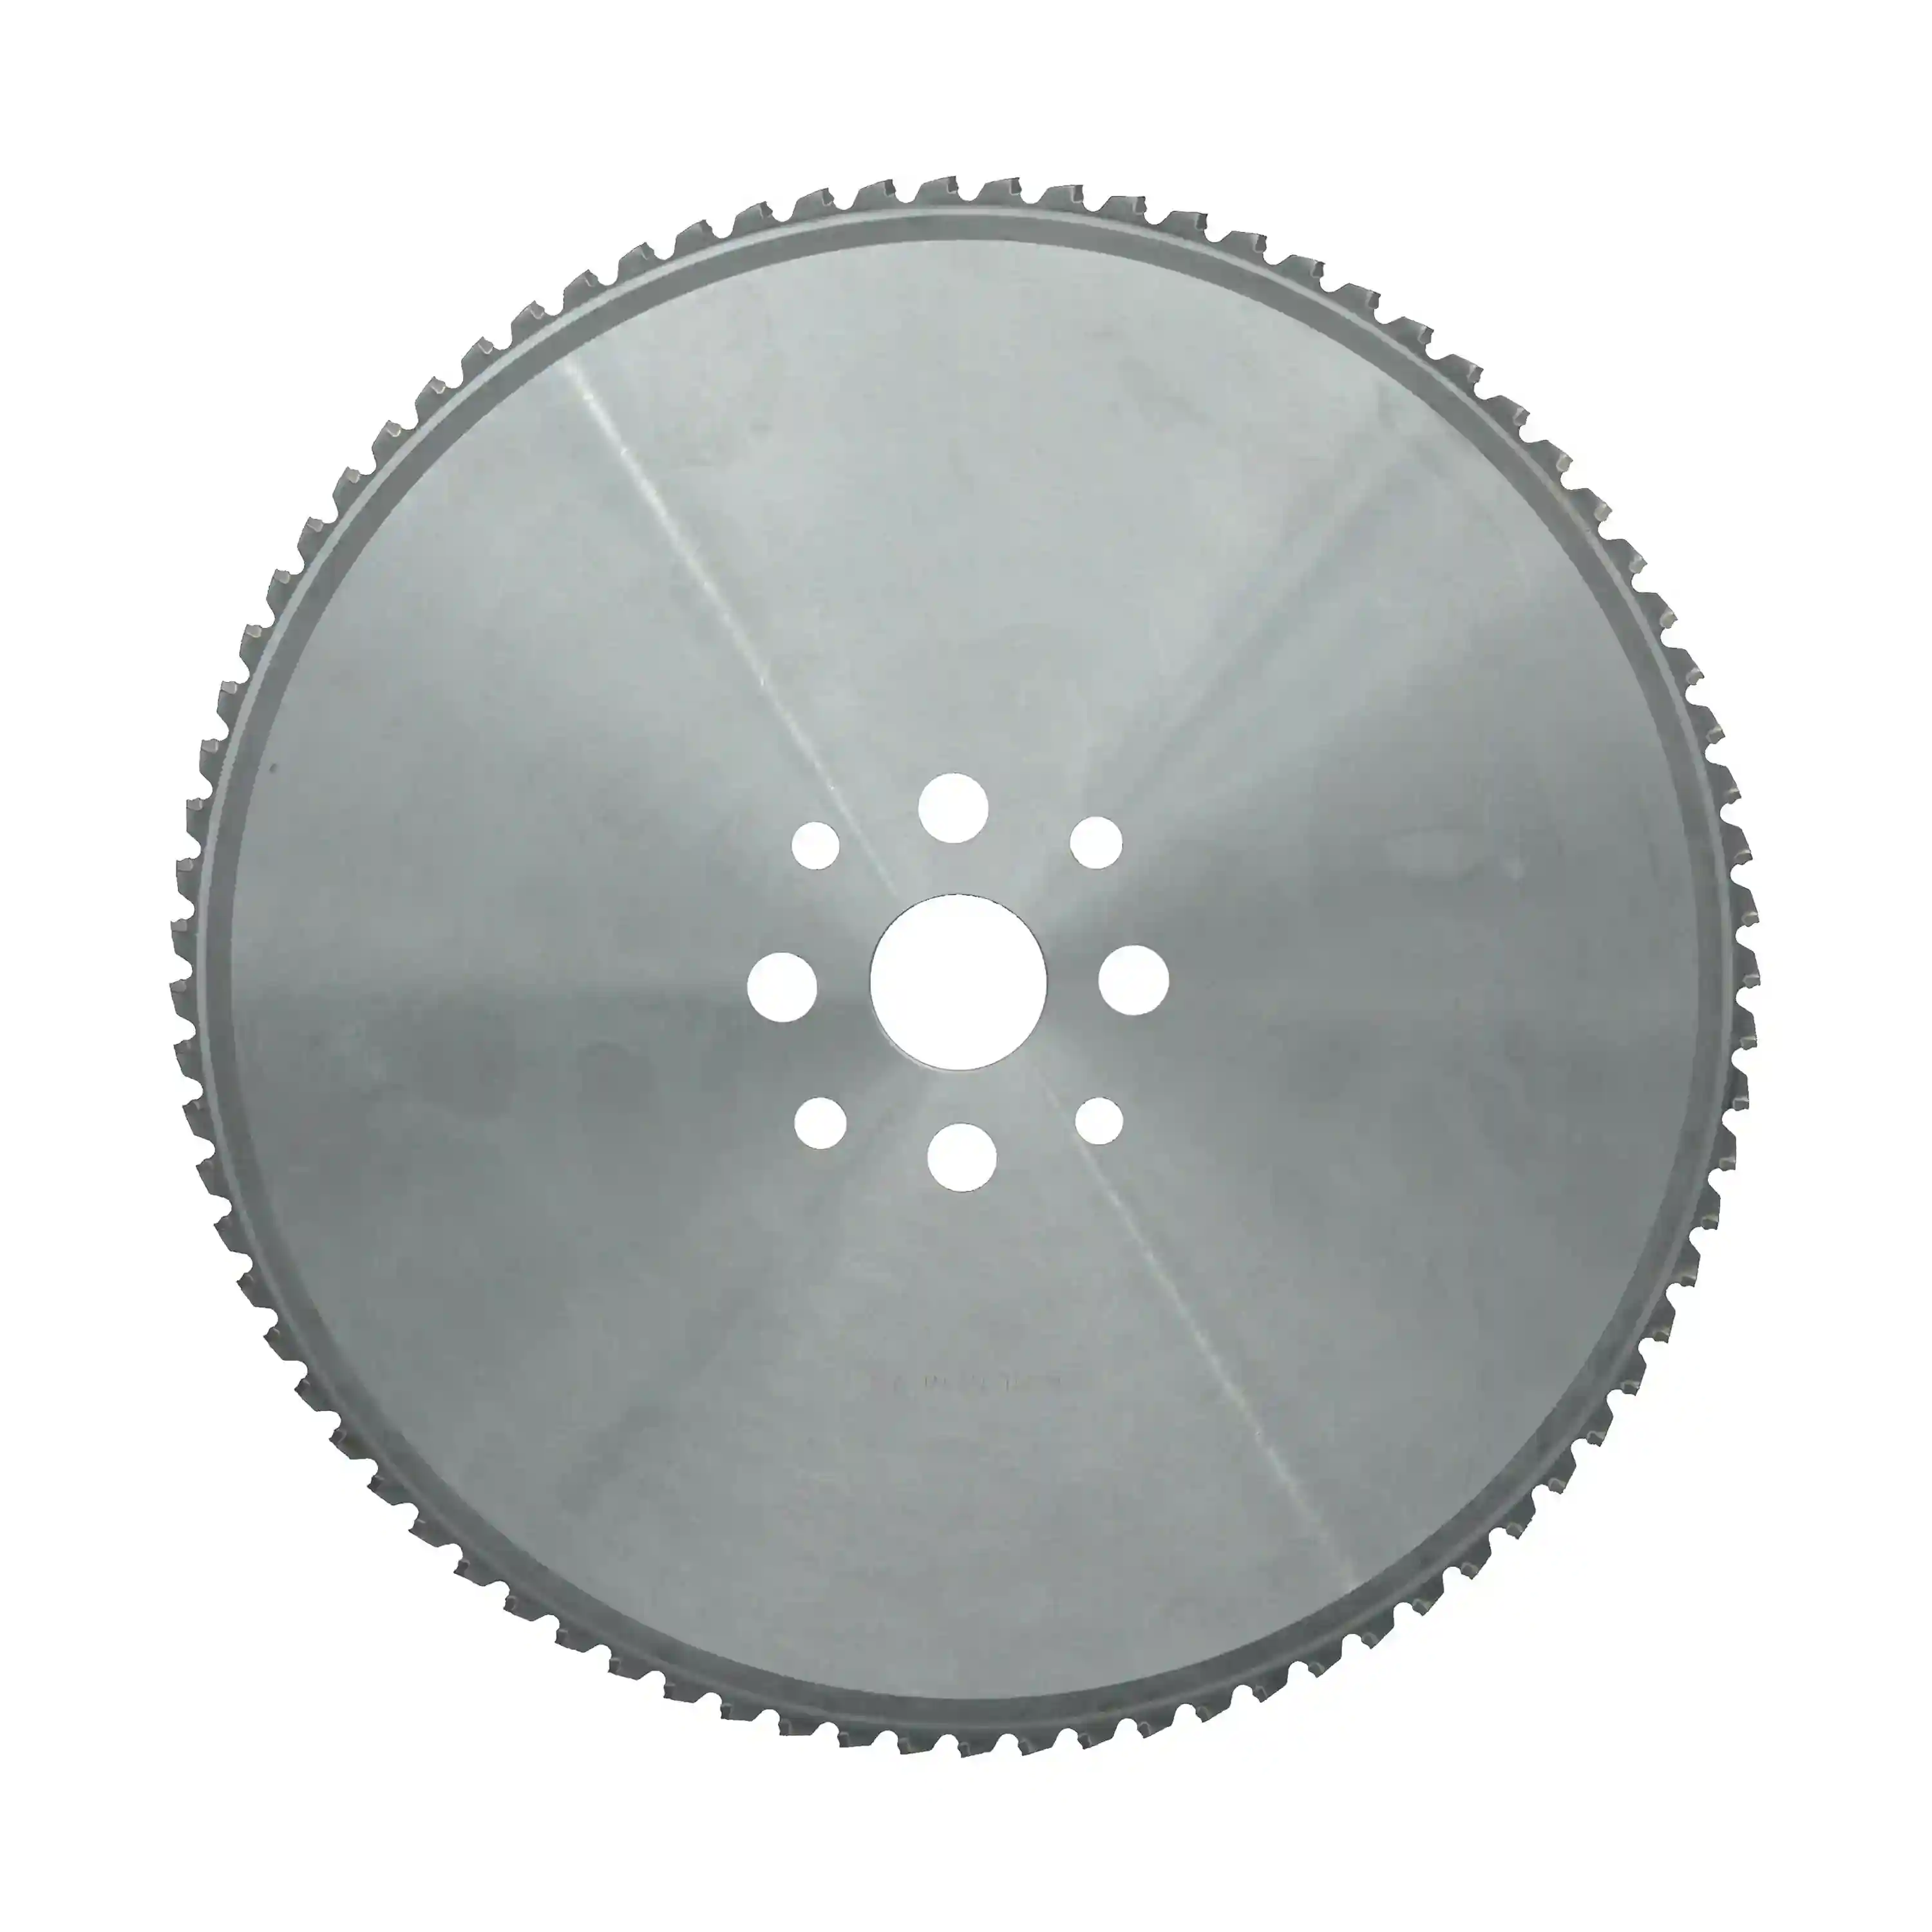
Cermet Serisi
Düşük ve Orta Karbonlu Çelik için Soğuk Kesim Bıçakları
Masif karbon çeliği çubuk ve kalın etli boru için Cermet uçlu bıçaklar. Cermet malzemenin demire karşı kimyasal kararlılığı yığıntı talaşı önler; yüksek hacimli biyet boy kesiminde ayna temizliğinde yüzey ve uzun, kararlı ömür sağlar.
Karbon ve düşük alaşımlı çelik · masif malzeme ve kalın etli boru
Teknik özellikleri inceleyin →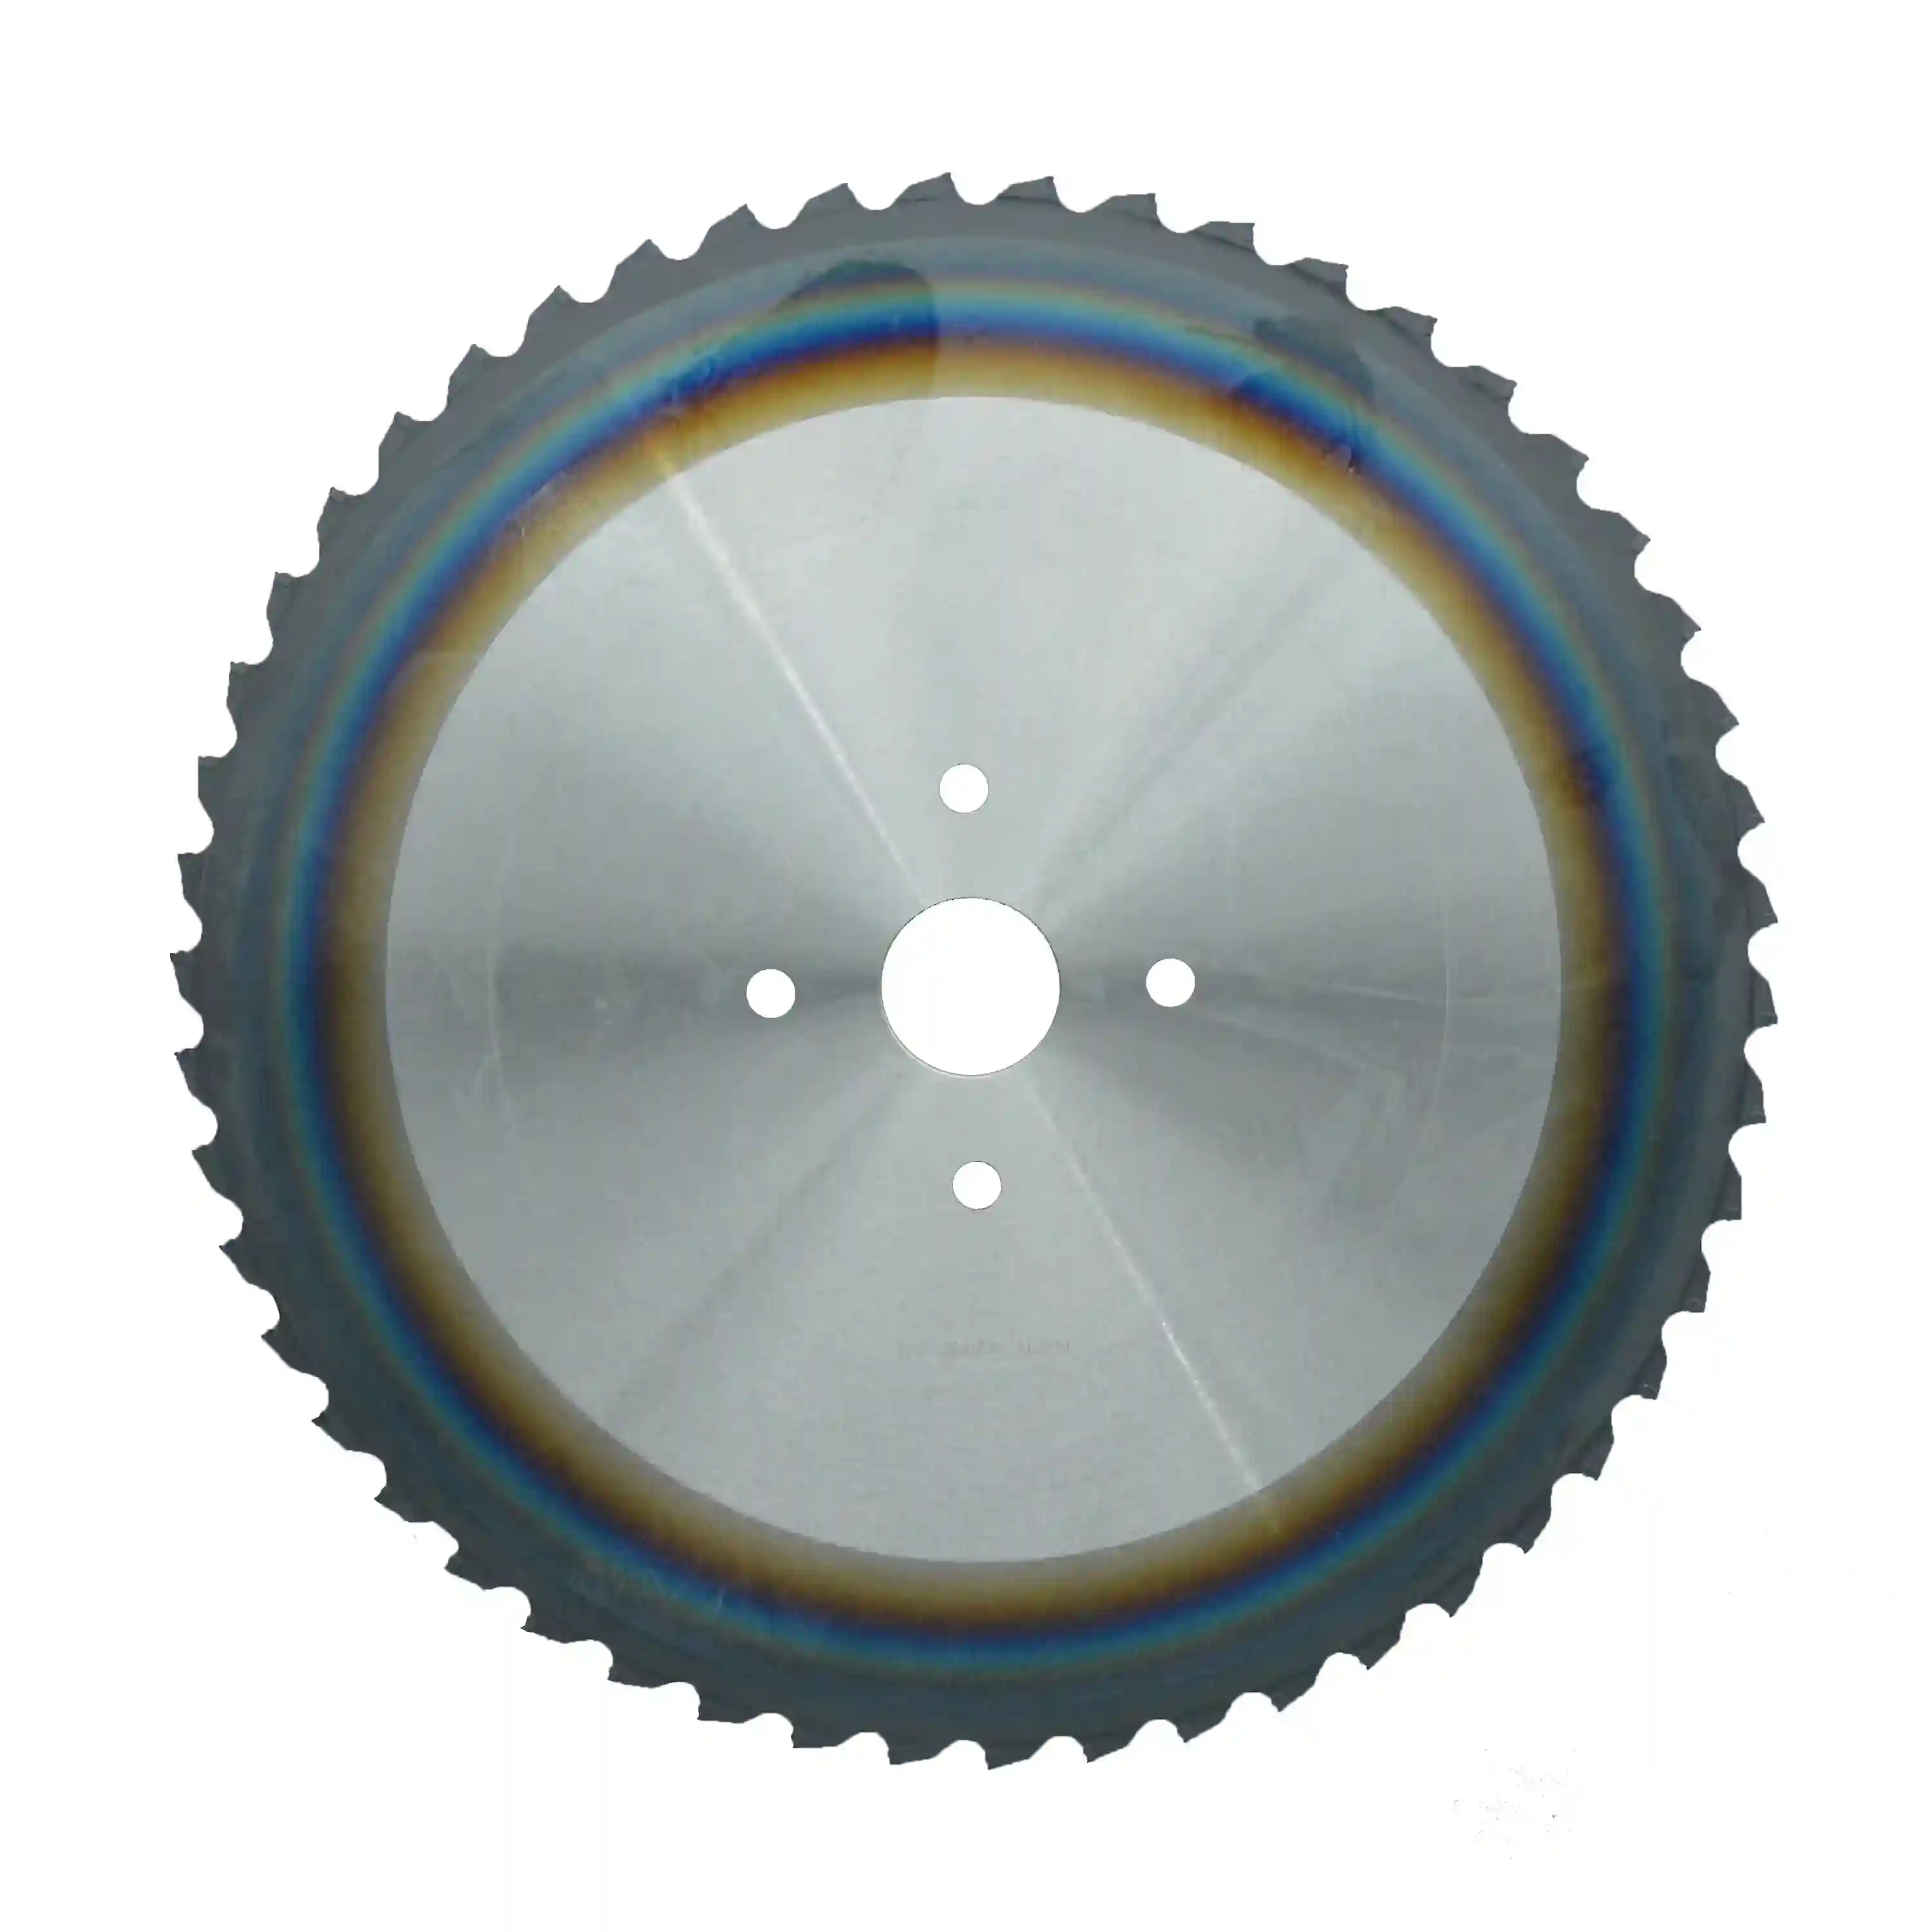
Cermet Serisi · PVD Kaplı
Çelik Kesme Soğuk Kesim Bıçakları
Daha geniş yumuşak, yüksek karbonlu ve alaşımlı çelik yelpazesi için geliştirilmiş PVD kaplı Cermet. Kaplama aşınma ve oksidasyon direncini artırarak daha zorlu çelik partilerinde ve sürekli üretimde daha uzun ömür sağlar.
Yumuşak, yüksek karbonlu ve alaşımlı çelik · masif malzeme ve kalın etli boru
Teknik özellikleri inceleyin →
Karbür (TCT) Serisi
Paslanmaz Çelik için Soğuk Kesim Bıçakları
Paslanmaz çelik, titanyum ve zorlu yüksek alaşımlı çelikler için PVD kaplı tungsten karbür. Kobaltla zenginleştirilmiş matris, bu alaşımların pekleşmesine ve mekanik yüküne uç kırılması olmadan dayanır.
Paslanmaz çelik, titanyum ve yüksek alaşımlı çelik
Teknik özellikleri inceleyin →
Karbür (TCT) Serisi
Çelik Boru Kesimi için Soğuk Kesim Bıçakları
Et kalınlığı 3 mm üzerindeki tüp ve boruların kesintili kesimi için PVD kaplı karbür; yüksek kırılma tokluğu ve termal şok direnciyle karbon, alaşımlı ve paslanmaz çelik boruda tekrarlanan darbeleri karşılar.
Karbon / alaşımlı / paslanmaz çelik tüp ve boru (>3 mm et)
Teknik özellikleri inceleyin →Beklenen Sonuçlar
Bu Testere Bıçağı Programının Sağladığı Kazanımlar
Testere bıçağı kalitesi ve parametreleri malzemeyle eşleştirildiğinde boy kesme işleminden beklenebilecek kazanımlar.
Isıdan etkilenmiş bölge içermeyen düz ve dik yüzeyler doğrudan dövme veya CNC işlemine gider; çapak alma, katlanma çatlakları veya sonraki takımı tahrip edecek sertleşmiş yüzey tabakası oluşmaz.
Uygun Cermet veya karbür kaliteleriyle kararlı, doğru gerilmiş gövdeler değişimler arasındaki çalışma süresini uzatır; hızlı testere bıçak değişimi için durmak yerine hattı beslemeye devam eder.
Tutarlı parça ağırlığı dövme kalıplarını korur; ince kesim seçeneği ise her kısa kesimde pahalı alaşımdan tasarruf sağlayarak sık tekrarlanan boy kesme işlerinde gerçek maliyet avantajı yaratır.
Uzman Yanıtları
Sık Sorulan Sorular
Testerem için Cermet mi, karbür (TCT) testere bıçağı mı seçmeliyim?
Seçimi malzeme ve kesim belirler. C45 / 1.0503 (S45C, AISI 1045) gibi masif karbon ve düşük alaşımlı çelikleri seri olarak keserken Cermet seçin. Cermet malzemenin demire karşı kimyasal kararlılığı yığıntı talaşı önler; masif yapı çeliğinde kusursuz yüzey ve uzun ömür sağlar. Yüksek dayanımlı alaşımlar, paslanmaz çelik ve kalın etli boru için karbür (TCT) seçin: 100Cr6 / SUJ2 / 52100 ve 42CrMo4 gibi rulman/alaşımlı çelikler veya 1.4301 / SUS304 / 316 gibi paslanmaz çelikler. Bu malzemeler yüksek mekanik yük, pekleşme ve boruda kesintili darbe oluşturur; kobaltla zenginleştirilmiş karbürümüz bunları karşılayacak kırılma tokluğu ve termal şok direnci için geliştirilmiştir.
İnce kesim bıçakları kısa kesimlerde neden tasarruf sağlar, ancak büyük biyetler için neden önerilmez?
20 mm kısa kesimde kesim genişliğini 2,0 mm seviyesinden 1,5 mm seviyesine düşürmek her kesimde pahalı alaşımdan önemli miktarda tasarruf sağlar; bu kazanç sık tekrarlanan işlerde hızla büyür. Ancak büyük çaplı masif biyette temas yayı uzun, talaş hacmi çok büyük ve yan yük yüksektir. Çok ince bir gövde bu yük altında salgısız kalacak rijitliğe sahip değildir; sapabilir ve gönye hassasiyetini kaybedebilir. Çap büyüdükçe daha kalın gövde gerekir; bu bir tercih değil, fiziksel bir dengedir.
Levha kesme testere bıçaklarınız lazer veya oksijenle kesme makinemin gerçekten yerini alabilir mi?
Orta ve kalın levhaların düz hat boyunca kesiminde evet. Lazer kalın levhada belirgin biçimde yavaşlar ve konik, ısıdan etkilenmiş bir kenar bırakır; oksijenle kesme daha da yavaş ve sıcaktır. Soğuk kesim bıçaklarımızla donatılmış metal kiriş testeresi kalın levhayı hızlı ve düz keserek müşterinin doğrudan işleme alabileceği düzgün, temiz ve soğuk bir kenar bırakır; önce kaldırılması gereken ısıdan etkilenmiş bölge oluşmaz. İnce sac veya karmaşık konturlarda lazer hâlâ üstündür; kalın levhada yüksek hacimli düz kesimlerde ise soğuk kesimin performansı zordur.
Kesim Planınızı Alın
Boy kesme istasyonunuz tesisin en yavaş makinesi olmamalıdır
Malzeme kalitelerinizi, çubuk veya boru ölçülerinizi, testere modelinizi ve hedef kapasitenizi paylaşın; mühendislerimiz üretim kapasitenizi ve kesim kalitenizi artıracak Cermet veya karbür testere bıçağını, kesim genişliğini ve geometriyi önersin.