
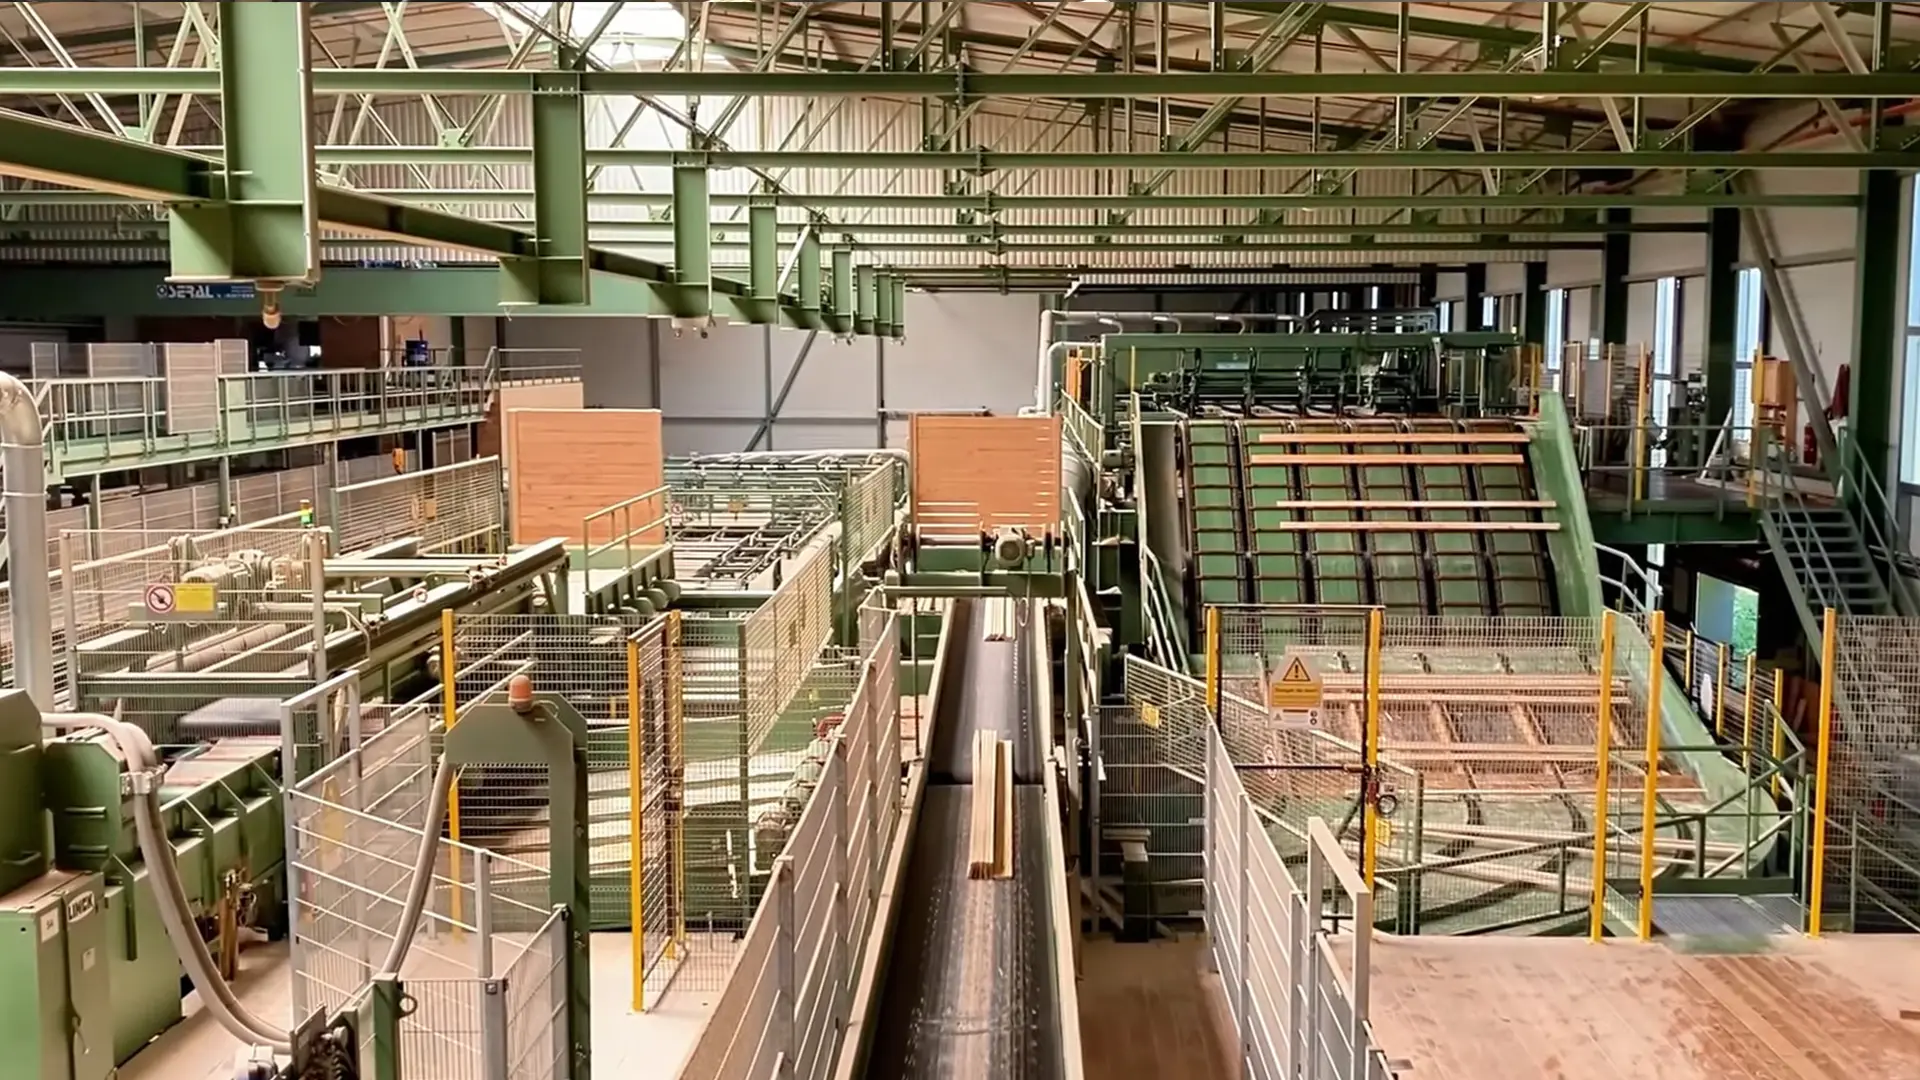
Otomatik Birincil Kereste Fabrikası Çözümleri
Birincil Tomruk İşleme için Yüksek Verimli Testere Bıçakları
Linck, EWD, HewSaw, Möhringer, SAB ve Brodbaek makinelerinde enine kesim, yongalama-profil işleme ve ön/yeniden çoklu boyuna kesim dahil tüm tomruk işleme hattı için geliştirilmiştir. Yüksek ilerleme hızlarında doğru hattı korumak ve her tomruktan en fazla keresteyi elde etmek üzere üretilmiştir.
Sektörel Zorluklar
Yüksek Hızlı Tomruk İşleme Hattında Testere Bıçaklarını Ne Yıpratır
Tomruklar yaşayan bir malzemedir: yaş, reçineli, budaklı, kumlu ve kışın donmuş olabilir. Modern hatlar bunları 100 m/dak değerinin çok üzerindeki ilerleme hızlarında işler. Veriminizi ve çalışma sürenizi belirleyen arıza biçimleri şunlardır.
Derin Çoklu Boyuna Kesimde Bıçak Sapması
Çoklu boyuna kesim takımında birkaç bıçak derin bir prizmayı aynı anda keser. Kesim tomruğun iç büyüme gerilimlerini serbest bıraktığında ahşap gövdeyi sıkıştırır; rijitliğini veya gerilimini kaybeden gövde kıvrılarak hattan sapmaya başlar. Sonuç, dalgalı yüzeyler, tolerans dışı tahta kalınlığı ve en kötü durumda saniyeler içinde aşırı ısınan bıçak takımıdır.
Reçine Birikimi ve Termal Aşırı Yük
Yaş yumuşak ağaç ve reçineli türler, gövde yan yüzeylerinde sert bir reçine ve sıkışmış lif tabakası oluşturur. Bu tabaka kesim kanalını doldurur, yan sürtünme ile ısıyı artırır ve gövdeyi gerilim sınırının ötesine iter; testere bıçağı genleşir, hattını kaybeder ve geniş kesmeye başlar.
Donmuş Tomruk ve Budak Darbesi
Kışın tesisler, buz ve yoğun kuru budakların dişlere sert noktalar gibi çarptığı donmuş tomrukları işler. Tam çevresel hızda tokluğu yetersiz karbür kalitesi kırılır veya uçtan parça koparır; tek bir arızalı diş tüm otomatik hattı takım değişimi için durdurabilir.
Kabuk Kirleticilerinden Kaynaklanan Aşındırıcı Aşınma
Kabuk, ormandan gelen kum, çakıl, taş ve zaman zaman gömülü yabancı parçalar taşır. Enine kesim ve yongalama ünitesinde bunlar kesimi bir taşlama mücadelesine dönüştürür: kesici ağızlar hızla yuvarlanır, kesme kuvvetleri artar, yonga kalitesi düşer ve motor yükü yükselir.
Teknik Yaklaşımımız
Takımların Düz Kesmesini ve Daha Uzun Dayanmasını Nasıl Sağlıyoruz
Karbür Kazıyıcı Dişler ve Bombeli Gövdeler
Reçine birikimini ve gövde sürtünmesini önler. Çoklu boyuna kesim bıçaklarında karbür kazıyıcı dişler, reçineli talaşı gövdeye yapışmadan önce kesim kanalından dışarı zorlar ve çelik gövdeyi ahşap yüzeyden uzak tutan fiziksel bir dayanak görevi görür. Kalınlaştırılmış bombeli gövde, derin kesimlerde düz kalmak için gereken yanal rijitliği sağlar.
Düz Kesimler için Germe ve Kılavuzlu / Kamalı Delik Seçenekleri
Bıçak sapmasını ve şerit genişliği değişimini önler. Her gövde çalışma devrine göre merdaneli gerilir ve ısındıkça düz kalır. En zorlu çoklu boyuna kesim ve kenar alma hatları için kamalı delikli kılavuz testere bıçakları sunarız; çok noktalı tork aktarımı ve harici kılavuzlar ince gövdeyi tam ilerlemede tamamen düz tutar.
Sürtünme Önleyici Yüzeyler ve Temiz Talaş Akışı
Hızlı profilleme hatlarında ısıyı ve talaş sıkışmasını önler. Krom kaplı veya polisajlı gövdeler reçineyi uzaklaştırır ve yan sürtünmeyi azaltır; diş boşluğu ve talaş cebi geometrisi, talaşın yeniden kesilip ısınması yerine yüksek ilerlemede kesimden tahliye edileceği ölçüde tasarlanır. Linck veya HewSaw hattında bıçakların yanmasının yaygın nedeni yeniden kesilen talaştır.
Donmuş ve Kirli Tomruklar için Yüksek Darbe Dayanımlı Karbür
Budak darbesini ve kum aşınmasını önler. Birincil tomruk işlemede tokluk, salt sertlikten daha önemlidir: donmuş budakların darbesini karşılayan ve kumlu kabuğun aşındırmasına direnen yüksek kobaltlı, ultra ince taneli karbür kullanırız; enine kesim ve yongalama ünitesinde yeniden bilemeler arasındaki süreyi uzatırız.
Önerilen Takımlar
Hattaki Her İstasyon için Uygun Testere Bıçakları
Tomruk besleme alanından son yeniden kesime kadar — tüm tomruk işleme hattı için tek takım iş ortağı.
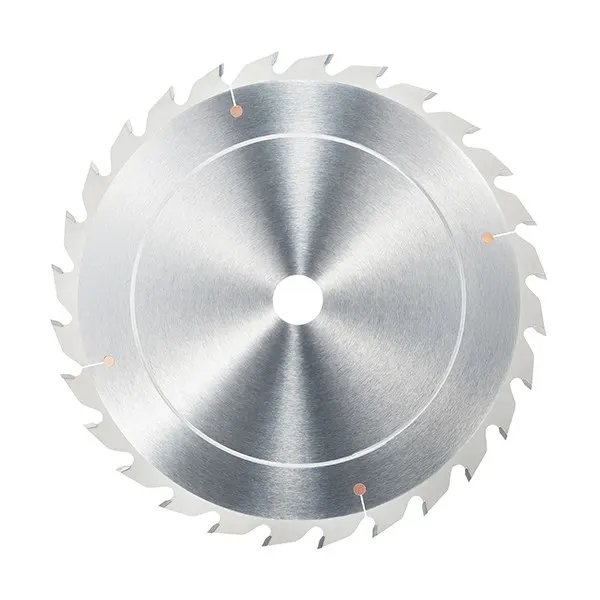
Tomruk Besleme / Boylama
Tomruk Enine Kesim Daire Testere Bıçakları
Hattın ön ucunda yuvarlak tomrukları boylamak için ağır hizmet enine kesim bıçakları; kumlu kabuk ve donmuş budaklara uç kırılmadan dayanmak üzere tok, ultra ince taneli karbürle üretilmiştir.
Teknik özellikleri inceleyin →
Yongalama Ünitesi
Yongalama Hatları için Hogger Halkaları
Prizmayı şekillendirirken kapak tahtasını temiz yongalara dönüştüren yongalama üniteleri için karbür hogger halkaları; yaş ve kuru tomruklarda kararlı yonga akışı ve ölçü tutarlılığı için geliştirilmiştir.
Teknik özellikleri inceleyin →
Profil Agregası
Profil Agregaları için Hogger Takımları
Profil agregası için karbür hogger takımları; boyuna kesim öncesinde tomruk yüzeyini prizma haline getirip profiller, sürekli yüksek ilerlemeli çalışmada üretimden üretime profil hassasiyetini korur.
Teknik özellikleri inceleyin →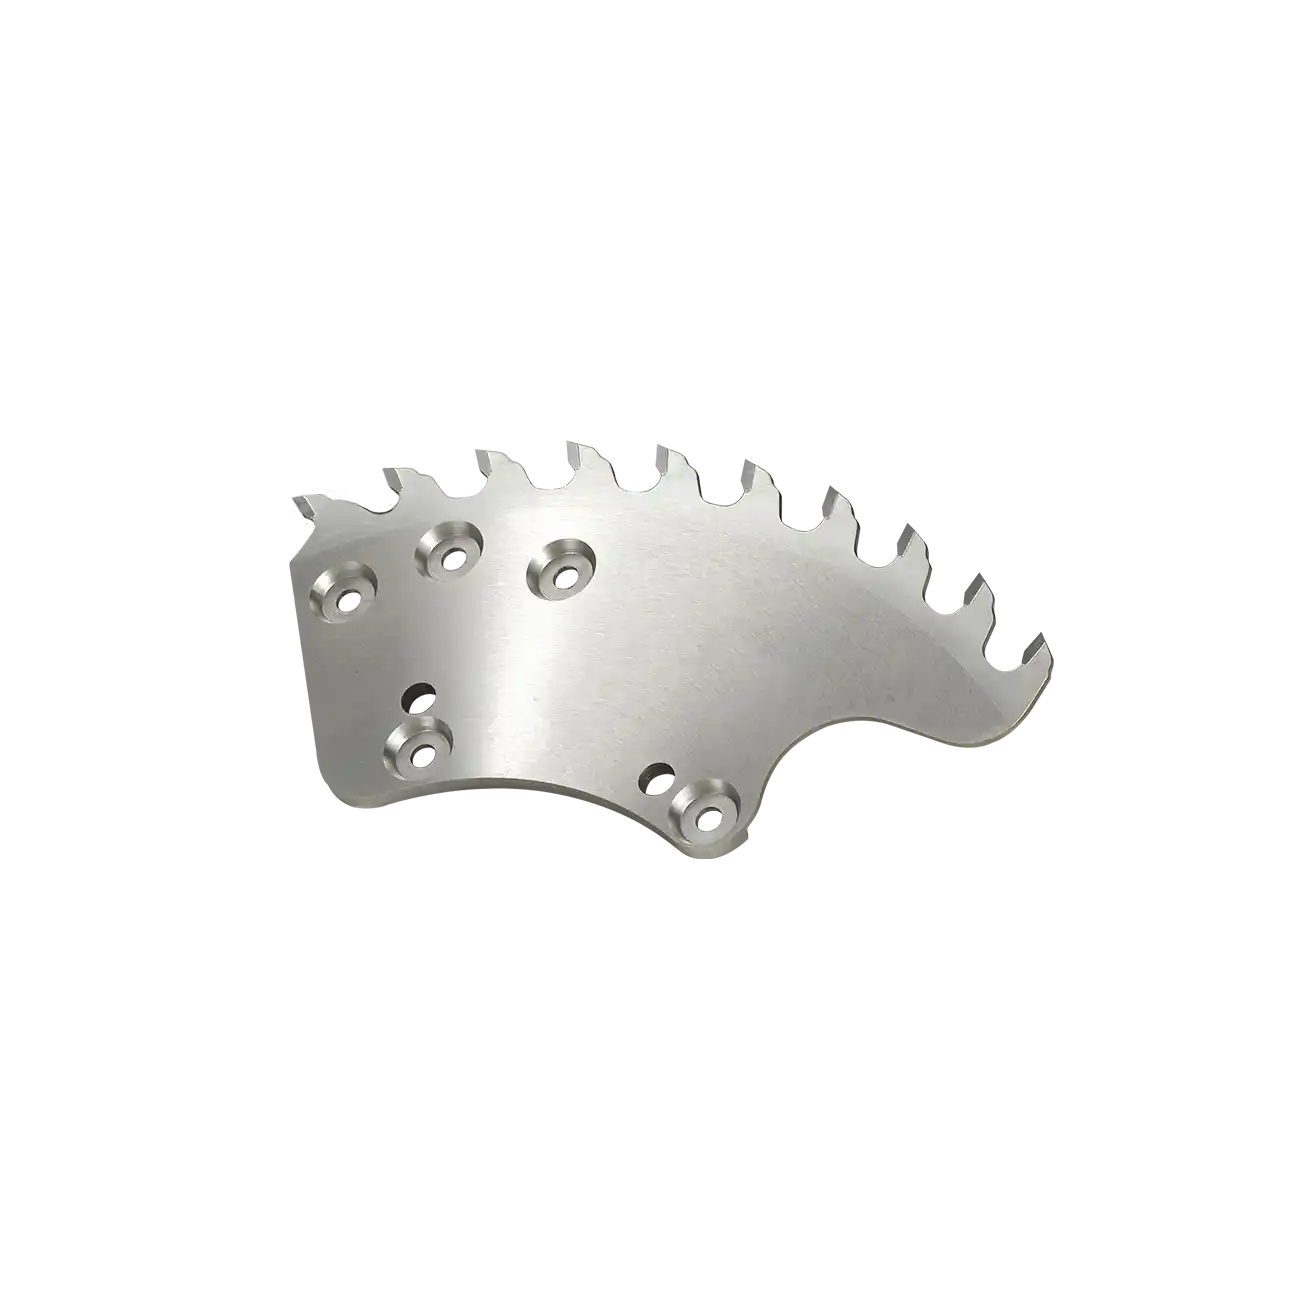
Profil Agregası
Profil Agregaları için Segmentler
Aynı agregalar için değiştirilebilir karbür profil segmentleri; tüm takım gövdesi yerine yalnızca aşınmış segmentleri yenileyerek metreküp başına profilleme maliyetini düşürür.
Teknik özellikleri inceleyin →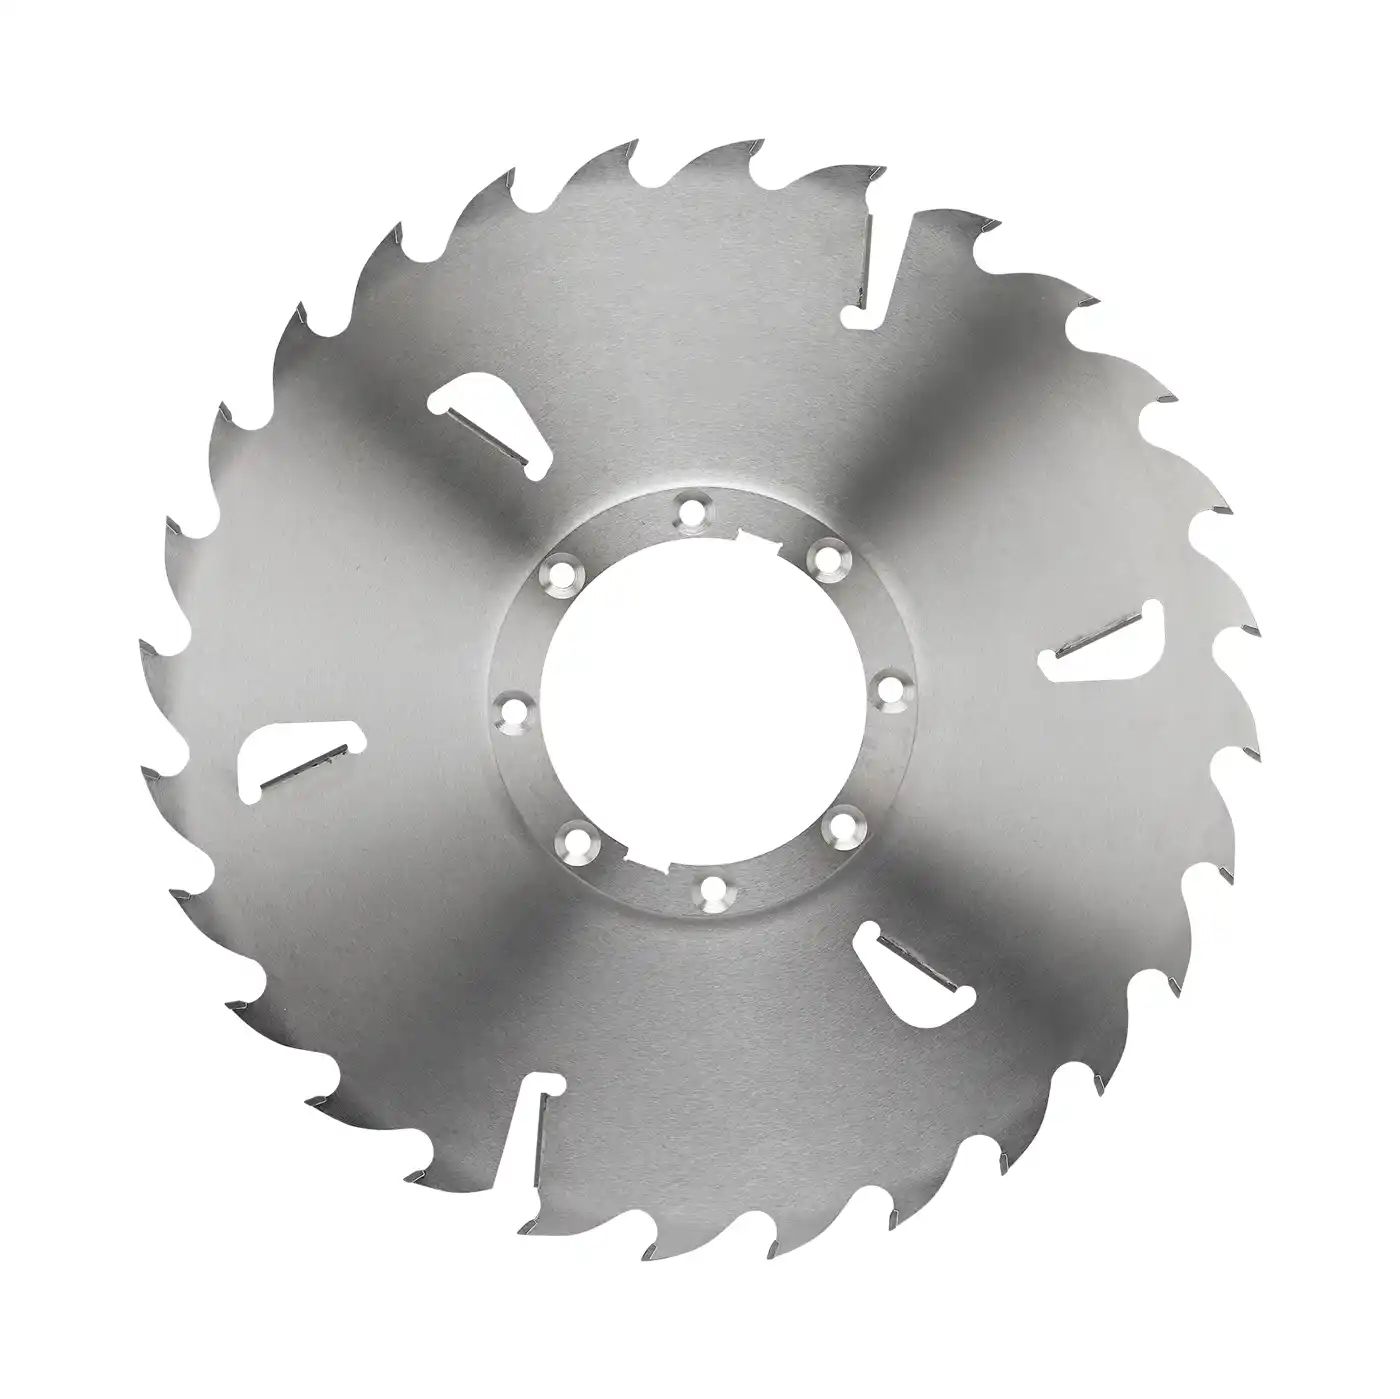
Ön Kesim Çoklu Boyuna Kesim
Kazıyıcı Dişli Ön Kesim Çoklu Boyuna Kesim Bıçakları
Tam prizma boyunca ilk çoklu boyuna kesim geçişi. Kalınlaştırılmış bombeli gövde ve karbür kazıyıcı dişler, gövdeyi ahşap yüzeyden uzak tutar ve gerilim yüklü derin kesimlerde doğru hattı korur.
Teknik özellikleri inceleyin →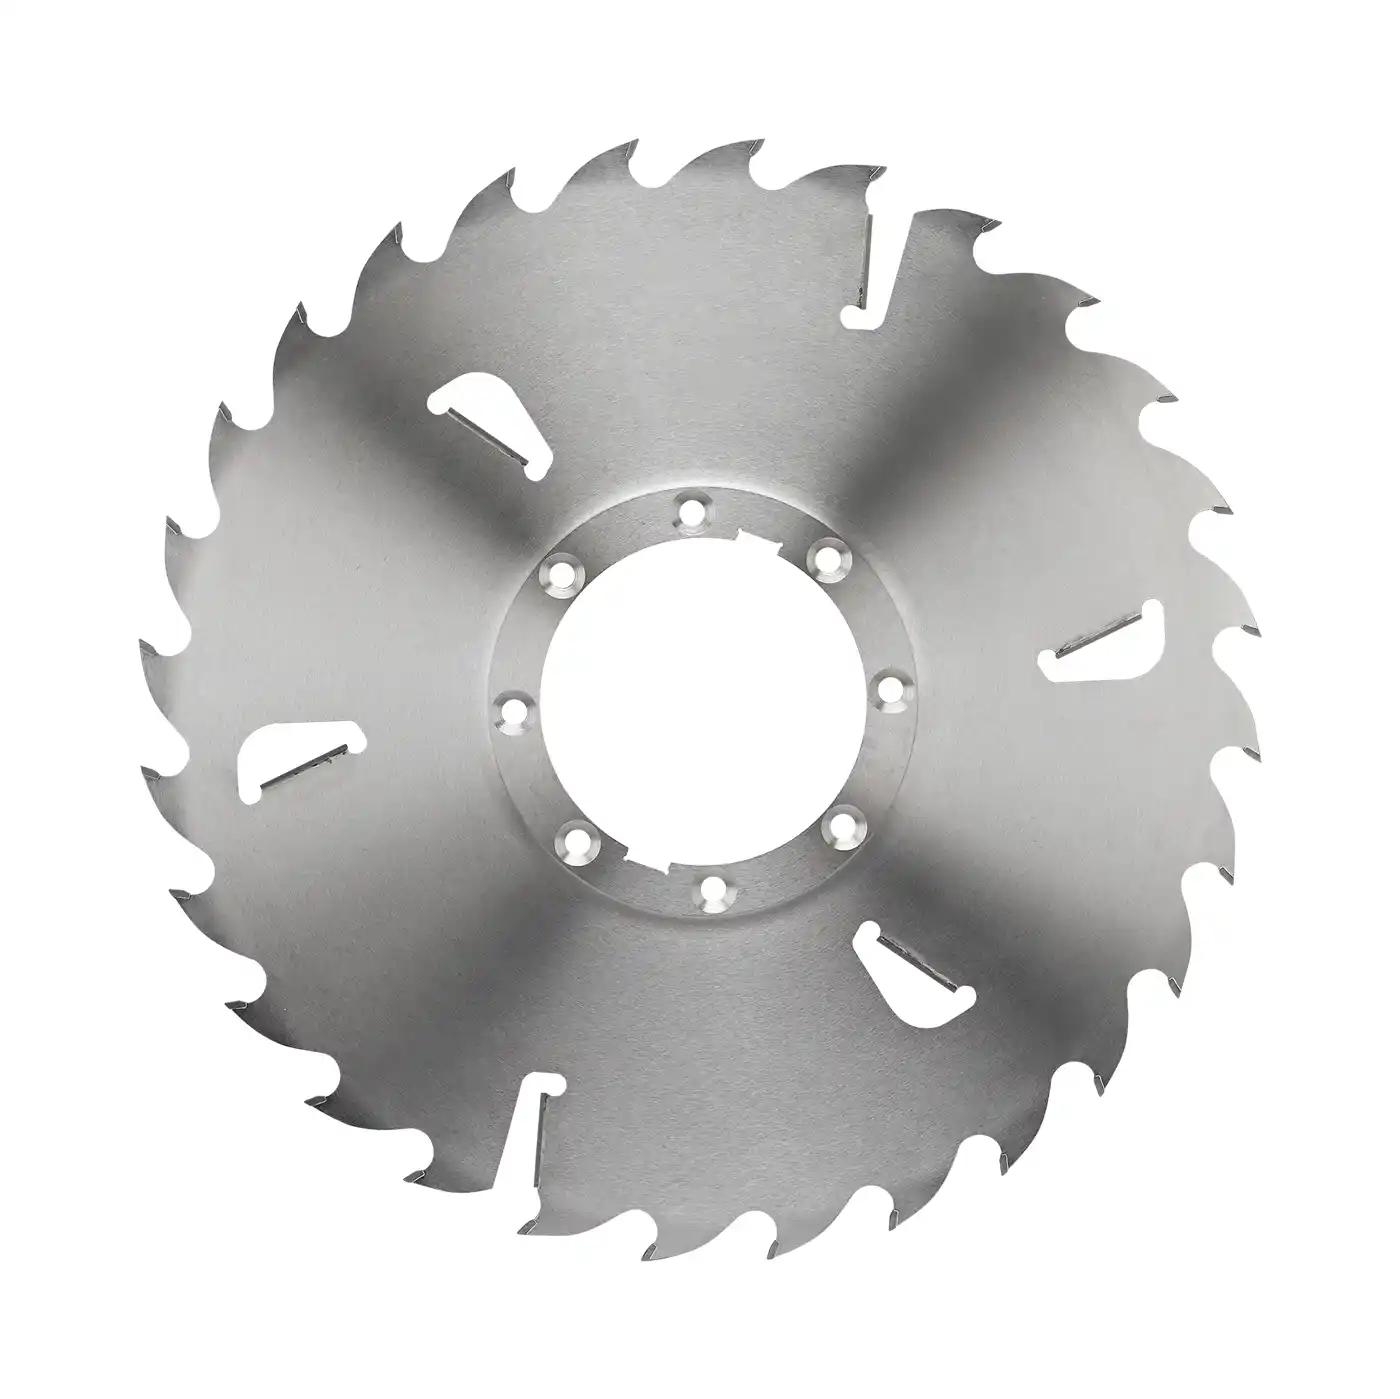
Yeniden Kesim Çoklu Boyuna Kesim
Kazıyıcı Dişli Yeniden Kesim Çoklu Boyuna Kesim Bıçakları
Tahtaları son genişliğine getiren ikinci çoklu boyuna kesim geçişi. Kazıyıcı dişli ince kesim gövdeleri, tüm mil takımı boyunca şerit genişliği değişimini dar tutarken verimi en üst düzeye çıkarır.
Teknik özellikleri inceleyin →
Kılavuzlu Çoklu Boyuna Kesim
Çoklu Boyuna Kesim için Kamalı Delikli Kılavuz Testere Bıçakları
Kılavuzlu mil sistemleri için: kamalı delik, tahrik torkunu birden fazla temas noktasına dağıtarak daha kararlı çalışma sağlar; harici bıçak kılavuzları ise ince gövdeyi tam ilerlemede tamamen düz tutar.
Teknik özellikleri inceleyin →Beklenen Sonuçlar
Bu Testere Bıçağı Programının Sağladığı Kazanımlar
Tüm hat, eşleştirilmiş ve doğru gerilmiş testere bıçaklarını önerilen parametrelerde kullandığında birincil kereste fabrikasının elde edebileceği kazanımlar.
Doğru hattı koruyan bıçaklar hedef ölçü payını daraltmanızı ve daha ince kesimi güvenle kullanmanızı sağlar; her tomruğun daha büyük bölümünü talaş yerine satılabilir tahtaya dönüştürür.
Reçine önleyici yüzeyler ve yüksek darbe dayanımlı karbür, takım değişimleri arasındaki çalışma süresini uzatır; HewSaw veya Linck hattınız plansız değişimler için durmak yerine tam hızda beslemeye devam eder.
Tüm mil takımı boyunca kararlı çalışma, tahta kalınlığını ve yüzey kalitesini tolerans içinde tutar; sonraki optimizasyon, kurutma ve sınıflandırma işlemleri hatalı parça olmadan beslenir.
Uzman Yanıtları
Sık Sorulan Sorular
Çoklu boyuna kesim bıçaklarınız ilerleme hızımızı değiştirmeden donmuş tomrukları işleyebilir mi?
Donmuş ahşap yalnızca bıçak değişimiyle değil, sistemin tamamıyla ilgilidir. Yüksek darbe dayanımlı karbür kalitemiz donmuş budakların darbesine göre üretilmiştir; ancak kış üretiminde ayrıca kış tipi diş geometrisi (azaltılmış kanca açısı kesici ağza daha fazla destek verir) ve mil ile tahrik kayışının hızlı kontrolünü öneririz. Aynı ilerleme hızını gerçekten koruyup koruyamayacağınız makinenize ve tomrukların sıcaklığına bağlıdır; testere bıçağını gerçek çalışma koşullarınıza göre belirleriz.
Standart testere bıçakları Linck profilleme hattımızda neden bu kadar hızlı yanıyor?
Hızlı otomatik bir hatta neden neredeyse her zaman talaş tahliyesidir. Diş boşluğu veya talaş cebi hacmi ilerleme hızına göre çok küçükse talaş kesimden çıkamaz; yeniden kesilir ve kesim kanalını doldurur, gövde yanları ısınır, testere bıçağı gerilimini kaybedip sıkışmaya başlar. Profil ve çoklu boyuna kesim bıçaklarımız yüksek ilerlemedeki talaş akışına göre ölçülendirilir ve reçineyi uzaklaştıran yüzeyle tamamlanır; 100 m/dak ve üzerindeki hızlarda serin kalmalarını bu sağlar.
Flanşlı testere bıçakları yerine ne zaman kılavuzlu (kamalı delikli) bıçaklar kullanmalıyız?
Bu, ne kadar ince kesim kullanmak istediğinize ve makinenizin yapısına bağlıdır. Düz mildeki flanşlı testere bıçakları daha basittir ve orta kesim genişlikleri için uygundur. Maksimum verim amacıyla çok ince kesime geçtiğinizde kamalı delikli kılavuz bıçak daha doğru seçenektir: kama, tahrik torkunu birçok temas noktasına dağıtarak daha kararlı çalışma sağlar; harici kılavuzlar ince gövdeyi fiziksel olarak sınırlayıp hattan sapmasını önler. Çoklu boyuna kesim veya kenar alma makineniz kılavuzlar için tasarlanmışsa en ince kararlı kesime bu yöntemle ulaşırsınız.
Takım Planınızı Alın
Yüksek hızlı hatta her bıçak sapması ve yanmış testere bıçağı satamadığınız kereste verimidir
Enine kesim, yongalama ünitesi ve çoklu boyuna kesim makine modellerinizi; ağaç türlerinizi, kesim genişliği hedeflerinizi ve donmuş tomruk işleyip işlemediğinizi paylaşın. Mühendislerimiz her istasyon için uygun takım planı oluştursun.