
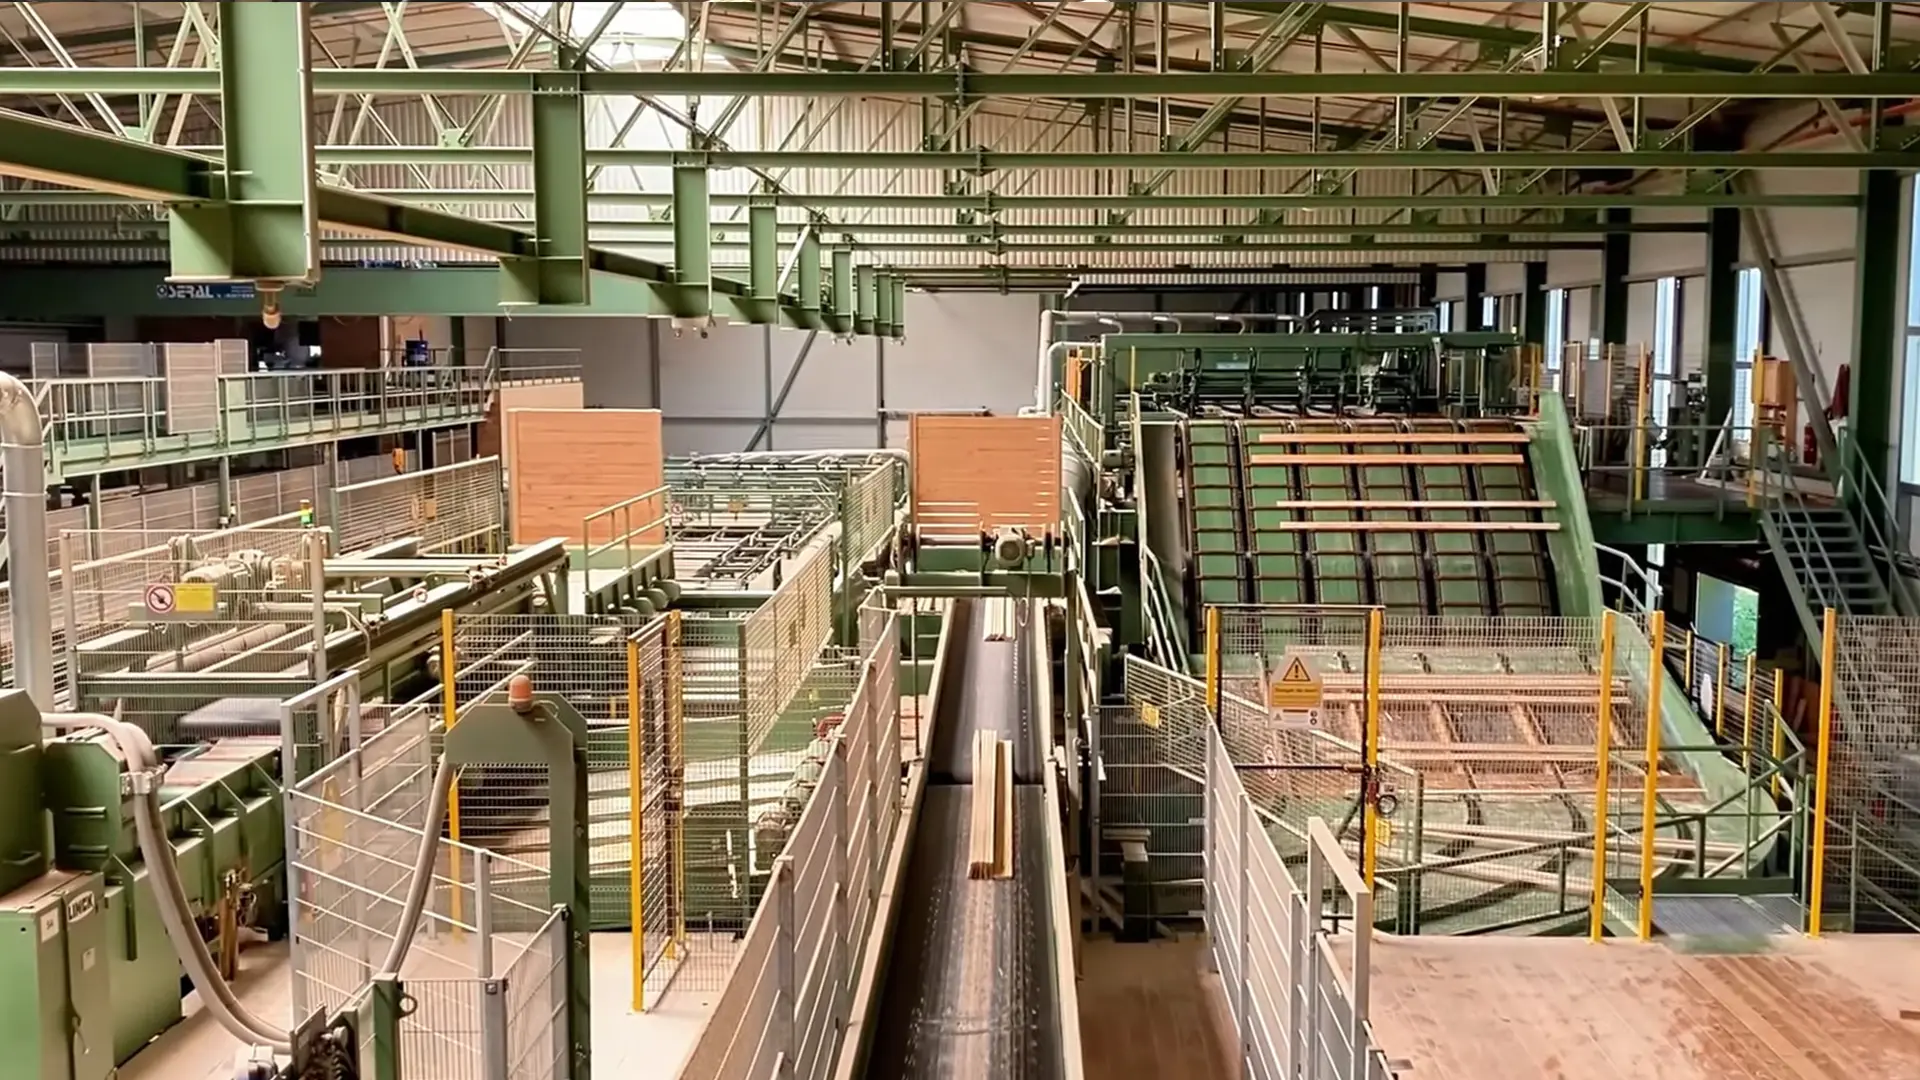
Soluzioni per segherie automatizzate di prima lavorazione
Lame ad alta resa per la prima lavorazione dei tronchi
Progettate per l’intera linea di prima lavorazione — taglio trasversale, profilatura con cippatore e multilame di primo e secondo taglio su macchine Linck, EWD, HewSaw, Möhringer, SAB e Brodbaek. Mantengono una linea diritta ad avanzamenti elevati e ricavano la massima quantità di legname da ogni tronco.
Sfide del settore
Cosa danneggia le lame su una linea di prima lavorazione ad alta velocità
I tronchi sono un materiale vivo: umidi, resinosi, nodosi, contaminati da sabbia e congelati in inverno. Le linee moderne li lavorano a velocità di avanzamento ben superiori a 100 m/min. Queste modalità di cedimento determinano resa e continuità operativa.
Serpeggiamento delle lame nei tagli multilama profondi
In un gruppo multilama, più lame tagliano contemporaneamente un prisma profondo. Quando il taglio libera le tensioni interne di crescita del tronco, il legno stringe il corpo; se questo ha perso rigidità o tensionatura, inizia a serpeggiare e deviare. Ne derivano superfici ondulate, tavole fuori spessore e, nel peggiore dei casi, un intero gruppo di lame surriscaldato in pochi secondi.
Accumulo di resina e sovraccarico termico
Il legno tenero umido e le essenze resinose cuociono sui fianchi del corpo uno strato duro di resina e fibre compresse. Questo materiale riempie la fessura di taglio, aumenta attrito laterale e calore e porta il corpo oltre il punto di tensionatura; la lama si dilata, perde la linea e inizia a tagliare più largo.
Impatto di tronchi congelati e nodi
In inverno, le segherie alimentano tronchi congelati nei quali il ghiaccio e i nodi morti ad alta densità colpiscono i denti come punti duri. Alla piena velocità periferica, un metallo duro poco tenace si scheggia o si distacca; il cedimento di un solo dente può fermare un’intera linea automatizzata per il cambio utensile.
Usura abrasiva causata dai contaminanti nella corteccia
La corteccia trasporta dal bosco sabbia, terriccio, pietre e occasionali frammenti incorporati. Nel taglio trasversale e nel gruppo cippatore-profilatore, questi contaminanti trasformano il taglio in una rettifica: i taglienti si arrotondano rapidamente, le forze aumentano e peggiorano qualità del cippato e carico del motore.
Il nostro approccio tecnico
Come manteniamo gli utensili diritti e ne prolunghiamo la durata
Rasanti in metallo duro e corpi convessi
Contrastano l’accumulo di resina e lo sfregamento del corpo. Sulle lame multilama, i rasanti in metallo duro espellono dalla fessura i trucioli carichi di resina prima che aderiscano al corpo e agiscono da distanziatori fisici tra acciaio e superficie del legno. Il corpo convesso rinforzato aggiunge la rigidità laterale necessaria per rimanere diritto nei tagli profondi.
Tensionatura e varianti guidate con foro scanalato per tagli diritti
Contrastano il serpeggiamento e la variazione della larghezza delle tavole. Ogni corpo viene tensionato a rulli per il regime di lavoro, mantenendo la planarità durante il riscaldamento. Per le linee multilama e refilatrici più impegnative offriamo lame guidate con foro scanalato: la trasmissione della coppia su più punti e le guide esterne mantengono perfettamente diritto il corpo sottile al massimo avanzamento.
Finiture antiattrito e flusso pulito dei trucioli
Contrastano il calore e la compattazione dei trucioli sulle linee di profilatura veloci. I corpi cromati o lucidati respingono la resina e riducono l’attrito laterale; vani e tasche sono dimensionati per evacuare i trucioli ad alto avanzamento invece di ritagliarli e riscaldarli nuovamente, la causa comune delle lame che si bruciano sulle linee Linck o HewSaw.
Metallo duro ad alta tenacità per tronchi congelati e contaminati
Contrasta gli impatti dei nodi e l’usura della sabbia. Nella prima lavorazione dei tronchi, la tenacità conta più della sola durezza: utilizziamo metallo duro ad alto tenore di cobalto e grana ultrafine che assorbe l’urto dei nodi congelati e resiste all’abrasione della corteccia contaminata, prolungando l’intervallo tra le riaffilature nel taglio trasversale e nel gruppo cippatore-profilatore.
Utensili consigliati
Lame abbinate a ogni stazione della linea
Dal piazzale tronchi al ritaglio finale: un unico partner per tutti gli utensili della linea di prima lavorazione.
Alimentazione tronchi / Troncatura
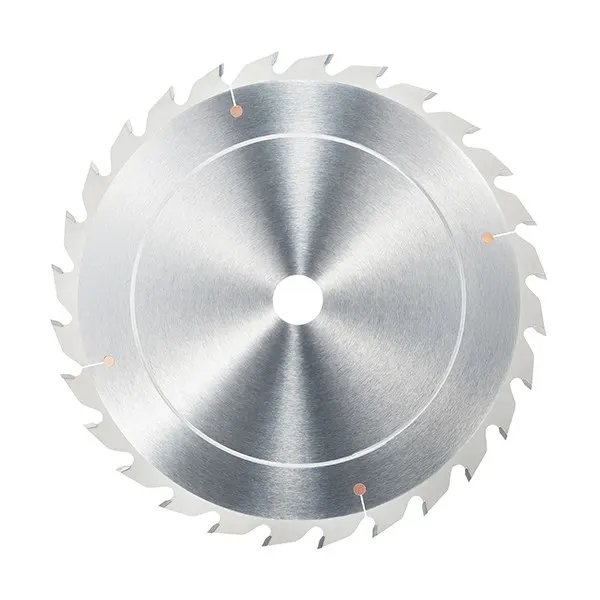
Lame circolari per il taglio trasversale di tronchi
Lame per taglio trasversale per impieghi gravosi, destinate alla troncatura a misura dei tronchi all’ingresso della linea, con metallo duro tenace a grana ultrafine che resiste alla corteccia contaminata da sabbia e ai nodi congelati senza scheggiarsi.
Vedi le specifiche →
Gruppo cippatore-profilatore
Anelli cippatori per linee di cippatura
Anelli cippatori in metallo duro per gruppi cippatore-profilatore, che trasformano gli sciaveri in cippato pulito mentre sagomano il prisma. Progettati per un flusso stabile del cippato e dimensioni costanti su tronchi umidi e secchi.
Vedi le specifiche →
Gruppo di profilatura
Frese cippatrici per gruppi di profilatura
Frese cippatrici in metallo duro per il gruppo di profilatura, che squadrano e profilano la superficie del tronco prima del taglio longitudinale, mantenendo la precisione del profilo in cicli continui ad alto avanzamento.
Vedi le specifiche →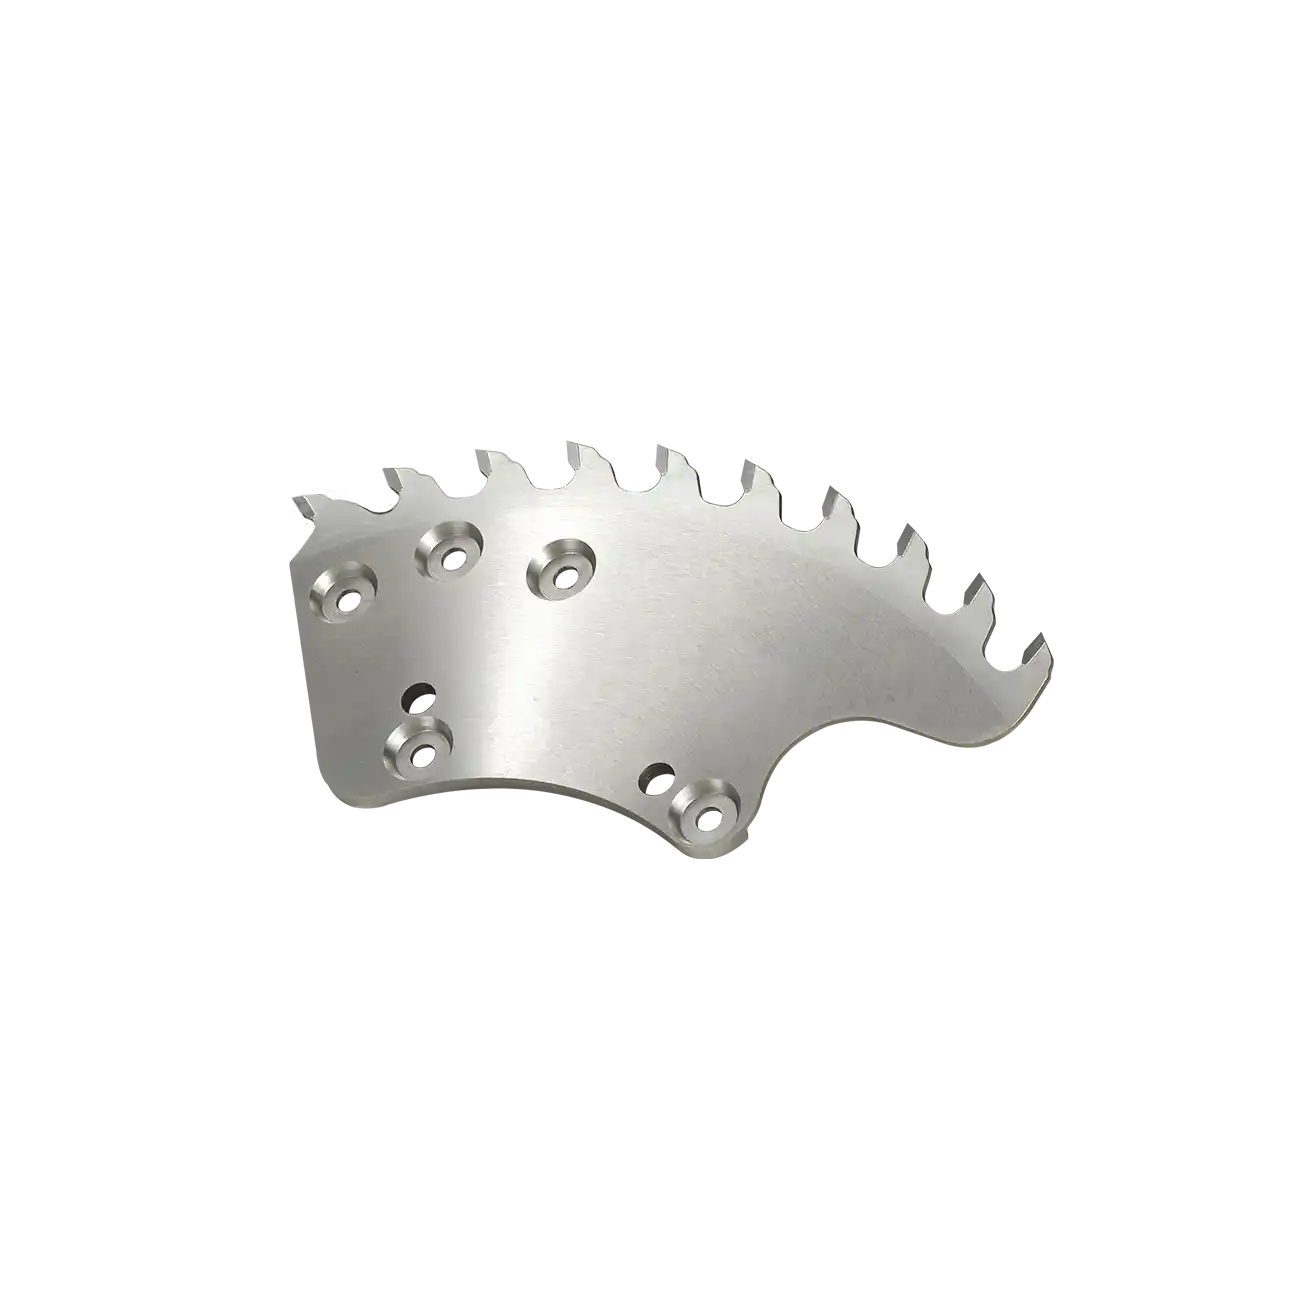
Gruppo di profilatura
Segmenti per gruppi di profilatura
Segmenti di profilatura sostituibili in metallo duro per gli stessi gruppi: si rinnovano soltanto i segmenti usurati invece dell’intero corpo utensile, riducendo il costo di profilatura per metro cubo.
Vedi le specifiche →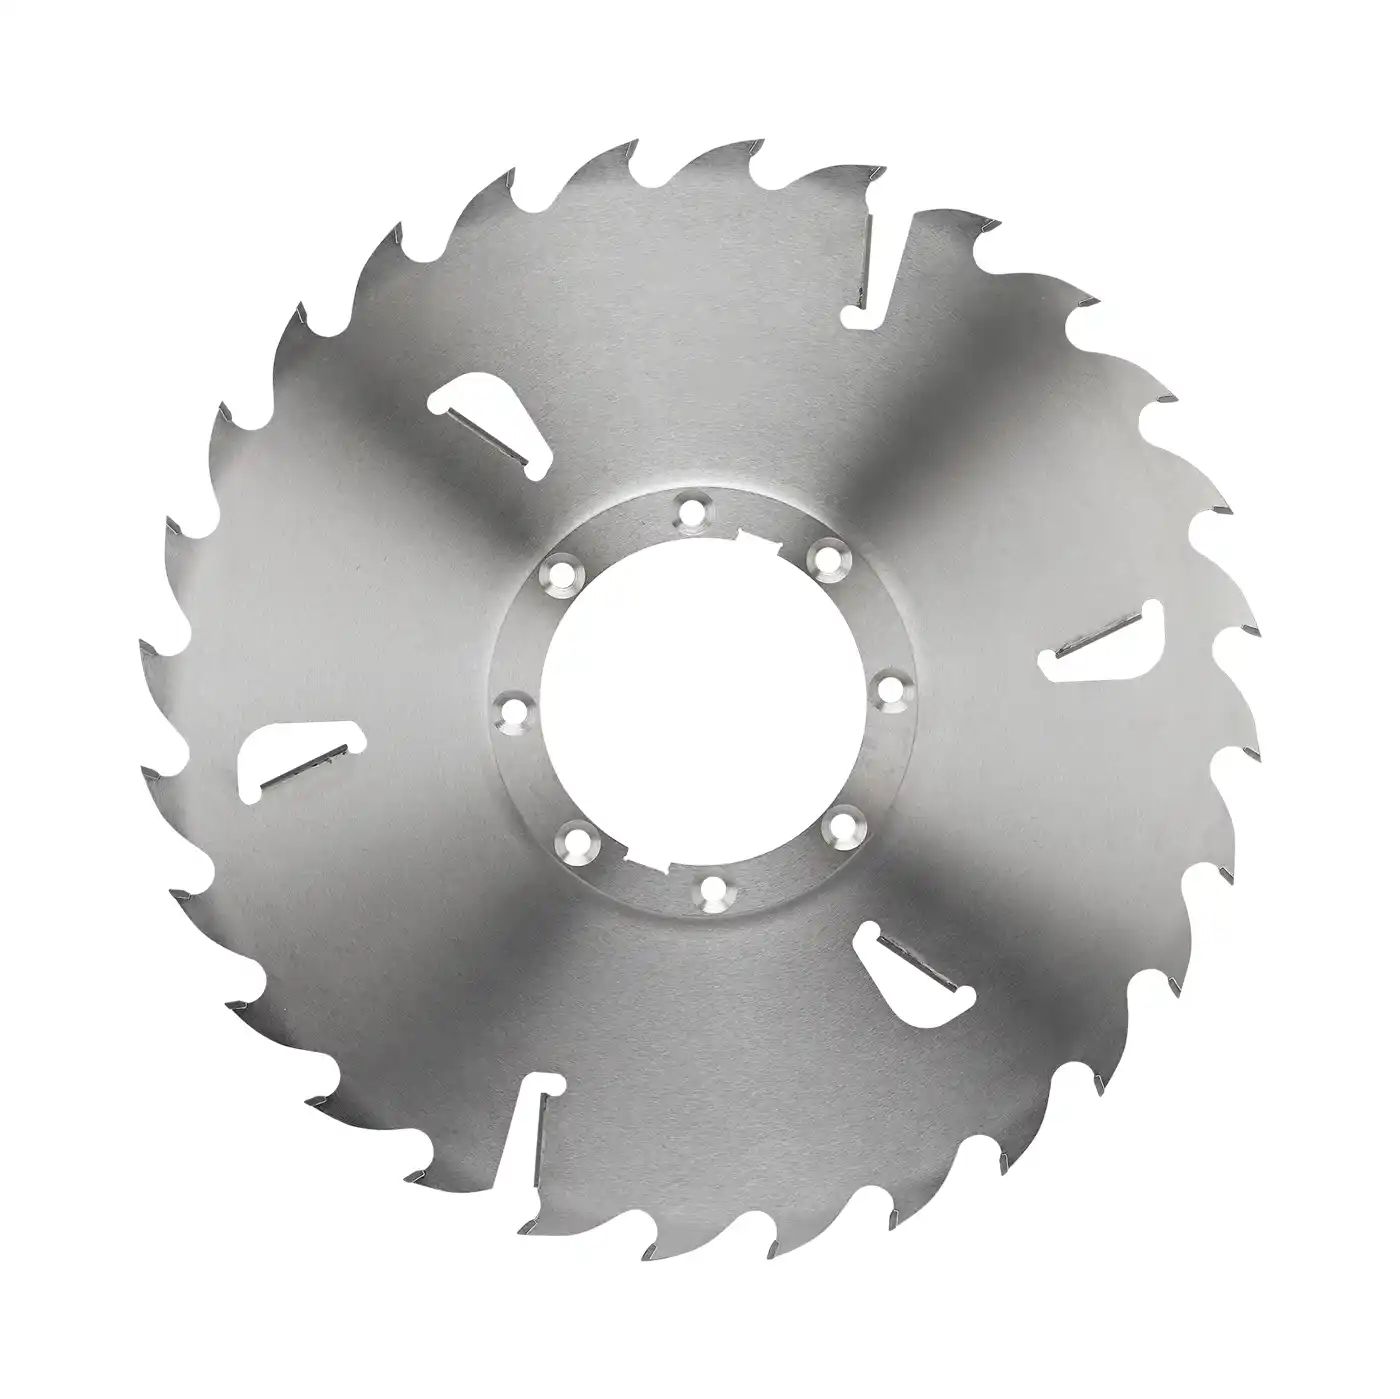
Multilame di primo taglio
Lame circolari di primo taglio per multilame con rasanti
Primo passaggio multilama attraverso l’intero prisma. Il corpo convesso rinforzato e i rasanti in metallo duro tengono il corpo lontano dalla superficie del legno e mantengono la linea diritta nei tagli profondi sottoposti a forti tensioni.
Vedi le specifiche →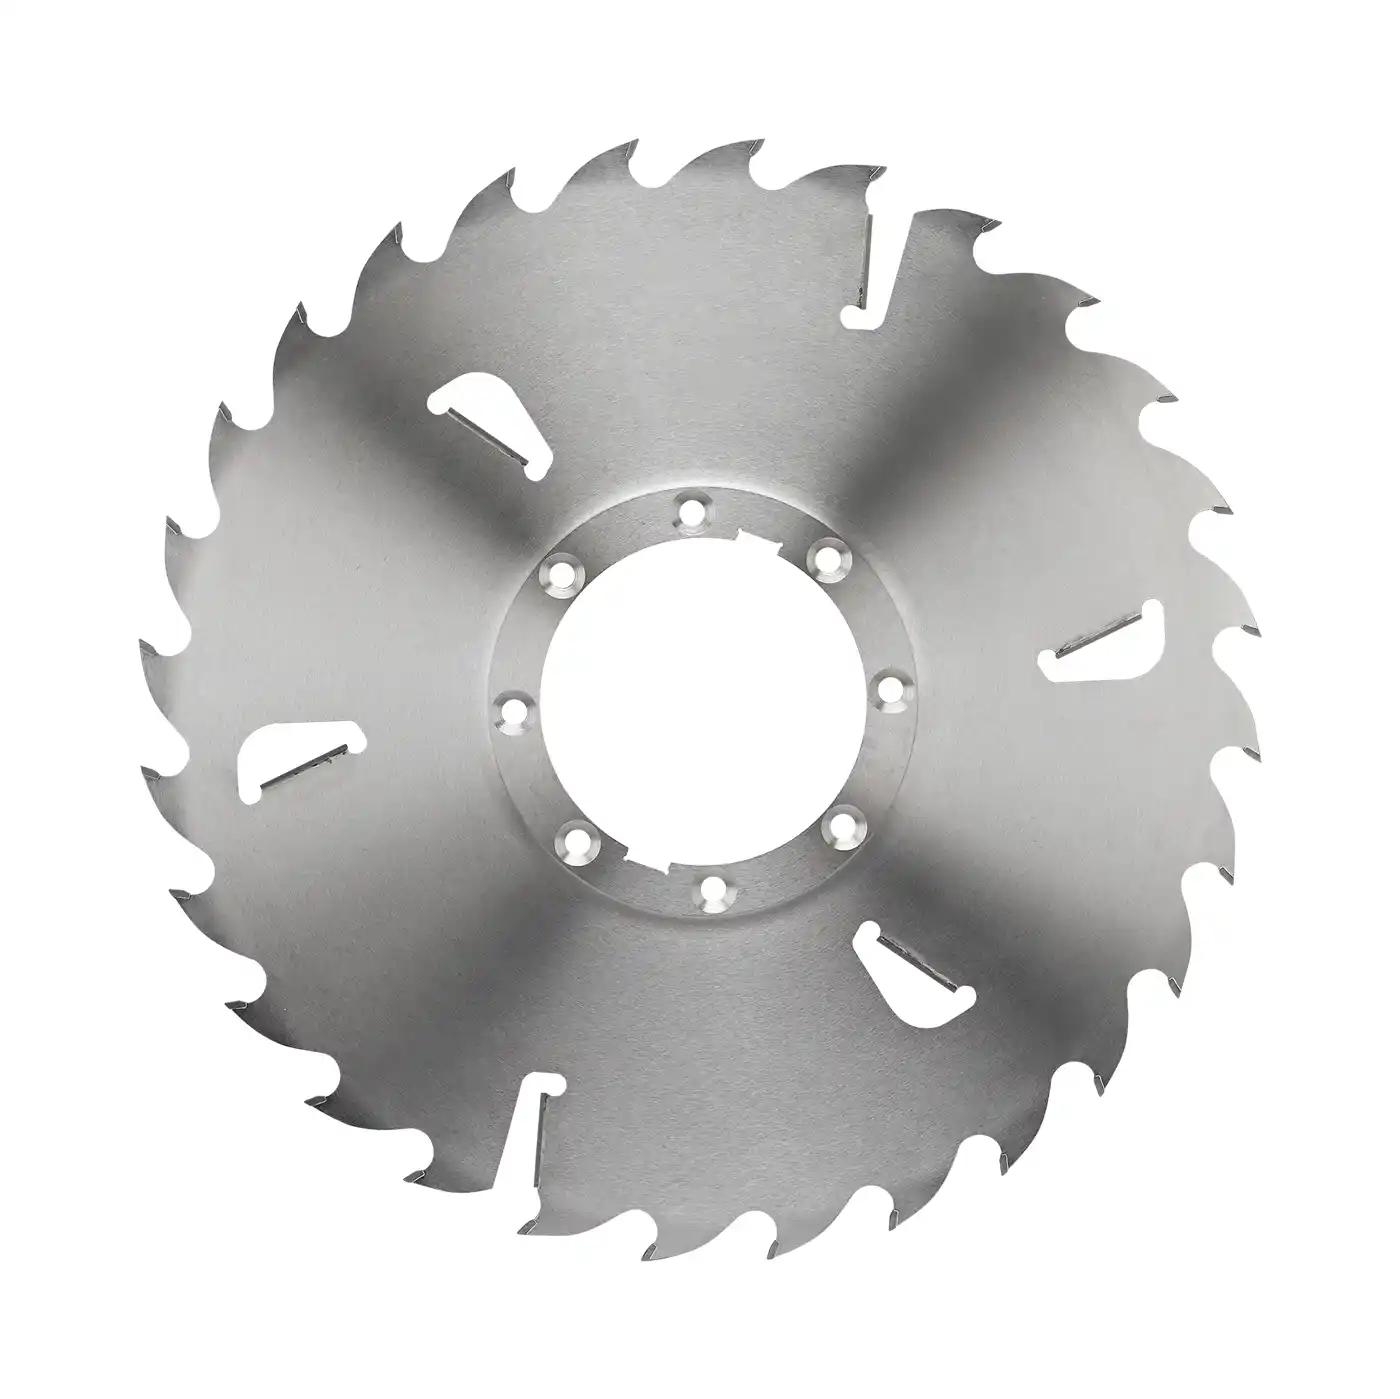
Multilame di secondo taglio
Lame circolari di ritaglio per multilame con rasanti
Secondo passaggio multilama che porta le tavole alla larghezza finale. I corpi a taglio sottile con rasanti massimizzano la resa mantenendo contenuta la variazione di larghezza sull’intero gruppo montato sull’albero.
Vedi le specifiche →
Multilame guidata
Lame guidate con foro scanalato per seghe multilame
Per sistemi con albero guidato: il foro scanalato distribuisce la coppia su più punti di contatto, stabilizzando la rotazione, mentre le guide esterne mantengono perfettamente diritto il corpo sottile al massimo avanzamento.
Vedi le specifiche →Risultati attesi
I risultati di un programma lame correttamente configurato
I vantaggi ottenibili in una segheria di prima lavorazione quando l’intera linea utilizza lame abbinate, correttamente tensionate e impostate ai parametri consigliati.
Lame che mantengono una linea diritta consentono di ridurre il sovrametallo dimensionale e adottare una larghezza di taglio inferiore, trasformando una quota maggiore di ogni tronco in tavole vendibili anziché segatura.
Le finiture antiresina e il metallo duro ad alta tenacità prolungano l’intervallo tra i cambi utensile, mantenendo la linea HewSaw o Linck alla massima velocità anziché fermarla per sostituzioni impreviste.
Il funzionamento stabile dell’intero gruppo sull’albero mantiene spessore e qualità superficiale entro tolleranza e alimenta senza scarti le successive fasi di ottimizzazione, essiccazione e classificazione.
FAQ tecniche
Domande frequenti
Le vostre lame multilama possono lavorare tronchi congelati senza ridurre la velocità di avanzamento?
Il legno congelato riguarda l’intero sistema, non soltanto la sostituzione della lama. Il nostro metallo duro ad alta tenacità è sviluppato per assorbire l’urto dei nodi congelati, ma per l’esercizio invernale consigliamo anche una geometria specifica, con un angolo di spoglia ridotto che sostiene maggiormente il tagliente, e un rapido controllo delle condizioni dell’albero e delle cinghie di trasmissione. La possibilità di mantenere lo stesso avanzamento dipende dalla macchina e dalla temperatura dei tronchi: dimensioneremo la lama in base alle condizioni effettive di lavoro.
Perché le lame standard si bruciano così rapidamente sulla nostra linea di profilatura Linck?
Su una linea automatizzata veloce, la causa è quasi sempre l’evacuazione dei trucioli. Se il volume dei vani o delle tasche è troppo piccolo per l’avanzamento, i trucioli non riescono a uscire, vengono ritagliati e compattati nella fessura, i fianchi del corpo si riscaldano e la lama perde tensionatura fino a bloccarsi. Le nostre lame di profilatura e multilama sono dimensionate per il flusso di trucioli ad alto avanzamento e rifinite per respingere la resina, mantenendosi fredde a 100 m/min e oltre.
Quando conviene utilizzare lame guidate con foro scanalato invece di lame con collare?
Dipende dalla larghezza di taglio desiderata e dalla struttura della macchina. Le lame con collare su un albero liscio sono più semplici e adatte a larghezze moderate. Quando si passa a tagli molto sottili per massimizzare la resa, è preferibile una lama guidata con foro scanalato: la scanalatura distribuisce la coppia su più contatti, rendendo stabile la rotazione, mentre le guide esterne trattengono fisicamente il corpo sottile e ne impediscono la deviazione. Se la multilame o la refilatrice è già predisposta per le guide, questa è la strada per il taglio stabile più sottile.
Richiedete un piano utensili
Su una linea veloce, ogni lama che serpeggia o si brucia è resa che non potete vendere
Inviateci la configurazione della linea, i modelli delle macchine di taglio trasversale, cippatura-profilatura e multilama, le essenze, gli obiettivi di larghezza e l’eventuale lavorazione di tronchi congelati: i nostri tecnici svilupperanno un piano utensili per ogni stazione.