
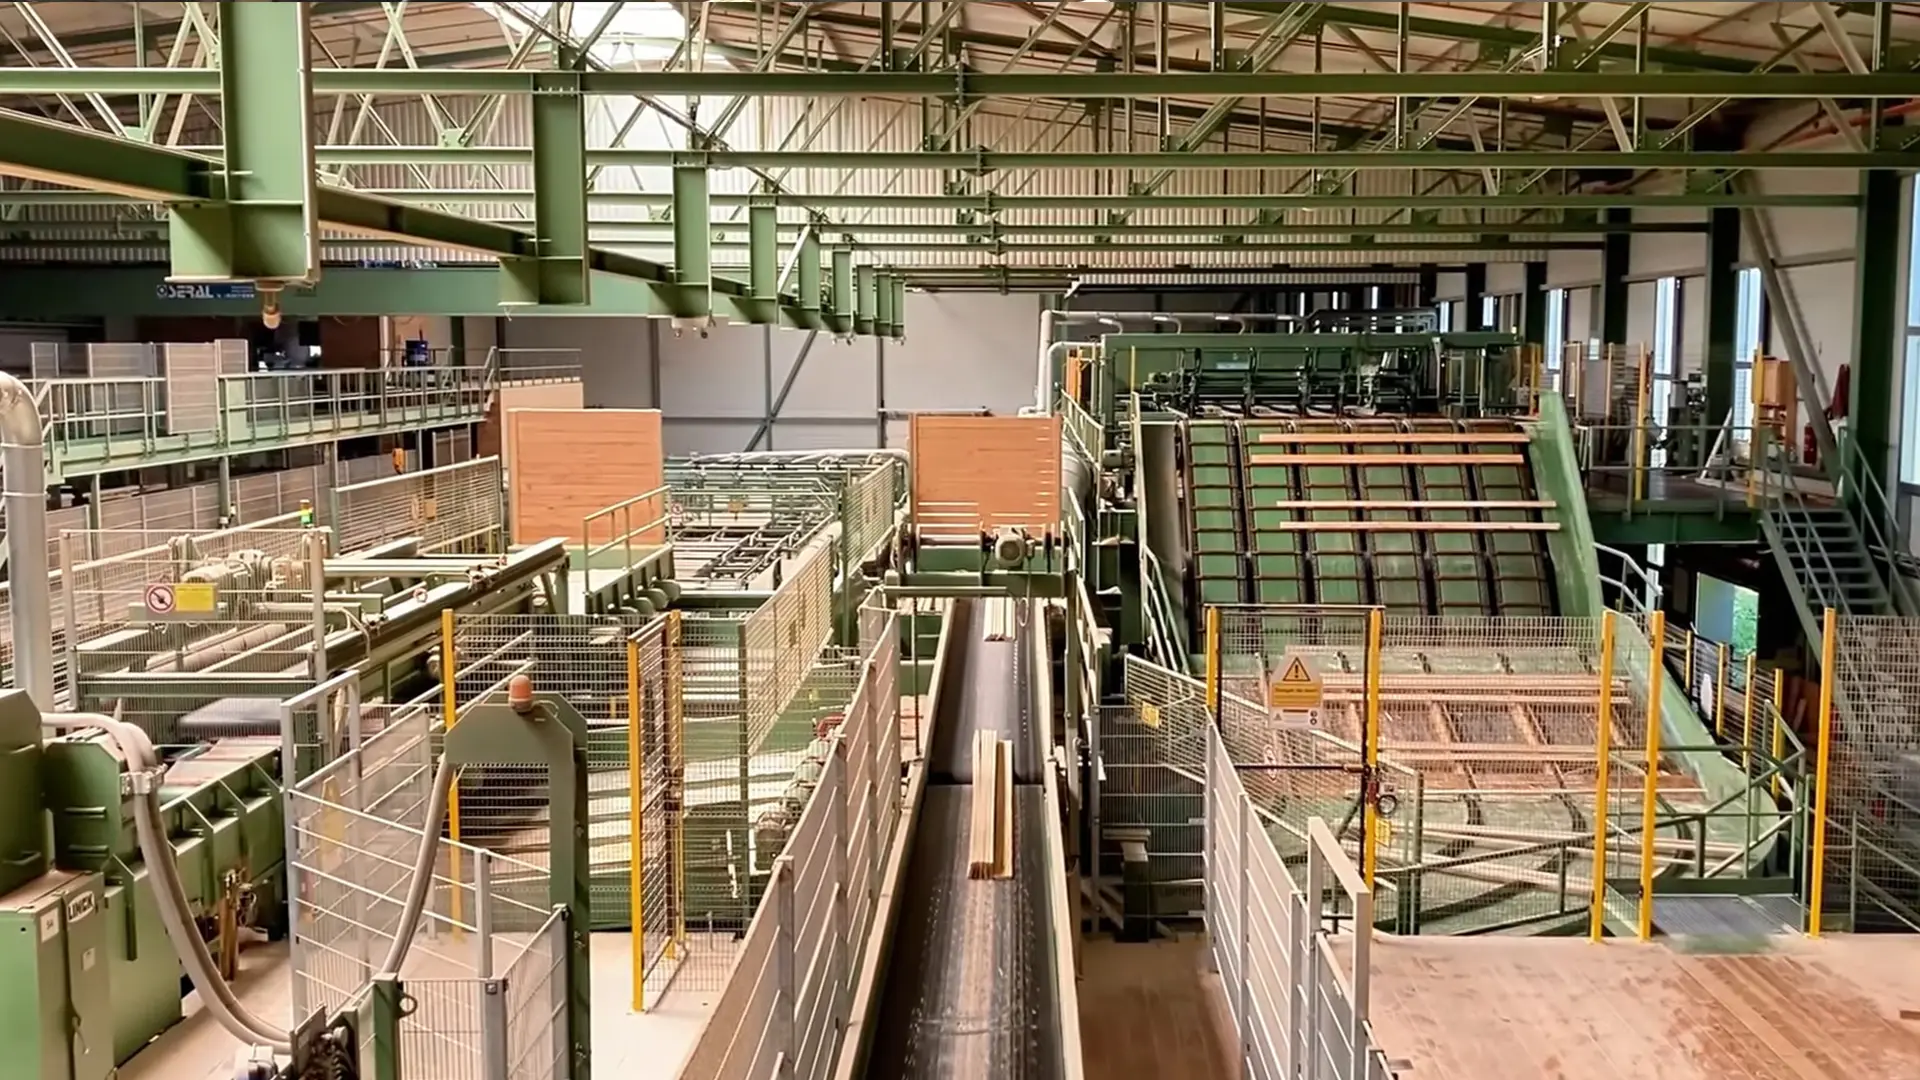
Solusi Sawmill Primer Otomatis
Mata Gergaji Berdaya Hasil Tinggi untuk Pemrosesan Primer Log
Direkayasa untuk seluruh lini breakdown — pemotongan melintang, profiling chipper-canter, serta multi-rip pra-potong dan potong ulang pada mesin Linck, EWD, HewSaw, Möhringer, SAB, dan Brodbaek. Dirancang untuk mempertahankan garis lurus pada laju pemakanan tinggi dan menghasilkan kayu gergajian sebanyak mungkin dari setiap log.
Tantangan Industri
Penyebab Kerusakan Mata Gergaji pada Lini Breakdown Berkecepatan Tinggi
Log merupakan material alami yang basah, bergetah, bermata kayu, mengandung pasir, dan dapat membeku pada musim dingin, sementara lini modern memprosesnya pada laju pemakanan jauh di atas 100 m/min. Mode kegagalan berikut menentukan rendemen dan uptime Anda.
Mata Gergaji Berkelok pada Potongan Gang-Rip Dalam
Dalam satu set multi-rip, beberapa mata gergaji memotong cant yang dalam secara bersamaan. Ketika pemotongan melepaskan tegangan pertumbuhan internal log, kayu menjepit pelat dan bodi yang kehilangan kekakuan atau ketegangan mulai berkelok serta menyimpang. Akibatnya, permukaan papan bergelombang, ketebalan keluar dari spesifikasi, dan dalam kondisi terburuk seluruh set mata gergaji mengalami panas berlebih dalam hitungan detik.
Penumpukan Getah dan Beban Termal Berlebih
Kayu lunak basah dan spesies bergetah membentuk lapisan keras dari getah serta serat terkompresi pada sisi pelat. Lapisan ini memenuhi alur potong, meningkatkan gesekan samping dan panas, serta mendorong bodi melewati titik ketegangannya — mata gergaji memuai, kehilangan jalur, dan mulai memotong terlalu lebar.
Benturan dari Log Beku dan Mata Kayu
Pada musim dingin, pabrik memproses log beku dengan es dan mata kayu mati padat yang menghantam gigi seperti titik keras. Pada kecepatan perifer penuh, kelas karbida yang kurang tangguh dapat mengalami chipping atau terkelupas dari gigi — satu gigi yang gagal dapat menghentikan seluruh lini otomatis untuk penggantian perkakas.
Keausan Abrasif akibat Kontaminan pada Kulit Kayu
Kulit kayu membawa pasir, kerikil, batu, dan sesekali fragmen yang tertanam langsung dari hutan. Pada proses crosscut dan chipper-canter, kontaminan tersebut mengubah pemotongan menjadi proses abrasif: sisi potong cepat membulat, gaya potong meningkat, serta kualitas serpihan dan beban motor ikut memburuk.
Pendekatan Teknis Kami
Cara Kami Menjaga Perkakas Tetap Memotong Lurus dan Bertahan Lebih Lama
Raker Karbida dan Bodi Pelat Cembung
Mengatasi penumpukan getah dan gesekan pelat. Pada mata gergaji multi-rip, raker karbida memaksa geram bergetah keluar dari alur potong sebelum melekat pada pelat, sekaligus berfungsi sebagai pembatas fisik agar bodi baja tidak menyentuh permukaan kayu. Bodi cembung yang diperkuat menambah kekakuan lateral yang dibutuhkan untuk tetap lurus pada potongan dalam.
Penegangan serta Opsi Pemandu/Spline untuk Potongan Lurus
Mengatasi gerakan berkelok dan variasi lebar papan. Setiap bodi diberi penegangan rol sesuai RPM kerjanya agar tetap rata saat memanas. Untuk lini gang-rip dan edger yang paling berat, kami menawarkan mata gergaji berpemandu dengan lubang spline — transfer torsi multipoint dan pemandu eksternal menahan pelat tipis tetap benar-benar lurus pada pemakanan penuh.
Finishing Antigesekan dan Aliran Geram yang Lancar
Mengatasi panas dan pemadatan geram pada lini profiling cepat. Bodi berlapis krom atau dipoles melepaskan getah dan mengurangi gesekan samping, sedangkan ukuran ruang geram disesuaikan agar serpihan keluar pada pemakanan tinggi, bukan terpotong dan terpanaskan kembali — penyebab umum mata gergaji mengalami "burn-in" pada lini Linck atau HewSaw.
Karbida Tahan Benturan untuk Log Beku dan Kotor
Mengatasi benturan mata kayu dan keausan akibat pasir. Dalam pemrosesan primer log, ketangguhan lebih penting daripada kekerasan semata: kami menggunakan karbida berkobalt tinggi dan berbutir ultra-halus yang menahan benturan mata kayu beku serta abrasi dari kulit kayu berpasir, sehingga interval pengasahan ulang pada crosscut dan chipper-canter lebih panjang.
Perkakas yang Direkomendasikan
Mata Gergaji yang Sesuai untuk Setiap Stasiun pada Lini
Dari log deck hingga potong ulang akhir — satu mitra perkakas untuk seluruh lini breakdown.
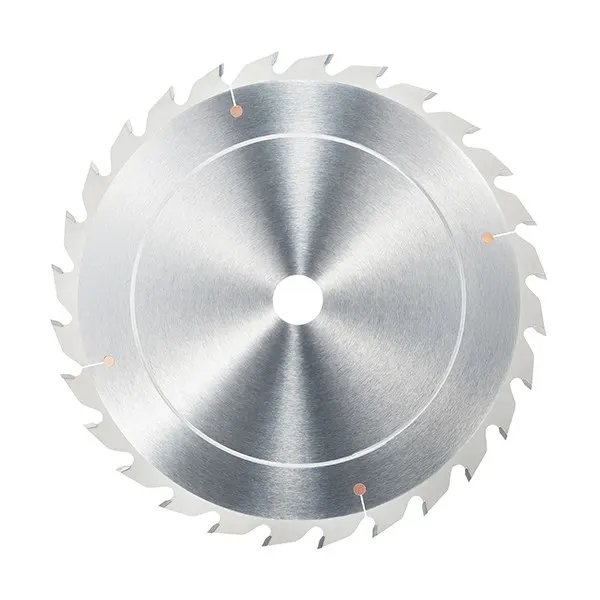
Pengumpanan Log / Bucking
Mata Gergaji Circular Saw untuk Pemotongan Melintang Log
Mata gergaji crosscut tugas berat untuk memotong log bulat sesuai panjang pada bagian awal lini. Menggunakan karbida tangguh berbutir ultra-halus agar tahan terhadap kulit kayu berpasir dan mata kayu beku tanpa mengalami chipping.
Lihat spesifikasi →
Chipper Canter
Hogger Ring untuk Lini Chipping
Hogger ring karbida untuk unit chipper-canter yang mengubah slab menjadi serpihan bersih sekaligus membentuk cant. Direkayasa untuk aliran serpihan yang stabil dan konsistensi dimensi pada log basah maupun kering.
Lihat spesifikasi →
Unit Profiling
Hogger untuk Unit Profiling
Hogger karbida untuk unit profiling yang membentuk cant dan profil permukaan log sebelum proses ripping, mempertahankan akurasi profil pada setiap siklus dalam operasi kontinu dengan pemakanan tinggi.
Lihat spesifikasi →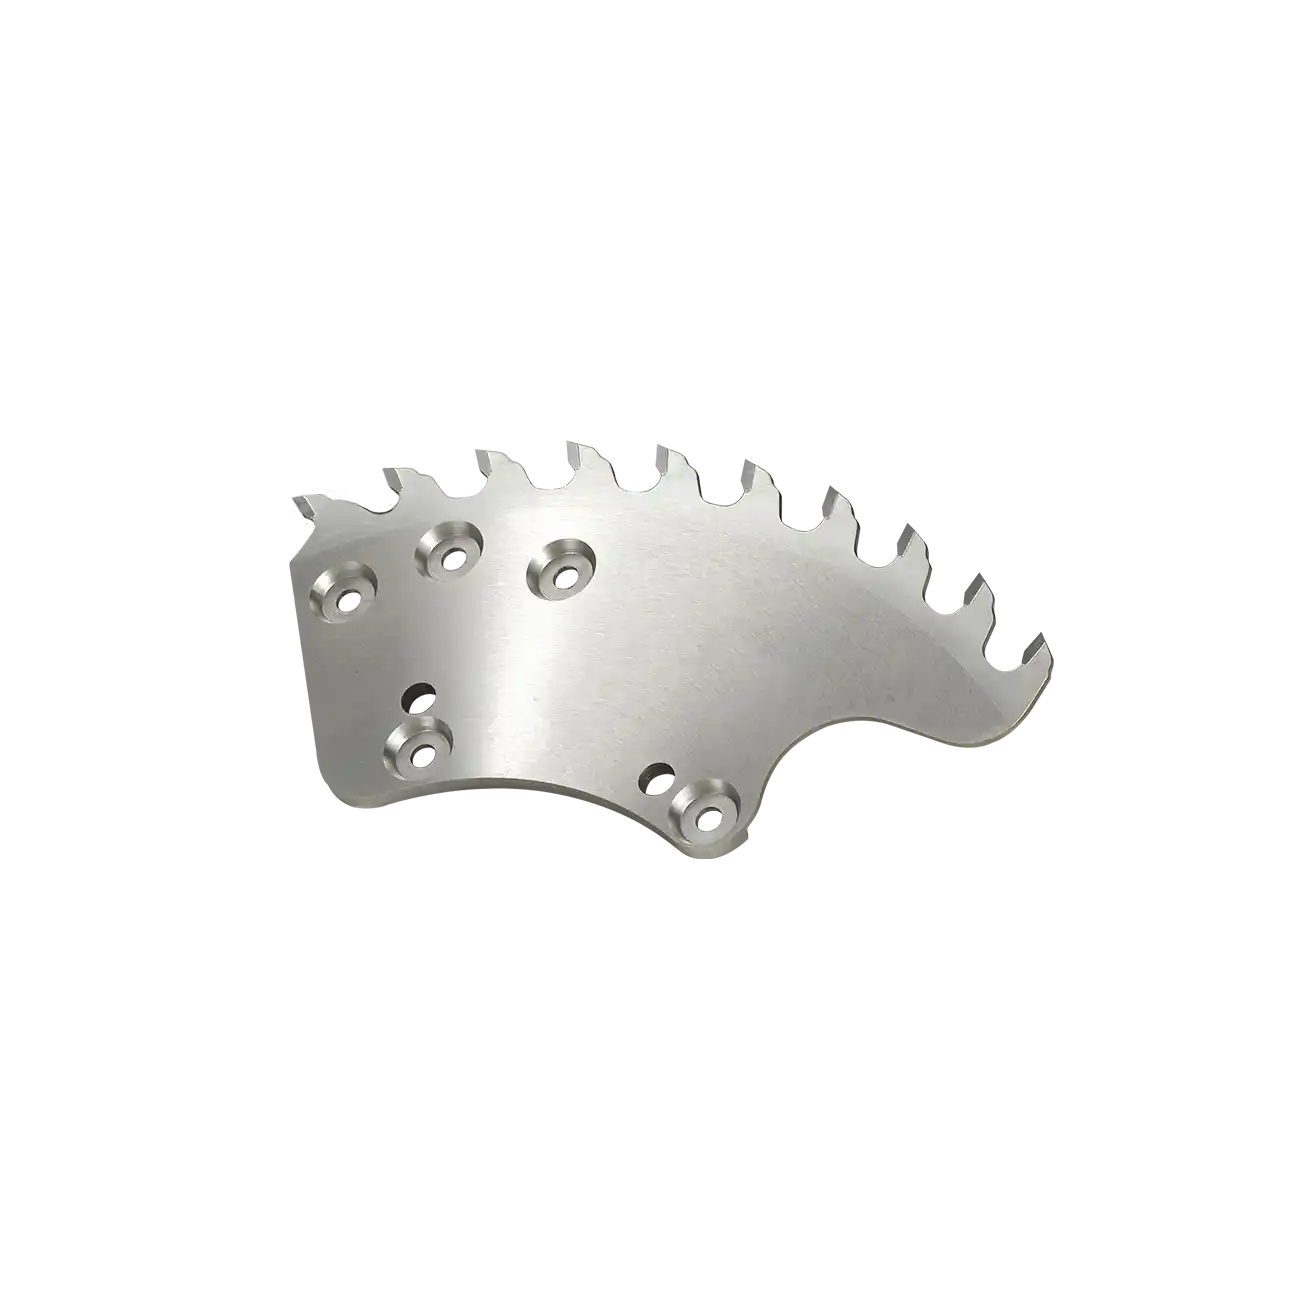
Unit Profiling
Segmen untuk Unit Profiling
Segmen profiling karbida yang dapat diganti untuk unit yang sama. Hanya segmen aus yang perlu diganti, bukan seluruh bodi perkakas, sehingga biaya profiling per meter kubik tetap rendah.
Lihat spesifikasi →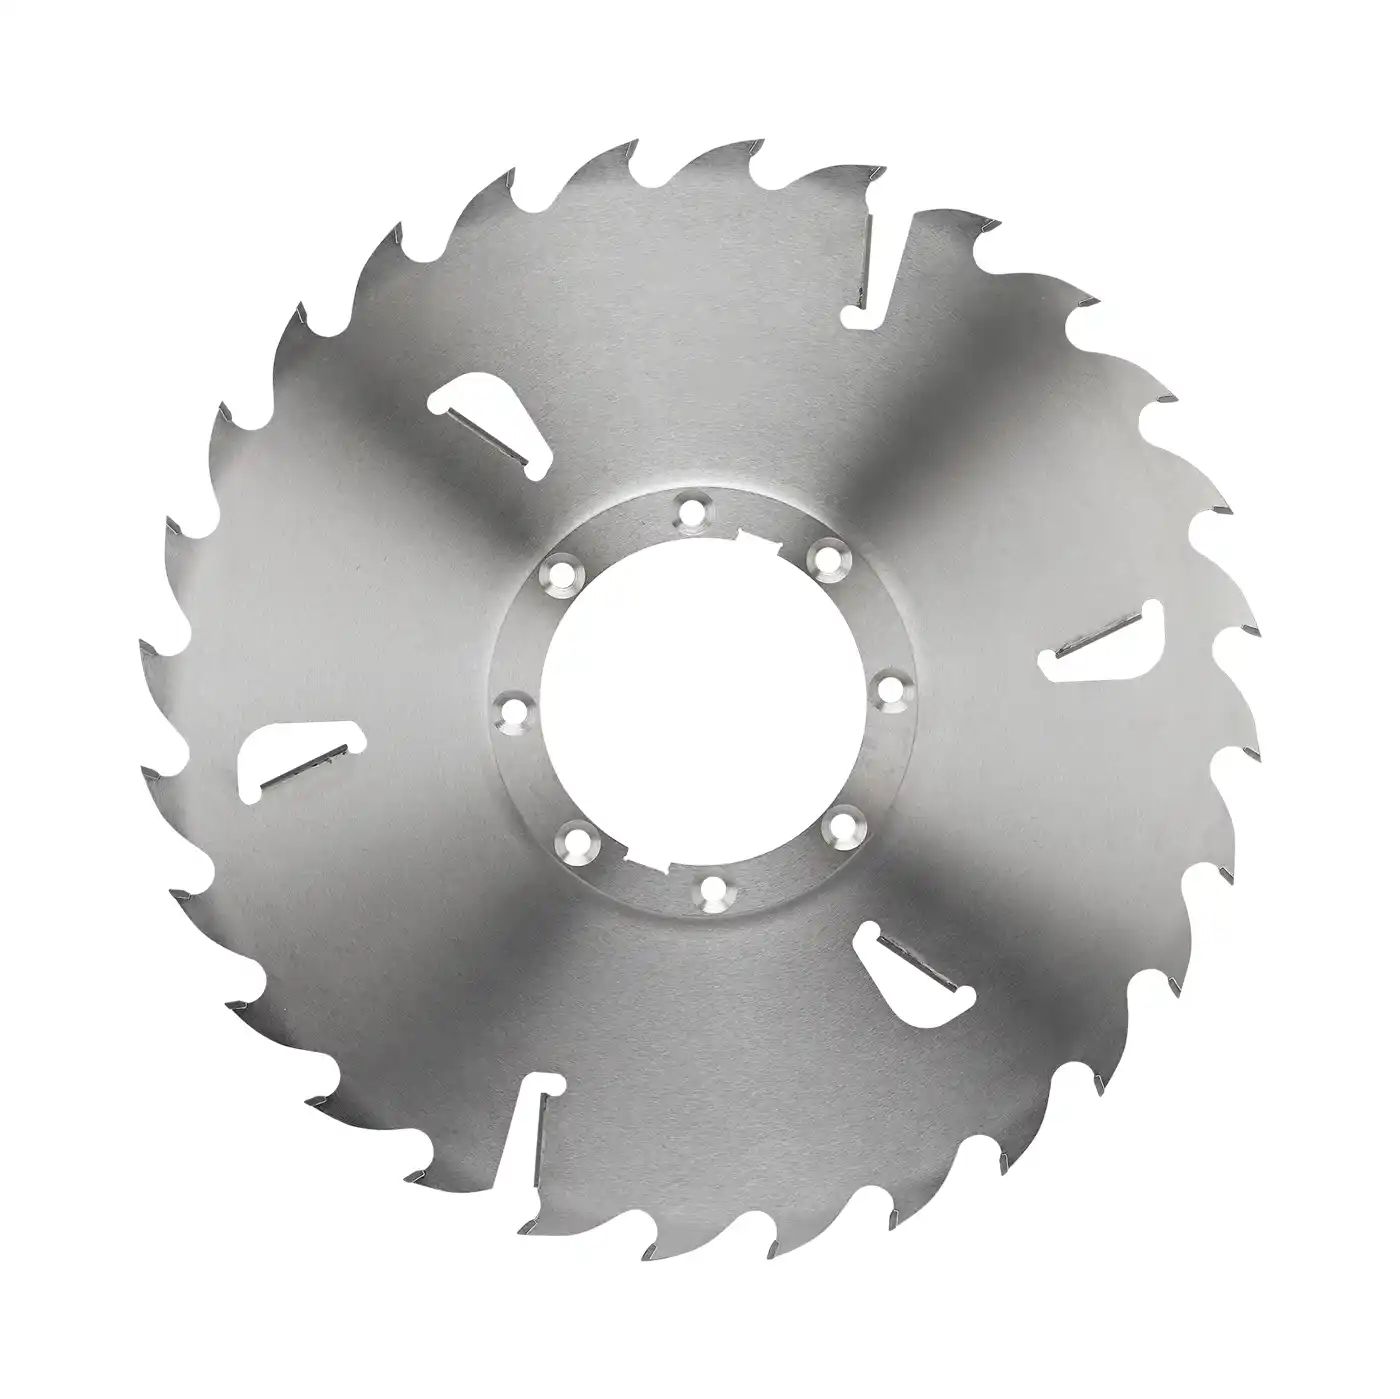
Gang Rip Pra-Potong
Mata Gergaji Multi-Rip Pra-Potong dengan Raker
Lintasan gang-rip pertama menembus seluruh cant. Bodi cembung yang diperkuat dan raker karbida menjaga pelat tidak bergesekan dengan permukaan kayu serta mempertahankan garis lurus pada potongan dalam yang dibebani tegangan.
Lihat spesifikasi →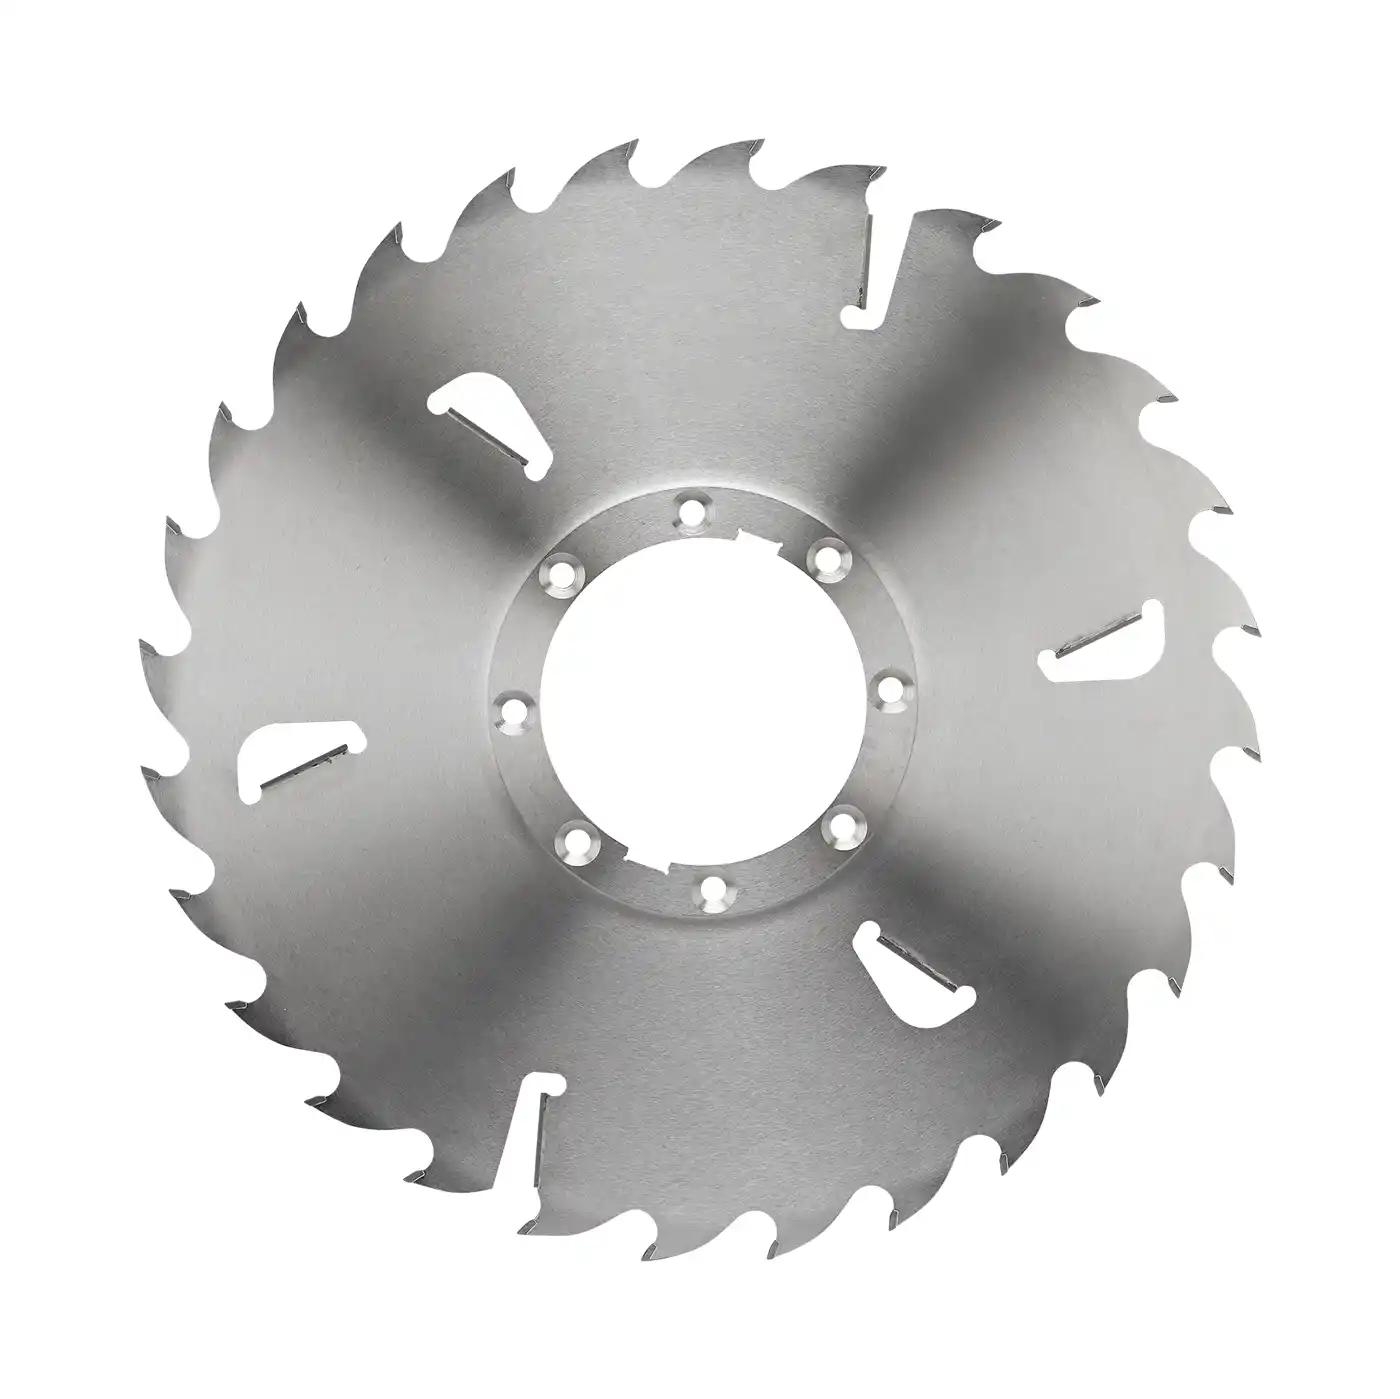
Gang Rip Potong Ulang
Mata Gergaji Multi-Rip Potong Ulang dengan Raker
Lintasan gang-rip kedua yang membentuk papan hingga lebar akhir. Bodi beralur potong tipis dengan raker memaksimalkan rendemen kayu sekaligus menjaga variasi lebar papan tetap ketat di seluruh set arbor.
Lihat spesifikasi →
Multi-Rip Berpemandu
Mata Gergaji Berpemandu dengan Lubang Spline untuk Multi-Rip Saw
Untuk sistem arbor berpemandu: lubang spline mendistribusikan torsi penggerak ke banyak titik kontak agar putaran lebih stabil, sedangkan pemandu eksternal menahan pelat tipis tetap benar-benar lurus pada pemakanan penuh.
Lihat spesifikasi →Hasil yang Diharapkan
Hasil dari Program Mata Gergaji Ini
Peningkatan yang dapat dicapai sawmill primer ketika seluruh lini menggunakan mata gergaji yang sesuai, diberi ketegangan dengan benar, dan dijalankan pada parameter rekomendasi.
Mata gergaji yang mempertahankan garis lurus memungkinkan allowance ukuran target diperkecil dan alur potong lebih tipis digunakan dengan yakin — lebih banyak bagian setiap log menjadi papan yang dapat dijual, bukan serbuk gergaji.
Finishing antigetah dan karbida tahan benturan memperpanjang interval penggantian perkakas, sehingga lini HewSaw atau Linck terus melakukan pemakanan pada kecepatan penuh tanpa berhenti untuk penggantian tak terencana.
Operasi stabil di seluruh set arbor menjaga ketebalan dan kualitas permukaan papan dalam toleransi, sehingga proses optimasi, pengeringan, dan grading di hilir terus menerima material tanpa produk reject.
FAQ dari Ahli
Pertanyaan yang Sering Diajukan
Dapatkah mata gergaji gang-rip Anda menangani log beku tanpa mengubah laju pemakanan kami?
Pemrosesan kayu beku menyangkut seluruh sistem, bukan sekadar penggantian mata gergaji. Kelas karbida tahan benturan kami dirancang untuk menahan kejutan dari mata kayu beku, tetapi untuk operasi musim dingin kami juga merekomendasikan geometri gigi khusus musim dingin (hook angle yang lebih kecil memberi dukungan lebih besar pada sisi potong) serta pemeriksaan singkat kondisi arbor dan sabuk penggerak. Kemampuan mempertahankan laju pemakanan yang sama bergantung pada mesin dan suhu log — kami akan menentukan spesifikasi mata gergaji sesuai kondisi operasi aktual Anda.
Mengapa mata gergaji standar cepat mengalami burn-in pada lini profiling Linck kami?
Pada lini otomatis berkecepatan tinggi, penyebabnya hampir selalu pembuangan geram. Jika volume ruang geram terlalu kecil untuk laju pemakanan, geram tidak dapat keluar — geram terpotong ulang dan memadat di dalam alur, sisi pelat memanas, lalu mata gergaji kehilangan ketegangan dan mulai terjepit. Mata gergaji profiling dan multi-rip kami memiliki ruang yang disesuaikan untuk aliran geram pada pemakanan tinggi serta finishing yang melepaskan getah, sehingga tetap dingin pada kecepatan 100 m/min atau lebih.
Kapan kami sebaiknya menggunakan mata gergaji berpemandu dengan lubang spline daripada mata gergaji ber-collar?
Pilihannya bergantung pada seberapa tipis alur potong yang diinginkan dan konstruksi mesin Anda. Mata gergaji ber-collar pada arbor polos lebih sederhana dan sesuai untuk alur potong sedang. Ketika Anda menggunakan alur sangat tipis demi rendemen maksimum, mata gergaji berpemandu dengan lubang spline menjadi pilihan lebih baik: spline mendistribusikan torsi penggerak ke banyak titik kontak agar putaran lebih stabil, sedangkan pemandu eksternal menahan pelat tipis secara fisik agar tidak mengalami defleksi dari jalurnya. Jika multi-rip atau edger Anda sudah dirancang untuk pemandu, sistem ini memungkinkan potongan stabil yang paling tipis.
Dapatkan Rencana Perkakas
Pada lini berkecepatan tinggi, setiap mata gergaji yang berkelok atau terbakar berarti rendemen yang tidak dapat dijual
Kirimkan konfigurasi lini Anda — model mesin crosscut, chipper-canter, dan multi-rip, jenis kayu, target lebar alur potong, serta informasi apakah Anda memproses log beku. Engineer kami akan menyusun rencana perkakas untuk setiap stasiun.