
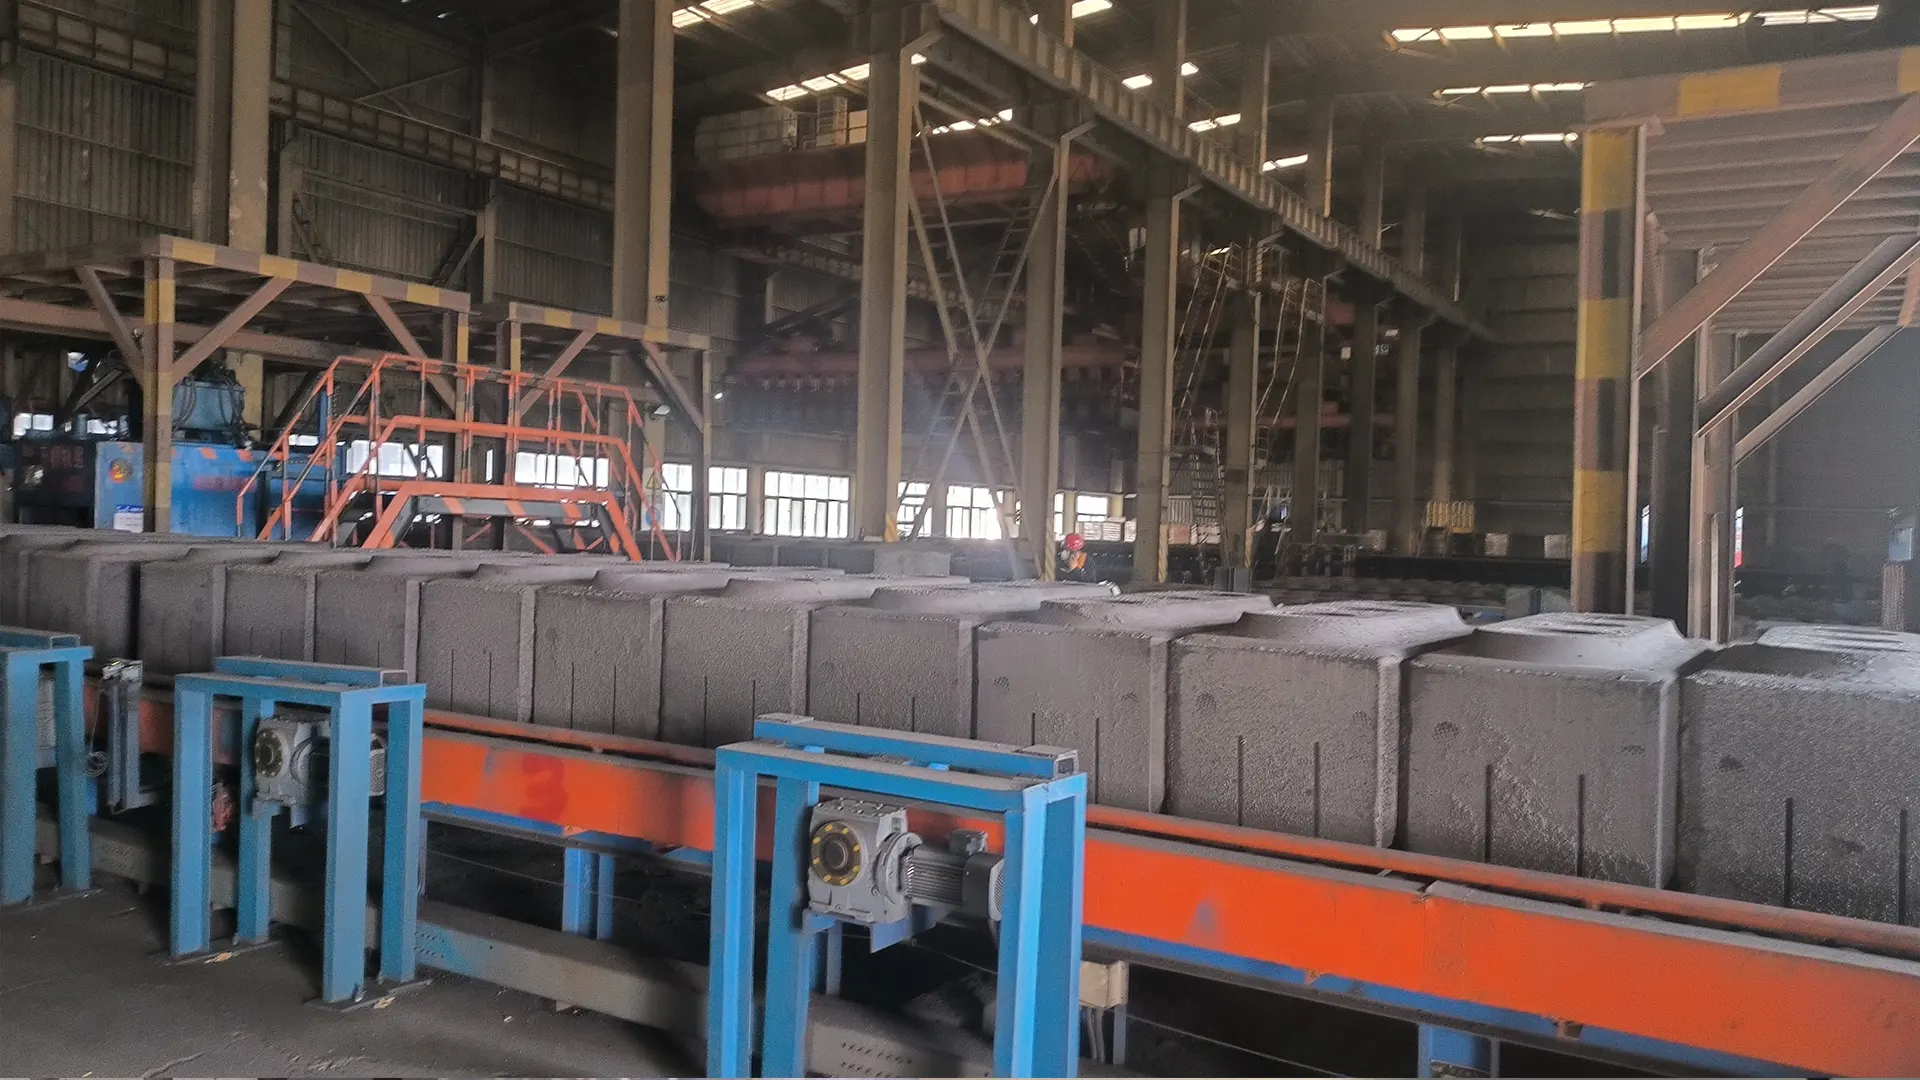
Solusi untuk Smelter Aluminium Primer
Solusi Pembuatan Alur Anoda Karbon Berkinerja Tinggi
Direkayasa untuk smelter aluminium primer — memberikan umur pakai 30.000–70.000 anoda, geometri alur yang konsisten untuk kinerja sel stabil, serta opsi segmen yang dapat diganti guna mengurangi biaya pengiriman dan lead time dalam anggaran perkakas Anda.
Tantangan Industri
Mengapa Pembuatan Alur Anoda Sangat Membebani Mata Gergaji
Pembuatan alur pada anoda prebaked merupakan pemotongan kering, abrasif, dan dalam pada mesin yang beroperasi sepanjang waktu. Empat masalah berikut menentukan biaya perkakas per anoda.
Keausan Abrasif Ekstrem akibat Kokas Minyak Bumi
Anoda prebaked terbuat dari kokas minyak bumi terkalsinasi dan pitch tar batubara — keras, tidak homogen, dan sangat abrasif. Saat dipotong kering, karbon bekerja seperti roda gerinda pada permukaan gigi. Karbida biasa habis hanya dalam beberapa ratus blok, sedangkan kelas PCD yang lemah mengalami chipping mikro pada inklusi keras sehingga dinding alur menjadi kasar dan keausan sisi makin cepat.
Distorsi Termal dalam Pembuatan Alur yang Dalam
Kedalaman alur mencapai 300–450 mm. Ketika mata gergaji besar berada di dalam potongan selama siklus panjang, panas gesekan mengalir ke bodi. Jika inti baja kurang tegang atau tidak memiliki pelepas termal, rim memuai tidak merata, mata gergaji berubah cekung atau menyimpang, dan alur keluar dari toleransi — dalam kondisi terburuk mata gergaji terjepit di dalam anoda.
Pergeseran Geometri Alur yang Mengganggu Efisiensi Sel
Lebar dan kedalaman alur harus tetap konstan pada ribuan blok. Saat gigi aus, dinding bagian dalam alur menjadi kasar dan tidak rata, pelepasan gas dari bawah anoda terganggu, dan anode-cathode distance (ACD) mulai bervariasi antar sel. Alur yang tidak konsisten secara perlahan meningkatkan tegangan sel dan konsumsi energi.
Biaya Pengiriman dan Waktu Henti Penggantian
Mata gergaji PCD integral berdiameter 900–1600 mm merupakan cakram baja berat untuk dikirim melalui udara ke luar negeri — biaya pengirimannya tinggi dan waktu pengadaannya memaksa pabrik menyimpan persediaan suku cadang yang besar serta mahal. Penggantiannya dengan crane pada mesin slotting juga menghentikan lini selama waktu produksi yang nyata.
Pendekatan Teknis Kami
Faktor yang Kami Kendalikan sebagai Produsen Mata Gergaji
Kelas PCD Premium Berdensitas Tinggi
Mengatasi keausan abrasif dan umur pakai pendek yang tidak dapat diprediksi. Kami menggunakan kelas PCD industri untuk material nonlogam sangat abrasif, dengan ukuran butir berlian dan densitas sinter yang disetel guna memaksimalkan ketahanan aus tanpa mengorbankan ketangguhan benturan terhadap inklusi keras. Hasilnya adalah umur stabil 30.000–70.000 anoda per mata gergaji dan lebar alur yang terjaga sepanjang masa pakai.
Slot Pelepas Termal dan Penegangan Rol yang Direkayasa
Mengatasi distorsi bodi pada alur dalam. Posisi slot ekspansi dan peredam kebisingan ditentukan melalui analisis termal agar rim memiliki ruang untuk memuai tanpa berubah cekung, sedangkan setiap bodi diberi penegangan rol presisi agar tetap rata di bawah panas kontinu. Desain ini menjaga lebar dan kedalaman alur tetap stabil secara dimensional selama produksi kontinu yang panjang.
Konstruksi Modular dengan Segmen yang Dapat Diganti
Mengatasi biaya pengiriman dan lead time panjang. Dengan desain gigi yang dapat diganti, ketika PCD aus Anda hanya memesan ulang segmen pemotong ringan yang dibaut — secara drastis mengurangi berat bahan habis pakai dan biaya pengiriman internasional, serta mempersingkat pengadaan dari hitungan bulan menjadi hari. Tim Anda sendiri dapat menangani penggantiannya.
Opsi Alur Potong dan Penegangan untuk Alur yang Lebih Sempit
Mendukung peralihan industri menuju alur yang lebih sempit dan dalam ketika mesin Anda memungkinkan. Dengan mengendalikan proyeksi gigi PCD terhadap ketebalan bodi dan menerapkan penegangan rol tingkat lanjut, kami menjaga stabilitas lateral mata gergaji diameter besar meskipun alur dipersempit, sehingga alur melepaskan gas dengan lebih baik dan mempertahankan akurasi ACD.
Perkakas yang Direkomendasikan
Dua Mata Gergaji PCD untuk Alur Anoda — Gigi Tetap atau Dapat Diganti
Kekakuan bodi maksimum atau total cost of ownership terendah — keduanya dibuat sesuai mesin slotting Anda.
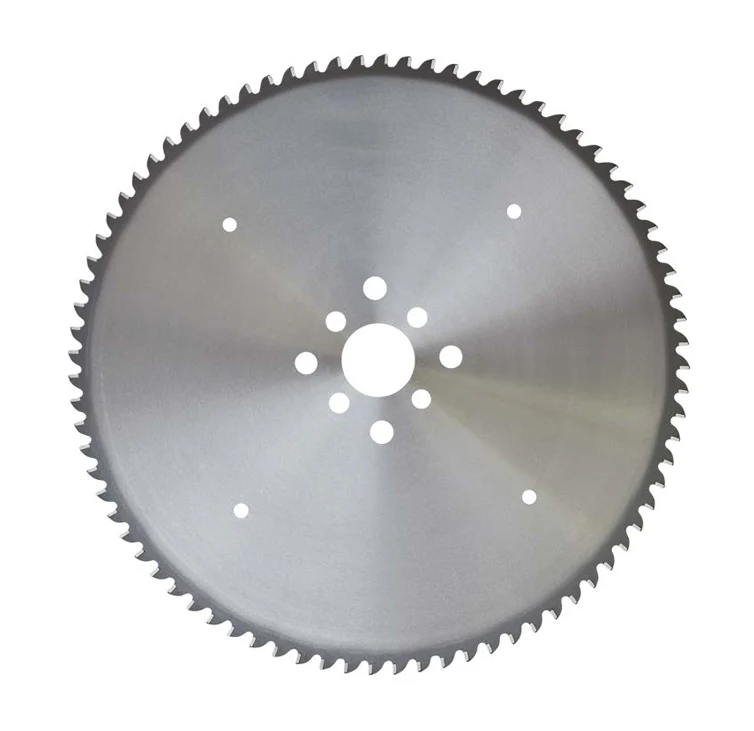
Kekakuan Maksimum / Bodi Integral
Mata Gergaji Circular Saw PCD untuk Pembuatan Alur Anoda Karbon
Mata gergaji PCD satu bagian dengan gigi tetap dan bodi paduan berkekuatan tinggi yang telah diberi ketegangan awal. Pilihan ketika kekakuan bodi dan ketahanan vibrasi maksimal menjadi prioritas. Diameter 900 hingga 2500 mm, disesuaikan dengan mesin slotting Anda.
Lihat spesifikasi →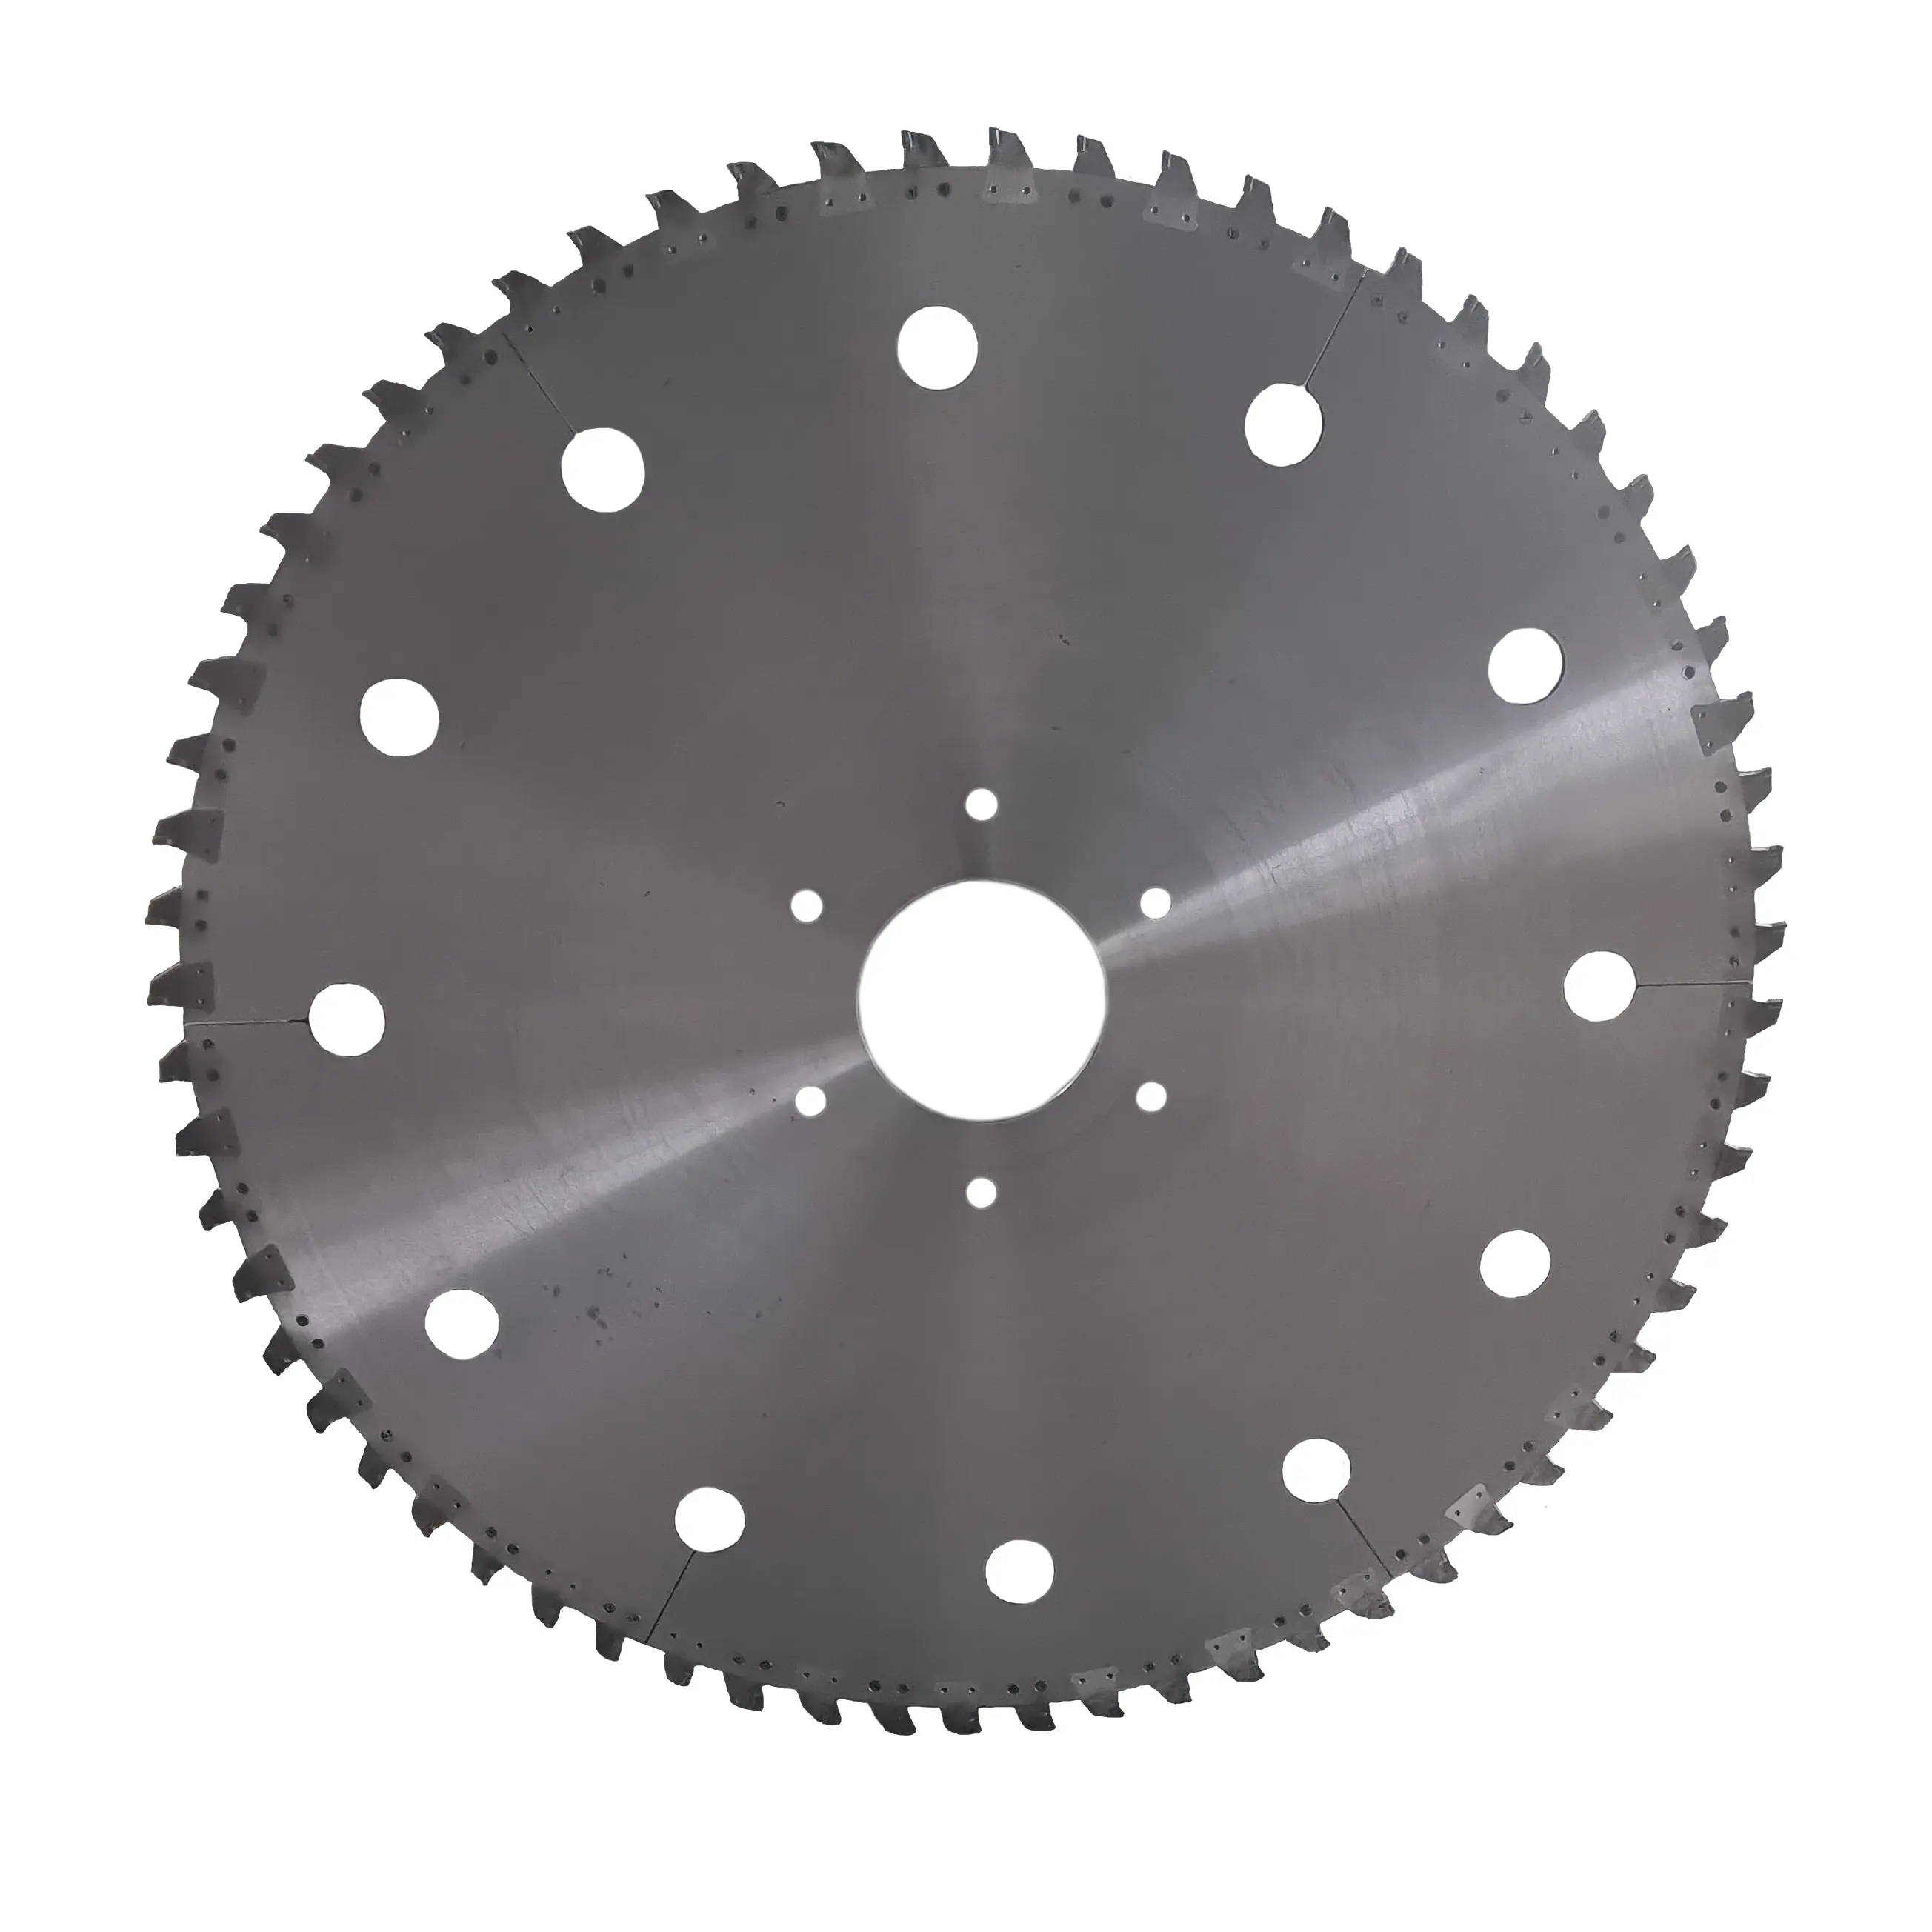
TCO Terendah / Segmen yang Dapat Diganti
Mata Gergaji Circular Saw PCD dengan Segmen yang Dapat Diganti untuk Anoda Karbon
Ketika PCD aus, Anda hanya memesan ulang segmen pemotong yang dibaut dan tetap menggunakan bodinya. Dirancang untuk smelter di luar negeri yang menghadapi biaya pengiriman tinggi dan lead time panjang — penggantian dilakukan oleh tim Anda sendiri tanpa perlu pengiriman internasional.
Lihat spesifikasi →Hasil yang Diharapkan
Hasil dari Program Perkakas Ini
Peningkatan yang dapat dicapai smelter ketika menstandarkan mata gergaji PCD yang tepat untuk pembuatan alur anoda karbon dan menjalankannya sesuai parameter rekomendasi.
Lebar dan kedalaman alur yang terjaga sepanjang umur mata gergaji mempertahankan pelepasan gas serta jarak anoda-katoda secara konsisten dari satu blok ke blok berikutnya, sehingga tegangan sel dan konsumsi energi dapat diprediksi.
Opsi segmen yang dapat diganti mengurangi berat pengiriman bahan habis pakai dari cakram baja berat menjadi satu kotak segmen pemotong, sehingga sebagian besar biaya pengiriman internasional dapat dihilangkan.
Umur pakai panjang dan konsisten sebanyak 30.000–70.000 anoda memungkinkan tim pemeliharaan merencanakan penggantian mata gergaji lebih awal, bukan bereaksi terhadap kegagalan mendadak dan waktu henti tak terencana.
FAQ dari Ahli
Pertanyaan yang Sering Diajukan
Apakah gigi yang dapat diganti akan longgar selama proses slotting kontinu yang berat?
Tidak. Segmen pemotong dipasang pada pocket presisi dan ditahan pengunci berkekuatan tinggi. Di bawah beban sentrifugal dan tangensial saat slotting, segmen justru ditekan lebih kuat ke dudukannya, bukan menjauh. Sambungan tetap aman dan bahkan mampu meredam vibrasi mikro lebih baik daripada yang terlihat.
Bagaimana Anda mendukung penggunaan alur lebih sempit pada desain anoda yang lebih baru?
Alur lebih sempit berarti bodi lebih tipis dan lingkungan termal yang lebih berat. Karena itu, dua faktor harus tepat: kelas PCD yang cukup tajam untuk menjaga tahanan potong tetap rendah dan bodi dengan penegangan rol tingkat lanjut untuk menahan defleksi lateral jauh di dalam alur. Berdasarkan hal tersebut, kami dapat menyediakan konfigurasi alur potong yang dipersempit — tetapi lebar alur yang dapat dicapai pada akhirnya ditentukan oleh mesin slotting Anda, terutama apakah menggunakan pemotongan konvensional atau climb cutting dan bagaimana mata gergaji dipandu. Kami akan menentukan spesifikasi sesuai kemampuan aktual mesin Anda.
Pada versi dengan gigi yang dapat diganti, apakah bodinya juga perlu diganti?
Segmen dapat diperbarui berkali-kali, tetapi bodi baja tidak bertahan selamanya — kelelahan logam selama penggunaan panjang atau penjepitan yang tidak disengaja di dalam anoda pada akhirnya dapat menyebabkan distorsi. Sebagai panduan, kami menyarankan pemeriksaan lengkap terhadap kerataan, ketegangan, dan keseimbangan setelah sekitar 5 hingga 8 set segmen, lalu mengganti bodi hanya jika sudah keluar dari toleransi.
Pada suhu anoda berapa proses slotting sebaiknya dilakukan untuk memperoleh umur mata gergaji terbaik?
Sedingin mungkin sesuai kemampuan penanganan Anda. Umur PCD turun cepat saat suhu anoda meningkat, sehingga pemotongan jauh di bawah sekitar 250 °C — dan lebih rendah jika memungkinkan — melindungi berlian serta menjaga akurasi alur. Jika blok tiba dalam kondisi panas dari tungku pemanggangan, penyanggaan atau pendinginan sebelum slotting secara signifikan memperpanjang umur mata gergaji dan membantu mempertahankan akurasi alur.
Dapatkan Rencana Perkakas
Alur anoda menentukan efisiensi sel — dan biaya mata gergaji Anda
Kirimkan model mesin slotting dan dimensi anoda Anda. Engineer kami akan merekomendasikan mata gergaji PCD yang tepat — integral atau dapat diganti — serta konfigurasi yang menurunkan biaya per anoda.