
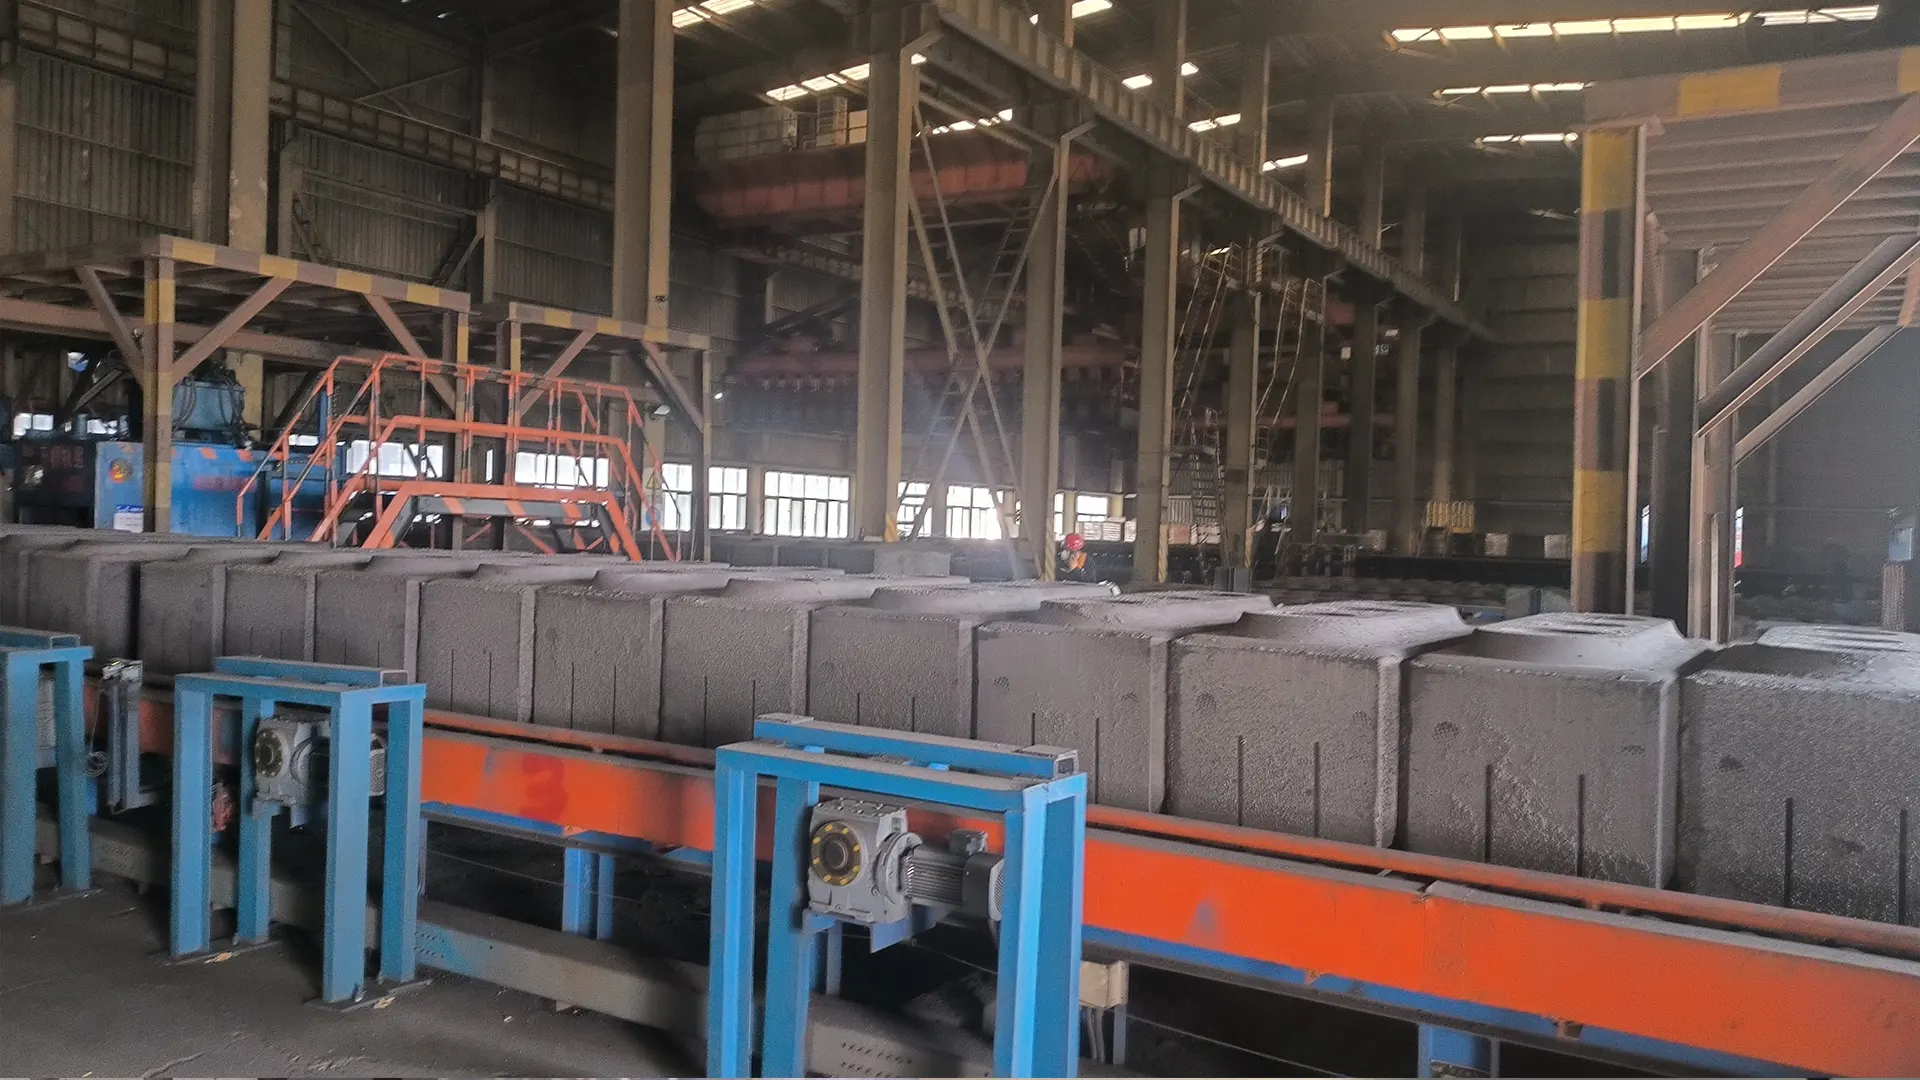
Giải pháp cho nhà máy luyện nhôm nguyên sinh
Giải pháp tạo rãnh anốt cacbon hiệu suất cao
Được thiết kế cho nhà máy luyện nhôm nguyên sinh — đạt tuổi thọ 30.000–70.000 anốt, duy trì hình học rãnh đồng đều để ổn định hiệu suất bể điện phân và cung cấp tùy chọn cụm dao thay thế giúp loại bỏ phần lớn chi phí vận chuyển cùng thời gian giao hàng khỏi ngân sách dụng cụ.
Thách thức trong ngành
Vì sao tạo rãnh anốt gây mài mòn khắc nghiệt cho lưỡi cưa
Tạo rãnh anốt nung trước là quá trình cắt khô, có tính mài mòn cao và chiều sâu lớn trên máy vận hành liên tục. Đây là bốn vấn đề quyết định chi phí dụng cụ trên mỗi anốt.
Mài mòn cực cao do coke dầu mỏ
Anốt nung trước được tạo từ coke dầu mỏ nung và hắc ín than đá — cứng, không đồng nhất và có tính mài mòn rất cao. Khi cắt khô, cacbon tác động lên mặt răng như đá mài. Hợp kim thông thường bị mòn chỉ sau vài trăm khối, còn mác PCD không đủ bền sẽ bị mẻ vi mô khi gặp tạp chất cứng, khiến thành rãnh thô hơn và tăng tốc độ mòn bên.
Biến dạng nhiệt khi tạo rãnh sâu
Rãnh có chiều sâu 300–450 mm. Khi lưỡi cưa lớn nằm sâu trong đường cắt suốt chu kỳ dài, nhiệt ma sát truyền mạnh vào thân lưỡi. Nếu lõi thép không đủ ứng suất hoặc không có cơ cấu bù giãn nở nhiệt, vành lưỡi giãn nở không đều, thân lưỡi bị lõm hoặc chạy lệch, làm rãnh vượt dung sai — và trong trường hợp xấu nhất, lưỡi bị kẹt trong anốt.
Sai lệch hình học rãnh làm giảm hiệu suất bể điện phân
Chiều rộng và chiều sâu rãnh phải duy trì ổn định qua hàng nghìn khối. Khi răng mòn, thành trong của rãnh trở nên thô và không đều, cản trở thoát khí dưới anốt, khiến khoảng cách anốt-catốt (ACD) bắt đầu thay đổi giữa các bể. Rãnh không đồng nhất âm thầm làm tăng điện áp bể và mức tiêu thụ năng lượng.
Chi phí vận chuyển và thời gian dừng để thay lưỡi
Lưỡi cưa PCD liền khối đường kính 900–1600 mm là một đĩa thép nặng khi vận chuyển hàng không ra nước ngoài — chi phí cao và thời gian giao hàng dài đến mức buộc nhà máy phải duy trì kho phụ tùng lớn, đắt tiền. Việc dùng cần cẩu thay lưỡi trên máy tạo rãnh cũng khiến dây chuyền mất một khoảng thời gian sản xuất đáng kể.
Giải pháp kỹ thuật của chúng tôi
Những yếu tố chúng tôi kiểm soát với tư cách nhà sản xuất lưỡi cưa
Mác PCD cao cấp mật độ cao
Khắc phục mài mòn và tuổi thọ ngắn, khó dự đoán. Chúng tôi sử dụng mác PCD công nghiệp dành cho vật liệu phi kim có tính mài mòn cao, với cỡ hạt kim cương và mật độ thiêu kết được điều chỉnh để tối đa hóa khả năng chống mòn mà vẫn duy trì độ dai va đập cần thiết khi gặp tạp chất cứng. Kết quả là tuổi thọ ổn định 30.000–70.000 anốt trên mỗi lưỡi và chiều rộng rãnh được duy trì trong toàn bộ vòng đời sử dụng.
Rãnh bù giãn nở nhiệt và cán tạo ứng suất được thiết kế chuyên dụng
Khắc phục biến dạng thân lưỡi khi tạo rãnh sâu. Vị trí rãnh giãn nở và giảm ồn được xác định bằng phân tích nhiệt để vành lưỡi có không gian giãn nở mà không bị lõm; mỗi thân lưỡi đều được cán tạo ứng suất chính xác để giữ phẳng dưới tác động nhiệt kéo dài. Nhờ đó, chiều rộng và chiều sâu rãnh ổn định về kích thước trong các đợt chạy dài, liên tục.
Kết cấu mô-đun với cụm dao thay thế
Khắc phục chi phí vận chuyển và thời gian giao hàng dài. Với thiết kế răng thay thế, khi PCD bị mòn, bạn chỉ đặt lại các cụm dao bắt bu lông nhẹ — thường giúp giảm mạnh khối lượng vật tư tiêu hao phải vận chuyển và cước quốc tế, đồng thời rút ngắn thời gian bổ sung từ nhiều tháng xuống còn vài ngày. Đội ngũ của bạn có thể tự thực hiện việc thay thế.
Tùy chọn mạch cắt và tạo ứng suất cho rãnh hẹp hơn
Hỗ trợ xu hướng chuyển sang rãnh hẹp và sâu hơn của ngành — trong giới hạn máy cho phép. Bằng cách kiểm soát độ nhô của răng PCD so với chiều dày thân và áp dụng kỹ thuật cán tạo ứng suất tiên tiến, chúng tôi giữ lưỡi cưa đường kính lớn ổn định theo phương ngang ngay cả khi giảm mạch cắt, giúp rãnh thoát khí tốt hơn và duy trì độ chính xác ACD.
Dụng cụ đề xuất
Hai loại lưỡi cưa PCD tạo rãnh anốt — răng cố định hoặc thay thế
Độ cứng vững thân lưỡi tối đa hoặc tổng chi phí sở hữu thấp nhất — cả hai đều được chế tạo theo máy tạo rãnh của bạn.
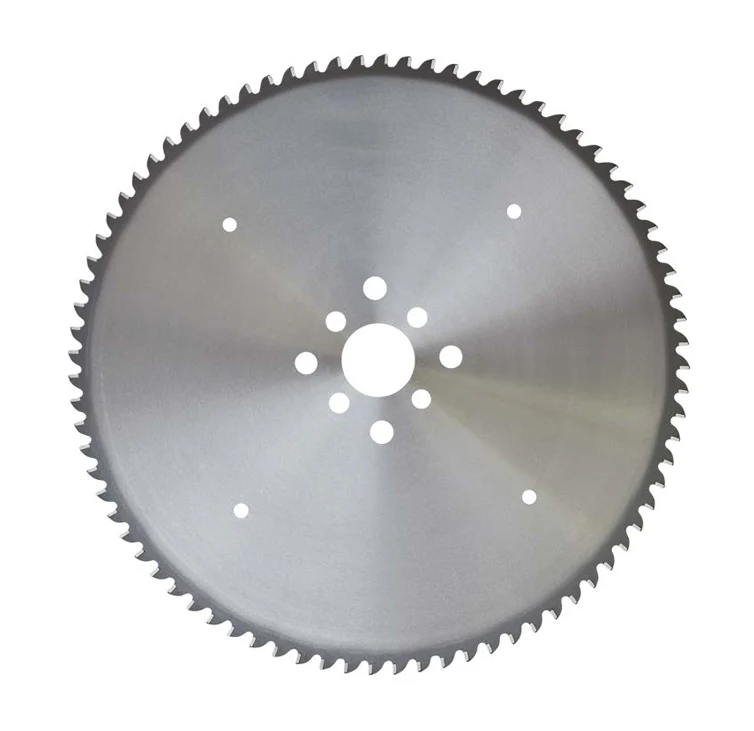
Độ cứng vững tối đa / Thân liền khối
Lưỡi cưa đĩa PCD tạo rãnh anốt cacbon
Lưỡi PCD một mảnh có răng cố định và thân hợp kim cường độ cao được tạo ứng suất trước — lựa chọn khi độ cứng vững tuyệt đối của thân lưỡi và khả năng chống rung là quan trọng nhất. Đường kính từ 900 đến 2500 mm, được chế tạo phù hợp với máy tạo rãnh của bạn.
Xem thông số kỹ thuật →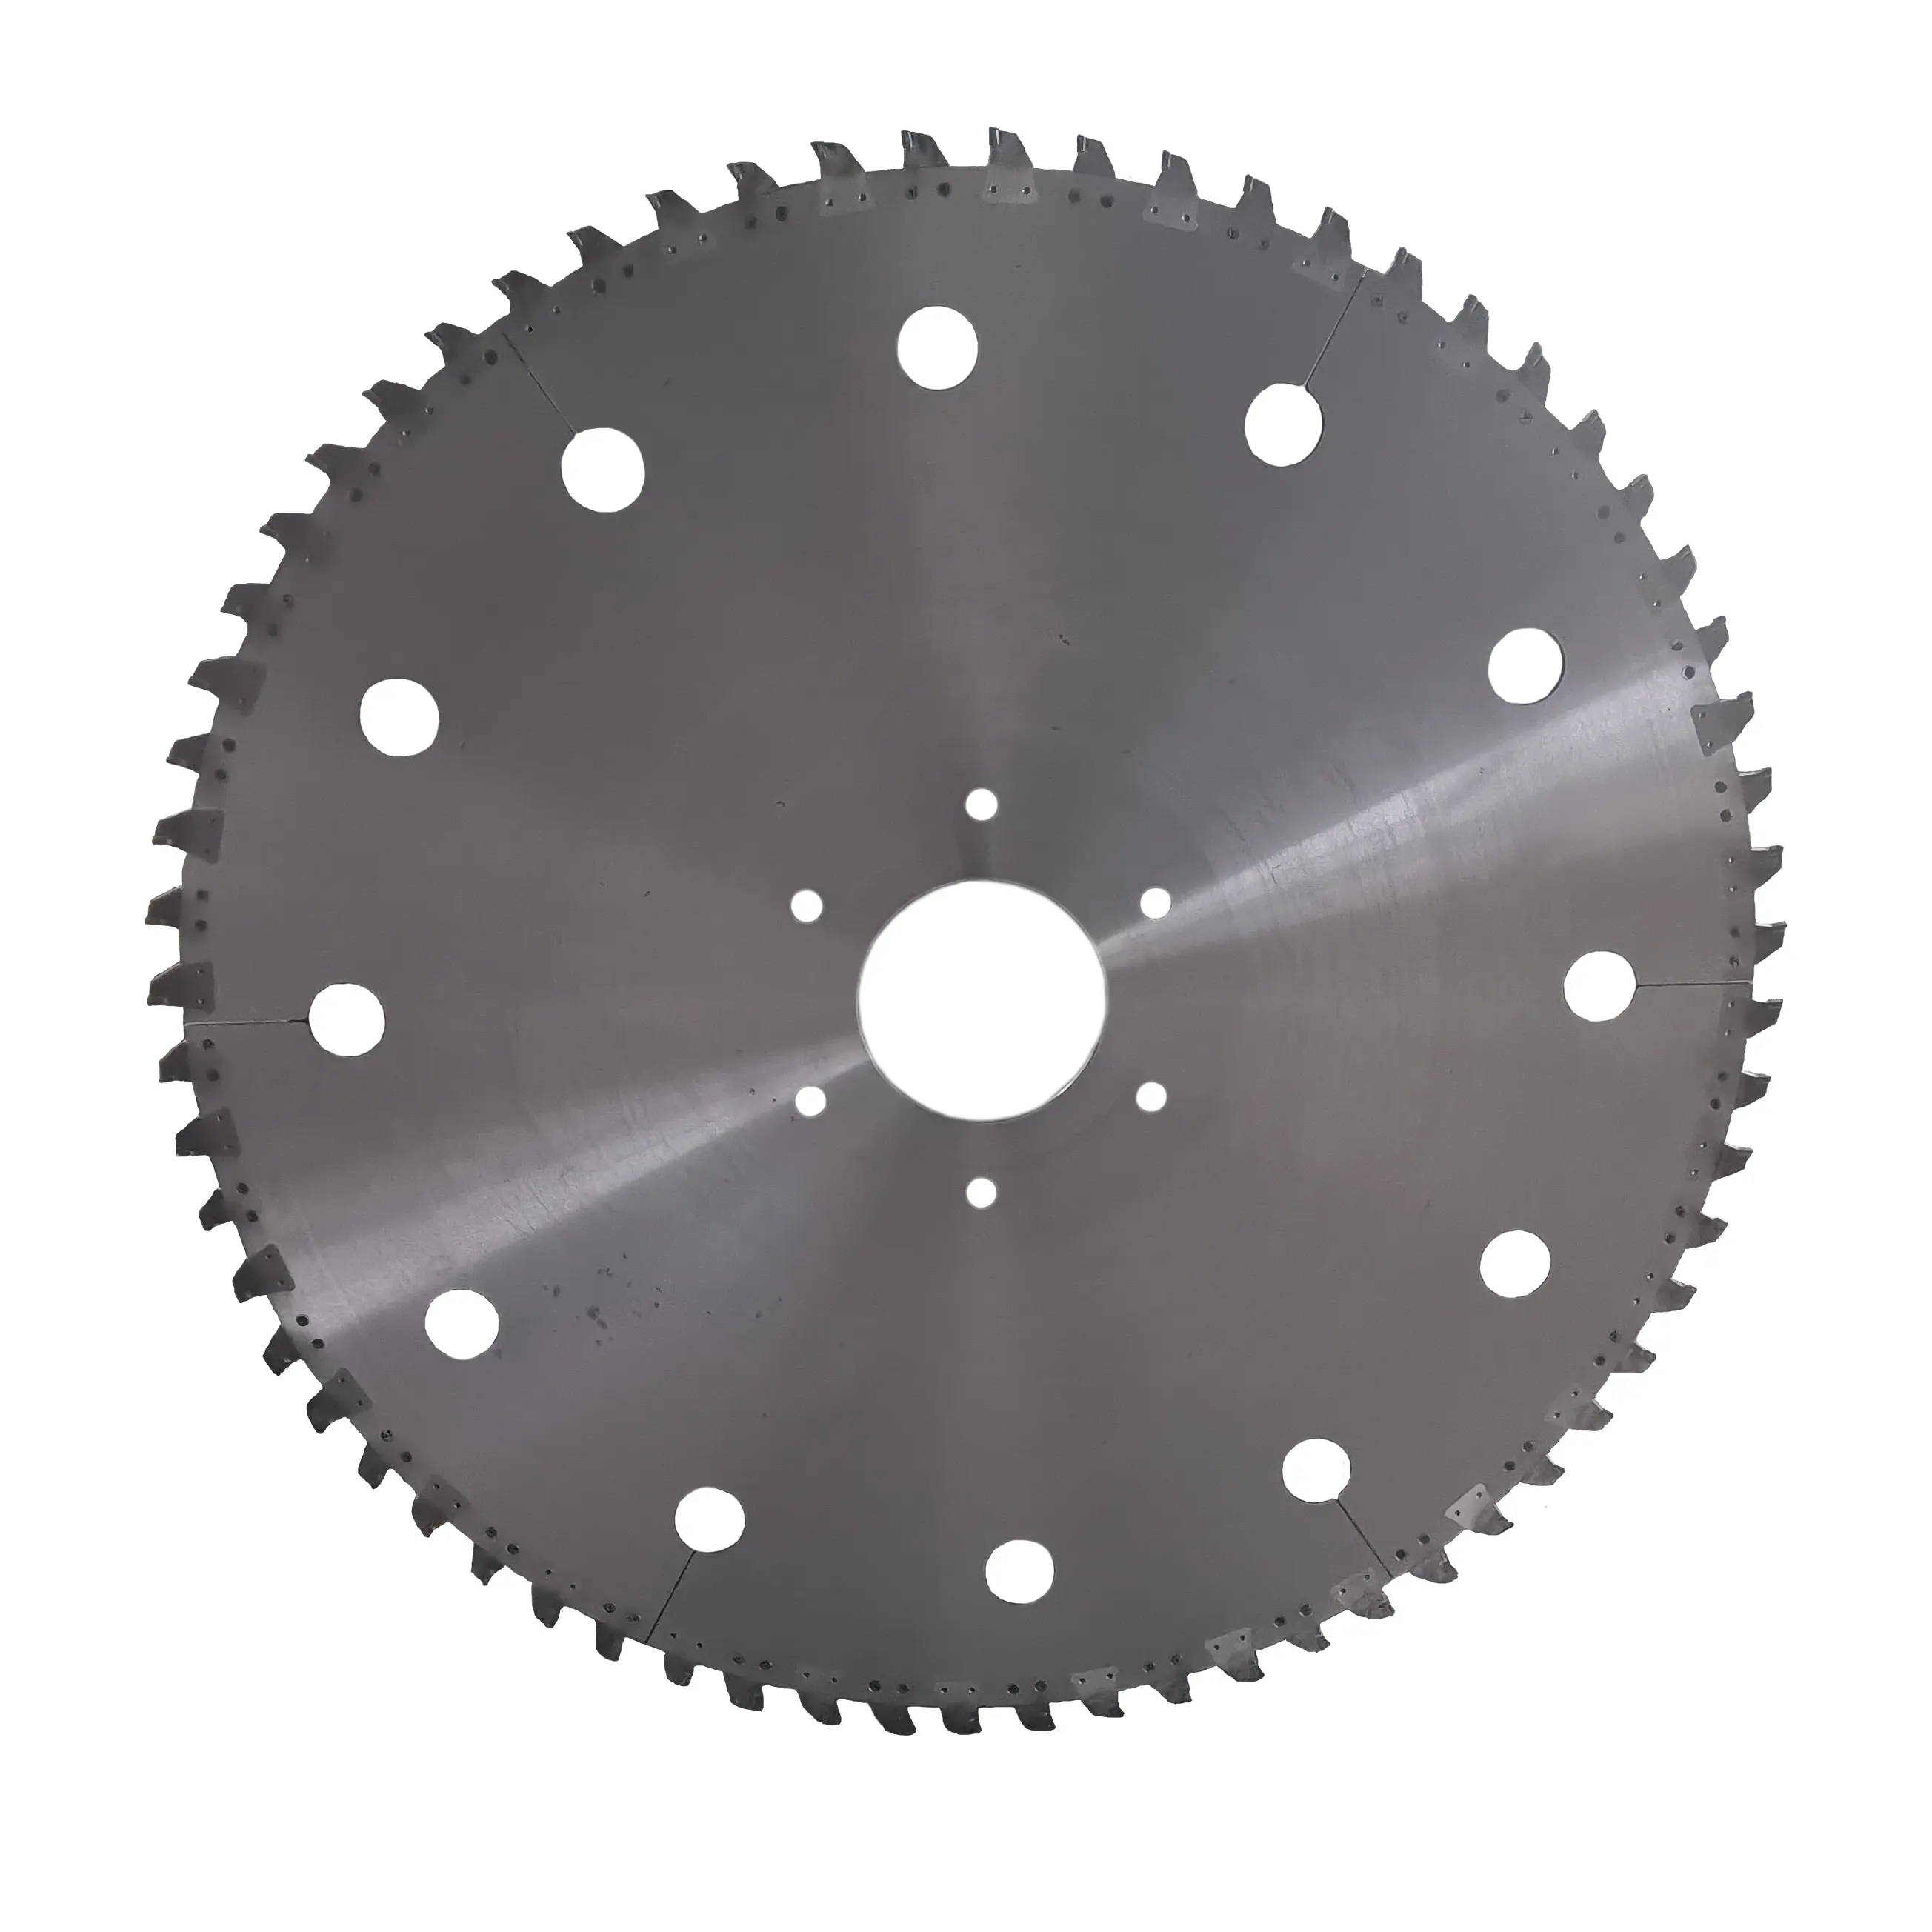
TCO thấp nhất / Cụm dao thay thế
Lưỡi cưa đĩa PCD dạng răng thay thế để tạo rãnh anốt cacbon
Khi PCD bị mòn, bạn chỉ cần đặt lại các cụm dao bắt bu lông và tiếp tục sử dụng thân lưỡi. Được chế tạo cho các nhà máy luyện nhôm ở nước ngoài đang đối mặt với chi phí vận chuyển cao và thời gian giao hàng dài — đội ngũ tại chỗ có thể tự thay cụm dao thay vì phải vận chuyển toàn bộ lưỡi trên phạm vi quốc tế.
Xem thông số kỹ thuật →Kết quả dự kiến
Hiệu quả mà chương trình dụng cụ này mang lại
Những lợi ích nhà máy luyện nhôm có thể đạt được khi tiêu chuẩn hóa đúng lưỡi cưa PCD tạo rãnh anốt cacbon và vận hành trong phạm vi thông số khuyến nghị.
Chiều rộng và chiều sâu rãnh ổn định trong suốt tuổi thọ lưỡi giúp duy trì khả năng thoát khí cùng khoảng cách anốt-catốt đồng đều giữa các khối, nhờ đó điện áp bể và mức tiêu thụ năng lượng luôn có thể dự đoán.
Tùy chọn cụm dao thay thế giảm khối lượng vật tư tiêu hao cần vận chuyển từ một đĩa thép nặng xuống còn một hộp cụm dao, qua đó loại bỏ phần lớn chi phí vận chuyển quốc tế.
Tuổi thọ dài, ổn định từ 30.000–70.000 anốt cho phép đội ngũ bảo trì lập kế hoạch thay lưỡi trước thay vì ứng phó với hư hỏng bất ngờ và thời gian dừng máy ngoài kế hoạch.
FAQ chuyên môn
Câu hỏi thường gặp
Cụm dao thay thế có bị lỏng khi tạo rãnh tải nặng liên tục không?
Không. Các cụm dao được lắp vào rãnh định vị chính xác và giữ bằng chi tiết khóa cường độ cao. Dưới tải ly tâm và tải cắt tiếp tuyến trong quá trình tạo rãnh, cụm dao càng được ép chặt vào vị trí định vị chứ không bị kéo ra. Mối ghép chắc chắn và trên thực tế còn giảm rung động vi mô tốt hơn cảm nhận ban đầu.
Làm thế nào để đáp ứng xu hướng dùng rãnh hẹp hơn trên thiết kế anốt mới?
Rãnh hẹp hơn đòi hỏi thân lưỡi mỏng hơn và phải chịu môi trường nhiệt khắc nghiệt hơn, vì vậy hai yếu tố phải chính xác: mác PCD đủ sắc để duy trì lực cản cắt thấp và thân lưỡi được cán tạo ứng suất tiên tiến để chống lệch ngang ở sâu trong rãnh. Trên cơ sở đó, chúng tôi có thể cung cấp cấu hình mạch cắt nhỏ hơn — nhưng chiều rộng rãnh đạt được cuối cùng phụ thuộc vào máy tạo rãnh, đặc biệt là máy dùng cắt thuận hay cắt nghịch và cách dẫn hướng lưỡi. Chúng tôi sẽ quy định cấu hình lưỡi theo khả năng ổn định thực tế của máy.
Thân lưỡi của phiên bản răng thay thế có cần thay mới không?
Các cụm dao có thể được thay mới nhiều lần nhưng thân thép không tồn tại vĩnh viễn — hiện tượng mỏi kim loại sau thời gian dài sử dụng hoặc sự cố kẹt lưỡi trong anốt cuối cùng có thể làm thân biến dạng. Theo kinh nghiệm, chúng tôi khuyến nghị kiểm tra toàn diện độ phẳng, ứng suất và cân bằng sau khoảng 5 đến 8 bộ cụm dao, chỉ thay thân lưỡi nếu kết quả nằm ngoài dung sai.
Nên tạo rãnh ở nhiệt độ anốt nào để đạt tuổi thọ lưỡi tốt nhất?
Nhiệt độ càng thấp càng tốt trong phạm vi quy trình vận chuyển cho phép. Tuổi thọ PCD giảm nhanh khi nhiệt độ anốt tăng, vì vậy cắt ở mức thấp hơn đáng kể so với khoảng 250 °C — và thấp hơn nữa khi có thể — sẽ bảo vệ kim cương và duy trì độ chính xác rãnh. Nếu khối anốt đi ra khỏi lò nung khi còn nóng, bố trí thời gian chờ hoặc làm nguội trước khi tạo rãnh sẽ cải thiện đáng kể tuổi thọ lưỡi và giúp giữ độ chính xác của rãnh.
Nhận phương án dụng cụ
Rãnh anốt quyết định hiệu suất bể điện phân — và chi phí lưỡi cưa
Hãy gửi cho chúng tôi model máy tạo rãnh và kích thước anốt. Đội ngũ kỹ sư sẽ đề xuất lưỡi cưa PCD phù hợp — loại liền khối hoặc răng thay thế — cùng cấu hình giúp giảm chi phí trên mỗi anốt.