
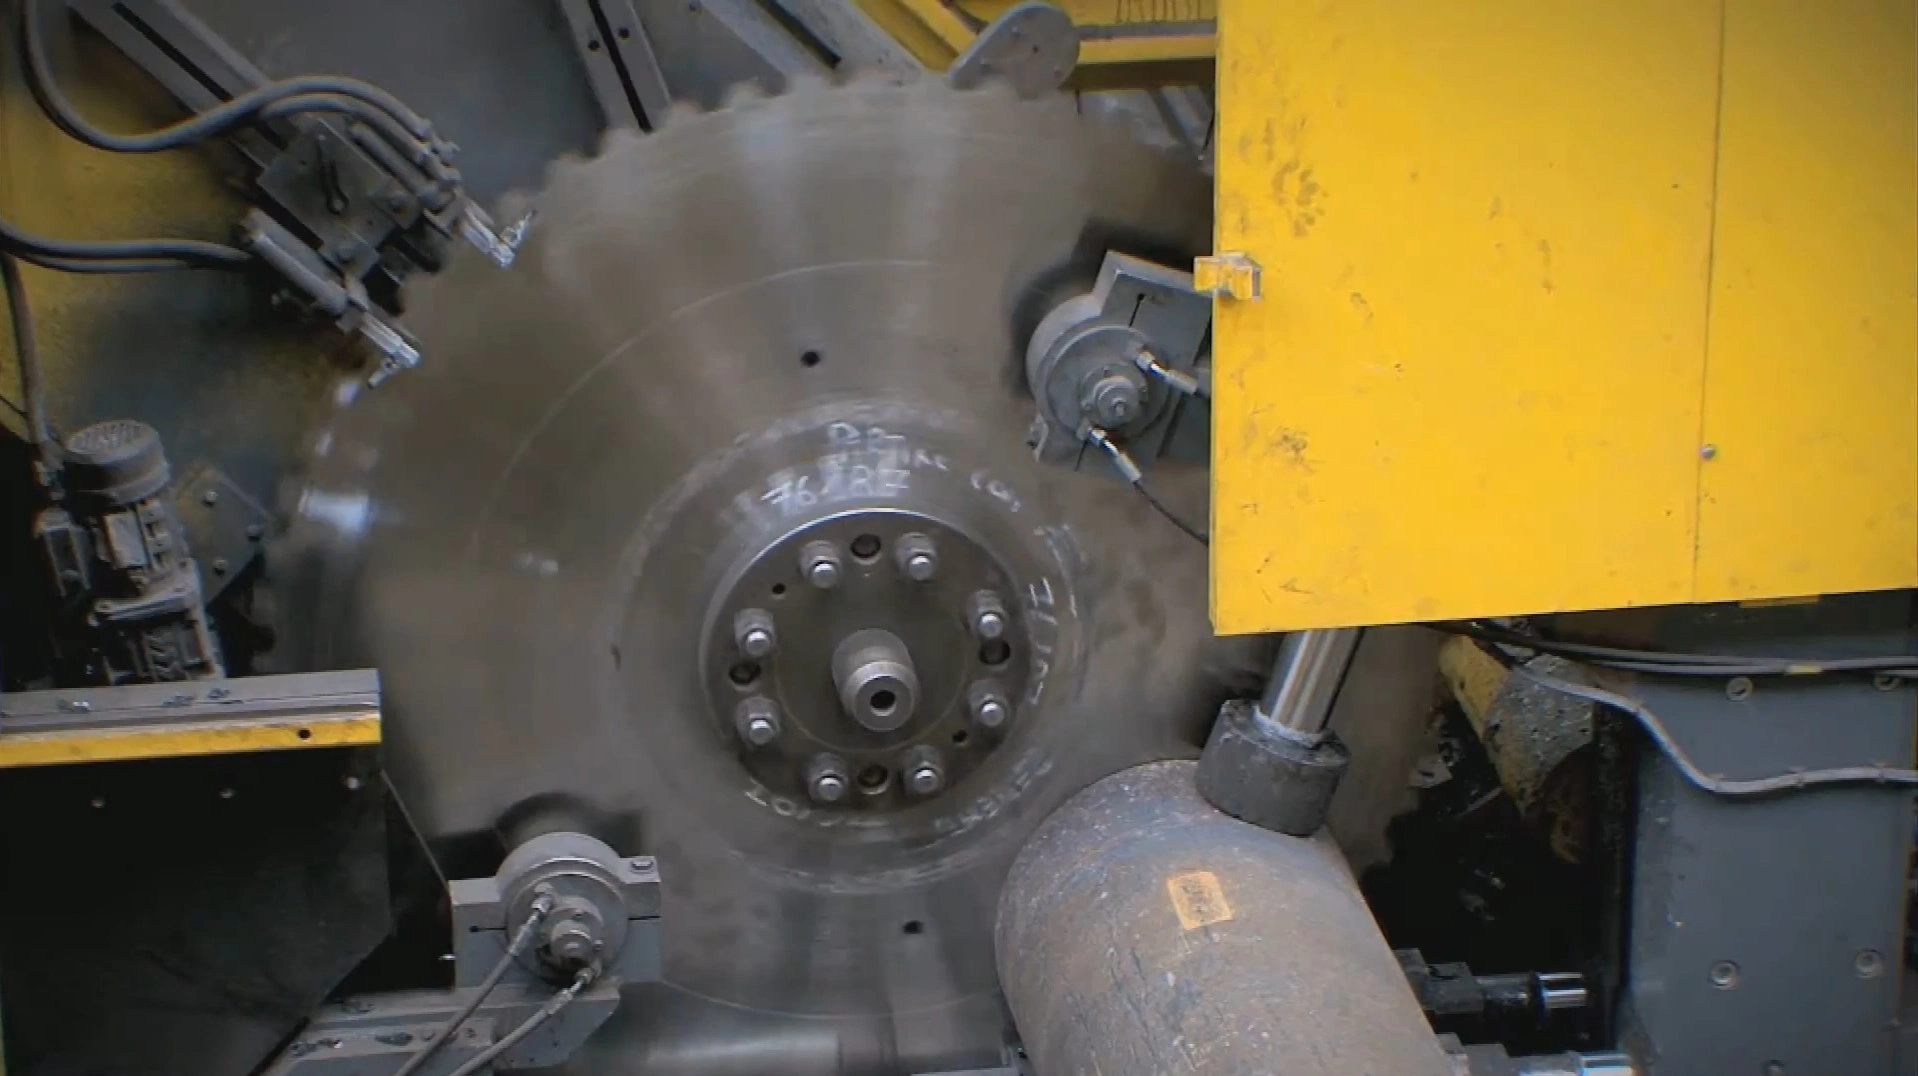
Giải pháp cắt đứt phôi nặng
Cắt phôi đặc theo nhịp độ nhà máy. Chính xác ở quy mô lớn.
Được thiết kế cho máy cưa nguội chịu tải nặng — Linsinger, SMS group và các dây chuyền tương đương — sử dụng lưỡi đường kính từ 500 mm đến 2000 mm. Nhà máy cán liên tục và dây chuyền rèn tốc độ cao không thể chờ công đoạn cắt đứt. Lưỡi cưa đĩa TCT chịu tải nặng của chúng tôi có một mục tiêu: cắt phôi đặc kích thước lớn ở tốc độ tiến dao tối đa, với độ vuông góc hoàn hảo, mà không trở thành điểm nghẽn của dây chuyền.
Thách thức trong ngành
Đặc tính vật lý của cắt sâu tiết diện đặc
Cắt đứt tiết diện đặc lớn trên dây chuyền liên tục là thử thách vật lý khắc nghiệt. Mỗi ngày, lưỡi cưa hợp kim hàn vảy cỡ lớn phải đối mặt với ba vấn đề này.
Tiến dao tối đa, tải tối đa
Để theo kịp dây chuyền liên tục, lưỡi cưa phải duy trì tốc độ tiến dao cao xuyên qua tiết diện đặc lớn. Điều đó đồng nghĩa hấp thụ lực cắt cực lớn và thoát lượng phoi khổng lồ trong từng giây — tải liên tục sẽ làm dừng đường cắt hoặc phá hỏng bất kỳ lưỡi nào không được thiết kế phù hợp.
Thoát phoi đường cắt sâu & kẹt lưỡi
Đây là dạng hư hỏng nghiêm trọng nhất khi cắt đặc. Khi lưỡi đi sâu vào phôi, mỗi phoi phải di chuyển quãng dài trong mạch cắt kín trước khi thoát ra. Ngay khi dòng phoi bị nghẽn, phoi nở và nén chặt — lập tức kẹt lưỡi, làm sứt răng hợp kim hoặc thậm chí cong thân thép.
Độ lệch & độ đảo ở đường kính cực lớn
Lưỡi 1,5 m có thân dày 8 mm, nặng trên 100 kg, nhưng dưới lực cắt và tải ly tâm cực lớn vẫn có xu hướng rung và chạy lệch ngang. Bất kỳ độ đảo nào cũng phá hỏng độ vuông góc của mặt phôi — và sai số này truyền thẳng sang công đoạn rèn hoặc gia công chính xác phía sau.
Giải pháp kỹ thuật của chúng tôi
Cách duy trì ổn định cho lưỡi cưa khổng lồ ở tiến dao tối đa
Tạo ứng suất động cho độ cứng vững tối đa
Để khắc phục độ đảo, mỗi thân lưỡi 500–2000 mm được cán tạo ứng suất chính xác theo thông số động chặt chẽ. Lưỡi duy trì phẳng và cứng vững ngay cả ở tốc độ quay tối đa và khi giãn nở nhiệt, giảm sai số vuông góc của mặt phôi xuống mức tối thiểu.
Hình học chia phoi hiệu quả cao
Để cắt đặc, chúng tôi sử dụng dạng răng phức tạp với bộ bẻ phoi chuyên dụng, buộc một phoi rộng, đặc tách thành hai hoặc ba dải hẹp. Giải pháp loại bỏ hiện tượng phoi nở và nén gây kẹt thân trong mạch cắt sâu, giúp quá trình cắt diễn ra trơn tru từ đầu đến cuối.
Giải pháp PVD & logistics — mảnh thay thế
TCT hàn vảy vẫn là lựa chọn chủ lực toàn diện nhất, nhưng lưỡi khổng lồ quá lớn để đưa vào buồng chân không phủ PVD. Với khách hàng cần tối đa hóa tuổi thọ một cạnh khi cắt thép mài mòn hoặc phải chịu chi phí vận chuyển xuyên biên giới để mài lại, chúng tôi cung cấp tùy chọn mảnh thay thế: mảnh phủ PVD bắt bu-lông vào thân và thay ngay trên máy.
Hệ sinh thái sản phẩm
Ma trận dụng cụ luyện kim nặng
Lưỡi cưa hợp kim hàn vảy cho phôi đặc và thép ray, cùng tùy chọn mảnh thay thế khi lớp phủ và logistics mài lại là yếu tố quan trọng nhất — tất cả có đường kính từ 500 đến 2000 mm.

TCT hàn vảy · 500–2000 mm
Lưỡi cưa nguội cắt phôi thép
Lưỡi cưa nguội hợp kim đường kính lớn để cắt bỏ đầu đuôi và cắt theo chiều dài phôi đặc bằng thép cacbon, thép hợp kim và thép không gỉ trên dây chuyền cán. Thân lưỡi được tạo ứng suất động và răng chia phoi tạo mặt cắt vuông góc ở tốc độ tiến dao mà nhà máy liên tục yêu cầu.
Phôi thép đặc · dây chuyền cán & rèn
Xem thông số kỹ thuật →
TCT hàn vảy · 500–2000 mm
Lưỡi cưa nguội cắt phôi ray & bánh xe
Mác hợp kim và hình học răng được tinh chỉnh cho thép cacbon cao, độ cứng cao của phôi ray và bánh xe. Được chế tạo để duy trì độ vuông góc và mặt cắt sạch qua những mẻ thép mài mòn nhất cấp cho cán ray và rèn bánh xe.
Thép ray cacbon cao & phôi bánh xe
Xem thông số kỹ thuật →
Mảnh thay thế · 500–2000 mm
Lưỡi cưa nguội răng mảnh thay thế cắt phôi ray & bánh xe
Mảnh hợp kim phủ PVD được kẹp cơ khí dành cho thép ray và bánh xe có tính mài mòn cao nhất. Lớp phủ chỉ có thể thực hiện trên các mảnh nhỏ độc lập giúp tối đa hóa tuổi thọ mỗi cạnh; mảnh mòn được thay ngay trên máy — không cần gửi lưỡi 100 kg đi mài lại. Đổi lại, mạch cắt rộng hơn.
Thép ray / bánh xe mài mòn · vận chuyển mài lại đường dài
Xem thông số kỹ thuật →Kết quả dự kiến
Chương trình lưỡi cưa này mang lại điều gì
Mức cải thiện mà dây chuyền cán, rèn hoặc ray có thể đạt được khi lưỡi cưa khổng lồ phù hợp với tiết diện, mác thép và nhịp độ cắt.
Tốc độ tiến dao rất cao và thoát phoi tin cậy giúp máy cưa theo kịp dây chuyền rèn hoặc cán liên tục, để công đoạn cắt đứt không làm chậm quy trình giá trị cao phía sau.
Thân lưỡi được cán tạo ứng suất duy trì độ phẳng dưới lực tiến dao cực lớn, tạo mặt phôi vuông góc mà công đoạn rèn và gia công chính xác phía sau yêu cầu.
Hình học chia phoi và — tại nơi cần thiết — mảnh thay thế phủ PVD kéo dài tuổi thọ, giảm số lần thay lưỡi, qua đó giảm chi phí và thời gian dừng trong mỗi chiến dịch sản xuất.
FAQ chuyên gia
Lựa chọn & chẩn đoán quy trình
Yếu tố nào quyết định kích thước phôi đặc lớn nhất có thể cắt trong một lượt?
Điều này phụ thuộc vào hình học. Chiều sâu cắt sử dụng được xấp xỉ bán kính lưỡi trừ bán kính bích kẹp và khoảng vượt an toàn. Tham khảo sơ bộ, lưỡi 1500 mm cắt tiết diện đặc khoảng 400–500 mm; với phôi lớn hơn cần tăng đường kính, đó là lý do các máy này dùng lưỡi đến 2000 mm. Hãy cho chúng tôi biết tiết diện lớn nhất để lựa chọn đường kính, độ dày thân và số răng.
Làm thế nào khắc phục tắc phoi khi lưỡi 1,5 m cắt phôi đặc 400 mm?
Thoát phoi đường cắt sâu được giải quyết bằng hình học răng. Chúng tôi sử dụng bộ chia phoi nhiều bậc chuyên dụng trên răng hợp kim. Thay vì một phoi rộng cuộn lại, nở và kẹt trong mạch cắt, răng xén kim loại thành các phoi hẹp, phân đoạn, dễ thoát khỏi hầu răng trước khi tạo ma sát hoặc kẹt thân lưỡi.
Khi nào nên chọn lưỡi mảnh thay thế thay cho lưỡi TCT hàn vảy thông thường?
TCT hàn vảy là lựa chọn chủ lực — mạch cắt hẹp hơn, hao hụt vật liệu ít hơn và độ ổn định tổng thể vượt trội. Chỉ nên cân nhắc mảnh thay thế nếu (1) cắt thép có tính mài mòn cực cao, nơi lớp phủ PVD chỉ thực hiện được trên mảnh nhỏ độc lập là thiết yếu cho tuổi thọ dụng cụ, hoặc (2) nhà máy ở xa trung tâm mài lại, khiến việc vận chuyển lưỡi khổng lồ 100 kg hai chiều quá tốn kém và bất tiện. Thiết kế mảnh cần mạch cắt rộng hơn một chút, nên hao hụt vật liệu mỗi lần cắt cũng tăng nhẹ.
Mặt cắt phôi ray mất độ vuông góc — do máy hay do lưỡi cưa?
Với lưỡi khổng lồ cắt thép cacbon cao đặc, nguyên nhân gần như luôn là độ lệch ngang chứ không phải lỗi trục tiến dao. Phoi có thể nén trong mạch cắt và đẩy thân sang bên, hoặc thân lưỡi mất ứng suất nên không còn chịu được tải cắt. Lưỡi của chúng tôi xử lý cả hai: hình học chia phoi giữ hầu răng thông thoáng, còn cán tạo ứng suất động chặt chẽ giữ thân phẳng và cứng dưới toàn bộ lực tiến dao để mặt cắt duy trì vuông.
Thép ray và bánh xe cacbon cao có cần lưỡi khác với phôi thông thường không?
Có. Phôi ray và bánh xe cứng, mài mòn hơn đáng kể so với phôi thép cacbon thông thường, nên làm cạnh mòn nhanh hơn và đòi hỏi mác hợp kim dai hơn cùng hình học răng được tinh chỉnh cho tải đó. Chúng tôi cung cấp lưỡi hàn vảy chuyên dụng cho ray và bánh xe; với mẻ thép mài mòn nhất có phiên bản mảnh thay thế phủ PVD để tối đa hóa tuổi thọ một cạnh và thay mảnh ngay trên máy.
Nhận phương án cắt
Máy cưa không bao giờ nên là điểm nghẽn của dây chuyền
Hãy cho chúng tôi biết tiết diện phôi và mác thép, model máy, đường kính lưỡi cùng yêu cầu độ vuông góc; kỹ sư của chúng tôi sẽ đề xuất thân lưỡi, mác hợp kim và hình học răng giúp dây chuyền cán, rèn hoặc ray vận hành liên tục.