
Rešenja za odsecanje masivnih gredica
Režite pune gredice tempom valjaonice. Preciznost pri ogromnim dimenzijama.
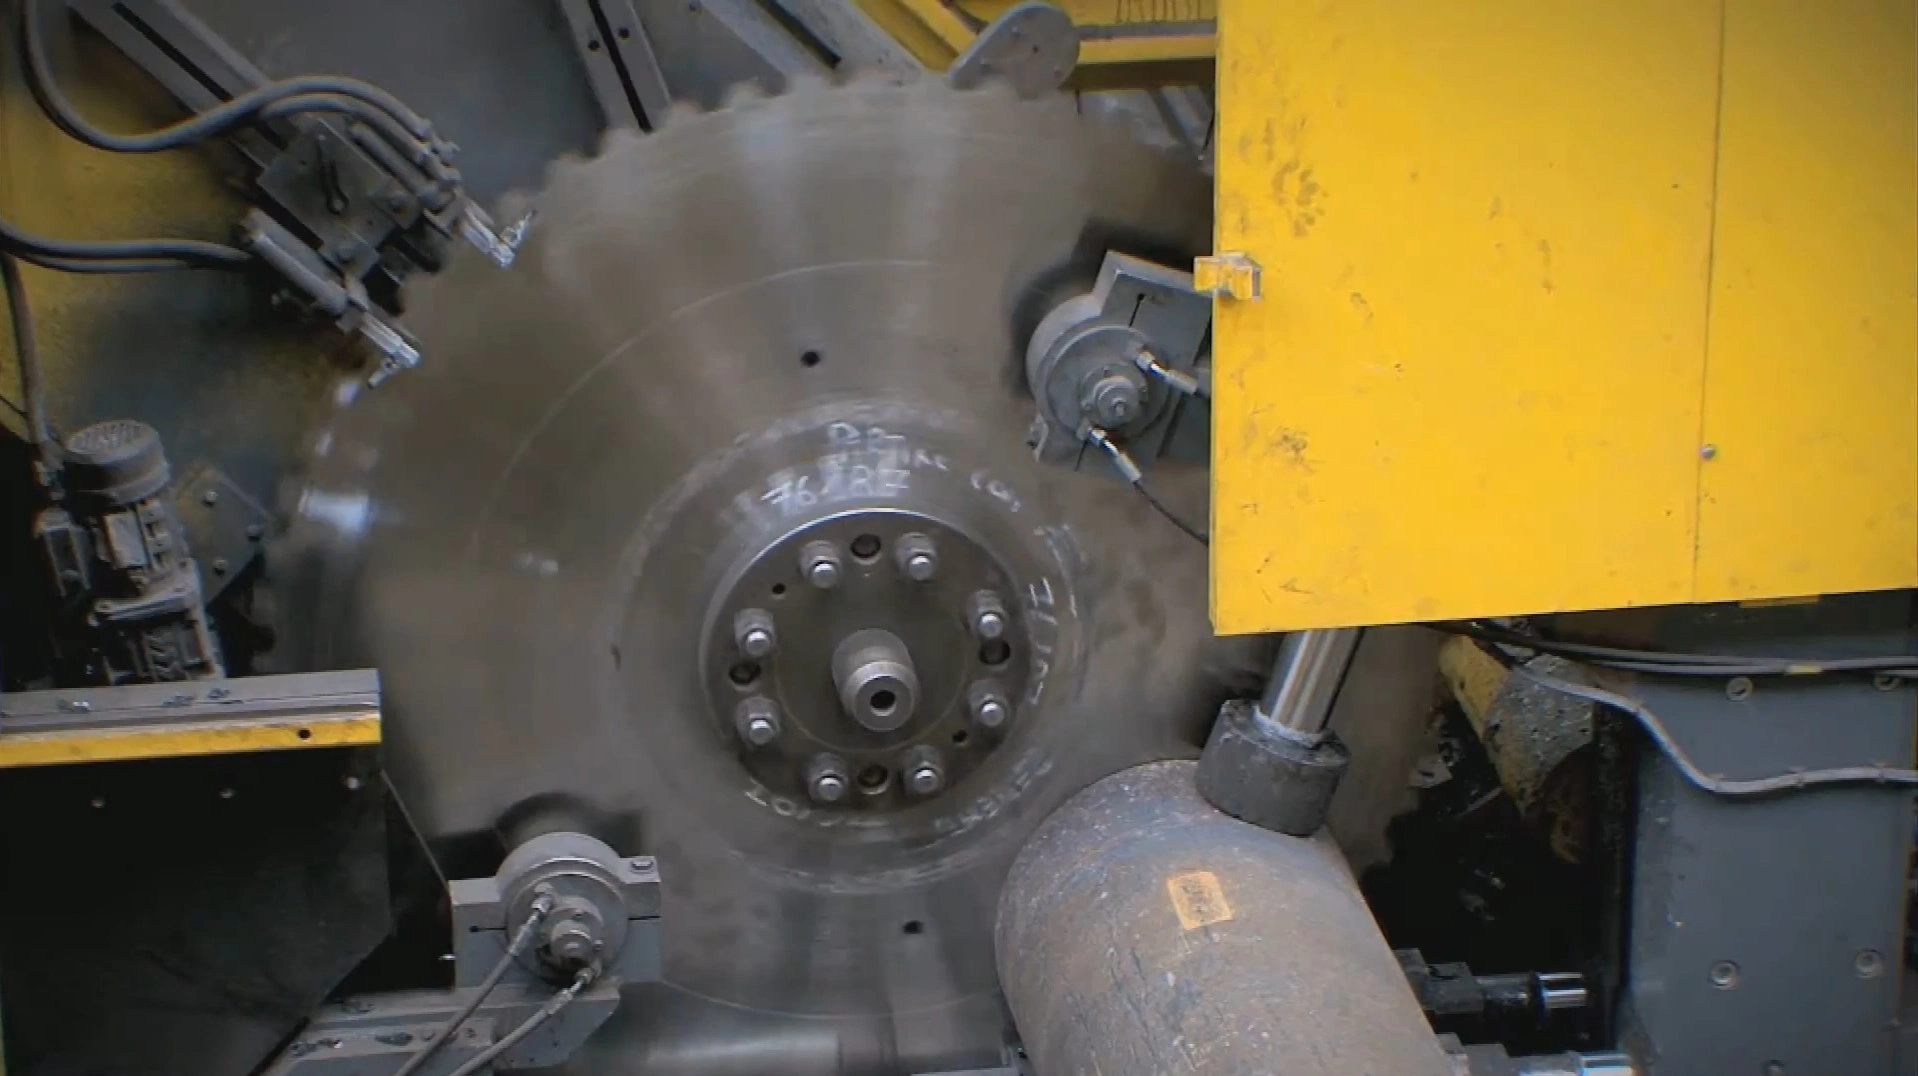
Projektovani za robusne hladne testere — Linsinger, SMS group i slične linije — sa listovima prečnika od 500 mm do 2000 mm. Brze kontinuirane valjaonice i linije za kovanje ne mogu čekati na odsecanje. Naši robusni TCT listovi imaju jedan cilj: da odvoje masivnu punu gredicu pri najvećoj brzini posmaka, uz savršenu upravnost, bez stvaranja uskog grla u proizvodnoj liniji.
Izazovi u industriji
Fizika dubokog rezanja punog preseka
Odsecanje velikog punog preseka na kontinuiranoj liniji predstavlja ekstremno fizičko opterećenje. Veliki standardni listovi sa tvrdo lemljenim tvrdometalnim zubima svakodnevno se suočavaju sa ova tri problema.
Najveći posmak, najveće opterećenje
Da bi pratio kontinuiranu liniju, list mora održavati veliki posmak kroz čitav masivni puni presek. To znači preuzimanje ogromne sile rezanja i iznošenje velike količine strugotine svake sekunde. Takvo trajno opterećenje zaustaviće rez ili oštetiti svaki list koji nije projektovan za ove uslove.
Odvođenje strugotine iz dubokog reza i zaglavljivanje
Najkritičniji uzrok otkaza pri rezanju punog materijala. Kako list ulazi duboko u gredicu, svaka strugotina mora preći dug put kroz zatvoren rez pre izlaska. Čim se odvođenje zaguši, strugotina se sabija i nagomilava, trenutno zaglavljuje list, krza tvrdi metal ili čak deformiše čelično telo.
Skretanje i bacanje pri veoma velikom prečniku
List prečnika 1,5 m ima telo debljine 8 mm i masu veću od 100 kg, ali pod ogromnom silom rezanja i centrifugalnim opterećenjem i dalje može da vibrira i bočno skreće. Svako bacanje narušava upravnost čela gredice, a ta greška neposredno prelazi u naredni postupak preciznog kovanja ili mašinske obrade.
Naš tehnički pristup
Kako održavamo stabilnost ogromnog lista pri punom posmaku
Dinamičko zatezanje tela za najveću krutost
Radi sprečavanja bacanja svako telo prečnika 500–2000 mm precizno se zateže valjanjem prema strogim dinamičkim specifikacijama. List ostaje potpuno ravan i krut čak i pri punom broju obrtaja i termičkom širenju, svodeći grešku upravnosti čela gredice na apsolutni minimum.
Efikasna geometrija za lomljenje strugotine
Za rezanje punog materijala koristimo složen oblik zuba sa namenskim lomačima strugotine koji jednu široku, čvrstu strugotinu dele na dve ili tri uske trake. Time se uklanja širenje i sabijanje strugotine koje zaglavljuje telo u dubokom rezu i obezbeđuje nesmetano rezanje kroz ceo presek.
PVD i logistička alternativa — izmenljive pločice
Tvrdo lemljeni TCT ostaje najsnažniji univerzalni standardni izbor, ali ogroman list ne može stati u vakuumsku komoru za PVD prevlačenje. Kupcima kojima je potreban maksimalan vek pojedinačne rezne ivice na abrazivnom čeliku ili koji imaju skupu prekograničnu logistiku oštrenja nudimo izvedbu sa izmenljivim pločicama: pločice sa PVD prevlakom pričvršćene su za telo i menjaju se na samoj mašini.
Program proizvoda
Program alata za tešku metalurgiju
Listovi sa tvrdo lemljenim tvrdometalnim zubima za pune gredice i čelik za šine, uz izvedbu sa izmenljivim pločicama kada su prevlaka i logistika oštrenja presudni — svi u opsegu od 500 do 2000 mm.

Tvrdo lemljeni TCT · 500–2000 mm
Listovi kružnih testera za hladno rezanje čeličnih gredica
Tvrdometalni listovi velikog prečnika za odsecanje čela i krajeva i rezanje na meru punih gredica od ugljeničnog, legiranog i nerđajućeg čelika na linijama za valjanje. Dinamički zategnuto telo i zubi sa lomačima strugotine daju ravne, upravne površine pri brzini posmaka koju zahteva kontinuirana valjaonica.
Pune čelične gredice · linije za valjanje i kovanje
Pogledajte specifikacije →
Tvrdo lemljeni TCT · 500–2000 mm
Listovi kružnih testera za hladno rezanje gredica za šine i točkove
Klasa tvrdog metala i geometrija zuba prilagođene visokougljeničnom čeliku velike tvrdoće za šine i železničke točkove. Konstruisani da održavaju upravnost i čistu površinu reza čak i kod najabrazivnijih šarži za valjanje šina i kovanje točkova.
Visokougljenični čelik za šine i gredice za točkove
Pogledajte specifikacije →
Izmenljive pločice · 500–2000 mm
Listovi za hladno rezanje sa izmenljivim zubima za gredice za šine i točkove
Mehanički stegnute tvrdometalne pločice sa PVD prevlakom za najabrazivnije čelike za šine i točkove. Prevlaka, moguća samo na malim odvojenim pločicama, maksimalno produžava vek rezne ivice, a istrošene pločice menjaju se na mašini, bez slanja lista mase 100 kg na ponovno oštrenje. Kompromis je nešto širi rez.
Abrazivni čelik za šine i točkove · zahtevna logistika oštrenja
Pogledajte specifikacije →Očekivani rezultati
Rezultati ovog programa listova
Poboljšanja koja linija za valjanje, kovanje ili proizvodnju šina može očekivati kada je veliki list usklađen sa presekom, klasom čelika i taktom rezanja.
Velike brzine posmaka i pouzdano odvođenje strugotine omogućavaju testeri da prati kontinuiranu liniju za kovanje ili valjanje, tako da odsecanje nikada ne usporava vredan proizvodni proces.
Tela zategnuta valjanjem zadržavaju ravnost pod ogromnom silom posmaka i daju upravna čela gredica potrebna za naredno precizno kovanje i mašinsku obradu.
Geometrija za lomljenje strugotine i, kada je potrebno, izmenljive pločice sa PVD prevlakom produžavaju radni vek i smanjuju broj zamena listova, troškove i zastoje tokom svake proizvodne kampanje.
Stručna pitanja i odgovori
Izbor alata i dijagnostika procesa
Šta određuje najveću punu gredicu koju list može odseći u jednom prolazu?
Odlučujuća je geometrija. Iskoristiva dubina reza približno odgovara poluprečniku lista umanjenom za poluprečnik stezne prirubnice i bezbednosni dodatak. Okvirno, list prečnika 1500 mm odseca pune preseke od 400–500 mm. Za veće gredice potreban je veći prečnik, zbog čega ove testere koriste listove do 2000 mm. Pošaljite nam najveći presek, a mi ćemo uskladiti prečnik, debljinu tela i broj zuba.
Kako sprečavate začepljenje strugotinom kada list od 1,5 m reže punu gredicu od 400 mm?
Odvođenje strugotine iz dubokog reza rešava se geometrijom zuba. Na tvrdometalnim zubima koristimo posebne višestepene lomače strugotine. Umesto jedne široke uvijene strugotine koja se širi i zaglavljuje rez, zubi dele metal na uže segmente koji lako izlaze iz međuzubnog prostora pre nego što mogu stvoriti trenje ili zaglaviti telo lista.
Kada treba izabrati list sa izmenljivim pločicama umesto standardnog tvrdo lemljenog TCT lista?
Tvrdo lemljeni TCT je standardno radno rešenje: uži rez, manji gubitak materijala i izuzetna ukupna stabilnost. Izvedbu sa izmenljivim pločicama razmotrite samo ako (1) režete izuzetno abrazivan čelik za koji je PVD prevlaka, moguća jedino na malim odvojenim pločicama, presudna za vek alata ili (2) je pogon udaljen od centra za oštrenje, pa je slanje lista mase 100 kg u oba smera preskupo i nepraktično. Ova izvedba zahteva nešto širi rez, pa je gubitak materijala po rezu neznatno veći.
Gubimo upravnost pri rezanju gredica za šine — da li je uzrok mašina ili list?
Kod velikog lista u punom visokougljeničnom čeliku uzrok je gotovo uvek bočno skretanje, a ne greška ose posmaka. Strugotina se ili sabija u rezu i potiskuje telo bočno ili je telo izgubilo zategnutost i više ne može da se odupre sili rezanja. Naši listovi rešavaju oba problema: geometrija za lomljenje strugotine održava međuzubni prostor čistim, a precizno dinamičko zatezanje valjanjem održava telo ravnim i krutim pod punom silom posmaka.
Da li je za visokougljenični čelik za šine i točkove potreban drugačiji list nego za obične gredice?
Da. Gredice za šine i točkove znatno su tvrđe i abrazivnije od standardnih ugljeničnih gredica, pa brže habaju rezne ivice i zahtevaju žilaviju klasu tvrdog metala i geometriju zuba prilagođenu tom opterećenju. Isporučujemo namenski tvrdo lemljeni list za šine i točkove, a za najabrazivnije šarže i izvedbu sa izmenljivim pločicama sa PVD prevlakom, koja maksimalno produžava vek rezne ivice i omogućava zamenu pločica na mašini.
Zatražite plan rezanja
Testera nikada ne treba da bude usko grlo vaše linije
Pošaljite nam presek gredice i klasu čelika, model testere, prečnik lista i zahtevanu upravnost, a naši inženjeri preporučiće telo, klasu tvrdog metala i geometriju zuba koji održavaju rad linije za valjanje, kovanje ili proizvodnju šina.