
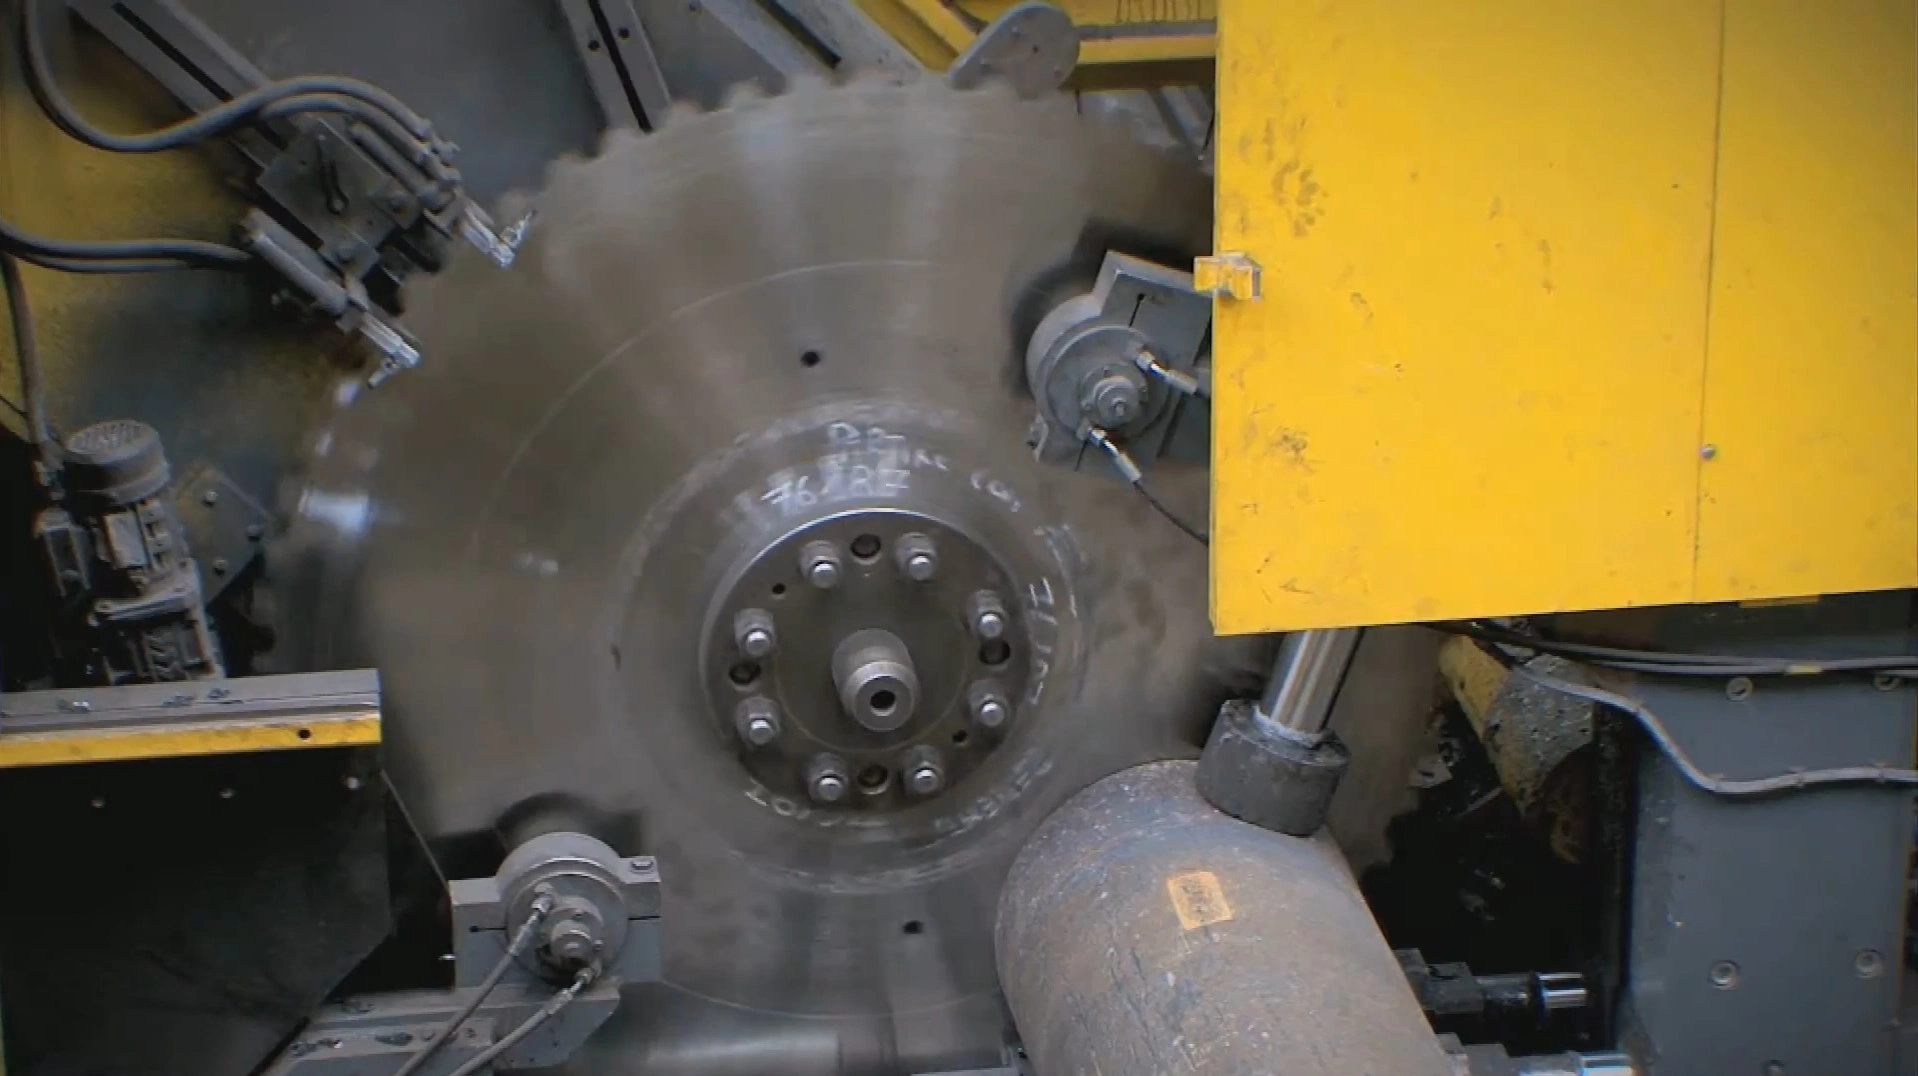
Решения для отрезки тяжёлых заготовок
Режьте массивные заготовки в темпе стана. Точность в масштабе тяжёлой металлургии.
Разработано для тяжёлых холодно-пильных станков — линий Linsinger, SMS group и аналогичных — с диаметрами пильных дисков от 500 мм до 2000 мм. Высокопроизводительные непрерывные прокатные станы и кузнечные линии не могут ждать отрезки. Наши промышленные пильные диски по стали с твёрдосплавными напайками существуют для одной цели: разрезать массивные заготовки на максимальной скорости подачи, с идеальной перпендикулярностью, не становясь узким местом вашей линии.
Задачи отрасли
Физика глубокой резки массивного сечения
Разрезать крупное массивное сечение на непрерывной линии — жёсткое физическое испытание. Каждый день стандартные гигантские пильные диски с твердосплавной пайкой противостоят этим трём проблемам.
Максимальная подача — максимальная нагрузка
Чтобы не отставать от непрерывной линии, пильный диск должен выдерживать агрессивную скорость подачи через большое массивное сечение. Это означает поглощение огромной силы резания и отвод потока стружки каждую секунду реза — устойчивая нагрузка, которая остановит рез или разрушит любой диск, не рассчитанный на такие условия.
Эвакуация стружки из глубокого пропила и заклинивание
Самый тяжёлый вид отказа при резке массива. По мере того как пильный диск углубляется в заготовку, каждая стружка должна пройти длинный путь внутри закрытого пропила, прежде чем выйти наружу. Как только эвакуация затрудняется, стружка разбухает и уплотняется — мгновенно заклинивая диск, скалывая твёрдый сплав или даже деформируя стальное полотно.
Отклонение и биение при огромном диаметре
Диск диаметром 1,5 м имеет полотно толщиной 8 мм и весит более 100 кг, однако под огромной силой резания и центробежной нагрузкой он всё равно стремится вибрировать и отклоняться в сторону. Любое биение разрушает перпендикулярность торца заготовки — и эта погрешность напрямую переходит в последующую прецизионную ковку или механообработку.
Наш технический подход
Как мы удерживаем гигантский пильный диск стабильным на полной подаче
Динамическое натяжение полотна для максимальной жёсткости
Для борьбы с биением каждое полотно диаметром 500–2000 мм подвергается точному роликовому натяжению по жёстким динамическим нормам. Пильный диск остаётся идеально плоским и жёстким даже при полной скорости вращения и тепловом расширении, удерживая погрешность перпендикулярности торца заготовки на абсолютном минимуме.
Агрессивная геометрия дробления стружки
Для резки массива мы применяем сложный профиль зуба со специализированными стружколомами, которые заставляют одну широкую цельную стружку разрушаться на две-три узкие ленты. Это устраняет разбухание и уплотнение стружки, заклинивающее полотно в глубоком пропиле, и обеспечивает плавное прохождение реза до самого конца.
Альтернатива PVD и логистики — сменные пластины
Твердосплавная пайка по-прежнему остаётся наиболее универсальным и надёжным основным решением, однако гигантский пильный диск слишком велик, чтобы поместиться в вакуумную камеру для PVD-покрытия. Для заказчиков, стремящихся к максимальной стойкости на одно лезвие при резке абразивной стали или сталкивающихся с дорогостоящей трансграничной логистикой переточки, мы предлагаем вариант со сменными пластинами: пластины с PVD-покрытием крепятся к полотну болтами и меняются прямо на станке.
Продуктовая экосистема
Матрица инструмента для тяжёлой металлургии
Пильные диски с твердосплавной пайкой для массивных заготовок и рельсовой стали, а также вариант со сменными пластинами там, где покрытие и логистика переточки наиболее критичны — все диаметром от 500 до 2000 мм.

Пайка ТСТ · 500–2000 мм
Пильные диски по стали для отрезки заготовок
Крупногабаритные твердосплавные пильные диски для холодной резки — для подрезки торцов и резки в размер массивных заготовок из углеродистой, легированной и нержавеющей стали на прокатных линиях. Динамически натянутое полотно и зуб с дроблением стружки обеспечивают прямоугольные перпендикулярные торцы при подаче, которую требует непрерывный стан.
Массивные стальные заготовки · прокатные и кузнечные линии
Смотреть характеристики →
Пайка ТСТ · 500–2000 мм
Пильные диски по стали для заготовок рельсов и колёс
Твердосплавный сорт и геометрия зуба, подобранные под высокоуглеродистую высокотвёрдую сталь заготовок рельсов и колёс. Созданы для сохранения перпендикулярности и чистого торца реза при наиболее абразивных нагревах, поступающих на прокатку рельсов и ковку колёс.
Высокоуглеродистая рельсовая сталь и заготовки колёс
Смотреть характеристики →
Сменные пластины · 500–2000 мм
Пильные диски со сменными зубьями для заготовок рельсов и колёс
Механически закреплённые твердосплавные пластины с PVD-покрытием для наиболее абразивной рельсовой и колёсной стали. Покрытие, возможное только на небольших независимых пластинах, максимизирует стойкость на одно лезвие, а изношенные пластины меняются прямо на станке — без отправки диска весом 100 кг на переточку. Компромисс — несколько бо́льшая ширина пропила.
Абразивная рельсовая / колёсная сталь · дальняя логистика переточки
Смотреть характеристики →Ожидаемые результаты
Что даёт эта программа пильных дисков
Эффект, которого может ожидать прокатная, кузнечная или рельсовая линия, когда гигантский пильный диск подобран под сечение, марку стали и темп реза.
Экстремальные скорости подачи и надёжная эвакуация стружки позволяют пиле не отставать от непрерывной кузнечной или прокатной линии, так что отрезка никогда не тормозит высокоценный процесс, который её питает.
Роликово-натянутые полотна сохраняют плоскостность под огромной силой подачи, обеспечивая перпендикулярные торцы заготовок, на которые опираются последующие прецизионная ковка и механообработка.
Геометрия дробления стружки и — там, где это важно — сменные пластины с PVD-покрытием продлевают срок службы и сокращают количество смен пильного диска, снижая затраты и простои на каждой кампании.
Экспертные вопросы и ответы
Выбор инструмента и диагностика процесса
Что определяет максимальную массивную заготовку, которую пильный диск может разрезать за один проход?
Всё сводится к геометрии. Полезная глубина реза — это примерно радиус диска минус радиус прижимного фланца и запас хода. В качестве приблизительного ориентира: пильный диск диаметром 1500 мм разрезает массивные сечения в диапазоне 400–500 мм; для более крупных заготовок увеличивают диаметр — именно поэтому эти станки работают с дисками до 2000 мм. Сообщите нам своё максимальное сечение, и мы подберём диаметр, толщину полотна и число зубьев.
Как решается проблема забивания стружкой, когда диск диаметром 1,5 м режет массивную заготовку 400 мм?
Эвакуация стружки из глубокого пропила решается геометрией зуба. Мы применяем специальные многоступенчатые стружкодробители на твердосплавных пластинах. Вместо одной широкой закрученной стружки, которая разбухает и забивает пропил, зубья делят металл на более узкие, сегментированные стружки, которые легко вымываются из стружечной канавки, не успевая создать трение или заклинить полотно диска.
Когда выбирать пильный диск со сменными пластинами, а не стандартный с твердосплавной пайкой?
Твердосплавная пайка — это основная рабочая лошадка: более узкий пропил, меньше потерь материала и отличная общая стабильность. Рассматривайте вариант со сменными пластинами только в двух случаях: (1) вы режете чрезвычайно абразивную сталь, где PVD-покрытие, возможное только на небольших независимых пластинах, принципиально необходимо для стойкости инструмента, или (2) ваш завод расположен далеко от любого центра переточки, и отправлять гигантский диск весом 100 кг туда и обратно слишком дорого и неудобно. Имейте в виду, что конструкция со сменными пластинами требует несколько бо́льшей ширины пропила, так что потери материала на каждый рез чуть выше.
На рельсовых заготовках теряем перпендикулярность — в чём причина: в станке или в пильном диске?
На гигантском пильном диске при работе с массивной высокоуглеродистой сталью это почти всегда боковое отклонение, а не ошибка оси подачи. Либо стружка уплотняется в пропиле и толкает полотно в сторону, либо полотно потеряло натяжение и больше не способно противостоять нагрузке резания. Наши пильные диски решают обе проблемы: геометрия дробления стружки держит канавку открытой, а жёсткое динамическое роликовое натяжение удерживает полотно плоским и жёстким на полной подаче, обеспечивая прямой торец.
Нужен ли другой пильный диск для высокоуглеродистой рельсовой и колёсной стали в сравнении с обычными заготовками?
Да. Рельсовые и колёсные заготовки значительно твёрже и абразивнее, чем рядовые углеродистые заготовки, поэтому они быстрее изнашивают режущие кромки и требуют более вязкого твердосплавного сорта и геометрии зуба, адаптированной к этой нагрузке. Мы поставляем специализированный пильный диск с твердосплавной пайкой для этих условий, а для наиболее абразивных нагревов — версию со сменными пластинами с PVD-покрытием, которая максимизирует стойкость на одно лезвие и позволяет менять пластины прямо на станке.
Получить план резки
Пила не должна быть узким местом вашей линии
Сообщите нам сечение и марку стали вашей заготовки, модель станка и диаметр пильного диска, а также требование к перпендикулярности — и наши инженеры порекомендуют полотно, твердосплавный сорт и геометрию зуба, которые удержат вашу прокатную, кузнечную или рельсовую линию в движении.