
Решения для мерной резки стали
Высокоскоростная холодная резка металла
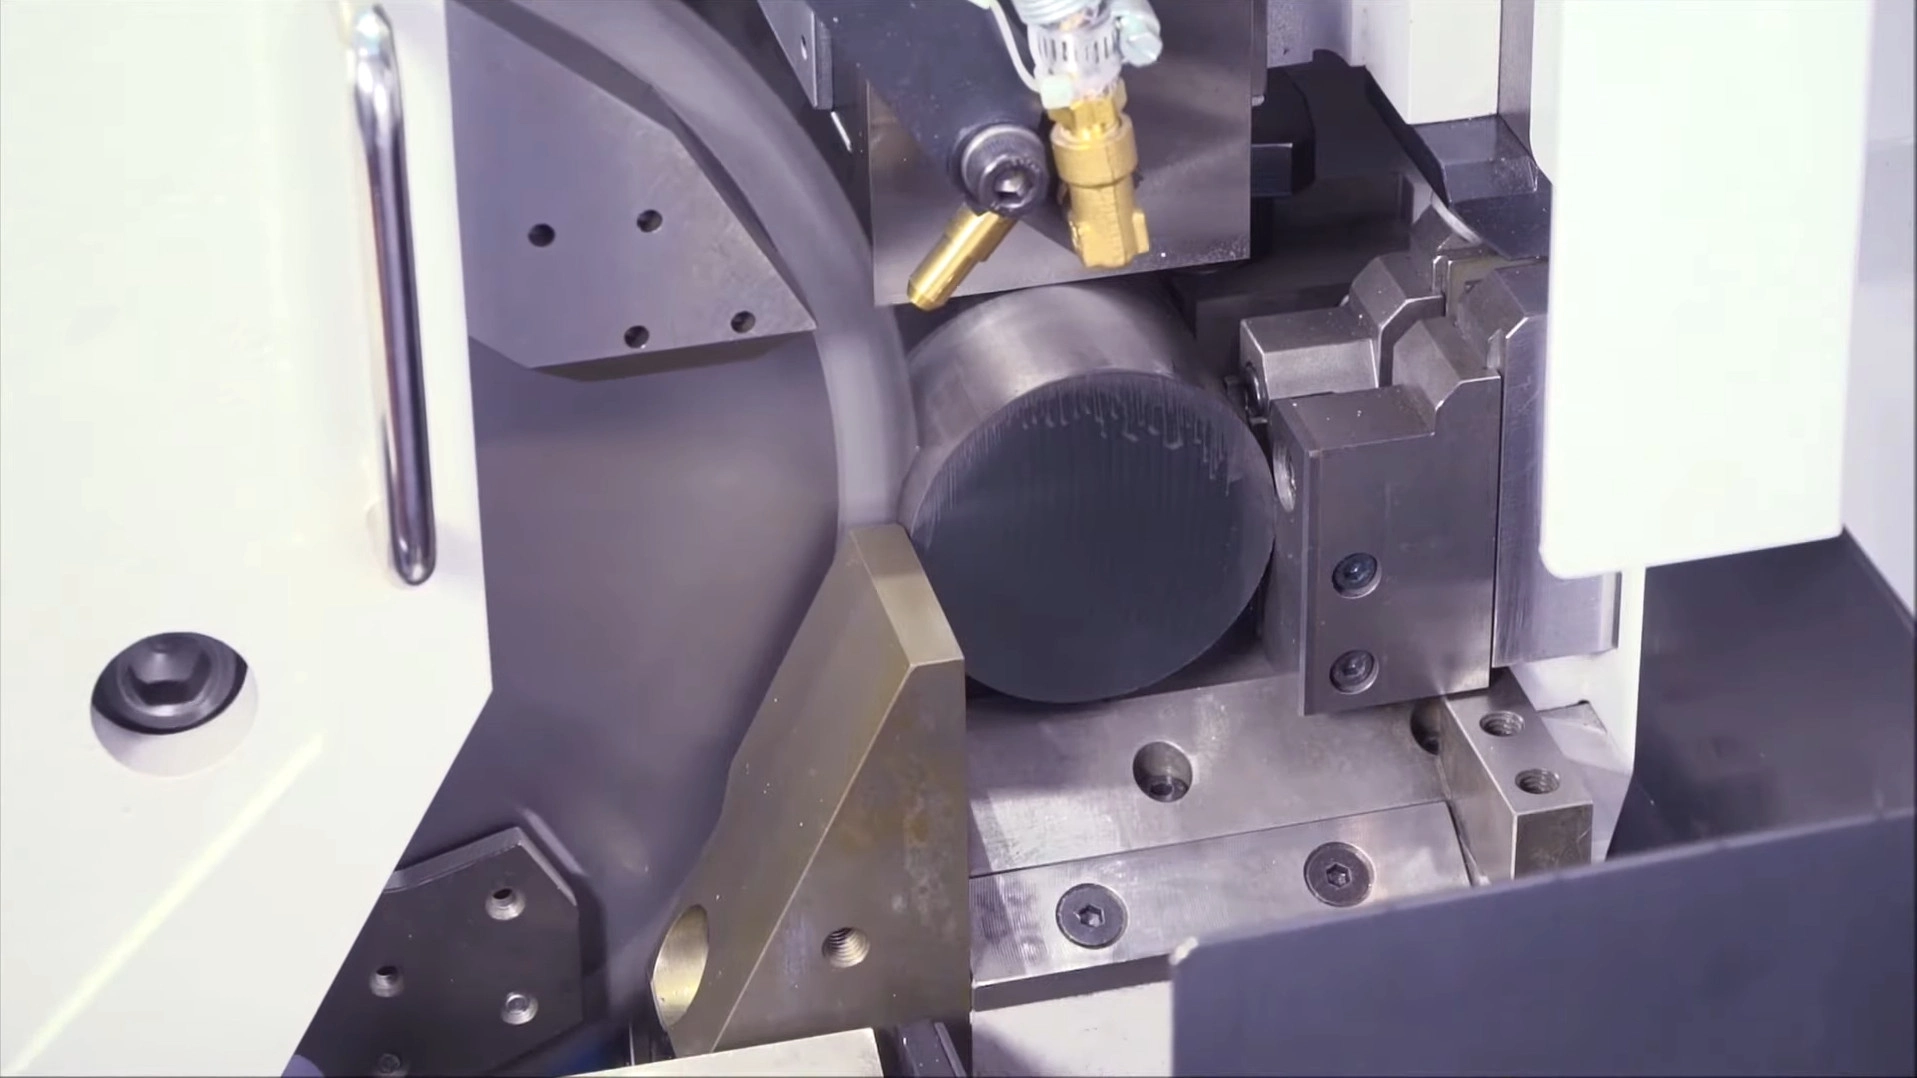
Бескомпромиссная точность на производственной скорости на станках SOCO, Tsune, Kasto, Nishijima, Noritake и Everising. При резке сплошных заготовок для ковки, толстостенных труб для подшипников или толстых плит вместо термической резки наши пильные диски по металлу из кермета и твёрдого сплава обеспечивают чистые, ровные, холодные резы без зоны термического влияния.
Почему холодная резка окупается
«Холодность» холодной резки — вот в чём её ценность
Чистый, ровный, холодный рез — это не эстетика. Он определяет то, что происходит у пресса, в патроне и в итоговой себестоимости.
Физика: тепло уходит вместе со стружкой
Когда зуб скалывает сплошную сталь, температура в зоне сдвига мгновенно скачет вверх. Геометрия зубьев наших дисков из кермета и твёрдого сплава закручивает стружку в момент её образования, унося подавляющую часть тепла резания вместе со сливной стружкой.
- Заготовка остаётся холодной — никакой зоны термического влияния, никакого упрочнения кромки, никаких изменений в микроструктуре.
- Следующая операция — токарная обработка с ЧПУ, фрезерование, нарезка резьбы — получает чистую, мягкую, готовую к обработке сталь.
- Отсутствие упрочнения кромки означает отсутствие преждевременного износа, передаваемого на последующие операции.
Экономика: выход материала и стоимость передела
Чистый, ровный торец снижает затраты на каждой последующей операции после пилы — а при резке коротких заготовок более тонкий пропил сокращает расход самого сырья.
- Ковка и холодная высадка: плоские, без следов заготовки исключают трещины складки, зарождающиеся от рисок пилы, а заготовки с точным весом защищают дорогостоящий инструмент от нецентрального нагружения.
- Подача на ЧПУ: ровные торцы без заусенцев не вызывают заклинивания в прутковых подателях, обеспечивая стабильность зажима и касания по оси Z.
- Вариант тонкого пропила: уменьшение ширины пропила с 2,0 мм до 1,5 мм при высокочастотной резке коротких заготовок экономит 0,5 мм дорогостоящего сплава на каждом резе — при десятках тысяч резов в сутки это весомая экономия.
Проблемы отрасли
Четыре проблемы, знакомые каждому цеху мерной резки
Будь то внутренний цех отрезки, снабжающий ковочный пресс и станки ЧПУ, или сервисный центр, продающий резаный металл, — именно эти четыре проблемы определяют производительность, уровень брака и репутацию.
Узкие места по цикловому времени в массовом производстве
Ленточные пилы попросту слишком медленны, чтобы обеспечить бесперебойную подачу ковочного пресса или батареи станков ЧПУ, а диски из быстрорежущей стали быстро изнашиваются на твёрдых сплавах. В любом случае пост отрезки становится узким местом, а постоянные смены дисков превращаются в незапланированные простои.
Дефекты поковок из-за низкого качества реза
Холодная высадка и ковка крайне требовательны к качеству заготовки. Волнистые риски пилы и заусенцы складываются под давлением и зарождают скрытые трещины внутри поковки, а некосоугольные резы нарушают вес заготовки — сокращая ресурс дорогостоящего инструмента и порождая брак у заказчика.
Наклёп нержавеющей и легированной стали
Обработка нержавеющей стали 304/316 или твёрдого сплава тупым или трущимся лезвием мгновенно приводит к наклёпу поверхности. Этот упрочнённый слой тут же разрушает твердосплавную пластину на следующей токарной или фрезерной операции.
ЗТВ и неэффективность при обработке плит
Сервисные центры, режущие толстый прокат газовой или лазерной резкой, платят дважды: процесс медленный и энергозатратный, а упрочнённая кромка с зоной термического влияния создаёт серьёзные трудности при последующей механообработке.
Наш технический подход
Как мы обеспечиваем ровный, холодный, стабильный рез
Двойная система напаек: кермет и твёрдый сплав
Правильная напайка под конкретный материал, а не универсальный сплав для всего подряд. Кермет (TiC/TiN) обладает выдающейся горячей твёрдостью и химической инертностью к железу — идеален для высокоскоростной непрерывной резки сплошного углеродистого и низколегированного стального проката, обеспечивая зеркальную поверхность и длительный ресурс. Твёрдый сплав обеспечивает ударную вязкость, необходимую для нержавеющей стали, твёрдых сплавов и прерывистых резов труб, противостоя выкрашиванию, которое быстро выводит из строя менее качественные диски.
Динамическое вальцевание корпуса — нулевое отклонение
Заготовки с точным весом и чистой поверхностью начинаются с корпуса, который не уводит в сторону. Каждый стальной корпус прецизионно вальцуется под его рабочую скорость: при нагреве в процессе непрерывного резания внутренние напряжения выравниваются, диск остаётся жёстким — без биения и бокового увода при врезании зуба в сплошной прут.
Жёсткие допуски на посадочное отверстие и боковая геометрия для удержания плоскостности
Мы выдерживаем жёсткие допуски на посадочное отверстие и штифтовые отверстия, а боковые грани зубьев шлифуем алмазными кругами с высокой зернистостью, чтобы боковая кромка работала как зачистная — устраняя мелкие гребешки, которые иначе оставляла бы вибрация. В совокупности с точным зажимом фланцами это фиксирует косоугольность и даёт перпендикулярный, плоский торец, которого требуют ковка и ЧПУ.
Вальцевание тонкого пропила и резка плит с низкой вибрацией
Для высокочастотной резки коротких заготовок наши пильные диски с тонким пропилом проходят более строгую обработку вальцеванием, чтобы тонкий корпус не прогибался под крутящим моментом при резке сплошной стали и сохранял косоугольность. Тот же подход — высокая точность и низкая вибрация — лежит в основе наших дисков для резки плит, созданных для прямолинейного, ровного и холодного реза толстого листового проката на металлорежущих пилах как альтернатива термической резке.
Оцените вашу экономию
Калькулятор выхода материала при резке коротких заготовок
Plan A
План раскроя A
Количество заготовок
-
Целых заготовок из прутка
Использование материала
-
Полезная длина / исходная длина
Plan B
План раскроя B
Количество заготовок
-
Целых заготовок из прутка
Использование материала
-
Полезная длина / исходная длина
Сравнение
Сравнение плана B с планом A
Рассчитайте оба плана выше, чтобы увидеть разницу. Положительные значения означают, что план B эффективнее плана A.
Изменение количества заготовок
-
Штуки и изменение в процентах
Изменение использования материала
-
Процентные пункты и относительное изменение
Рекомендуемый инструмент
Пильные диски, подобранные по материалу и типу реза
Кермет — для чистой и быстрой резки сплошного стального проката; твёрдый сплав — для нержавеющей стали, твёрдых сплавов и труб.
Серия Cermet
Пильные диски по металлу для низко- и среднеуглеродистой стали
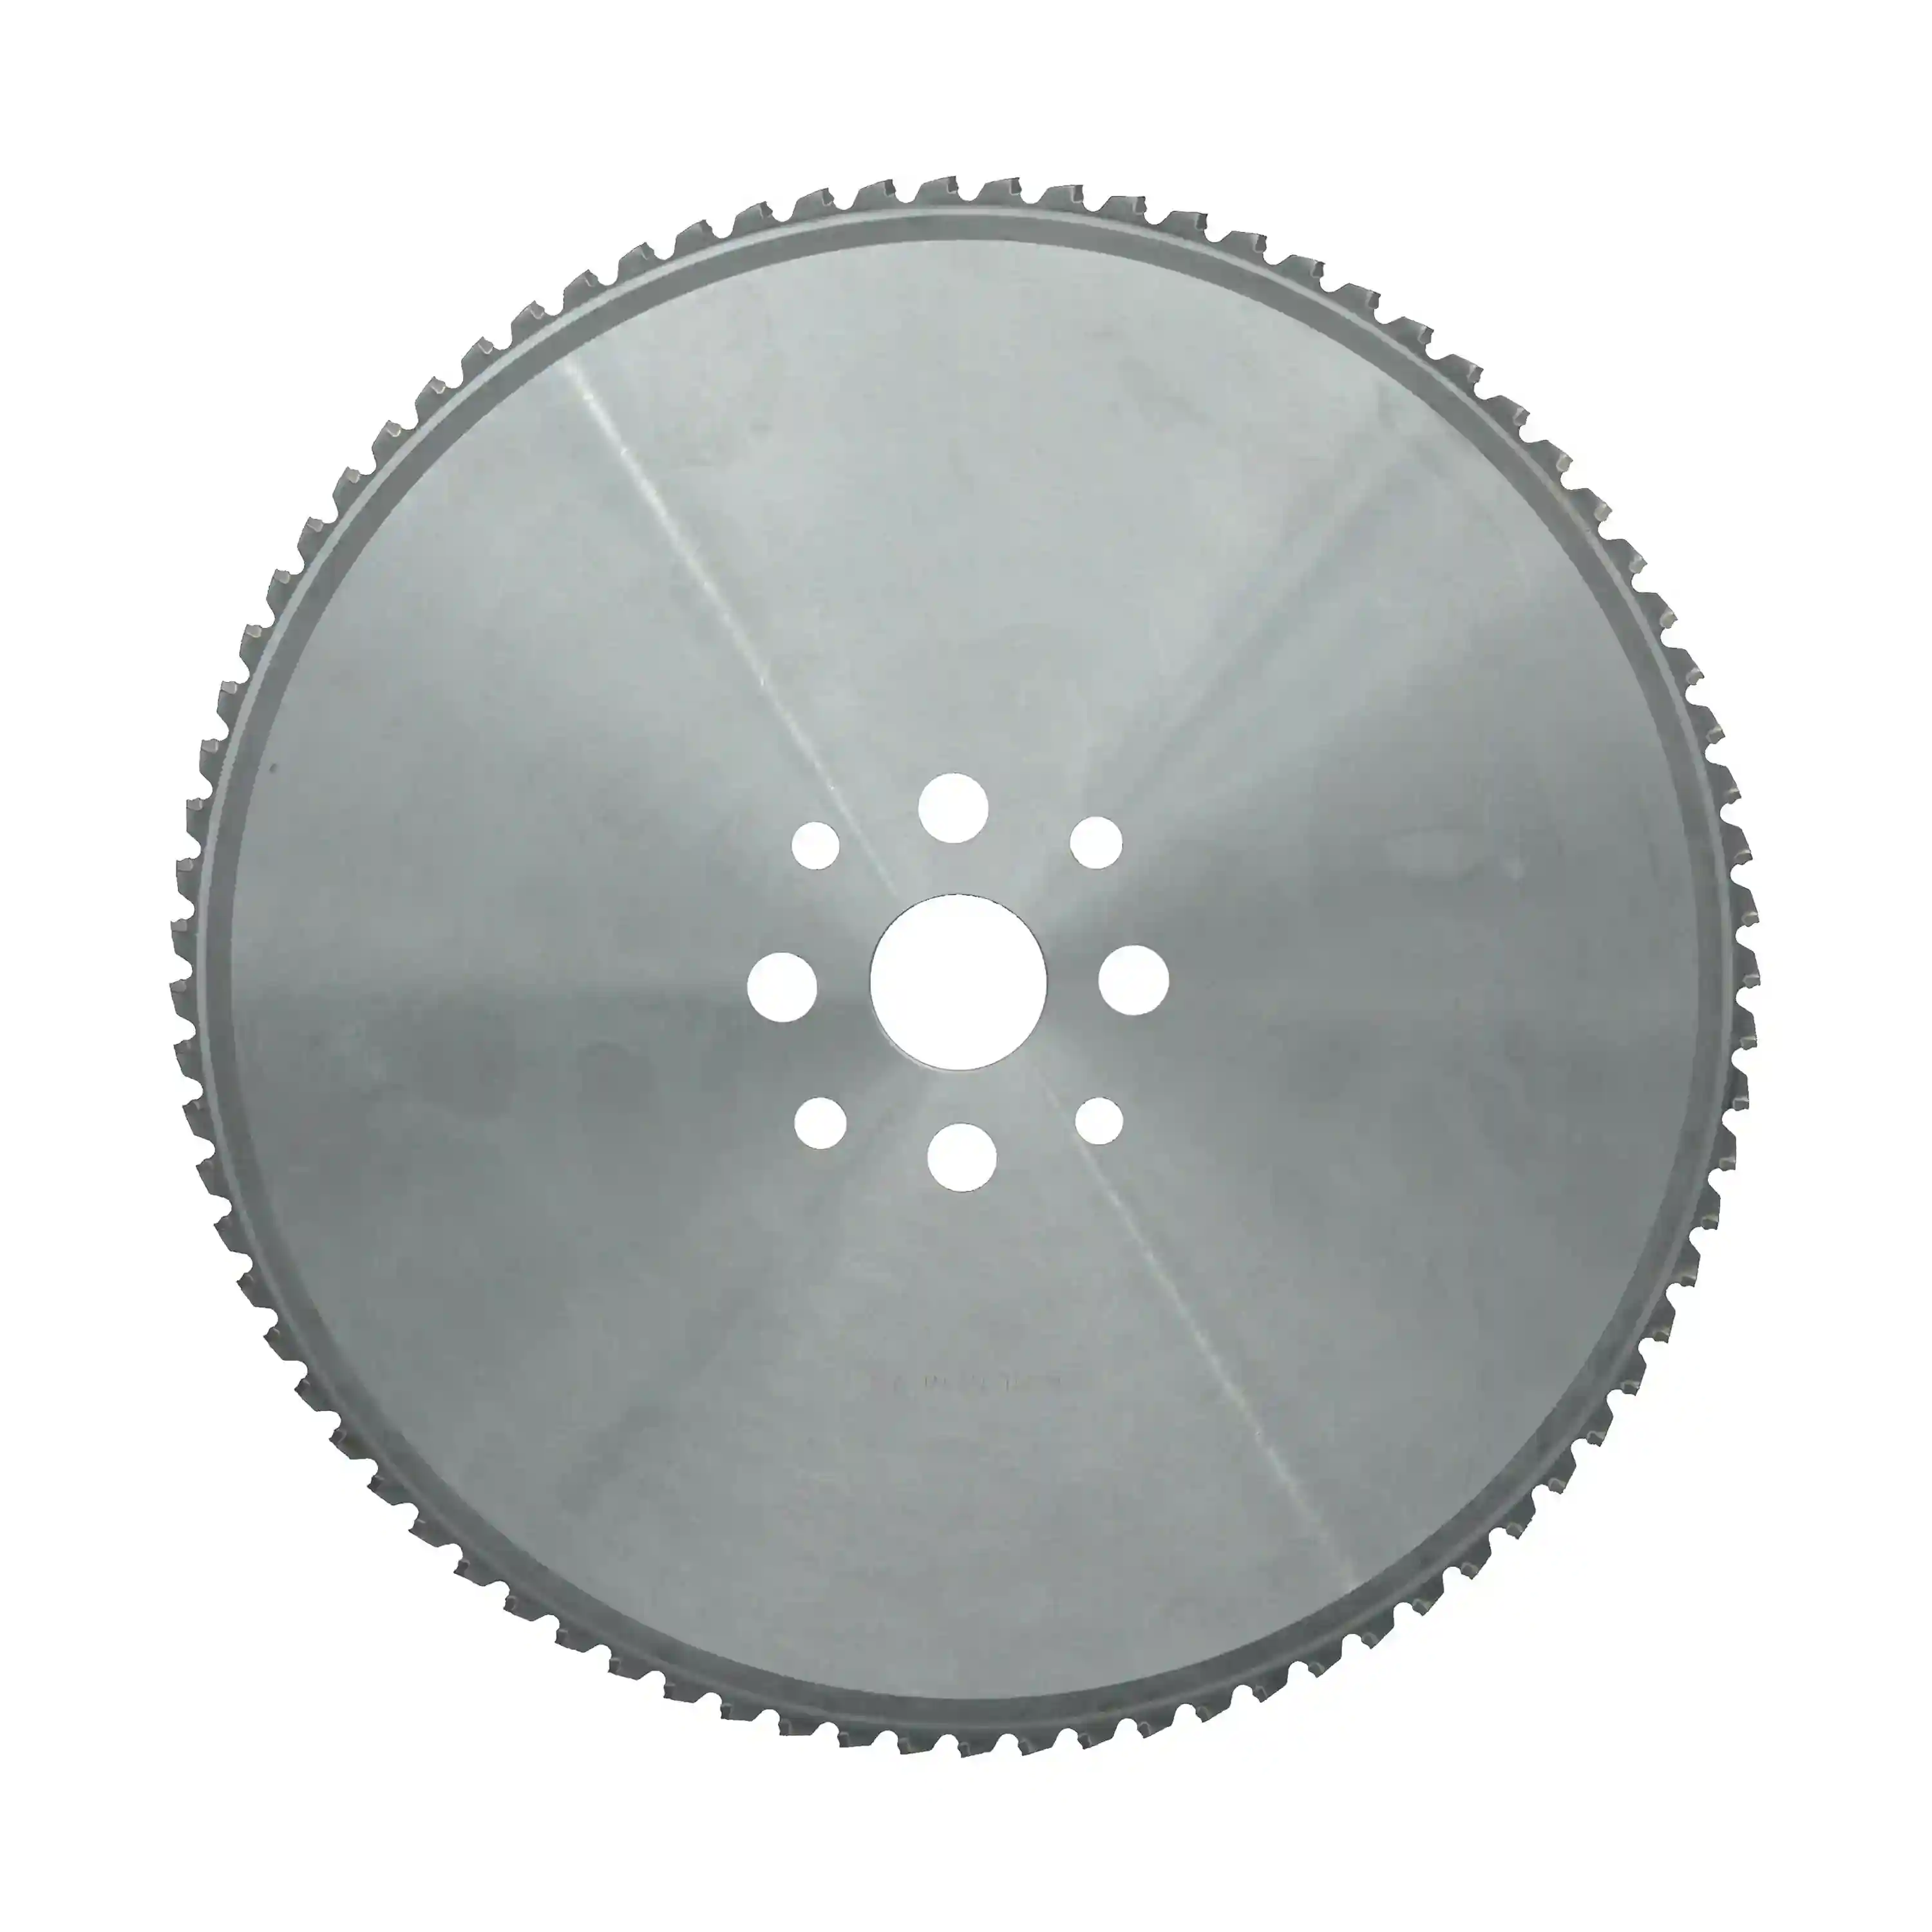
Пильные диски с напайками из кермета для сплошного прутка из углеродистой стали и толстостенных труб. Химическая инертность кермета к железу исключает налипание материала на режущую кромку — результатом становится зеркально чистый торец и стабильный длительный ресурс при высокообъёмной отрезке заготовок.
Углеродистая и низколегированная сталь · прутки и толстостенные трубы
Смотреть характеристики →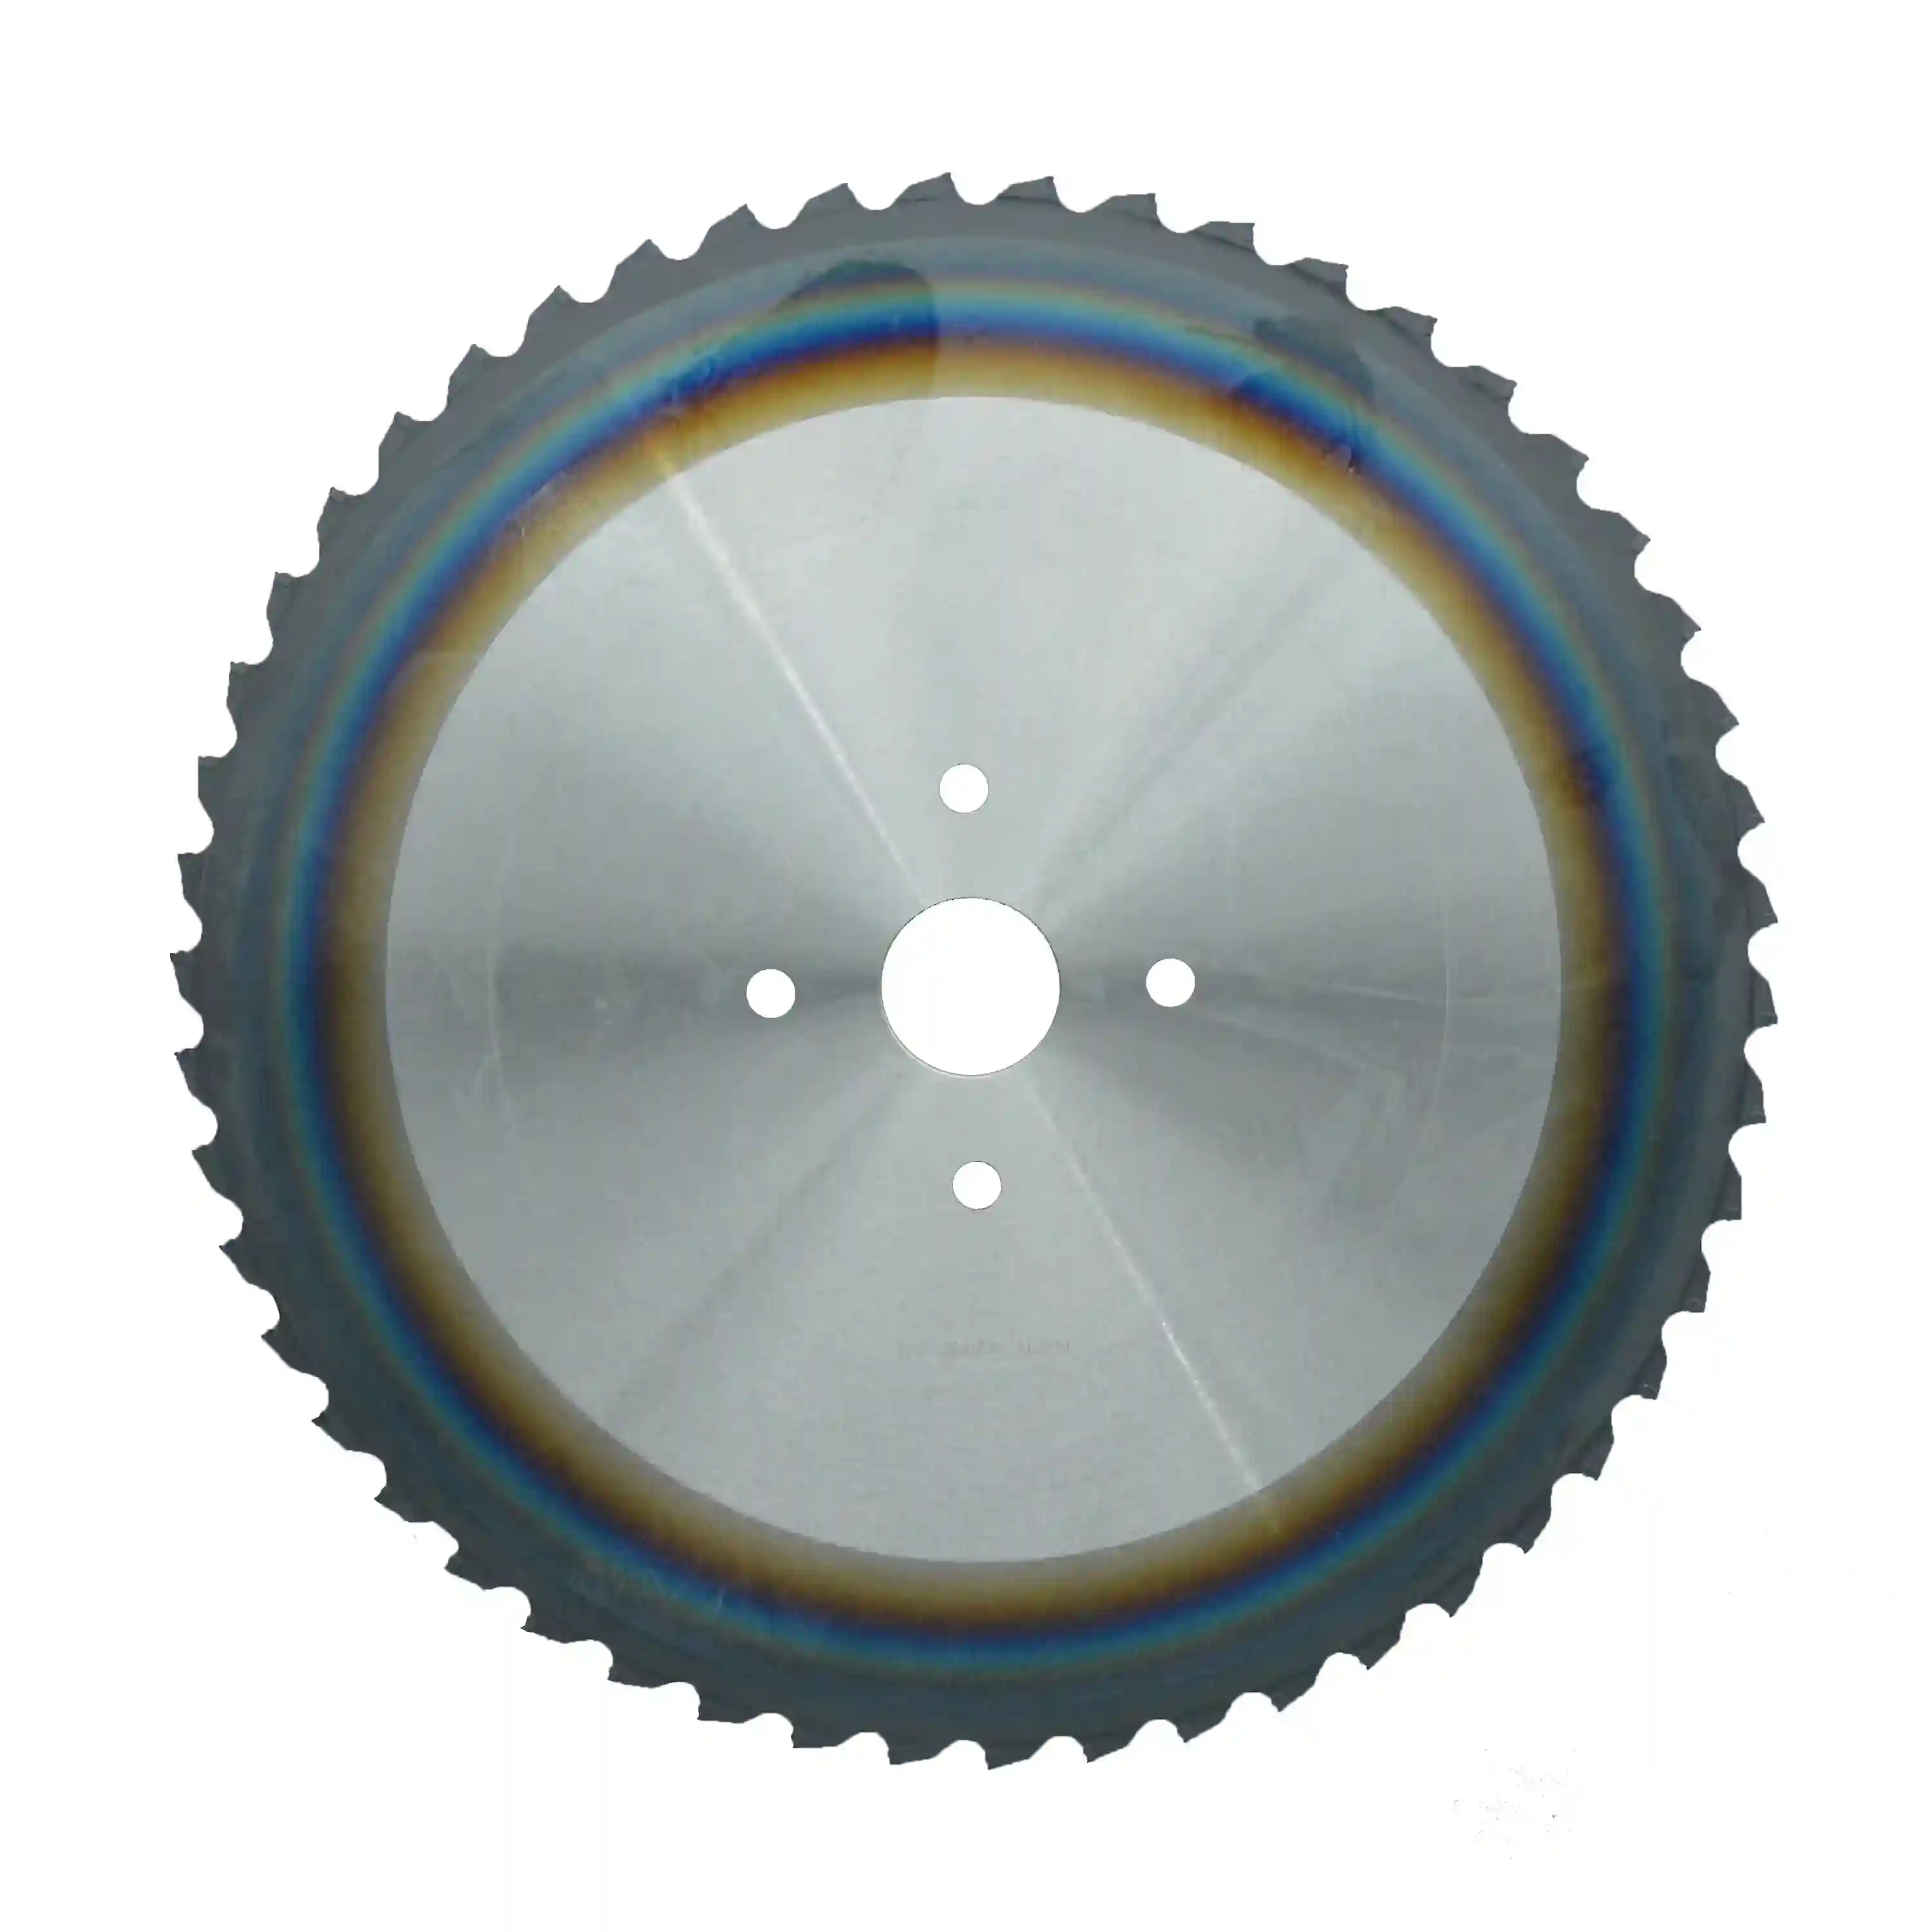
Серия Cermet · с PVD-покрытием
Пильные диски по стали
Усовершенствованный кермет с PVD-покрытием для широкого диапазона конструкционных, высокоуглеродистых и легированных сталей. Покрытие повышает износостойкость и стойкость к окислению, обеспечивая увеличенный ресурс при работе с более трудными марками в условиях непрерывного производства.
Конструкционная, высокоуглеродистая и легированная сталь · прутки и толстостенные трубы
Смотреть характеристики →
Серия Carbide (TCT)
Пильные диски по нержавеющей стали
Твердосплавный пильный диск с PVD-покрытием для нержавеющей стали, титана и ответственных высоколегированных сталей. Матрица с повышенным содержанием кобальта выдерживает наклёп и механическую нагрузку этих сплавов без выкрашивания напаек.
Нержавеющая сталь, титан и высоколегированные стали
Смотреть характеристики →
Серия Carbide (TCT)
Пильные диски для резки стальных труб
Твердосплавный пильный диск с PVD-покрытием, созданный для прерывистого резания труб и трубопроводов со стенкой более 3 мм — высокая трещиностойкость и термоударная прочность для поглощения повторяющихся ударов при резке углеродистых, легированных и нержавеющих труб.
Углеродистые / легированные / нержавеющие трубы (стенка >3 мм)
Смотреть характеристики →Ожидаемые результаты
Что даёт эта программа пильных дисков
Результаты, которых может добиться цех мерной резки при правильном подборе марки диска и параметров резания под конкретный материал.
Плоские, перпендикулярные торцы без зоны термического влияния идут прямо на ковку или ЧПУ — без зачистки заусенцев, без трещин складки, без упрочнённого слоя, разрушающего следующий инструмент.
Подобранные марки кермета или твёрдого сплава и стабильные, хорошо вальцованные корпуса увеличивают интервал между сменами, удерживая быструю пилу в работе, а не в простое на смену дисков.
Стабильный вес заготовки защищает ковочный инструмент, а вариант с тонким пропилом экономит дорогостоящий сплав на каждом коротком резе — реальная экономия при высокочастотной мерной резке.
Вопросы экспертам
Часто задаваемые вопросы
Что выбрать для своей пилы — пильный диск из кермета или твердосплавный пильный диск (TCT)?
Всё зависит от материала и характера реза. Выбирайте кермет для массовой резки сплошного углеродистого и низколегированного стального проката — марок вроде C45 / 1.0503 (S45C, AISI 1045). Химическая инертность кермета к железу предотвращает налипание, обеспечивая безупречную поверхность и длительный ресурс на сплошном конструкционном прокате. Выбирайте твёрдый сплав (TCT) для высокопрочных сплавов, нержавеющей стали и толстостенных труб — подшипниковых и легированных сталей, таких как 100Cr6 / SUJ2 / 52100 и 42CrMo4, или нержавеющих марок 1.4301 / SUS304 / 316. Эти материалы создают высокую механическую нагрузку, вызывают наклёп и — в случае труб — прерывистые удары; наш твёрдый сплав с повышенным содержанием кобальта обладает необходимой трещиностойкостью и термоударной прочностью для работы с ними.
Почему пильные диски с тонким пропилом экономят деньги при резке коротких заготовок, но не рекомендуются для крупных биллетов?
При резке заготовки длиной 20 мм уменьшение ширины пропила с 2,0 мм до 1,5 мм экономит ощутимую долю дорогостоящего сплава на каждом ходу — а при высокочастотной работе экономия накапливается быстро. Однако при резке крупного сплошного биллета дуга контакта велика, объём стружки огромен, а боковая нагрузка высока. Очень тонкий корпус не обладает достаточной жёсткостью, чтобы выдержать эти условия без отклонения — что ведёт к потере косоугольности. Чем больше диаметр, тем больше требуется толщина корпуса — это физический компромисс, а не вкусовое предпочтение.
Могут ли ваши пильные диски для резки плит действительно заменить лазерный или газовый резак?
Для прямолинейного реза листового проката средней и большой толщины — да. Лазер резко теряет скорость на толстом листе и оставляет конусную, термически повреждённую кромку; газовая резка ещё медленнее и горячее. Металлорежущая пила с нашими пильными дисками по металлу режет толстую плиту быстро и прямолинейно, оставляя ровную, чистую, холодную кромку, которую заказчик может сразу отправить на механообработку — без предварительного удаления ЗТВ. Для тонкого листа или сложных контуров лазер по-прежнему вне конкуренции; для объёмной прямолинейной резки толстой плиты холодная резка металла трудно превзойдима.
Получить план резания
Пост мерной резки не должен быть самым медленным станком на вашем предприятии
Сообщите нам марки металла, типоразмеры прутков или труб, модель пилы и целевую производительность — и наши инженеры подберут пильный диск по металлу из кермета или твёрдого сплава, ширину пропила и геометрию, которые повысят пропускную способность и качество реза.