
コールドソーの経済効果
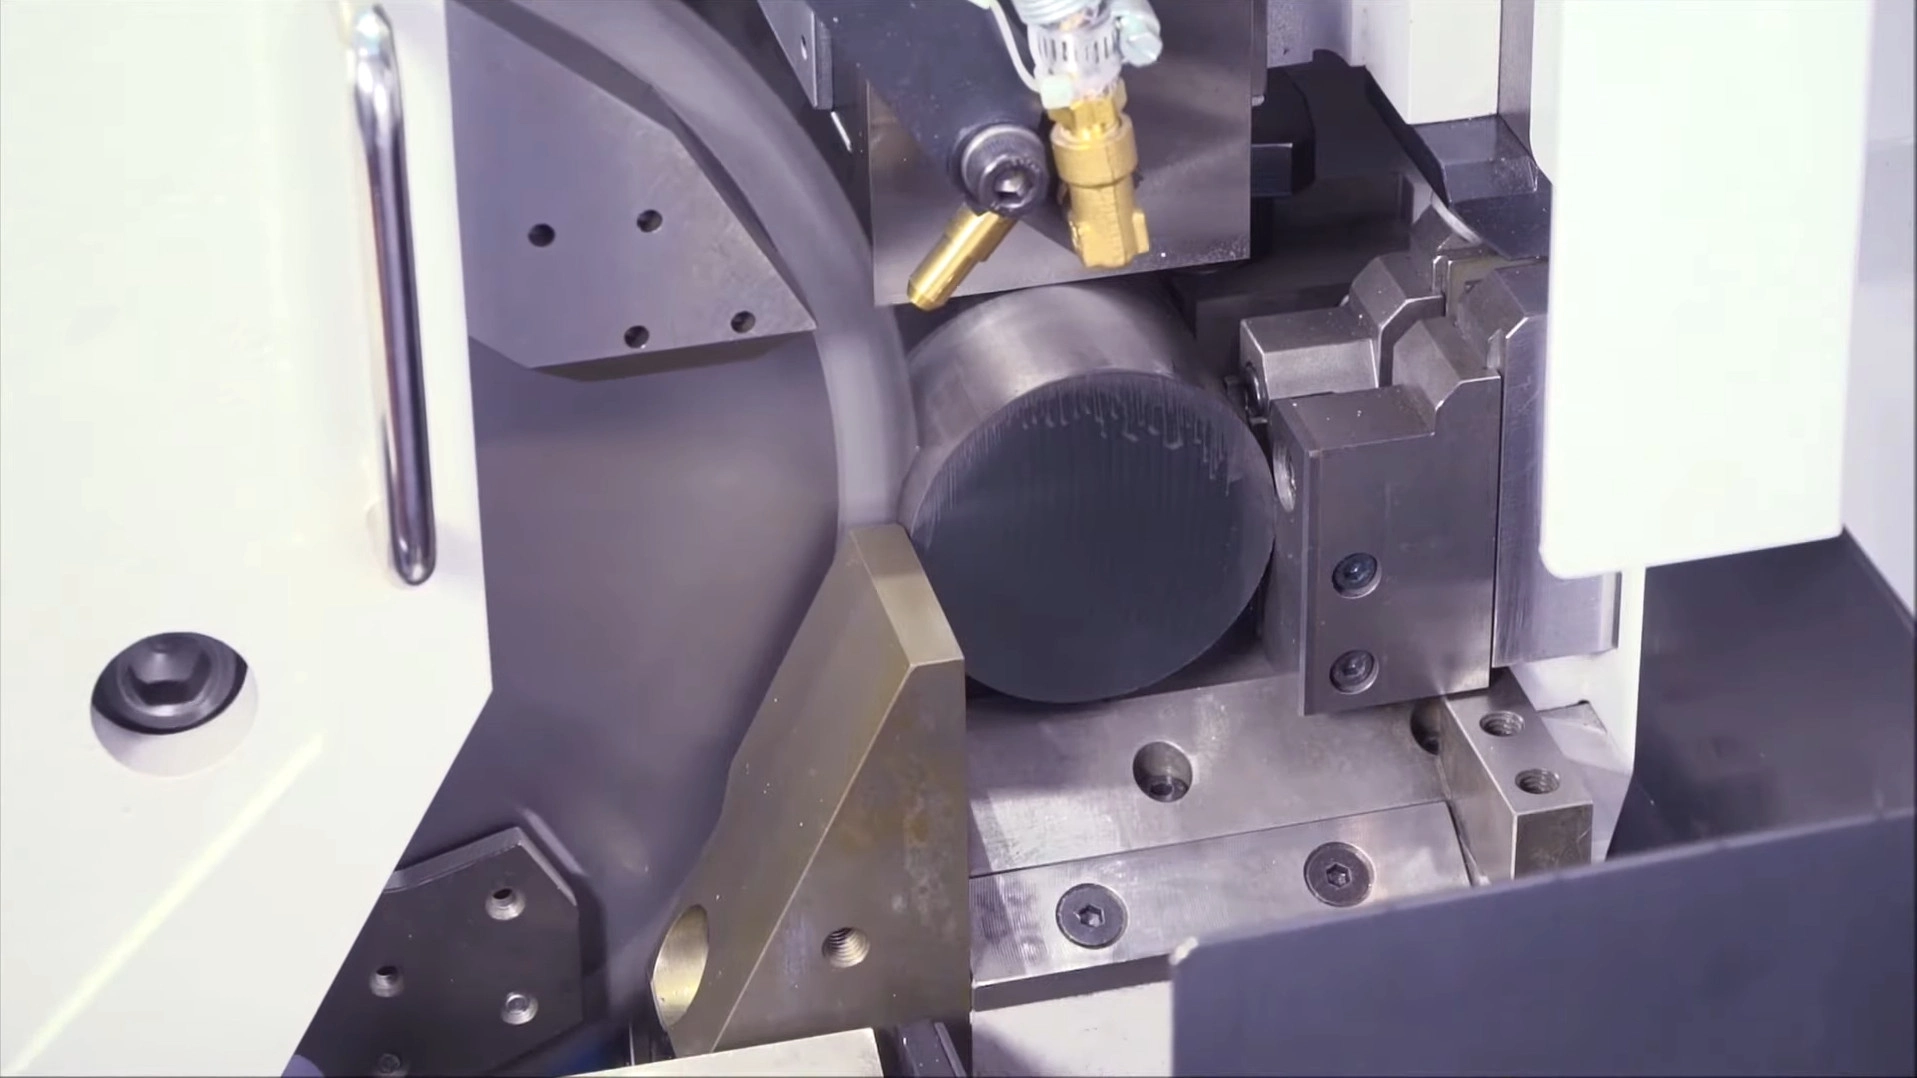
コールドソーの価値は「冷間切断」にあります
清浄で直角な冷間切断面は見た目だけの問題ではなく、鍛造、チャッキング、最終的な収益性を左右します。
原理:熱を切りくずとともに排出
刃先が中実鋼をせん断する瞬間、せん断領域の温度は急上昇します。当社のサーメット・超硬刃型は、発生直後の切りくずを巻き上げて排出し、切削熱の大部分を切りくずとともに加工部から除去します。
- ワークを低温に維持:熱影響部、端部硬化、金属組織の変化がありません。
- 後工程のCNC旋削、フライス加工、ねじ加工へ、そのまま加工できる清浄な鋼材を供給します。
- 端部硬化がないため、後工程の工具に早期摩耗を引き起こしません。
経済性:材料歩留まりと加工コスト
バリのない直角な端面は切断後の各工程コストを削減し、短尺材加工では狭い切削幅によって原材料自体の損失も減らします。
- 鍛造・冷間圧造:平坦で鋸目のないビレットは、鋸目を起点とする折れ込み割れを防ぎ、重量がグラム単位で安定したブランクが偏心荷重から高価な金型を守ります。
- CNC供給:直角でバリのない端面により、バーフィーダーの詰まりを防ぎ、チャッキングとZ軸タッチオフの精度を維持します。
- 狭幅切断仕様:短尺材の連続切断で切削幅を2.0 mmから1.5 mmへ縮小すると、1回ごとに高価な合金を0.5 mm節約できます。1日数万個の加工では大きな削減効果になります。
業界の課題
切断現場で共通する4つの課題
鍛造・CNC工程へ材料を供給する社内切断工程でも、切断材を販売する加工サービスセンターでも、次の4つの課題が生産量、スクラップ、顧客評価を左右します。
量産時のサイクルタイムのボトルネック
帯鋸は鍛造プレスや複数のCNCへ材料を供給するには遅すぎ、HSS丸鋸は硬質合金鋼で摩耗が急速に進みます。いずれの場合も切断工程がボトルネックとなり、頻繁な鋸刃交換が計画外停止を引き起こします。
切断品質不良による鍛造欠陥
冷間圧造と鍛造ではビレット品質が厳しく問われます。波状の鋸目やバリは加圧時に折れ込んで鍛造品内部の潜在的な亀裂となり、直角度不良はブランク重量を変動させ、高価な金型の寿命短縮や顧客側での部品不良につながります。
ステンレス鋼・合金鋼の加工硬化
摩耗した刃先や擦るだけの刃先で304/316ステンレス鋼や硬質合金鋼を切断すると、表面が瞬時に加工硬化します。その硬化層が次の旋削・フライス工程の超硬インサートを損傷します。
厚板加工の熱影響部と低効率
厚板をガス切断やレーザーで加工するサービスセンターは、低速で消費電力が大きいことに加え、硬化した熱影響端部が残り、購入者の後加工を難しくするという二重のコストを負います。
技術的アプローチ
直角で低温、安定した切断面を維持する設計
サーメットと超硬合金の使い分け
すべてを1材種で加工するのではなく、材料に適したチップを選定します。サーメット(TiC/TiN)は高温硬度と鉄に対する化学的不活性に優れ、中実炭素鋼・低合金鋼の高速連続切断で鏡面仕上げと長寿命を実現します。超硬合金はステンレス鋼、硬質合金鋼、鋼管の断続切削に必要な耐衝撃性を備え、一般的な鋸刃で発生しやすいチッピングを抑えます。
たわみを抑える動的ロールテンショニング
重量がグラム単位で安定し、鋸目のないビレットには、切断軌道がずれない台金が不可欠です。各台金へ使用回転数に合わせた精密ロールテンショニングを施すことで、連続切断で温度が上昇しても内部応力が均衡し、台金剛性を維持します。刃先が中実棒材へ食い込む際も、振れや横流れを抑えます。
高精度内径公差と平面度を支える側面刃型
内径とピン穴を厳しい公差で管理し、高番手ダイヤモンド砥石で刃先側面を研削することで、側刃を仕上げ刃として機能させ、振動による微細な筋を除去します。高精度なフランジクランプと組み合わせて直角度を安定させ、鍛造・CNC加工に必要な平坦で直角な端面を実現します。
狭幅鋸刃のテンショニングと低振動厚板切断
短尺材の高頻度切断用狭幅鋸刃には、より厳格なテンショニングを施し、薄い台金でも中実鋼切断時のトルクによる皿状変形を抑えて直角度を維持します。同じ低振動・高精度設計を厚板切断用鋸刃にも採用し、熱切断に代わってメタルビームソーで厚板を真っ直ぐ、直角に、低温で切断します。
削減効果を試算
短尺材の材料歩留まり計算
プランA
切断プランA
工件数
-
1本あたりの完成工件数
材料利用率
-
有効長さ / 原材料の長さ
プランB
切断プランB
工件数
-
1本あたりの完成工件数
材料利用率
-
有効長さ / 原材料の長さ
比較
プランBとプランAの比較
差を確認するため、上記の両プランを計算してください。正の値はプランBの結果がプランAより優れていることを示します。
工件数の変化
-
工件数と変化率
材料利用率の変化
-
ポイント差と相対変化
推奨鋸刃
材料と切断方法に適した鋸刃
中実鋼の高速・高品位切断にはサーメット、ステンレス鋼、硬質合金鋼、鋼管には超硬合金を使用します。
サーメットシリーズ
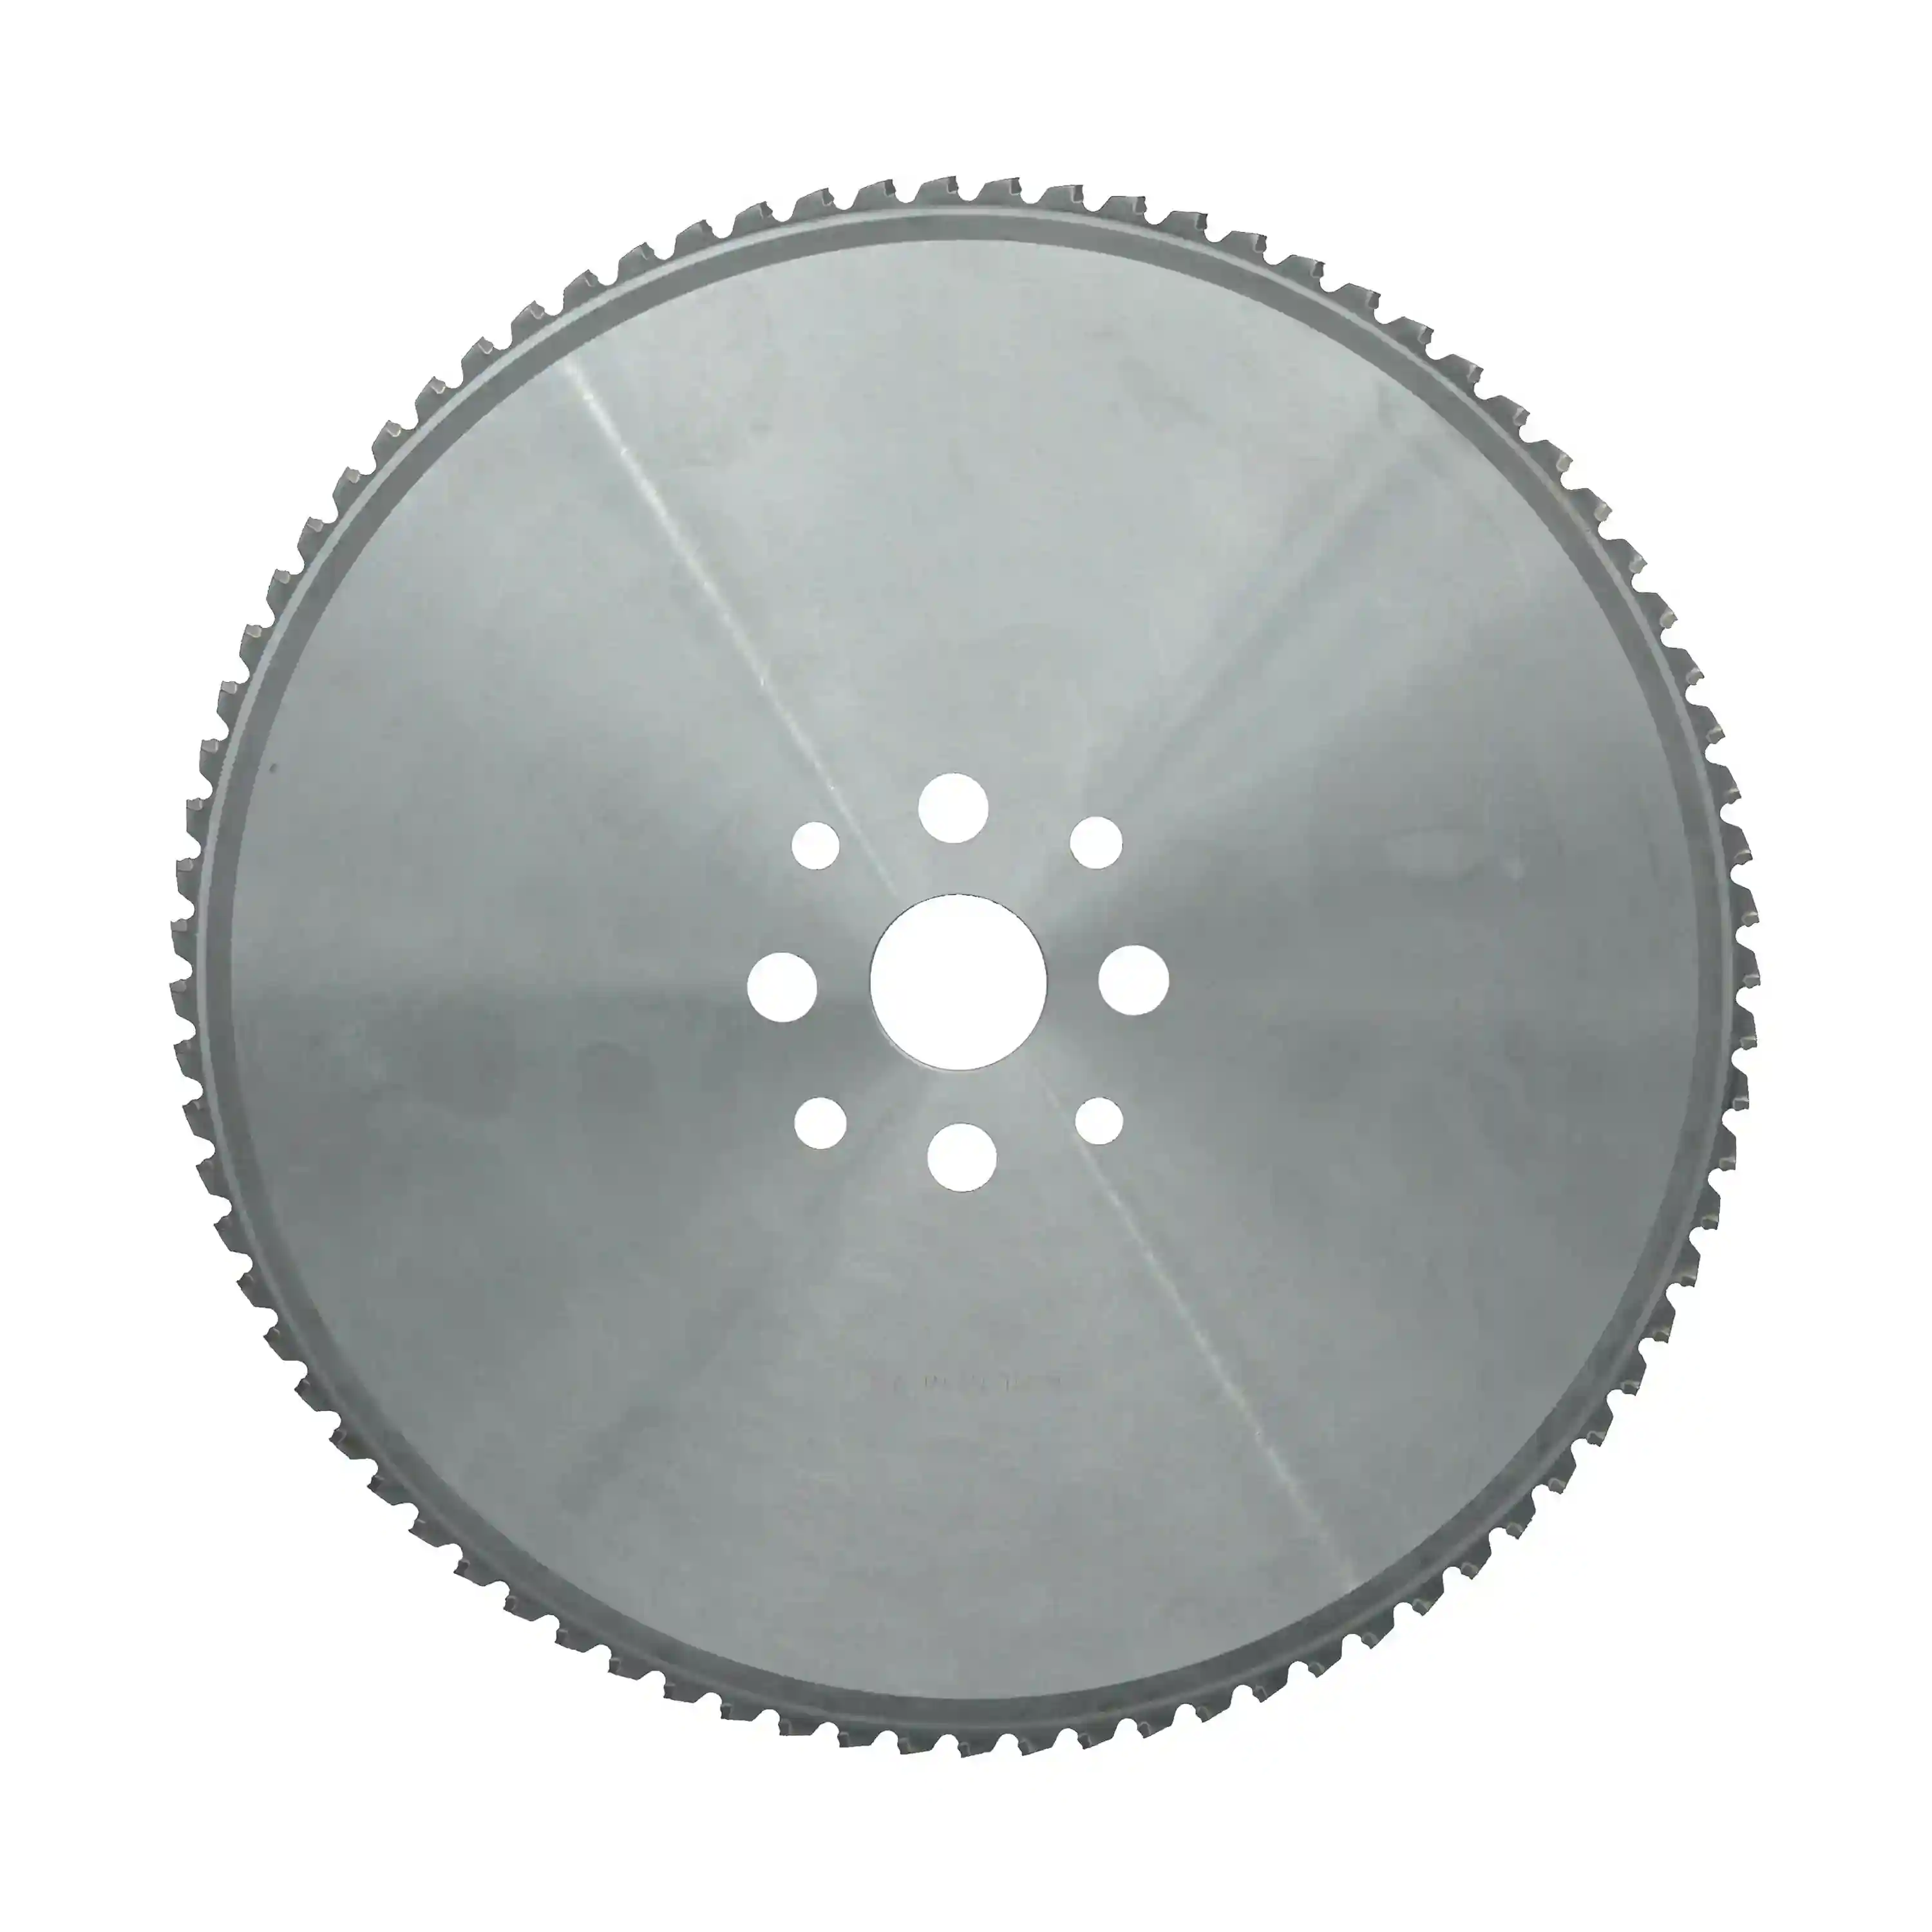
低・中炭素鋼切断用コールドソー
中実炭素鋼棒および厚肉鋼管用のサーメットチップ付き鋸刃です。鉄に対するサーメットの化学的不活性により構成刃先を防ぎ、大量ビレット切断で鏡面品質の端面と長く安定した寿命を実現します。
炭素鋼・低合金鋼/中実材・厚肉鋼管
仕様を見る →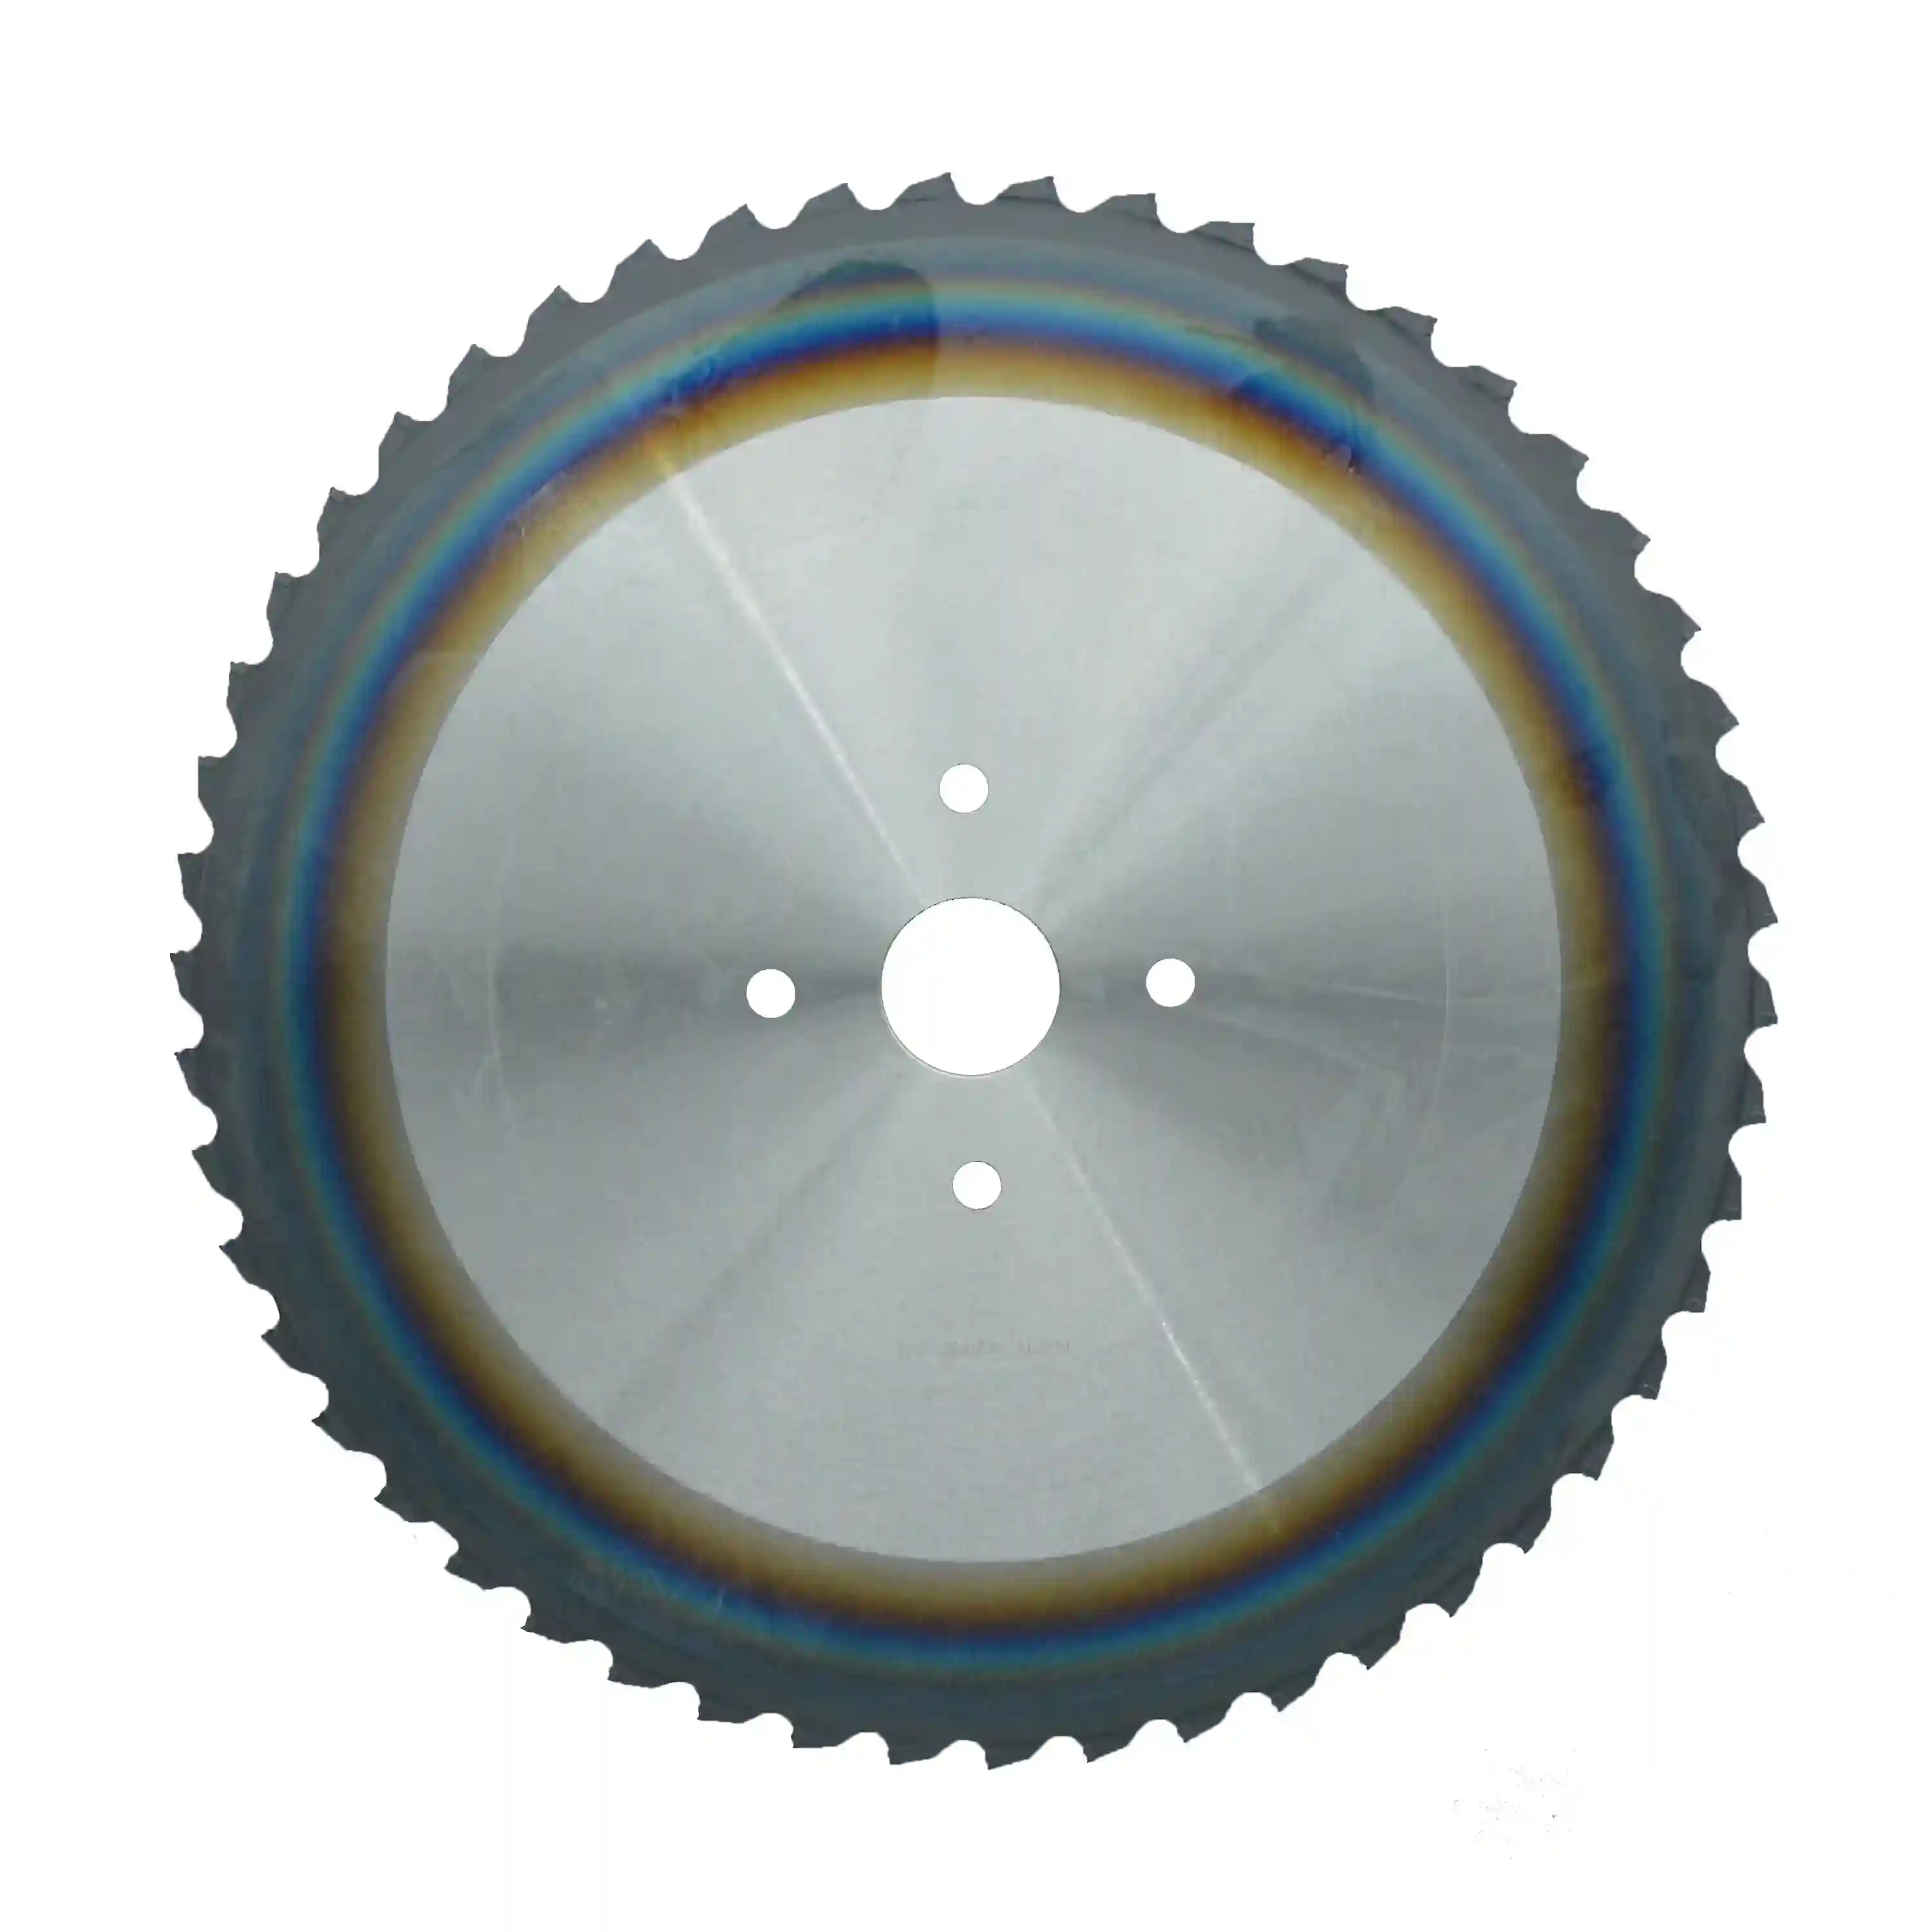
サーメットシリーズ・PVDコーティング
鋼材切断用PVDサーメットコールドソー
軟鋼、高炭素鋼、合金鋼の幅広い材質へ対応するPVDコーティングサーメット仕様です。コーティングにより耐摩耗性と耐酸化性を高め、高負荷材や連続生産で寿命を延ばします。
軟鋼・高炭素鋼・合金鋼/中実材・厚肉鋼管
仕様を見る →
超硬合金(TCT)シリーズ
ステンレス鋼切断用コールドソー
ステンレス鋼、チタン、難削高合金鋼向けのPVDコーティング超硬合金です。コバルト量を高めた母材が、これらの合金の加工硬化と機械的負荷に耐え、チッピングを抑制します。
ステンレス鋼・チタン・高合金鋼
仕様を見る →
超硬合金(TCT)シリーズ
鋼管切断用コールドソー
肉厚3 mm超のチューブ・パイプの断続切削向けPVDコーティング超硬合金です。高い破壊靭性と耐熱衝撃性により、炭素鋼管、合金鋼管、ステンレス鋼管で繰り返される衝撃を吸収します。
炭素鋼管・合金鋼管・ステンレス鋼管(肉厚3 mm超)
仕様を見る →期待できる効果
この鋸刃プログラムがもたらす効果
鋸刃材種と切削条件を被削材へ適合させた場合に、切断工程で期待できる改善効果です。
熱影響部のない平坦で直角な端面は、そのまま鍛造やCNC加工へ投入できます。バリ取り、折れ込み割れ、後工程工具を損傷する硬化層がありません。
用途に適合したサーメットまたは超硬材種と、安定してテンショニングされた台金が交換間隔を延ばし、鋸刃交換による停止を減らして高速切断設備からラインへ安定供給します。
安定したブランク重量が鍛造金型を保護し、狭幅仕様が短尺材の切断ごとに高価な合金を節約します。高頻度の定尺切断では大きな削減効果になります。
技術FAQ
よくあるご質問
サーメットと超硬(TCT)のどちらを選べばよいですか?
被削材と切断条件によって決まります。C45/1.0503(S45C、AISI 1045)などの中実炭素鋼・低合金鋼を大量切断する場合はサーメットを選びます。サーメットは鉄に対して化学的に不活性なため構成刃先を防ぎ、中実構造用鋼で優れた仕上げ面と長寿命を実現します。100Cr6/SUJ2/52100、42CrMo4などの軸受鋼・合金鋼、1.4301/SUS304/316などのステンレス鋼、厚肉鋼管には超硬(TCT)を選びます。これらの材料では大きな機械的負荷、加工硬化、鋼管での断続衝撃が生じるため、当社のコバルト量を高めた超硬合金が必要な破壊靭性と耐熱衝撃性を発揮します。
狭幅鋸刃は短尺材でコストを削減できるのに、大径ビレットへ推奨されないのはなぜですか?
長さ20 mmの短尺材を切断する場合、切削幅を2.0 mmから1.5 mmへ縮小すれば、1回ごとに高価な合金を0.5 mm節約でき、高頻度加工では効果が急速に積み上がります。一方、大径中実ビレットでは刃の接触弧が長く、切りくず量と側面荷重が大きくなります。極端に薄い台金では必要な剛性を維持できず、たわみや直角度不良が発生します。鋸刃外径が大きいほど台金厚が必要になるのは、好みではなく物理的な制約です。
厚板切断用鋸刃でレーザーやガス切断を本当に置き換えられますか?
中厚板の直線切断であれば可能です。レーザーは厚板で速度が大きく低下し、テーパー状の熱影響端部を残します。ガス切断はさらに遅く、入熱も大きくなります。当社のコールドソーを装着したメタルビームソーは厚板を高速かつ真っ直ぐに切断し、熱影響部を除去する前加工なしで次工程へ送れる、直角で清浄な低温端面を形成します。薄板や複雑な輪郭にはレーザーが優れますが、厚板の大量直線切断ではコールドソーが非常に有効です。