
業界の課題
アノード溝切りが鋸刃に過酷な理由
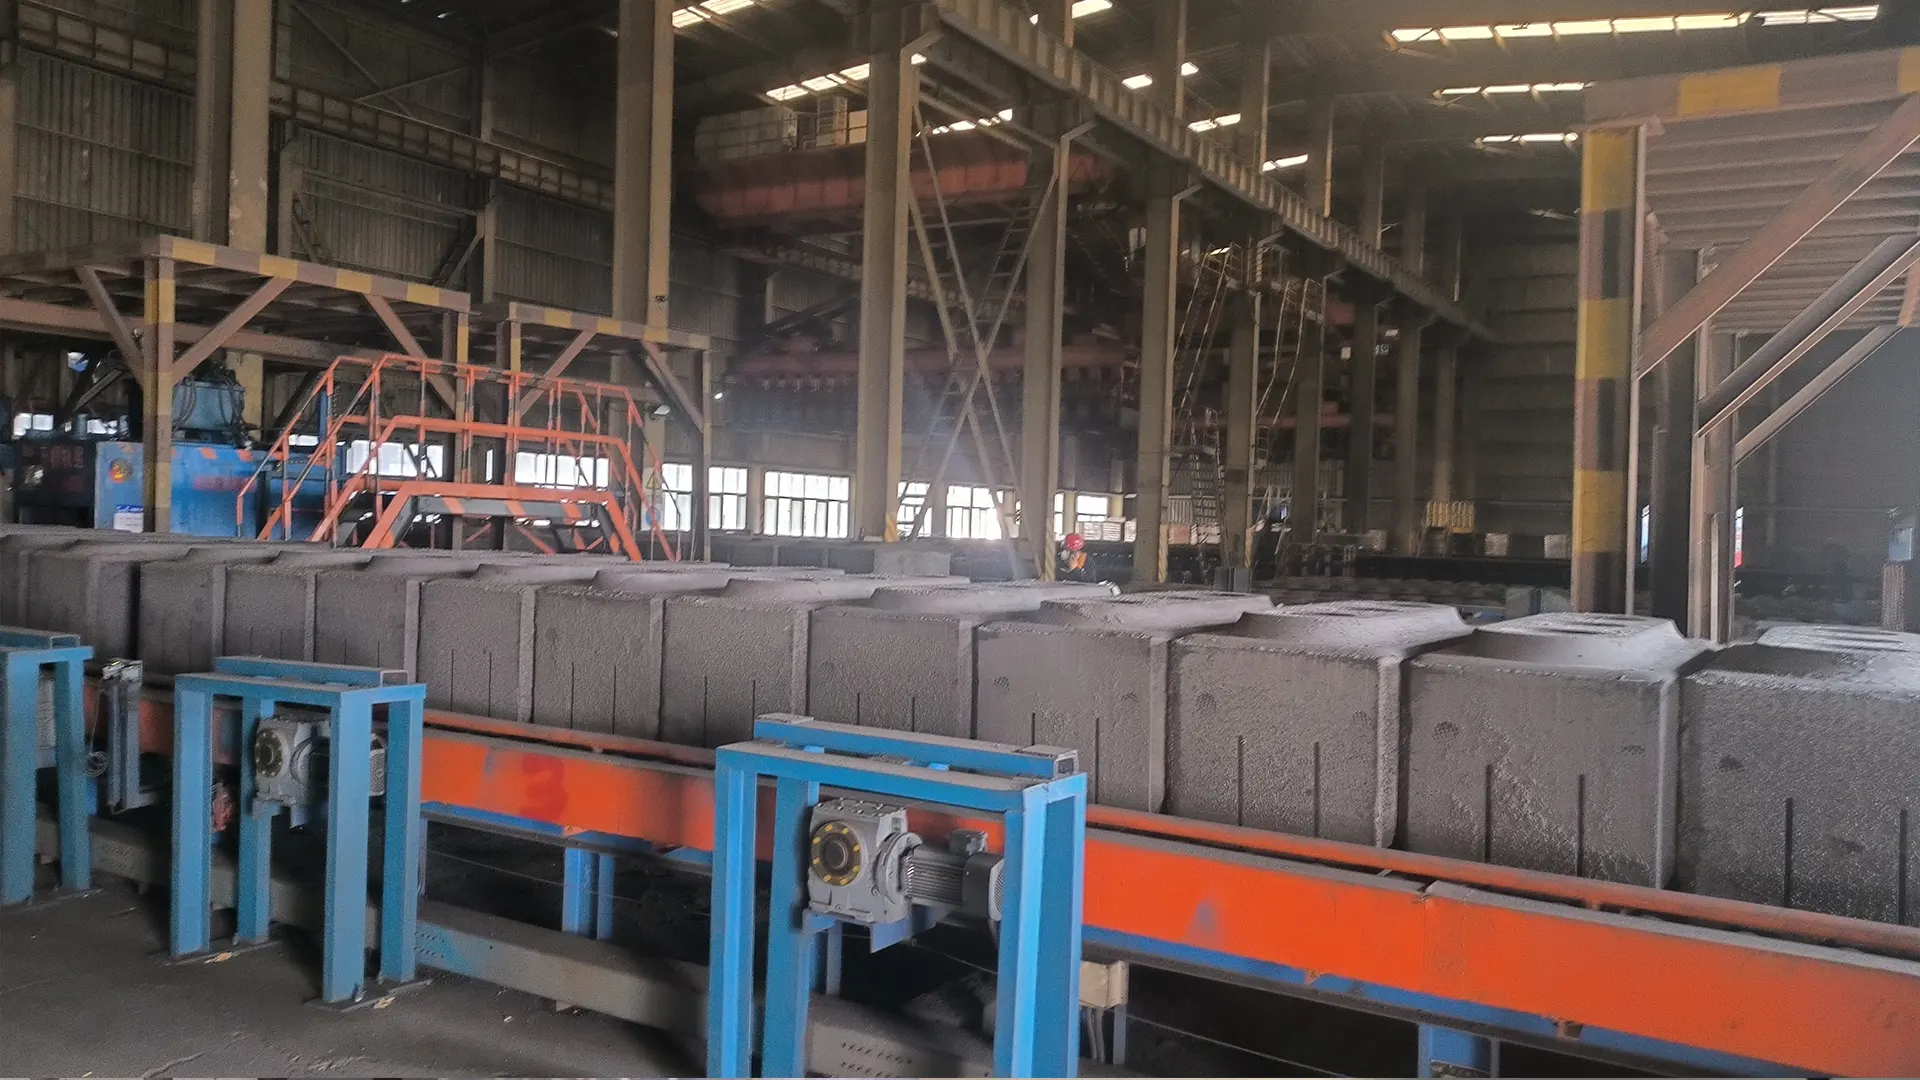
プリベークアノードの溝切りは、24時間稼働する設備で行う乾式・高摩耗・深切り加工です。アノード1個当たりの工具費を左右する4つの課題があります。
石油コークスによる激しい摩耗
プリベークアノードは、か焼石油コークスとコールタールピッチから成り、硬く不均質で摩耗性が極めて高い材料です。乾式切断では炭素が砥石のように刃先面を摩耗させます。一般的な超硬チップは数百個の加工で寿命に達し、靭性の低いPCD材種は硬質介在物によって微小欠けを起こすため、溝壁が粗くなり側面摩耗が加速します。
深溝加工における熱変形
溝深さは300~450 mmに達します。大径鋸刃が長時間材料に入り込むため、摩擦熱が台金へ蓄積します。台金のテンション不足や熱膨張を逃がす設計が不十分だと、外周が不均一に膨張し、鋸刃の皿状変形や蛇行が発生します。その結果、溝が公差を外れ、最悪の場合はアノード内で鋸刃が噛み込みます。
電解効率を乱す溝形状の変化
数千個のアノードを加工しても、溝幅と深さを一定に保つ必要があります。刃先が摩耗すると溝の内壁が粗く不均一になり、アノード下部からのガス排出が悪化し、陽極・陰極間距離(ACD)が電解槽ごとに変動します。溝形状のばらつきは電解槽電圧とエネルギー消費を徐々に押し上げます。
運送費と交換停止時間
外径900~1600 mmの一体型PCD鋸刃は重量のある鋼製円板で、海外への航空輸送には高い費用と長い時間がかかり、多数の高価な予備品を在庫する必要があります。さらに、溝切り機上でクレーンを使って交換する間は、生産ラインを停止しなければなりません。
技術アプローチ
鋸刃メーカーとして最適化する4つの要素
高密度・高品質PCD材種
摩耗と予測不能な短寿命を抑えます。高摩耗性の非金属材料向け工業用PCD材種を採用し、硬質介在物に必要な耐衝撃性を維持しながら、ダイヤモンド粒径と焼結密度を最適化して耐摩耗性を限界まで高めています。鋸刃1枚でアノード30,000~70,000個を安定して加工し、寿命全体を通して溝幅を維持します。
熱膨張逃げスリットとロールテンション調整
深溝加工時の台金変形を防ぎます。熱解析に基づいて熱膨張・消音スリットを配置し、外周が皿状変形せずに膨張できる余裕を確保します。さらに、各台金へ精密なロールテンション調整を施し、連続加熱下でも平面性を維持。長時間の連続運転でも溝幅と深さを安定させます。
交換式セグメント構造
高額な運送費と長い納期を解消します。交換式設計では、PCDが摩耗した際に軽量なボルト固定式カッターセグメントだけを手配します。消耗品の輸送重量と国際運賃を大幅に減らし、補充期間を数か月から数日へ短縮できます。交換作業は現場の担当者が行えます。
狭溝向け切断幅・テンション仕様
設備条件が許す範囲で、より狭く深い溝への移行を支援します。台金厚に対するPCDチップの突出量を管理し、高度なロールテンション調整を施すことで、切断幅を狭めても大径鋸刃の横方向安定性を維持します。これにより、溝からのガス排出を改善し、ACD精度を保ちます。
推奨鋸刃
2種類のPCDアノード溝切り用鋸刃 — 固定式と交換式
台金剛性を最優先する一体型と、総保有コストを抑える交換式。どちらも溝切り機に合わせて製作します。
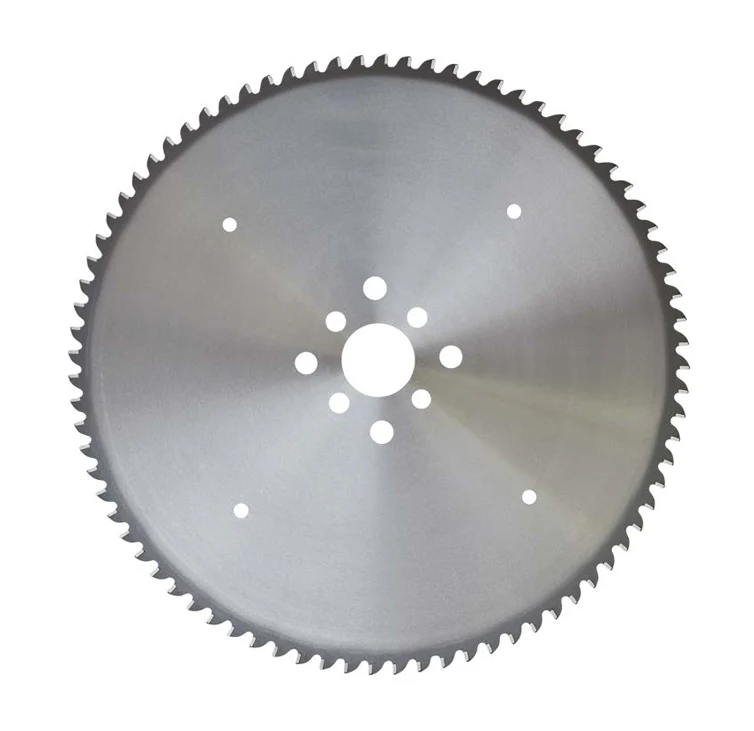
最高剛性/一体型台金
炭素アノード溝切り用PCDチップソー
固定式PCDチップと、あらかじめテンション調整した高強度合金製台金を一体化。台金の絶対的な剛性と耐振動性を最優先する用途に適しています。外径900~2500 mmで、使用する溝切り機に合わせて製作します。
仕様を見る →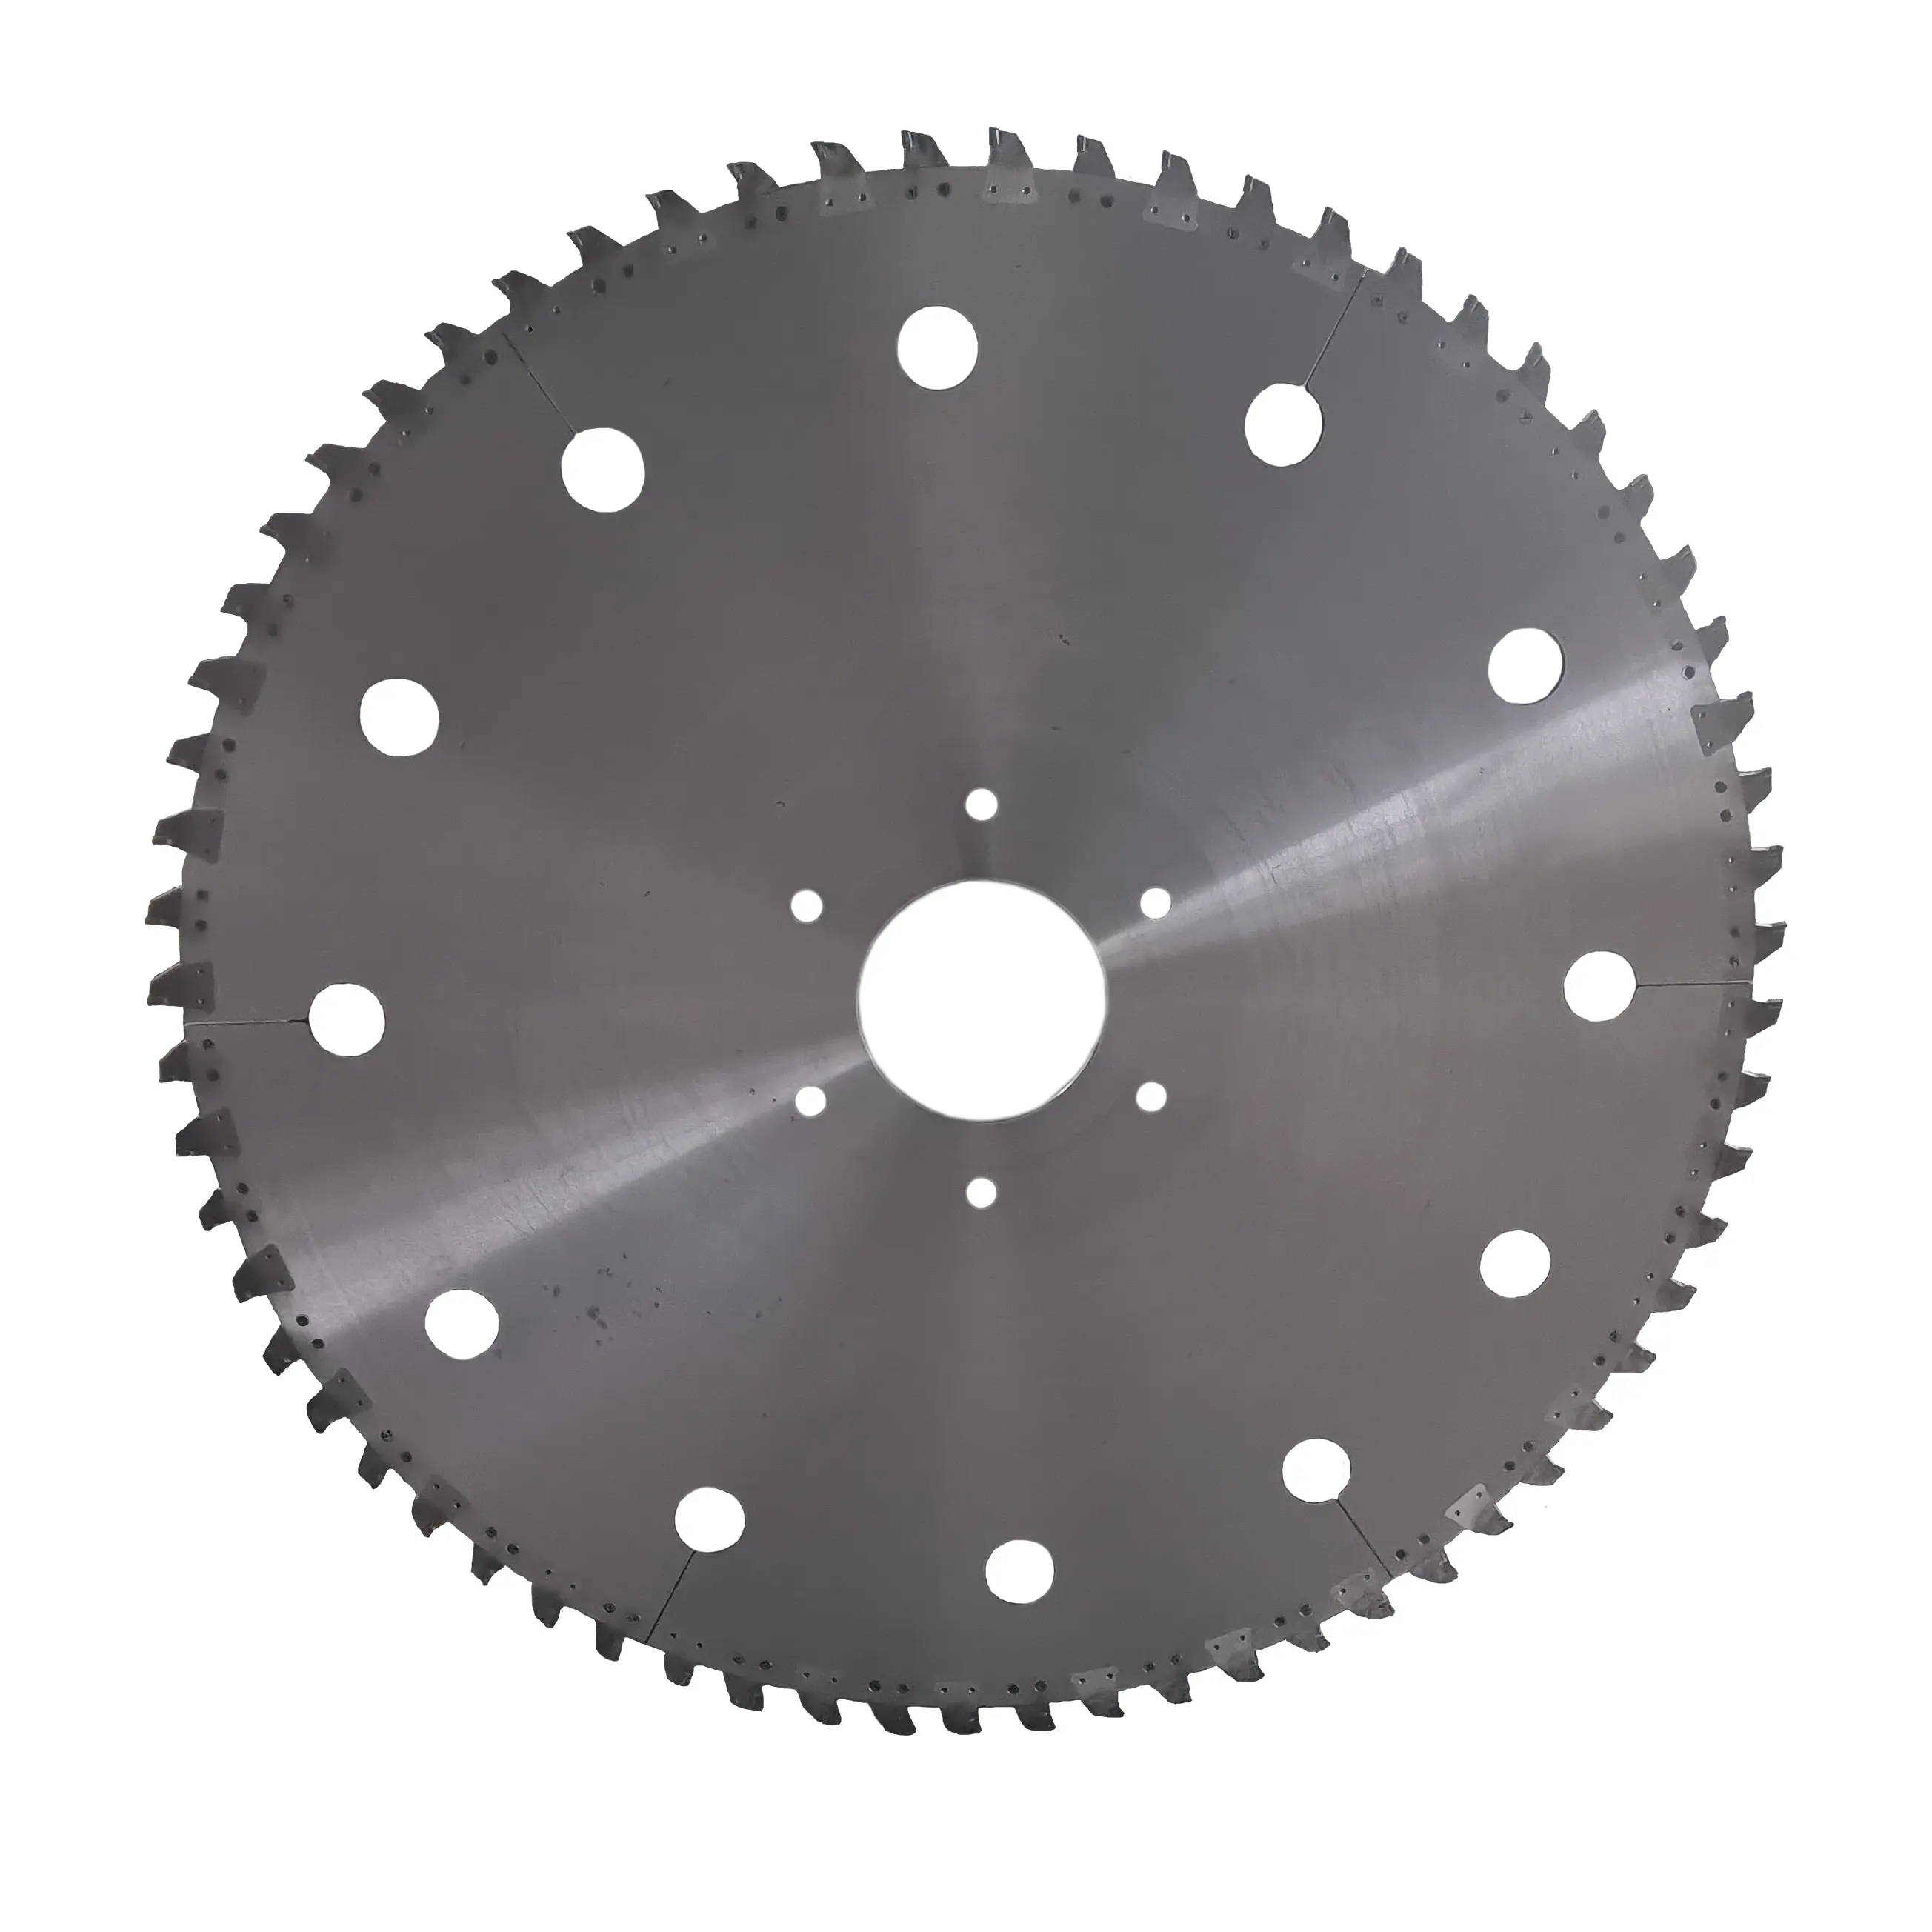
最小TCO/交換式セグメント
交換式炭素アノード溝切り用PCDチップソー
PCDが摩耗した際は、ボルト固定式のカッターセグメントだけを交換し、台金を継続使用できます。高額な国際運賃と長い納期に悩む海外製錬所向けに設計され、現場の担当者だけで交換作業を行えます。
仕様を見る →導入効果
最適なPCD鋸刃がもたらす成果
適切なPCD炭素アノード溝切り用鋸刃を標準採用し、推奨条件で運用することで、製錬所が期待できる効果です。
鋸刃寿命全体を通して溝幅と深さを維持することで、アノードごとのガス排出と陽極・陰極間距離を一定に保ち、電解槽電圧とエネルギー消費を予測可能にします。
交換式セグメント仕様なら、消耗品として輸送する対象を重量のある鋼製円板から箱入りのカッターセグメントへ変えられ、国際運賃の大部分を削減できます。
アノード30,000~70,000個という長く安定した寿命により、突発故障や計画外停止に対処するのではなく、保守担当者が事前に鋸刃交換を計画できます。
専門家によるFAQ
よくあるご質問
高負荷の連続溝切り中に交換式セグメントが緩むことはありませんか?
ありません。カッターセグメントは精密加工されたポケットに収まり、高強度の緩み止め締結部品で固定されます。溝切り時の遠心力と接線方向の切削荷重は、セグメントを座面から離すのではなく、位置決め座へさらに押し付ける方向に作用します。接合部は確実で、微小振動を抑える効果もあります。
新しいアノード設計で求められる狭い溝には、どのように対応しますか?
溝を狭くすると台金も薄くなり、熱条件がさらに厳しくなるため、2つの要素が重要です。切削抵抗を低く保てる鋭利なPCD材種と、深い溝の中で横たわみを抑える高度なロールテンション調整です。これらを前提に狭い切断幅へ対応できますが、実現可能な溝幅は最終的に溝切り機の仕様、特にアップカットかダウンカットか、鋸刃をどのように案内するかで決まります。設備が安定して維持できる条件に合わせて鋸刃仕様を決定します。
交換式仕様でも、台金を交換する必要はありますか?
セグメントは何度も交換できますが、鋼製台金を永久に使用できるわけではありません。長期使用による金属疲労や、アノード内での偶発的な噛み込みによって変形する可能性があります。目安として、セグメントを5~8セット使用するごとに平面度、テンション、バランスを総合的に点検し、公差外となった場合にのみ台金を交換することを推奨します。
鋸刃寿命を最大化するには、アノード温度を何度にして溝切りすべきですか?
搬送条件が許す限り低温が望ましいです。アノード温度の上昇に伴ってPCD寿命は急速に低下するため、約250 °Cを十分に下回る温度、可能であればさらに低温で切断すると、ダイヤモンドを保護して溝精度を維持できます。焼成炉から高温のアノードが到着する場合は、溝切り前に一時保管または冷却することで、鋸刃寿命と溝精度を大きく改善できます。