
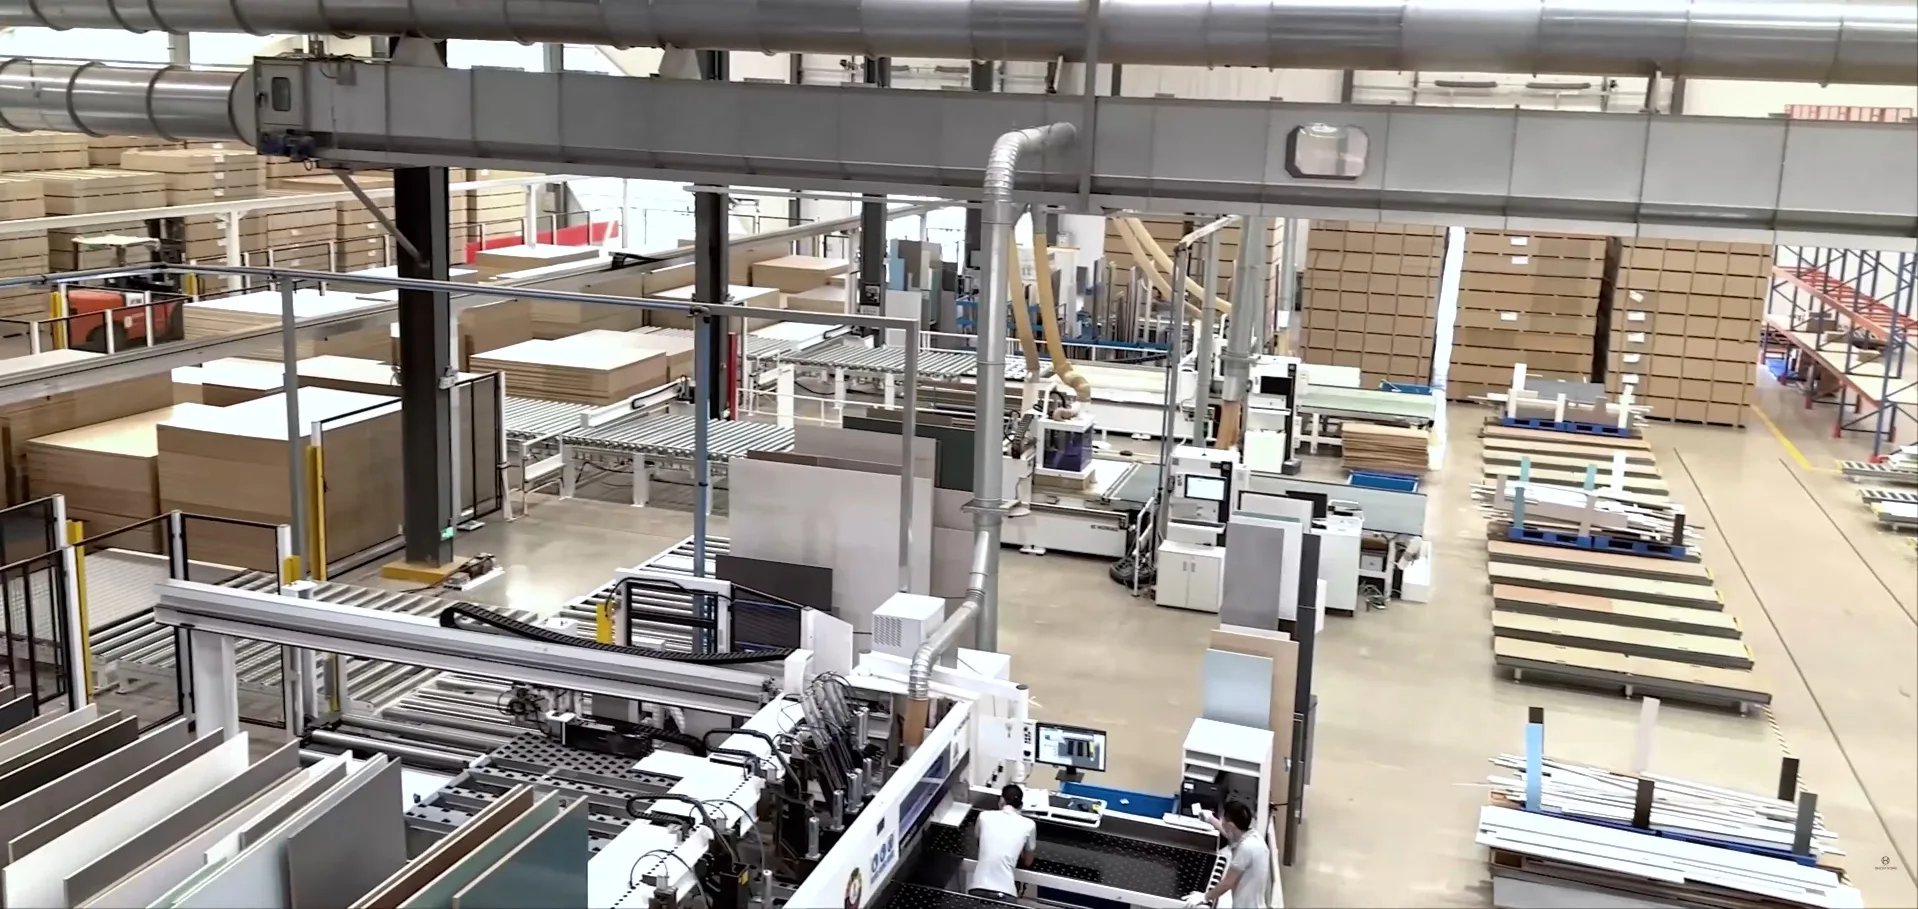
業界の課題
パネル加工ラインで不良と停止が生じる原因
化粧板は一見加工しやすそうですが、脆く摩耗性の高い表面と不均質な芯材を高速で切断する難加工材です。わずか数十分の一ミリの差が、良品と廃棄品を分けます。重要な4つの課題を示します。
メラミン化粧面のむしれと欠け
メラミン化粧面やHPLは硬い一方で脆い材料です。鋸刃がわずかにたわむ、または刃先の切れ味が落ちると、化粧層を切断せずに引き裂きます。上面または下面に欠けが生じれば、高価な定寸加工品が廃棄品になります。
摩耗性の高い芯材と樹脂
板材の芯層には再生繊維由来のシリカが含まれ、結合材のUF/MUF樹脂は切断時に発熱します。シリカがすくい面を摩耗させ、切削熱が超硬合金のコバルト結合相を劣化させることで、刃先は急速に丸くなります。この刃先の鈍化が欠けの原因です。
スコアリングソーと主鋸の不一致
両面をきれいに切断するには、スコアリングソーと主鋸の軌道および切断幅を正確に一致させる必要があります。切断幅やテンションがわずかにずれるだけでパネル端面に段差が生じ、エッジバンダーでエッジ材を面一に貼り付けられなくなります。
トリミング・ホギング時の振動
エッジバンダーやダブルエンドテノーナーでは、トリミングソーとホガーが高速回転しながら大量の材料を除去します。アンバランスや排屑不良があると高周波びびりが発生し、波状の加工痕や端面の焼けを残し、主軸軸受の摩耗を早めます。
技術アプローチ
繰り返し切断しても欠けのない端面を維持
PCDとサブミクロン超硬の最適な使い分け
摩耗性の高い板材には、1種類の材種ですべてに対応するのではなく、用途に合った刃先材種を選ぶ必要があります。研磨直後のサブミクロン超硬鋸刃は非常に鋭く、美しい端面を得られますが、化粧板ではその切れ味を維持できる期間に限界があります。PCDは初期の鋭利さではわずかに劣るものの、実用上十分な端面品質を数か月維持し、途中交換なしで最初から最後まで同じ品質を保ちます。当社は両方を用意し、生産量と材料に応じて選定します。
レーザースリットと樹脂充填による台金の制振
欠けのない切断は、動かない台金から始まります。定寸切断用・スコアリング用鋸刃には、レーザー加工した熱膨張スリットと樹脂充填制振スリットを採用し、高速切断時の共振を吸収します。積層したパネルでも正確な軌道を保ち、安定した台金によって鋭利な刃先が化粧層をきれいに切断します。
精密に整合させたスコアリング・主鋸刃形
コニカル式または組合せ式スコアリングソーの切断幅を厳密な公差で研磨し、最適化したTCGまたはATB刃形の主鋸と組み合わせます。予備切り溝と主切断を正確に同じ軌道へ合わせ、段差のない平坦な端面を形成します。これが、接着線の目立たない高品質なエッジバンディングの基礎になります。
動バランスに優れ、軽快に切削するホガーとトリミングソー
トリミングソーとセグメントホガーは高速主軸用に設計し、精密に動バランスを調整しています。大きなすくい角と広いチップポケットが切りくずを速やかに排出し、詰まりによる刃先の発熱を防止。焼けのない高速で清浄な直角加工・トリミングを実現し、主軸軸受への負担も軽減します。
推奨工具
パネル加工ライン向けの総合工具ラインアップ
定寸切断、スコアリング、エッジトリミング、ホギング、CNC溝加工まで、PCDと超硬の両方を一社で提供します。

ビームソー/定寸切断
産業用パネルサイジングチップソー
横型ビームソーおよびパネルサイジング機向けの超硬TCG主鋸です。スコアリングソーと組み合わせ、メラミン化粧板、HPL、MDF、化粧パーティクルボードを欠けなく定寸切断します。
仕様を見る →
ビームソー/定寸切断
PCDパネルサイジングソー
同じビームソーに対応するPCD刃付きTCG主鋸です。摩耗性の高い板材を終日加工するラインでは、超硬の10倍以上の寿命を実現し、切断1回当たりの工具費と交換回数を大幅に削減します。
仕様を見る →
スライドソー/定寸切断
パネルサイジング用チップソー
スライドテーブルソーおよびテーブルソー用の超硬定寸切断鋸刃です。スコアリングソーと組み合わせ、小~中量生産でメラミン化粧パーティクルボード、MDF、合板の両面をきれいに切断します。
仕様を見る →
スコアリング
パネル定寸用コニカルスコアリングチップソー
板材下面の化粧層を先に切り込む超硬コニカルスコアリングソーです。主鋸が事前に切られた溝へ抜けるため、下面の欠けを防止。昇降式スコアリングユニットでは、高さで切断幅を調整できます。
仕様を見る →
スコアリング
パネル定寸用PCDコニカルスコアリングソー
PCD刃付きのコニカルスコアリングソーです。摩耗性の高い板材でもスコアリング幅を長期間維持し、頻繁に再調整することなく、長時間の生産で主鋸との切断幅を規格内に保ちます。
仕様を見る →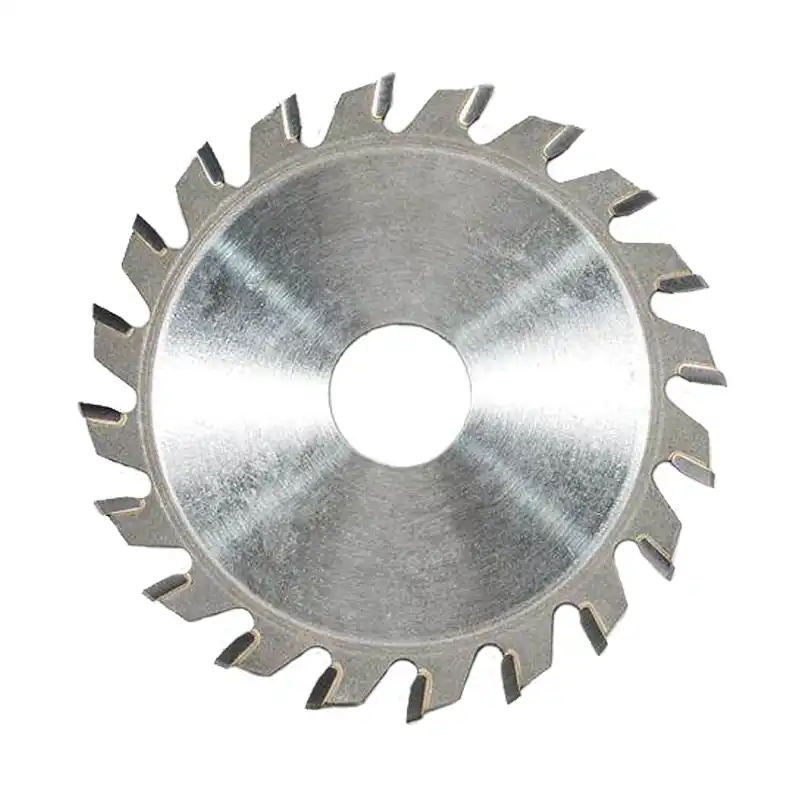
エッジバンディング/トリミング
エッジトリミング用チップソー
エッジバンダー向けの小径・高速回転用超硬チップソーです。PVC、ABS、PP、PET、突き板、無垢材のエッジ材を、溶融や加工痕を残さず面一に切断します。
仕様を見る →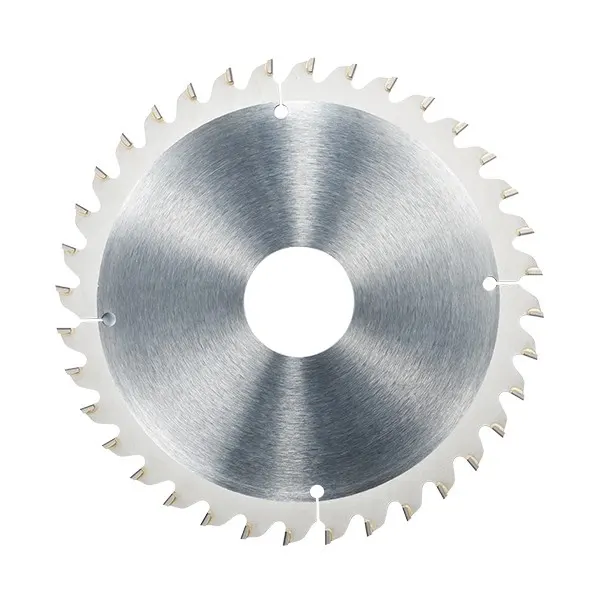
エッジバンディング/トリミング
エッジトリミング用PCDチップソー
大量生産用エッジバンダー向けのPCDトリミングソーです。数千メートルのエッジ材を加工してもダイヤモンド刃の切れ味を保ち、各シフトで安定した面一切断を実現します。
仕様を見る →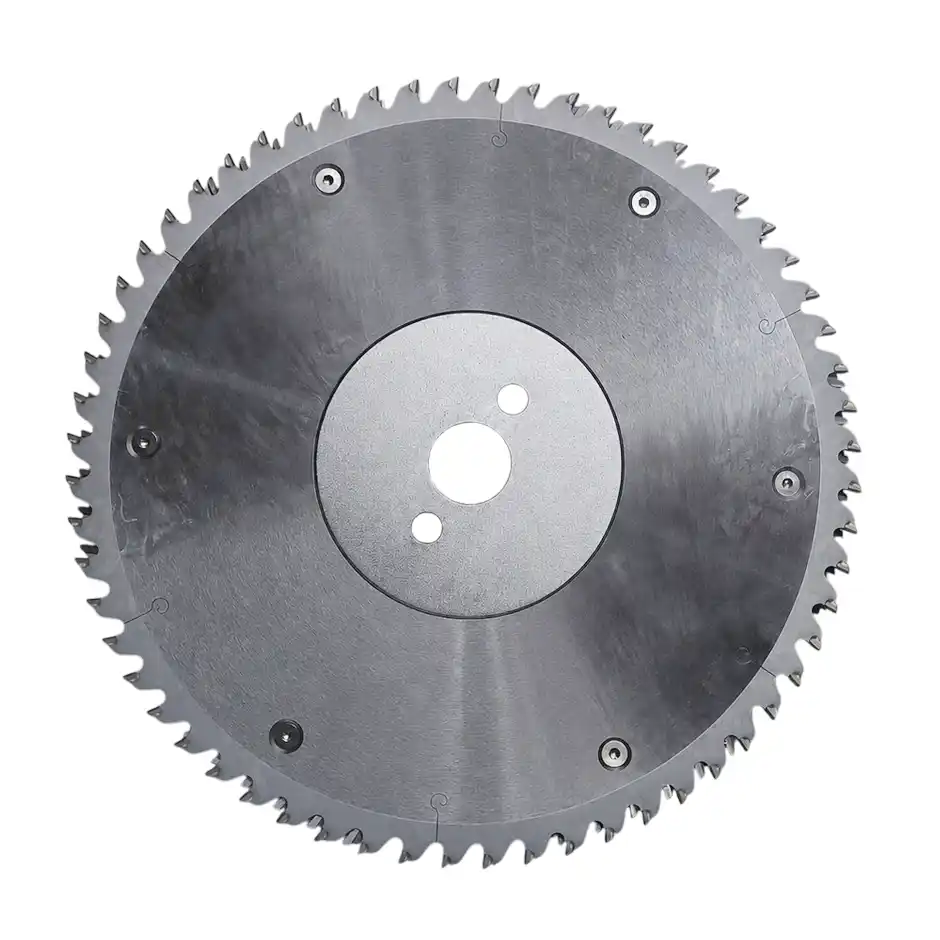
直角加工/ホギング
パネルトリミング用セグメントホガー
ダブルエンドテノーナーおよび直角加工ライン向けのPCDセグメントホガーです。トリミングソーとエッジバンダーの前工程で、パネル端部の直角加工代を高速かつ欠けなく一工程で除去します。
仕様を見る →
CNCマシニングセンター
CNCマシニングセンター用溝加工チップソー
CNCマシニングセンターおよびルーター向けの小径・高剛性溝加工鋸刃です。パネル材や無垢材に、背板・引き出し底板用の欠けのない溝を加工します。
仕様を見る →導入効果
総合鋸刃ソリューションがもたらす成果
定寸切断、スコアリング、トリミングを適合する組合せと推奨条件で運用することで、家具工場が期待できる効果です。
適合するスコアリングソーと主鋸の組合せにより、化粧板を廃棄品にする上下面の欠けをなくし、初回合格率を高めて定寸加工の不良率を下げます。
摩耗性の高い板材でも、PCDは超硬より長期間にわたって良好な刃先品質を維持します。生産ロット全体で品質が安定し、鋸刃交換によるライン停止も大幅に減ります。
段差のない平坦な端面により、接着線を目立たせずにエッジ材を密着させ、完成家具の外観品質を高めます。
専門家によるFAQ
よくあるご質問
コニカル式と組合せ式のどちらのスコアリングソーを使うべきですか?
設備によって異なります。スコアリングユニットの電動高さ調整機構を備えたビームソーやスライドテーブルソーには、鋸刃を上下するだけで切断幅を微調整できるコニカル式が適しています。高さを細かく調整できない旧式設備には、シムの増減によって主鋸に合わせて切断幅を設定する組合せ式(2枚式)が適しています。
上面はきれいなのに下面だけ欠けるのはなぜですか?
下面の欠けは、ほとんどの場合スコアリングソーに原因があります。主な原因は3つです。スコアリングソーと主鋸の軌道が一致していない、摩耗によってスコアリング幅が主鋸より狭くなり主鋸刃が溝の外側へ抜けている、またはスコアリング深さが浅すぎることです。両者の位置を再調整し、切断幅を一致させ、スコアリング深さを約1.5~2 mmに保ってください。
PCDは鋭利な超硬鋸刃よりメラミン化粧板をきれいに切断できますか?
最初の切断だけを比べると、必ずしもそうではありません。新品のサブミクロン超硬鋸刃はPCDより鋭利で、さらに滑らかな端面を得られる場合があります。実際の違いは、その品質を維持できる期間です。化粧板では超硬が早く鈍化し、欠けが発生し始めますが、PCDは欠けのない実用上十分な端面品質を数か月維持します。PCDの価値は初回切断の優劣ではなく、途中交換なしで最初から最後まで同じ品質を保てる点にあります。
超硬(TCT)からPCDへ切り替える価値があるのは、どのような場合ですか?
交換頻度と停止コストで判断します。摩耗性の高いパーティクルボード、MDF、コンパクトラミネートを大量加工し、超硬鋸刃を週1回以上交換している場合、交換とスコアリングソー再調整による生産損失がPCDの価格差を上回ることが一般的です。その時点が、高稼働工程をPCDへ切り替え、短期または多品種の生産には超硬を残す目安です。