
Řešení pro výrobu deskového nábytku
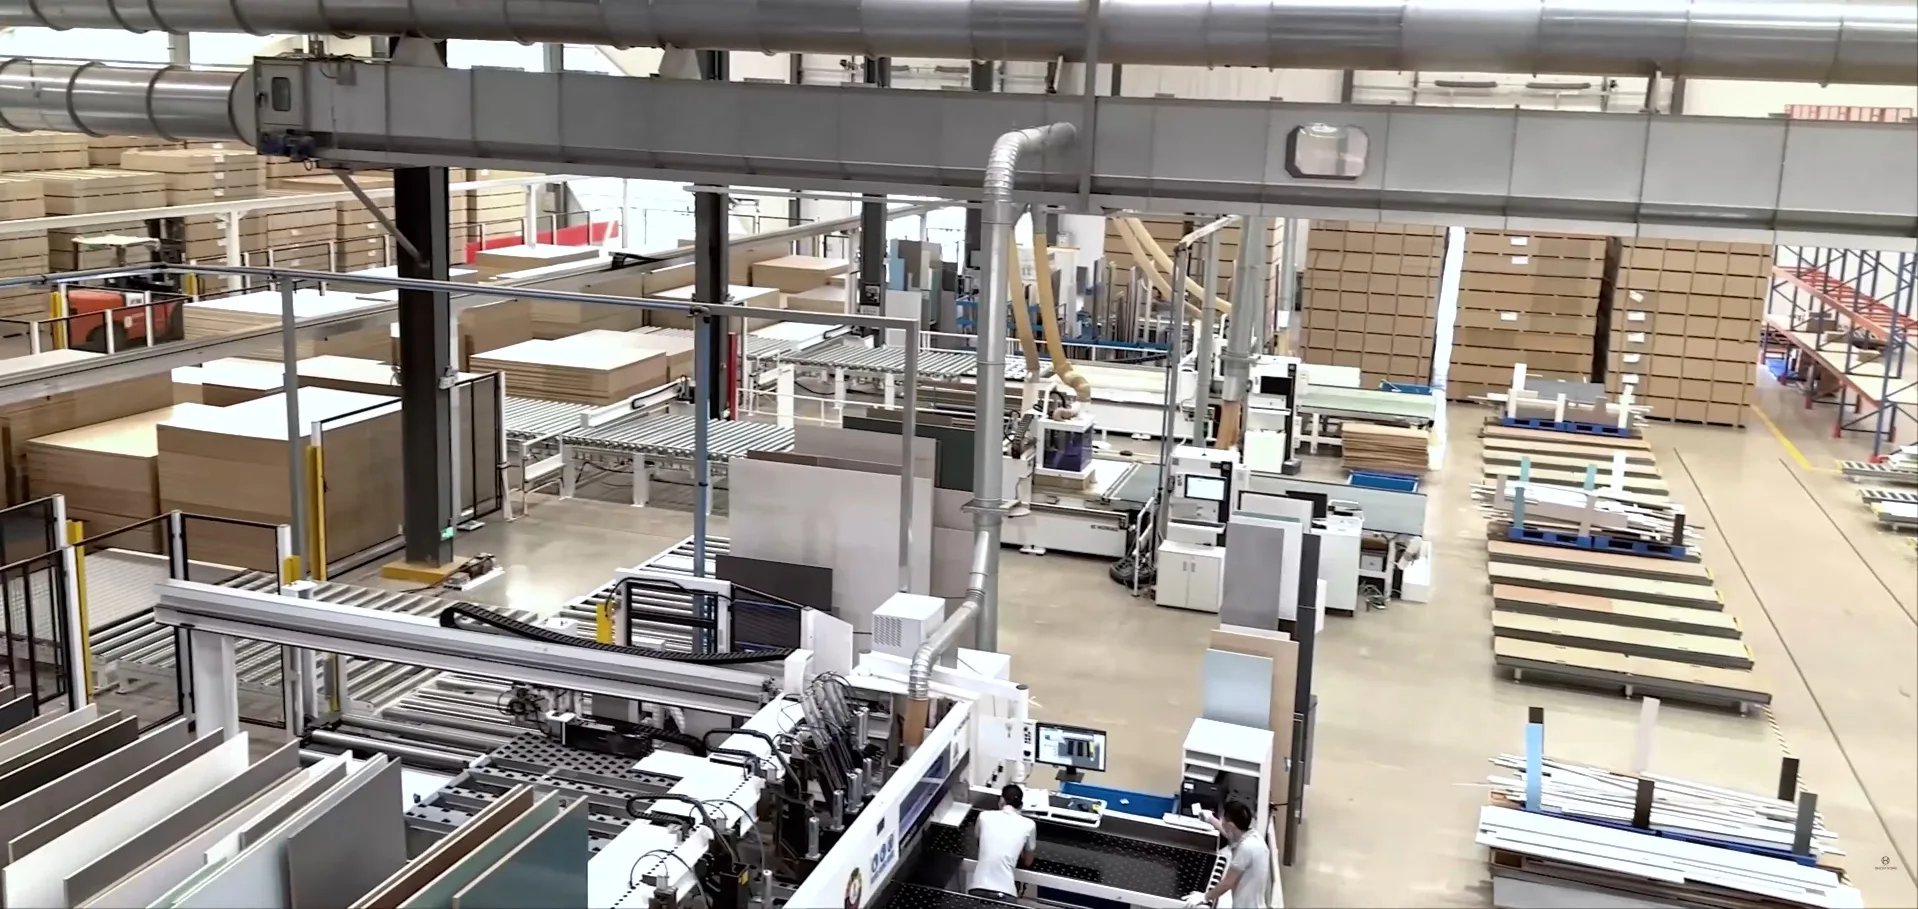
Vysoce přesná řešení formátování a zpracování desek
Přesnost a stálost pro velkosériovou výrobu nábytku na linkách Homag, Biesse a SCM — hrany bez vyštípnutí v abrazivním melaminu, MDF a HPL díky sladěným PCD a karbidovým pilovým kotoučům pro každé pracoviště.
Výzvy v odvětví
Kde deskové linky vytvářejí zmetky a ztrácejí provozní čas
Povrchově upravené desky vypadají jednoduše, ale řežou se obtížně: křehký abrazivní povrch leží na nestejnoměrném jádru a zpracovává se vysokou rychlostí, při níž zlomek milimetru rozhoduje o expedici nebo zmetku. Rozhodující jsou tyto čtyři problémy.
Vytrhávání a vyštípávání melaminu
Povrch z melaminu nebo HPL je tvrdý, ale křehký. Jakmile se kotouč mírně vychýlí nebo břit ztratí ostrost, povrchovou vrstvu místo čistého oddělení vytrhává. Vyštípnutá horní nebo spodní strana mění drahý naformátovaný díl ve zmetek.
Abrazivní jádro a opotřebení pryskyřicí
Jádra desek obsahují oxid křemičitý z recyklovaných vláken a UF/MUF pryskyřice, které je spojují, se řežou za vysoké teploty. Oxid křemičitý obrušuje čelo břitu a řezné teplo napadá kobaltové pojivo karbidu. Společně břit rychle zaoblují a právě zaoblený břit začíná povrch vyštípávat.
Nesoulad předřezového a hlavního kotouče
Čistý oboustranný řez vyžaduje, aby předřezový a hlavní pilový kotouč sdílely přesně stejnou linii a šířku řezu. Pokud se jejich řezná spára nebo napnutí nepatrně rozejdou, na hraně desky vznikne schod. Olepovačka pak nedokáže položit pásku v jedné rovině se stupňovitým čelem.
Vibrace při kapování a roztřískování
Na olepovačkách hran a oboustranných čepovacích strojích se kapovací a roztřískovací nástroje otáčejí vysokou rychlostí a intenzivně odebírají materiál. Jakákoli nevyváženost nebo špatný odvod třísek vyvolává vysokofrekvenční chvění, které zanechává zvlněné stopy, pálí hranu a opotřebovává ložiska vřetena.
Náš technický přístup
Jak udržujeme hranu bez vyštípnutí řez po řezu
Sladěná řada PCD a submikronových karbidových kotoučů
Pro abrazivní desky je správnou odpovědí vhodný břit pro konkrétní práci, nikoli jeden materiál pro všechno. Čerstvě nabroušený submikronový karbidový kotouč je mimořádně ostrý a vytváří krásnou hranu. Omezením je doba, po kterou si v povrchově upravených deskách tuto ostrost zachová. PCD je zpočátku o něco méně ostré, ale udržuje přijatelnou kvalitu hrany několik měsíců, takže první a poslední deska série vypadají stejně bez mezilehlé výměny. Dodáváme obě varianty a pomůžeme vybrat podle objemu a materiálu.
Laserové drážky a tlumení pryskyřicí pro stabilní tělo
Řez bez vyštípnutí začíná tělem, které se nepohybuje. Naše formátovací a předřezové kotouče používají laserem řezané dilatační drážky a antivibrační drážky vyplněné pryskyřicí, které pohlcují harmonické rezonance při vysokých otáčkách. Kotouč drží přesnou linii i při řezání stohu desek, protože pouze stabilní tělo umožní ostrému břitu čistě oddělit povrchovou vrstvu.
Přesně sladěná geometrie předřezu a hlavního řezu
Kuželové i dělené předřezové kotouče brousíme na úzkou toleranci řezné spáry a párujeme je s optimalizovanou geometrií TCG nebo ATB hlavního kotouče. Předřez a hlavní řez tak probíhají přesně ve stejné linii. Rovná hrana bez schodu je základem plynulého olepení bez viditelné spáry lepidla.
Vyvážené roztřískovací a kapovací nástroje s lehkým řezem
Kapovací kotouče a segmentové roztřískovací nástroje jsou vyrobeny a vyváženy pro vysokootáčková vřetena. Velký úhel čela a otevřené třískové kapsy odhazují odpad místo jeho pěchování a zahřívání hrany. Výsledkem je rychlé a čisté srovnávání a ořezávání bez stop po pálení a menší zatížení ložisek vřetena.
Doporučené nástroje
Kompletní systém nástrojů pro deskovou linku
Formátování, předřezávání, ořezávání hran, roztřískování a CNC drážkování — v provedení PCD i karbid od jednoho partnera.

Horizontální nářezové centrum / formátování
Průmyslové formátovací pilové kotouče
Hlavní TCT kotouče s geometrií TCG pro horizontální nářezová centra a formátovací stroje. Společně s předřezovým kotoučem formátují melamin, HPL, MDF a laminovanou dřevotřísku bez vyštípnutí.
Zobrazit specifikace →
Horizontální nářezové centrum / formátování
PCD formátovací pilové kotouče
Hlavní PCD kotouče s geometrií TCG pro stejná horizontální nářezová centra. Při celodenním řezání abrazivních desek dosahují nejméně desetinásobné životnosti oproti karbidu, nejnižších nákladů na nástroj na jeden řez a výrazně menšího počtu výměn.
Zobrazit specifikace →
Formátovací pila / formátování
Formátovací pilové kotouče
Karbidové formátovací kotouče pro formátovací a stolní pily. Ve spojení s předřezovým kotoučem vytvářejí v provozech s menším objemem výroby čisté oboustranné řezy v laminované dřevotřísce, MDF a překližce.
Zobrazit specifikace →
Předřezávání
Kuželové předřezové pilové kotouče
Karbidové kuželové předřezové kotouče naříznou spodní povrchovou vrstvu, takže hlavní kotouč vystupuje do již vytvořeného řezu a nevyštípává spodní stranu. U strojů se zdvihem předřezu se šířka řezu nastavuje výškou.
Zobrazit specifikace →
Předřezávání
PCD kuželové předřezové pilové kotouče
PCD varianta předřezového kotouče udržuje šířku předřezu v abrazivních deskách mnohem déle. Předřez tak zůstává sladěný s hlavním kotoučem během dlouhých výrobních sérií bez neustálého seřizování.
Zobrazit specifikace →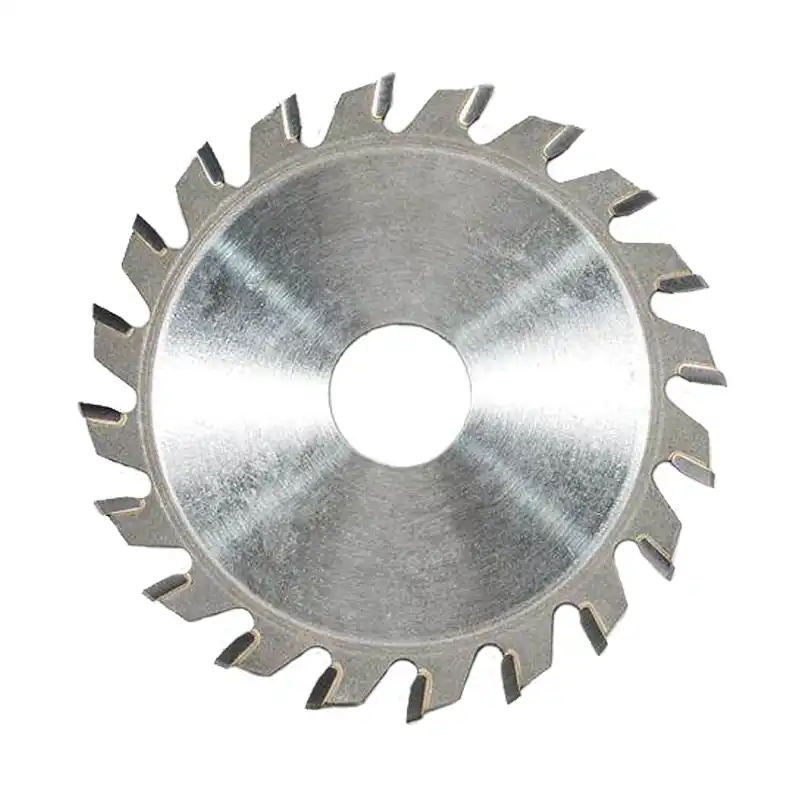
Olepování hran / ořezávání
Pilové kotouče pro ořezávání hranovacích pásek
Malé vysokootáčkové karbidové kotouče pro olepovačky hran. Čistě zarovnávají pásky z PVC, ABS, PP, PET, dýhy a masivního dřeva bez tavení a viditelných stop.
Zobrazit specifikace →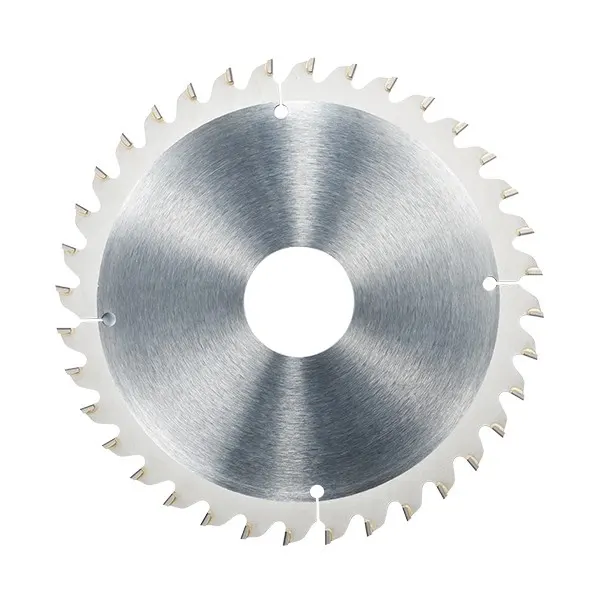
Olepování hran / ořezávání
PCD pilové kotouče pro ořezávání hranovacích pásek
PCD kapovací kotouče pro velkokapacitní olepovačky hran. PCD břity zůstávají ostré po tisících metrů pásky a zarovnávací řez je stejný směnu za směnou.
Zobrazit specifikace →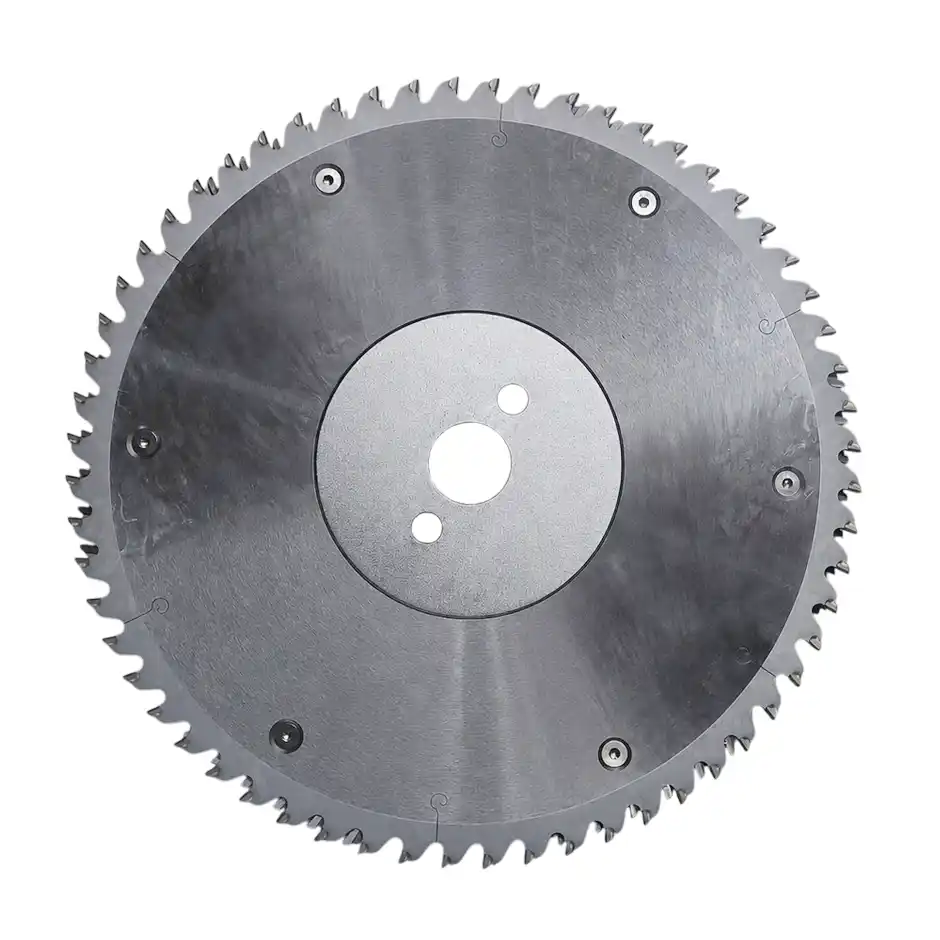
Srovnávání / roztřískování
Segmentové roztřískovací nástroje pro ořezávání desek
PCD segmentové roztřískovací nástroje pro oboustranné čepovací stroje a srovnávací linky. Před kapovacím kotoučem a olepovačkou odstraní přídavek z hrany desky jediným rychlým průchodem bez vyštípnutí.
Zobrazit specifikace →
CNC obráběcí centrum
Drážkovací pilové kotouče pro CNC obráběcí centra
Vysoce tuhé drážkovací kotouče malého průměru pro CNC obráběcí centra a frézky. Vytvářejí drážky bez vyštípnutí pro záda a dna zásuvek v deskových materiálech i masivním dřevě.
Zobrazit specifikace →Očekávané výsledky
Přínosy těchto pilových kotoučů
Přínosy pro nábytkářský závod, když formátování, předřezávání a ořezávání pracují jako sladěná sada s doporučenými parametry.
Sladěná sada předřezového a formátovacího kotouče odstraňuje vyštípávání horní i spodní strany, které znehodnocuje povrchově upravené díly. Zvyšuje výtěžnost na první průchod a snižuje počet zmetků při formátování.
V abrazivních deskách udržuje PCD hranu přijatelné kvality mnohem déle než karbid. Kvalita tak zůstává stejná v celé sérii a linka se kvůli výměně kotoučů zastavuje výrazně méně často.
Rovná hrana bez schodu umožňuje přiložit pásku bez viditelné spáry lepidla a zvyšuje vnímanou kvalitu hotového nábytku.
Odborné FAQ
Často kladené otázky
Mám použít kuželový, nebo dělený předřezový pilový kotouč?
Záleží na stroji. Horizontální nářezová centra a formátovací pily s motorickým nastavením výšky předřezové jednotky nejlépe pracují s kuželovým kotoučem. Šířku předřezu jemně nastavíte pouhým zvednutím nebo spuštěním kotouče. Pro starší pily bez jemného výškového nastavení je vhodnější dělený dvoudílný předřezový kotouč, u něhož přidáním nebo odebráním distančních podložek fyzicky nastavíte šířku řezu podle hlavního kotouče.
Proč je řez nahoře čistý, ale spodní strana je vyštípaná?
Vyštípávání spodní strany téměř vždy způsobuje předřezový kotouč. Obvykle má jednu ze tří příčin: předřezový a hlavní kotouč neleží přesně v jedné linii, řezná spára předřezu se opotřebením zúžila pod šířku hlavního kotouče a hlavní zuby vystupují mimo předřez, nebo je hloubka předřezu příliš malá. Znovu vyrovnejte oba kotouče, nastavte šířku předřezu podle hlavního řezu a udržujte hloubku předřezu přibližně 1,5–2 mm.
Řeže PCD melamin skutečně lépe než ostrý karbidový pilový kotouč?
Ne při úplně prvním řezu. Zcela nový submikronový karbidový kotouč je ostřejší a může vytvořit ještě jemnější hranu než PCD. Skutečný rozdíl spočívá v době, po kterou kvalita vydrží. Povrchově upravené desky karbid rychle otupí a tupý břit začne vyštípávat. PCD udržuje přijatelnou hranu bez vyštípnutí několik měsíců. Hodnota PCD tedy nespočívá v lepším prvním řezu, ale ve stejné kvalitě od první po poslední desku bez mezilehlé výměny.
Kdy se vyplatí přejít z karbidu TCT na PCD?
Sledujte četnost výměn a náklady prostojů. Pokud sériově zpracováváte vysoce abrazivní dřevotřísku, MDF nebo kompaktní laminát a měníte karbidové kotouče častěji než přibližně jednou týdně, ztracená výroba při každé výměně spolu s novým nastavením předřezu obvykle převýší vyšší cenu PCD. V tomto bodě se vyplatí přejít na PCD na nejvytíženějších pracovištích a karbid ponechat pro kratší nebo proměnlivé série.
Získejte plán pilových kotoučů
Každé vyštípnuté čelo a každá výměna kotouče snižují marži hotového dílu
Sdělte nám své stroje – horizontální nářezové centrum, olepovačku hran, oboustranný čepovací stroj a CNC – spolu s typy desek a objemy sérií. Připravíme plán PCD a karbidových pilových kotoučů pro každé pracoviště.