
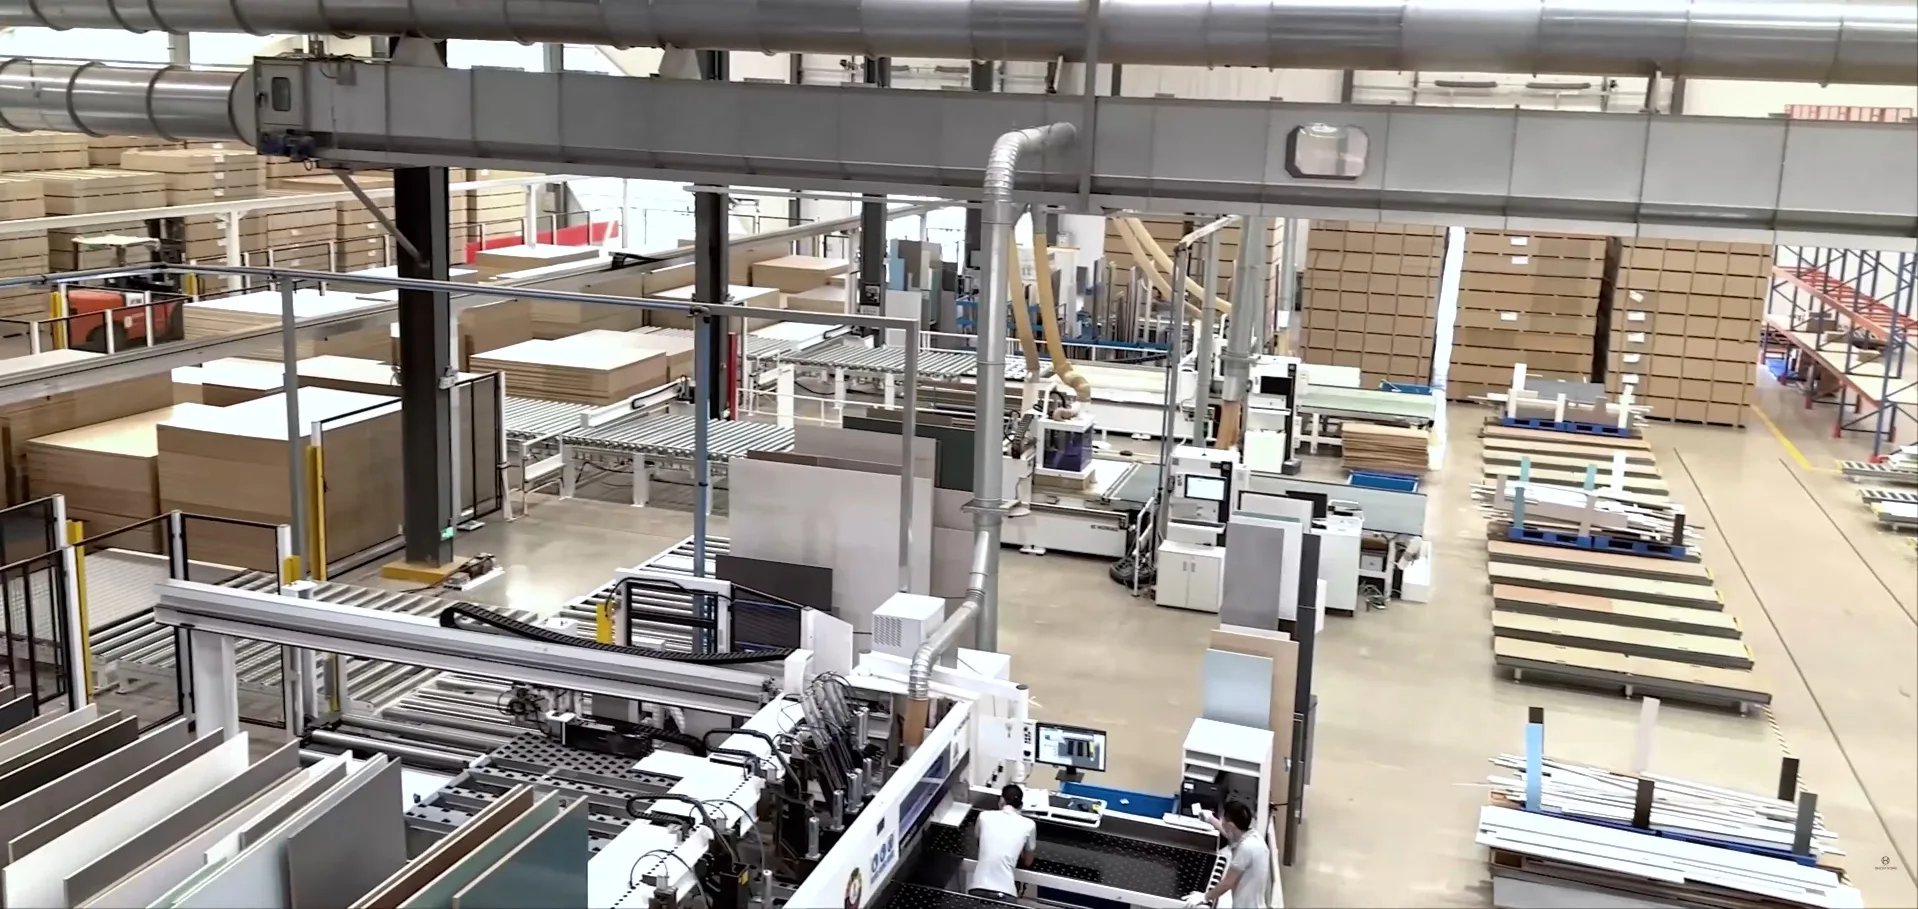
Soluciones para la fabricación de muebles de tablero
Soluciones de alta precisión para seccionado y procesamiento de tableros
Precisión y consistencia para la producción de muebles de alto volumen en líneas Homag, Biesse y SCM — cantos sin astillado en melamina, MDF y HPL abrasivos, respaldados por una gama a la medida de discos de PCD y metal duro para cada estación.
Retos del sector
Dónde las líneas de tablero generan chatarra y pierden disponibilidad
Los tableros revestidos parecen fáciles y cortan difícil: una superficie frágil y abrasiva sobre un núcleo inconsistente, procesada a alta velocidad donde una fracción de milímetro decide si una pieza se envía o se desecha. Estos son los cuatro problemas que importan.
Desgarro y astillado de la melamina
Una cara de melamina o HPL es dura pero frágil. En cuanto un disco se deflecta ligeramente o el filo pierde su agudeza, desgarra el revestimiento en vez de seccionarlo — y una cara superior o inferior astillada convierte una costosa pieza cortada a medida en chatarra.
Desgaste por núcleo abrasivo y resina
Los núcleos de tablero llevan sílice de la fibra reciclada, y las resinas UF/MUF que los ligan cortan en caliente. La sílice desgasta la cara de ataque mientras el calor de corte ataca el aglutinante de cobalto del metal duro — juntos redondean el filo rápido, y un filo redondeado es lo que inicia el astillado.
Desajuste incisor-principal
Un corte limpio por ambas caras depende de que el disco incisor y el disco principal compartan una línea y un ancho de corte exactos. Si su ancho de corte o su tensado se separan por un pelo, el canto del tablero muestra un escalón — y la encoladora nunca podrá asentar el canto al ras sobre una cara escalonada.
Vibración en recorte y desbaste
En encoladoras de cantos y escuadradoras de doble cabezal, los discos de recorte y las fresas giran rápido y retiran material de forma agresiva. Cualquier desequilibrio o mala evacuación de viruta provoca un traqueteo de alta frecuencia que deja marcas de ondulación, quema el canto y desgasta los rodamientos del husillo.
Nuestro enfoque técnico
Cómo mantenemos un canto sin astillado, corte tras corte
Una gama a la medida de PCD y metal duro submicrónico
La respuesta honesta al tablero abrasivo es la punta adecuada para el trabajo, no un solo material para todo. Un disco de metal duro submicrónico recién afilado es excepcionalmente agudo y da un canto precioso — su límite es cuánto tiempo se mantiene así de afilado bajo tablero revestido. El PCD empieza algo menos agudo pero mantiene un canto de calidad aceptable durante meses, así que el primer tablero de una tirada y el último se ven igual sin cambio en medio. Suministramos ambos y le ayudamos a elegir por volumen y material.
Ranuras láser y amortiguación rellena de resina para un plato estable
El corte sin astillado empieza por un cuerpo que no se mueve. Nuestros discos de corte e incisores usan ranuras de dilatación cortadas por láser y ranuras antivibración rellenas de resina para absorber la resonancia armónica del corte a altas RPM, manteniendo una línea fiel incluso a través de tableros apilados — porque un plato estable es lo que permite que un filo agudo seccione el revestimiento limpiamente.
Geometría de incisor y disco de corte ajustada con precisión
Rectificamos los discos incisores — cónicos o partidos — a una tolerancia de ancho de corte estricta y los combinamos con una geometría TCG o ATB optimizada en el disco principal, para que la pre-incisión y el corte principal caigan exactamente en la misma línea. Ese canto plano y sin escalón es la base de un encolado de cantos impecable sin línea de cola visible.
Fresas y discos de recorte equilibrados y de corte libre
Los discos de recorte y las fresas de segmentos se construyen y equilibran para husillos de altas RPM, con ángulo de ataque agresivo y alojamientos de viruta abiertos que expulsan el residuo en vez de dejar que se compacte y caliente el canto. El resultado es un escuadrado y recorte rápido y limpio sin marcas de quemadura — y una vida más fácil para los rodamientos de su husillo.
Herramientas recomendadas
Un ecosistema completo de herramientas para la línea de tableros
Seccionado, incisión, recorte de cantos, desbaste y ranurado CNC — en PCD y metal duro, de un solo socio.

Seccionadora / Corte
Discos de sierra para seccionado industrial de tableros
Discos principales TCG con plaquitas de metal duro para seccionadoras horizontales y máquinas de seccionar tableros: corte sin astillado de melamina, HPL, MDF y aglomerado laminado, trabajando junto con un disco incisor.
Ver especificaciones →
Seccionadora / Corte
Discos de sierra PCD para seccionado de tableros
Discos principales TCG con puntas de PCD para las mismas seccionadoras: cuando la línea corre tablero abrasivo todo el día, la vida útil es 10× o más que la del metal duro, para el menor costo de herramienta por corte y muchos menos cambios.
Ver especificaciones →
Escuadradora / Corte
Discos de sierra para seccionado de tableros
Discos de corte de metal duro para escuadradoras y sierras de mesa, combinados con un disco incisor para cortes limpios por ambas caras en aglomerado revestido de melamina, MDF y contrachapado en talleres de menor volumen.
Ver especificaciones →
Incisión
Discos incisores cónicos
Discos incisores cónicos de metal duro que pre-incisan el revestimiento inferior para que el disco principal salga hacia una línea ya cortada, eliminando el astillado de la cara inferior. El ancho de corte se ajusta por altura en máquinas con elevación del incisor.
Ver especificaciones →
Incisión
Discos incisores cónicos PCD
La contraparte incisora con puntas de diamante: conserva el ancho de su ranura de incisión mucho más tiempo en tablero abrasivo, de modo que la coincidencia incisor-principal se mantiene en tolerancia a lo largo de tiradas de producción largas sin reajustes constantes.
Ver especificaciones →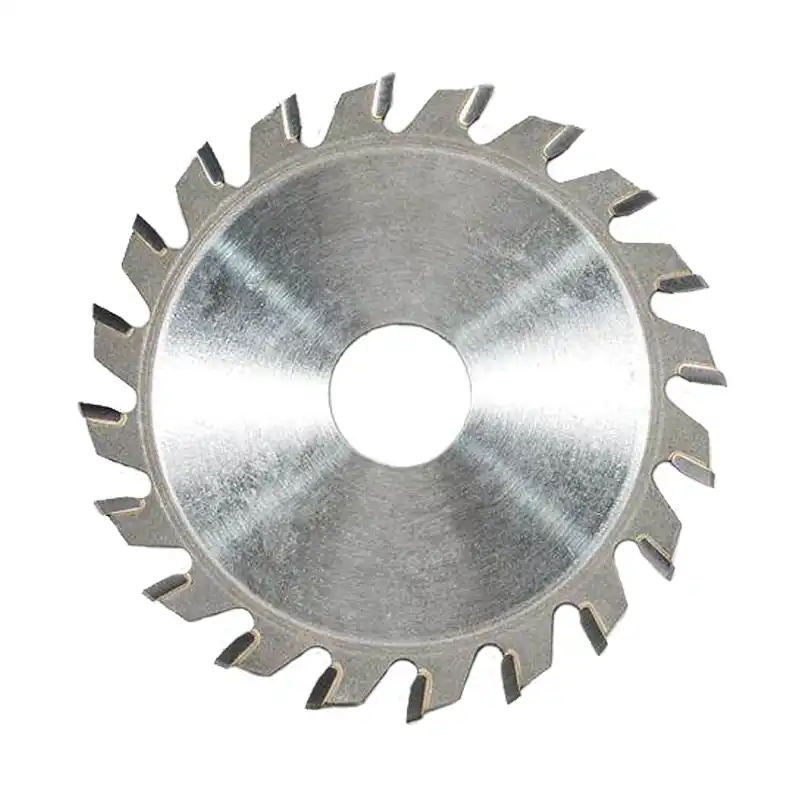
Encolado / Recorte de cantos
Discos de sierra circular para recorte de cantos
Pequeños discos de metal duro de altas RPM para encoladoras de cantos, que recortan al ras cantos de PVC, ABS, PP, PET, chapa y madera maciza limpiamente, sin fundirlos ni dejar marcas.
Ver especificaciones →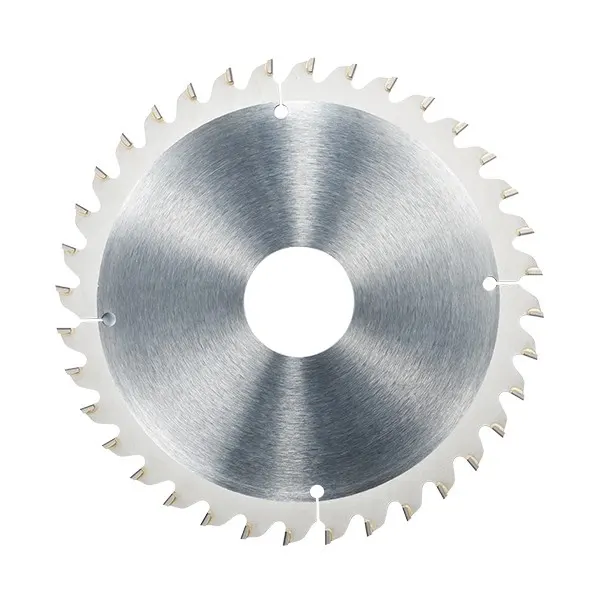
Encolado / Recorte de cantos
Discos de sierra circular PCD para recorte de cantos
Discos de recorte con puntas de PCD para encoladoras de alto volumen: los filos de diamante se mantienen afilados a través de miles de metros de canto para que el corte al ras se mantenga consistente turno tras turno.
Ver especificaciones →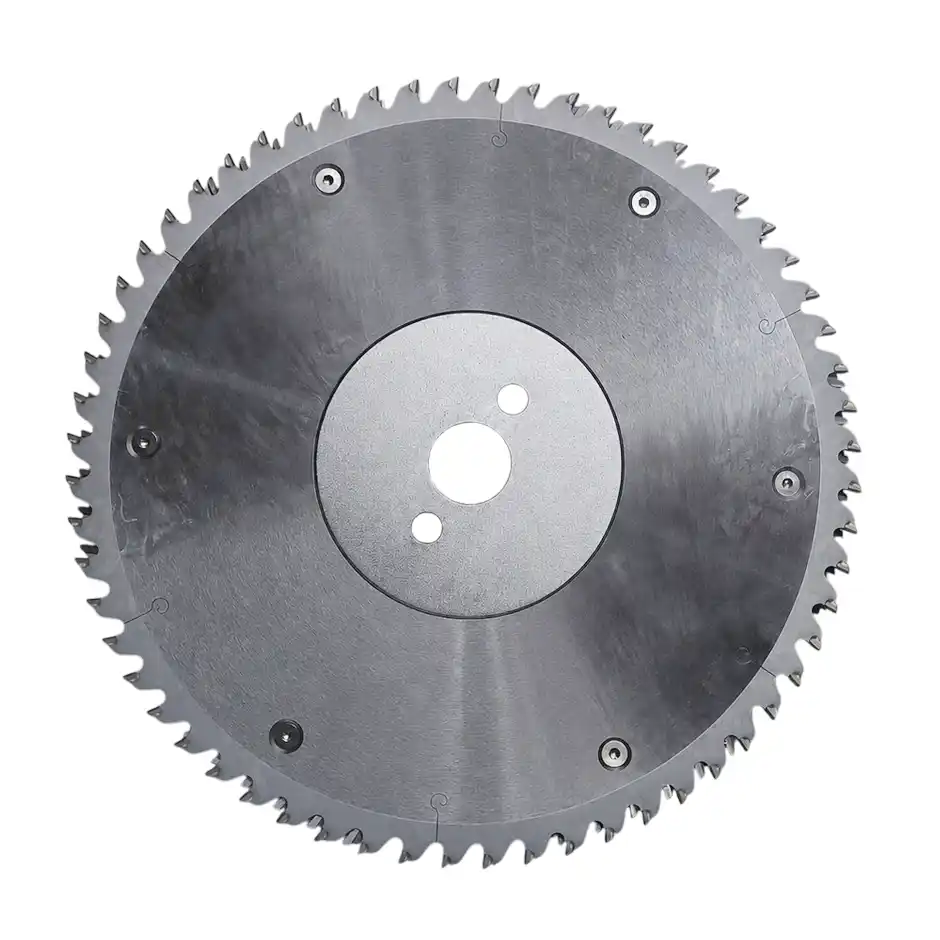
Escuadrado / Desbaste
Fresas de segmentos para escuadrar tableros
Fresas de segmentos PCD para escuadradoras de doble cabezal y líneas de escuadrado: desbastan el sobrematerial de escuadrado del canto del tablero en una pasada rápida y sin astillado, antes del disco de recorte y la encoladora.
Ver especificaciones →
Centro de mecanizado CNC
Discos ranuradores para centros de mecanizado CNC
Discos ranuradores de pequeño diámetro y alta rigidez para centros de mecanizado CNC y fresadoras: ranuras sin astillado para traseras y fondos de cajón en trabajo de tablero y madera maciza.
Ver especificaciones →Resultados esperados
Lo que aportan estos discos de sierra
Las mejoras que una planta de muebles puede esperar cuando el seccionado, la incisión y el recorte funcionan como un conjunto a la medida y a los parámetros recomendados.
Un conjunto incisor-corte a la medida elimina el astillado de las caras superior e inferior que desecha las piezas revestidas, subiendo el rendimiento a la primera y reduciendo los rechazos de corte a medida.
En tablero abrasivo, el PCD mantiene un canto de calidad aceptable mucho más tiempo que el metal duro — así la calidad se mantiene pareja a lo largo de una tirada y la línea se detiene a cambiar discos con mucha menos frecuencia.
Un canto plano y sin escalón permite que el canto se asiente sin línea de cola visible, elevando la calidad percibida del mueble terminado.
Preguntas de expertos
Preguntas frecuentes
¿Debo usar un disco incisor cónico o partido?
Depende de su máquina. Las seccionadoras y escuadradoras con ajuste motorizado de altura del grupo incisor funcionan mejor con un incisor cónico — afina el ancho de incisión simplemente subiendo o bajando el disco. Las máquinas antiguas sin control fino de altura se adaptan mejor a un incisor partido (de dos piezas), donde añade o quita suplementos para fijar físicamente el ancho de corte de modo que coincida con el disco principal.
¿Por qué mi corte queda limpio arriba pero astillado abajo?
El astillado de la cara inferior es casi siempre el disco incisor. Tres causas habituales: el incisor y el disco principal no están exactamente en la misma línea; el ancho de corte del incisor se ha desgastado más estrecho que el del disco principal, de modo que los dientes del principal salen fuera de la incisión; o la profundidad de incisión es demasiado superficial. Realinee ambos para la concentricidad, reajuste el ancho de incisión al del disco principal y mantenga la profundidad de incisión en torno a 1,5–2 mm.
¿Realmente el PCD corta la melamina mejor que un disco de metal duro afilado?
No en el primerísimo corte — un disco de metal duro submicrónico recién estrenado es más agudo y puede dejar un canto aún más fino que el PCD. La verdadera diferencia es cuánto dura esa calidad. El tablero revestido embota el metal duro rápido, y una vez embotado empieza a astillar; el PCD mantiene un canto de calidad aceptable y sin astillado durante meses. Así que el valor del PCD no es un mejor primer corte, es una calidad idéntica desde el primer tablero hasta el último sin cambio en medio.
¿Cuándo vale la pena pasar de metal duro (TCT) a PCD?
Vigile su frecuencia de cambio y su costo de tiempo de inactividad. Si corre aglomerado, MDF o laminado compacto muy abrasivos en volumen y cambia discos de metal duro más de una vez por semana, la producción perdida en cada cambio — más el reajuste del incisor — suele superar el mayor precio del PCD. Ese punto de cruce es el momento de pasar a PCD las estaciones de mayor uso y reservar el metal duro para tiradas cortas o variadas.
Obtenga un plan de discos de sierra
Cada cara astillada y cada cambio de disco es margen que sale de una pieza terminada
Díganos sus máquinas — seccionadora, encoladora de cantos, escuadradora de doble cabezal, CNC — más sus tipos de tablero y volúmenes de tirada, y construiremos un plan de discos de PCD y metal duro estación por estación en torno a ellos.