
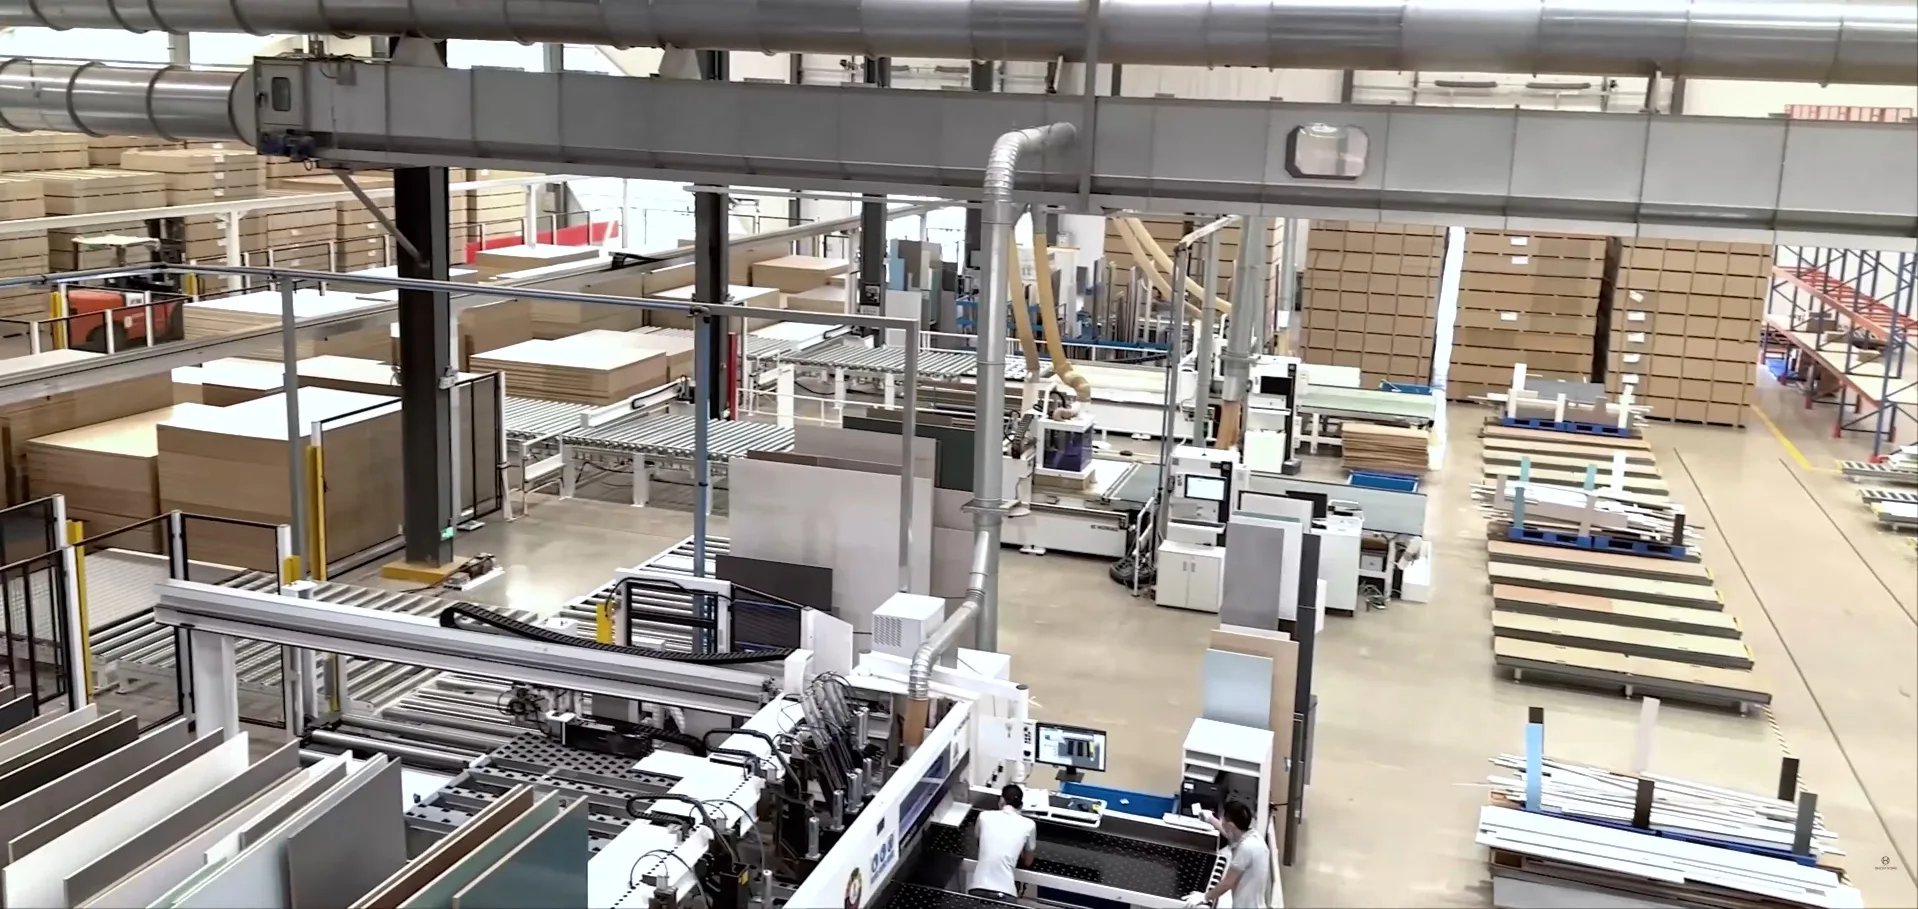
Solusi Manufaktur Furnitur Panel
Solusi Panel Sizing dan Pemrosesan Berpresisi Tinggi
Presisi dan konsistensi untuk produksi furnitur bervolume tinggi pada lini Homag, Biesse, dan SCM — tepi tanpa chipping pada melamin, MDF, dan HPL abrasif, didukung mata gergaji PCD dan karbida yang sesuai untuk setiap stasiun.
Tantangan Industri
Sumber Scrap dan Hilangnya Uptime pada Lini Panel
Panel berlapis tampak mudah tetapi sulit dipotong: permukaan rapuh dan abrasif menutupi inti yang tidak seragam, lalu diproses pada kecepatan tinggi ketika selisih sepersekian milimeter menentukan apakah komponen dikirim atau menjadi scrap. Empat masalah berikut menjadi penentu.
Tear-Out dan Chipping pada Melamin
Permukaan melamin atau HPL keras tetapi rapuh. Begitu mata gergaji sedikit mengalami defleksi atau sisi potong kehilangan ketajamannya, lapisan akan tersobek alih-alih terpotong bersih — dan chipping pada sisi atas atau bawah membuat komponen cut-to-size bernilai tinggi menjadi scrap.
Inti Abrasif dan Keausan akibat Resin
Inti papan mengandung silika dari serat daur ulang, sedangkan resin UF/MUF yang mengikatnya menghasilkan panas saat dipotong. Silika mengikis permukaan rake dan panas pemotongan menyerang pengikat kobalt pada karbida — keduanya dengan cepat menumpulkan sisi potong, dan sisi yang tumpul memicu chipping.
Ketidakcocokan Mata Gergaji Scoring dan Utama
Potongan yang bersih pada kedua sisi bergantung pada kesamaan garis dan lebar alur antara mata gergaji scoring dan mata gergaji utama. Jika lebar alur atau ketegangannya bergeser sedikit saja, tepi panel akan bertingkat — dan edge bander tidak dapat memasang edging secara rata pada permukaan tersebut.
Vibrasi saat Trimming dan Hogging
Pada edge bander dan double-end tenoner, trim saw serta hogger berputar cepat dan membuang material secara agresif. Ketidakseimbangan atau pembuangan geram yang buruk memicu chatter frekuensi tinggi yang meninggalkan bekas bergelombang, membakar tepi, dan mengauskan bearing spindel.
Pendekatan Teknis Kami
Cara Kami Mempertahankan Tepi Tanpa Chipping pada Setiap Potongan
Rangkaian PCD dan Karbida Submikron yang Tepat
Solusi untuk papan abrasif adalah gigi yang tepat bagi setiap pekerjaan, bukan satu material untuk semua aplikasi. Mata gergaji karbida submikron yang baru digerinda sangat tajam dan menghasilkan tepi yang sangat baik — batasannya adalah berapa lama ketajaman tersebut bertahan saat memotong papan berlapis. PCD pada awalnya sedikit kurang tajam, tetapi mempertahankan kualitas tepi yang layak selama berbulan-bulan sehingga panel pertama dan terakhir dalam satu siklus terlihat sama tanpa penggantian di antaranya. Kami menyediakan keduanya dan membantu Anda memilih berdasarkan volume serta material.
Slot Laser dan Peredaman Berisi Resin untuk Pelat yang Stabil
Hasil tanpa chipping berawal dari bodi yang tidak bergerak. Mata gergaji sizing dan scoring kami menggunakan slot ekspansi potong laser serta slot antivibrasi berisi resin untuk menyerap resonansi harmonik saat pemotongan ber-RPM tinggi, sehingga garis potong tetap akurat bahkan saat memotong panel bertumpuk — karena pelat yang stabil memungkinkan sisi tajam memutus lapisan secara bersih.
Geometri Scoring dan Sizing yang Dipadankan secara Presisi
Kami menggerinda mata gergaji scoring — konis maupun split — sesuai toleransi alur potong yang ketat dan memasangkannya dengan geometri TCG atau ATB optimal pada mata gergaji utama, sehingga alur awal dan potongan utama berada tepat pada garis yang sama. Tepi datar tanpa tingkat ini menjadi dasar pemasangan edging tanpa sambungan dan tanpa garis lem yang terlihat.
Hogger dan Trim Saw yang Seimbang serta Ringan Memotong
Trim saw dan segment hogger dibuat serta diseimbangkan untuk spindel ber-RPM tinggi, dengan rake agresif dan ruang geram terbuka yang membuang limbah alih-alih membiarkannya memadat dan memanaskan sisi potong. Hasilnya adalah proses squaring serta trimming yang cepat dan bersih tanpa bekas terbakar — sekaligus memperpanjang umur bearing spindel.
Perkakas yang Direkomendasikan
Ekosistem Perkakas Lengkap untuk Lini Panel
Sizing, scoring, trimming tepi, hogging, dan pembuatan alur CNC — tersedia dalam PCD maupun karbida dari satu mitra.

Beam Saw / Pemotongan Ukuran
Mata Gergaji untuk Pemotongan Ukuran Panel Industri
Mata gergaji utama TCG bergigi karbida untuk beam saw horizontal dan mesin panel sizing. Digunakan bersama mata gergaji scoring untuk memotong melamin, HPL, MDF, dan papan partikel berlaminasi sesuai ukuran tanpa chipping.
Lihat spesifikasi →
Beam Saw / Pemotongan Ukuran
Mata Gergaji Panel Sizing PCD
Mata gergaji utama TCG bergigi PCD untuk beam saw yang sama. Saat lini memproses papan abrasif sepanjang hari, umur pakainya mencapai 10× atau lebih dibandingkan karbida sehingga biaya perkakas per potongan menjadi paling rendah dan frekuensi penggantian jauh berkurang.
Lihat spesifikasi →
Sliding Table Saw / Pemotongan Ukuran
Mata Gergaji Panel Sizing
Mata gergaji sizing karbida untuk sliding table saw dan table saw, dipasangkan dengan mata gergaji scoring agar kedua sisi papan partikel berlapis melamin, MDF, dan kayu lapis terpotong bersih pada pabrik dengan volume lebih rendah.
Lihat spesifikasi →
Scoring
Mata Gergaji Scoring Konis
Mata gergaji scoring konis karbida yang membuat alur awal pada lapisan bawah agar mata gergaji utama keluar melalui jalur yang sudah terpotong — menghilangkan chipping pada sisi bawah. Lebar alur potong disetel melalui ketinggian pada mesin dengan pengangkat scoring.
Lihat spesifikasi →
Scoring
Mata Gergaji Scoring Konis PCD
Versi scoring bergigi berlian PCD yang mempertahankan lebar alur scoring jauh lebih lama pada papan abrasif, sehingga kecocokan alur antara mata gergaji scoring dan utama tetap sesuai spesifikasi selama produksi panjang tanpa penyetelan ulang terus-menerus.
Lihat spesifikasi →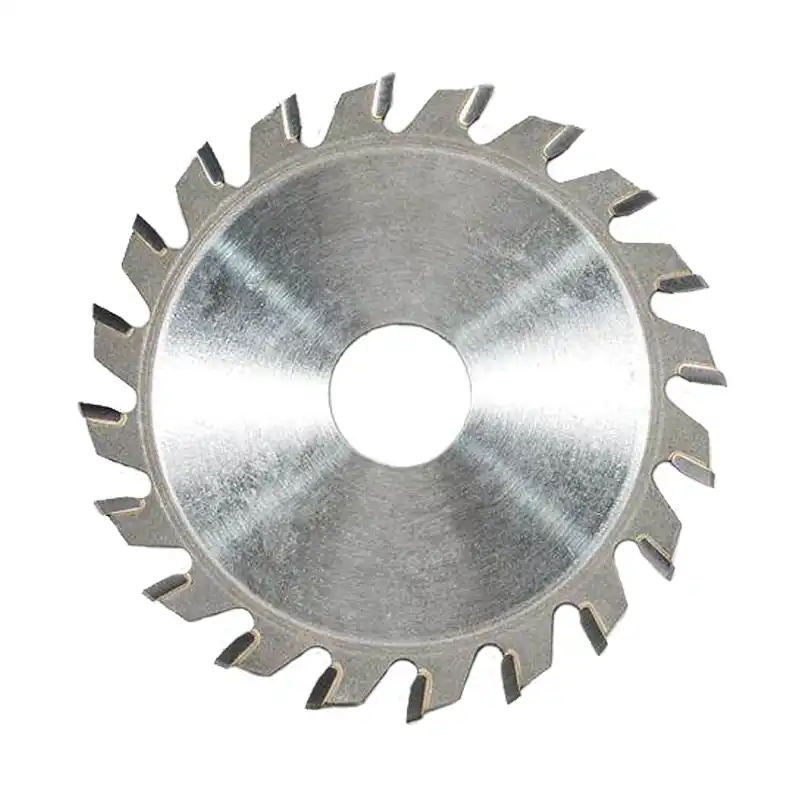
Edge Banding / Trimming
Mata Gergaji Circular Saw untuk Trimming Tepi
Mata gergaji karbida kecil ber-RPM tinggi untuk mesin edge bander, memotong rata edging PVC, ABS, PP, PET, veneer, dan kayu solid secara bersih tanpa melelehkan material atau meninggalkan bekas potong.
Lihat spesifikasi →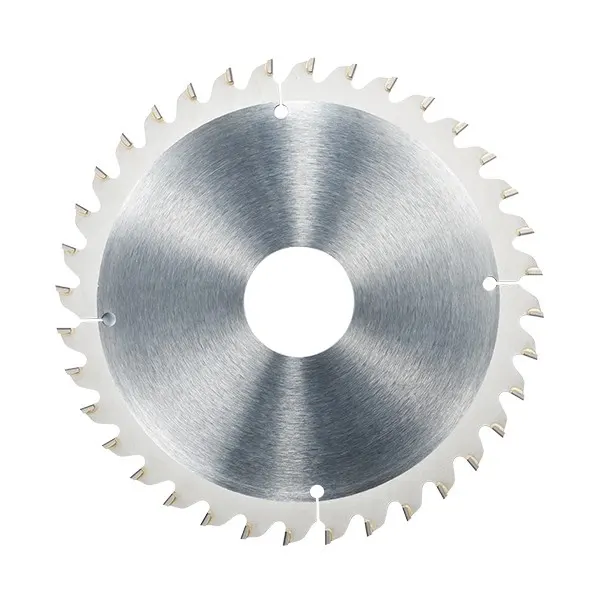
Edge Banding / Trimming
Mata Gergaji Circular Saw PCD untuk Trimming Tepi
Mata gergaji trimming bergigi PCD untuk edge bander bervolume tinggi. Sisi berlian tetap tajam setelah memotong ribuan meter edging sehingga hasil potong rata tetap konsisten dari satu sif ke sif berikutnya.
Lihat spesifikasi →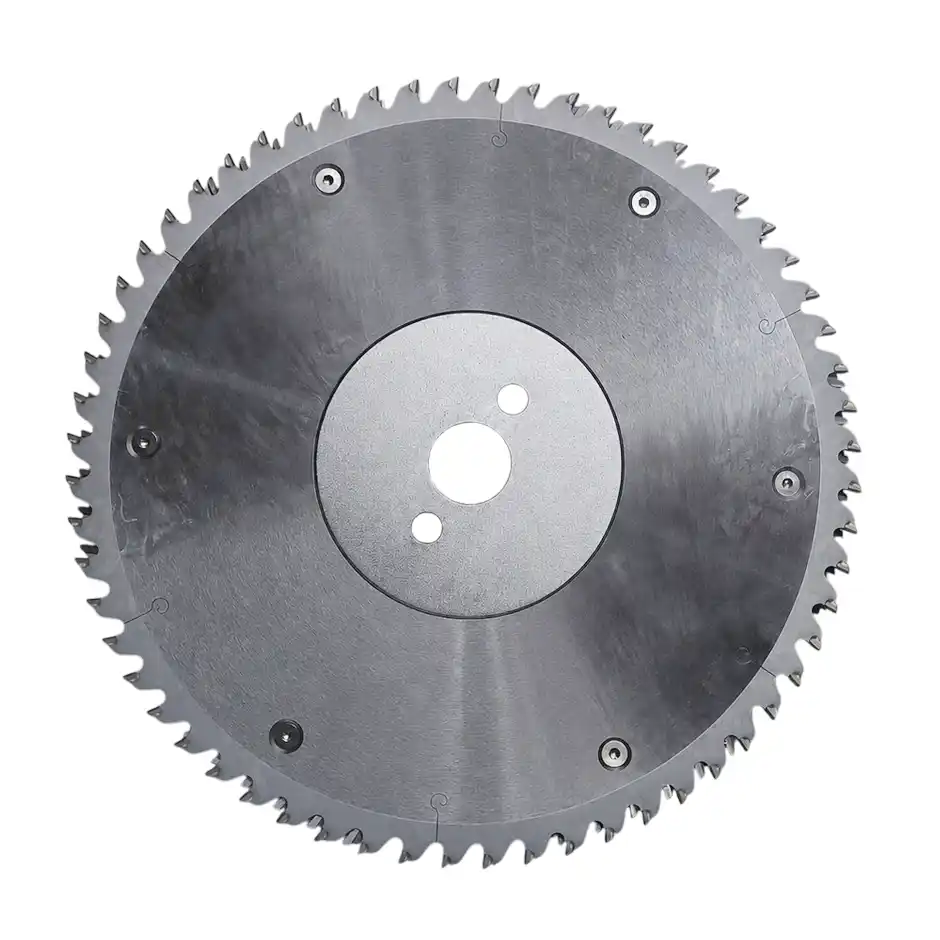
Squaring / Hogging
Segment Hogger untuk Trimming Panel
Segment hogger PCD untuk double-end tenoner dan lini squaring. Perkakas ini membuang allowance pada tepi panel dalam satu lintasan cepat tanpa chipping sebelum proses trim saw dan edge bander.
Lihat spesifikasi →
Pusat Pemesinan CNC
Mata Gergaji Alur untuk Pusat Pemesinan CNC
Mata gergaji alur berdiameter kecil dan berkekakuan tinggi untuk pusat pemesinan CNC serta router, menghasilkan alur tanpa chipping untuk panel belakang dan dasar laci pada panel maupun kayu solid.
Lihat spesifikasi →Hasil yang Diharapkan
Hasil dari Rangkaian Mata Gergaji Ini
Peningkatan yang dapat dicapai pabrik furnitur ketika proses sizing, scoring, dan trimming menggunakan perangkat yang saling sesuai pada parameter rekomendasi.
Perangkat scoring dan sizing yang sesuai menghilangkan chipping pada sisi atas dan bawah yang membuat komponen berlapis menjadi scrap, sehingga first-pass yield meningkat dan produk cut-to-size yang ditolak berkurang.
Pada papan abrasif, PCD mempertahankan kualitas tepi yang layak jauh lebih lama daripada karbida — kualitas tetap seragam sepanjang produksi dan lini jauh lebih jarang berhenti untuk mengganti mata gergaji.
Tepi datar tanpa tingkat memungkinkan edging terpasang rapat tanpa garis lem yang terlihat, sehingga meningkatkan persepsi kualitas furnitur jadi.
FAQ dari Ahli
Pertanyaan yang Sering Diajukan
Haruskah saya menggunakan mata gergaji scoring konis atau split?
Pilihannya bergantung pada mesin Anda. Beam saw dan sliding table saw dengan pengaturan ketinggian unit scoring bermotor paling sesuai menggunakan scorer konis — lebar alur scoring dapat disetel halus hanya dengan menaikkan atau menurunkan mata gergaji. Mesin lama tanpa kontrol ketinggian halus lebih sesuai menggunakan scorer split dua bagian, dengan shim yang ditambah atau dikurangi untuk mengatur lebar alur agar cocok dengan mata gergaji utama.
Mengapa hasil potong bersih di bagian atas tetapi mengalami chipping di bagian bawah?
Chipping pada sisi bawah hampir selalu berkaitan dengan mata gergaji scoring. Tiga penyebab umumnya adalah: scorer dan mata gergaji utama tidak berada tepat pada garis yang sama; alur scorer telah aus dan lebih sempit daripada mata gergaji utama sehingga gigi utama keluar di luar alur awal; atau kedalaman scoring terlalu dangkal. Sejajarkan kembali keduanya, atur lebar alur scoring agar sesuai dengan alur utama, dan pertahankan kedalaman scoring sekitar 1,5–2 mm.
Apakah PCD benar-benar memotong melamin lebih baik daripada mata gergaji karbida yang tajam?
Tidak pada potongan pertama — mata gergaji karbida submikron yang benar-benar baru lebih tajam dan dapat menghasilkan tepi yang lebih halus daripada PCD. Perbedaan sebenarnya terletak pada berapa lama kualitas tersebut bertahan. Papan berlapis cepat menumpulkan karbida, dan chipping mulai terjadi setelah tumpul; PCD mempertahankan tepi tanpa chipping dengan kualitas layak selama berbulan-bulan. Jadi nilai PCD bukan potongan pertama yang lebih baik, melainkan kualitas identik dari panel pertama hingga terakhir tanpa penggantian di antaranya.
Kapan peningkatan dari karbida (TCT) ke PCD layak dilakukan?
Perhatikan frekuensi penggantian dan biaya waktu henti. Jika Anda memproses papan partikel, MDF, atau compact laminate yang sangat abrasif dalam volume tinggi dan mengganti mata gergaji karbida lebih dari sekitar sekali seminggu, kehilangan produksi setiap kali penggantian — ditambah penyetelan ulang scorer — biasanya melebihi selisih harga PCD. Titik tersebut merupakan saat yang tepat untuk mengalihkan stasiun bervolume tinggi ke PCD dan mempertahankan karbida untuk produksi pendek atau bervariasi.
Dapatkan Rencana Mata Gergaji
Setiap permukaan yang chipping dan setiap penggantian mata gergaji mengurangi margin produk jadi
Sampaikan mesin Anda — beam saw, edge bander, double-end tenoner, dan CNC — beserta jenis papan serta volume produksi. Kami akan menyusun rencana mata gergaji PCD dan karbida untuk setiap stasiun.