
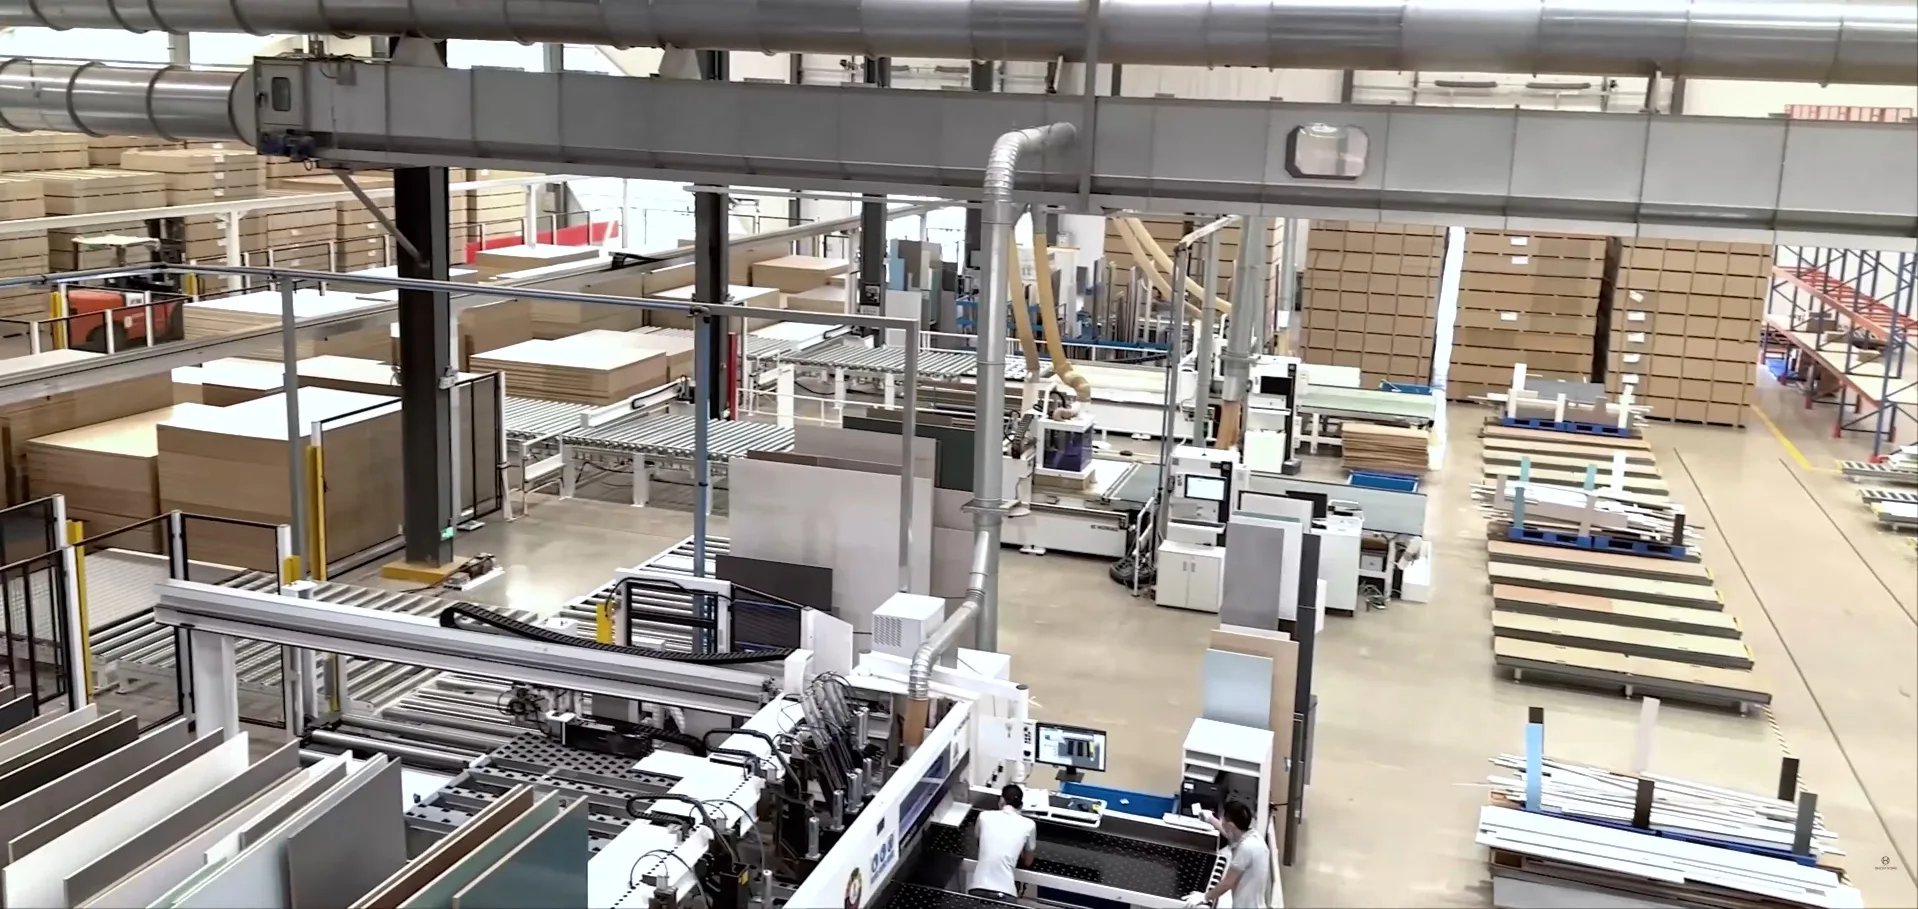
Rozwiązania dla produkcji mebli płytowych
Precyzyjne rozwiązania do formatowania i obróbki płyt
Precyzja i powtarzalność w wysokowydajnej produkcji mebli na liniach Homag, Biesse i SCM — krawędzie bez wykruszeń w ściernych płytach melaminowanych, MDF i HPL dzięki dopasowanym piłom PCD i TCT dla każdego stanowiska.
Wyzwania branżowe
Gdzie linie płytowe generują braki i tracą czas pracy
Płyty z powłoką wyglądają na łatwe, lecz są trudne w cięciu: krucha, ścierna powierzchnia pokrywa niejednorodny rdzeń, a przy dużej prędkości ułamek milimetra decyduje, czy detal trafi do klienta, czy na odpad. Najważniejsze są cztery problemy.
Wyrwania i wykruszenia powłoki melaminowej
Powierzchnia melaminowa lub HPL jest twarda, ale krucha. Nawet niewielkie ugięcie piły albo utrata ostrości krawędzi powoduje rozrywanie powłoki zamiast jej czystego przecięcia, a wykruszenie górnej lub dolnej strony zamienia kosztowny detal formatowany na wymiar w odpad.
Ścierny rdzeń i zużycie wskutek działania żywic
Rdzenie płyt zawierają krzemionkę pochodzącą z włókien z recyklingu, a spajające je żywice UF/MUF wytwarzają dużo ciepła podczas cięcia. Krzemionka ściera powierzchnię natarcia, a ciepło skrawania oddziałuje na kobaltowe spoiwo węglika — wspólnie szybko zaokrąglają krawędź, co inicjuje wykruszenia.
Niedopasowanie piły podcinającej do głównej
Czysta krawędź po obu stronach wymaga, aby piła podcinająca i główna pracowały dokładnie w jednej linii i miały dopasowany rzaz. Nawet minimalna różnica szerokości rzazu lub naprężenia tworzy uskok na krawędzi płyty, przez który okleiniarka nie może przykleić obrzeża całkowicie na równo.
Drgania podczas obcinania i zrębkowania
W okleiniarkach i czopiarkach dwustronnych piły obcinające oraz frezy zrębkujące obracają się szybko i intensywnie usuwają materiał. Niewyważenie lub niedostateczne odprowadzanie wiórów wywołuje drgania o wysokiej częstotliwości, które pozostawiają faliste ślady, przypalają krawędź i zużywają łożyska wrzeciona.
Nasze podejście techniczne
Jak utrzymujemy krawędź bez wykruszeń przy każdym cięciu
Dopasowana gama PCD i submikronowego węglika
Ścierne płyty wymagają właściwego materiału zęba, a nie jednego rozwiązania do wszystkiego. Świeżo naostrzona piła z submikronowego węglika jest wyjątkowo ostra i pozostawia doskonałą krawędź — ograniczeniem jest czas zachowania tej ostrości podczas cięcia płyt z powłoką. PCD jest początkowo nieco mniej ostre, ale przez wiele miesięcy utrzymuje krawędź o wymaganej jakości, dlatego pierwsza i ostatnia płyta w serii wyglądają tak samo bez wymiany piły po drodze. Dostarczamy oba warianty i pomagamy dobrać je do wielkości produkcji oraz materiału.
Szczeliny laserowe i tłumienie żywicą zapewniające stabilny korpus
Krawędź bez wykruszeń wymaga nieruchomego korpusu. Nasze piły formatujące i podcinające mają laserowo wycinane szczeliny dylatacyjne oraz szczeliny antywibracyjne wypełnione żywicą, które pochłaniają rezonans harmoniczny podczas pracy z wysoką prędkością. Piła utrzymuje prawidłowy tor nawet w pakietach płyt, ponieważ tylko stabilny korpus pozwala ostrej krawędzi czysto przeciąć powłokę.
Precyzyjnie dopasowana geometria podcinania i formatowania
Stożkowe lub dzielone piły podcinające szlifujemy w wąskiej tolerancji rzazu i łączymy ze zoptymalizowaną geometrią TCG albo ATB piły głównej, aby podcięcie i cięcie główne przebiegały dokładnie w tej samej linii. Płaska krawędź bez uskoku stanowi podstawę bezspoinowego okleinowania bez widocznej linii kleju.
Wyważone, lekko skrawające frezy zrębkujące i piły obcinające
Piły obcinające i segmentowe frezy zrębkujące są konstruowane oraz wyważane do wysokoobrotowych wrzecion. Duży kąt natarcia i otwarte przestrzenie wiórowe wyrzucają odpady zamiast pozwalać im się zagęszczać i nagrzewać krawędź. Rezultatem jest szybkie, czyste formatowanie i obcinanie bez przypaleń oraz mniejsze obciążenie łożysk wrzeciona.
Zalecane narzędzia
Kompletny system narzędzi dla linii obróbki płyt
Formatowanie, podcinanie, obcinanie obrzeży, zrębkowanie i rowkowanie CNC — w wersjach PCD i TCT od jednego dostawcy.

Pilarka belkowa / Formatowanie
Przemysłowe piły tarczowe do formatowania płyt
Główne piły TCT z uzębieniem TCG do poziomych pilarek belkowych i maszyn do formatowania płyt — formatowanie bez wykruszeń płyt melaminowanych, HPL, MDF i laminowanych płyt wiórowych, przy współpracy z piłą podcinającą.
Zobacz dane techniczne →
Pilarka belkowa / Formatowanie
Piły tarczowe PCD do formatowania płyt
Główne piły PCD z uzębieniem TCG do tych samych pilarek belkowych — przy całodziennej obróbce ściernych płyt ich trwałość jest co najmniej 10-krotnie większa niż węglika, co zapewnia najniższy koszt narzędzia na jedno cięcie i znacznie mniej wymian.
Zobacz dane techniczne →
Pilarka formatowa / Formatowanie
Piły tarczowe do formatowania płyt
Piły TCT do formatowania na pilarkach formatowych i stołowych, współpracujące z piłą podcinającą w celu uzyskania czystych krawędzi po obu stronach płyt wiórowych z powłoką melaminową, MDF i sklejki w zakładach o mniejszej produkcji.
Zobacz dane techniczne →
Podcinanie
Stożkowe piły podcinające do formatowania płyt
Stożkowe piły podcinające TCT nacinają dolną powłokę przed przejściem piły głównej, która wychodzi z materiału w przygotowanej linii — eliminując wykruszenia na spodniej stronie. W maszynach z regulacją wysokości podcinaka szerokość rzazu ustawia się przez zmianę jego wysokości.
Zobacz dane techniczne →
Podcinanie
Stożkowe piły podcinające PCD do formatowania płyt
Wariant podcinający z zębami PCD znacznie dłużej utrzymuje szerokość rzazu podczas obróbki ściernych płyt, dzięki czemu dopasowanie podcinaka do piły głównej pozostaje zgodne ze specyfikacją przez długie serie bez ciągłej regulacji.
Zobacz dane techniczne →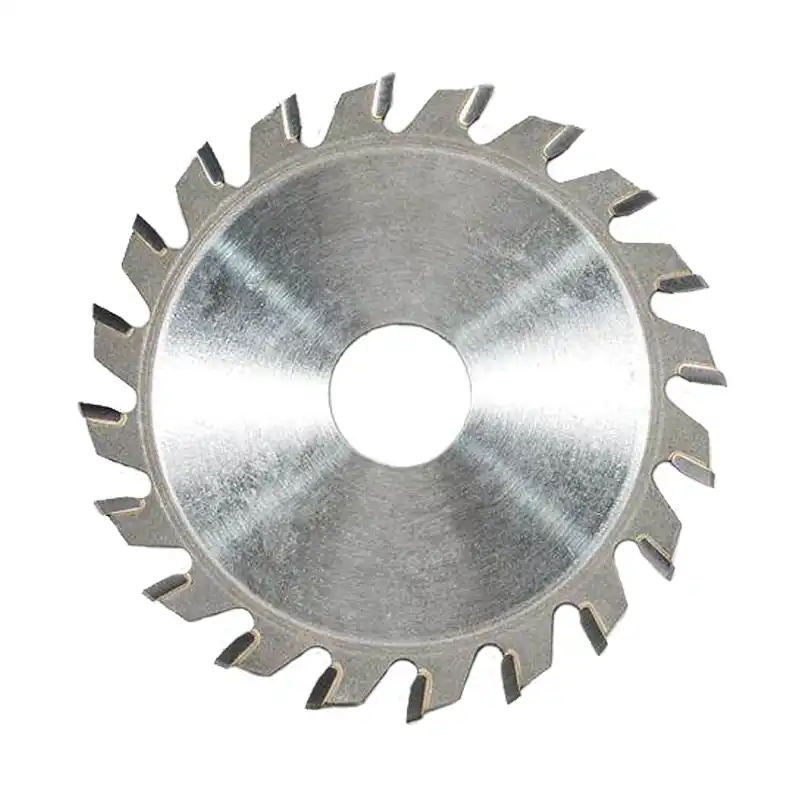
Okleinowanie / Obcinanie
Piły tarczowe do obcinania obrzeży
Małe, wysokoobrotowe piły TCT do okleiniarek, przeznaczone do czystego obcinania na równo obrzeży z PVC, ABS, PP, PET, forniru i litego drewna bez topienia oraz widocznych śladów.
Zobacz dane techniczne →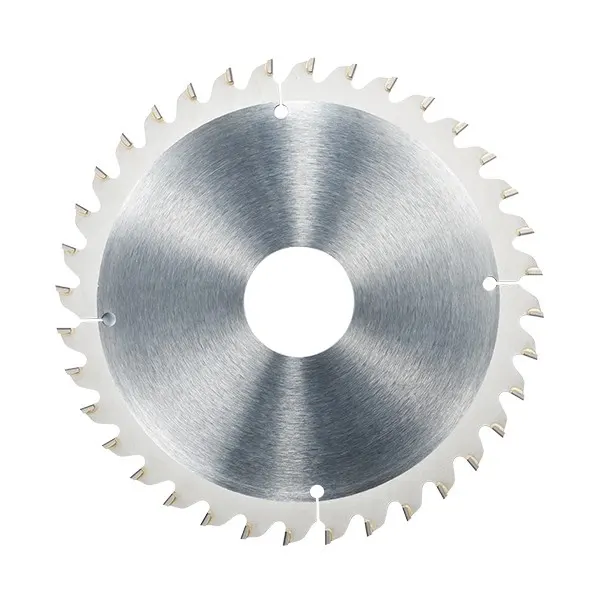
Okleinowanie / Obcinanie
Piły tarczowe PCD do obcinania obrzeży
Piły obcinające PCD do wysokowydajnych okleiniarek — diamentowe krawędzie zachowują ostrość przez tysiące metrów obrzeża, zapewniając powtarzalne obcinanie na równo na każdej zmianie.
Zobacz dane techniczne →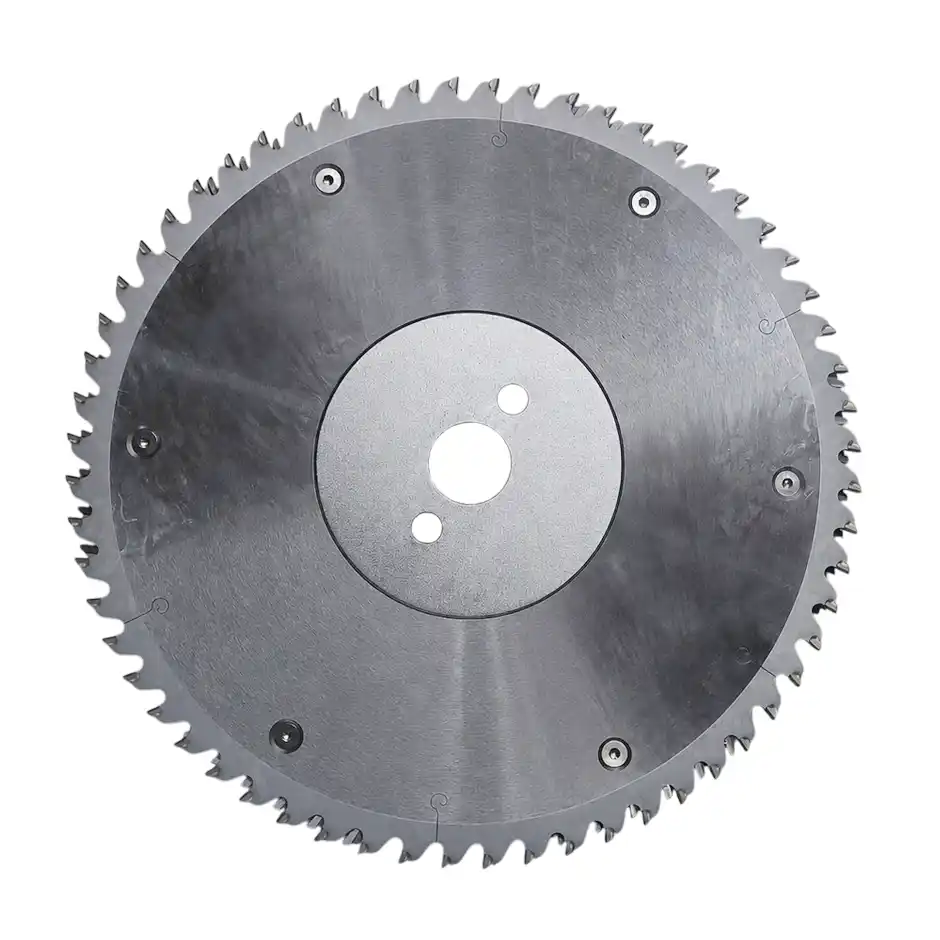
Formatowanie / Zrębkowanie
Segmentowe frezy zrębkujące do formatowania płyt
Segmentowe frezy zrębkujące PCD do czopiarek dwustronnych i linii formatujących — usuwają naddatek z krawędzi płyty w jednym szybkim przejściu bez wykruszeń, przed piłą obcinającą i okleiniarką.
Zobacz dane techniczne →
Centrum obróbcze CNC
Piły tarczowe do rowkowania na centrach CNC
Sztywne piły rowkujące o małej średnicy do centrów obróbczych CNC i frezarek — wykonują bez wykruszeń rowki pod tylne ścianki i dna szuflad w płytach oraz litym drewnie.
Zobacz dane techniczne →Oczekiwane rezultaty
Rezultaty zastosowania tych pił
Korzyści dla fabryki mebli po zastosowaniu dopasowanego zestawu do formatowania, podcinania i obcinania przy zalecanych parametrach.
Dopasowany zestaw piły podcinającej i formatującej eliminuje wykruszenia górnej oraz dolnej powierzchni, które dyskwalifikują elementy z powłoką, zwiększając uzysk za pierwszym przejściem i zmniejszając liczbę braków po formatowaniu.
Na ściernych płytach PCD znacznie dłużej niż węglik utrzymuje krawędź o wymaganej jakości, dzięki czemu jakość pozostaje stała przez całą serię, a linia znacznie rzadziej zatrzymuje się na wymianę pił.
Płaska krawędź bez uskoku pozwala osadzić obrzeże bez widocznej linii kleju, zwiększając postrzeganą jakość gotowych mebli.
FAQ ekspertów
Najczęściej zadawane pytania
Czy zastosować stożkową, czy dzieloną piłę podcinającą?
Zależy to od maszyny. Pilarki belkowe i formatowe z napędzaną regulacją wysokości zespołu podcinającego najlepiej współpracują z podcinakiem stożkowym — szerokość rzazu reguluje się przez podnoszenie lub opuszczanie piły. Do starszych pilarek bez precyzyjnej regulacji wysokości lepiej pasuje podcinak dzielony, dwuczęściowy, w którym szerokość rzazu ustawia się podkładkami dodawanymi lub usuwanymi tak, aby dopasować ją do piły głównej.
Dlaczego górna krawędź jest czysta, a dolna wykruszona?
Za wykruszenia dolnej powierzchni niemal zawsze odpowiada piła podcinająca. Typowe są trzy przyczyny: podcinak i piła główna nie pracują dokładnie w jednej linii; rzaz podcinaka zużył się i jest węższy niż rzaz piły głównej, więc jej zęby wychodzą poza podcięcie; albo głębokość podcinania jest zbyt mała. Należy ponownie ustawić współosiowość obu pił, dopasować rzaz podcinaka do rzazu piły głównej i utrzymywać głębokość podcinania około 1,5–2 mm.
Czy PCD rzeczywiście tnie melaminę lepiej niż ostra piła z węglikiem?
Nie przy pierwszym cięciu — nowa piła z submikronowego węglika jest ostrzejsza i może pozostawić jeszcze gładszą krawędź niż PCD. Rzeczywista różnica dotyczy czasu utrzymania jakości. Płyta z powłoką szybko tępi węglik, a stępiona krawędź zaczyna wykruszać materiał; PCD przez wiele miesięcy utrzymuje krawędź o wymaganej jakości bez wykruszeń. Wartością PCD nie jest zatem lepsze pierwsze cięcie, lecz identyczna jakość od pierwszej do ostatniej płyty bez wymiany pomiędzy nimi.
Kiedy opłaca się przejść z węglika (TCT) na PCD?
Należy przeanalizować częstotliwość wymian i koszt przestoju. Jeżeli seryjnie obrabiasz bardzo ścierne płyty wiórowe, MDF lub laminaty kompaktowe i wymieniasz piły TCT częściej niż mniej więcej raz w tygodniu, utracona produkcja podczas każdej wymiany wraz z ponownym ustawianiem podcinaka zwykle przewyższa wyższą cenę PCD. W tym punkcie warto przejść na PCD na najbardziej obciążonych stanowiskach, a węglik pozostawić do krótszych lub zróżnicowanych serii.
Uzyskaj plan doboru pił
Każde wykruszenie powierzchni i każda wymiana piły zmniejszają marżę na gotowym elemencie
Podaj używane maszyny — pilarkę belkową, okleiniarkę, czopiarkę dwustronną i centrum CNC — a także rodzaje płyt oraz wielkość produkcji, a przygotujemy dla każdego stanowiska plan pił PCD i TCT.