
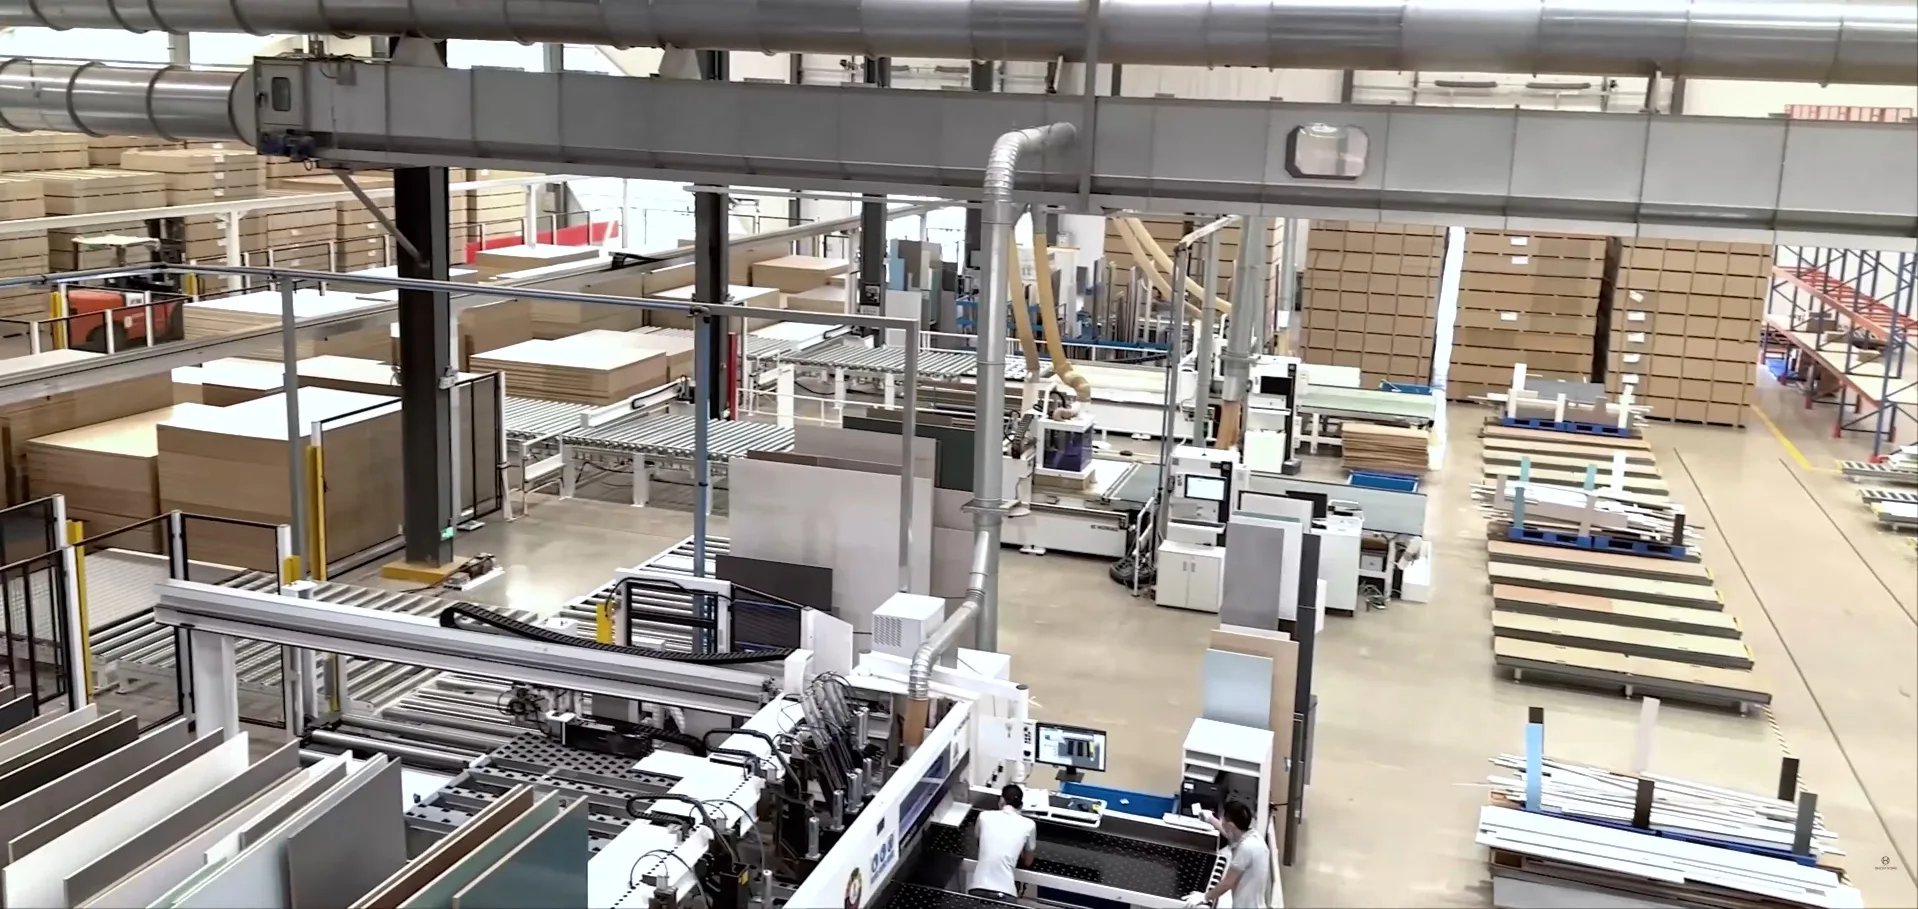
Soluções para a fabricação de móveis em painéis
Soluções de alta precisão para seccionamento e processamento de painéis
Precisão e uniformidade para a produção de móveis em grande volume em linhas Homag, Biesse e SCM — bordas sem lascas em melamina abrasiva, MDF e HPL, com um conjunto coordenado de discos PCD e de metal duro para cada estação.
Desafios do setor
Onde as linhas de painéis geram refugo e perdem disponibilidade
Painéis revestidos parecem fáceis, mas são difíceis de cortar: uma superfície frágil e abrasiva sobre um núcleo irregular, processada em alta velocidade, na qual uma fração de milímetro decide se a peça será entregue ou descartada. Estes são os quatro problemas mais importantes.
Arrancamento e lascamento da melamina
Uma face de melamina ou HPL é dura, porém frágil. Assim que o disco de serra sofre uma leve deflexão ou o gume perde o fio, ele arranca o revestimento em vez de seccioná-lo — e uma face superior ou inferior lascada transforma uma peça dimensionada de alto valor em refugo.
Desgaste pelo núcleo abrasivo e pelas resinas
Os núcleos dos painéis contêm sílica proveniente de fibras recicladas, e as resinas UF/MUF que os aglomeram geram calor durante o corte. A sílica desgasta a face de ataque, enquanto o calor agride o ligante de cobalto do metal duro — juntas, essas ações arredondam rapidamente o gume, dando início ao lascamento.
Desalinhamento entre o incisor e o disco principal
Um corte limpo nas duas faces depende de o disco incisor e o disco principal compartilharem exatamente a mesma linha e largura de corte. Se a largura ou o tensionamento diferirem minimamente, surge um degrau na borda do painel — e a coladeira não consegue aplicar a fita de modo rente sobre uma face desnivelada.
Vibração no destopo e no destroçamento
Em coladeiras de borda e perfiladeiras duplas, discos de destopo e fresas destroçadoras giram em alta rotação e removem material de forma intensa. Qualquer desbalanceamento ou evacuação deficiente de cavacos provoca vibração de alta frequência, deixando marcas onduladas, queimando a borda e desgastando os rolamentos do eixo-árvore.
Nossa abordagem técnica
Como mantemos bordas sem lascas, corte após corte
Uma linha coordenada de PCD e metal duro submicrométrico
A resposta correta para painéis abrasivos é escolher o material do dente adequado à aplicação, e não um único material para tudo. Um disco recém-afiado de metal duro submicrométrico é excepcionalmente afiado e produz uma borda impecável — sua limitação é por quanto tempo mantém esse fio ao cortar painéis revestidos. O PCD começa com um fio ligeiramente menos agudo, mas conserva uma borda de qualidade aceitável por meses, fazendo com que o primeiro e o último painel de uma série tenham o mesmo acabamento, sem trocas intermediárias. Fornecemos as duas opções e ajudamos a escolher conforme o volume e o material.
Rasgos a laser e amortecimento com resina para um corpo estável
Um corte sem lascas começa com um corpo que permanece estável. Nossos discos de seccionamento e incisão usam rasgos de expansão cortados a laser e rasgos antivibração preenchidos com resina para absorver a ressonância harmônica do corte em alta rotação, mantendo a trajetória exata mesmo em pilhas de painéis — porque somente um corpo estável permite que um gume afiado seccione o revestimento com limpeza.
Geometrias de incisão e seccionamento combinadas com precisão
Afiamos discos incisores — cônicos ou bipartidos — com tolerância rigorosa da largura de corte e os combinamos com geometrias TCG ou ATB otimizadas no disco principal, para que a pré-incisão e o corte principal coincidam exatamente. Essa borda plana e sem degraus é a base para uma aplicação contínua da fita, sem linha de cola visível.
Fresas destroçadoras e discos de destopo balanceados e de corte livre
Discos de destopo e fresas destroçadoras segmentadas são fabricados e balanceados para eixos-árvore de alta rotação, com ângulo de ataque agressivo e grandes canais de cavacos que expulsam os resíduos, evitando seu acúmulo e o aquecimento do gume. O resultado é esquadrejamento e destopo rápidos e limpos, sem marcas de queimadura — além de menor esforço sobre os rolamentos do eixo-árvore.
Ferramentas recomendadas
Um sistema completo de ferramentas para a linha de painéis
Seccionamento, incisão, destopo de bordas, destroçamento e abertura de canais CNC — em PCD e metal duro, com um único parceiro.

Seccionadora horizontal / Seccionamento
Discos industriais de serra circular para seccionamento de painéis
Discos principais TCG com dentes de metal duro para seccionadoras horizontais e máquinas de seccionamento de painéis — cortes sem lascas em melamina, HPL, MDF e aglomerado revestido, trabalhando em conjunto com um disco incisor.
Ver especificações →
Seccionadora horizontal / Seccionamento
Discos de serra circular PCD para seccionamento de painéis
Discos principais TCG com dentes de diamante policristalino (PCD) para as mesmas seccionadoras horizontais — quando a linha processa painéis abrasivos o dia inteiro, a vida útil supera em 10 vezes ou mais a do metal duro, reduzindo o custo de ferramenta por corte e o número de trocas.
Ver especificações →
Esquadrejadeira / Seccionamento
Discos de serra circular para seccionamento de painéis
Discos de seccionamento com dentes de metal duro para esquadrejadeiras e serras de mesa, combinados com um disco incisor para cortes limpos nas duas faces de aglomerado melamínico, MDF e compensado em operações de menor volume.
Ver especificações →
Incisão
Discos de serra circular incisores cônicos para seccionamento de painéis
Discos incisores cônicos com dentes de metal duro que pré-incisam o revestimento inferior para que o disco principal saia por uma linha já cortada — eliminando lascas na face inferior. Nas máquinas com elevação do incisor, a largura de corte é ajustada pela altura.
Ver especificações →
Incisão
Discos de serra circular PCD incisores cônicos para seccionamento de painéis
A versão incisora com dentes de diamante policristalino (PCD) — mantém a largura de incisão por muito mais tempo em painéis abrasivos, preservando a correspondência entre o incisor e o disco principal durante longas séries de produção, sem reajustes constantes.
Ver especificações →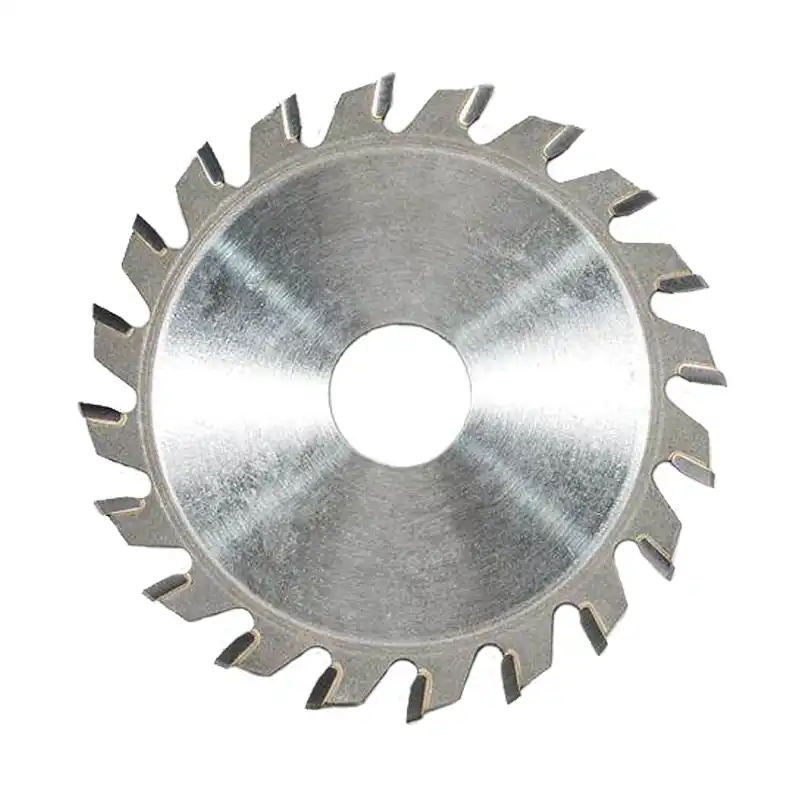
Colagem de bordas / Destopo
Discos de serra circular para destopo de fitas de borda
Discos pequenos de metal duro para alta rotação em coladeiras de borda, destinados ao destopo rente e limpo de fitas de PVC, ABS, PP, PET, lâmina de madeira e madeira maciça, sem derretimento nem marcas visíveis.
Ver especificações →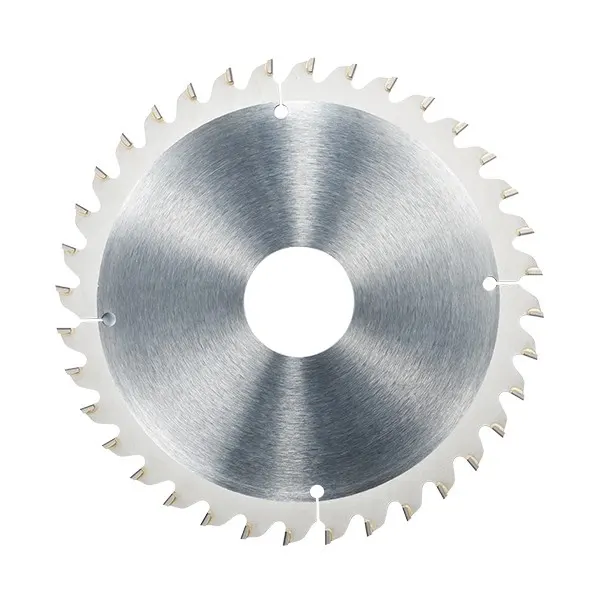
Colagem de bordas / Destopo
Discos de serra circular PCD para destopo de fitas de borda
Discos de destopo com dentes de PCD para coladeiras de borda de alta produção — os gumes de diamante policristalino permanecem afiados ao longo de milhares de metros de fita, mantendo o corte rente uniforme turno após turno.
Ver especificações →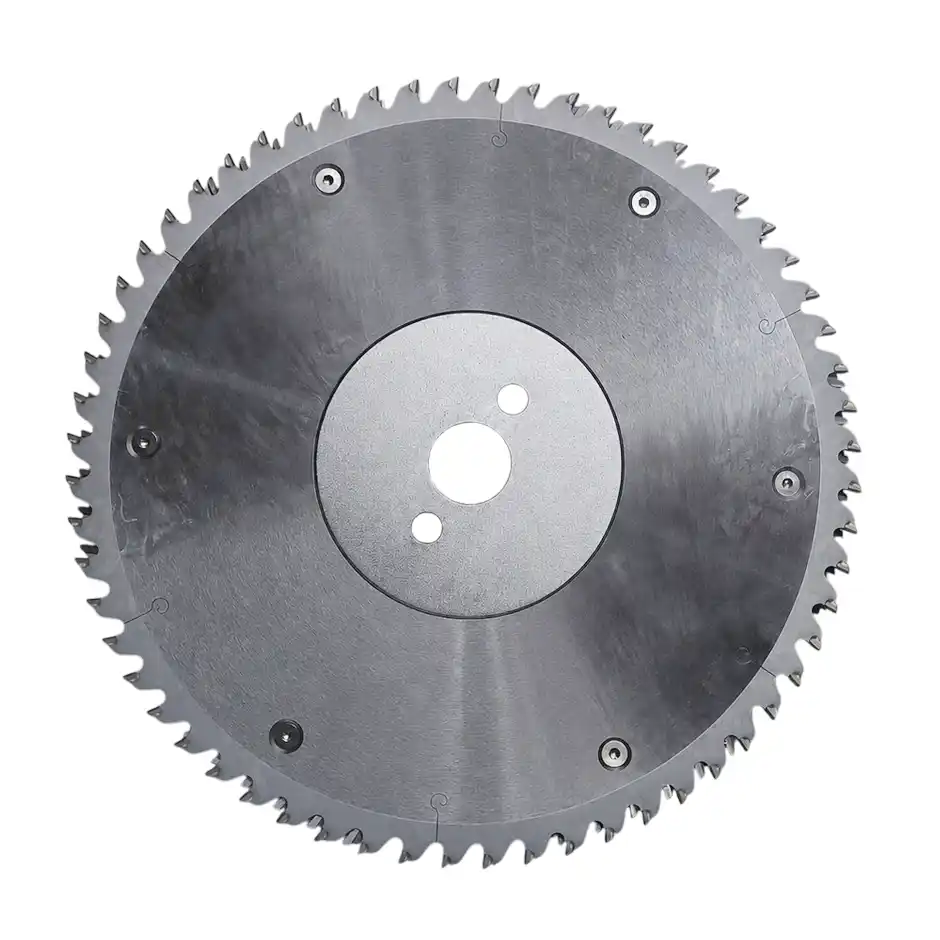
Esquadrejamento / Destroçamento
Fresas destroçadoras segmentadas para refilo de painéis
Fresas destroçadoras segmentadas de PCD para perfiladeiras duplas e linhas de esquadrejamento — removem o sobremetal da borda do painel em uma única passada rápida e sem lascas, antes do disco de destopo e da coladeira de borda.
Ver especificações →
Centro de usinagem CNC
Discos de serra circular para abertura de canais em centros de usinagem CNC
Discos para abertura de canais, de pequeno diâmetro e alta rigidez, destinados a centros de usinagem CNC e routers — canais sem lascas para fundos de móveis e gavetas em painéis e madeira maciça.
Ver especificações →Resultados esperados
O que este conjunto de discos proporciona
Os ganhos que uma fábrica de móveis pode esperar quando o seccionamento, a incisão e o destopo operam como um conjunto coordenado nos parâmetros recomendados.
Um conjunto coordenado de incisão e seccionamento elimina o lascamento das faces superior e inferior que leva peças revestidas ao refugo, aumentando o rendimento na primeira passagem e reduzindo rejeições no corte dimensionado.
Em painéis abrasivos, o PCD mantém um gume de qualidade aceitável por muito mais tempo que o metal duro — assim, a qualidade permanece uniforme durante toda a série e a linha para com muito menos frequência para trocar os discos.
Uma borda plana e sem degraus permite assentar a fita sem linha de cola visível, elevando a qualidade percebida do móvel acabado.
Perguntas técnicas
Perguntas frequentes
Devo usar um disco incisor cônico ou bipartido?
Depende da máquina. Seccionadoras horizontais e esquadrejadeiras com ajuste motorizado da altura da unidade incisora funcionam melhor com um incisor cônico — a largura da incisão é ajustada com precisão simplesmente elevando ou abaixando o disco. Máquinas mais antigas, sem controle fino de altura, são mais adequadas ao incisor bipartido (de duas peças), no qual calços são adicionados ou removidos para ajustar fisicamente a largura de corte à do disco principal.
Por que o corte fica limpo em cima, mas lascado embaixo?
O lascamento da face inferior quase sempre está relacionado ao disco incisor. Há três causas comuns: o incisor e o disco principal não estão exatamente na mesma linha; a largura de corte do incisor se desgastou e ficou menor que a do disco principal, fazendo os dentes principais saírem fora da incisão; ou a profundidade de incisão é insuficiente. Realinhe os dois discos, reajuste a largura da incisão à largura do disco principal e mantenha a profundidade de incisão em cerca de 1,5–2 mm.
O PCD realmente corta melamina melhor que um disco de metal duro afiado?
Não no primeiro corte — um disco novo de metal duro submicrométrico é mais afiado e pode deixar uma borda ainda mais fina que o PCD. A verdadeira diferença é por quanto tempo essa qualidade permanece. Painéis revestidos cegam rapidamente o metal duro e, quando o fio se perde, começa o lascamento; o PCD mantém por meses uma borda de qualidade aceitável e sem lascas. Portanto, o valor do PCD não está em um primeiro corte melhor, mas na qualidade idêntica do primeiro ao último painel, sem trocas intermediárias.
Quando vale a pena passar do metal duro (TCT) para o PCD?
Observe a frequência de troca e o custo das paradas. Se a produção processa grandes volumes de aglomerado, MDF ou laminado compacto altamente abrasivos e troca os discos de metal duro mais de uma vez por semana, a produção perdida em cada troca — somada ao reajuste do incisor — geralmente supera o preço mais alto do PCD. Esse ponto de equilíbrio indica quando migrar as estações de maior volume para PCD e manter o metal duro nas séries menores ou variadas.
Solicite um plano de discos de serra
Cada face lascada e cada troca de disco reduzem a margem da peça acabada
Informe suas máquinas — seccionadora horizontal, coladeira de borda, perfiladeira dupla e CNC —, os tipos de painel e os volumes de produção, e elaboraremos um plano de discos PCD e de metal duro para cada estação.