
راهکارهای تولید مبلمان پانلی
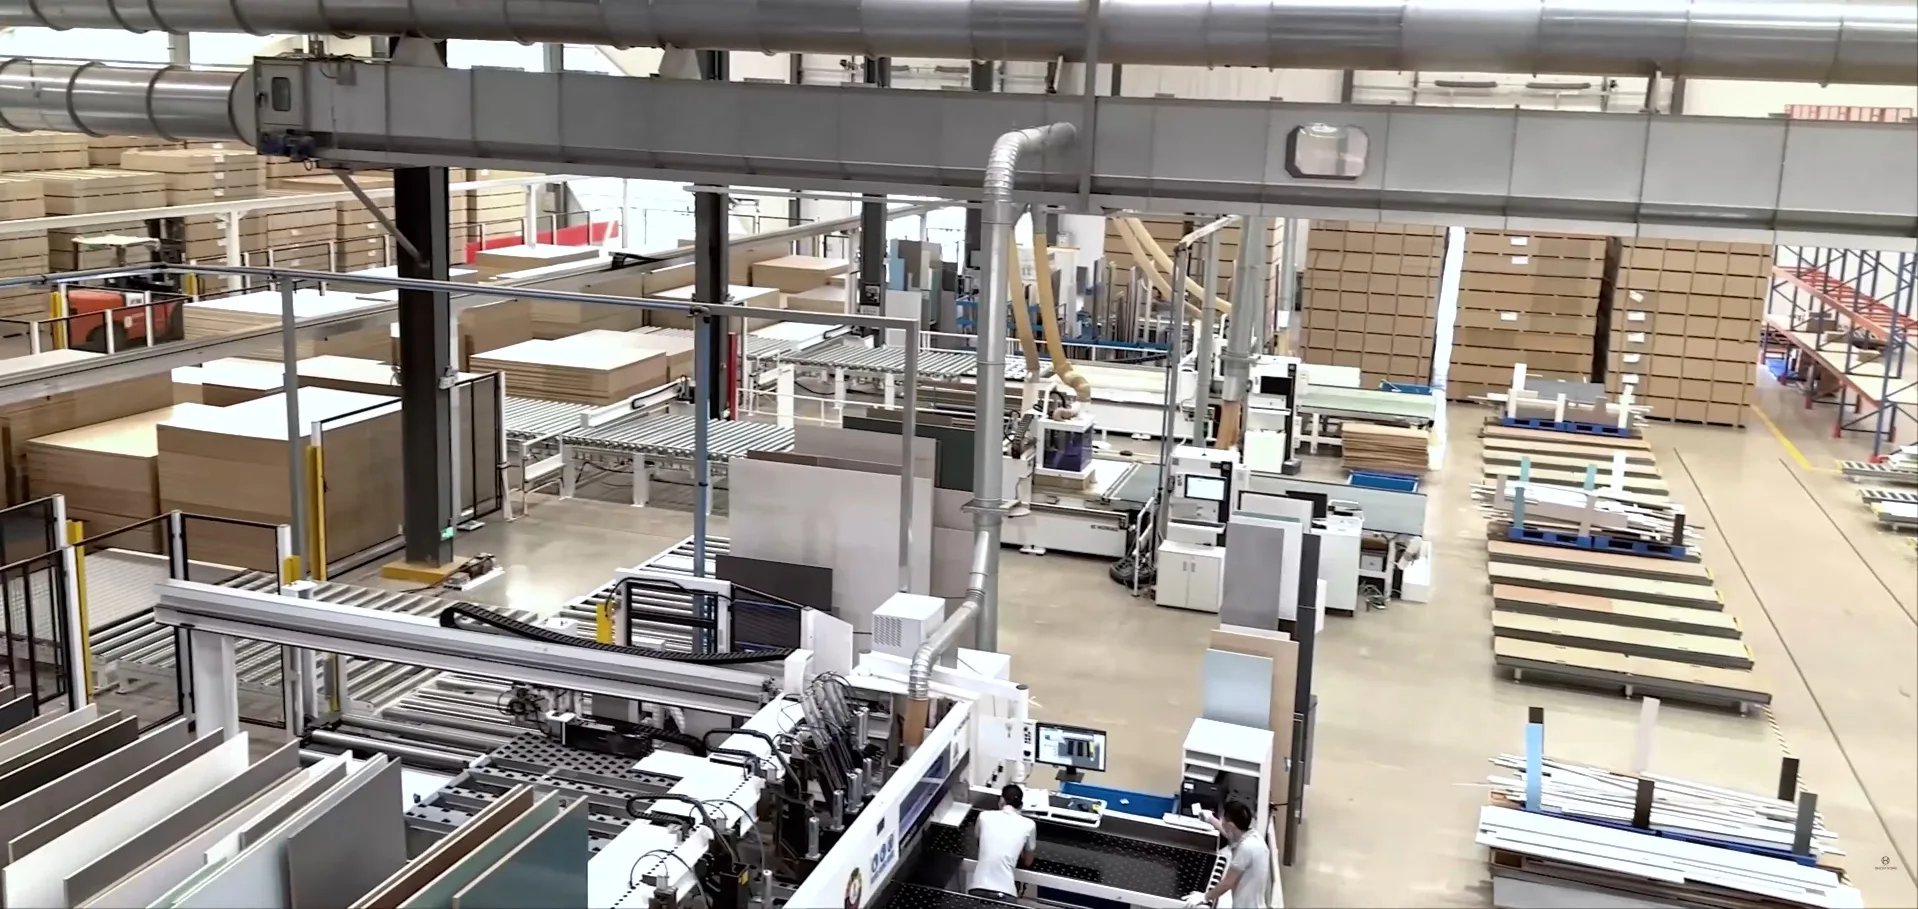
راهکارهای دقیق برش ابعادی و فرآوری پانل
دقت و یکنواختی برای تولید پرتعداد مبلمان در خطوط Homag، Biesse و SCM؛ لبه بدون لبپریدگی روی ملامین ساینده، MDF و HPL با مجموعه متناسب تیغ ارههای PCD و کاربیدی برای هر ایستگاه.
چالشهای صنعت
نقاط ایجاد ضایعات و توقف در خطوط پانل
پانل روکشدار ساده به نظر میرسد اما سخت بریده میشود: سطحی شکننده و ساینده روی مغزی ناهمگن که با سرعت بالا فرآوری میشود و کسری از میلیمتر تعیین میکند قطعه ارسال یا ضایع شود. این چهار مسئله اهمیت اصلی دارند.
پارگی و لبپریدگی ملامین
سطح ملامین یا HPL سخت اما شکننده است. بهمحض انحراف جزئی تیغ اره یا افت تیزی لبه، تیغه بهجای بریدن روکش آن را پاره میکند و لبپریدگی سطح بالا یا پایین، قطعه گرانقیمت برشخورده به ابعاد را به ضایعات تبدیل میکند.
مغزی ساینده و سایش رزین
مغزی پانل از الیاف بازیافتی سیلیس دارد و رزینهای UF/MUF اتصالدهنده آن هنگام برش داغ میشوند. سیلیس سطح براده را میساید و گرمای برش به بایندر کبالت در کاربید حمله میکند؛ این دو با هم لبه را سریع گرد میکنند و گردشدن لبه آغاز لبپریدگی است.
عدم تطابق تیغه خطزن و اصلی
برش تمیز دوطرفه به همخطی دقیق و عرض برش یکسان تیغه خطزن و تیغه اصلی وابسته است. اگر عرض برش یا تنش آنها حتی اندکی از هم فاصله بگیرد، لبه پانل پلهدار میشود و دستگاه لبهچسبان نمیتواند نوار را روی سطح پلهدار کاملاً همسطح بچسباند.
ارتعاش در پرداخت و خردکردن
در دستگاه لبهچسبان و فاقزن دوطرفه، ارههای پرداخت و کاترهای خردکن با دور بالا و برداشت زیاد کار میکنند. هرگونه نابالانسی یا تخلیه ضعیف براده، لرزش فرکانس بالا ایجاد میکند که رد موجدار باقی میگذارد، لبه را میسوزاند و یاتاقان اسپیندل را فرسوده میکند.
رویکرد فنی ما
چگونه لبه را برشبهبرش بدون لبپریدگی نگه میداریم
مجموعه هماهنگ PCD و کاربید زیرمیکرون
پاسخ درست به پانل ساینده، دندانه مناسب هر کار است، نه یک ماده برای همه کاربردها. تیغ اره کاربید زیرمیکرون که تازه سنگزنی شده بسیار تیز است و لبهای عالی میسازد؛ محدودیت آن مدت حفظ این تیزی روی پانل روکشدار است. PCD در ابتدا کمی کمتیزتر است، اما ماهها لبه با کیفیت قابلقبول را نگه میدارد تا نخستین و آخرین پانل تولید بدون تعویض میان آنها یکسان باشند. هر دو را عرضه میکنیم و بر اساس تیراژ و ماده به انتخاب کمک میکنیم.
شیار لیزری و میرایی رزینی برای بدنه پایدار
لبه بدون لبپریدگی از بدنهای شروع میشود که حرکت نکند. تیغههای برش ابعادی و خطزن ما از شیار انبساط لیزری و شیار ضدارتعاش پرشده با رزین استفاده میکنند تا تشدید هارمونیک برش دوربالا را جذب و مسیر دقیق را حتی در بسته پانل حفظ کنند؛ زیرا بدنه پایدار اجازه میدهد لبه تیز روکش را تمیز ببرد.
هندسه دقیق و هماهنگ خطزنی و برش ابعادی
تیغه خطزن مخروطی یا دوتکه را با تلرانس بسته عرض برش سنگزنی و با هندسه بهینه TCG یا ATB روی تیغه اصلی جفت میکنیم تا خطزنی اولیه و برش اصلی دقیقاً روی یک مسیر قرار گیرند. لبه تخت و بدون پله، پایه لبهچسبانی یکپارچه و بدون خط چسب قابلمشاهده است.
کاتر خردکن و اره پرداخت بالانس و روانبرش
ارههای پرداخت و کاترهای خردکن سگمنتی برای اسپیندل دوربالا ساخته و بالانس میشوند و زاویه براده تهاجمی و پاکت باز براده دارند تا ضایعات را دور بیندازند، نه اینکه فشرده و لبه را داغ کنند. نتیجه، گونیاکاری و پرداخت سریع و تمیز بدون اثر سوختگی و فشار کمتر بر یاتاقان اسپیندل است.
ابزار پیشنهادی
مجموعه کامل ابزار برای خط پانل
برش ابعادی، خطزنی، پرداخت لبه، خردکردن و شیارزنی CNC؛ همه با PCD و کاربید از یک تأمینکننده.

بیمساو / برش ابعادی
تیغه اره صنعتی برای برش ابعادی پانل
تیغه اصلی با دندانه کاربیدی TCG برای بیمساو افقی و دستگاه برش ابعادی پانل؛ برش بدون لبپریدگی ملامین، HPL، MDF و نئوپان روکشدار همراه با تیغه خطزن.
مشاهده مشخصات →
بیمساو / برش ابعادی
تیغه اره PCD برای برش ابعادی پانل
تیغه اصلی TCG با دندانه PCD برای همان بیمساوها؛ وقتی خط تمام روز پانل ساینده میبرد، عمر کاری دستکم 10 برابر کاربید است تا هزینه ابزار هر برش به کمترین مقدار و تعداد تعویضها بهشدت کاهش یابد.
مشاهده مشخصات →
اره دورکن / برش ابعادی
تیغه اره برای برش ابعادی پانل
تیغه کاربیدی برش ابعادی برای اره دورکن و اره میزی، همراه با تیغه خطزن برای برش تمیز دوطرفه نئوپان ملامینه، MDF و تختهچندلا در کارگاههای کمتیراژ.
مشاهده مشخصات →
خطزنی
تیغه اره خطزن مخروطی
تیغه خطزن مخروطی کاربیدی که روکش زیرین را پیشبرش میدهد تا تیغه اصلی در خطی ازپیشبریدهشده خارج شود و لبپریدگی سطح زیرین را حذف کند. عرض برش در دستگاه دارای بالابر خطزن با تنظیم ارتفاع کنترل میشود.
مشاهده مشخصات →
خطزنی
تیغه اره خطزن مخروطی PCD
نسخه خطزن دندانهالماسه که عرض برش خطزنی را روی پانل ساینده بسیار طولانیتر حفظ میکند؛ در نتیجه تطابق تیغه خطزن و اصلی در تولید طولانی بدون تنظیم مداوم در محدوده مشخصات میماند.
مشاهده مشخصات →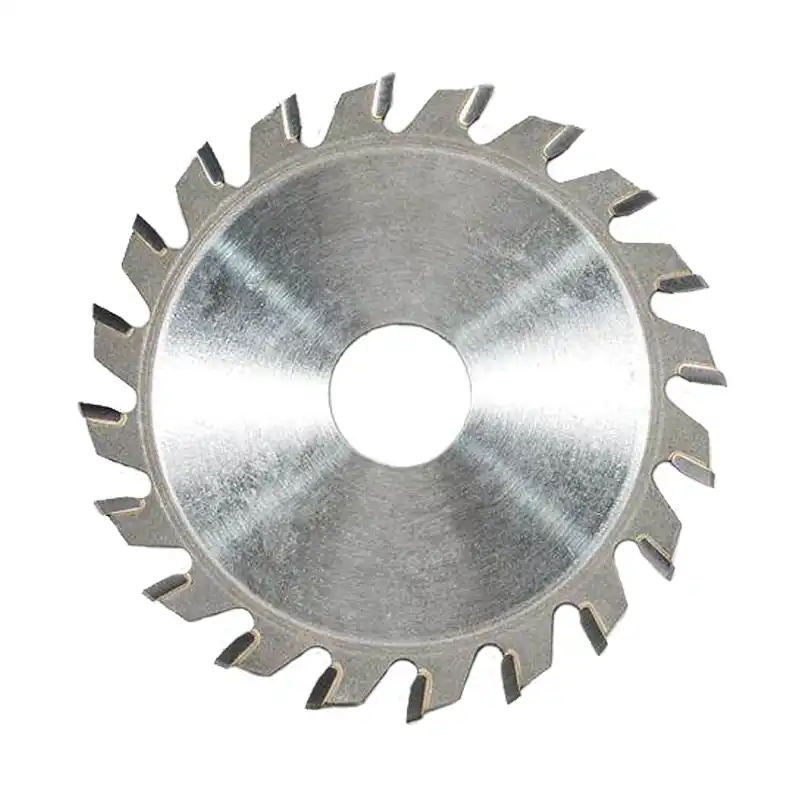
لبهچسبانی / پرداخت
تیغه اره دیسکی برای پرداخت انتهای نوار لبه
تیغههای کوچک کاربیدی با دور بالا برای دستگاه لبهچسبان که نوار لبه PVC، ABS، PP، PET، روکش چوب و چوب جامد را بدون ذوبشدگی یا رد ابزار، همسطح و تمیز پرداخت میکنند.
مشاهده مشخصات →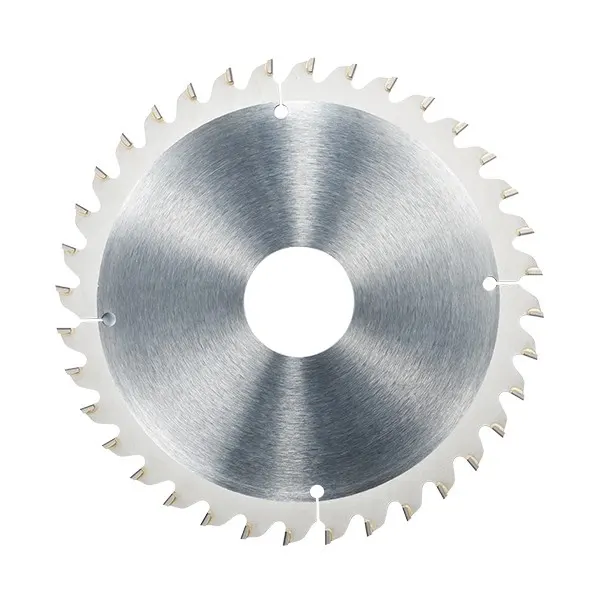
لبهچسبانی / پرداخت
تیغه اره دیسکی PCD برای پرداخت انتهای نوار لبه
ارههای پرداخت با دندانه PCD برای دستگاههای لبهچسبان پرتولید؛ لبه الماسه طی هزاران متر نوار تیز میماند تا برش همسطح در هر شیفت یکنواخت باشد.
مشاهده مشخصات →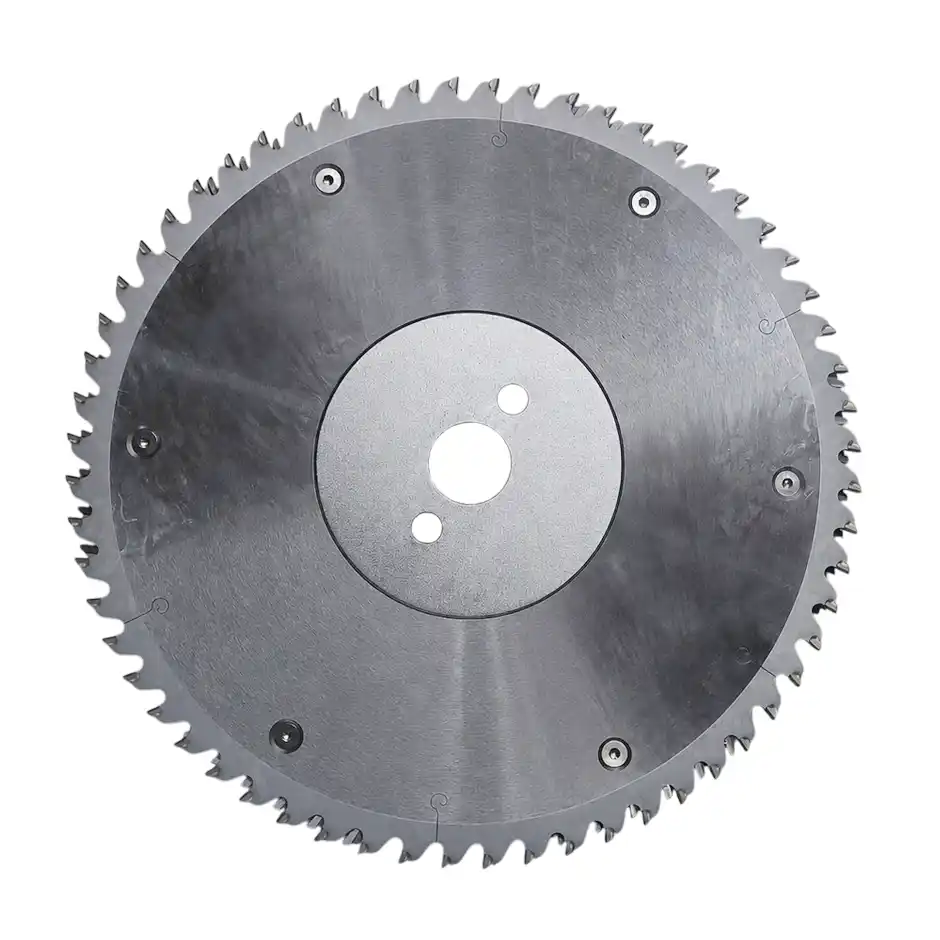
گونیاکاری / خردکردن
کاتر خردکن سگمنتی برای پرداخت پانل
کاترهای خردکن سگمنتی PCD برای دستگاههای فاقزن دوطرفه و خطوط گونیاکاری؛ پیش از اره پرداخت و لبهچسبان، اضافه گونیاکاری لبه پانل را در یک عبور سریع و بدون لبپریدگی برمیدارند.
مشاهده مشخصات →
مرکز ماشینکاری CNC
تیغه اره شیارزن برای مرکز ماشینکاری CNC
تیغه شیارزن کمقطر و پرصلبیت برای مراکز ماشینکاری و روتر CNC؛ ایجاد شیار بدون لبپریدگی برای صفحه پشت و کف کشو در پانل و چوب جامد.
مشاهده مشخصات →نتایج مورد انتظار
دستاوردهای این مجموعه تیغ اره
مزایایی که کارخانه مبلمان با اجرای برش ابعادی، خطزنی و پرداخت بهصورت مجموعه هماهنگ و با پارامترهای پیشنهادی به دست میآورد.
مجموعه هماهنگ خطزن و برش ابعادی، لبپریدگی سطح بالا و پایین را که قطعات روکشدار را ضایع میکند حذف، بازده عبور اول را افزایش و مردودی برش ابعادی را کاهش میدهد.
روی پانل ساینده، PCD لبه با کیفیت قابلقبول را بسیار طولانیتر از کاربید حفظ میکند؛ بنابراین کیفیت در سراسر تولید یکنواخت میماند و خط بسیار کمتر برای تعویض تیغ اره متوقف میشود.
لبه تخت و بدون پله اجازه میدهد نوار بدون خط چسب قابلمشاهده بنشیند و کیفیت ظاهری مبلمان نهایی را بالا ببرد.
پرسشهای تخصصی
پرسشهای متداول
تیغه خطزن مخروطی استفاده کنم یا دوتکه؟
به دستگاه بستگی دارد. بیمساو و اره دورکن با تنظیم برقی ارتفاع واحد خطزن، بهترین عملکرد را با تیغه مخروطی دارند؛ عرض برش خطزن فقط با بالا یا پایین بردن تیغه دقیق تنظیم میشود. ارههای قدیمی بدون کنترل ریز ارتفاع برای خطزن دوتکه مناسبترند که در آن با افزودن یا حذف شیم، عرض برش بهصورت مکانیکی با تیغه اصلی تطبیق داده میشود.
چرا سطح بالای برش تمیز اما سطح زیرین لبپریده است؟
لبپریدگی سطح زیرین تقریباً همیشه به تیغه خطزن مربوط است. سه علت رایج: تیغه خطزن و اصلی دقیقاً هممسیر نیستند؛ عرض برش خطزن بر اثر سایش از تیغه اصلی باریکتر شده و دندانه اصلی خارج از خطزنی بیرون میآید؛ یا عمق خطزنی کم است. هممرکزی دو تیغه را دوباره تنظیم کنید، عرض برش خطزن را با تیغه اصلی برابر و عمق خطزنی را حدود 1.5 تا 2 میلیمتر نگه دارید.
آیا PCD واقعاً ملامین را بهتر از تیغ اره کاربیدی تیز میبرد؟
در نخستین برش نه؛ تیغ اره کاربید زیرمیکرون نو تیزتر است و حتی میتواند لبه ظریفتری از PCD بسازد. تفاوت واقعی در مدت حفظ این کیفیت است. پانل روکشدار کاربید را سریع کند میکند و با کند شدن، لبپریدگی آغاز میشود؛ PCD ماهها لبه با کیفیت قابلقبول و بدون لبپریدگی را حفظ میکند. پس ارزش PCD در برش نخست بهتر نیست، بلکه در کیفیت یکسان از اولین تا آخرین پانل بدون تعویض میان آنهاست.
چه زمانی ارتقا از کاربید (TCT) به PCD صرفه دارد؟
تعداد تعویضها و هزینه توقف را بررسی کنید. اگر نئوپان بسیار ساینده، MDF یا لمینت فشرده را پرتعداد میبرید و تیغ اره کاربیدی بیش از حدود هفتهای یک بار تعویض میشود، اتلاف تولید هر تعویض بهعلاوه تنظیم دوباره خطزن معمولاً از قیمت بالاتر PCD بیشتر است. آن نقطه زمان انتقال ایستگاههای پرتولید به PCD و حفظ کاربید برای تولید کوتاه یا متنوع است.
دریافت برنامه تیغ اره
هر سطح لبپریده و هر تعویض تیغ اره از سود قطعه نهایی کم میکند
دستگاههای خود، شامل بیمساو، لبهچسبان، فاقزن دوطرفه و CNC، همراه با نوع پانل و تیراژ تولید را اعلام کنید تا برنامه تیغ اره PCD و کاربیدی را ایستگاهبهایستگاه طراحی کنیم.