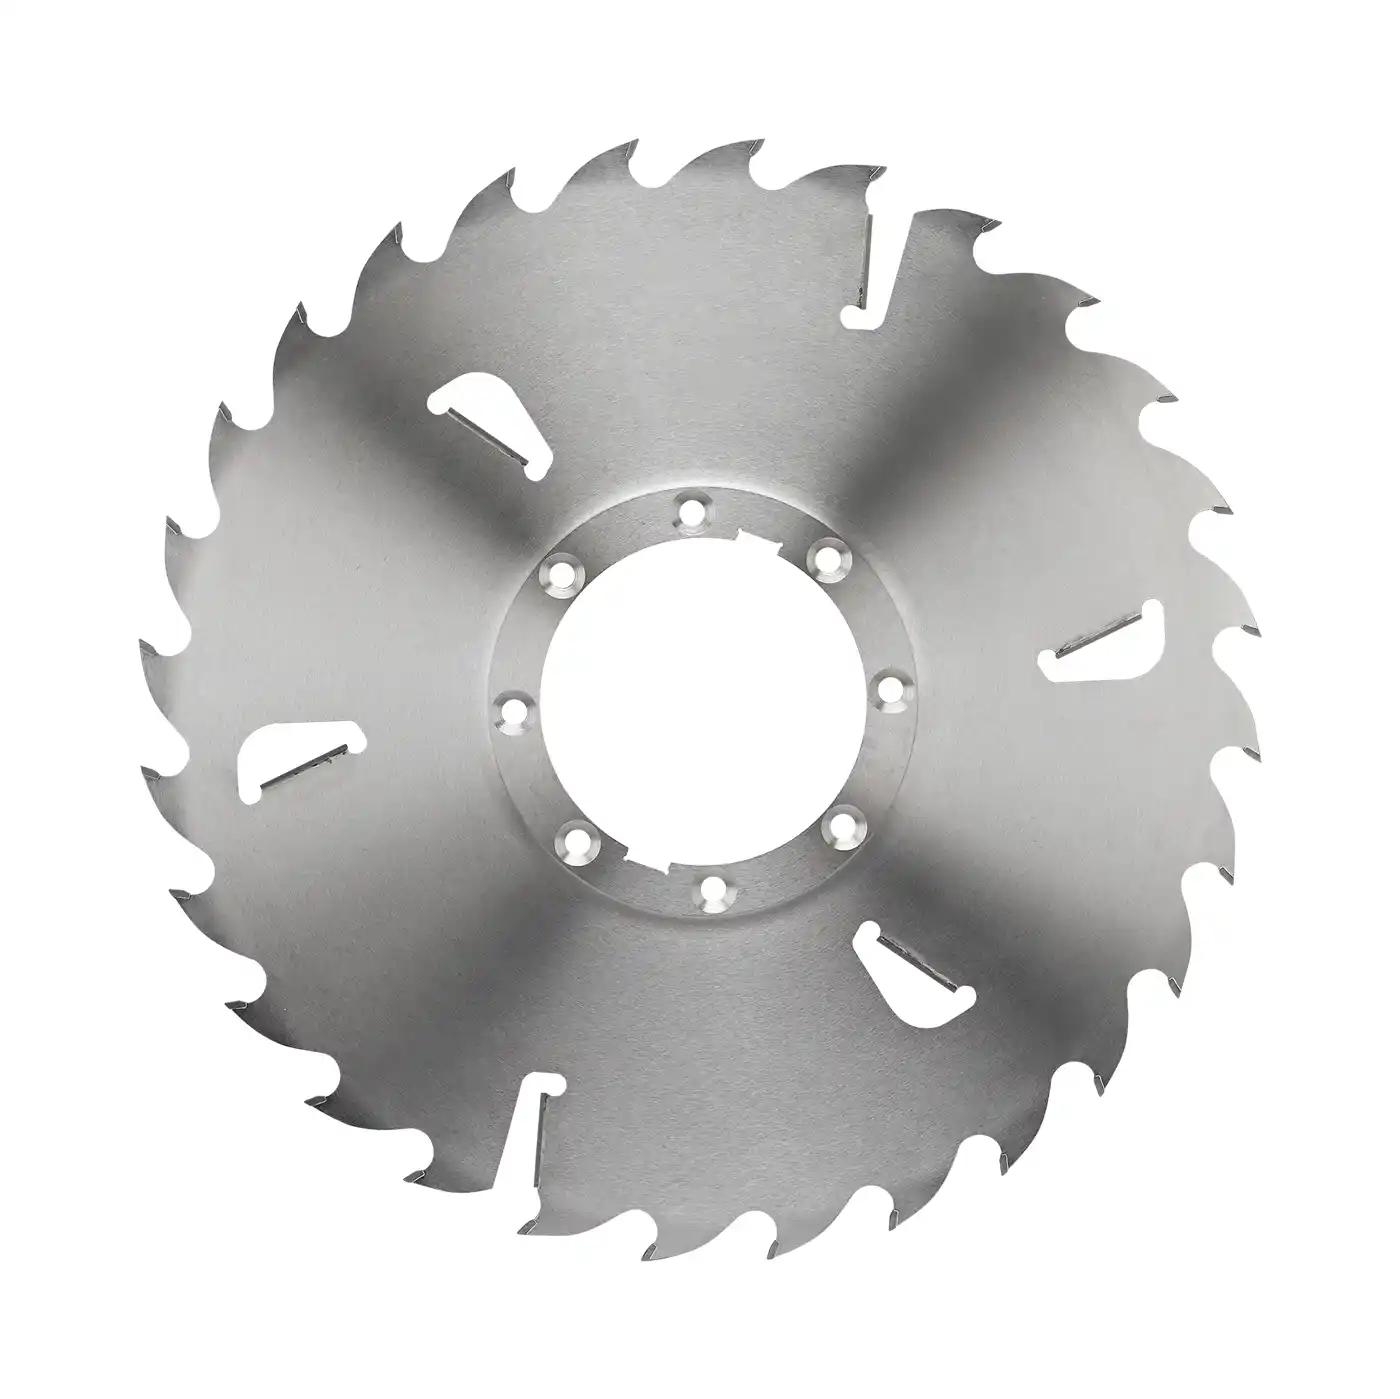
کاربردهای معمول
- خطزنی روکش لمینت زیرین پانل دورو درست پیش از عبور تیغه اصلی، برای جلوگیری از لبپریدگی در سطح رو و پشت.
- بهعنوان تیغه خطزن همراه در بیمساو افقی و دستگاه برش ابعادی CNC پانل (BIESSE، SCM، HOLZMA، Giben و برندهای مشابه) با تولید پرتعداد، جایی که دفعات تعویض تیغه محدودیت تولید ایجاد میکند.
- مناسب برای نئوپان ملامینه، MDF ملامینه، HPL، اکریلیک، PET و PP و دیگر ورقهای دورو که به برش بدون لبپریدگی در هر دو سطح نیاز دارند.
مزایای کلیدی عملکرد
- دندانههای PCD (الماس پلیکریستالی) در مقایسه با تیغههای خطزن کاربید تنگستن، عمری ۱۰ برابر یا بیشتر دارند و دفعات تعویض ابزار را در تولید پرتعداد پانل بهشدت کاهش میدهند.
- فرم دندانه مخروطی امکان تنظیم عرض مؤثر برش با جابهجایی جانبی تیغه را فراهم میکند تا دقیقاً با عرض برش تیغه اصلی برابر شود.
- با پروفیل دندانه مخروطی و ATB عرضه میشود تا با انواع پانل، ضخامتهای مختلف روکش و تنظیمات دستگاه سازگار باشد.
- لبههای برش PCD بسیار طولانیتر از کاربید، تیزی یکنواخت خود را حفظ میکنند و تغییرات کیفیت خطزنی را در دورههای طولانی تولید کاهش میدهند.
- هرجا خطزنی با نوک کاربیدی کافی باشد یا هزینه اولیه کمتر ترجیح داده شود، نسخه کاربید تنگستن PWS1 در دسترس است.
نکات کاربردی
- عمق خطزنی را طوری تنظیم کنید که دندانه PCD فقط از روکش زیرین عبور کند و پانل را کاملاً نبرد؛ معمولاً ۱ تا ۲ میلیمتر عمیقتر از ضخامت روکش.
- تیغه را از پهلو تنظیم کنید تا عرض برش خطزن دقیقاً با عرض برش تیغه اصلی برابر شود؛ به این ترتیب هرگونه بیرونزدگی یا کمبرشی در سطح برش حذف میشود.
- اطمینان حاصل کنید که تیغه خطزن در جهت موردنیاز طراحی دستگاه میچرخد (در بیشتر آرایشهای اره دورکن و بیمساو، خلاف جهت تیغه اصلی).
- دندانههای PCD باید با تجهیزات اختصاصی سنگزنی PCD تیز شوند؛ از سنگهای معمولی کاربید استفاده نکنید.
- همراه با تیغه اصلی متناسب استفاده کنید: PW5A (اره دورکن)، PW7A (بیمساو افقی) یا PWDA (برش ابعادی PCD).