
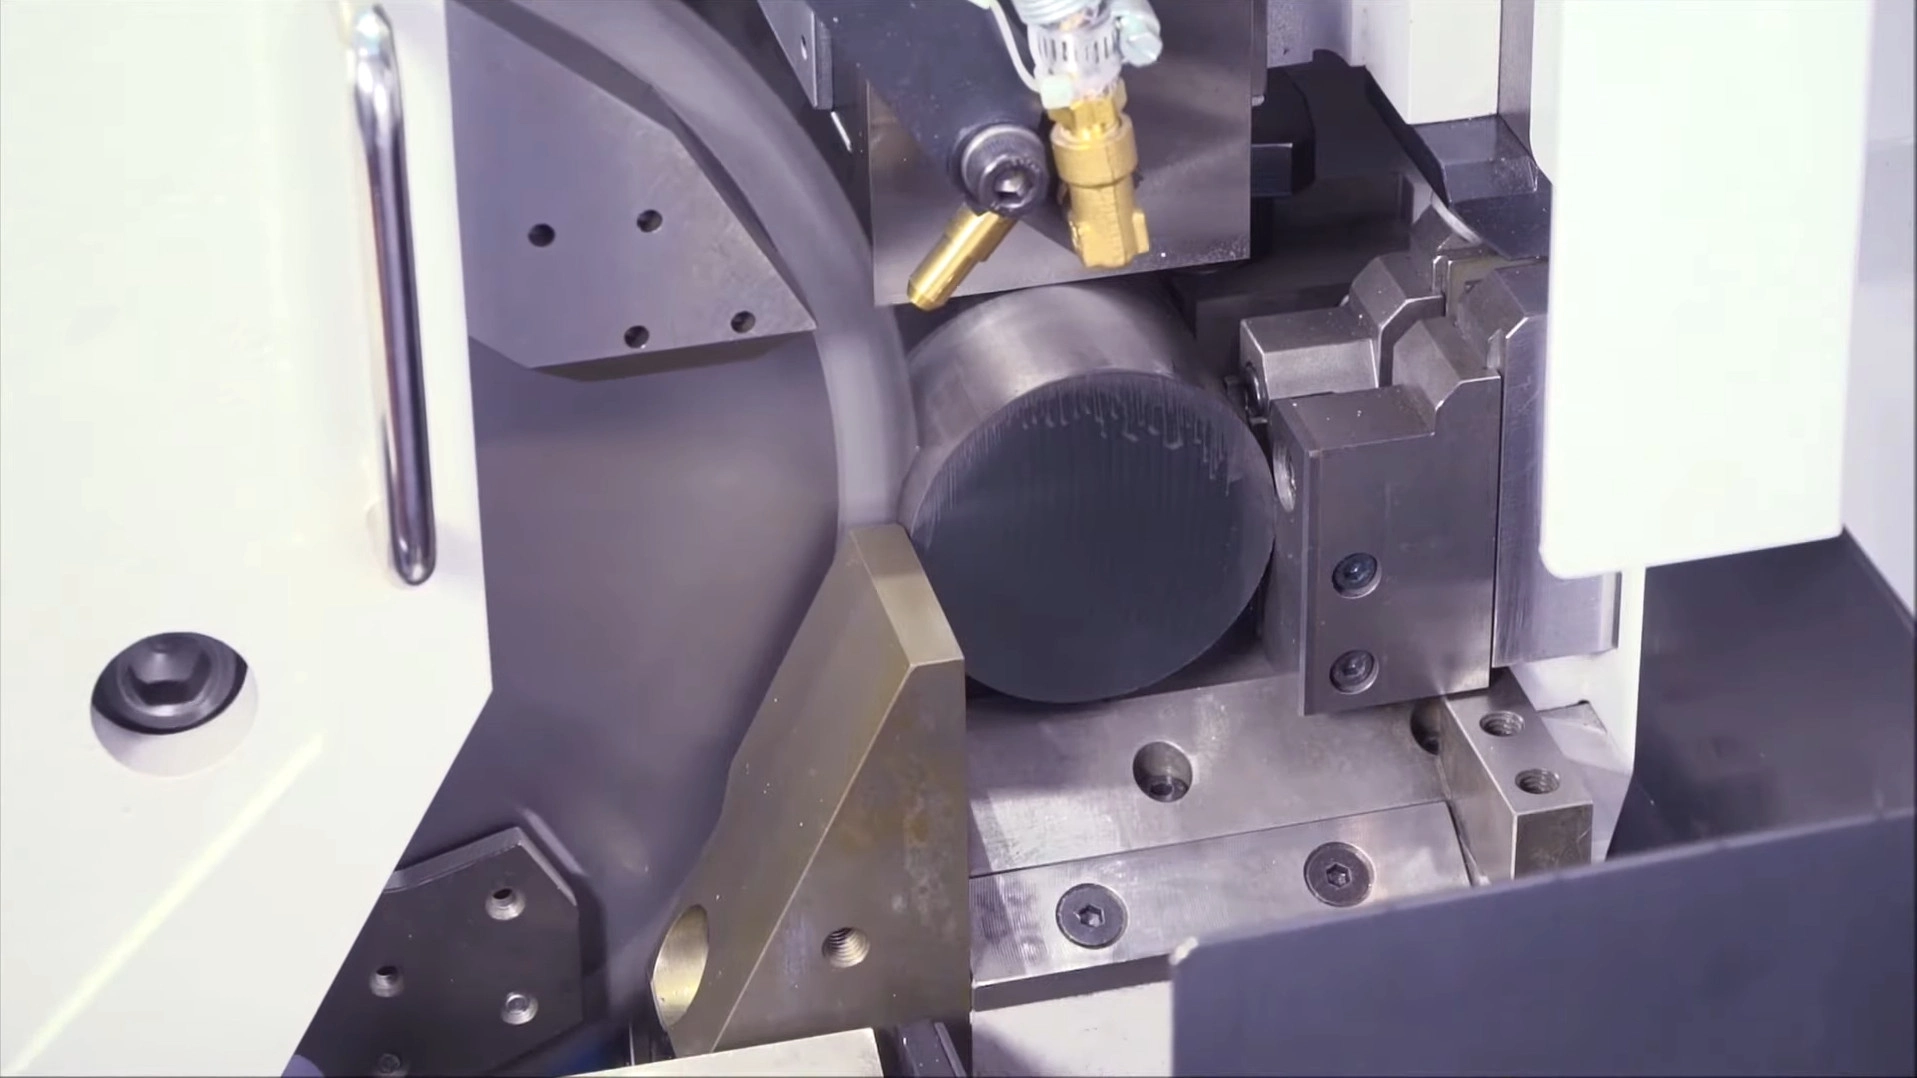
راهکارهای برش فولاد به طول
راهکارهای برش سرد فلز با سرعت بالا
دقت بیچونوچرا در سرعت تولید با ارههای SOCO، Tsune، Kasto، Nishijima، Noritake و Everising. برای برش بیلت توپرِ فورج، لوله ضخیمِ بلبرینگ یا ورق ضخیم بهجای برش حرارتی، تیغ ارههای Cermet و کاربیدی ما برشهایی سرد، عمود و بدون پلیسه و ناحیه متأثر از حرارت ایجاد میکنند.
چرا برش سرد صرفه اقتصادی دارد
ارزش برش سرد دقیقاً در «سرد» ماندن قطعه است
برش تمیز، عمود و سرد فقط ظاهر بهتر نیست؛ نتیجه کار در فورج، سهنظام و هزینه نهایی را تعیین میکند.
فیزیک فرایند: گرما همراه براده خارج میشود
هنگام برش فولاد توپر با دندانه، دمای ناحیه برشی برای لحظهای جهش میکند. هندسه دندانه Cermet و کاربیدی ما براده را همان لحظه تشکیل جمع و دور میکند؛ در نتیجه بخش عمده گرمای برش همراه براده از قطعه خارج میشود.
- قطعه سرد میماند؛ بدون ناحیه متأثر از حرارت، لبه سختشده یا تغییر ریزساختار.
- در فرایند بعدی، یعنی تراشکاری، فرزکاری یا رزوهزنی CNC، فولادی تمیز، نرم و آماده ماشینکاری وارد دستگاه میشود.
- سخت نشدن لبه یعنی سایش زودرس به ابزارِ عملیات بعدی منتقل نمیشود.
اقتصاد فرایند: بازده مواد و هزینه تولید
سطح عمود و بدون پلیسه، هزینه تمام مراحل پس از اره را کاهش میدهد؛ در برش قطعات کوتاه نیز عرض برش کمتر، مصرف خودِ ماده اولیه را پایین میآورد.
- فورج و کلهزنی سرد: بیلتهای تخت و بدون رد اره از ترکهای تاخوردگی ناشی از اثر برش جلوگیری میکنند و قطعات با وزن یکنواخت، قالبهای گرانقیمت را از بارگذاری خارج از مرکز حفظ میکنند.
- تغذیه CNC: انتهای عمود و بدون پلیسه مانع گیر کردن میله در فیدر میشود و بستن در سهنظام و نقطه تماس محور Z را دقیق نگه میدارد.
- گزینه عرض برش کم: کاهش عرض برش پرتکرارِ قطعه کوتاه از 2.0 به 1.5 میلیمتر، در هر برش 0.5 میلیمتر از آلیاژ گرانقیمت صرفهجویی میکند؛ در دهها هزار قطعه روزانه، این مقدار بهسرعت قابلتوجه میشود.
چالشهای صنعت
چهار مسئله آشنا برای هر کارگاه برش
چه سلول برش داخلی شما خوراک فورج و CNC را تأمین کند و چه مرکز خدماتی باشید که مواد برشخورده میفروشد، این چهار مسئله ظرفیت تولید، ضایعات و اعتبار شما را تعیین میکنند.
گلوگاه زمان چرخه در تولید انبوه
اره نواری برای تغذیه مداوم پرس فورج یا مجموعهای از دستگاههای CNC بهاندازه کافی سریع نیست و تیغههای HSS نیز روی آلیاژهای سخت زود فرسوده میشوند. در هر دو حالت، ایستگاه برش به گلوگاه تبدیل میشود و تعویض پیدرپی تیغه، توقف برنامهریزینشده ایجاد میکند.
عیوب فورج ناشی از کیفیت نامناسب برش
کلهزنی سرد و فورج نسبت به کیفیت بیلت بسیار حساساند. رد موجدار اره و پلیسه زیر فشار تا میخورند و ترکهای پنهان را در قطعه فورجشده آغاز میکنند؛ برش غیراعمود نیز وزن قطعه خام را تغییر میدهد، عمر قالبهای گرانقیمت را کم میکند و موجب مردودی قطعه نزد مشتری میشود.
کارسختی در فولاد زنگنزن و آلیاژی
اگر فولاد زنگنزن 304/316 یا فولاد آلیاژی سخت با لبه کند یا ساینده بریده شود، سطح فوراً کارسخت میشود. این پوسته سختشده در عملیات تراش یا فرز بعدی، اینسرت کاربیدی را از بین میبرد.
ناحیه متأثر از حرارت و ناکارآمدی در برش ورق
مراکز خدماتی که ورق ضخیم را با هواگاز یا لیزر میبرند، دو بار هزینه میدهند: فرایند کند و پرمصرف است و لبهای سختشده و متأثر از حرارت باقی میگذارد که ماشینکاری بعدی آن برای خریدار دشوار است.
رویکرد فنی ما
چگونه برش را عمود، سرد و یکنواخت نگه میداریم
ماتریس دوگانه دندانه Cermet و کاربید
برای هر ماده، دندانه مناسب خودش را انتخاب میکنیم، نه یک گرید برای همه کاربردها. Cermet (TiC/TiN) سختی گرم و بیاثری شیمیایی بسیار خوبی در برابر آهن دارد؛ بنابراین برای برش پیوسته و پرسرعت فولاد کربنی توپر و فولاد کمآلیاژ، سطح آینهای و عمر طولانی فراهم میکند. کاربید تنگستن نیز چقرمگی ضربه لازم برای فولاد زنگنزن، آلیاژهای سخت و برش منقطع لوله را تأمین میکند و در برابر لبپریدگی مخرب تیغههای ضعیفتر مقاوم است.
تنشدهی غلتکی دینامیکی برای حذف انحراف
بیلتهای بدون رد اره و با وزن گرمبهگرم یکنواخت، به بدنهای نیاز دارند که از مسیر منحرف نشود. هر بدنه فولادی متناسب با سرعت کاری خود با دقت تنشدهی غلتکی میشود تا هنگام گرم شدن در برش پیوسته، تنش داخلی آن به تعادل برسد و صفحه صلب بماند؛ بدون لنگی یا رانش جانبی هنگام درگیری دندانه با میلگرد توپر.
تلرانس دقیق سوراخ و هندسه جانبی نگهدارنده تختی
تلرانس سوراخ مرکزی و سوراخهای پین را دقیق نگه میداریم و سطوح جانبی دندانه را با چرخهای الماسه دانهریز سنگ میزنیم تا لبه جانبی مانند لبه پرداختکاری عمل کند و برجستگیهای ریزی را که در غیر این صورت ارتعاش ایجاد میکند، از بین ببرد. این ویژگی همراه با بستن دقیق فلنج، عمودبودن را تثبیت میکند و سطح تخت و قائمی را میسازد که فورج و CNC نیاز دارند.
تنشدهی تیغه کمعرض و برش کمارتعاش ورق
برای قطعات کوتاه با دفعات برش بالا، تیغ ارههای کمعرض ما تنشدهی سختگیرانهتری دریافت میکنند تا بدنه باریک در برابر کاسهای شدن زیر گشتاور برش فولاد توپر مقاومت کند و عمودبودن خود را حفظ کند. همین رویکرد کمارتعاش و پرفشار در تیغههای برش ورق نیز به کار میرود؛ تیغههایی که برای برش مستقیم، عمود و سرد ورق ضخیم روی ارههای دروازهای فلز، بهعنوان جایگزین برش حرارتی ساخته شدهاند.
صرفهجویی خود را برآورد کنید
محاسبهگر بازده مواد برای قطعات کوتاه
طرح A
طرح برش A
تعداد قطعات
-
تعداد قطعات کامل از هر شاخه
بهرهوری ماده اولیه
-
طول مفید / طول ماده اولیه
طرح B
طرح برش B
تعداد قطعات
-
تعداد قطعات کامل از هر شاخه
بهرهوری ماده اولیه
-
طول مفید / طول ماده اولیه
مقایسه
مقایسه طرح B با طرح A
برای مشاهده تفاوت، هر دو طرح بالا را محاسبه کنید. مقادیر مثبت نشان میدهند که طرح B عملکرد بهتری از طرح A دارد.
تغییر تعداد قطعات
-
تعداد قطعات و درصد تغییر
تغییر بهرهوری
-
واحد درصد و تغییر نسبی
ابزار پیشنهادی
تیغ اره متناسب با هر ماده و نوع برش
Cermet برای برش سریع و تمیز فولاد توپر؛ کاربید برای فولاد زنگنزن، آلیاژهای سخت و لوله.
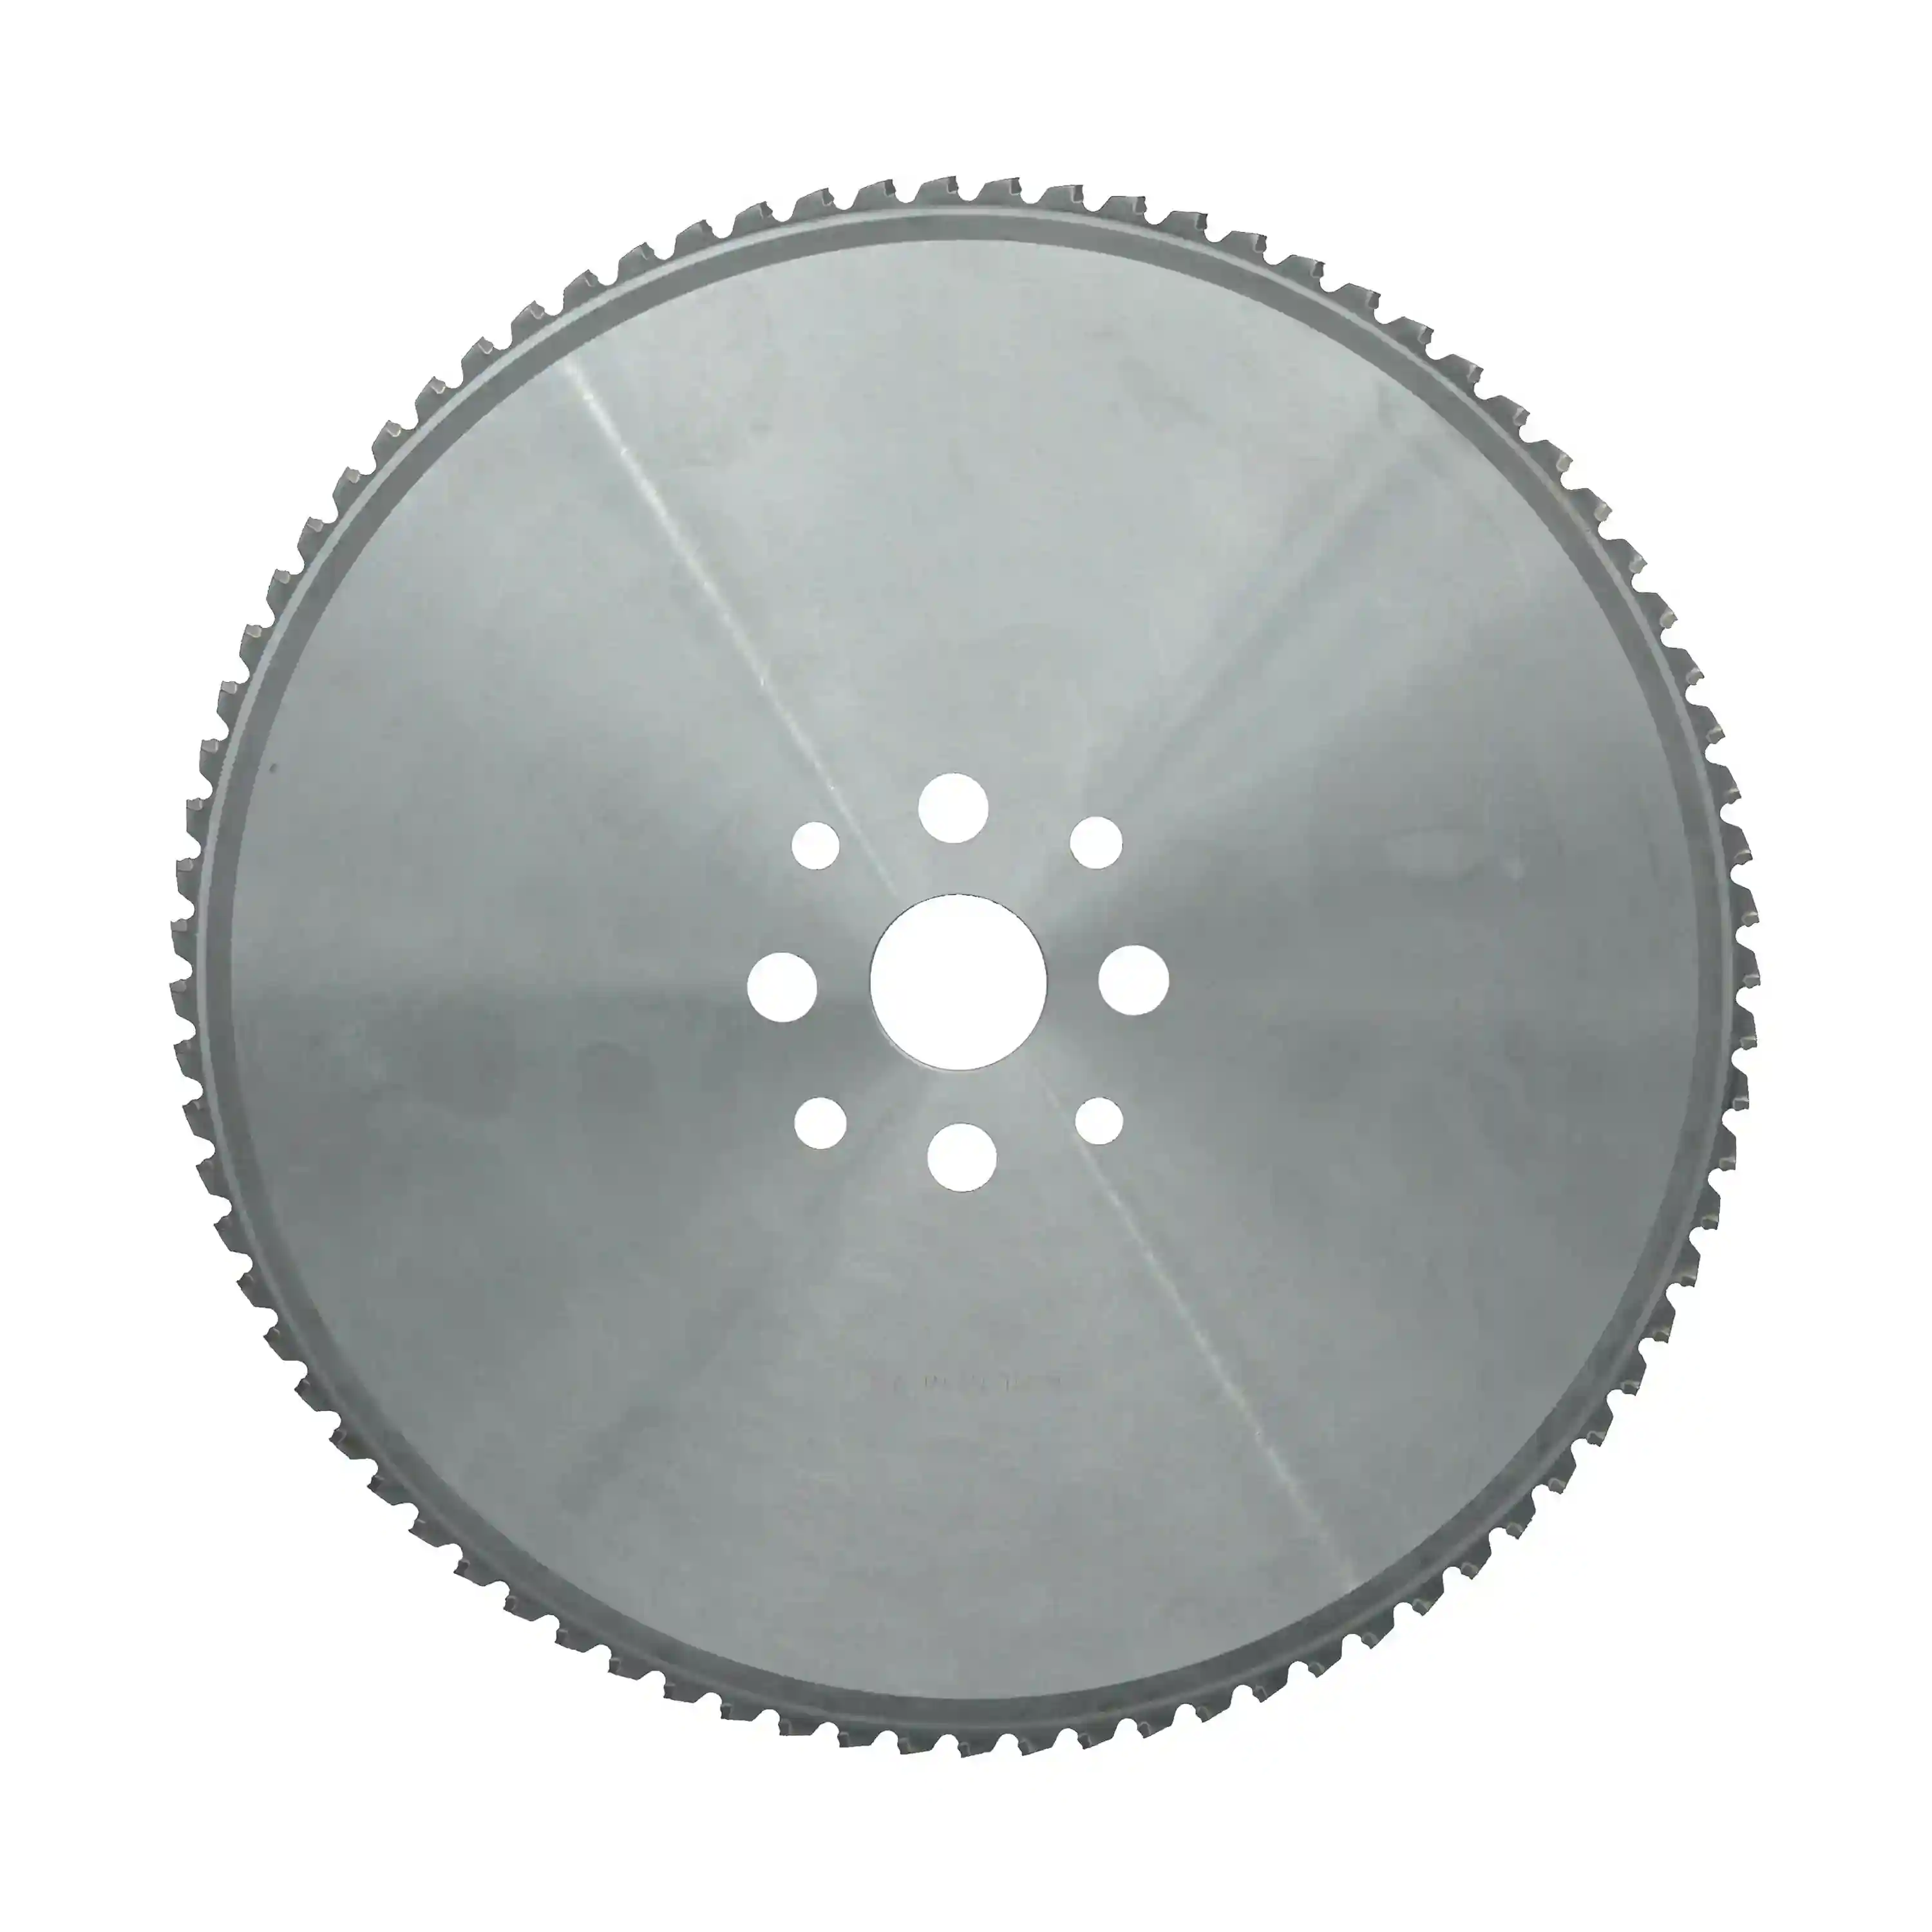
سری Cermet
تیغ اره دیسکی سردبر برای فولاد کمکربن و کربن متوسط
تیغههای دندانهسرمتی برای میلگرد توپر فولاد کربنی و لولههای ضخیم. بیاثری شیمیایی Cermet در برابر آهن از تشکیل لبه انباشته جلوگیری میکند و در برش پرتعداد بیلت، سطحی آینهای و تمیز همراه با عمر کاری طولانی و پایدار به دست میدهد.
فولاد کربنی و کمآلیاژ · مقاطع توپر و لوله ضخیم
مشاهده مشخصات →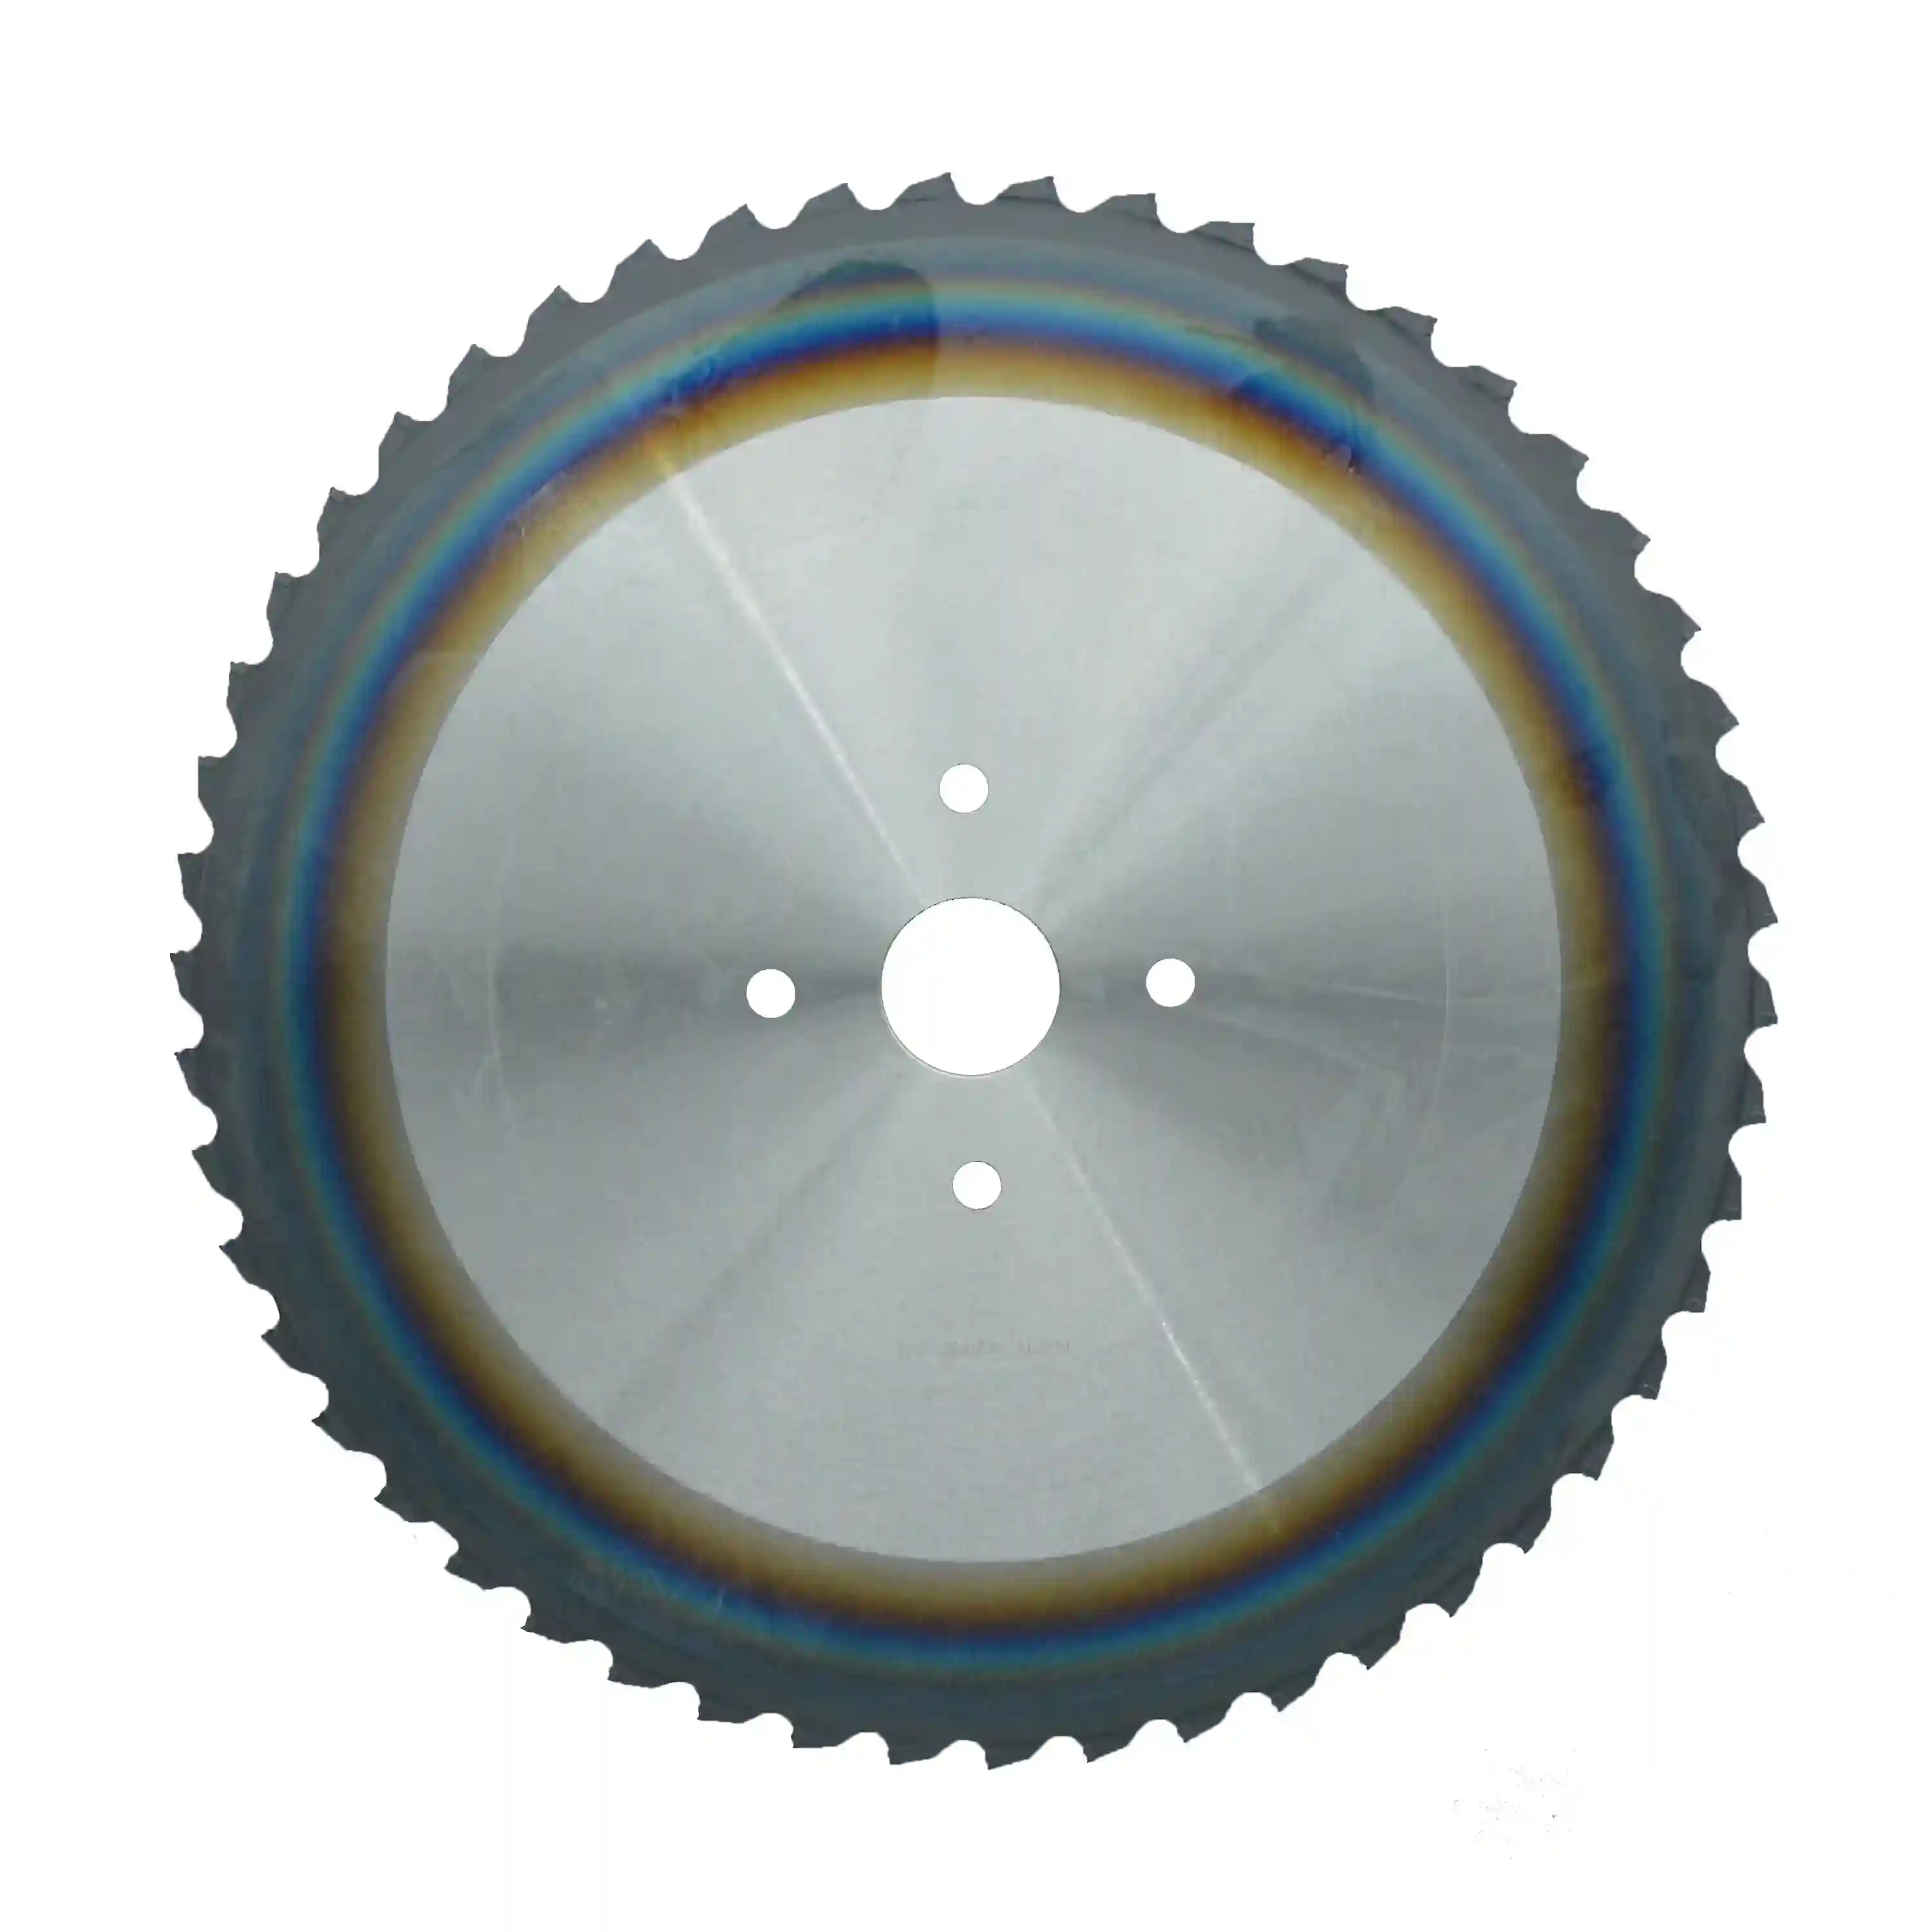
سری Cermet · با پوشش PVD
تیغ اره دیسکی سردبر برای برش فولاد
Cermet ارتقایافته با پوشش PVD برای دامنه وسیعتری از فولاد نرم، پرکربن و آلیاژی. این پوشش مقاومت در برابر سایش و اکسیداسیون را افزایش میدهد تا در ذوبهای دشوارتر و تولید پیوسته، عمر تیغه بیشتر شود.
فولاد نرم، پرکربن و آلیاژی · مقاطع توپر و لوله ضخیم
مشاهده مشخصات →
سری کاربید (TCT)
تیغ اره دیسکی سردبر برای فولاد زنگنزن
کاربید تنگستن با پوشش PVD برای فولاد زنگنزن، تیتانیوم و فولادهای پرآلیاژ دشوار. زمینه غنیشده با کبالت، کارسختی و بار مکانیکی این آلیاژها را بدون لبپریدگی تحمل میکند.
فولاد زنگنزن، تیتانیوم و فولاد پرآلیاژ
مشاهده مشخصات →
سری کاربید (TCT)
تیغ اره دیسکی سردبر برای برش لوله فولادی
کاربید با پوشش PVD، ساختهشده برای برش منقطع لولههایی با ضخامت دیواره بیش از 3 میلیمتر؛ چقرمگی شکست و مقاومت بالای آن در برابر شوک حرارتی، ضربههای تکراری هنگام برش لوله کربنی، آلیاژی و زنگنزن را جذب میکند.
لوله کربنی / آلیاژی / زنگنزن (دیواره بیش از 3 میلیمتر)
مشاهده مشخصات →نتایج مورد انتظار
دستاوردهای این برنامه تیغ اره
مزایایی که عملیات برش با تطبیق گرید تیغه و پارامترهای فرایند با ماده به دست میآورد.
سطوح تخت و عمود بدون ناحیه متأثر از حرارت مستقیماً وارد فورج یا CNC میشوند؛ بدون پلیسهگیری، ترک تاخوردگی یا پوسته سختی که ابزار بعدی را خراب کند.
گرید مناسب Cermet یا کاربید و بدنه پایدار با تنشدهی دقیق، فاصله میان تعویضها را افزایش میدهد تا اره پرسرعت بهجای توقف برای تعویض تیغه، خط را پیوسته تغذیه کند.
وزن یکنواخت قطعه خام از قالبهای فورج محافظت میکند و گزینه عرض برش کم در هر قطعه کوتاه از آلیاژ گرانقیمت صرفهجویی میکند؛ مزیتی واقعی در برش پرتکرار به طول.
پرسشهای تخصصی
پرسشهای متداول
برای اره خود تیغه Cermet انتخاب کنم یا کاربیدی (TCT)؟
انتخاب به ماده و نوع برش بستگی دارد. برای برش انبوه فولاد کربنی توپر و فولاد کمآلیاژ، مانند گریدهای C45 / 1.0503 (S45C، AISI 1045)، Cermet را انتخاب کنید. بیاثری شیمیایی Cermet در برابر آهن مانع تشکیل لبه انباشته میشود و روی فولاد سازهای توپر، پرداخت بینقص و عمر طولانی فراهم میکند. برای آلیاژهای پرمقاومت، فولاد زنگنزن و لوله ضخیم از کاربید (TCT) استفاده کنید؛ مانند فولادهای بلبرینگ و آلیاژی 100Cr6 / SUJ2 / 52100 و 42CrMo4 یا فولاد زنگنزن 1.4301 / SUS304 / 316. این مواد بار مکانیکی زیاد، کارسختی و در لوله، ضربه منقطع ایجاد میکنند؛ کاربید غنیشده با کبالت ما چقرمگی شکست و مقاومت شوک حرارتی لازم برای تحمل آنها را دارد.
چرا تیغ اره کمعرض در برش قطعات کوتاه صرفهجویی میکند اما برای بیلتهای بزرگ توصیه نمیشود؟
در یک قطعه کوتاه 20 میلیمتری، کاهش عرض برش از 2.0 به 1.5 میلیمتر در هر حرکت مقدار قابلتوجهی از آلیاژ گرانقیمت را حفظ میکند و در کار پرتکرار بهسرعت انباشته میشود. اما در بیلت توپر با قطر بزرگ، قوس درگیری طولانی، حجم براده بسیار زیاد و بار جانبی بالاست. بدنه بسیار نازک صلبیت کافی برای حفظ مسیر زیر این بار را ندارد و ممکن است منحرف شود و عمودبودن را از دست بدهد. هرچه قطر بیشتر باشد، ضخامت بدنه بیشتری لازم است؛ این یک موازنه فیزیکی است، نه سلیقه.
آیا تیغ ارههای برش ورق شما واقعاً میتوانند جای لیزر یا هواگاز را بگیرند؟
برای برش مستقیم ورق متوسط تا ضخیم، بله. سرعت لیزر روی ورق ضخیم بهشدت کاهش مییابد و لبهای مخروطی و متأثر از حرارت باقی میگذارد؛ هواگاز از آن هم کندتر و داغتر است. اره دروازهای فلز با تیغ اره سردبر ما ورق ضخیم را سریع و مستقیم میبرد و لبهای عمود، تمیز و سرد تحویل میدهد که مشتری میتواند بیواسطه وارد فرز کند؛ بدون ناحیه متأثر از حرارتی که ابتدا باید ماشینکاری شود. برای ورق نازک یا کانتورهای پیچیده، لیزر همچنان برتر است؛ اما در برش مستقیم و پرتعداد ورق ضخیم، رقابت با برش سرد دشوار است.
دریافت برنامه برش
ایستگاه برش شما نباید کندترین دستگاه کارخانه باشد
گرید مواد، ابعاد میلگرد یا لوله، مدل اره و نرخ تولید هدف را اعلام کنید تا مهندسان ما تیغ اره Cermet یا کاربیدی، عرض برش و هندسهای را پیشنهاد دهند که ظرفیت و کیفیت برش شما را افزایش میدهد.