
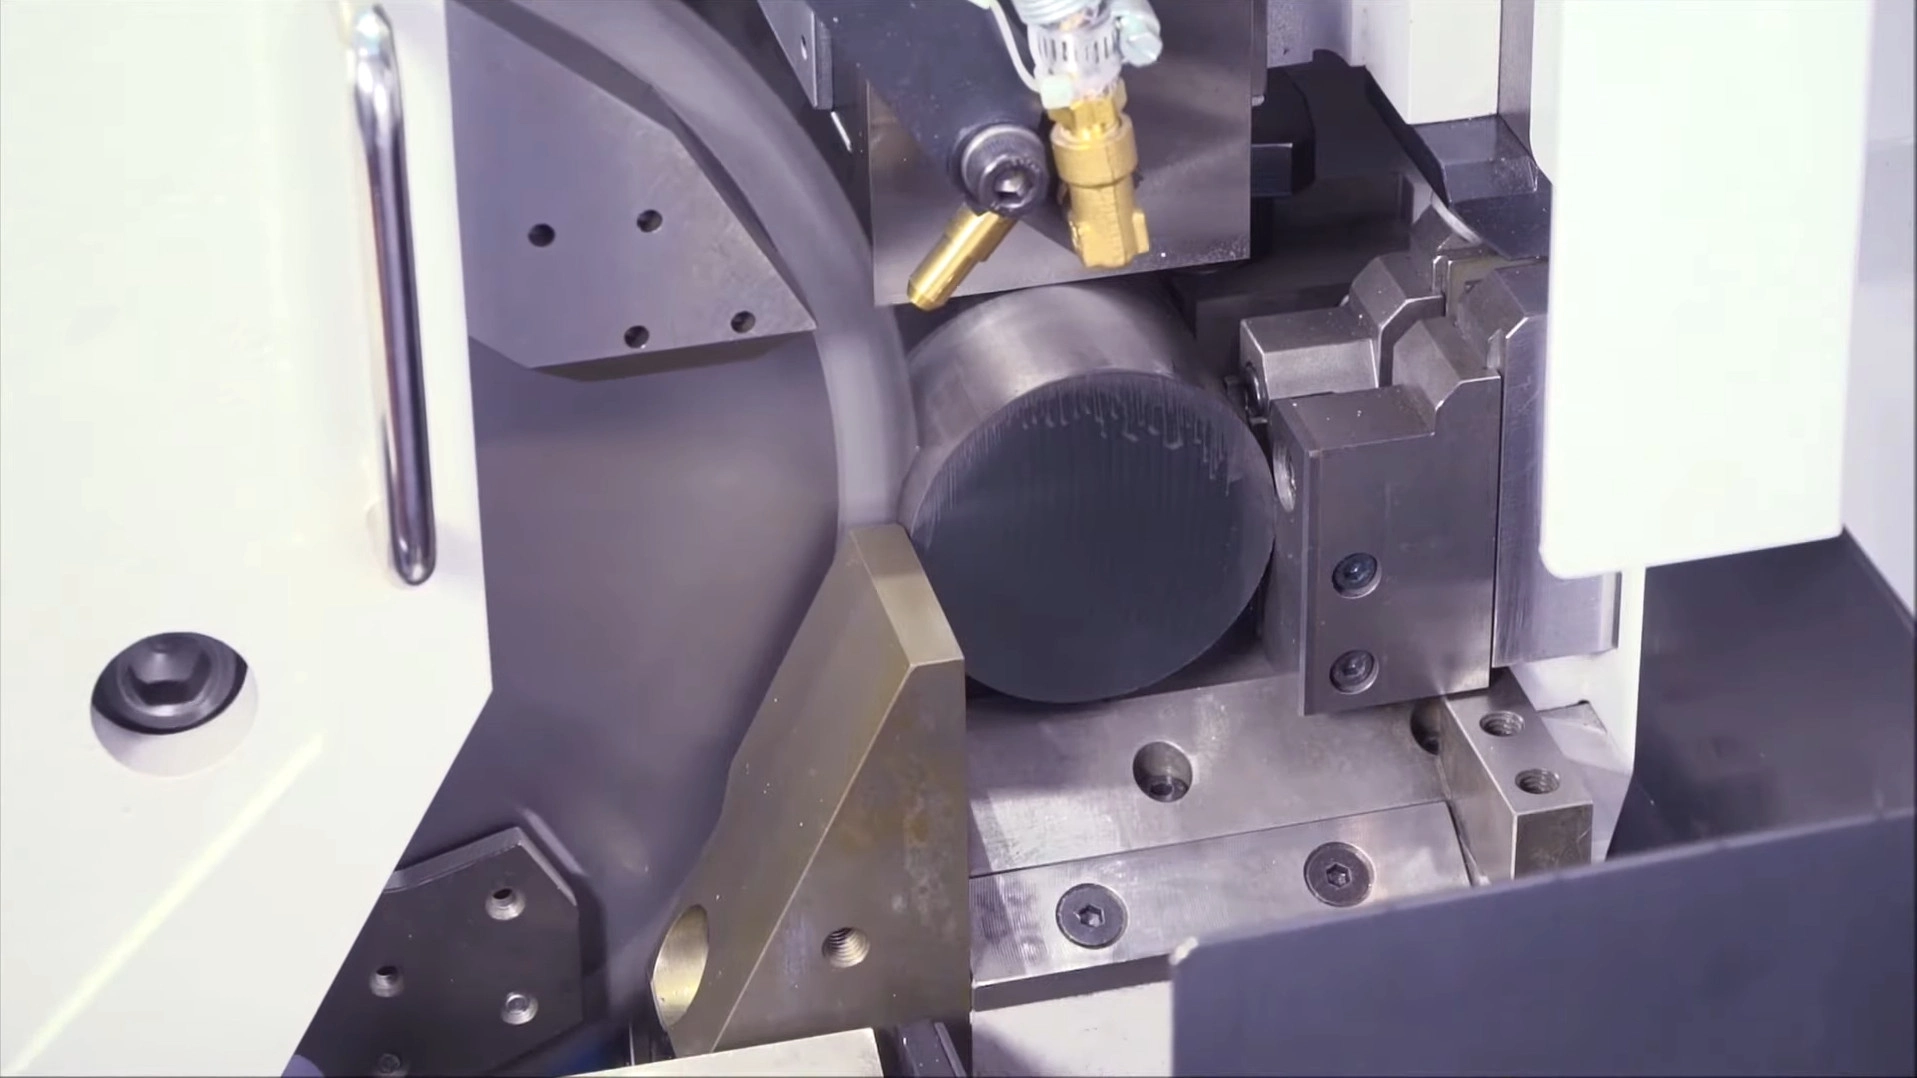
Solutions de coupe à longueur de l'acier
Solutions de sciage à froid du métal à haute vitesse
Une précision sans compromis à la vitesse de production sur les scies SOCO, Tsune, Kasto, Nishijima, Noritake et Everising. Que ce soit pour couper des billettes massives destinées à la forge, du tube à paroi épaisse pour roulements ou de la tôle épaisse en remplacement de la coupe thermique, nos lames en cermet et carbure livrent des coupes à froid carrées et sans bavure, sans zone affectée thermiquement.
Pourquoi le sciage à froid est rentable
Le « froid » du sciage à froid, c'est là que se trouve la valeur
Une coupe à froid propre et carrée n'est pas qu'esthétique — elle détermine ce qui se passe à la forge, au mandrin et sur le résultat final.
La physique : la chaleur part avec le copeau
Lorsque la dent cisaille l'acier massif, la température de la zone de cisaillement grimpe en flèche pendant un instant. La géométrie de denture de notre cermet et carbure enroule le copeau dès sa formation, emportant avec lui la grande majorité de la chaleur de coupe.
- La pièce reste froide — pas de zone affectée thermiquement, pas de bord durci, aucun changement de microstructure.
- Le procédé suivant — tournage, fraisage ou filetage CNC — reçoit un acier propre, tendre et prêt à usiner.
- L'absence de durcissement du bord évite toute usure prématurée transmise à l'opération suivante.
L'économie : rendement matière et coût de procédé
Une face carrée et sans bavure retire du coût à chaque étape suivant la scie — et sur les pièces courtes, un trait de coupe plus fin le retire de la matière première elle-même.
- Forge et frappe à froid : des billettes plates et sans marques évitent les fissures de pliage qui partent des traces de sciage, et des lopins de poids constant au gramme près protègent des matrices coûteuses d'une charge décentrée.
- Alimentation CNC : des extrémités carrées et sans bavure évitent les blocages des alimentateurs de barres et maintiennent la fidélité du serrage et du calage de l'axe Z.
- Option trait de coupe fin : réduisez une coupe courte à haute fréquence d'un trait de 2,0 mm à 1,5 mm et vous économisez 0,5 mm d'alliage coûteux à chaque coupe — cela s'additionne vite sur des dizaines de milliers de pièces par jour.
Défis du secteur
Quatre problèmes que tout atelier de tronçonnage connaît
Que vous soyez une cellule de tronçonnage interne alimentant la forge et le CNC, ou un centre de service vendant de la matière coupée, voici les quatre problèmes qui déterminent votre production, vos rebuts et votre réputation.
Goulots d'étranglement du temps de cycle en production de masse
Les scies à ruban sont tout simplement trop lentes pour alimenter une presse de forge ou un ensemble de CNC, et les lames HSS s'usent vite sur les alliages durs. Dans les deux cas, le poste de tronçonnage devient le goulot d'étranglement — et les changements de lame constants le transforment en temps d'arrêt imprévu.
Défauts de forge dus à une mauvaise qualité de coupe
La frappe à froid et le forgeage sont intraitables sur la qualité de la billette. Les marques de sciage ondulées et les bavures se plissent sous pression et sèment des fissures cachées dans la pièce forgée, tandis que les coupes non carrées font varier le poids du lopin — raccourcissant la durée de vie de matrices coûteuses et provoquant des rebuts chez le client.
Écrouissage de l'acier inoxydable et allié
Couper de l'inoxydable 304/316 ou de l'acier allié dur avec un tranchant émoussé ou frottant durcit instantanément la surface par écrouissage. Cette couche durcie détruit ensuite la plaquette carbure lors de l'opération de tournage ou de fraisage suivante.
ZAT et inefficacité dans le traitement des tôles
Les centres de service qui coupent de la tôle épaisse à l'oxycoupage ou au laser paient double : le procédé est lent et énergivore, et il laisse un bord durci et affecté thermiquement que l'acheteur peine ensuite à usiner.
Notre approche technique
Comment nous maintenons des coupes carrées, froides et constantes
Une double matrice de plaquettes cermet et carbure
La bonne plaquette pour le bon matériau, pas une seule qualité pour tout. Le cermet (TiC/TiN) offre une dureté à chaud et une inertie chimique face au fer exceptionnelles — idéal pour la coupe continue à haute vitesse d'acier massif au carbone et faiblement allié, pour un fini miroir et une longue durée de vie. Le carbure de tungstène apporte la ténacité aux chocs nécessaire pour l'inoxydable, les alliages durs et les coupes interrompues de tube, résistant à l'ébréchure qui détruit les lames inférieures.
Mise en tension dynamique par galetage pour une déflexion nulle
Des billettes de poids constant au gramme près et sans marques commencent par un corps qui ne dérive pas. Chaque corps en acier est mis en tension par galetage de précision pour sa vitesse de travail, de sorte qu'en chauffant lors de la coupe continue, sa tension interne s'équilibre et le plateau reste rigide — sans faux-rond, sans dérive latérale lorsque la dent mord dans la barre massive.
Tolérance d'alésage stricte et géométrie latérale préservant la planéité
Nous maintenons des tolérances strictes sur l'alésage et les trous de goupille et rectifions les faces latérales de la denture avec des meules diamant à grain fin afin que le tranchant latéral agisse comme un tranchant de finition — éliminant les petites crêtes que la vibration laisserait sinon. Associé à un serrage de bride précis, cela verrouille l'équerrage et livre la face perpendiculaire et plane qu'exigent la forge et le CNC.
Mise en tension pour trait de coupe fin et sciage de tôle à faible vibration
Pour les pièces courtes à haute fréquence, nos lames à trait de coupe fin reçoivent un traitement de mise en tension plus strict afin qu'un corps mince résiste au voilement sous le couple de la coupe d'acier massif et conserve son équerrage. La même approche à haute précision et faible vibration guide nos lames de sciage de tôle — conçues pour couper la tôle épaisse droite, carrée et froide sur des scies à poutre métallique en alternative à la coupe thermique.
Estimez vos économies
Calculateur de rendement matière pour pièces courtes
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Outillage recommandé
Des lames de scie adaptées au matériau et à la coupe
Cermet pour la coupe propre et rapide de l'acier massif ; carbure pour l'inoxydable, les alliages durs et le tube.
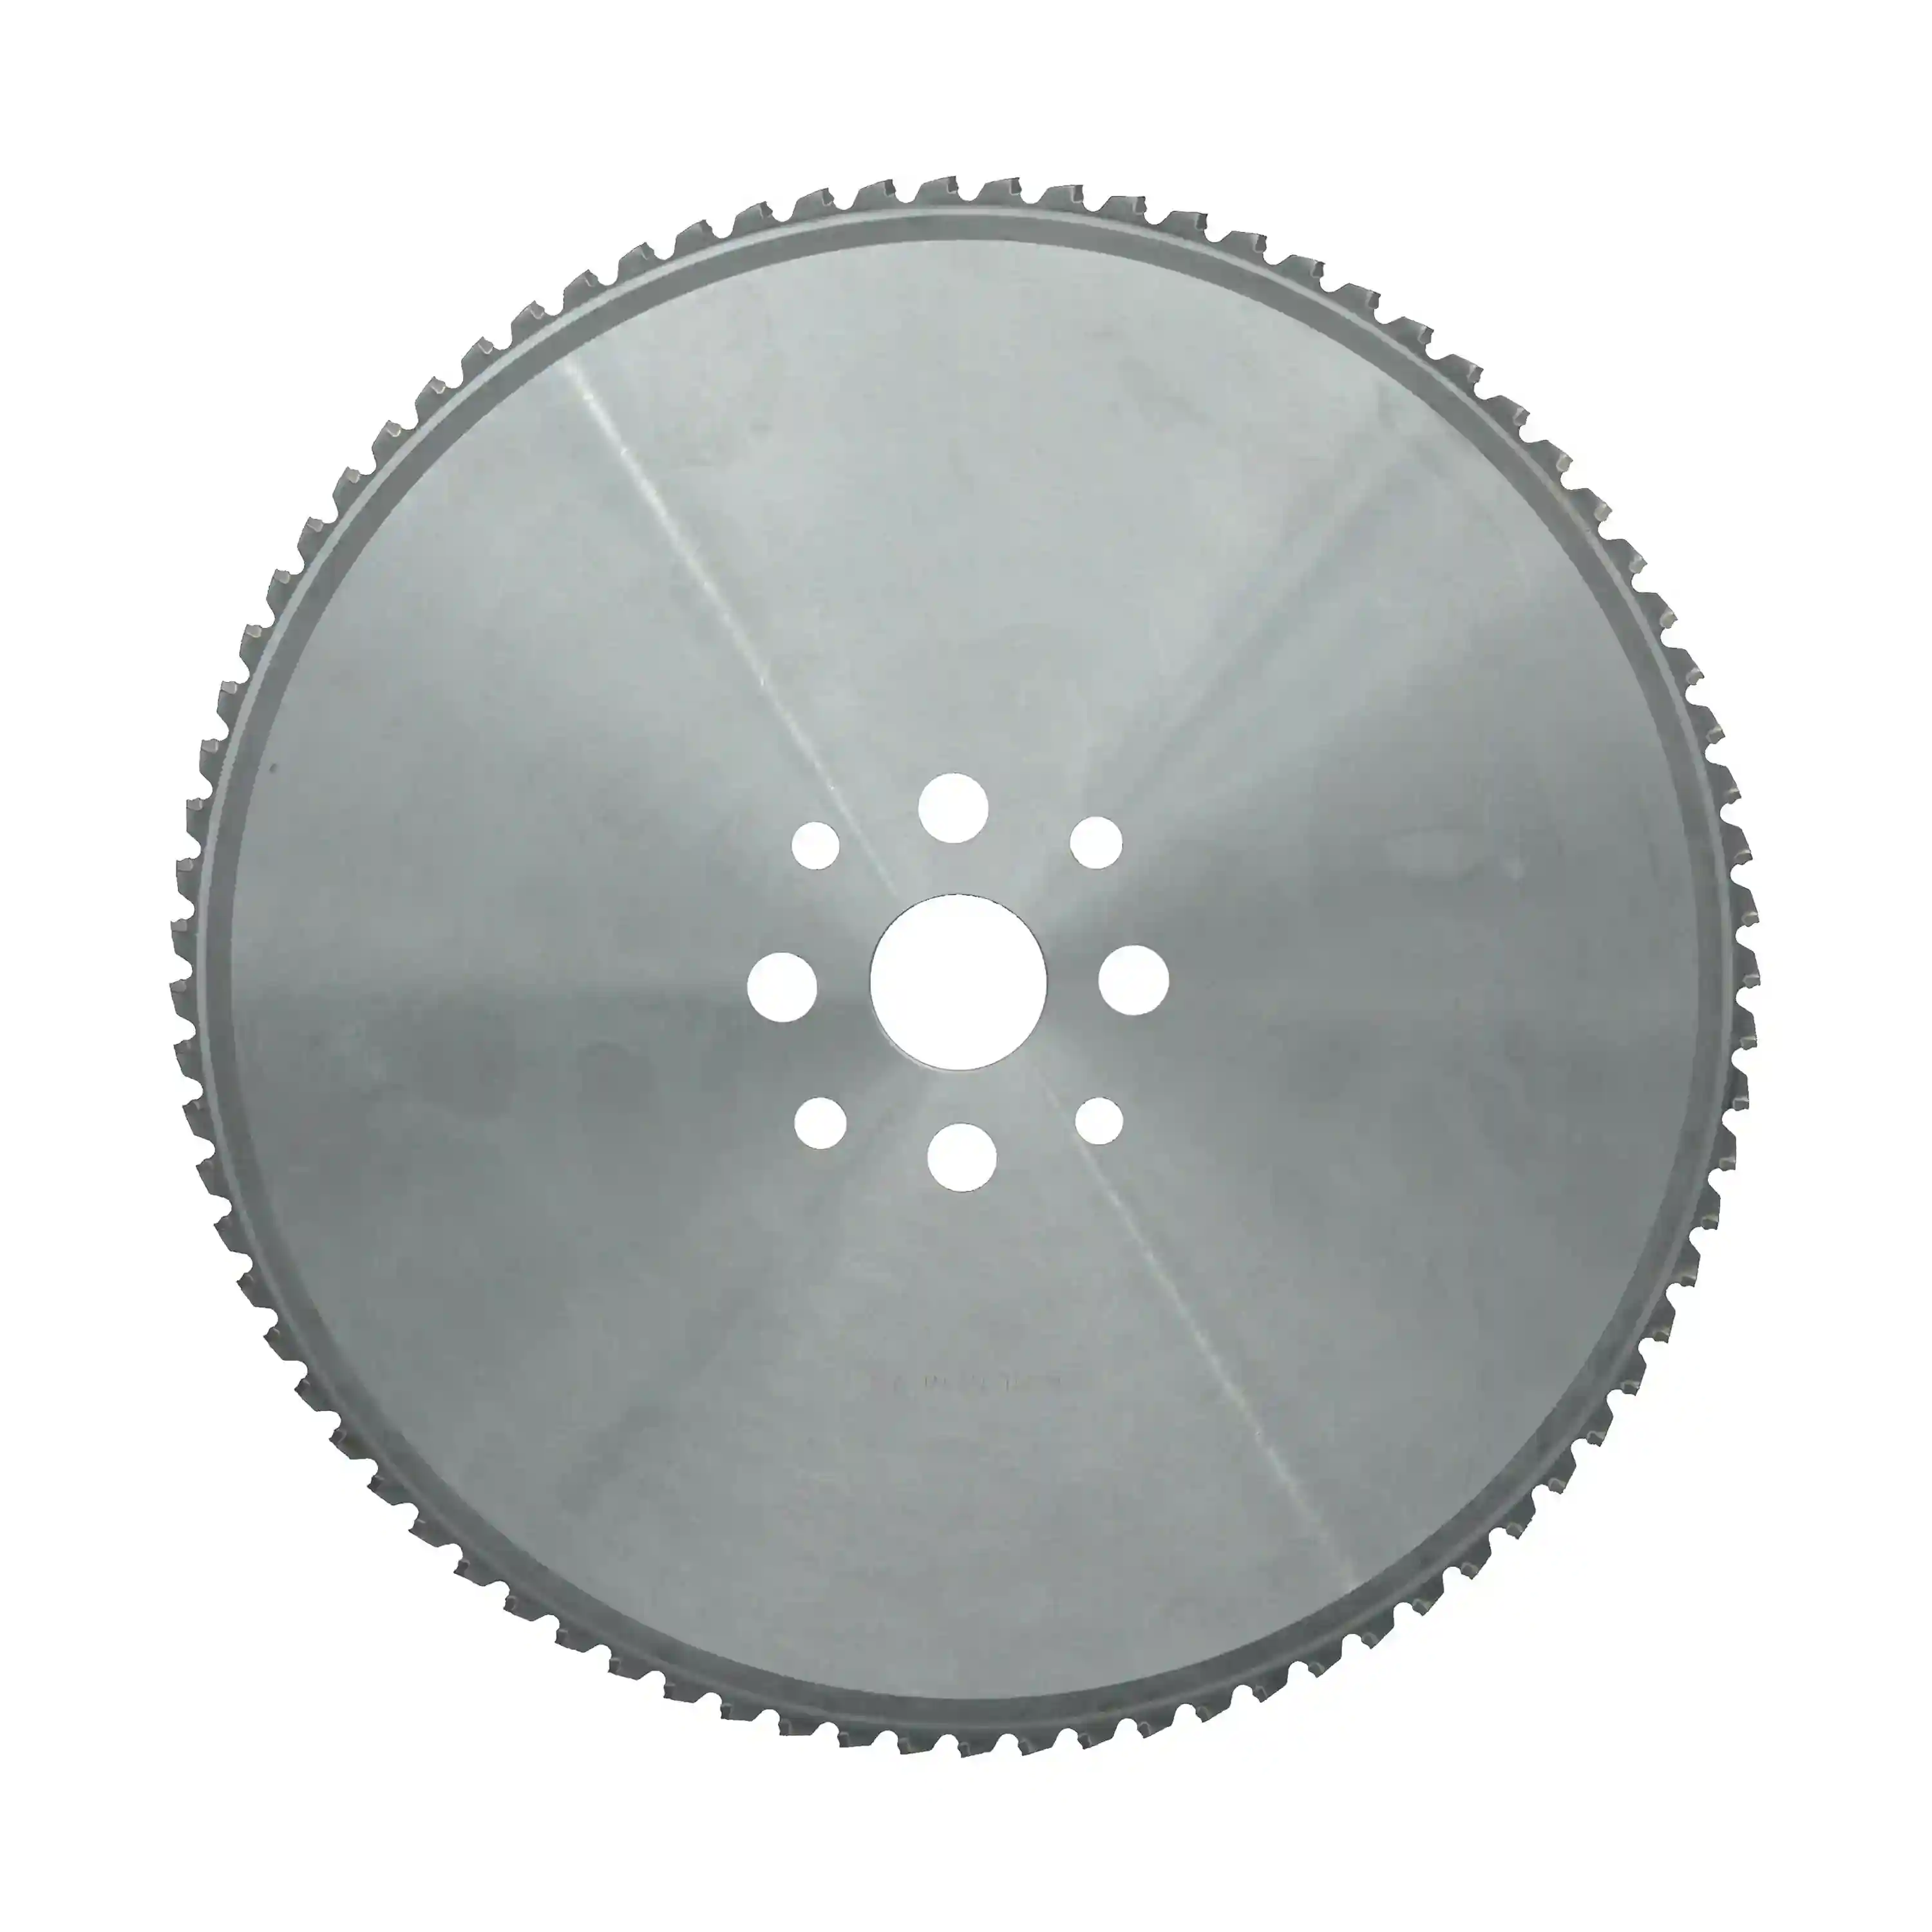
Série cermet
Lames de scie à froid pour acier à bas et moyen carbone
Lames à plaquettes cermet pour barre massive en acier au carbone et tube à paroi épaisse. L'inertie chimique du cermet face au fer stoppe l'arête rapportée, pour une face au fini miroir et une durée de vie longue et stable sur le tronçonnage de billette à haut volume.
Acier au carbone et faiblement allié · massifs et tube à paroi épaisse
Voir les spécifications →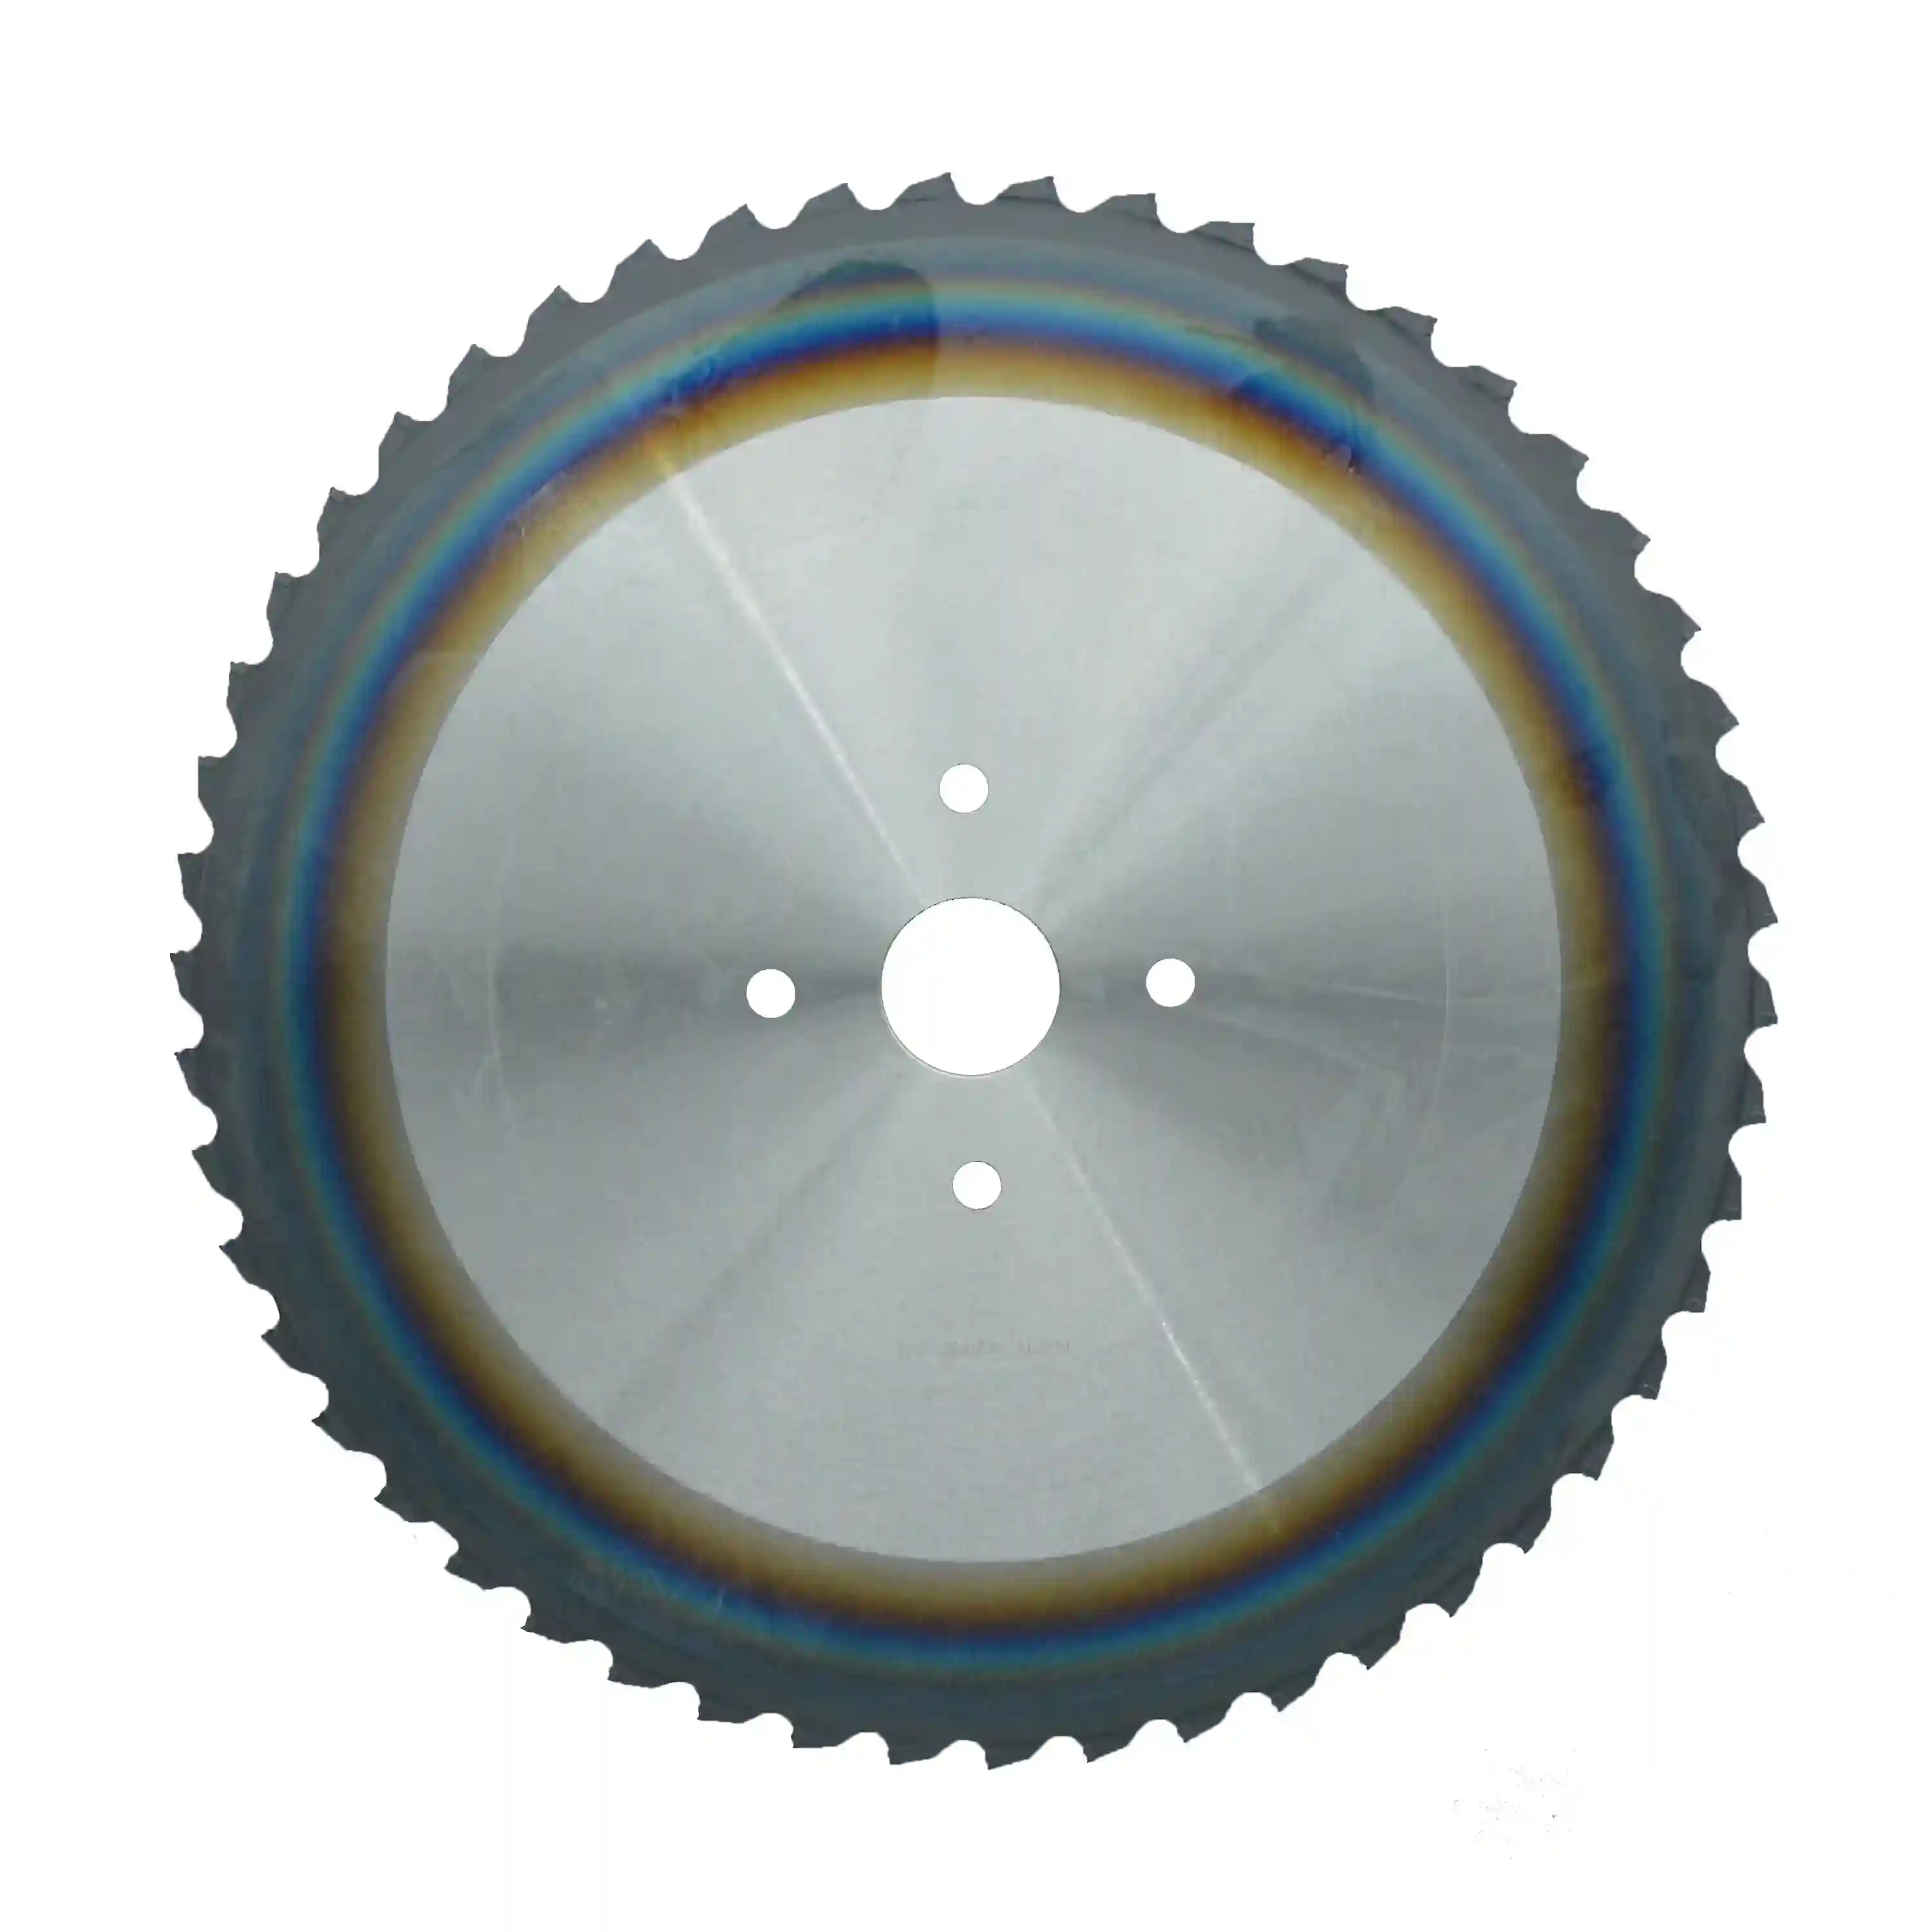
Série cermet · revêtue PVD
Lames de scie à froid pour la coupe de l'acier
Cermet amélioré à revêtement PVD pour une gamme plus large d'acier doux, à haute teneur en carbone et allié. Le revêtement ajoute une résistance à l'usure et à l'oxydation pour une durée de vie plus longue sur les coulées plus dures et la production continue.
Acier doux, à haute teneur en carbone et allié · massifs et tube à paroi épaisse
Voir les spécifications →
Série carbure (TCT)
Lames de scie à froid pour acier inoxydable
Carbure de tungstène revêtu PVD pour l'inoxydable, le titane et l'acier fortement allié exigeant. Une matrice enrichie en cobalt supporte l'écrouissage et la charge mécanique de ces alliages sans s'ébrécher.
Acier inoxydable, titane et fortement allié
Voir les spécifications →
Série carbure (TCT)
Lames de scie à froid pour la coupe de tube en acier
Carbure revêtu PVD conçu pour la coupe interrompue de tube et de tuyau de plus de 3 mm de paroi — haute ténacité à la rupture et résistance au choc thermique pour absorber les impacts répétés sur tube en acier au carbone, allié et inoxydable.
Tube et tuyau en acier au carbone / allié / inoxydable (paroi >3 mm)
Voir les spécifications →Résultats attendus
Ce que ce programme de lames de scie apporte
Les gains qu'une opération de tronçonnage peut attendre lorsque la qualité et les paramètres de la lame sont adaptés au matériau.
Des faces planes et perpendiculaires sans zone affectée thermiquement partent directement vers la forge ou le CNC — sans ébavurage, sans fissures de pliage, sans couche durcie pour détruire l'outil suivant.
Des qualités de cermet ou de carbure adaptées et des corps stables bien tensionnés prolongent l'intervalle entre les changements, gardant une scie rapide alimentant la ligne au lieu de s'arrêter pour changer de lames.
Un poids de lopin constant protège les matrices de forge, et l'option trait de coupe fin économise un alliage coûteux à chaque coupe courte — une véritable économie sur le travail de coupe à longueur à haute fréquence.
FAQ d'experts
Questions fréquentes
Dois-je choisir une lame en cermet ou en carbure (TCT) pour ma scie ?
Tout dépend du matériau et de la coupe. Choisissez le cermet lorsque vous coupez en masse de l'acier massif au carbone et faiblement allié — des nuances comme le C45 / 1.0503 (S45C, AISI 1045). L'inertie chimique du cermet face au fer empêche l'arête rapportée, vous obtenez donc un fini impeccable et une longue durée de vie sur l'acier structurel massif. Choisissez le carbure (TCT) pour les alliages haute résistance, l'inoxydable et le tube à paroi épaisse — aciers de roulement/alliés comme le 100Cr6 / SUJ2 / 52100 et le 42CrMo4, ou inoxydables comme le 1.4301 / SUS304 / 316. Ceux-ci génèrent une forte charge mécanique, un écrouissage et — dans le tube — des impacts interrompus ; notre carbure enrichi en cobalt est conçu pour offrir la ténacité à la rupture et la résistance au choc thermique nécessaires.
Pourquoi les lames à trait de coupe fin font-elles économiser de l'argent sur les coupes courtes mais ne sont-elles pas recommandées pour les grandes billettes ?
Sur une coupe courte de 20 mm, passer d'un trait de 2,0 mm à 1,5 mm économise une part significative d'alliage coûteux à chaque coupe — et cela s'accumule vite en travail à haute fréquence. Mais sur une billette massive de grand diamètre, l'arc d'engagement est long, le volume de copeaux est énorme et la charge latérale est élevée. Un corps très mince n'a pas la rigidité nécessaire pour rester fidèle sous cette charge, il peut donc dévier et perdre son équerrage. Plus le diamètre est grand, plus l'épaisseur de corps nécessaire est importante — c'est un compromis physique, pas une préférence.
Vos lames de sciage de tôle peuvent-elles vraiment remplacer ma découpe laser ou à l'oxycoupage ?
Pour la coupe en ligne droite de tôle moyenne à épaisse, oui. Le laser ralentit fortement sur la tôle épaisse et laisse un bord biseauté et affecté thermiquement ; l'oxycoupage est encore plus lent et plus chaud. Une scie à poutre métallique équipée de nos lames de scie à froid coupe la tôle épaisse vite et droit, laissant un bord carré, propre et froid que le client peut envoyer directement à l'usinage — sans ZAT à éliminer au préalable. Pour la tôle fine ou les contours complexes, le laser garde l'avantage ; pour les coupes droites en volume sur tôle épaisse, le sciage à froid est difficile à battre.
Obtenir un plan de coupe
Votre poste de tronçonnage ne devrait pas être la machine la plus lente de l'usine
Indiquez-nous vos nuances de matériau, les dimensions de barre ou de tube, le modèle de scie et la cadence visée — et nos ingénieurs vous recommanderont la lame en cermet ou en carbure, le trait de coupe et la géométrie qui augmentent votre production et votre qualité de coupe.