
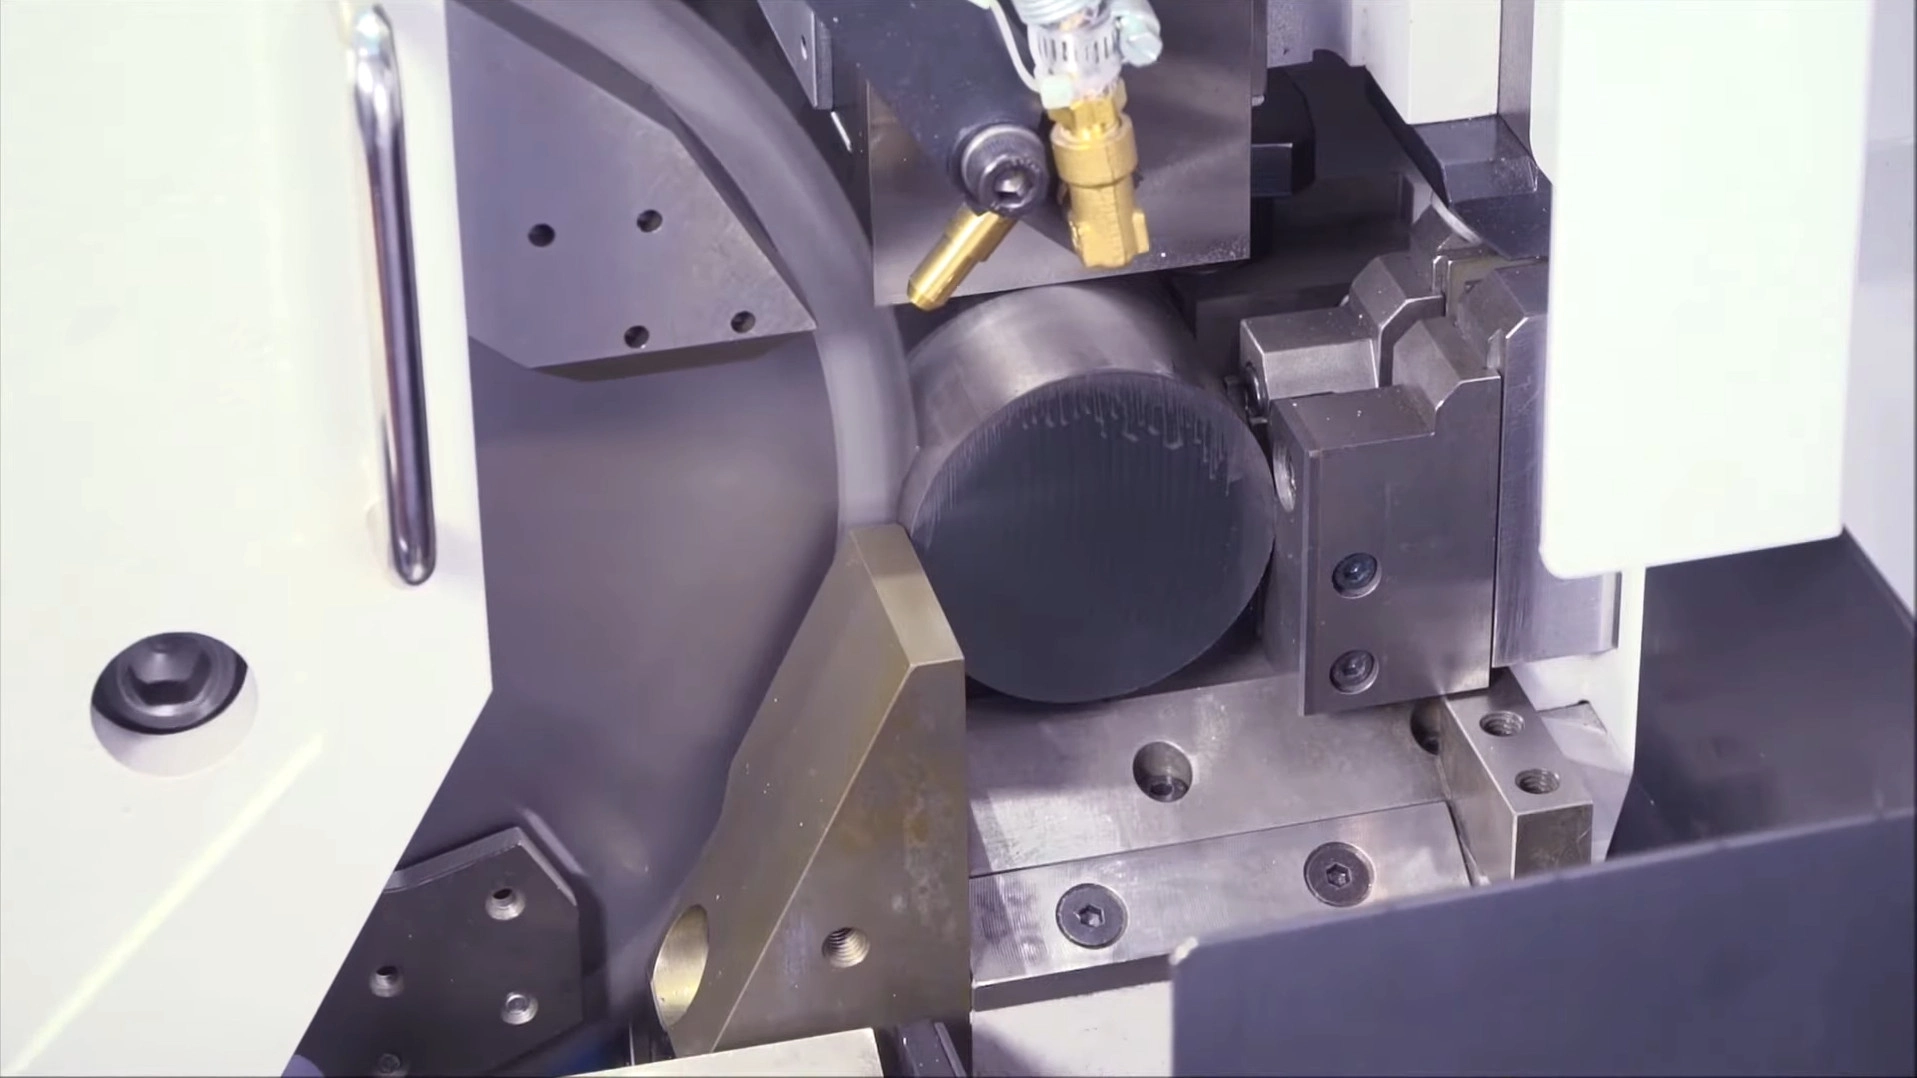
Решения за рязане на стомана по дължина
Високоскоростни решения за студено рязане на метал
Безкомпромисна точност при производствена скорост на машини SOCO, Tsune, Kasto, Nishijima, Noritake и Everising. Независимо дали режете плътни заготовки за коване, дебелостенни тръби за лагери или дебели плочи като алтернатива на термичното рязане, нашите циркулярни дискове Cermet и TCT осигуряват студени, перпендикулярни срезове без мустаци и термично засегната зона.
Защо студеното рязане се изплаща
Стойността на студеното рязане е именно в ниската температура
Чистият, перпендикулярен и студен срез не е само въпрос на външен вид — той определя резултата при коването, затягането и крайната себестойност.
Физиката: топлината се отвежда със стружката
Когато зъбът срязва плътната стомана, температурата в зоната на срязване се повишава за миг. Геометрията на нашите зъби Cermet и TCT извежда стружката веднага след образуването ѝ, като отвежда по-голямата част от топлината на рязане заедно с нея.
- Детайлът остава студен — без термично засегната зона, закален ръб или промяна в микроструктурата.
- Към следващия процес — CNC струговане, фрезоване или нарязване на резба — постъпва чиста, мека и готова за обработка стомана.
- Без уякчаване на ръба няма преждевременно износване на инструмента в следващата операция.
Икономиката: добив и разходи за процеса
Перпендикулярното чело без мустаци намалява разходите във всяка операция след рязането, а при къси детайли по-тесният срез намалява и разхода на самата суровина.
- Коване и студено обемно формоване: плоските заготовки без следи от диска предотвратяват пукнатини от прегъване, а постоянната маса до грам предпазва скъпите матрици от нецентрално натоварване.
- Подаване към CNC: перпендикулярните краища без мустаци не заклинват подаващите устройства и запазват точността при затягане и установяване по ос Z.
- Вариант с тънък срез: намаляването на ширината от 2,0 mm на 1,5 mm спестява 0,5 mm скъпа сплав при всеки високочестотен къс срез — значителна икономия при десетки хиляди детайли дневно.
Предизвикателства в индустрията
Четири проблема, познати на всеки цех за рязане
Независимо дали режете заготовки за собствено ковашко и CNC производство или сте сервизен център за нарязан материал, тези четири проблема определят производителността, брака и репутацията ви.
Забавяне на цикъла при серийно производство
Лентовите триони са твърде бавни, за да захранват непрекъснато ковашка преса или група CNC машини, а дисковете HSS се износват бързо при твърди сплави. И в двата случая станцията за рязане се превръща в тясно място, а честите смени на дискове — в непланиран престой.
Дефекти при коване поради лошо качество на среза
Студеното обемно формоване и коването не допускат компромиси с качеството на заготовката. Вълнообразните следи от диска и мустаците се прегъват под налягане и образуват скрити пукнатини в изковката, а неперпендикулярните срезове променят масата на заготовката — скъсяват живота на скъпите матрици и водят до брак при клиента.
Работно уякчаване при неръждаеми и легирани стомани
При рязане на неръждаема стомана 304/316 или твърда легирана стомана с затъпен или триещ ръб повърхността се уякчава незабавно. След това този твърд слой разрушава твърдосплавната пластина още при следващата операция по струговане или фрезоване.
Термично засегната зона и неефективност при обработката на плочи
Сервизните центрове, които режат дебели плочи с газокислородна горелка или лазер, плащат двойно: процесът е бавен и енергоемък и оставя закален, термично засегнат ръб, който купувачът трудно обработва впоследствие.
Нашият технически подход
Как осигуряваме перпендикулярни, студени и постоянни срезове
Двойна матрица от пластини Cermet и TCT
Правилната пластина за конкретния материал, а не един клас за всичко. Cermet (TiC/TiN) предлага отлична твърдост при висока температура и химична инертност спрямо желязото — идеален за високоскоростно непрекъснато рязане на плътна въглеродна и нисколегирана стомана, с огледално чело и дълъг живот. Волфрамовият карбид осигурява ударната жилавост, необходима за неръждаеми стомани, твърди сплави и прекъснато рязане на тръби, като устоява на отчупването, което поврежда по-слабите дискове.
Динамично ролково напрягане без отклонение
Заготовките с постоянна маса до грам и без следи започват с тяло, което не се отклонява. Всяко стоманено тяло се напряга прецизно чрез ролки според работната си скорост, така че при загряване по време на непрекъснато рязане вътрешните напрежения да се балансират и тялото да остане твърдо — без биене и странично отклонение при навлизане на зъба в плътния прът.
Строг допуск на отвора и странична геометрия за запазване на плоскостта
Поддържаме строги допуски на централния и щифтовите отвори и шлифоваме страничните повърхности на зъбите с финозърнести диамантени дискове. Така страничният ръб работи като финишен и отстранява малките релефни следи, които иначе биха оставили вибрациите. Заедно с прецизното затягане на фланеца това гарантира перпендикулярност и плоско чело за коване и CNC обработка.
Напрягане за тънък срез и нисковибрационно рязане на плочи
За високочестотно рязане на къси детайли нашите дискове с тънък срез преминават през по-строго напрягане, така че тънкото тяло да устоява на изкривяването под въртящия момент при рязане на плътна стомана и да запазва перпендикулярността. Същият нисковибрационен и високопрецизен подход се използва при дисковете за плочи — те режат дебели плочи право, перпендикулярно и студено на портални циркуляри за метал като алтернатива на термичното рязане.
Изчислете спестяванията си
Калкулатор за добива на материал при къси детайли
План A
План за рязане A
Брой детайли
-
Цели детайли от една пръчка
Степен на използване на материала
-
Използваема дължина / дължина на суровината
План B
План за рязане B
Брой детайли
-
Цели детайли от една пръчка
Степен на използване на материала
-
Използваема дължина / дължина на суровината
Сравнение
План B спрямо план A
Изчислете двата плана по-горе, за да видите разликата. Положителните стойности означават, че план B дава по-добър резултат от plan A.
Промяна в броя на детайлите
-
Брой детайли и процентна промяна
Промяна в използването на материала
-
Процентни пункта и относителна промяна
Препоръчани инструменти
Циркулярни дискове, съобразени с материала и среза
Cermet за чисто и бързо рязане на плътна стомана; твърдосплавни дискове за неръждаема стомана, твърди сплави и тръби.
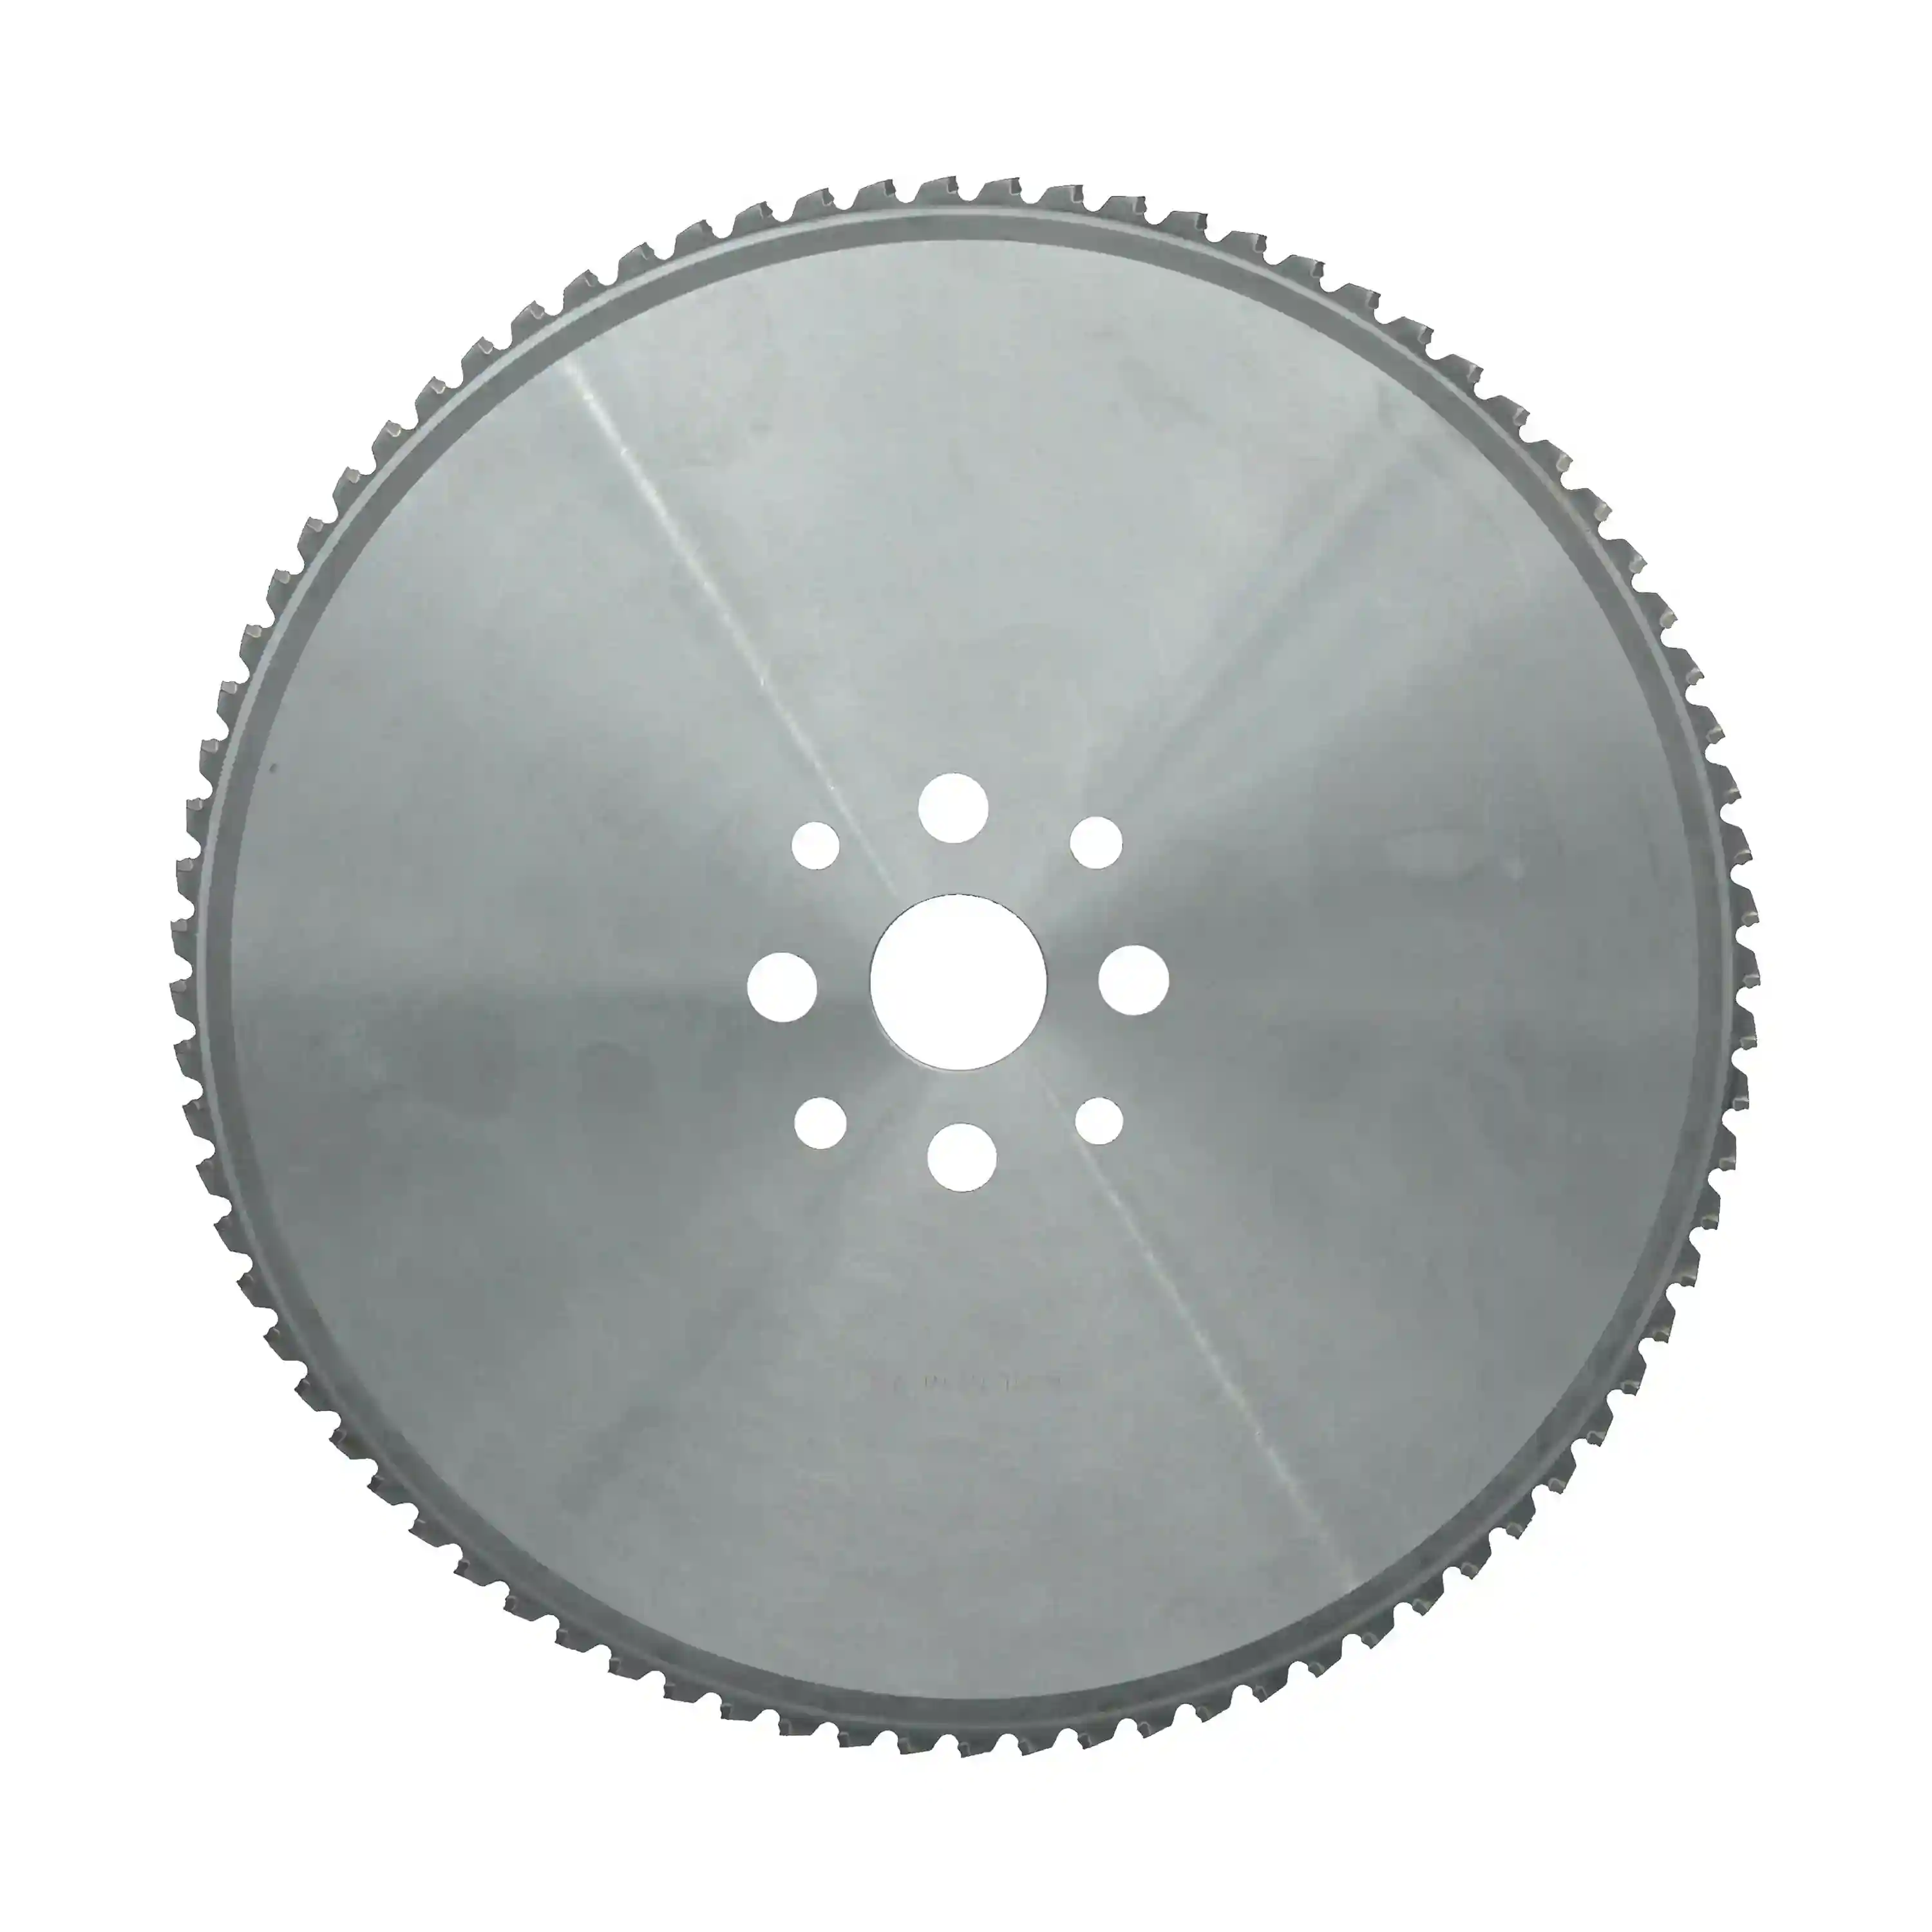
Серия Cermet
Циркулярни дискове за студено рязане на ниско- и средновъглеродна стомана
Дискове с пластини Cermet за плътни пръти от въглеродна стомана и дебелостенни тръби. Химичната инертност на Cermet спрямо желязото предотвратява наслоения ръб и осигурява огледално чисто чело и дълъг, предвидим живот при серийно рязане на заготовки.
Въглеродна и нисколегирана стомана · плътни материали и дебелостенни тръби
Вижте спецификациите →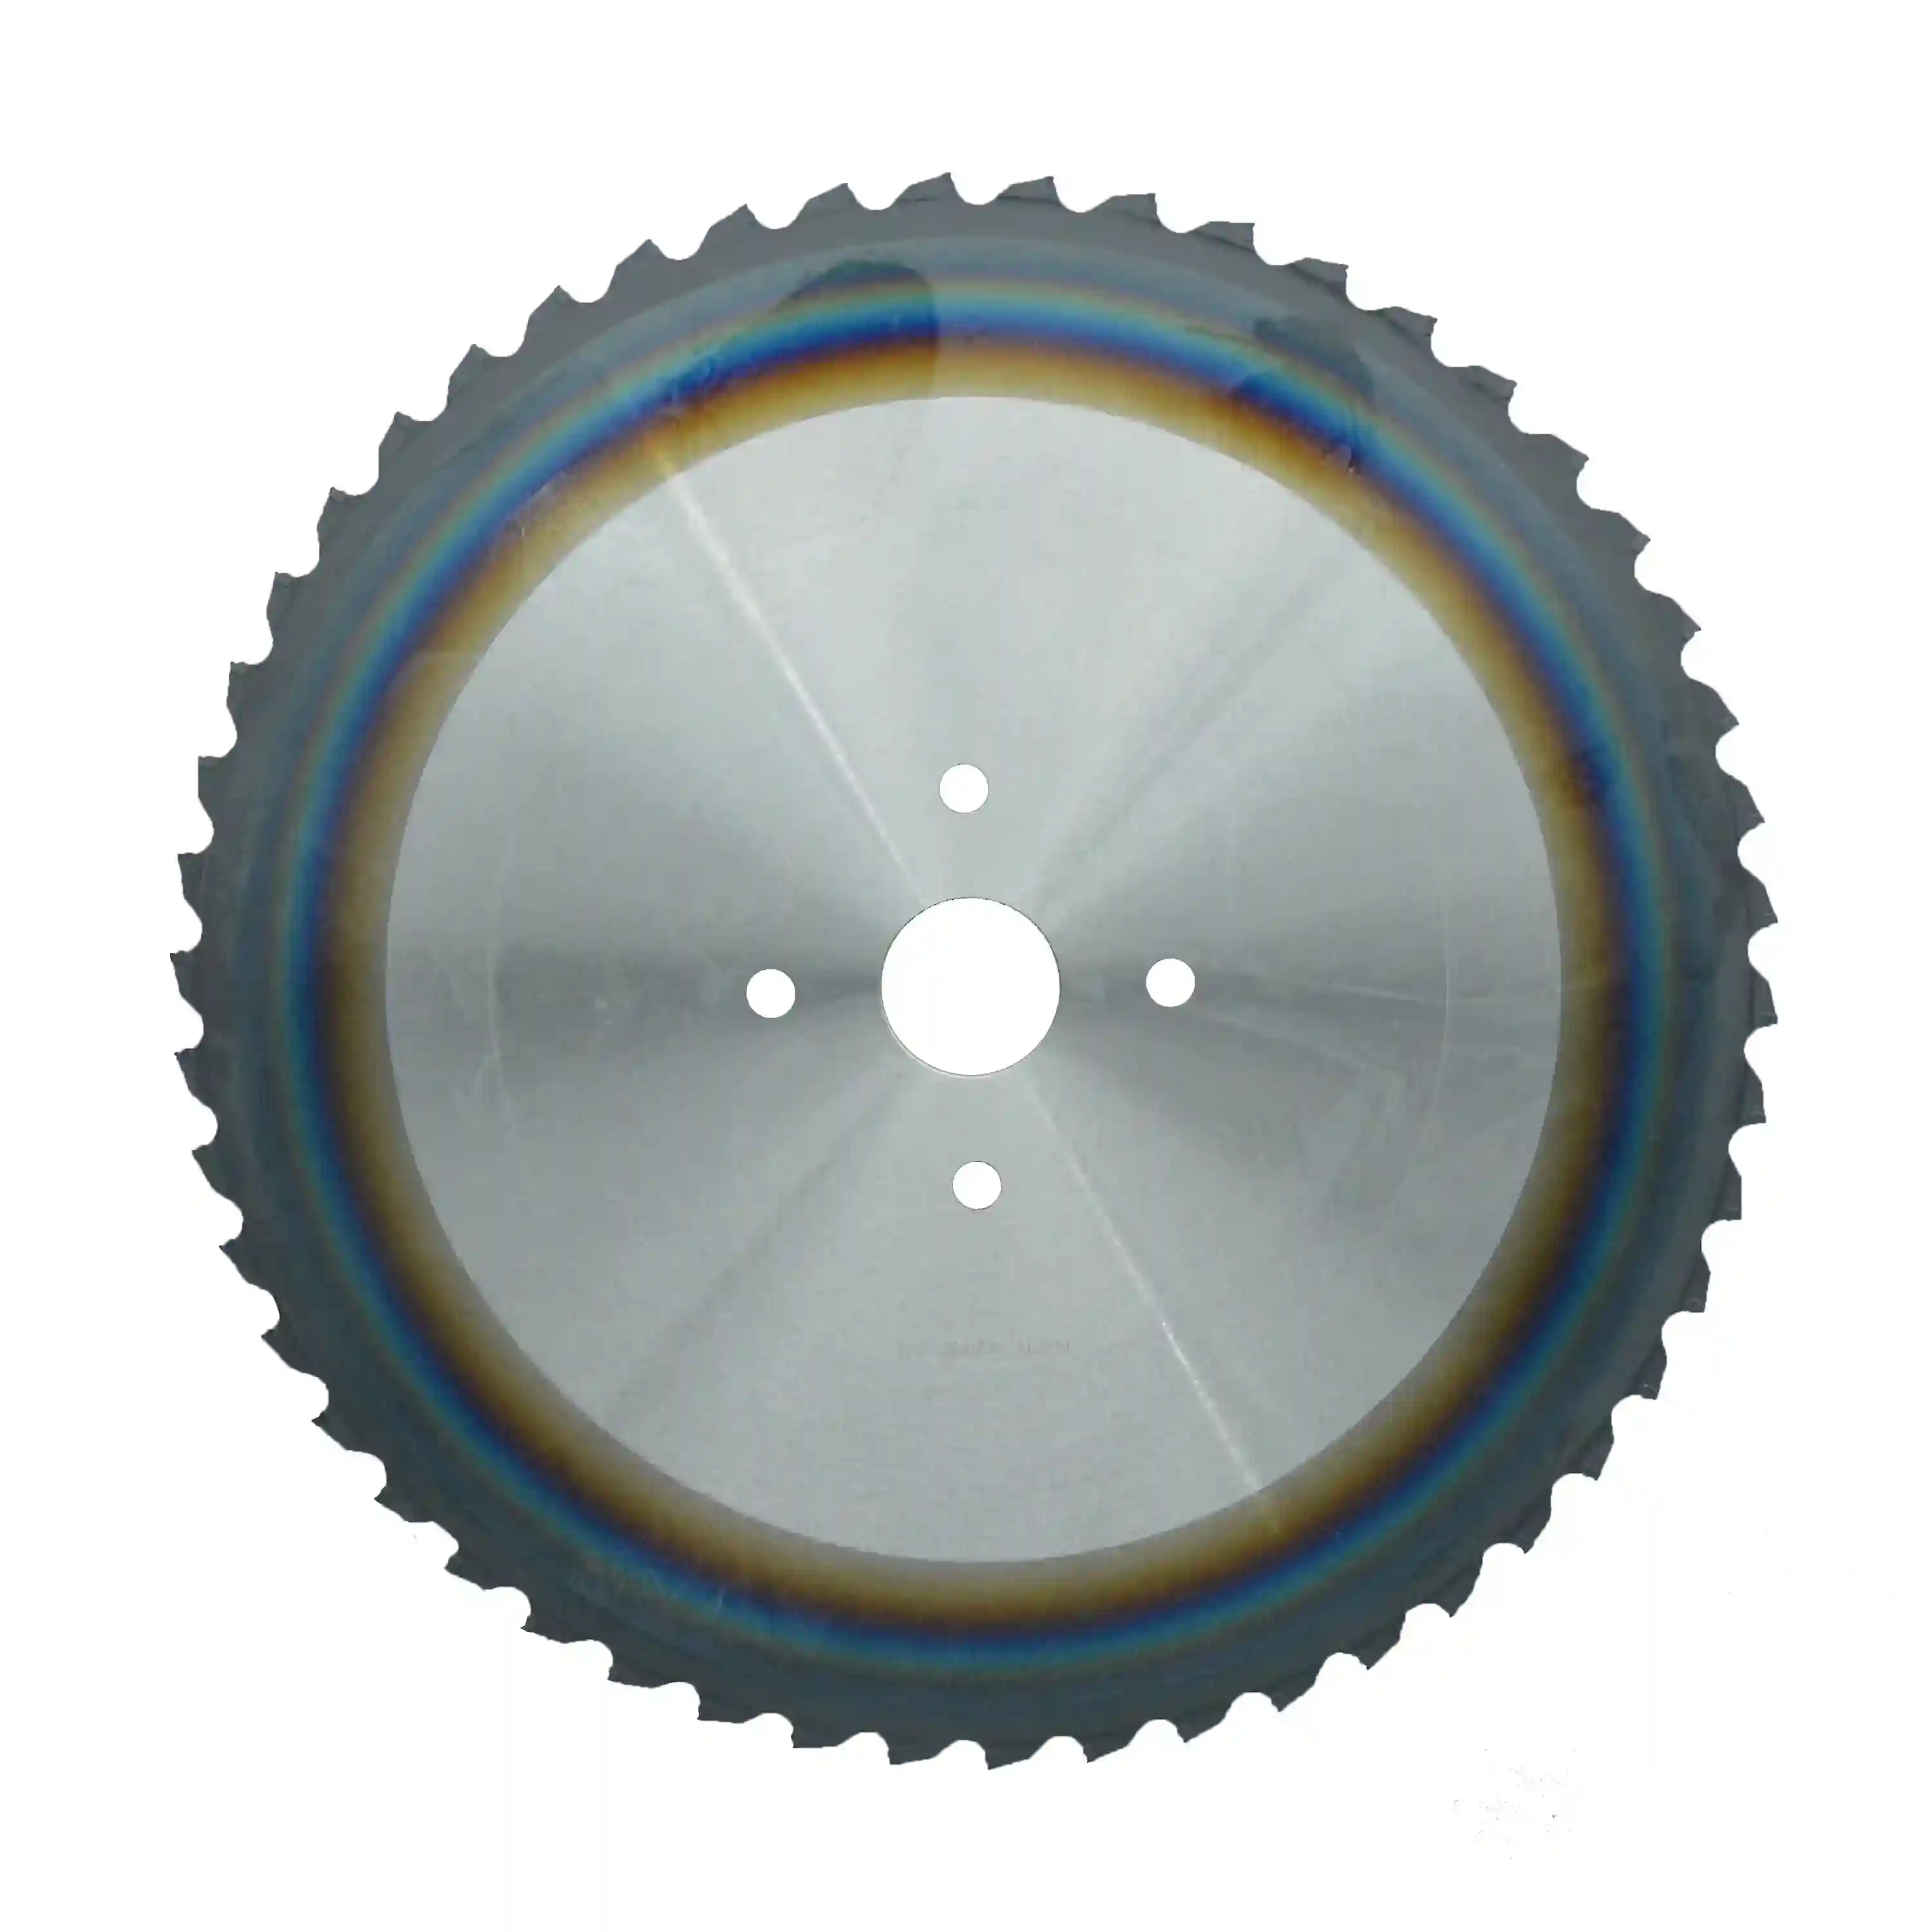
Серия Cermet · PVD покритие
Циркулярни дискове за студено рязане на стомана
Усъвършенстван Cermet с PVD покритие за по-широк диапазон от меки, високовъглеродни и легирани стомани. Покритието повишава устойчивостта на износване и окисляване за по-дълъг живот при трудни партиди и непрекъснато производство.
Мека, високовъглеродна и легирана стомана · плътни материали и дебелостенни тръби
Вижте спецификациите →
Твърдосплавна серия (TCT)
Циркулярни дискове за студено рязане на неръждаема стомана
Волфрамов карбид с PVD покритие за неръждаема стомана, титан и трудни високолегирани стомани. Обогатената с кобалт матрица понася работното уякчаване и механичното натоварване на тези сплави без отчупване.
Неръждаема стомана, титан и високолегирана стомана
Вижте спецификациите →
Твърдосплавна серия (TCT)
Циркулярни дискове за студено рязане на стоманени тръби
Твърдосплавни дискове с PVD покритие, разработени за прекъснато рязане на тръби със стена над 3 mm — висока устойчивост на разрушаване и термичен удар при многократното ударно натоварване във въглеродни, легирани и неръждаеми тръби.
Въглеродни / легирани / неръждаеми тръби (стена >3 mm)
Вижте спецификациите →Очаквани резултати
Какво осигурява тази програма от циркулярни дискове
Подобренията, които операцията по рязане може да постигне, когато класът и параметрите на диска са съобразени с материала.
Плоските, перпендикулярни чела без термично засегната зона преминават директно към коване или CNC обработка — без снемане на мустаци, пукнатини от прегъване или закален слой, който да повреди следващия инструмент.
Подходящите класове Cermet или TCT и стабилните, правилно напрегнати тела удължават интервала между смените, така че високоскоростният циркуляр да захранва линията, вместо да спира за смяна на дискове.
Постоянната маса на заготовките предпазва ковашките матрици, а вариантът с тънък срез спестява скъпа сплав при всеки къс детайл — реална икономия при високочестотно рязане по дължина.
Експертни въпроси и отговори
Често задавани въпроси
Да избера ли циркулярен диск Cermet или твърдосплавен диск (TCT) за моята машина?
Изборът зависи от материала и вида на среза. Изберете Cermet при серийно рязане на плътни въглеродни и нисколегирани стомани — например C45 / 1.0503 (S45C, AISI 1045). Химичната инертност на Cermet спрямо желязото предотвратява наслоения ръб, осигурявайки безупречно чело и дълъг живот при плътна конструкционна стомана. Изберете твърдосплавен диск (TCT) за високоякостни сплави, неръждаема стомана и дебелостенни тръби — лагерни и легирани стомани като 100Cr6 / SUJ2 / 52100 и 42CrMo4 или неръждаеми стомани като 1.4301 / SUS304 / 316. Те създават голямо механично натоварване, работно уякчаване и — при тръбите — прекъснато ударно натоварване; нашият обогатен с кобалт карбид е разработен с необходимата устойчивост на разрушаване и термичен удар.
Защо дисковете с тънък срез пестят средства при къси детайли, но не се препоръчват за големи заготовки?
При къс детайл с размер 20 mm намаляването на среза от 2,0 mm на 1,5 mm спестява значително количество скъпа сплав при всеки ход — икономията нараства бързо при високочестотна работа. Но при плътна заготовка с голям диаметър дъгата на контакт е дълга, обемът на стружките е огромен, а страничното натоварване е високо. Много тънкото тяло няма необходимата твърдост, може да се отклони и да загуби перпендикулярност. Колкото по-голям е диаметърът, толкова по-дебело трябва да бъде тялото — това е физически компромис, а не предпочитание.
Могат ли вашите циркулярни дискове за плочи действително да заменят лазерното или газокислородното рязане?
Да, при праволинейно рязане на средно дебели и дебели плочи. Лазерът се забавя рязко при дебела плоча и оставя конусен, термично засегнат ръб; газокислородното рязане е още по-бавно и по-горещо. Портален циркуляр за метал с нашите дискове за студено рязане реже дебелата плоча бързо и право, оставяйки перпендикулярен, чист и студен ръб, който клиентът може да подаде директно към обработката — без предварително отстраняване на термично засегната зона. При тънки листове или сложни контури лазерът остава по-добрият избор; при серийни прави срезове в дебела плоча студеното рязане трудно може да бъде надминато.
Получете план за рязане
Станцията за рязане не трябва да е най-бавната машина в завода
Посочете класовете материал, размерите на прътите или тръбите, модела на машината и целевата производителност — нашите инженери ще препоръчат диск Cermet или TCT, ширина на среза и геометрия, които повишават производителността и качеството на рязане.