
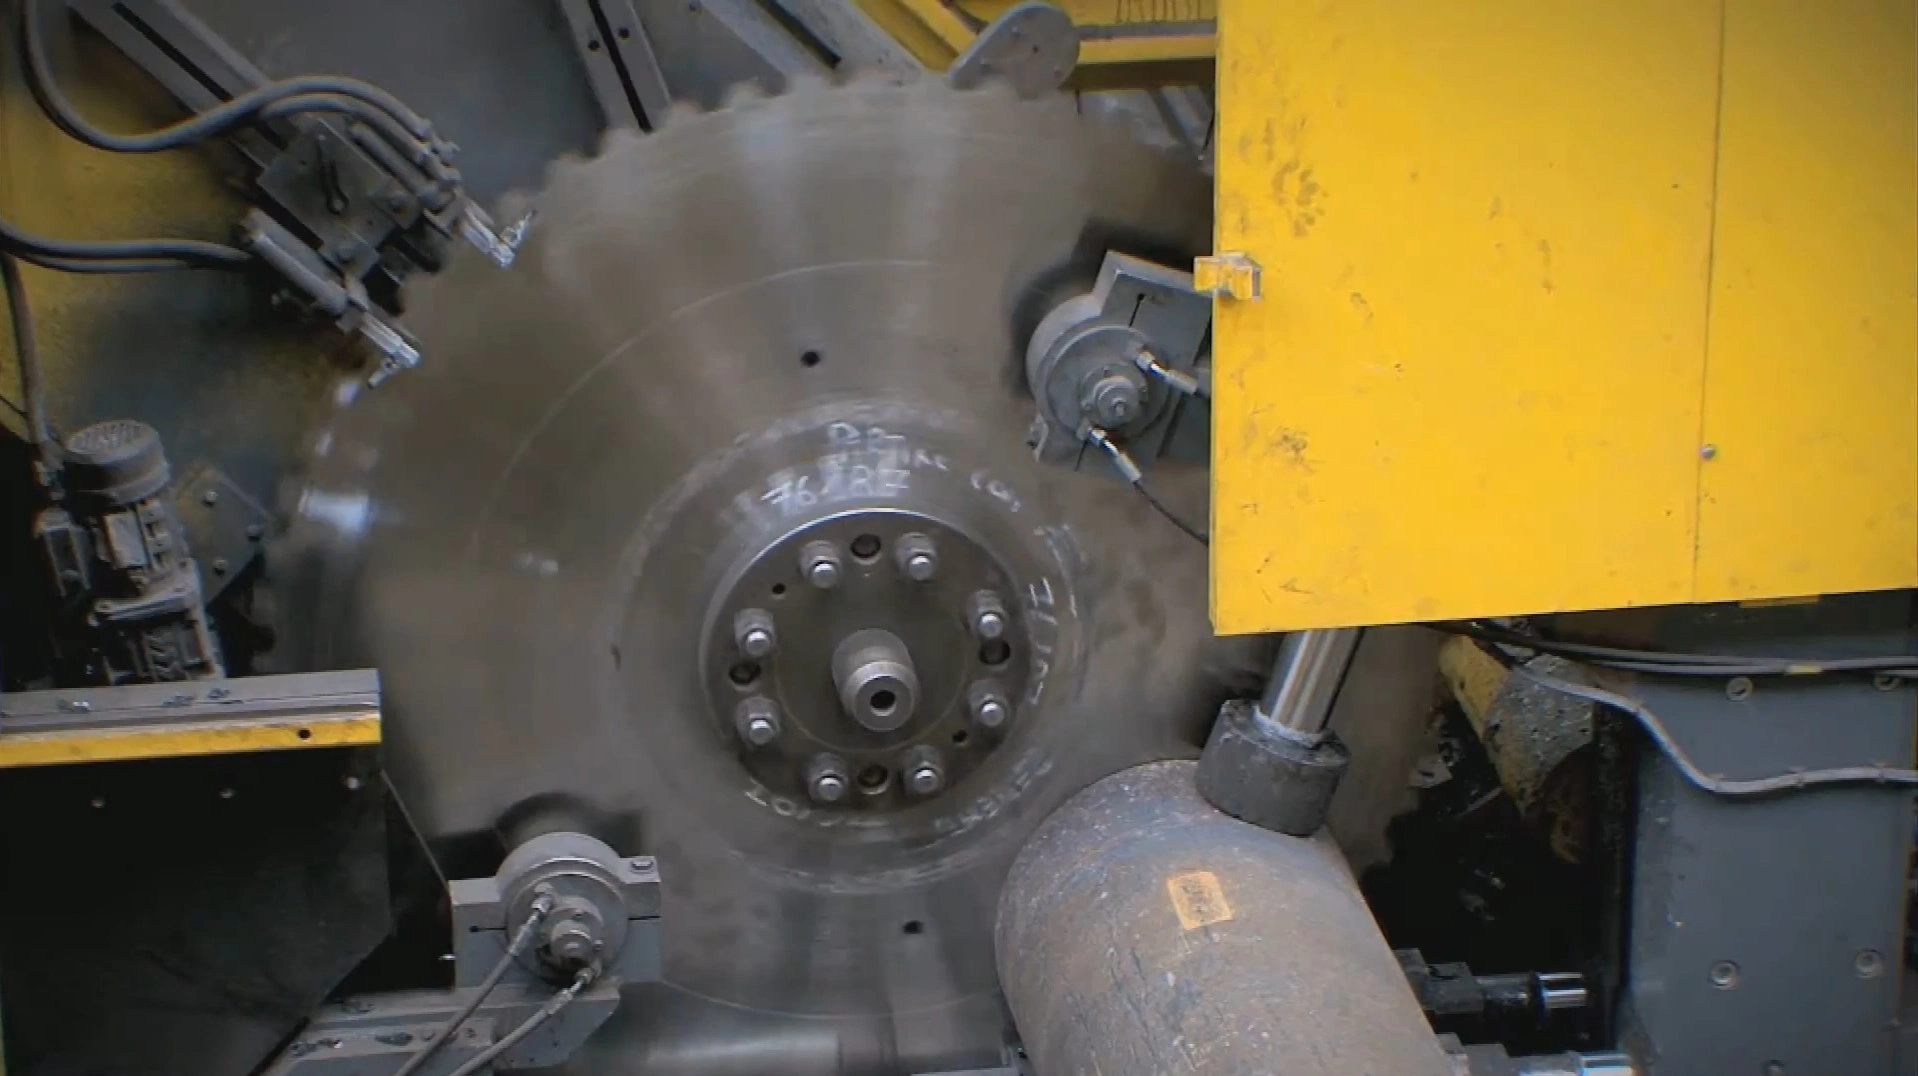
Решения за рязане на тежки заготовки
Рязане на плътни заготовки в ритъма на валцовъчната линия. Прецизност в огромен мащаб.
Проектирани за тежконатоварени циркуляри за студено рязане — Linsinger, SMS group и сходни линии — с диаметри на диска от 500 mm до 2000 mm. Високопроизводителните непрекъснати валцовъчни и ковашки линии не могат да чакат операцията по отрязване. Нашите тежконатоварени циркулярни дискове TCT имат една цел: да разрязват масивни плътни заготовки при максимално подаване, с безупречна перпендикулярност, без да се превръщат в тясното място на линията.
Предизвикателства в индустрията
Физиката на дълбокото рязане на плътни сечения
Отрязването на голямо плътно сечение в непрекъсната линия е изключително тежко физическо изпитание. Всеки ден гигантските запоени твърдосплавни дискове се справят с тези три проблема.
Максимално подаване, максимално натоварване
За да следва темпото на непрекъснатата линия, циркулярният диск трябва да поддържа висока скорост на подаване през голямо плътно сечение. Това означава да поема огромни сили на рязане и да отвежда поток от стружки във всяка секунда — продължително натоварване, което ще спре рязането или ще повреди всеки диск, който не е проектиран за него.
Отвеждане на стружките при дълбок срез и заклинване
Това е най-тежкият вид повреда при рязане на плътен материал. Когато дискът навлезе дълбоко в заготовката, всяка стружка трябва да измине дълъг път в затворения срез, преди да излезе. Щом отвеждането се възпрепятства, стружките набъбват и се уплътняват — дискът незабавно заклинва, твърдосплавните пластини се отчупват или стоманеното тяло дори се деформира.
Отклонение и биене при огромен диаметър
Диск с диаметър 1,5 m има тяло с дебелина 8 mm и тегло над 100 kg, но под огромната сила на рязане и центробежното натоварване въпреки това е склонен към вибрации и странично отклонение. Всяко биене нарушава перпендикулярността на челото на заготовката — и грешката се пренася директно в последващото прецизно коване или механична обработка.
Нашият технически подход
Как поддържаме гигантския диск стабилен при пълно подаване
Динамично напрягане на тялото за максимална твърдост
За да отстраним биенето, всяко тяло с диаметър 500–2000 mm се подлага на прецизно ролково напрягане по строги динамични спецификации. Циркулярният диск остава идеално плосък и твърд дори при максимална скорост на въртене и термично разширение, като свежда отклонението от перпендикулярност на челото до абсолютен минимум.
Ефективна геометрия за разделяне на стружката
За рязане на плътен материал използваме сложна форма на зъба със специални стружкочупачи, които разделят една широка плътна стружка на две или три тесни ленти. Така се предотвратяват набъбването и уплътняването на стружките, които заклинват тялото в дълбокия срез, и рязането протича плавно през цялото сечение.
Алтернатива за PVD покритие и по-лесна логистика — сменяеми пластини
Запоеният TCT остава най-надеждното универсално решение, но гигантският диск е твърде голям за вакуумна камера за PVD покритие. За клиенти, които търсят максимален живот на режещия ръб при абразивна стомана или се сблъскват със скъпа трансгранична логистика за заточване, предлагаме вариант със сменяеми пластини: пластини с PVD покритие, закрепени към тялото и сменяни директно на машината.
Продуктова система
Матрица от инструменти за тежката металургия
Запоени твърдосплавни дискове за плътни заготовки и релсова стомана, както и вариант със сменяеми пластини, когато покритието и логистиката за заточване са решаващи — всички с диаметър от 500 до 2000 mm.

Запоен TCT · 500–2000 mm
Циркулярни дискове за студено рязане на стоманени заготовки
Твърдосплавни циркулярни дискове с голям диаметър за студено рязане, предназначени за челно обрязване и разкрояване по дължина на плътни заготовки от въглеродна, легирана и неръждаема стомана по време на валцуване. Динамично напрегнатото тяло и геометрията за разделяне на стружката осигуряват равни, перпендикулярни чела при скоростта на подаване, необходима за непрекъснатия валцов процес.
Плътни стоманени заготовки · линии за валцуване и коване
Вижте спецификациите →
Запоен TCT · 500–2000 mm
Циркулярни дискове за студено рязане на заготовки за релси и колела
Клас твърдосплавен материал и геометрия на зъбите, оптимизирани за високовъглеродната стомана с висока твърдост, използвана при заготовките за релси и колела. Конструкцията запазва перпендикулярността и чистото чело на среза дори при най-абразивните партиди за валцуване на релси и коване на колела.
Високовъглеродна релсова стомана и заготовки за колела
Вижте спецификациите →
Сменяеми пластини · 500–2000 mm
Циркулярни дискове със сменяеми зъби за студено рязане на заготовки за релси и колела
Механично закрепени твърдосплавни пластини с PVD покритие за най-абразивните стомани за релси и колела. Покритието, приложимо само върху малки отделни пластини, увеличава максимално живота на всеки режещ ръб, а износените пластини се сменят директно на машината — без транспортиране на 100-килограмов диск за заточване. Компромисът е по-широк срез.
Абразивна стомана за релси и колела · отдалечено заточване
Вижте спецификациите →Очаквани резултати
Какво осигурява тази програма от циркулярни дискове
Подобренията, които една валцовъчна, ковашка или релсова линия може да очаква, когато гигантският диск е съобразен със сечението, класа стомана и темпото на рязане.
Изключително високите скорости на подаване и надеждното отвеждане на стружките позволяват на циркуляра да следва темпото на непрекъснатата ковашка или валцовъчна линия, така че отрязването никога не забавя високостойностния процес преди него.
Ролково напрегнатите тела запазват плоскостта си при огромни сили на подаване и осигуряват перпендикулярните чела на заготовките, от които зависят последващото прецизно коване и механична обработка.
Геометрията за разделяне на стружката и — когато е необходимо — сменяемите пластини с PVD покритие удължават експлоатационния живот и намаляват броя на смените на диска, както и разходите и престоя при всяка производствена кампания.
Експертни въпроси и отговори
Избор и диагностика на процеса
От какво зависи най-голямата плътна заготовка, която дискът може да отреже с едно преминаване?
Решаваща е геометрията. Използваемата дълбочина на рязане е приблизително радиусът на диска минус радиуса на затягащия фланец и безопасния допълнителен ход. Като ориентир, диск с диаметър 1500 mm реже плътни сечения около 400–500 mm; при по-големи заготовки диаметърът се увеличава и точно затова тези машини работят с дискове до 2000 mm. Посочете максималното си сечение и ние ще определим подходящите диаметър, дебелина на тялото и брой зъби.
Как предотвратявате задръстването със стружки, когато диск с диаметър 1,5 m реже плътна заготовка с размер 400 mm?
Отвеждането на стружките при дълбок срез се решава чрез геометрията на зъбите. Върху твърдосплавните пластини използваме специални многостъпални стружкоразделители. Вместо една широка навиваща се стружка, която се разширява и блокира среза, зъбите разделят метала на по-тесни сегментирани стружки. Те лесно се извеждат от междузъбната кухина, преди да причинят триене или да заклинят тялото на диска.
Кога да изберем диск със сменяеми пластини вместо конвенционален запоен диск TCT?
Запоеният TCT е основното надеждно решение — по-тесен срез, по-малка загуба на материал и отлична обща стабилност. Обмислете вариант със сменяеми пластини само ако (1) режете изключително абразивна стомана, при която PVD покритието, възможно само върху малки отделни пластини, е решаващо за живота на инструмента, или (2) заводът ви е далеч от център за заточване и транспортирането на 100-килограмов гигантски диск в двете посоки е твърде скъпо и сложно. Имайте предвид, че конструкцията със сменяеми пластини изисква малко по-широк срез и загубата на материал при всяко рязане е незначително по-голяма.
Губим перпендикулярност при рязане на релсови заготовки — причината в машината ли е или в диска?
При гигантски диск в плътна високовъглеродна стомана причината почти винаги е странично отклонение, а не неизправност на оста за подаване. Или стружките се уплътняват в среза и изтласкват тялото настрани, или тялото е загубило напрежението си и вече не може да устои на натоварването при рязане. Нашите дискове решават и двата проблема: геометрията за разделяне на стружката поддържа междузъбната кухина чиста, а прецизното динамично ролково напрягане запазва тялото плоско и твърдо при пълна сила на подаване, така че челото остава перпендикулярно.
Необходим ли е различен диск за високовъглеродна стомана за релси и колела спрямо обикновените заготовки?
Да. Заготовките за релси и колела са значително по-твърди и абразивни от стандартните въглеродни заготовки, затова износват режещите ръбове по-бързо и изискват по-устойчив клас твърдосплавен материал и геометрия на зъбите, настроена за това натоварване. За тях предлагаме специализиран запоен диск за релси и колела, а за най-абразивните партиди — вариант със сменяеми пластини с PVD покритие, който увеличава максимално живота на всеки режещ ръб и позволява смяна на пластините на машината.
Получете план за рязане
Циркулярът никога не трябва да е тясното място във вашата линия
Посочете сечението и класа стомана на заготовката, модела на машината и диаметъра на диска, както и изискването за перпендикулярност — нашите инженери ще препоръчат тяло, клас твърдосплавен материал и геометрия на зъбите, които поддържат движението на вашата валцовъчна, ковашка или релсова линия.