
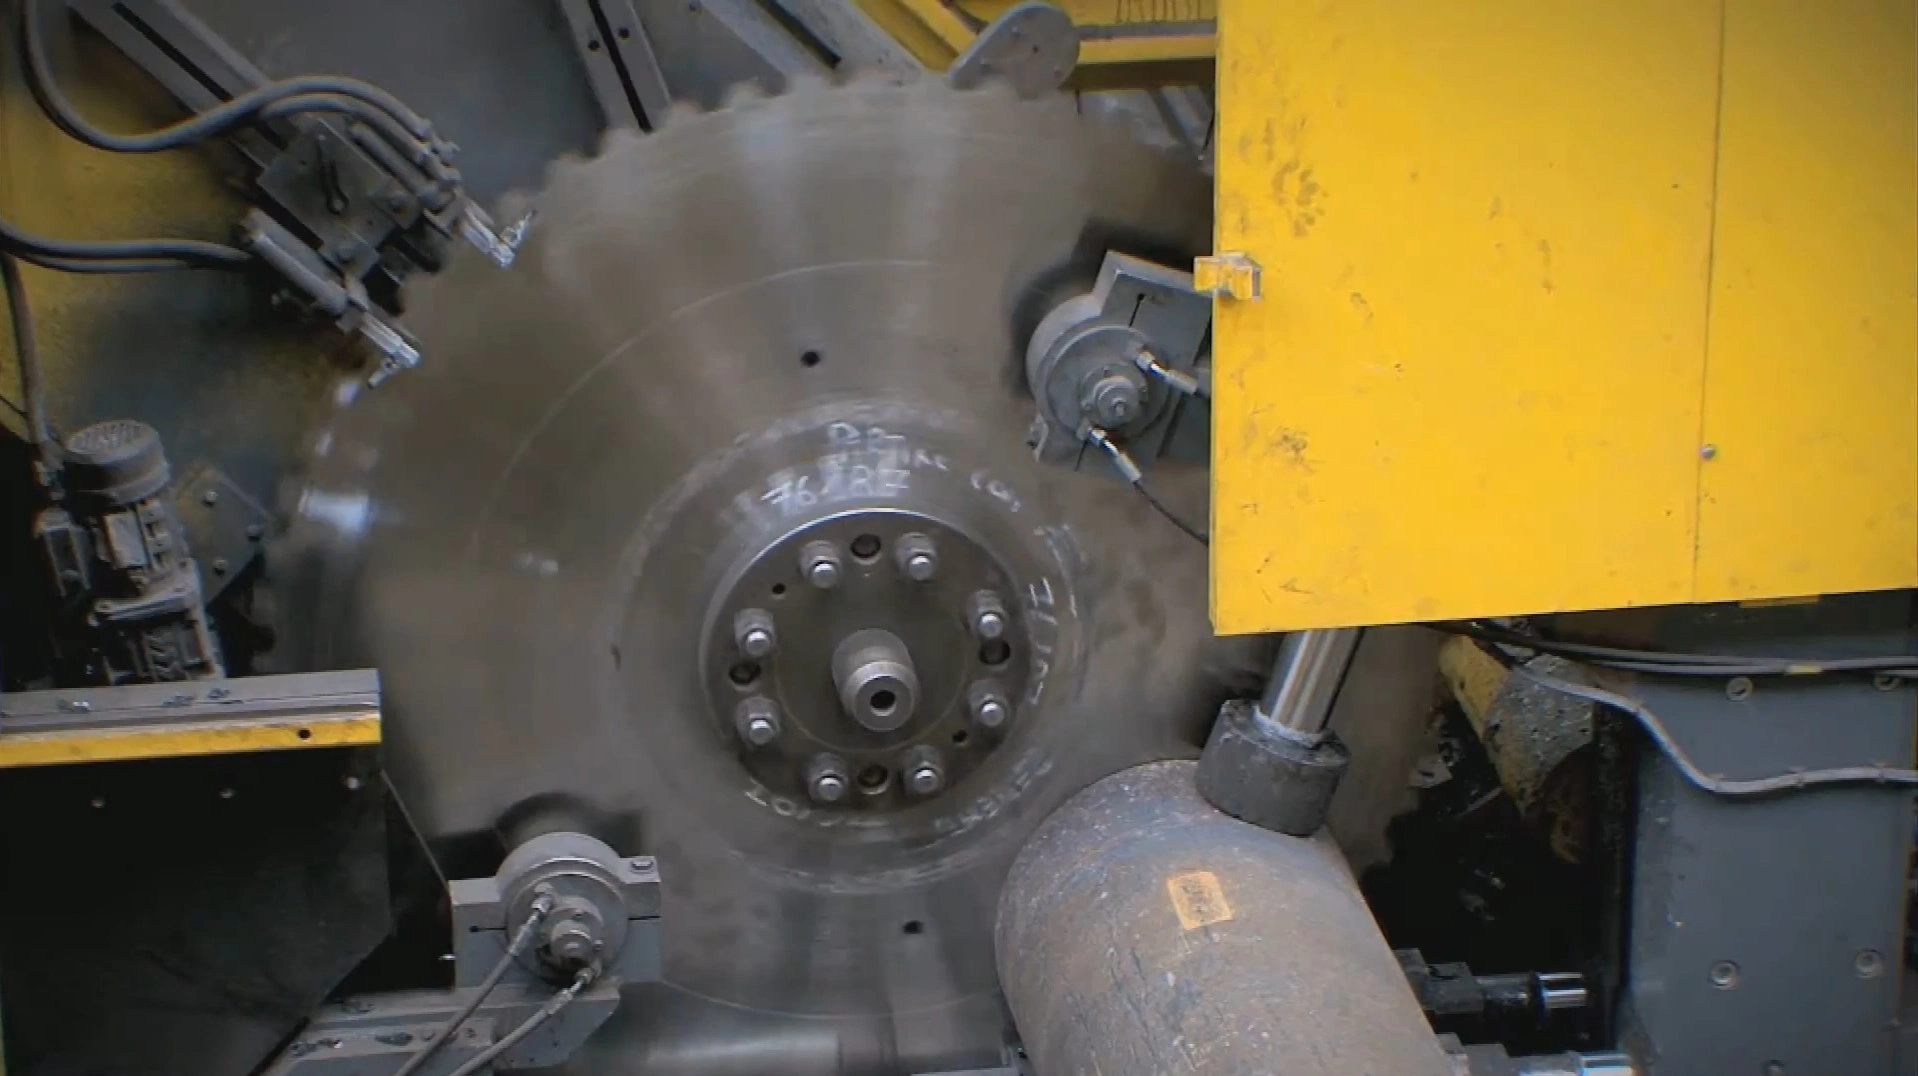
Řešení dělení masivních ocelových sochorů
Dělte plné sochory tempem válcovny. Přesnost ve velkém měřítku.
Navrženo pro vysoce výkonné kotoučové pily za studena — Linsinger, SMS group a podobné linky — s průměry kotoučů od 500 mm do 2000 mm. Rychlé kontinuální válcovny a kovací linky nemohou čekat na dělení materiálu. Naše vysoce výkonné TCT pilové kotouče mají jediný účel: dělit masivní plné sochory maximální rychlostí posuvu, s dokonalou kolmostí, aniž by se pila stala úzkým místem linky.
Výzvy v odvětví
Fyzika hlubokého řezu plným průřezem
Dělení velkého plného průřezu na kontinuální lince představuje mimořádně náročnou fyzikální zkoušku. Velké běžné kotouče s pájenými karbidovými břity denně čelí těmto třem problémům.
Maximální posuv, maximální zatížení
Aby pilový kotouč udržel tempo kontinuální linky, musí zachovat vysokou rychlost posuvu celým velkým plným průřezem. Musí přitom absorbovat obrovskou řeznou sílu a každou sekundu odvádět proud třísek. Takové trvalé zatížení zastaví řez nebo poškodí každý kotouč, který pro ně nebyl navržen.
Odvod třísek z hlubokého řezu a zadření
Nejzávažnější způsob selhání při řezání plného materiálu. Když se kotouč zanoří hluboko do sochoru, každá tříska musí před výstupem projít dlouhou cestu uzavřenou řeznou spárou. Jakmile se odvod omezí, třísky nabývají na objemu a pěchují se – kotouč se okamžitě zadře, karbidové břity se vylámou nebo se dokonce zdeformuje ocelové tělo.
Průhyb a házení u velkých průměrů
Kotouč o průměru 1,5 m má 8mm tělo o hmotnosti přes 100 kg, přesto má při obrovské řezné síle a odstředivém zatížení tendenci vibrovat a vychylovat se do stran. Jakékoli házení naruší kolmost čela sochoru a tato chyba se přenese přímo do následného přesného kování nebo obrábění.
Náš technický přístup
Jak udržujeme velký pilový kotouč stabilní při plném posuvu
Dynamické napínání těla pro maximální tuhost
Abychom potlačili házení, každé tělo o průměru 500–2000 mm přesně napínáme válcováním podle přísné dynamické specifikace. Pilový kotouč zůstává dokonale rovný a tuhý i při plných otáčkách a tepelné roztažnosti, takže odchylka kolmosti čela sochoru zůstává minimální.
Výkonná geometrie pro dělení třísek
Pro řezání plného materiálu používáme složitý tvar zubu se speciálními utvařeči třísek, které rozdělují jednu širokou kompaktní třísku na dva nebo tři úzké pásky. Tím se odstraňuje rozpínání a pěchování třísek, které zadírá tělo v hluboké řezné spáře, a řez probíhá plynule celým průřezem.
Alternativa pro PVD a logistiku – vyměnitelné destičky
Pájené TCT zůstává nejuniverzálnější a nejodolnější běžnou volbou, velký pilový kotouč se však nevejde do vakuové komory pro nanášení PVD povlaku. Zákazníkům, kteří potřebují maximální životnost břitu v abrazivní oceli nebo čelí nákladné přeshraniční logistice přebroušení, nabízíme variantu s vyměnitelnými destičkami: destičky s PVD povlakem jsou přišroubovány k tělu a mění se přímo na stroji.
Produktový systém
Přehled nástrojů pro těžkou metalurgii
Pilové kotouče s pájenými karbidovými břity pro plné sochory a kolejnicovou ocel, doplněné variantou s vyměnitelnými destičkami tam, kde je rozhodující povlak a logistika přebroušení – vše v průměrech 500 až 2000 mm.

Pájené TCT · 500–2000 mm
Pilové kotouče pro řezání ocelových sochorů za studena
Velké TCT pilové kotouče pro ořezávání konců a dělení plných sochorů z uhlíkové, legované a nerezové oceli na délku na válcovací lince. Dynamicky napnuté tělo a zuby s děliči třísek vytvářejí rovná, kolmá čela při rychlosti posuvu požadované kontinuální válcovnou.
Plné ocelové sochory · válcovací a kovací linky
Zobrazit specifikace →
Pájené TCT · 500–2000 mm
Pilové kotouče pro polotovary kolejnic a železničních kol
Jakost karbidu a geometrie zubů přizpůsobené vysoce uhlíkové a tvrdé oceli polotovarů pro kolejnice a kola. Konstrukce zachovává kolmost a čisté čelo řezu i u nejabrazivnějších taveb pro válcování kolejnic a kování kol.
Vysokouhlíková kolejnicová ocel a polotovary kol
Zobrazit specifikace →
Vyměnitelné destičky · 500–2000 mm
Pilové kotouče s vyměnitelnými destičkami pro polotovary kolejnic a kol
Mechanicky upnuté karbidové destičky s PVD povlakem pro nejabrazivnější kolejnicové a kolové oceli. Povlak, který lze nanést pouze na malé samostatné destičky, maximalizuje životnost jednotlivého břitu. Opotřebené destičky se mění přímo na stroji, takže není nutné posílat 100kg kotouč na přebroušení. Kompromisem je širší řezná spára.
Abrazivní kolejnicová a kolová ocel · náročná logistika přebroušení
Zobrazit specifikace →Očekávané výsledky
Přínosy tohoto programu pilových kotoučů
Přínosy, které může válcovací, kovací nebo kolejnicová linka očekávat, když velký pilový kotouč odpovídá průřezu, jakosti oceli a tempu řezání.
Vysoké rychlosti posuvu a spolehlivý odvod třísek umožňují pile držet krok s kontinuální kovací nebo válcovací linkou, takže dělení nikdy nezdržuje hodnotný navazující proces.
Těla napnutá válcováním si zachovávají rovinnost i při obrovské síle posuvu a vytvářejí kolmá čela sochorů potřebná pro následné přesné kování a obrábění.
Geometrie pro dělení třísek a tam, kde je to rozhodující, vyměnitelné destičky s PVD povlakem prodlužují životnost a snižují počet výměn kotouče, čímž v každé výrobní kampani omezují náklady a prostoje.
Odborné FAQ
Výběr a diagnostika procesu
Co určuje největší plný sochor, který pilový kotouč rozdělí jediným řezem?
Rozhoduje geometrie. Využitelná hloubka řezu přibližně odpovídá poloměru pilového kotouče po odečtení poloměru upínací příruby a bezpečného přesahu. Orientačně kotouč o průměru 1500 mm dělí plné průřezy přibližně 400–500 mm. Pro větší sochory je nutný větší průměr, proto tyto pily používají kotouče až do 2000 mm. Sdělte nám maximální průřez a navrhneme odpovídající průměr, tloušťku těla a počet zubů.
Jak řešíte ucpávání třískami, když 1,5m kotouč řeže plný sochor o průměru 400 mm?
Odvod třísek z hlubokého řezu řeší geometrie zubů. Na karbidových břitech používáme speciální vícestupňové děliče třísek. Místo jedné široké stáčející se třísky, která se rozpíná a ucpává řeznou spáru, zuby stříhají kov na užší dělené třísky. Ty se snadno odvádějí ze zubové mezery dříve, než vytvoří tření nebo zadřou tělo kotouče.
Kdy zvolit pilový kotouč s vyměnitelnými destičkami místo běžného pájeného TCT kotouče?
Pájené TCT je osvědčená standardní volba – nabízí užší řeznou spáru, menší ztrátu materiálu a vynikající celkovou stabilitu. O variantě s vyměnitelnými destičkami uvažujte pouze tehdy, když (1) řežete mimořádně abrazivní ocel, u níž je pro životnost nástroje nezbytný PVD povlak proveditelný jen na malých samostatných destičkách, nebo (2) je váš závod daleko od servisního střediska a přeprava 100kg kotouče na přebroušení tam a zpět je příliš nákladná. Konstrukce s destičkami vyžaduje mírně širší řeznou spáru, takže při každém řezu vznikne o něco větší ztráta materiálu.
Při řezání kolejnicových polotovarů ztrácíme kolmost – je problém ve stroji, nebo v pilovém kotouči?
U velkého kotouče v plné vysokouhlíkové oceli jde téměř vždy o boční průhyb, nikoli o chybu osy posuvu. Buď se třísky pěchují v řezné spáře a tlačí tělo do strany, nebo tělo ztratilo napnutí a již neodolává řeznému zatížení. Naše kotouče řeší obojí: geometrie pro dělení třísek udržuje zubové mezery volné a přesné dynamické napnutí válcováním zachovává tělo rovné a tuhé při plné síle posuvu, takže čelo zůstává kolmé.
Potřebujeme pro vysokouhlíkovou kolejnicovou a kolovou ocel jiný kotouč než pro běžné sochory?
Ano. Polotovary pro kolejnice a kola jsou výrazně tvrdší a abrazivnější než běžné sochory z uhlíkové oceli, proto rychleji opotřebovávají břity a vyžadují houževnatější karbid i geometrii zubů přizpůsobenou tomuto zatížení. Dodáváme pro ně speciální pájený kotouč a pro nejabrazivnější tavby také variantu s vyměnitelnými destičkami s PVD povlakem, která maximalizuje životnost jednotlivého břitu a umožňuje měnit destičky přímo na stroji.
Získejte plán řezání
Pila nesmí být úzkým místem vaší linky
Sdělte nám průřez sochoru a jakost oceli, model pily, průměr kotouče a požadovanou kolmost. Naši technici doporučí tělo, jakost karbidu a geometrii zubů, které udrží vaši válcovací, kovací nebo kolejnicovou linku v chodu.