
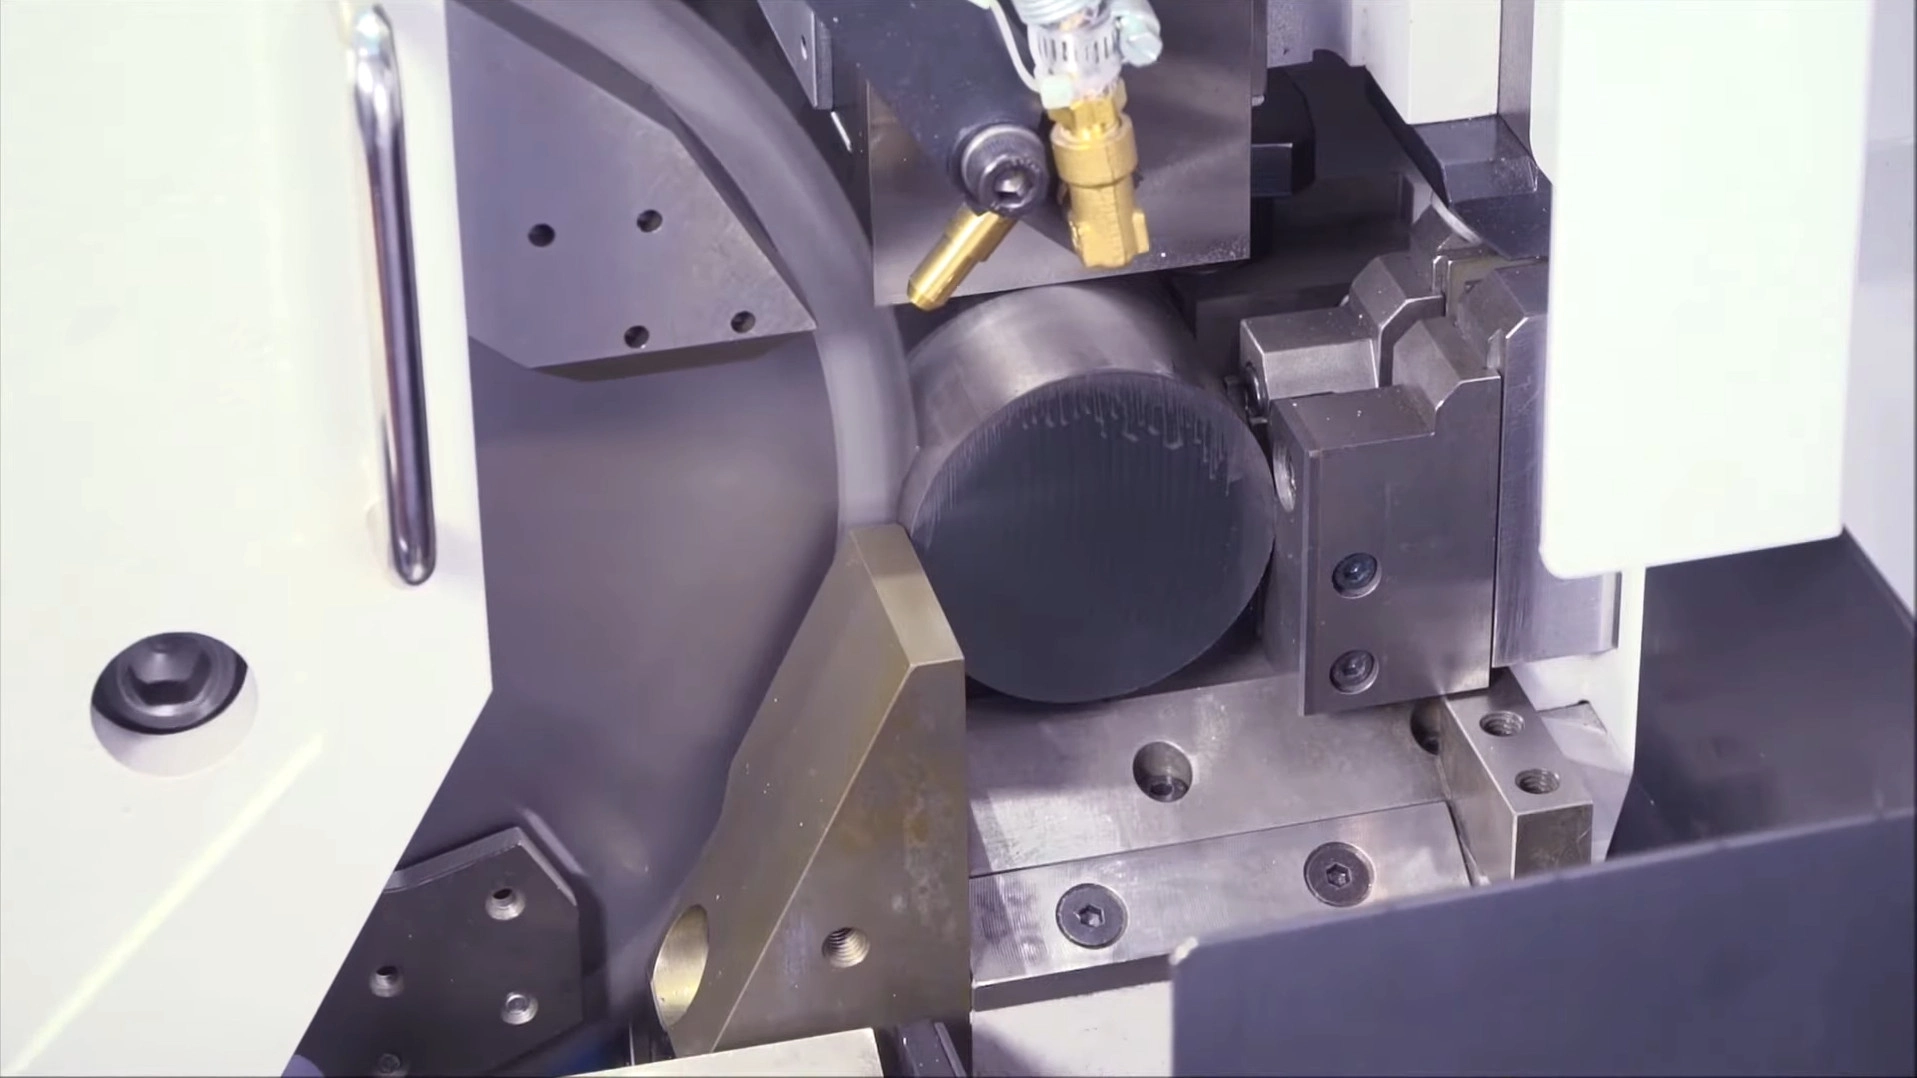
Řešení dělení oceli na délku
Řešení vysokorychlostního řezání kovů za studena
Nekompromisní přesnost při výrobní rychlosti na pilách SOCO, Tsune, Kasto, Nishijima, Noritake a Everising. Ať řežete plné přířezy pro kování, silnostěnné trubky pro ložiska nebo silné desky jako náhradu tepelného dělení, naše pilové kotouče Cermet a TCT vytvářejí rovné, kolmé a studené řezy bez otřepů a tepelně ovlivněné oblasti.
Proč se řezání za studena vyplatí
Hodnota řezání za studena spočívá právě ve „studeném“ řezu
Čistý, kolmý a studený řez není jen otázkou vzhledu – určuje průběh kování, upínání i konečnou ekonomiku.
Fyzika: teplo odchází s třískou
Když zub stříhá plnou ocel, teplota ve smykové zóně na okamžik prudce stoupne. Geometrie našich cermetových a karbidových zubů odvádí třísku ihned při jejím vzniku, takže naprostá většina řezného tepla odchází společně s ní.
- Obrobek zůstává studený – bez tepelně ovlivněné oblasti, zakalené hrany a změny mikrostruktury.
- Následující CNC soustružení, frézování nebo řezání závitů zpracovává čistou, měkkou ocel připravenou k obrábění.
- Bez zpevněné hrany nevzniká předčasné opotřebení nástroje v navazující operaci.
Ekonomika: výtěžnost a náklady procesu
Kolmé čelo bez otřepů snižuje náklady každého kroku následujícího po pile. U krátkých přířezů navíc tenčí řezná spára šetří samotnou surovinu.
- Kování a pěchování za studena: rovné přířezy bez stop po kotouči zabraňují přehybovým trhlinám vznikajícím na nerovnostech a přesná hmotnost chrání drahé zápustky před nesouosým zatížením.
- Podávání do CNC: kolmé konce bez otřepů nezasekávají podavače tyčí a zachovávají přesnost upnutí i dotyku v ose Z.
- Varianta s tenkou řeznou spárou: zmenšením spáry při častém řezání krátkých dílů z 2,0 mm na 1,5 mm ušetříte při každém řezu 0,5 mm drahé slitiny. U desítek tisíc kusů denně úspora rychle narůstá.
Výzvy v odvětví
Čtyři problémy známé každému dělicímu provozu
Ať provozujete interní dělicí pracoviště zásobující kovárnu a CNC stroje, nebo servisní centrum prodávající dělený materiál, o výkonu, zmetkovitosti a pověsti rozhodují tyto čtyři otázky.
Dlouhý čas cyklu omezuje sériovou výrobu
Pásové pily jsou příliš pomalé na plynulé zásobování kovacího lisu nebo skupiny CNC strojů a HSS kotouče se v tvrdých slitinách rychle opotřebují. Dělicí pracoviště se v obou případech stává úzkým místem a časté výměny kotoučů způsobují neplánované prostoje.
Vady výkovků způsobené nekvalitním řezem
Pěchování za studena a kování vyžadují vysokou kvalitu přířezů. Zvlněné stopy po kotouči a otřepy se pod tlakem přehýbají a zakládají skryté trhliny uvnitř výkovku. Nekolmé řezy zároveň mění hmotnost přířezu, zkracují životnost drahých zápustek a způsobují zmetky u zákazníka.
Zpevňování nerezové a legované oceli za studena
Při řezání nerezové oceli 304/316 nebo tvrdé legované oceli tupým či třecím břitem se povrch okamžitě zpevní za studena. Vzniklá tvrdá vrstva následně ničí karbidovou destičku při bezprostředně následujícím soustružení nebo frézování.
Tepelně ovlivněná oblast a neefektivita při zpracování desek
Servisní centra dělící silné desky kyslíko-palivovým plamenem nebo laserem platí dvakrát: proces je pomalý a energeticky náročný a zanechává zpevněnou, tepelně ovlivněnou hranu, kterou zákazník obtížně obrábí.
Náš technický přístup
Jak udržujeme kolmé, studené a stabilní řezy
Dvojí systém cermetových a karbidových břitů
Správný břit pro daný materiál, nikoli jedna jakost pro všechno. Cermet (TiC/TiN) nabízí vynikající tvrdost za tepla a chemickou netečnost vůči železu. Je ideální pro vysokorychlostní nepřetržité řezání plné uhlíkové a nízkolegované oceli se zrcadlovým povrchem a dlouhou životností. Slinutý karbid poskytuje rázovou houževnatost potřebnou pro nerezovou ocel, tvrdé slitiny a přerušovaný řez trubek a odolává vylamování, které ničí méně kvalitní kotouče.
Dynamické napínání válcováním pro nulový průhyb
Hmotnostně přesné přířezy bez stop po kotouči vyžadují tělo, které se nevychyluje. Každé ocelové tělo je přesně napnuto válcováním pro své provozní otáčky. Při zahřívání během nepřetržitého řezání se vnitřní pnutí vyrovná a tělo zůstává tuhé, bez házení a bočního posunu při záběru zubu do plné tyče.
Přesná tolerance otvoru a boční geometrie udržující rovinnost
Dodržujeme přísné tolerance upínacího otvoru a unášecích otvorů a boční plochy zubů brousíme jemnozrnnými diamantovými kotouči. Boční břit tak funguje jako dokončovací hrana a odstraňuje drobné výstupky, které by jinak zanechaly vibrace. Spolu s přesným upnutím přírubou to zajišťuje kolmost a vytváří rovné, kolmé čelo požadované kováním a CNC obráběním.
Napnutí tenké řezné spáry a řezání desek s nízkými vibracemi
Pro časté řezání krátkých přířezů dostávají naše kotouče s tenkou řeznou spárou přísnější napnutí, aby štíhlé tělo odolávalo miskovité deformaci působením momentu při řezání plné oceli a zachovalo kolmost. Stejný přesný přístup s nízkými vibracemi používáme u kotoučů na desky. Na formátovacích pilách na kov řežou silné desky rovně, kolmo a za studena jako alternativa tepelného dělení.
Odhadněte své úspory
Kalkulátor výtěžnosti materiálu z krátkých přířezů
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Doporučené nástroje
Pilové kotouče přizpůsobené materiálu a typu řezu
Cermet pro čisté a rychlé řezání plné oceli, karbid pro nerezovou ocel, tvrdé slitiny a trubky.
Řada Cermet
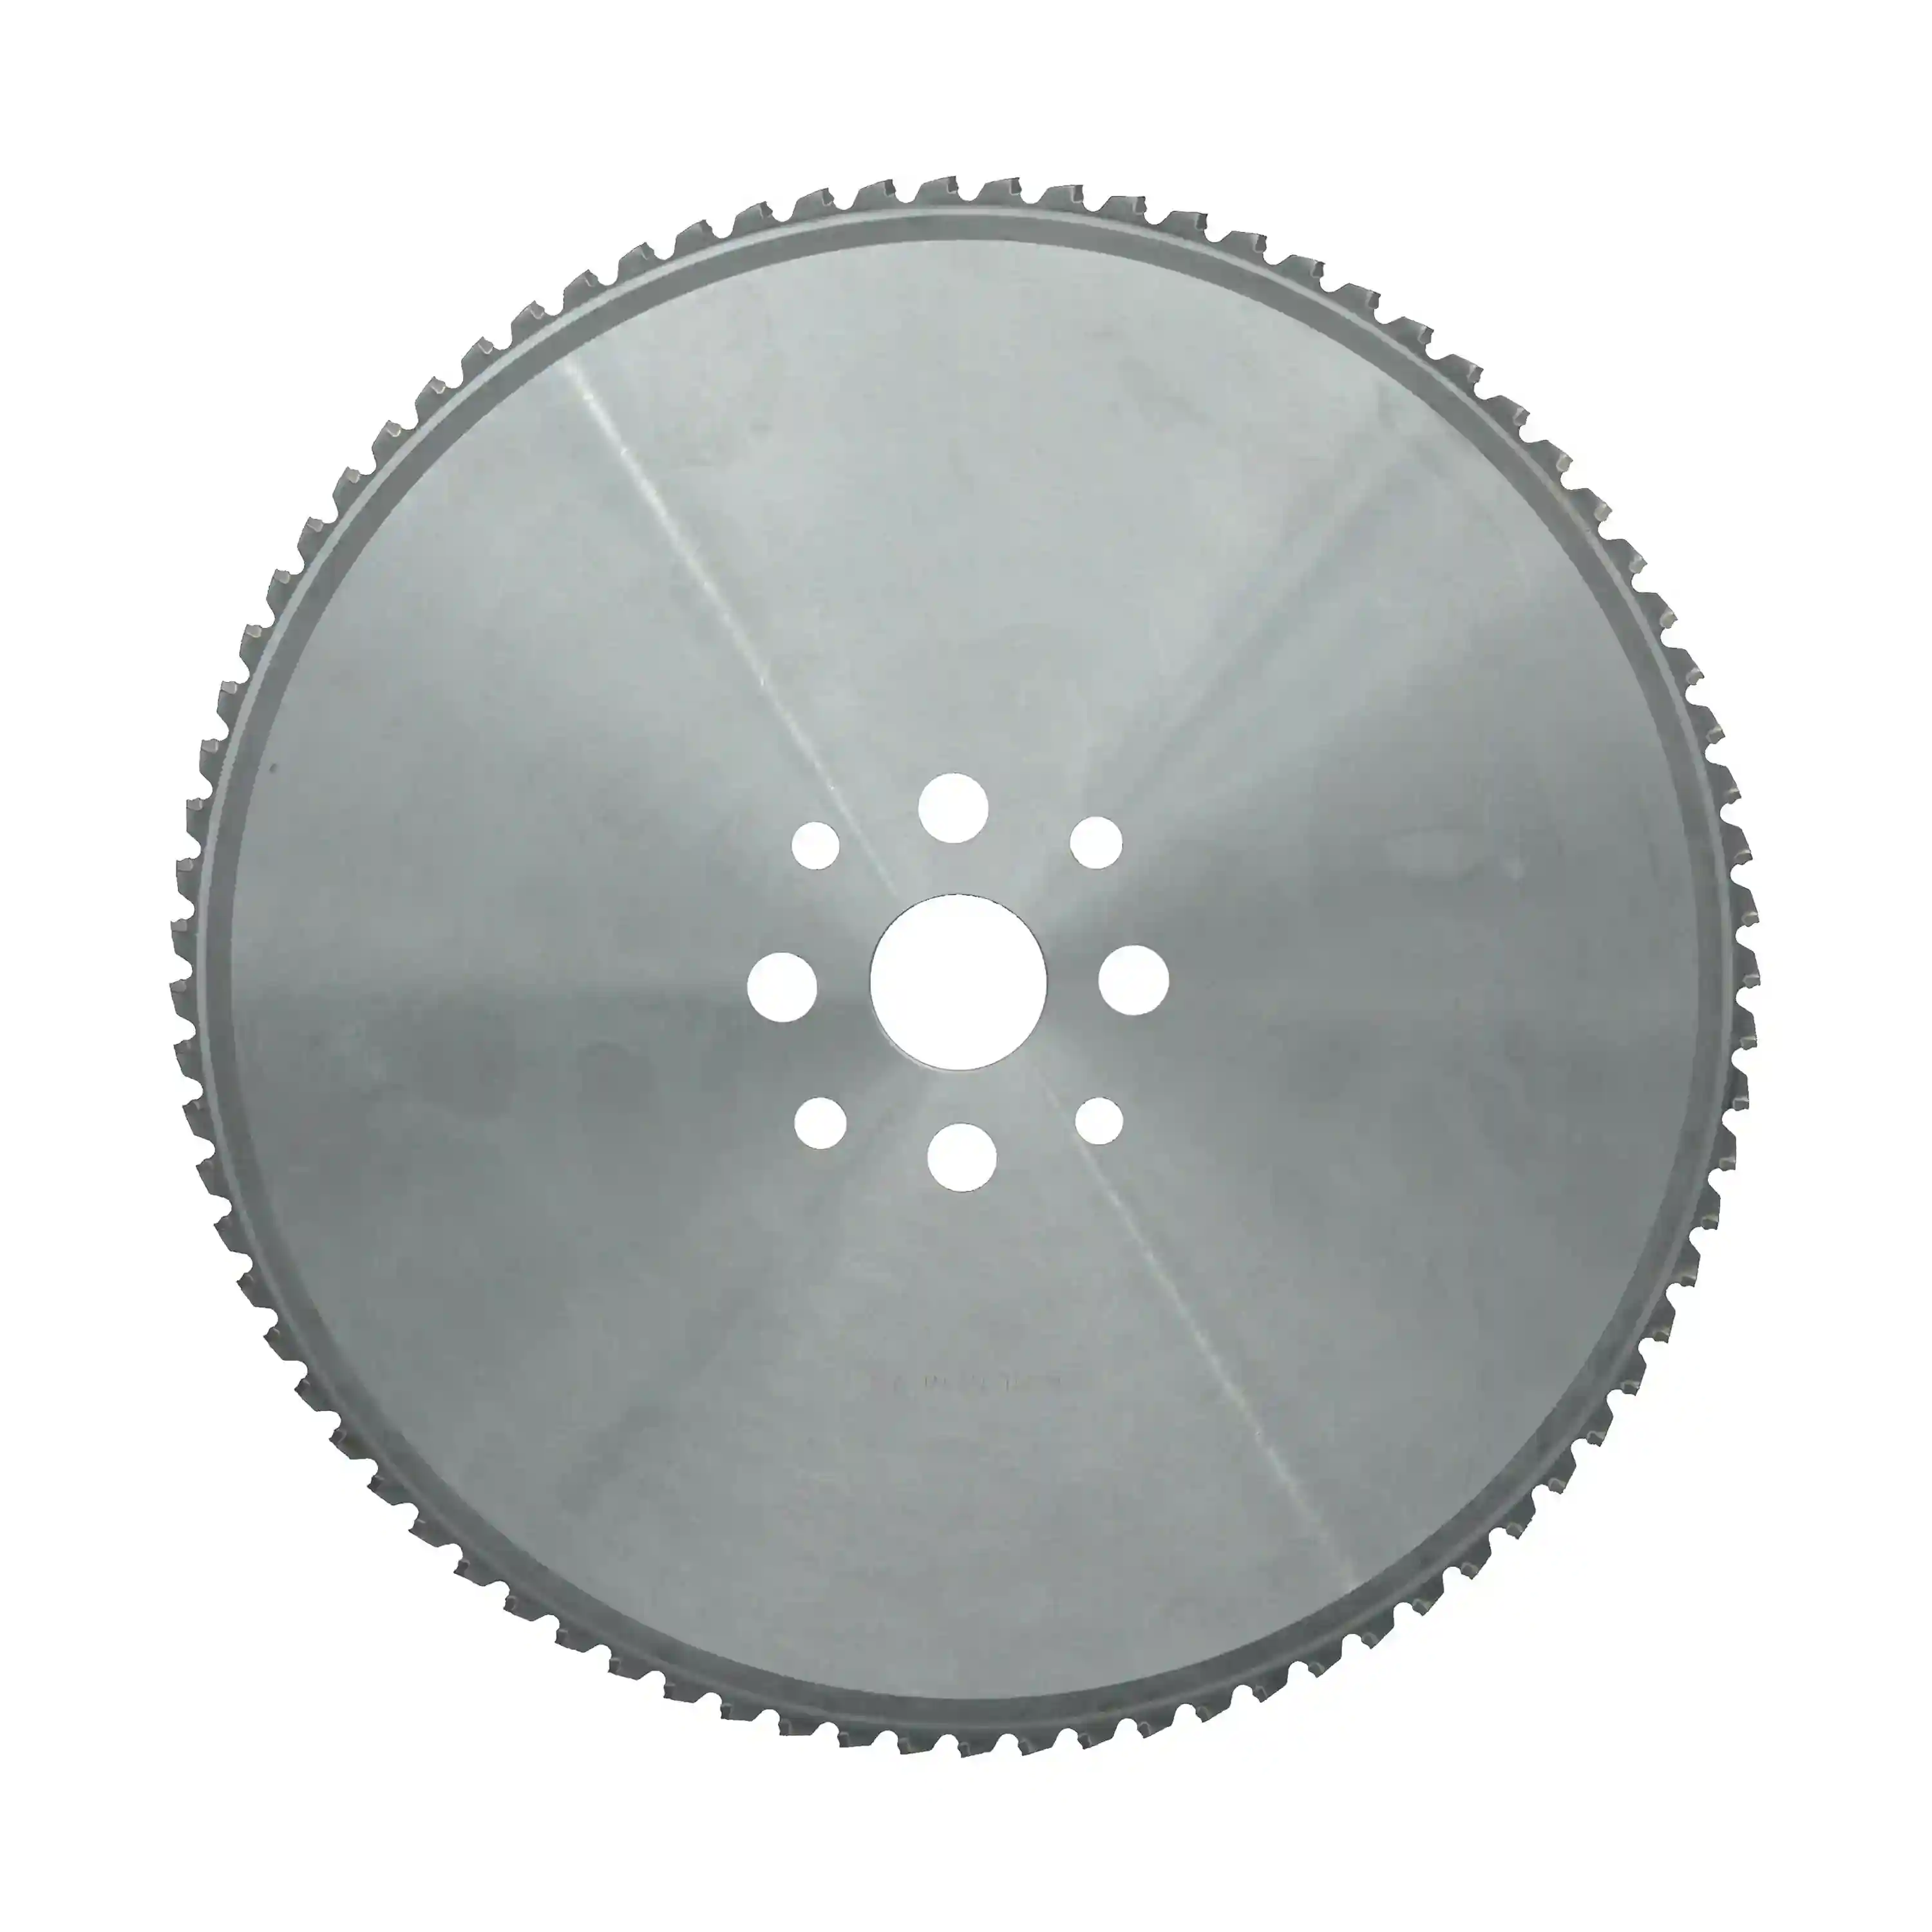
Pilové kotouče Cermet pro nízko- a středněuhlíkovou ocel
Pilové kotouče s cermetovými břity pro plné tyče z uhlíkové oceli a silnostěnné trubky. Chemická netečnost cermetu vůči železu zabraňuje tvorbě nárůstku, zajišťuje zrcadlově čisté čelo a dlouhou, stabilní životnost při velkosériovém dělení sochorů.
Uhlíková a nízkolegovaná ocel · plný materiál a silnostěnné trubky
Zobrazit specifikace →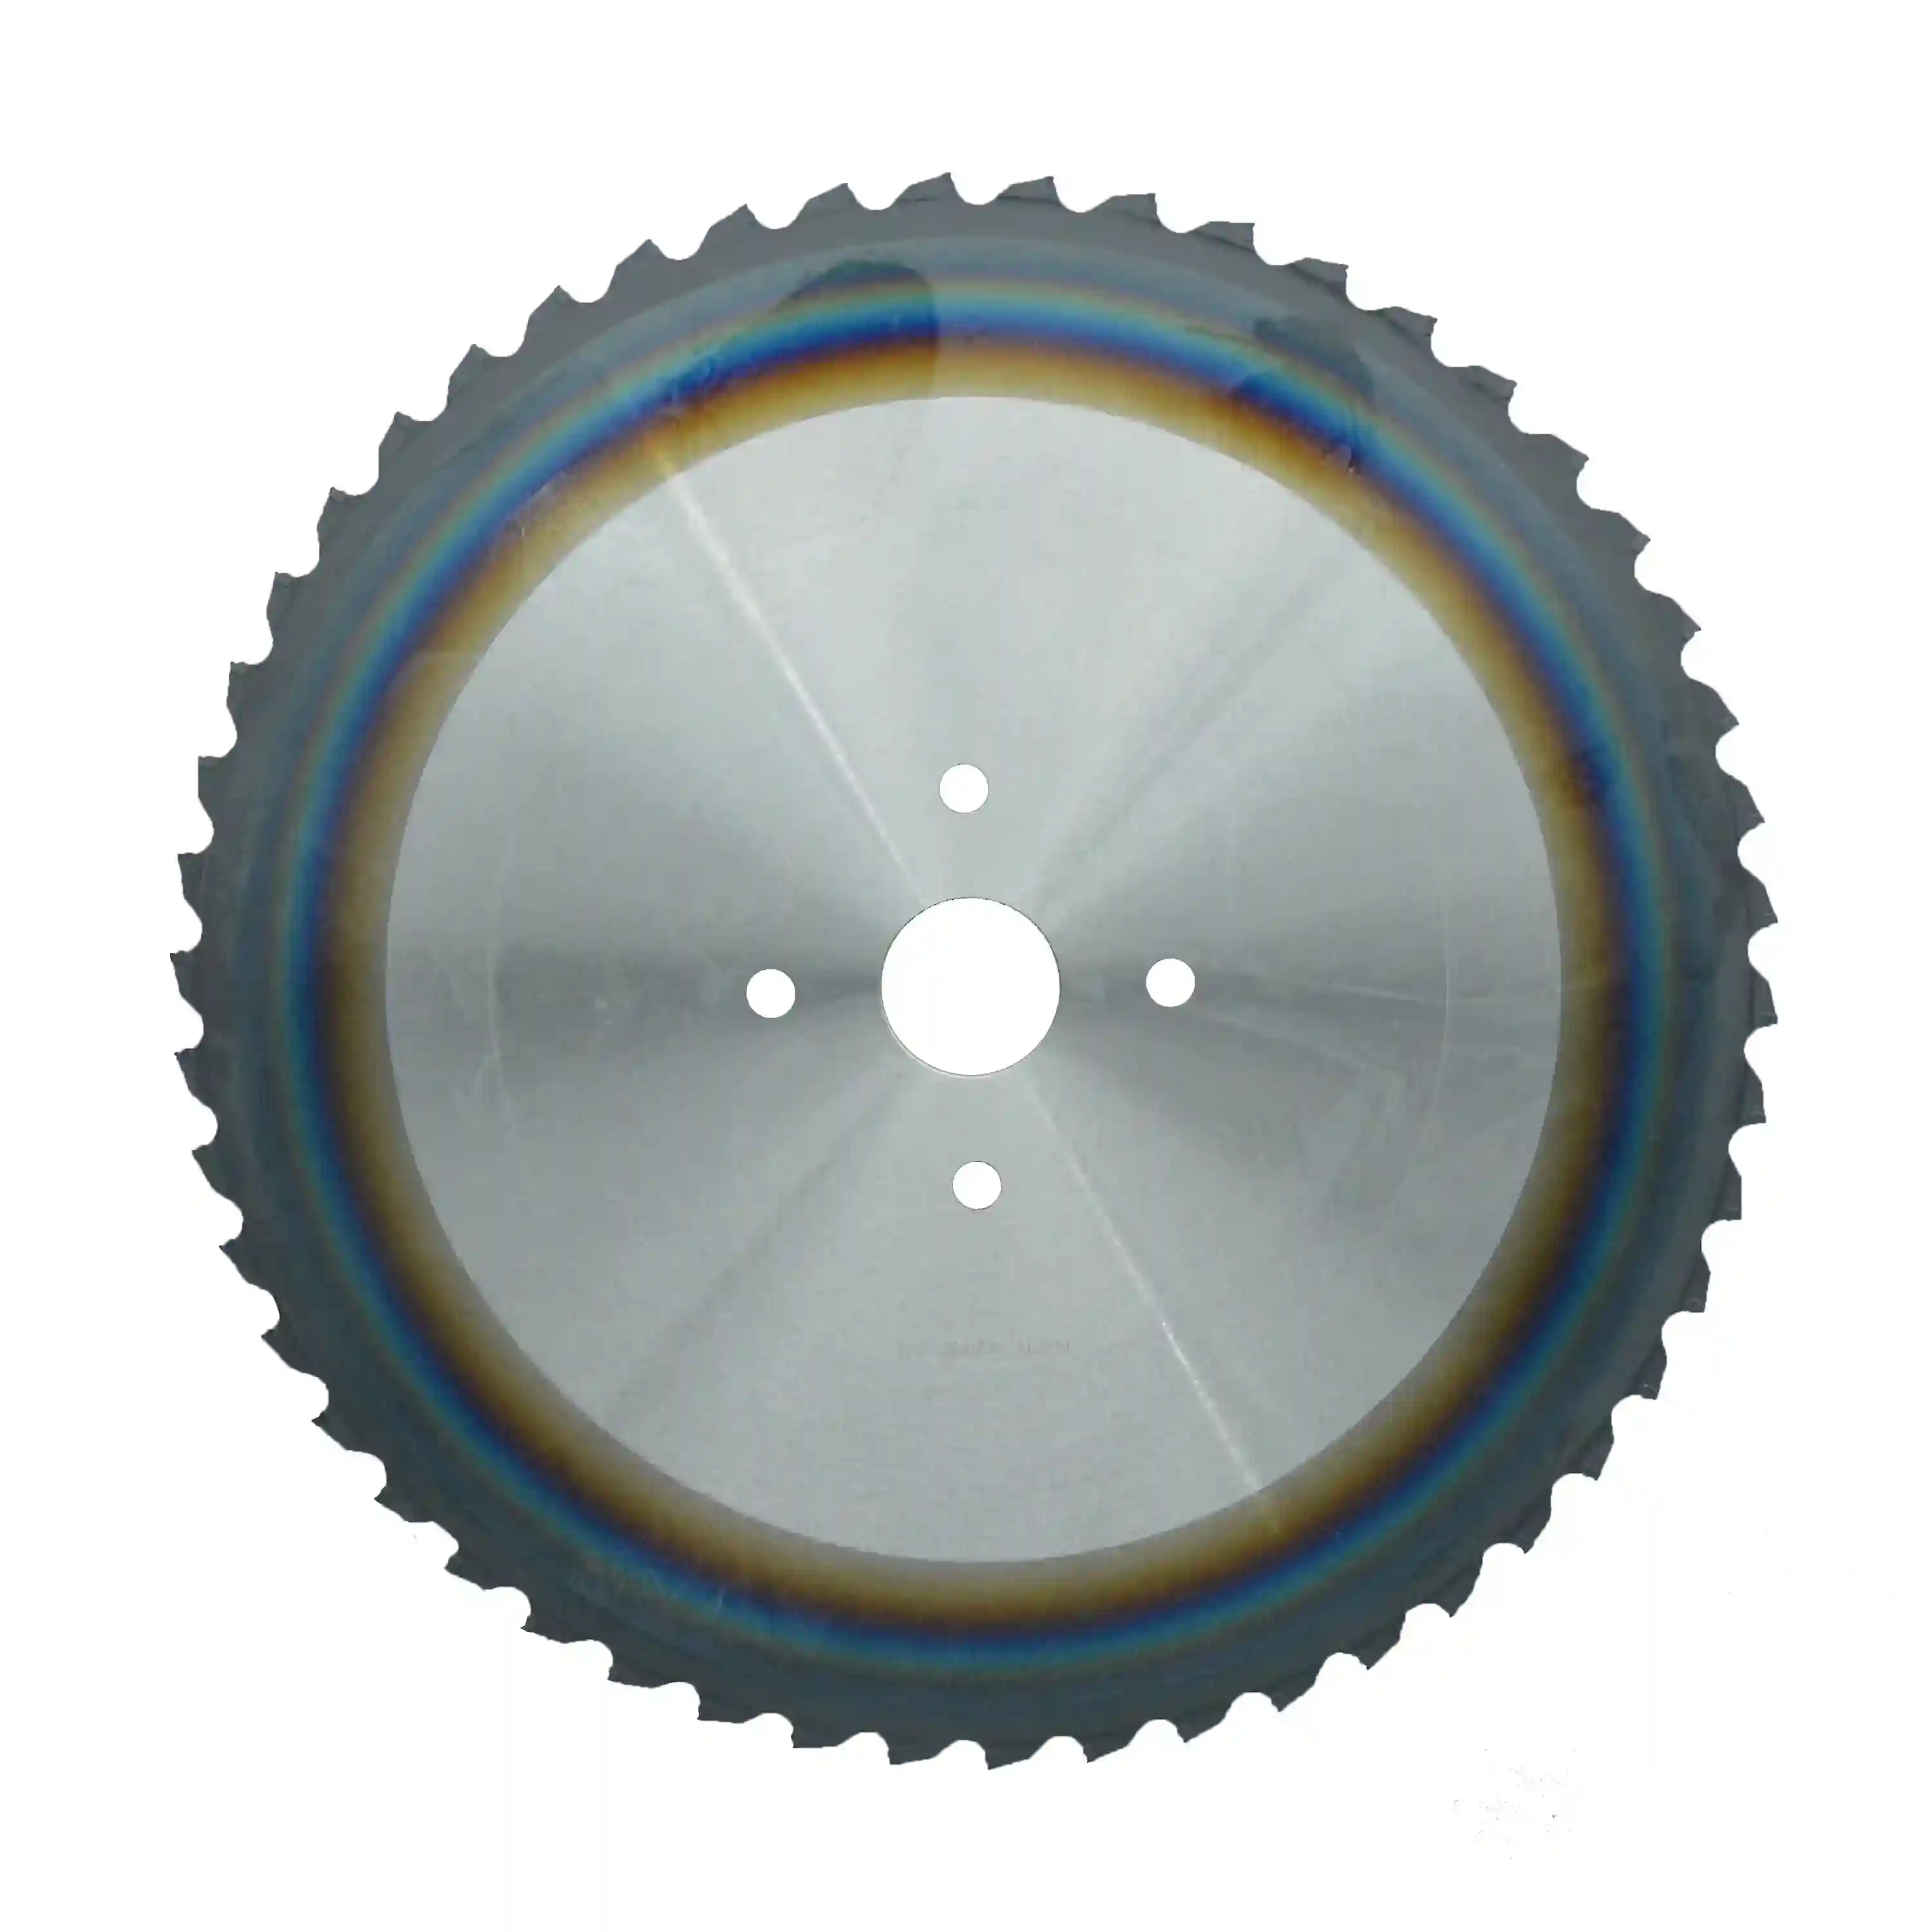
Řada Cermet · PVD povlak
Pilové kotouče Cermet pro řezání oceli za studena
Zdokonalený cermet s PVD povlakem pro širší rozsah nízkouhlíkových, vysokouhlíkových a legovaných ocelí. Povlak zvyšuje odolnost proti opotřebení a oxidaci, a tím prodlužuje životnost u náročnějších taveb a v nepřetržité výrobě.
Nízkouhlíková, vysokouhlíková a legovaná ocel · plný materiál a silnostěnné trubky
Zobrazit specifikace →
Karbidová řada (TCT)
TCT pilové kotouče pro řezání nerezové oceli za studena
Slinutý karbid s PVD povlakem pro nerezovou ocel, titan a náročné vysokolegované oceli. Matrice s vyšším obsahem kobaltu odolává mechanickému zatížení a zpevňování těchto slitin za studena bez vylamování břitů.
Nerezová ocel, titan a vysokolegovaná ocel
Zobrazit specifikace →
Karbidová řada (TCT)
TCT pilové kotouče pro řezání ocelových trubek za studena
Karbid s PVD povlakem navržený pro přerušovaný řez trubek se stěnou silnější než 3 mm. Vysoká lomová houževnatost a odolnost proti tepelnému šoku pohlcují opakované rázy v trubkách z uhlíkové, legované a nerezové oceli.
Trubky z uhlíkové, legované a nerezové oceli (stěna >3 mm)
Zobrazit specifikace →Očekávané výsledky
Přínosy tohoto programu pilových kotoučů
Přínosy dělicího provozu, když jakost pilového kotouče a řezné parametry odpovídají materiálu.
Rovná, kolmá čela bez tepelně ovlivněné oblasti přecházejí přímo ke kování nebo CNC obrábění. Bez odjehlování, přehybových trhlin a zpevněné vrstvy ničící další nástroj.
Vhodná jakost cermetu nebo karbidu a stabilní, správně napnuté tělo prodlužují dobu mezi výměnami, takže rychlá pila zásobuje linku místo zastavování kvůli kotoučům.
Stálá hmotnost přířezů chrání kovací zápustky a varianta s tenkou řeznou spárou šetří drahou slitinu při každém krátkém řezu. Při častém dělení na délku jde o skutečnou úsporu.
Odborné FAQ
Často kladené otázky
Mám pro svou pilu zvolit pilový kotouč Cermet, nebo karbidový kotouč TCT?
Rozhoduje materiál a typ řezu. Cermet zvolte pro sériové řezání plných uhlíkových a nízkolegovaných ocelí, například C45 / 1.0503 (S45C, AISI 1045). Chemická netečnost cermetu vůči železu zabraňuje tvorbě nárůstku, takže u plné konstrukční oceli získáte bezchybný povrch a dlouhou životnost. Karbid (TCT) zvolte pro vysokopevnostní slitiny, nerezovou ocel a silnostěnné trubky, například ložiskové a legované oceli 100Cr6 / SUJ2 / 52100 a 42CrMo4 nebo nerezové oceli 1.4301 / SUS304 / 316. Ty vytvářejí vysoké mechanické zatížení, zpevňují se za studena a u trubek působí přerušované rázy. Náš karbid s vyšším obsahem kobaltu má potřebnou lomovou houževnatost a odolnost proti tepelnému šoku.
Proč kotouče s tenkou řeznou spárou šetří při krátkých řezech, ale nedoporučují se pro velké sochory?
Při výrobě 20mm přířezů ušetří přechod z řezné spáry 2,0 mm na 1,5 mm při každém řezu významné množství drahé slitiny a při vysoké četnosti řezů úspora rychle narůstá. U plného sochoru velkého průměru je však oblouk záběru dlouhý, objem třísek obrovský a boční zatížení vysoké. Velmi tenké tělo nemá dostatečnou tuhost, aby zůstalo rovné, proto se může prohnout a ztratit kolmost. Čím větší průměr, tím silnější tělo je potřeba. Jde o fyzikální kompromis, nikoli osobní volbu.
Mohou vaše pilové kotouče na desky skutečně nahradit laserové nebo kyslíko-palivové dělení?
Pro přímé řezy středně silných až silných desek ano. Laser se u silné desky výrazně zpomaluje a zanechává kuželovou, tepelně ovlivněnou hranu. Kyslíko-palivové dělení je ještě pomalejší a teplejší. Formátovací pila na kov s našimi kotouči pro řezání za studena řeže silnou desku rychle a rovně a zanechává kolmou, čistou a studenou hranu, kterou může zákazník přímo obrábět bez předchozího odstranění tepelně ovlivněné oblasti. U tenkých plechů a složitých obrysů zůstává lepší laser, ale při sériových přímých řezech silných desek je řezání za studena obtížně překonatelné.
Získejte plán řezání
Dělicí pracoviště nesmí být nejpomalejším strojem v závodě
Sdělte nám jakosti materiálu, rozměry tyčí nebo trubek, model pily a požadovaný výkon. Naši technici doporučí pilový kotouč Cermet nebo TCT, šířku řezu a geometrii, které zvýší produktivitu i kvalitu řezu.