
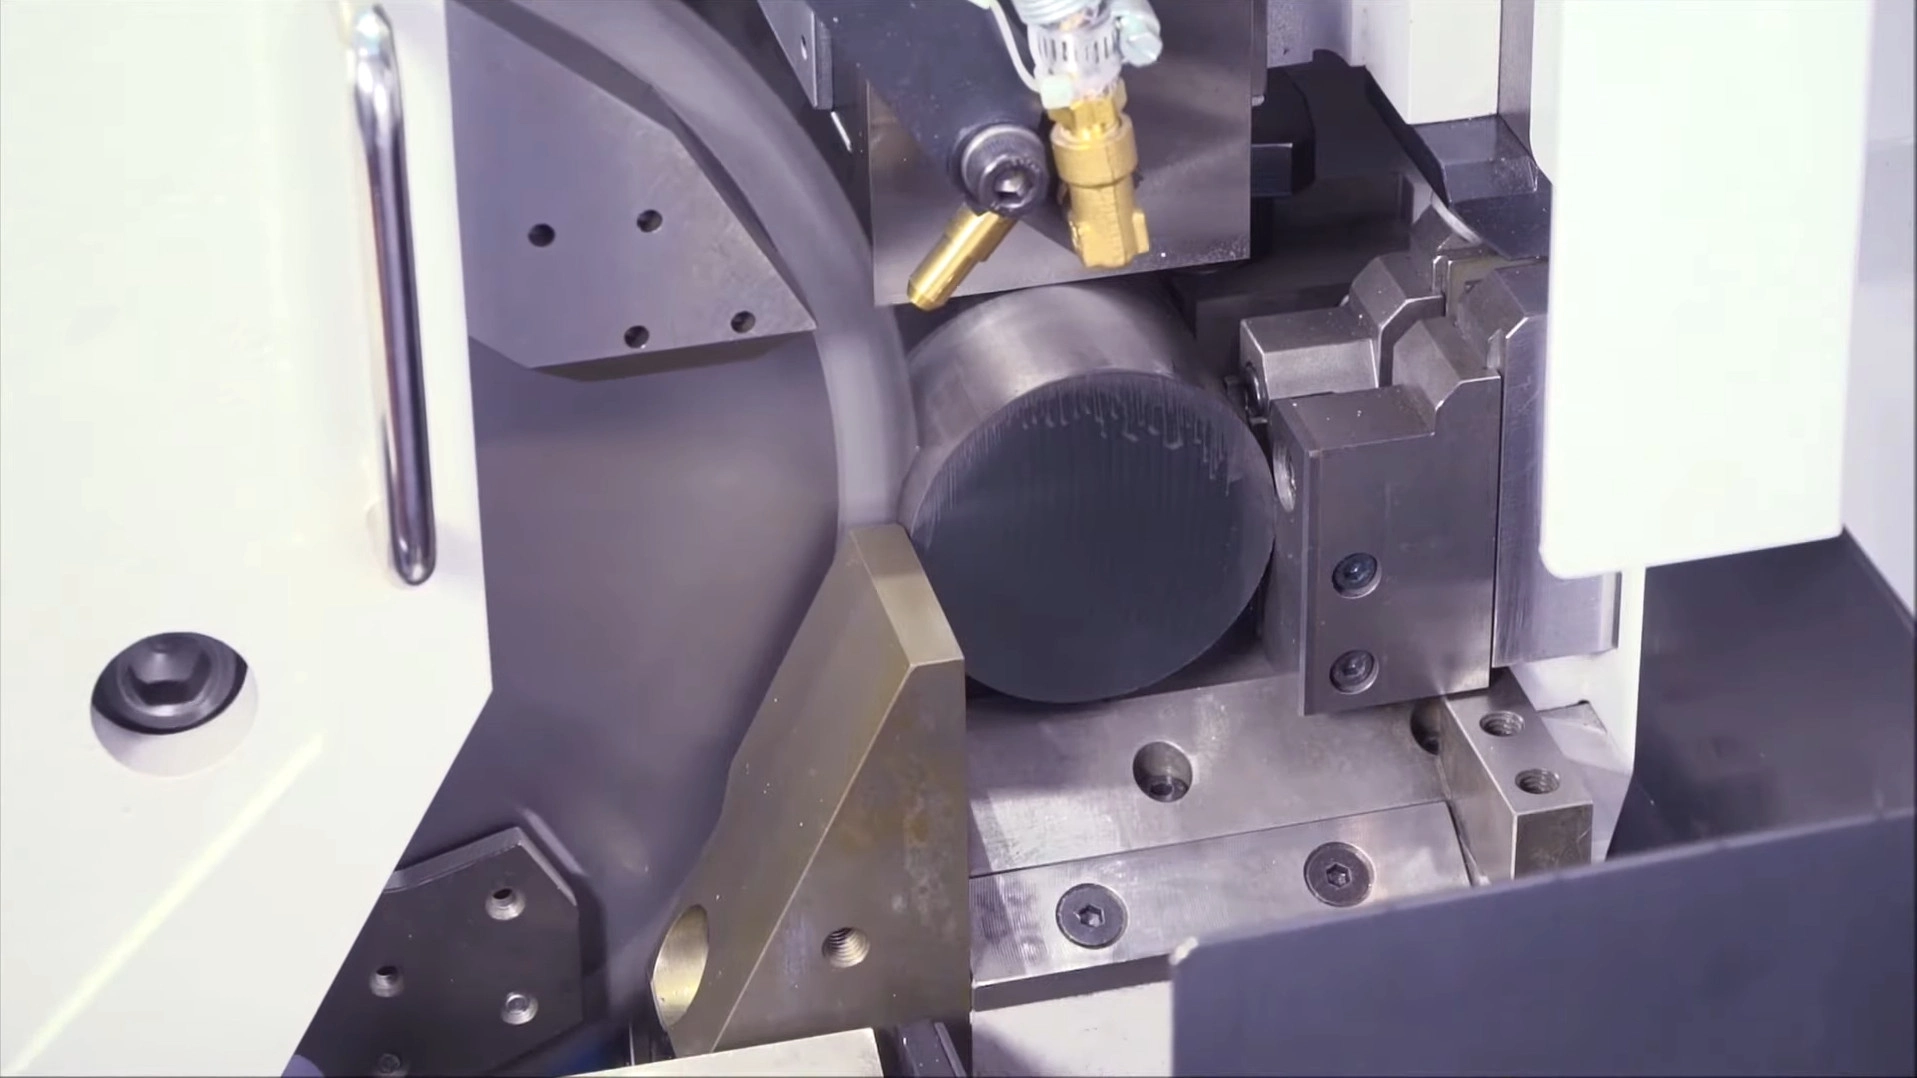
Rozwiązania do cięcia stali na długość
Rozwiązania do szybkiego cięcia metalu na zimno
Bezkompromisowa precyzja przy prędkości produkcyjnej na pilarkach SOCO, Tsune, Kasto, Nishijima, Noritake i Everising. Podczas cięcia pełnych kęsów do kucia, rur grubościennych na łożyska lub grubych płyt zamiast metod termicznych nasze piły Cermet i TCT zapewniają prostopadłe cięcie na zimno, bez zadziorów i strefy wpływu ciepła.
Dlaczego cięcie na zimno się opłaca
Wartość cięcia na zimno wynika właśnie z tego, że materiał pozostaje zimny
Czyste, prostopadłe cięcie na zimno nie jest kwestią estetyki — decyduje o przebiegu kucia, mocowaniu w uchwycie i końcowym wyniku ekonomicznym.
Fizyka procesu: ciepło jest odprowadzane z wiórem
Gdy ząb ścina pełną stal, temperatura w strefie ścinania na chwilę gwałtownie rośnie. Geometria zębów z cermetalu i węglika od razu zawija powstający wiór, odprowadzając wraz z nim zdecydowaną większość ciepła skrawania.
- Przedmiot pozostaje zimny — bez strefy wpływu ciepła, utwardzonej krawędzi i zmian mikrostruktury.
- Do kolejnego procesu — toczenia CNC, frezowania lub gwintowania — trafia czysta, nieutwardzona stal gotowa do obróbki.
- Brak utwardzenia krawędzi oznacza brak przedwczesnego zużycia narzędzi w kolejnych operacjach.
Ekonomia: uzysk materiału i koszt procesu
Prostopadła powierzchnia bez zadziorów obniża koszt każdego etapu po cięciu, a przy krótkich detalach węższy rzaz zmniejsza również zużycie samego surowca.
- Kucie i spęczanie na zimno: płaskie kęsy bez śladów po pile zapobiegają zakładkom i pęknięciom rozpoczynającym się w nierównościach, a powtarzalna masa odcinków chroni kosztowne matryce przed mimośrodowym obciążeniem.
- Podawanie do CNC: prostopadłe końce bez zadziorów nie blokują podajników prętów oraz zapewniają prawidłowe mocowanie i bazowanie w osi Z.
- Wariant z wąskim rzazem: zmniejszenie rzazu z 2,0 mm do 1,5 mm przy częstym cięciu krótkich odcinków oszczędza 0,5 mm kosztownego stopu na każdym cięciu — przy dziesiątkach tysięcy detali dziennie szybko daje to znaczący efekt.
Wyzwania branżowe
Cztery problemy znane w każdym dziale odcinania
Niezależnie od tego, czy wewnętrzne stanowisko zasila kuźnię i obrabiarki CNC, czy centrum serwisowe sprzedaje materiał cięty na wymiar, te cztery problemy decydują o wydajności, brakach i reputacji.
Wąskie gardła czasu cyklu w produkcji masowej
Piły taśmowe są zbyt wolne, aby stale zasilać prasę kuźniczą lub grupę obrabiarek CNC, a piły HSS szybko zużywają się na twardych stopach. W obu przypadkach stanowisko odcinania staje się wąskim gardłem, a częste wymiany pił powodują nieplanowane przestoje.
Wady odkuwek wynikające z niskiej jakości cięcia
Spęczanie na zimno i kucie wymagają wysokiej jakości kęsów. Faliste ślady po pile i zadziory zawijają się pod naciskiem, inicjując ukryte pęknięcia wewnątrz odkuwki, natomiast nieprostopadłe cięcia powodują wahania masy odcinków — skracając trwałość kosztownych matryc i prowadząc do odrzucania części u klienta.
Umocnienie zgniotowe stali nierdzewnej i stopowej
Podczas cięcia stali nierdzewnej 304/316 lub twardej stali stopowej stępioną albo trącą krawędzią powierzchnia natychmiast ulega umocnieniu zgniotowemu. Utwardzona warstwa niszczy następnie płytki z węglika już podczas kolejnej operacji toczenia lub frezowania.
Strefa wpływu ciepła i niska efektywność obróbki płyt
Centra serwisowe tnące grube płyty palnikiem tlenowo-paliwowym lub laserem ponoszą podwójny koszt: proces jest wolny i energochłonny, a pozostawiona utwardzona krawędź ze strefą wpływu ciepła jest później trudna do obróbki dla odbiorcy.
Nasze podejście techniczne
Jak utrzymujemy prostopadłe, zimne i powtarzalne cięcie
Dwie grupy materiałów zębów: Cermet i węglik
Dobieramy właściwy materiał zęba do obrabianego materiału, zamiast stosować jeden gatunek do wszystkiego. Cermetal (TiC/TiN) zapewnia znakomitą twardość na gorąco i obojętność chemiczną względem żelaza — idealną do szybkiego, ciągłego cięcia pełnej stali węglowej i niskostopowej, z lustrzaną powierzchnią oraz długą trwałością. Węglik wolframu zapewnia udarność potrzebną przy stali nierdzewnej, twardych stopach i przerywanym cięciu rur, chroniąc przed wykruszeniami niszczącymi słabsze piły.
Dynamiczne naprężanie walcowe eliminujące ugięcie
Powtarzalna co do grama masa kęsów i brak śladów po pile wymagają korpusu, który nie schodzi z toru. Każdy stalowy korpus jest precyzyjnie naprężany walcowo do swojej prędkości roboczej, dzięki czemu podczas nagrzewania w cięciu ciągłym naprężenia wewnętrzne równoważą się, a korpus pozostaje sztywny — bez bicia i bocznego odchylenia podczas zagłębiania zęba w pełny pręt.
Wąska tolerancja otworu i geometria boczna utrzymująca płaskość
Utrzymujemy wąskie tolerancje otworu i otworów zabierakowych, a boczne powierzchnie zębów szlifujemy drobnoziarnistymi ściernicami diamentowymi, aby boczna krawędź działała jak ostrze wykańczające i usuwała niewielkie grzbiety powstające wskutek drgań. W połączeniu z precyzyjnym mocowaniem kołnierzowym zapewnia to prostopadłą, płaską powierzchnię wymaganą w kuciu i obróbce CNC.
Naprężanie pił z wąskim rzazem i niskowibracyjne cięcie płyt
Do częstego cięcia krótkich odcinków nasze piły z wąskim rzazem poddajemy bardziej rygorystycznemu naprężaniu, aby smukły korpus nie wyginał się miseczkowo pod momentem skrawania pełnej stali i zachowywał prostopadłość. To samo niskowibracyjne, precyzyjne podejście stosujemy w piłach do płyt — przeznaczonych do prostego, prostopadłego cięcia grubych płyt na zimno na pilarkach belkowych do metalu jako alternatywa dla cięcia termicznego.
Oszacuj oszczędności
Kalkulator uzysku materiału przy cięciu krótkich odcinków
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Zalecane narzędzia
Piły dopasowane do materiału i rodzaju cięcia
Cermet do czystego i szybkiego cięcia pełnej stali; węglik do stali nierdzewnej, twardych stopów i rur.
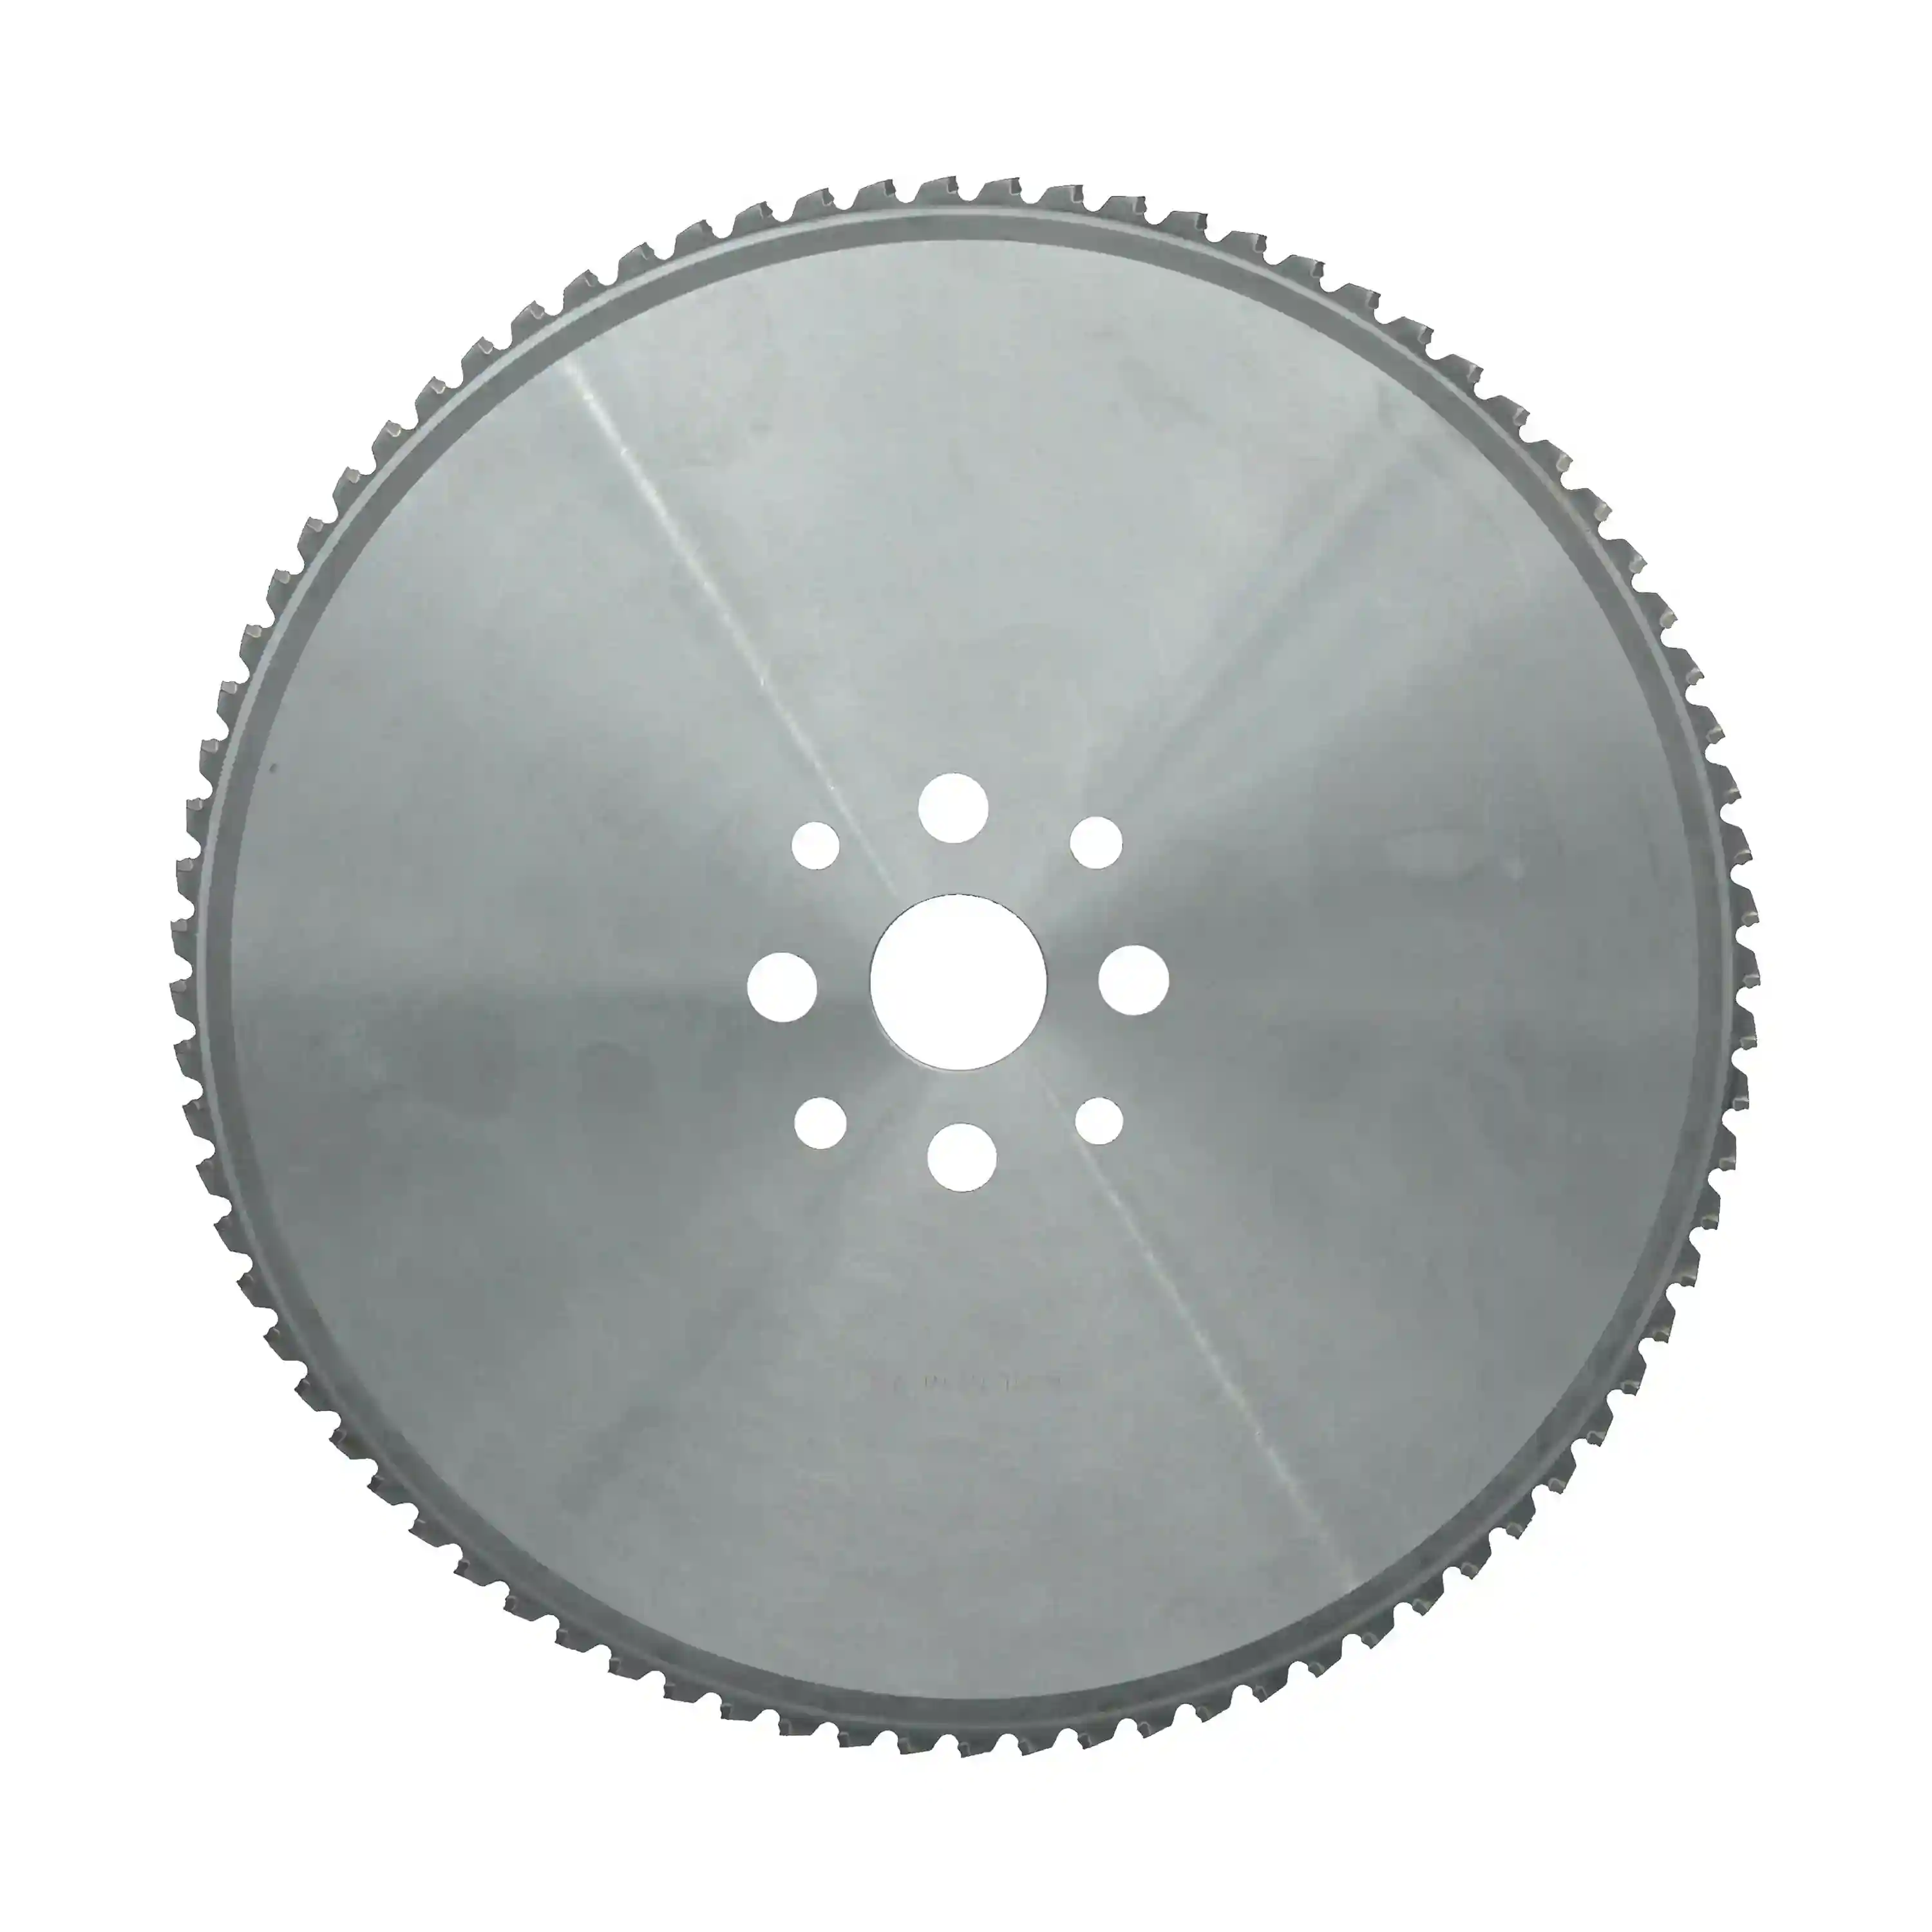
Seria Cermet
Piły tarczowe Cermet do cięcia stali nisko- i średniowęglowej
Piły z zębami z cermetalu do pełnych prętów ze stali węglowej i rur grubościennych. Obojętność chemiczna cermetalu względem żelaza zapobiega powstawaniu narostu, zapewniając lustrzanie czyste powierzchnie i długą, stabilną trwałość przy masowym odcinaniu kęsów.
Stal węglowa i niskostopowa · pełne materiały i rury grubościenne
Zobacz dane techniczne →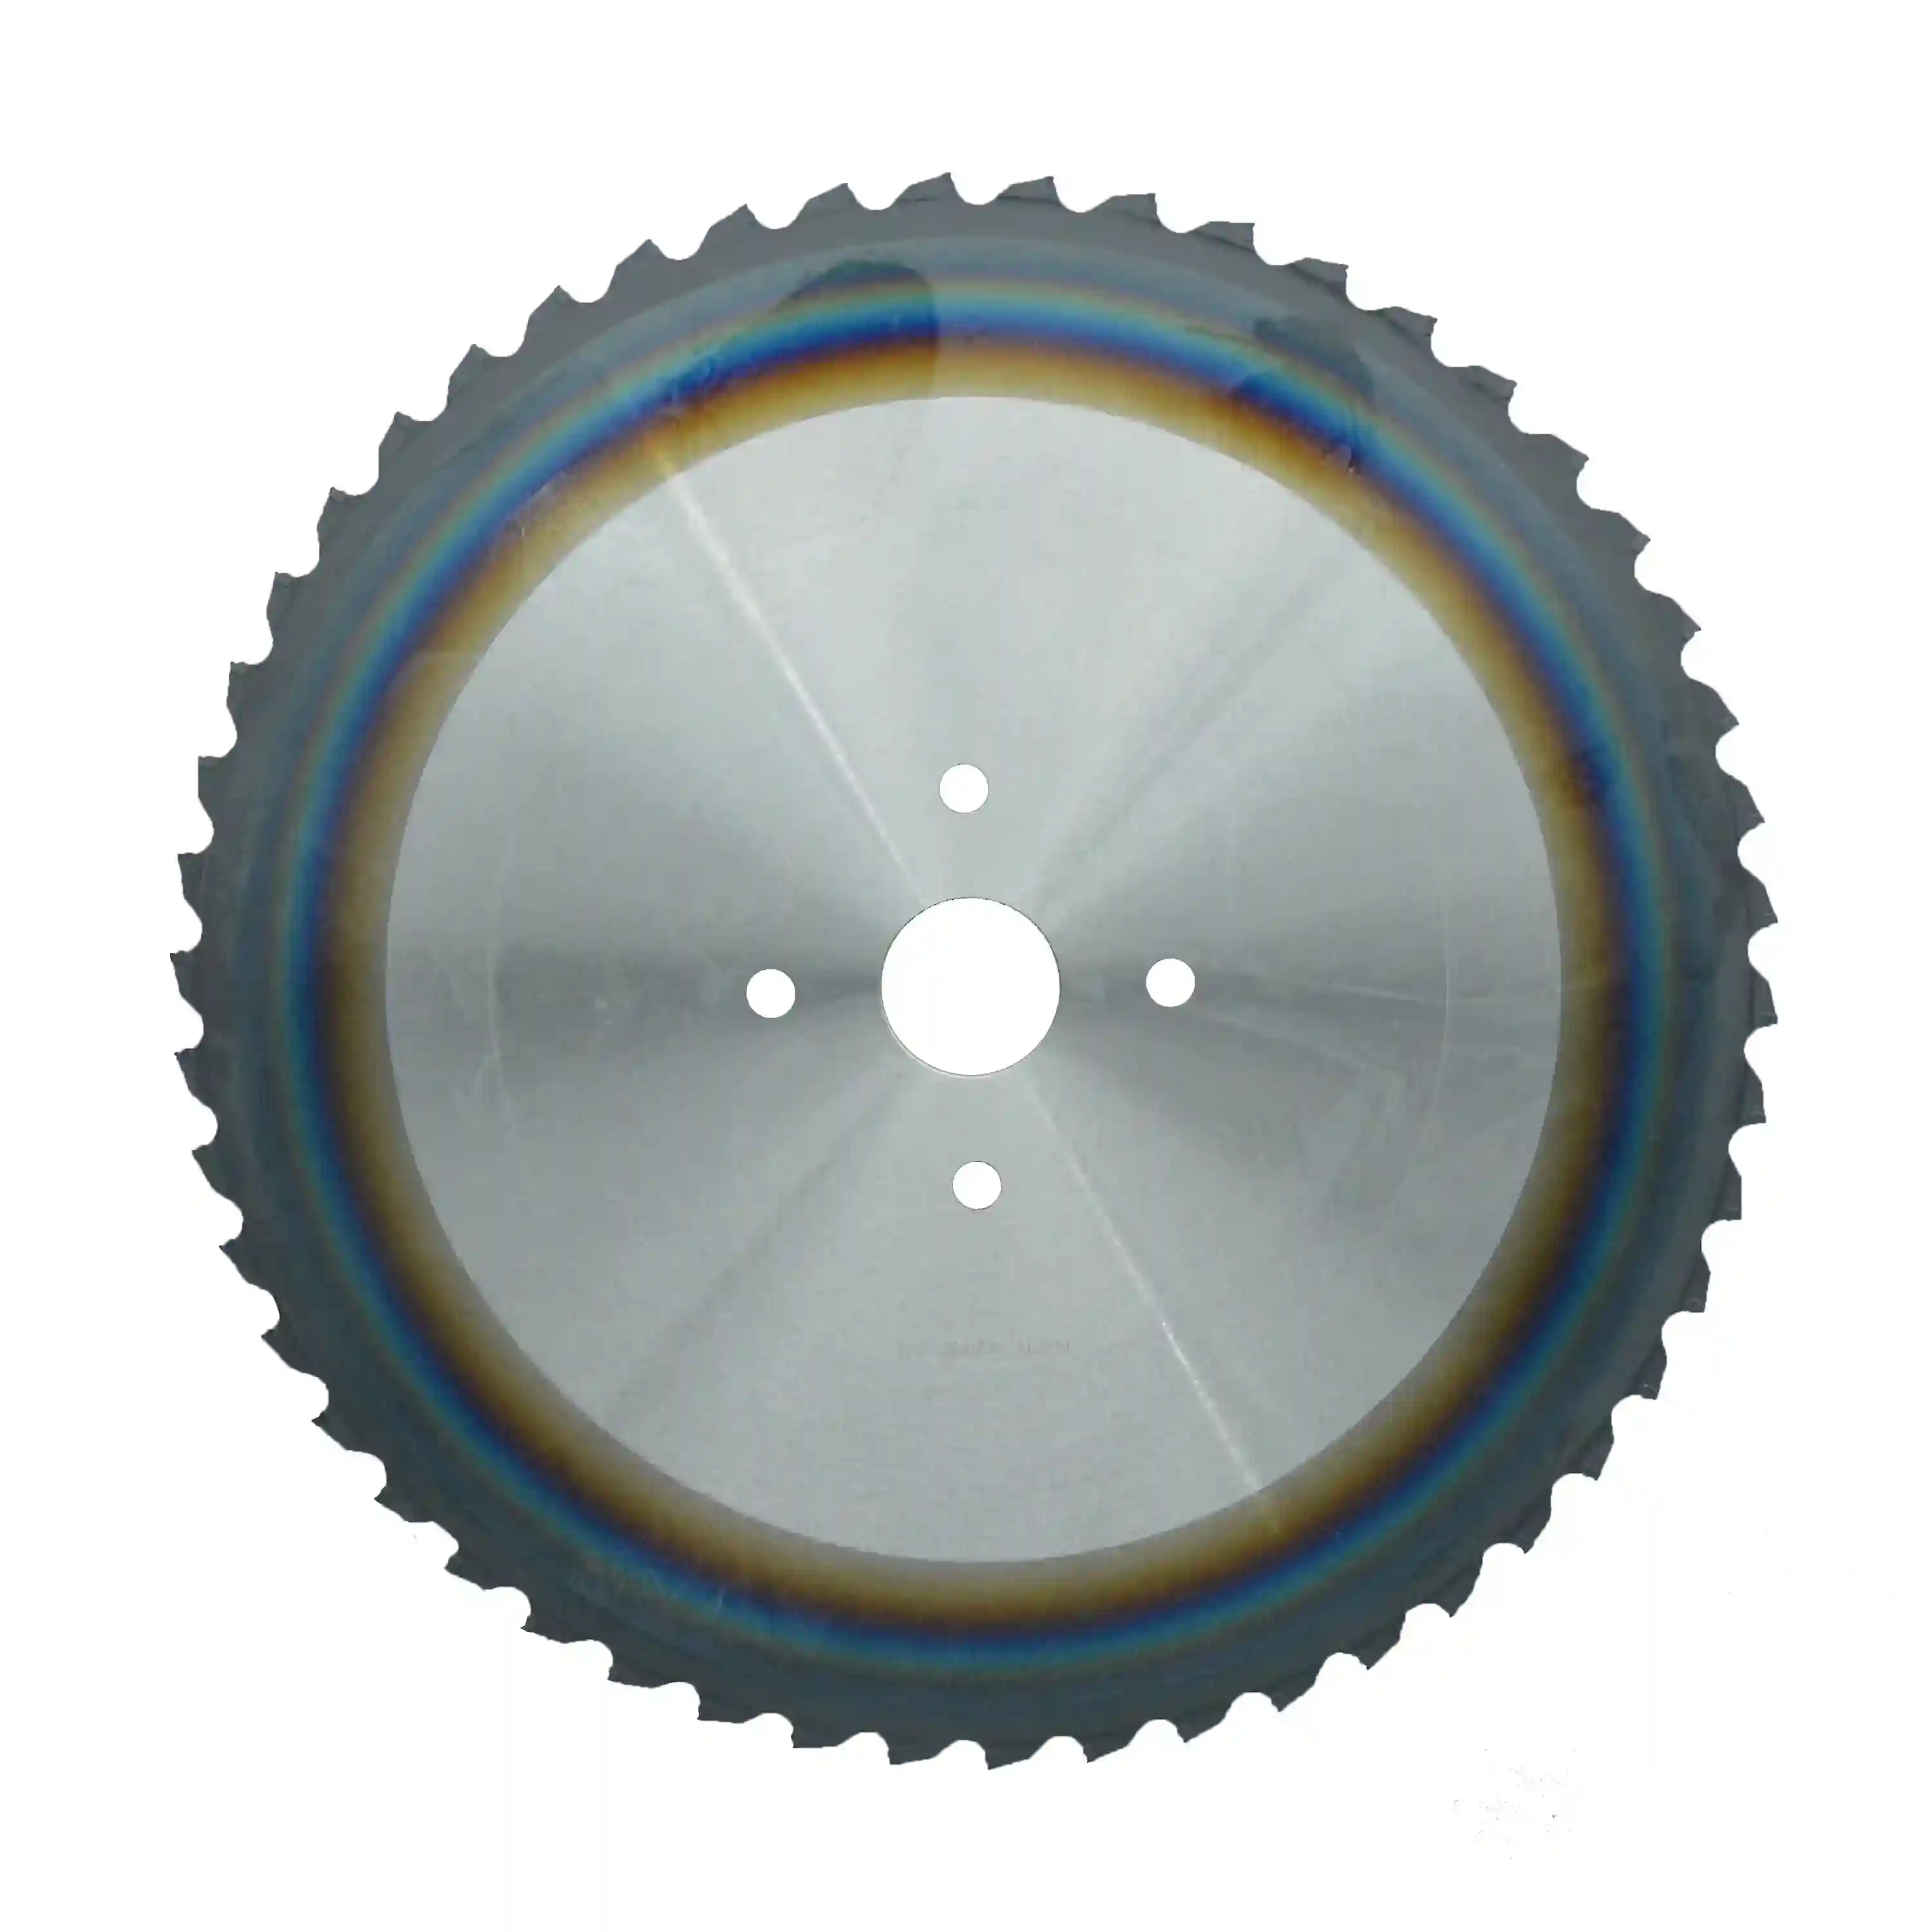
Seria Cermet · powłoka PVD
Piły tarczowe Cermet do cięcia stali na zimno
Ulepszony cermetal z powłoką PVD do szerszej gamy stali miękkich, wysokowęglowych i stopowych. Powłoka zwiększa odporność na zużycie i utlenianie, wydłużając trwałość podczas cięcia trudniejszych wytopów i w produkcji ciągłej.
Stal miękka, wysokowęglowa i stopowa · pełne materiały i rury grubościenne
Zobacz dane techniczne →
Seria z węglikiem (TCT)
Piły tarczowe TCT do cięcia stali nierdzewnej na zimno
Węglik wolframu z powłoką PVD do stali nierdzewnej, tytanu i wymagających stali wysokostopowych. Osnowa wzbogacona kobaltem wytrzymuje umocnienie zgniotowe i obciążenia mechaniczne tych stopów bez wykruszania.
Stal nierdzewna i wysokostopowa oraz tytan
Zobacz dane techniczne →
Seria z węglikiem (TCT)
Piły tarczowe TCT do cięcia rur stalowych na zimno
Węglik z powłoką PVD przeznaczony do przerywanego cięcia rur o ściankach grubszych niż 3 mm — wysoka odporność na pękanie i szok termiczny pozwala znosić powtarzające się uderzenia podczas cięcia rur ze stali węglowej, stopowej i nierdzewnej.
Rury ze stali węglowej, stopowej i nierdzewnej (ścianka >3 mm)
Zobacz dane techniczne →Oczekiwane rezultaty
Rezultaty tego programu pił tarczowych
Korzyści dla procesu odcinania po dopasowaniu gatunku piły i parametrów pracy do materiału.
Płaskie, prostopadłe powierzchnie bez strefy wpływu ciepła mogą trafić bezpośrednio do kucia lub obróbki CNC — bez gratowania, zakładek i pęknięć oraz utwardzonej warstwy niszczącej kolejne narzędzie.
Dopasowane gatunki cermetalu lub węglika oraz stabilne, prawidłowo naprężone korpusy wydłużają czas między wymianami, dzięki czemu szybkobieżna pilarka zasila linię zamiast zatrzymywać się z powodu pił.
Powtarzalna masa odcinków chroni matryce kuźnicze, a wariant z wąskim rzazem oszczędza kosztowny stop przy każdym krótkim cięciu — dając realne korzyści w częstym cięciu na długość.
FAQ ekspertów
Najczęściej zadawane pytania
Czy wybrać do pilarki piłę Cermet, czy piłę z węglikiem (TCT)?
Decydują materiał i rodzaj cięcia. Cermet należy wybrać do masowego cięcia pełnych stali węglowych i niskostopowych — takich jak C45 / 1.0503 (S45C, AISI 1045). Obojętność chemiczna cermetalu względem żelaza zapobiega narostowi, zapewniając doskonałe wykończenie i długą trwałość podczas cięcia pełnej stali konstrukcyjnej. Węglik (TCT) jest właściwy do stopów o wysokiej wytrzymałości, stali nierdzewnej i rur grubościennych — stali łożyskowych i stopowych, takich jak 100Cr6 / SUJ2 / 52100 i 42CrMo4, albo stali nierdzewnych 1.4301 / SUS304 / 316. Materiały te powodują duże obciążenia mechaniczne, umocnienie zgniotowe, a w rurach także przerywane uderzenia; nasz węglik wzbogacony kobaltem zapewnia odporność na pękanie i szok termiczny potrzebną w tych warunkach.
Dlaczego piły z wąskim rzazem oszczędzają materiał przy krótkich odcinkach, ale nie są zalecane do dużych kęsów?
Przy cięciu krótkiego odcinka 20 mm zmniejszenie rzazu z 2,0 mm do 1,5 mm pozwala zachować istotną ilość kosztownego stopu w każdym cyklu, co szybko się sumuje przy dużej częstotliwości pracy. Jednak w pełnym kęsie o dużej średnicy łuk kontaktu jest długi, objętość wiórów ogromna, a obciążenie boczne wysokie. Bardzo cienki korpus nie ma wystarczającej sztywności, może się ugiąć i utracić prostopadłość. Im większa średnica, tym grubszy musi być korpus — to kompromis wynikający z fizyki, a nie kwestia preferencji.
Czy piły do płyt rzeczywiście mogą zastąpić laser lub palnik tlenowo-paliwowy?
Tak, przy prostoliniowym cięciu płyt średnich i dużych grubości. Laser wyraźnie zwalnia w grubej płycie i pozostawia stożkową krawędź ze strefą wpływu ciepła; palnik tlenowo-paliwowy jest jeszcze wolniejszy i wprowadza więcej ciepła. Pilarka belkowa do metalu z naszymi piłami do cięcia na zimno szybko i prosto przecina grube płyty, pozostawiając prostopadłą, czystą i zimną krawędź, którą klient może od razu obrabiać — bez wcześniejszego usuwania strefy wpływu ciepła. Laser pozostaje lepszy do cienkich blach i złożonych konturów, natomiast przy seryjnym prostym cięciu grubych płyt trudno przewyższyć cięcie na zimno.
Uzyskaj plan cięcia
Stanowisko odcinania nie powinno być najwolniejszą maszyną w zakładzie
Podaj gatunki materiału, wymiary prętów lub rur, model pilarki i docelową wydajność, a nasi inżynierowie dobiorą piłę Cermet lub TCT, szerokość rzazu i geometrię zwiększające wydajność oraz jakość cięcia.